视觉检测线怎么验收:判据、样品集合与不良去向
视觉检测线的验收,不是看一组演示图片被正确判出多少个,而是把一批目标缺陷样品按产线节拍连续跑完,逐条比对系统判定与人工判定,并确认不良品的去向被系统记录在案。演示阶段用挑选过的样品展示算法能力,验收阶段用连续生产条件下的一致性证明这条线可以长期运行——两者看的不是同一件事。
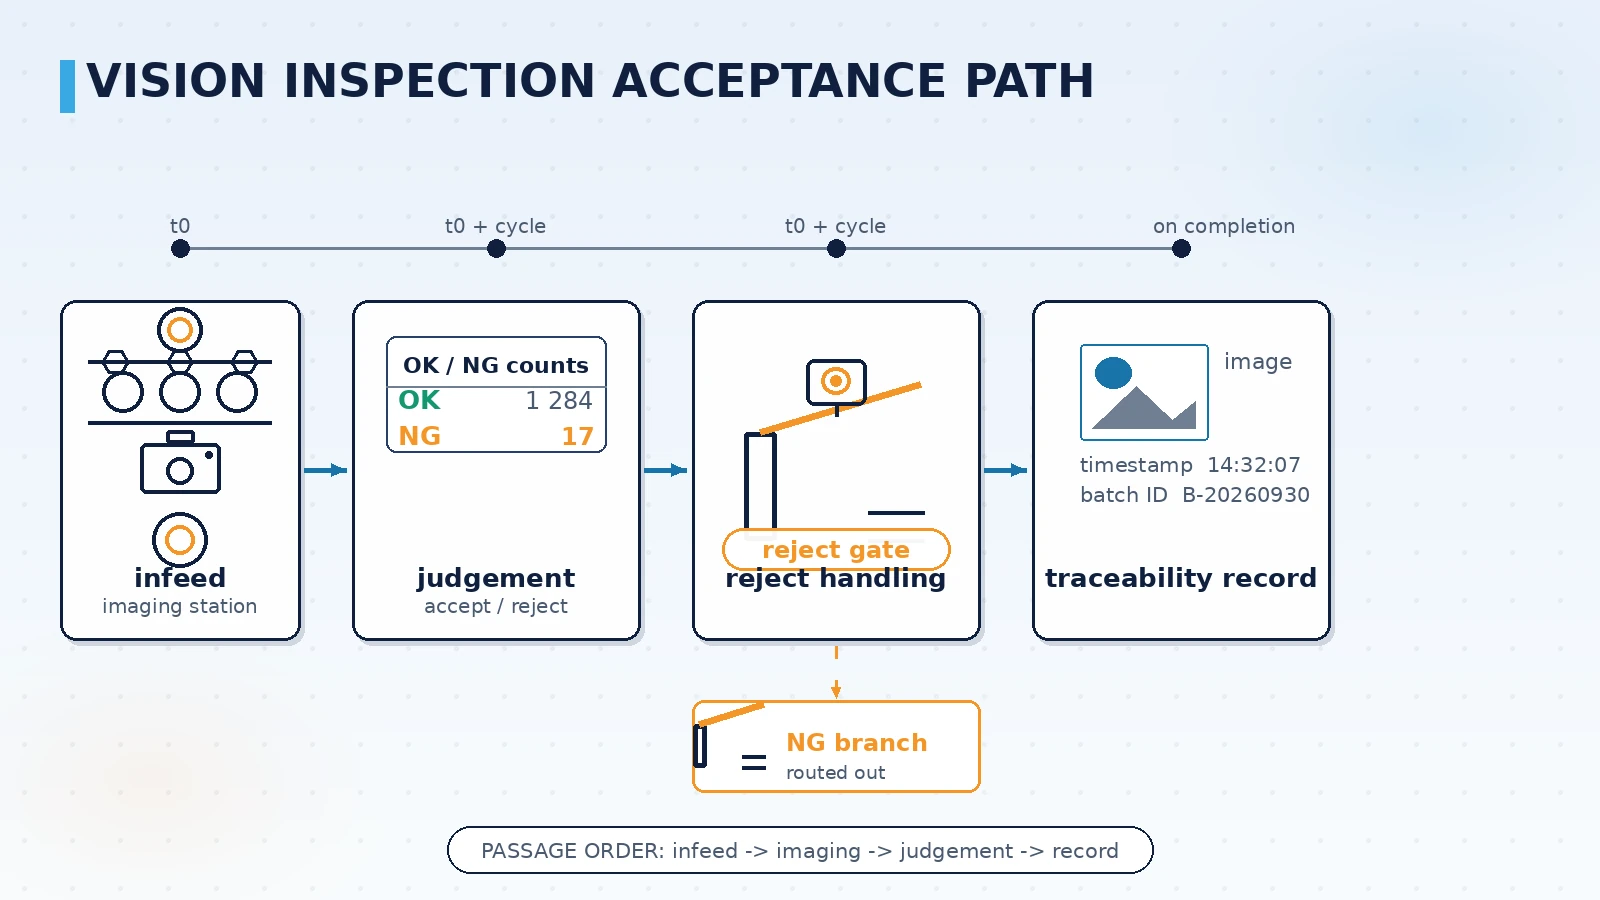
一、验收为什么不能只看检出率
检出率是一个便于汇报的数字,但它单独出现时几乎没有约束力。同一个算法,在挑选过的样品集合上可以得到很高的检出率,在连续生产中混入轻微缺陷、边界样品、以及加工波动带来的形态变化之后,数字就会回落。更关键的是,检出率不回答下面这些问题:漏检的是哪一类缺陷、错判多发生在什么条件下、被判定为不良的零件最后去了哪里。
因此验收口径通常要拆成三组对应关系来谈。下面这张表把演示口径与验收口径分开对照。
表:演示口径与验收口径的对照
| 对比项 | 演示口径 | 验收口径 |
|---|---|---|
| 样品来源 | 挑选过的典型缺陷样品 | 连续生产条件下抽取的样品,含边界与轻微缺陷 |
| 运行方式 | 单次、可重复调整参数 | 按产线节拍连续运行,参数冻结 |
| 判定对象 | 单张图像的判定结果 | 每个零件从进料到处置的完整路径 |
| 结论形式 | 检出率或准确率数字 | 逐类缺陷的判定一致性加上不良去向记录 |
| 通过标准 | 演示现场观感 | 双方事先书面确认的验收判据 |
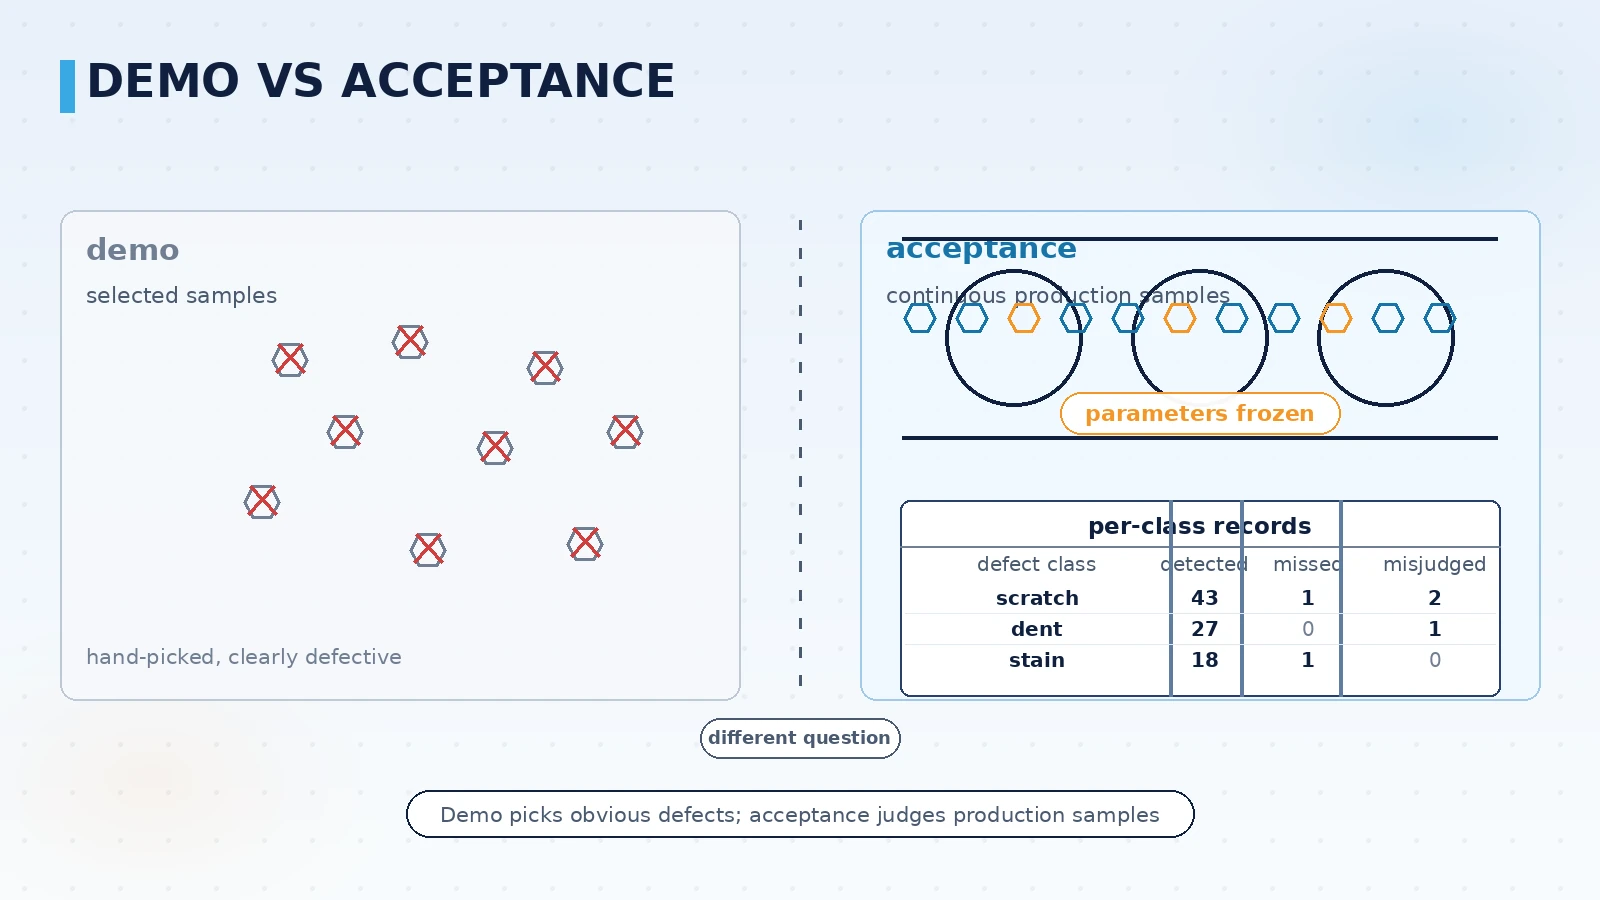
这张表里最容易在项目后期引发分歧的是最后一行。判据如果只停留在口头约定,验收当天就会出现「这算不算漏检」的争论;把判据写进验收文件,争议就变成了对数据的核对。
二、十项验收清单
下面的清单按检测线从成像到处置的路径排列,每一条都可以在验收现场实测,并且都能留下记录。
- 成像稳定性:在同一产品、同一工位连续拍摄若干件,确认光照与相机参数不漂移,图像亮度和清晰度一致。
- 节拍能力:按产线实际节拍连续运行,确认单件处理时间始终小于节拍,而不是平均时间达标、峰值超时。
- 检出与漏检:约定缺陷样品集合逐件运行,分别记录检出、漏检、错判的数量与类别,不以一个总数字代替分类结果。
- 误判与人工复判:明确哪些类别需要人工复判,复判动作是否在系统内留痕,复判结果是否回写标签。
- 不良品处置:确认判定为不良的零件是被剔除、被标记,还是只做了提示;处置动作与判定结果是否一一对应。
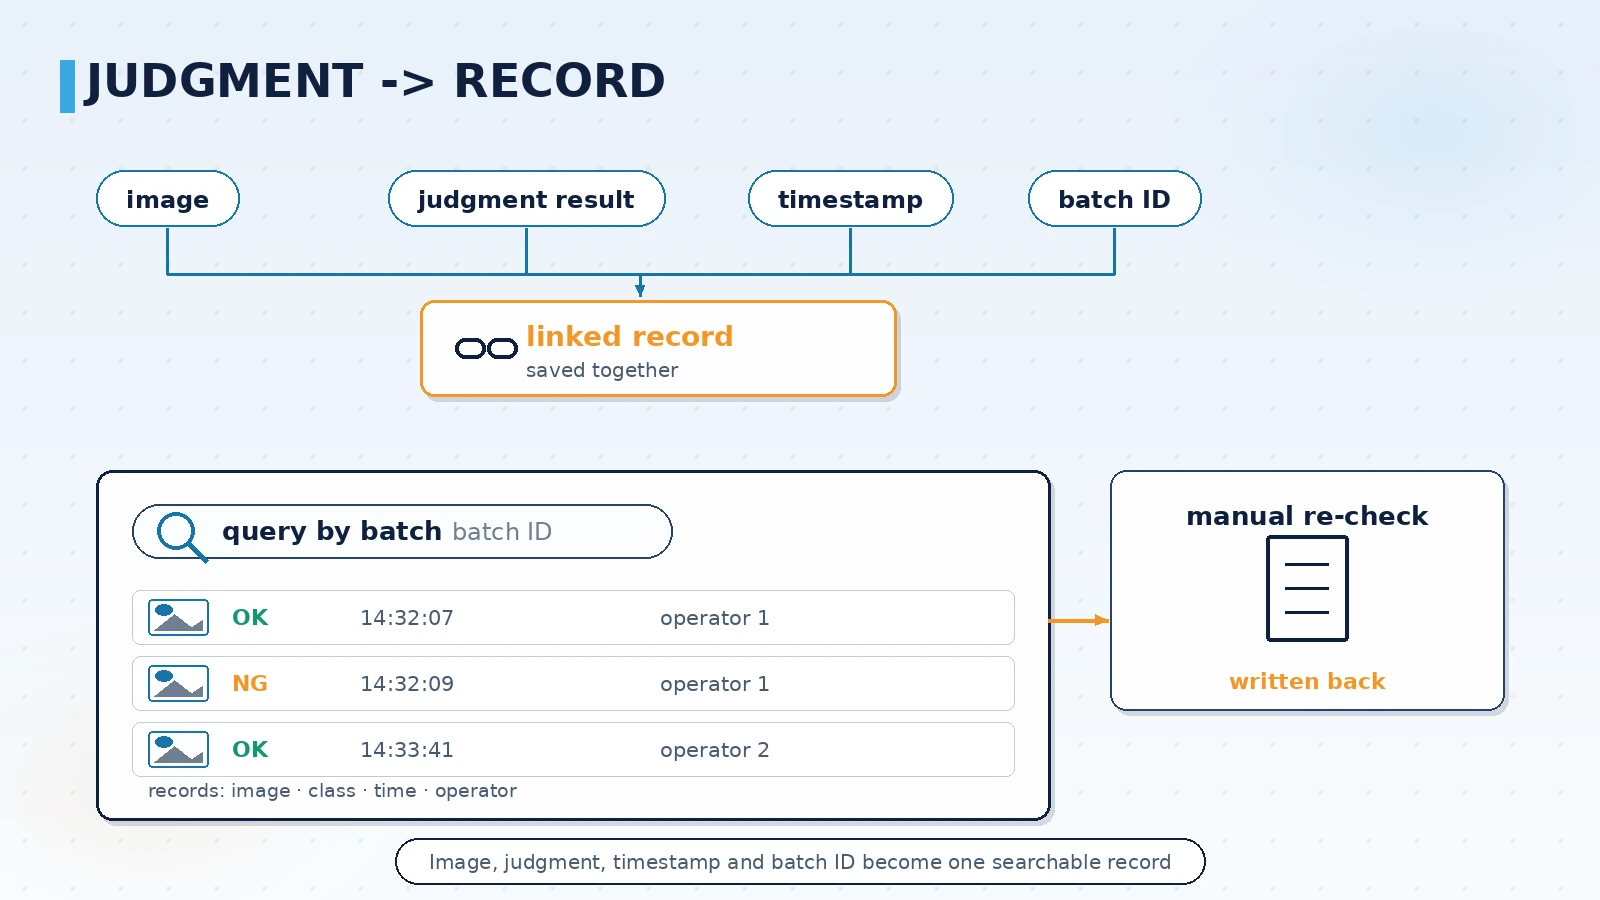
- 追溯记录:图像、判定结果、时间点与零件或批次标识是否绑定保存,事后能否按批次反查。
| 检查项 | 判据 | 取数方式 | 责任方 |
|---|---|---|---|
| 节拍能力 | 连续运行中单件处理时间不超过产线节拍 | 连续计时记录 | 产线加系统方 |
| 检出与漏检 | 逐类缺陷分别统计,达到约定水平 | 样品集合逐件比对 | 质量加系统方 |
| 误判控制 | 误判类别与数量在约定范围内 | 复判记录统计 | 质量部门 |
| 不良处置 | 判定结果与处置动作一一对应 | 剔除与标记记录 | 产线 |
| 追溯完整性 | 按批次可反查图像与判定结果 | 按批次检索抽验 | 系统方 |
表:验收判据、取数方式与责任方
三、从判定到处置:追溯环节怎么核
检测结果只有写入追溯链路,才具备质量文件意义上的价值。这一步的核对方式不是看数据库里有多少张图片,而是沿着一个批次走完整条路径,看每一段是否留下可检索的记录。
- 图像与零件绑定:图像要能对应到具体的零件或批次标识,而不是只能按时间顺序翻找。
- 判定结果结构化保存:判定类别、判定时间、使用的检测配方版本应分别可查,便于在配方变更后回溯同类缺陷的表现。
- 处置动作留痕:剔除、标记、复判各自有时间点与操作人,避免出现「系统判了不良但现场没有动作」的空档。
- 人工复判可追溯:复判结论要回写到同一条记录上,而不是留在记事本或对讲机里。
- 按批次检索:以批次为入口能够拉出该批次全部检测记录,这是审厂与客诉举证时最常被要求的能力。
四、上线与验收的推进顺序
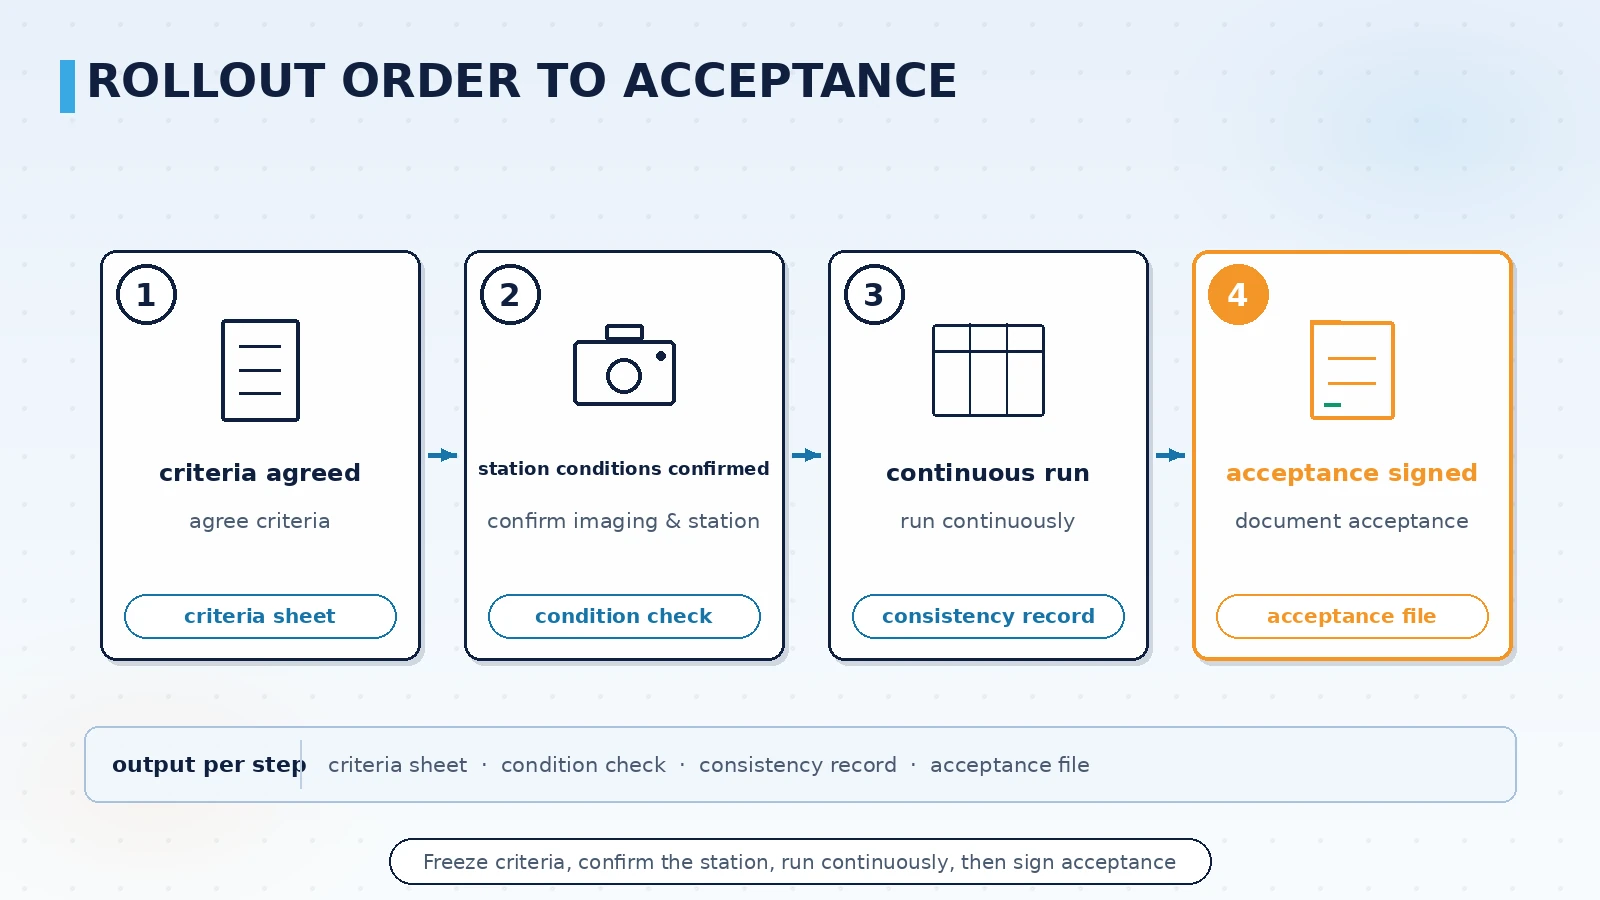
把上面三节的要求落到项目计划上,检测线通常按下面的顺序推进,每一步都有明确的产出物。
- 明确缺陷分类与判据:先与质量部门把缺陷类别、验收判据和样品集合确认下来,再谈系统参数。
- 完成成像与工位条件确认:确认工位空间、光源方案、触发方式与剔除机构,这些条件决定了后续节拍与稳定性能否达标。
- 连续运行与数据比对:按产线节拍连续跑样品集合,逐类比对判定结果,输出一致性记录。
- 验收文件与记录归档:把判据、实测数据、双方确认结论与追溯查询方式整理成验收文件。
这类检测线项目的推进方式与设备侧项目类似:先确认判定口径,再核定硬件与工位条件,然后完成系统接入与看板配置,最后按清单实测。我们在机器视觉类项目上采用的就是这种顺序,典型做法是先把缺陷分类与判定口径写成文档,再让成像条件与算法参数围绕这份文档调整;对于需要接入产线控制系统或质量看板的场景,检测结果可以按约定的接口写入,供后续追溯与统计使用。涉及智能判定部分的能力目前按储备与试点推进,可结合具体缺陷类别开展联合验证,不预先承诺判定效果。
结论
视觉检测线的验收,核心是把「判定是否可信」和「不良是否有去向」两件事同时证完。检出率只是一个便于汇报的数字,真正决定这条线能不能长期运行的是逐类缺陷的一致性、误判的复判机制、不良品处置的对应关系,以及检测结果能否按批次反查。把这四件事在验收文件里写清楚,并用连续跑样与数据比对的方式实测一遍,检测线才算交付。