印染过程监控系统管什么:染缸曲线、批次追溯与验收
印染过程监控系统是染整车间的上位机与数据层,作用是把染缸的温度与加料曲线、定型机的温区与车速、配液的称量与色差按统一口径持续记录,让每一缸布的工艺条件事后可以回看和比对。色差返工与批次争议最难处理的地方,往往不是没有数据,而是数据散在设备本地画面、班组记录本和化验室表格里,凑不到一条时间轴上。本文说明三条数据线各自要接什么、上线前要固定哪些口径、批次卡与缸号怎样串成追溯链,以及分阶段推进时的验收要点。
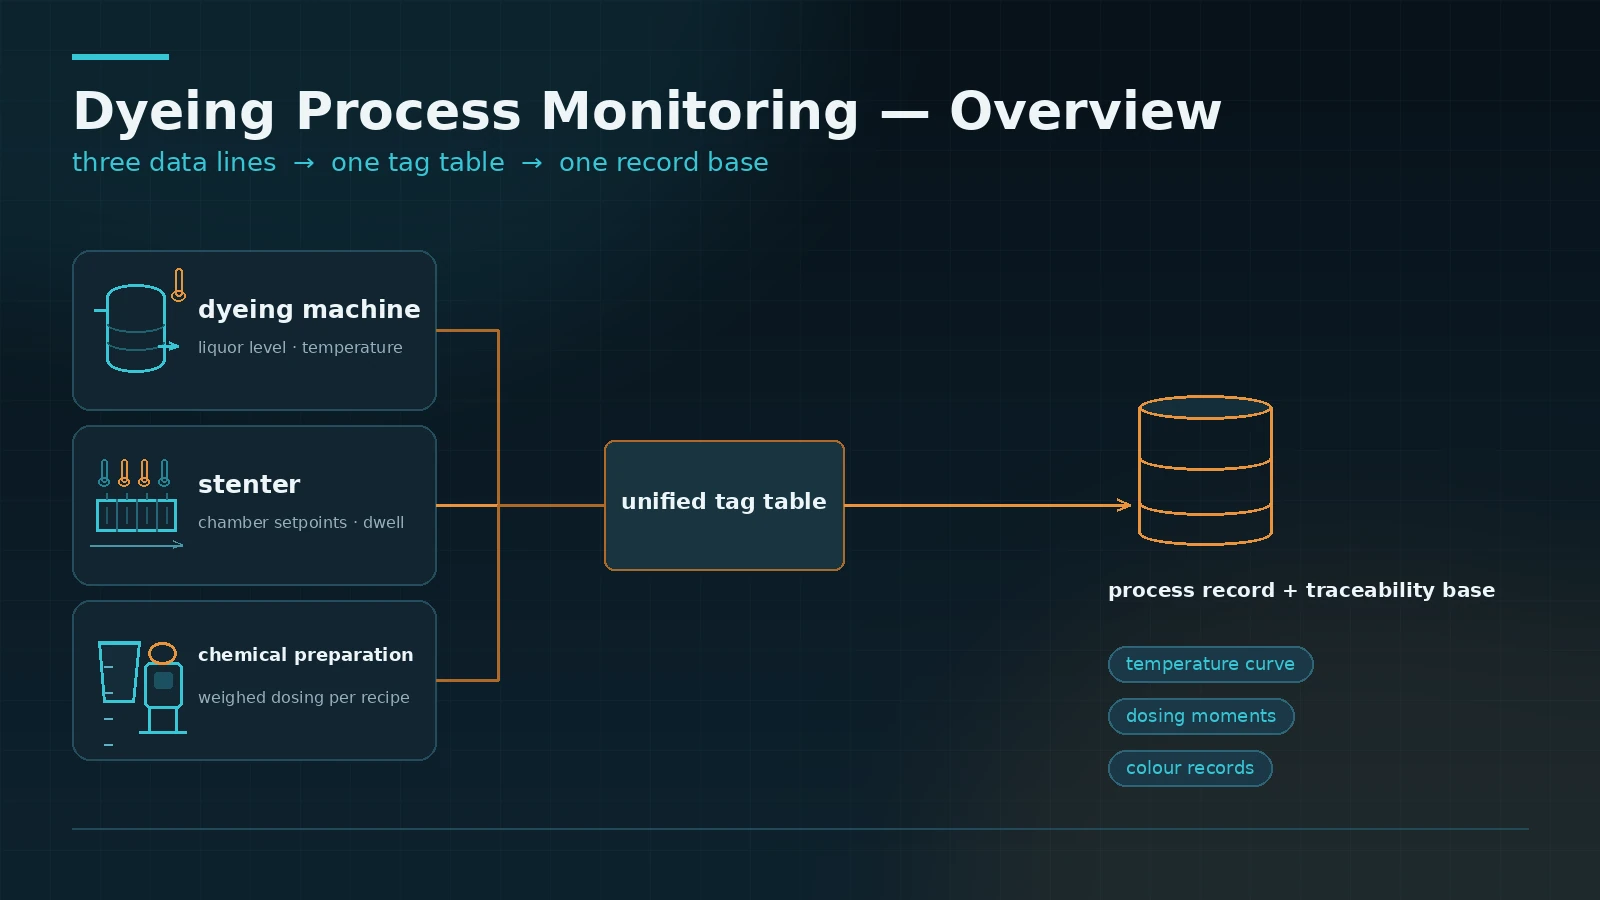
一、印染过程监控系统管什么:染缸、定型机与配液三条数据线
印染过程监控系统是染整车间的上位机与数据层,作用是把染缸、定型机与配液三处的工艺参数按统一口径连续记录下来。染缸侧看的是缸号、浴比、升降温曲线、加料时序与 pH;定型机侧看的是各温区温度、车速、超喂率与排气湿度;配液与化验室侧看的是染料与助剂的称量值、母液浓度与打样色差。三条线的数据落到同一套时间轴上,一缸布的工艺条件才能被完整复述,不必依赖当班记录本。
与设备自带的本地控制画面相比,差别在留存与横向比较。本地画面服务当班操作,参数改过之后很难回看改动过程;监控系统按固定周期采样入库,同一缸型在不同班次、不同机台之间的曲线可以直接叠在一起对照。色差返工之后要复盘时,能调出当时的升降温曲线与加料时刻,与手上只有一张手写工艺卡,处理问题的速度截然不同。
现场接口通常不止一种。较新的染缸与定型机多带以太网口,走 Modbus TCP 或 OPC UA(IEC 62541);较早的机台往往只有 RS485 串口,按厂商自定义协议或 Modbus RTU 通信;配液与称量设备常见称重仪表加串口。监控系统需要在同一套点表下兼容这些通道,并把原始值、工程值与设备状态位分开存放,避免改一次量程就把历史曲线弄乱。
二、上线前要固定的口径:浴比、升降温与能耗单位
同一台染缸,不同供应商的点表对浴比的表达方式可能截然不同:有的给液位毫米数,有的给主泵频率,有的直接给计算后的浴比数值。上线前不把这类口径统一,后面所有横向对比都会失真。建议按信号类别逐项确认,把结论写进实施范围说明。
| 信号类别 | 需要确认的内容 | 常见问题 |
|---|---|---|
| 温度曲线 | 测温点位置(缸内或换热器出口)、采样周期、升降温速率单位 | 只记程序设定值、不记实测值,偏差无从判断 |
| 浴比与液位 | 液位计类型与量程、布重来源、浴比是计算值还是设定值 | 布重手工录入,浴比与实际不符 |
| 加料与配料 | 加料时刻、加料量单位(kg、L 或百分比)、是否记录母液浓度 | 只记配方号,改版后无法复现当次条件 |
| 定型机温度 | 各温区测点数量与位置、车速单位、超喂率定义 | 温区只取一点,横向色差找不到来源 |
| 蒸汽与水 | 流量计类型、计量单位(kg、立方米)、是否按缸或按班分摊 | 单位混用(吨与千克),单耗算不出来 |
| 色差与检验 | 色差公式与光源(如 CIELAB ΔE*ab、D65)、取样位置 | 只记合格与否、不记数值,趋势看不出来 |
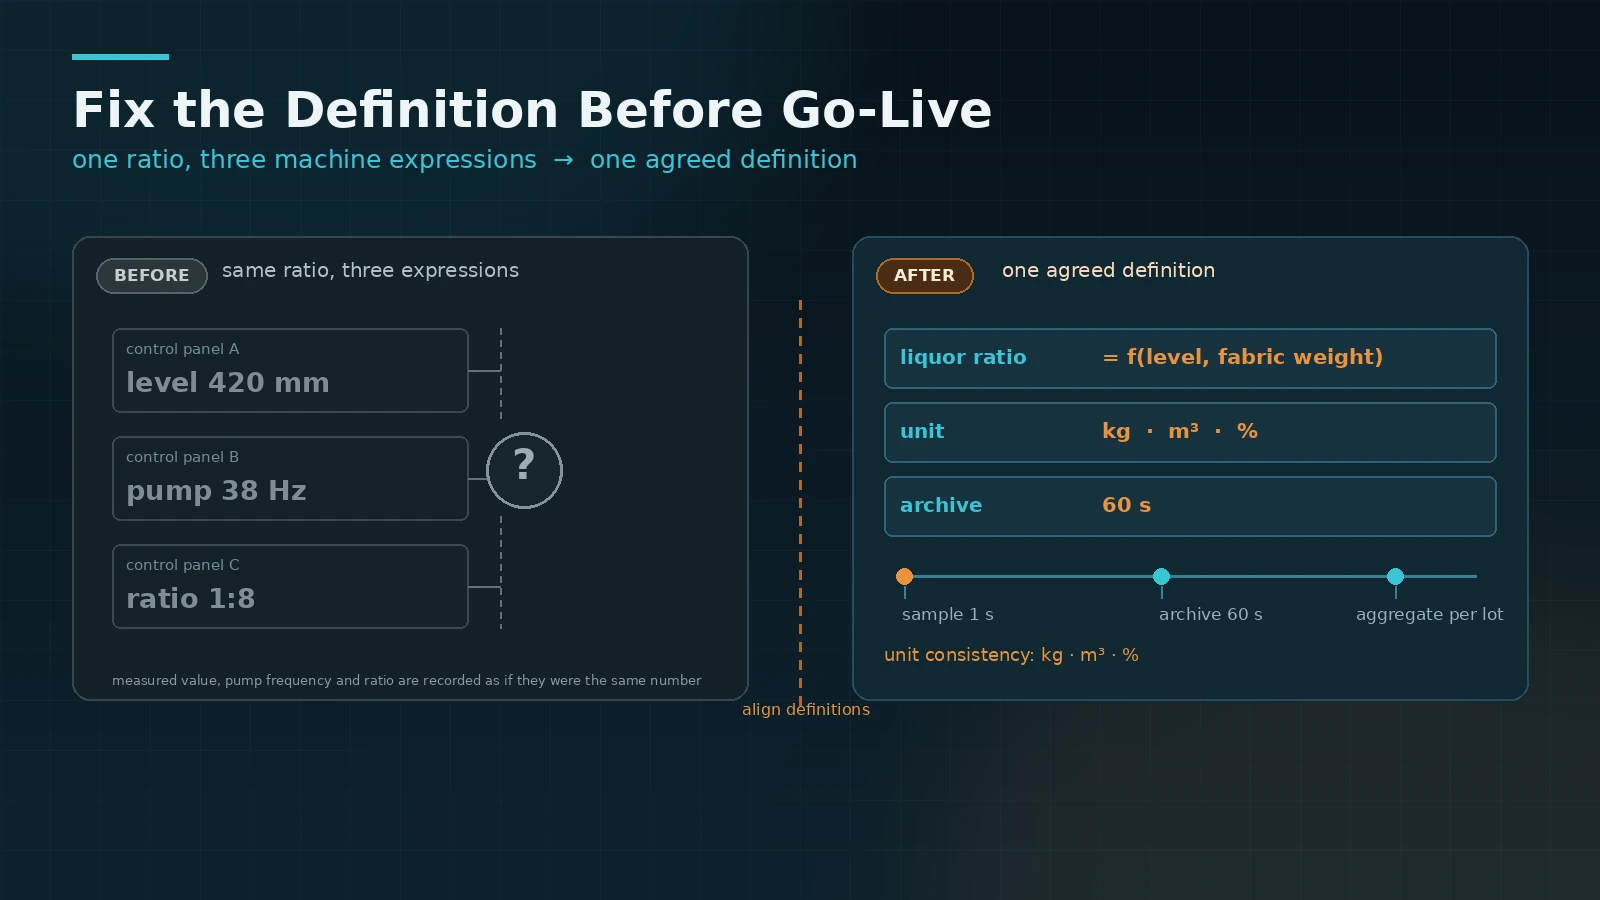
采样与归档策略要和口径一起定。温度与压力类过程点通常按秒级采集、按分钟级归档;加料与阀门动作按变化触发;产量、蒸汽、水、电按缸或按班汇总。归档策略要能回答两个问题:三个月前的某一缸能不能调出完整曲线,单缸数据占多少存储。前者决定保留周期,后者决定存储与备份的投入。
三、批次卡、缸号与色差记录怎么串成追溯链
印染的追溯与装配行业不同:同一缸布可能来自多个坯布批次,之后又要分到多个订单。追溯链需要双向可走——从成品订单查到缸号与坯布批次,也能从坯布批次查到流向哪些订单。
- 批次卡:坯布入库时登记批号、供应商与米数;投产时把批次卡号与缸号绑定,一缸多批要全部登记,不能只记主批。
- 缸号与工艺曲线:缸号是染整过程的主键,工艺曲线、加料记录、操作人与时间都挂在缸号上;缸号重复使用时要有明确的周期与回收规则。
- 色差记录:打样、缸差与成品检验的色差数值按统一公式与光源记录,并注明取样位置,便于区分缸内差异与缸间差异。
- 返修与回修:返修要生成新的处理记录并关联原缸号,避免返修后的曲线覆盖原始记录。
- 成品与订单:成品检验结果与订单号、缸号、米数关联,出货时可按订单反查全部缸号。
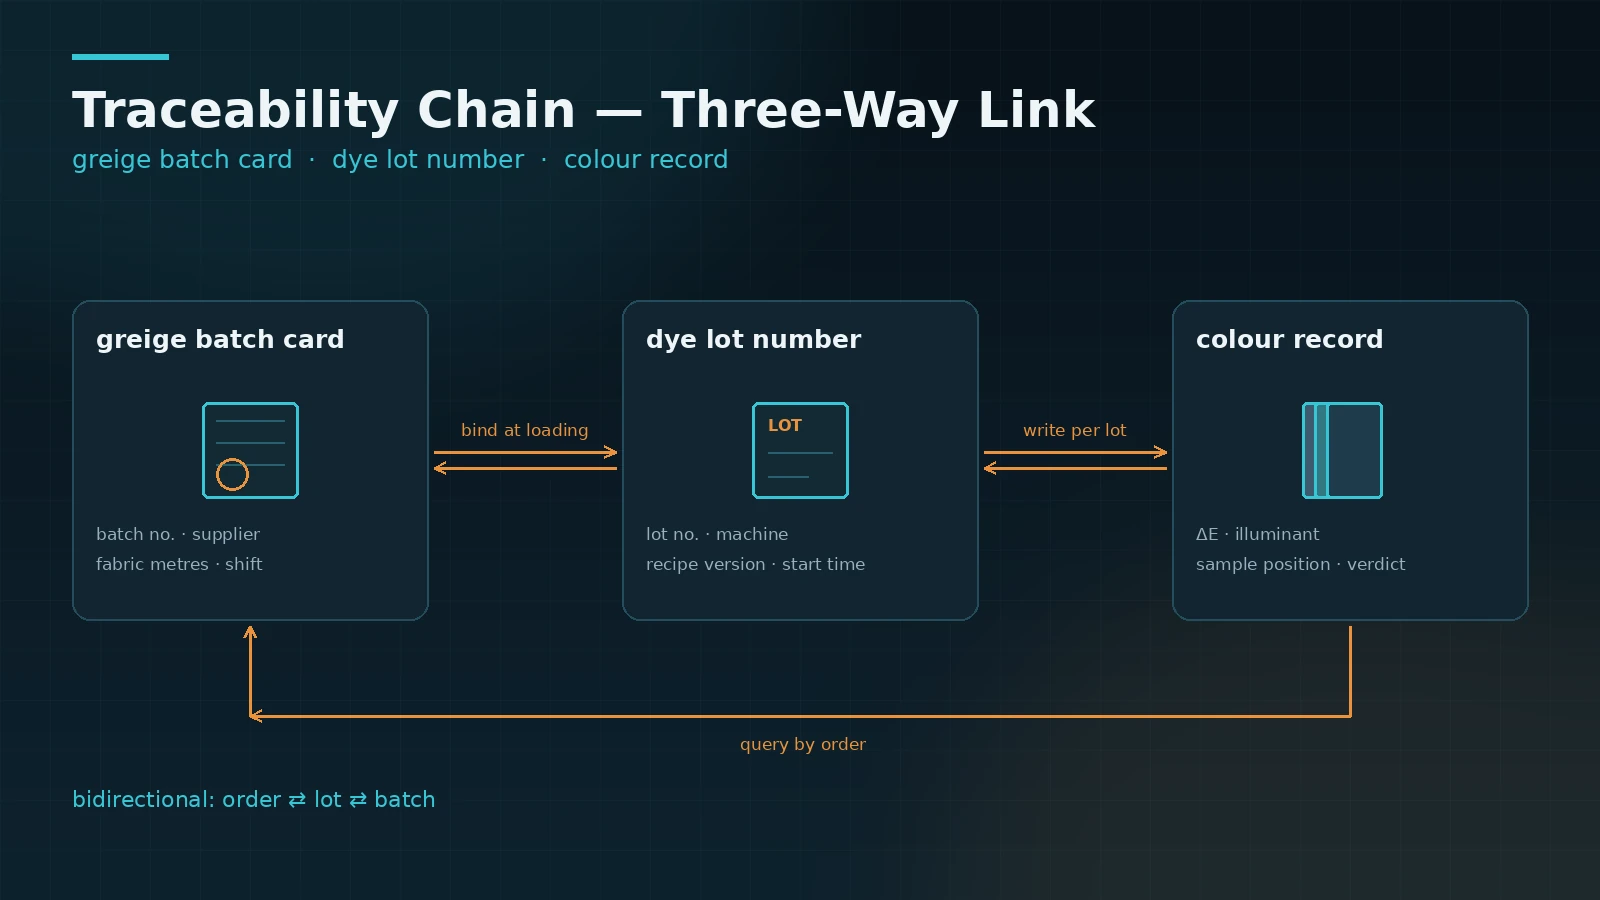
这五项里最常被省略的是一缸多批的登记。生产急的时候只记主批号,追溯时其余批次就断了;一旦客户对某批成品提出批量性质疑,手上只剩一个大概的时间范围。
四、分阶段推进与验收要点
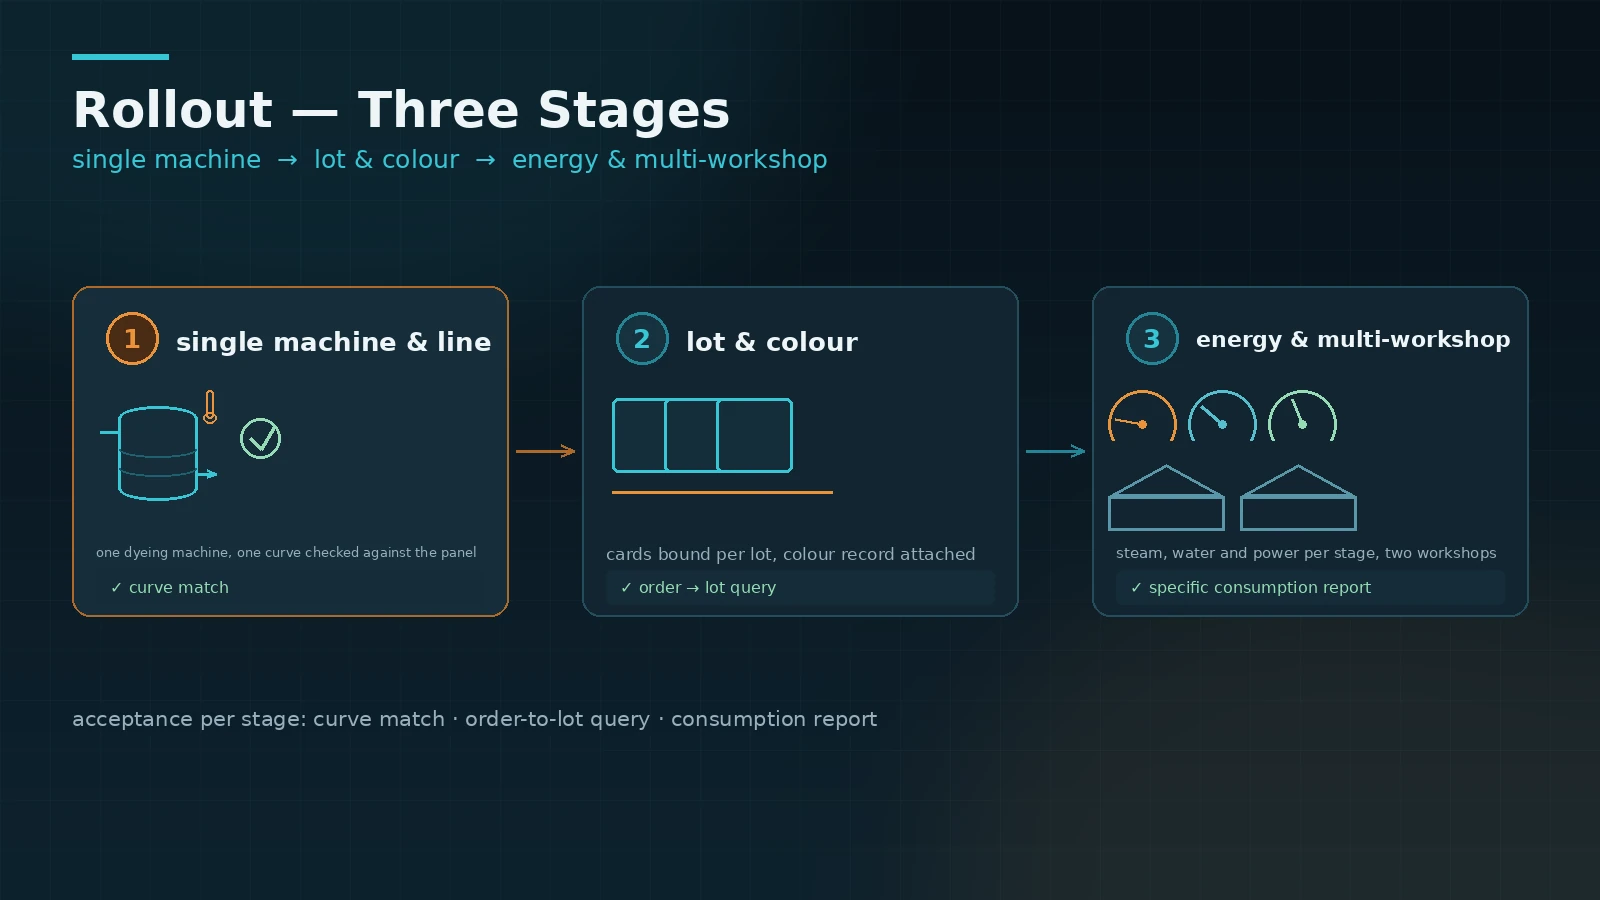
印染车间的设备型号杂、批次密,一次全厂接入通常不现实。比较稳妥的做法是先选一条产线或一个车间,把染缸的温度曲线与批次绑定跑通,再向定型机与能耗计量扩展。
- 阶段一 单机与单线:目标是关键参数连续入库,曲线数值与设备本地画面一致。验收时抽查若干缸,核对温度、浴比与加料时刻的完整性以及时间戳连续性。
- 阶段二 批次与色差追溯:批次卡、缸号与色差记录开始联动,能按订单反查缸号,也能按缸号调出曲线与检验结果。
- 阶段三 能耗与多车间:蒸汽、水、电按缸或按班分摊,单耗指标进入日常报表;已验证的点表与报表模板复制到其他车间。
判断标准不是接了多少个点,而是车间遇到色差或返工问题时,会不会先去系统里调曲线。做到这一步,数据才算进入日常管理;在此之前,接得再多也只是设备联网。
结语:先统一口径,再谈接多少台设备
印染过程监控系统的价值,不在于接入了多少台染缸,而在于温度曲线、浴比与能耗的口径是否事先定清楚,批次卡与缸号能否在追溯时直接对上。这三件事做扎实之后,车间遇到色差或返工才会先去系统里调曲线;在此之前,画面再多也只是把本地界面搬到了另一块屏上。对印染企业来说,先在一个车间把染缸曲线与批次绑定跑通,再向定型机与能耗计量扩展,通常比一次性全厂接入更可控。
预约方案交流
如果贵司正在评估印染过程监控系统,或希望先梳理现有染缸、定型机的信号口径与批次追溯要求,可以联系我们交流现场条件与推进顺序。我们会结合机台类型、通信接口与工艺记录要求,给出可执行的建议。
联系我们