试验台数据采集软件:数据从哪里来、怎么规范、怎样可追溯
试验台数据采集软件要解决的是三件事:把 PLC、总线和仪表上的信号统一采进来,把工况执行和限值判定做成可重复的标准动作,再把每一次试验的数据、配方与结果落到可追溯、可复现的档案里。三者缺一,试验数据就只是屏幕上的数字,而不是能支撑研发和出厂决策的证据。
为什么试验数据靠人工记录会失守
很多试验室还在用「人盯仪表、手抄读数」的方式做耐久和性能试验。问题不是记录员不认真,而是这件事本身不可持续:一个耐久试验要跑上千小时,人工不可能全程在场;判定点靠人眼看曲线、看是否超限,不同人判的结果不一样;出了问题想复现,发现当时的工况、版本、传感器状态都没有留档。
人工记录丢掉的不是数字,而是「可追溯」这件事。一旦客户审计、内部研发复盘需要调取某一次试验的完整过程,手抄本给不出证据链。试验不规范,数据就是废纸——这句话在研发和出厂检测两个环节都成立。
数据从哪里来:多协议采集的边界
- PLC 与控制器:工况步骤、联锁状态、报警状态,经 Modbus TCP/RTU、Profinet、西门子 S7 等协议读取
- 总线设备:汽车与新能源台架常见的 CAN、LIN 总线,需要解析成物理量
- 串口仪表:串口 RS485 挂接的温控仪、电力仪表、传感器,逐台轮询采集
- 采集卡与模拟量:NI DAQ、高速采集卡直采压力、流量、振动、转速等高频信号
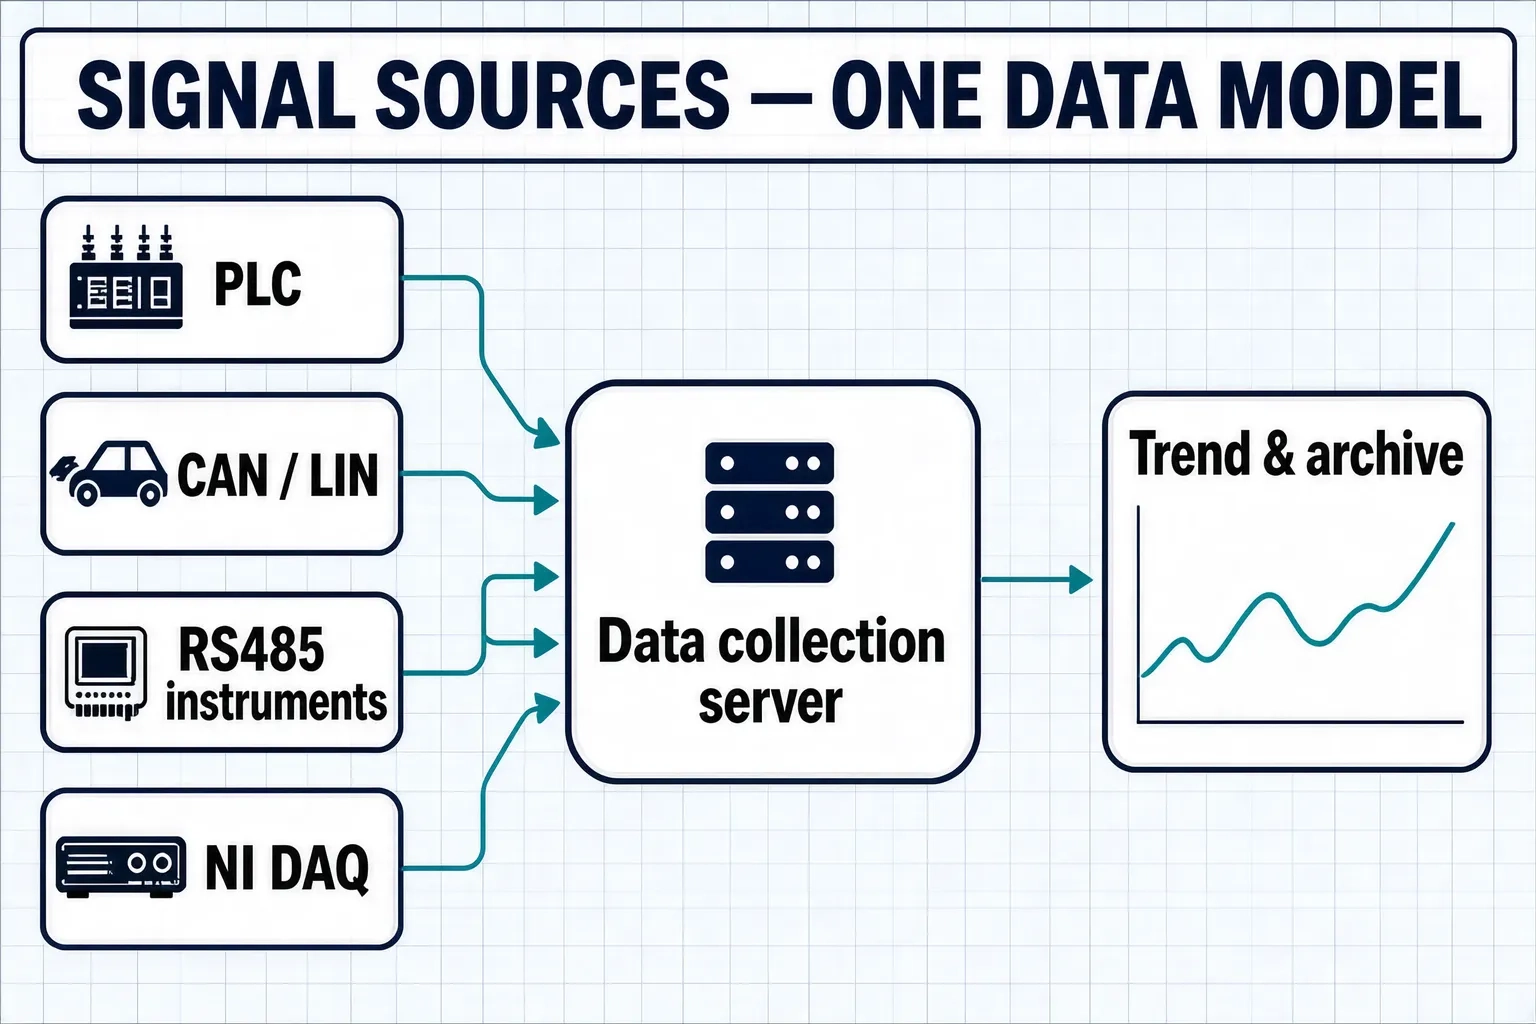
试验台的信号来源比车间产线更杂,通常横跨几类接口:
采集软件的第一道关卡就是把这些协议统一到一个数据模型里,统一时间戳、统一单位、统一采样周期。采集边界没理清,后面所有的判定和追溯都建立在不完整的数据上。
工况执行与限值判定:让判定标准化
试验台监控系统把「做什么、判什么」固化成可重复的配置,而不是每次试验临场发挥:
- 工况配方库:把不同机型的工况步骤、目标值、保持时间存成配方,切换机型只换配方不改代码
- 工况自动执行:按步骤自动加载目标、记录数据、推进流程,减少人工干预
- 限值自动判定:对温度、压力、转速等关键量设上下限,超限自动记录、报警甚至触发停机保护
- 传感器校准管理:把传感器的校准状态纳入管理,量值可追溯才有判定可信
判定标准化之后,同样一批工况做两遍,结果可以互相印证;判定的边界也不再依赖某一个操作员的经验。
可追溯的落点:配方、绑定与报告
可追溯不是一句口号,它落在几处具体的东西上:
| 落点 | 作用 |
|---|---|
| 工况配方 | 记录每次试验到底按什么条件跑,版本可查 |
| 条码工件绑定 | 让数据与具体工件一一对应,追溯无断点 |
| 试验过程留档 | 曲线、报警、操作日志完整存储,可回放复现 |
| 报告自动生成 | 从原始数据按模板出报告,减少手工编制与抄错 |
数据能导出、能对比、能复现,研发交流才有共同基准;审计时点开一条曲线,能看到它对应哪个工件、哪套配方、哪个时间段的传感器状态。
橙轩在试验台数据采集上能交付什么
上海橙轩智能自 2009 年起从事制造业数字化,累计 600+ 项目与方案实践;试验台上位机、数据采集与组态工程属于交付范围。系统以 C#/.NET(WinForms 与 WPF)开发,运行于工控机,支持 Modbus、CAN/LIN、串口 RS485、温控仪与 NI DAQ 等多协议采集,覆盖耐久试验台、性能测试台、老化测试间与出厂检测台等场景,界面可提供中英日等多语言版本。
- 多协议采集:PLC、总线、串口仪表与高速采集卡统一接入
- 工况与判定:配方库驱动自动执行,限值自动判定与异常停机保护
- 可追溯交付:条码绑定、过程留档、报告自动生成,数据可回放复现
总结
试验台数据采集软件的价值不在「采得多」,而在「采得规范、判得标准、查得回来」。把多协议信号统一采进来,把工况执行与限值判定做成可重复的标准动作,再把配方、绑定与报告落成可追溯的档案——这三段做齐,试验数据才从屏幕上的数字变成研发与出厂决策的证据。
如果正在规划试验台改造,或现有试验过程仍依赖人工记录,可以先从采集边界、判定标准、追溯落点三件事逐项对表:把数据来源理清、把判定做成配置、把每一次试验落成可复现的档案。