生产状态看板系统怎么建:车间显示字段与验收
生产状态看板系统是一套把产线节拍、班次产量、设备运行状态、停机原因与质量合格率等数据,汇总到车间大屏和产线线头屏上的显示系统。它的价值不在屏幕尺寸,而在于让现场人员抬头就知道当前该做什么——哪个工位慢了、哪台设备停了、哪批料待检。
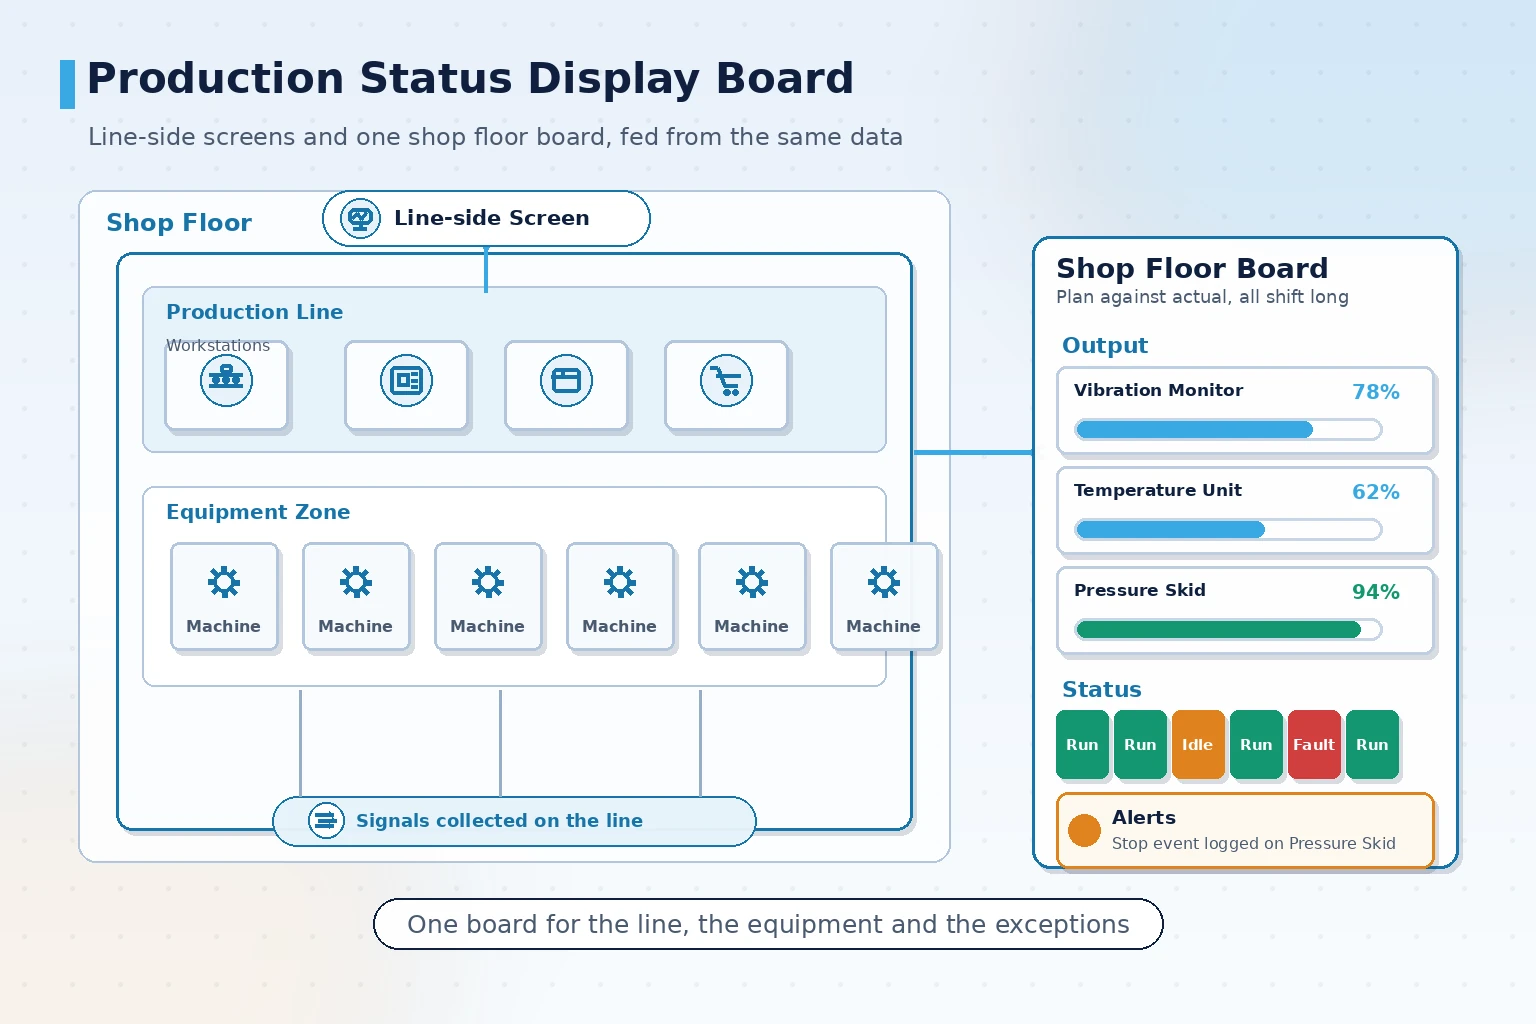
看板和自己把数据搬上大屏的区别在哪里
车间里最容易出现的做法,是把一个表格复制到显示屏上,靠人定时改数。这种屏在第一周看起来有模有样,第三周就会因为没人更新而变成装饰。
真正的生产状态看板系统,差别在三个地方:数据自动来、判定在系统里做、刷新不需要人干预。
- 数据自动来:从 PLC、仪表、扫码枪或 MES 接口按周期取数,不依赖人工录入
- 判定在系统里:达成率、偏差、超时等状态由系统按规则算出,不靠人脑判断
- 刷新不靠人:班次切换、字段轮播、异常弹显由规则驱动
一个简单的判断标准:如果某天下班没人手动改过屏幕,第二天早上数据还是对的,这套看板才算立起来。
一块看板该显示什么:从管理目标倒推字段
看板字段不是越多越好。现场人员在三米之外、五秒之内要能读懂,字段数量就必须收敛。
常见的做法是先问清楚这块屏服务哪个管理动作,再决定显示什么:
| 管理目标 | 建议显示字段 | 刷新节奏 | 呈现方式 |
|---|---|---|---|
| 班次产量达成 | 计划量、实际量、达成率、剩余时间 | 分钟级 | 数字加进度条 |
| 设备运行状态 | 运行、待机、故障、停机时长 | 秒级 | 状态色块 |
| 停机原因追踪 | 停机原因、累计时长、责任班组 | 事件触发 | 原因排行 |
| 质量状态 | 合格率、待检批次、异常批次 | 按检测批次 | 数字加提示色 |
| 异常提醒 | 新发异常、超时未处理项 | 实时 | 滚动条或弹显 |
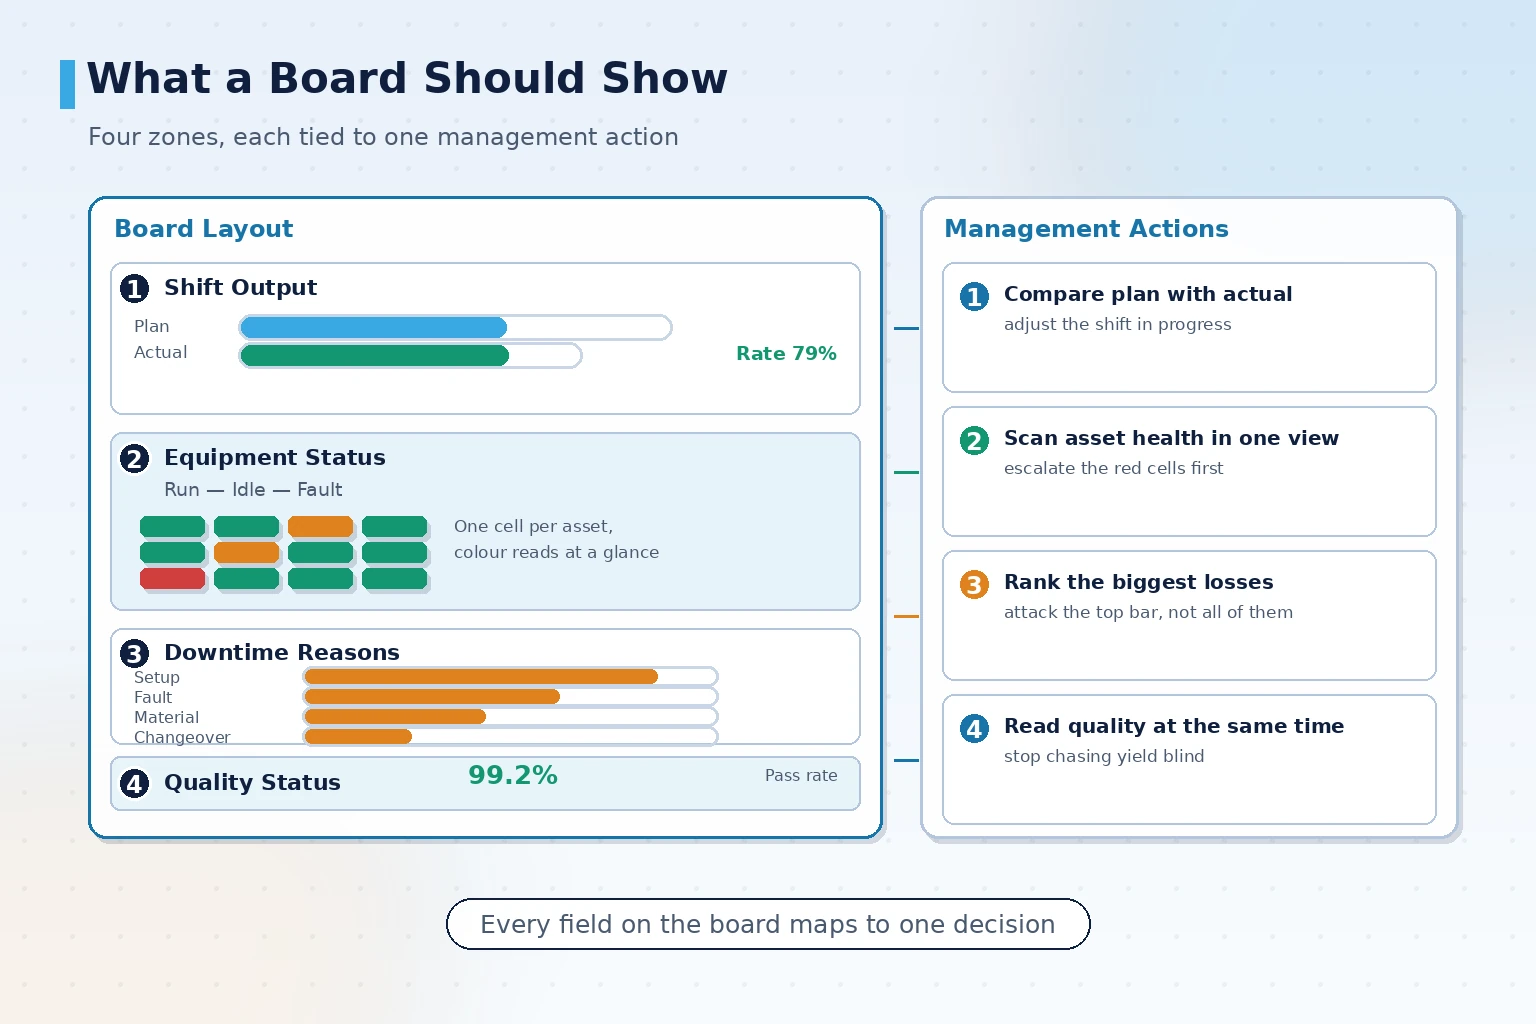
一个实用经验:同一块屏不宜同时承担「班组绩效排名」和「实时状态监视」两件事。前者按月看,后者按秒看,混在一起会让两类读者都读不出重点。
数据从哪来:三种取数方式的取舍
看板的上限由取数方式决定。同样是显示产量,从不同地方取数,投入和可靠性差别很大。
- 直接从 PLC 或设备控制器取:实时性靠前,字段最真实,前提是设备有可用通信口且协议可解析
- 从电力仪表、计数传感器等外挂采集件取:适合没有通信口的老设备,投入较小,但只能拿到粗粒度信号
- 从 MES 或 ERP 接口取:拿到的是工艺与工单层的已整理数据,实时性取决于上层系统的刷新周期
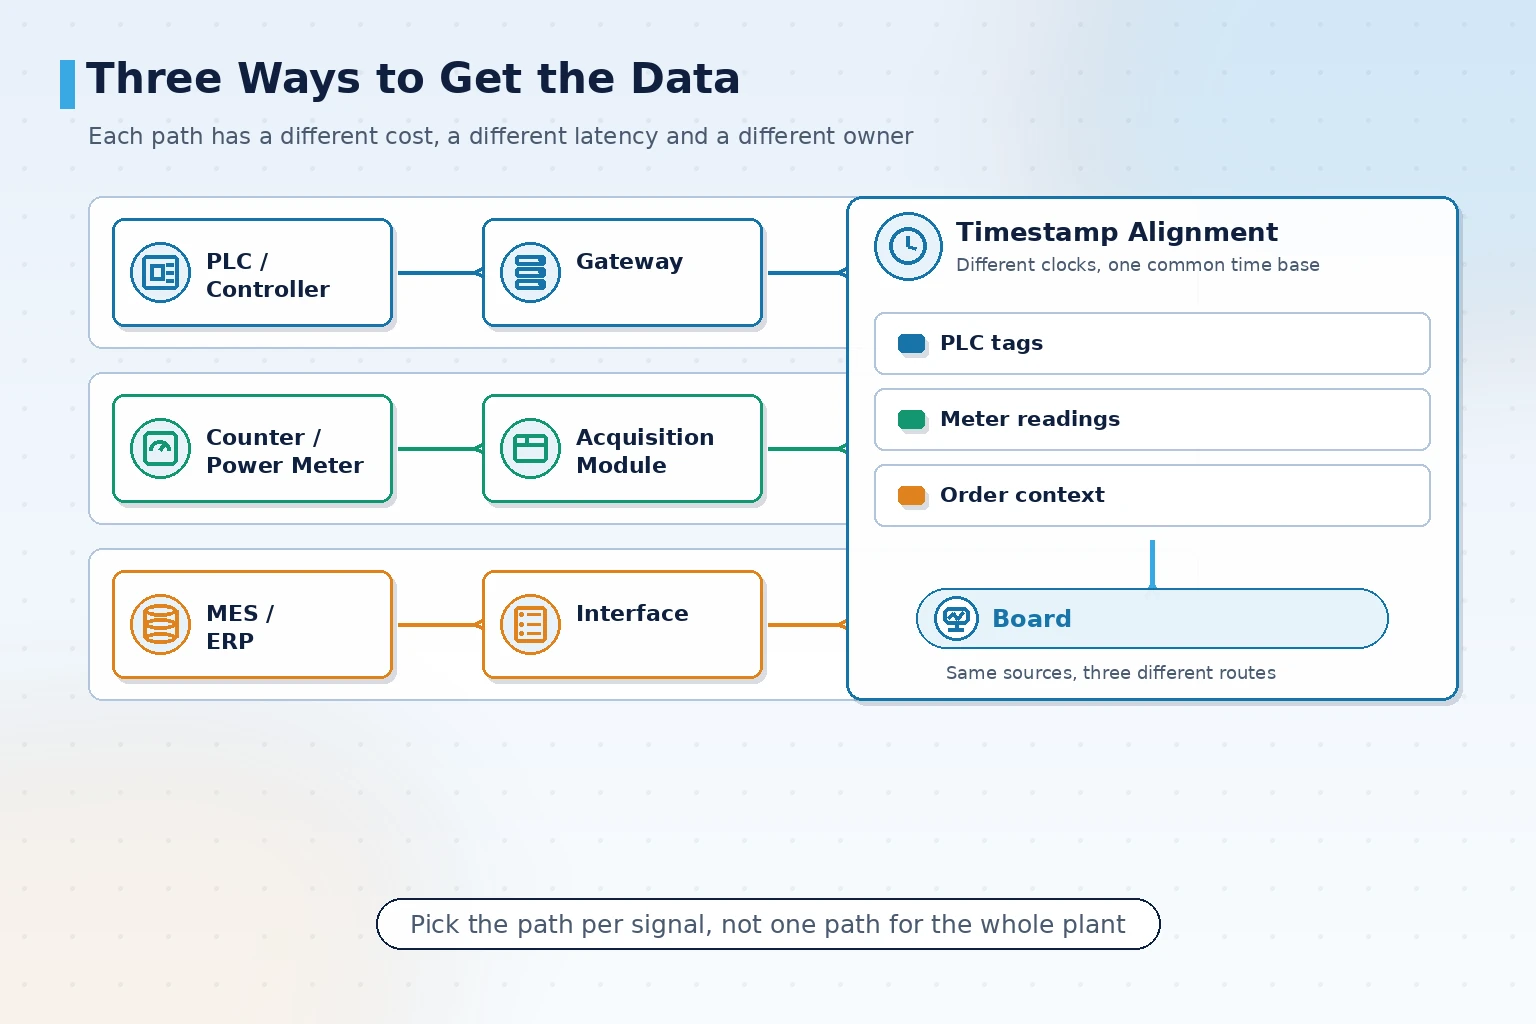
实际项目里这三种往往是混用的:设备状态从 PLC 取,产量从计数器取,工单计划从 MES 取。混合取数的关键是把时间戳对齐,否则会出现屏上「产量已到、计划没更新」的错位现象。
对于没有通信口的老设备,通常的做法是加装采集件,而不是改造设备本体。改造本体往往意味着停机、拆机与重新验收,投入和风险都不成比例。
刷新频率、班次切换与异常滚动规则
看板用久了会变得没人看,原因通常不是屏幕坏了,而是显示规则没有跟着班组节奏走。
班次切换是看板最容易出错的时间点。上一班的产量、停机时长如果没在交接时间点清零,新班组看到的就是一份被污染的读数。系统需要按厂内实际班次时刻表配置清零与累计规则,并保留上一班的历史快照供追溯。
异常滚动建议按优先级而不是按发生时间排。新发的高级别异常应当立刻弹显并保持,低级提示可以进入轮播队列。全部异常一起滚动,结果就是重要信息被冲走。
刷新频率也要分字段设定:设备状态用秒级,产量用分钟级,达成率用班次级。全部字段都按同一种高频刷新,既浪费采集带宽,也让画面一直在跳。
屏幕与现场条件:尺寸、亮度与安装位置
同一套软件,装在不同现场,效果可能完全不同。看板项目里被低估最多的就是现场条件。
- 观看距离决定尺寸:三米左右看工位级小屏,十米以上看车间通道大屏,文字高度按观看距离反推
- 环境光决定亮度:有强光直射的车间需要高亮屏体,否则中午反光看不清;暗环境则要避免过亮刺眼
- 安装位置决定内容:产线线头屏看节拍与异常,车间中央看班组与设备全局,办公室看趋势与报表
- 粉尘与油雾环境要确认屏体防护等级与清洁方式
屏幕装好之后还要考虑可维护性:谁负责清洁、谁负责在屏体故障时替换、备件是否常备。这些问题在验收时没谈清,投运后往往变成一个无人认领的角落。
交付边界与验收:上系统前要谈清的事
看板项目常见争议集中在「这个字段谁给」和「这个数字对不对」两处。验收前把边界写清,可以省掉大量事后解释。
验收清单建议包含以下内容:
- 字段清单逐条核对:每个字段的来源、单位、计算口径与更新周期书面确认
- 取数链路实测:断开一次采集链路,确认补传与恢复后的数据与实际一致
- 班次规则核对:按实际班次时刻表验证清零、累计与快照留存
- 异常规则实测:逐条触发一次,确认级别、弹显方式与保持时长符合约定
- 权限与留痕:确认账号分级、操作日志与字段修改记录可追溯
- 现场可读性确认:在实际观看距离与环境光条件下确认字体与配色可读
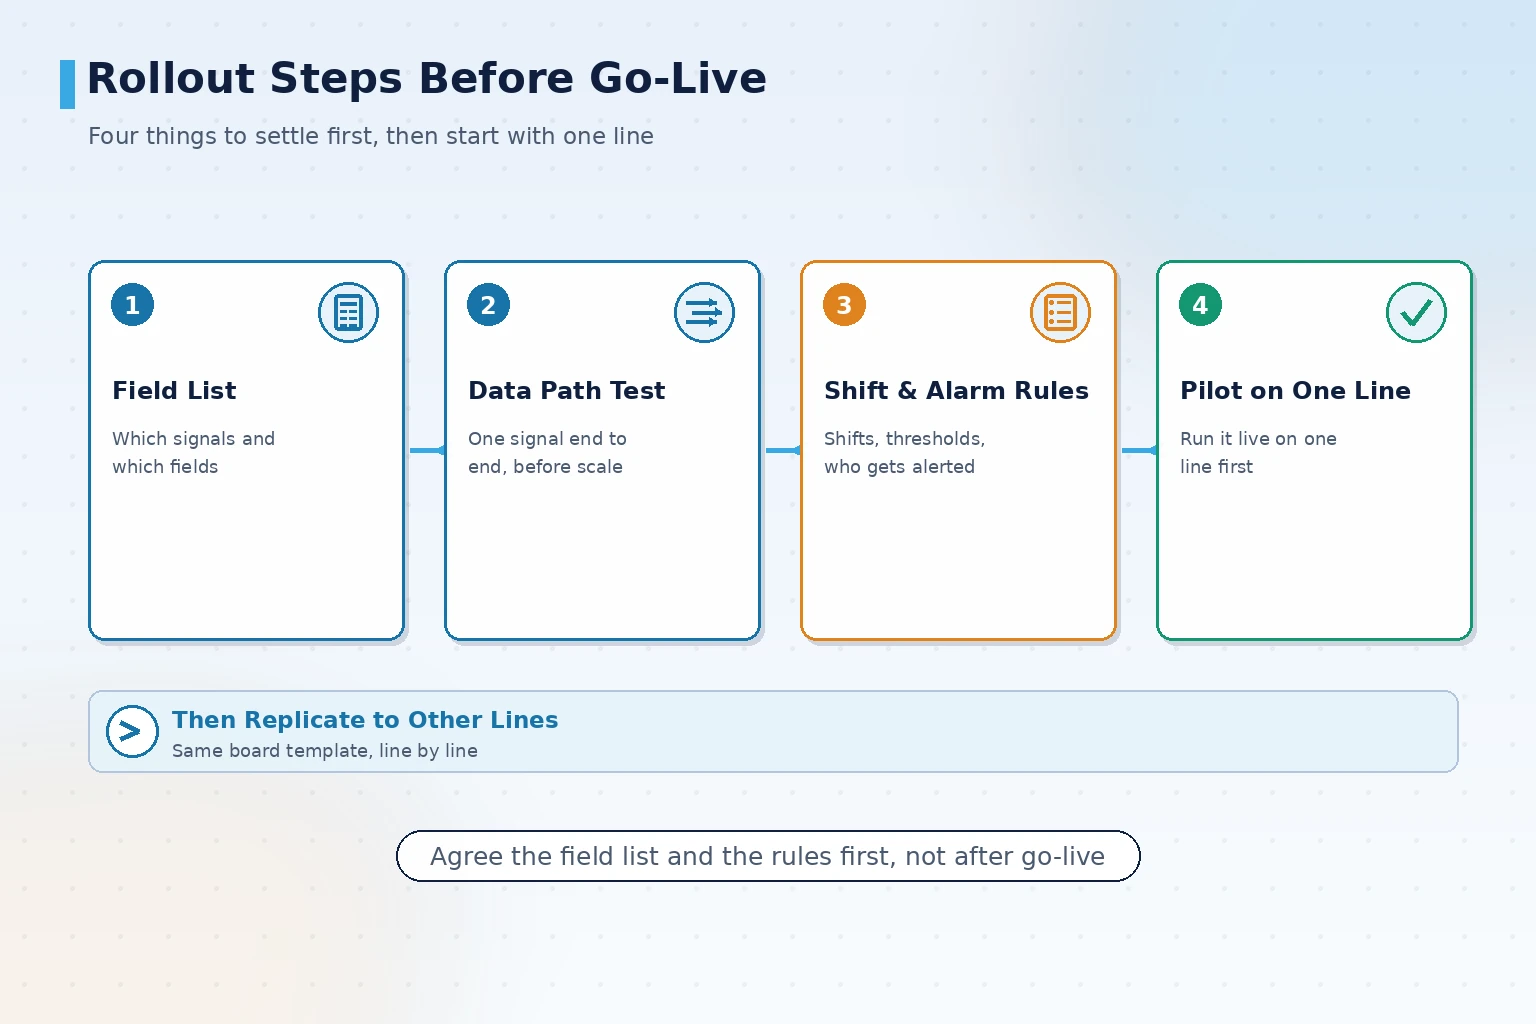
试点阶段建议保留一段「新旧并行」时间:看板读数与原有手工记录同时存在,两种数字对上之后再停用旧方式。
交付状态通常分三档:已交付(现场已投运)、可交付(方案与案例齐备,可即时启动)、可定制试点(按现场条件定制验证)。多产线场景建议先做一条线或一块屏的试点,把取数链路与刷新规则验稳,再复制到其余产线——看板的复制成本主要在取数点位,不在软件本身。
看板的落点:让现场信息不再靠喊
生产状态看板系统解决的不是「要不要买一块大屏」,而是现场信息在当前靠什么传递、多久能被看到、事后能不能查。取数方式决定看板的上限,班次与异常规则决定它有没有人看,现场条件决定它能不能被看清。这三件事定下来,屏幕才不会在半年后变成一块没人看的装饰。
看板的落点:让现场信息不再靠喊
生产状态看板系统解决的不是「要不要买一块大屏」,而是现场信息在当前靠什么传递、多久能被看到、事后能不能查。取数方式决定看板的上限,班次与异常规则决定它有没有人看,现场条件决定它能不能被看清。这三件事定下来,屏幕才不会在半年后变成一块没人看的装饰。