线边叫料系统怎么建:从物料呼叫到送料响应计时
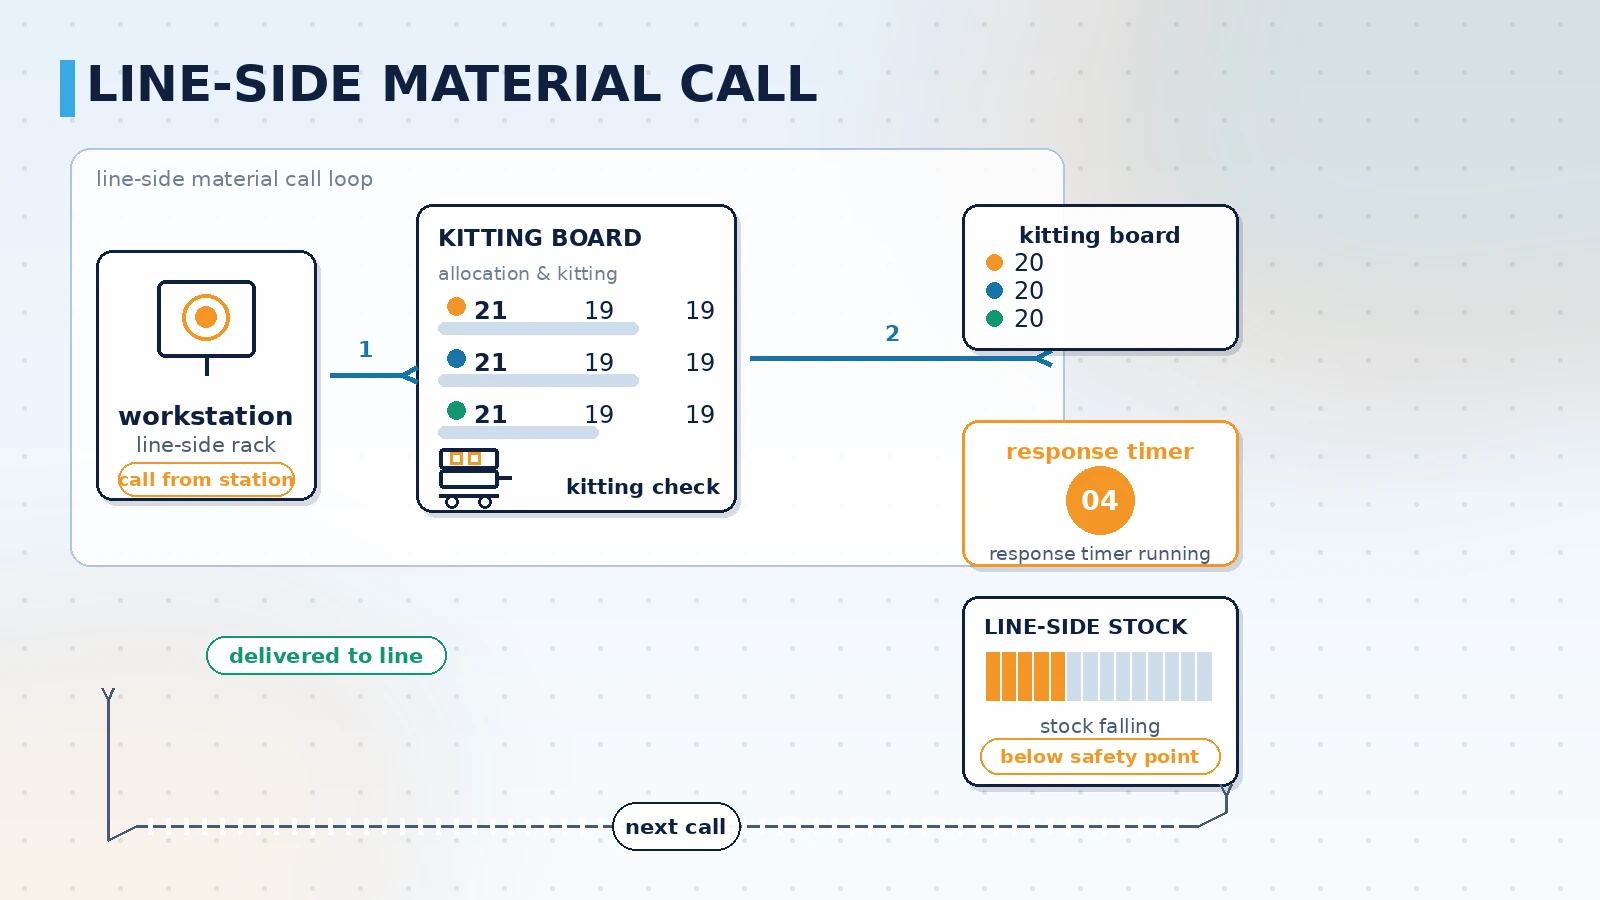
线边叫料系统,是把「工位什么时候需要什么物料」变成一条可计时、可留痕的呼叫:工位一键呼叫,配送班组接单后按配送看板配送,线边库存与齐套检查同步更新,送料响应时间被自动记录下来。它解决的不是叫人跑腿的问题,而是让物料需求主动找到配送班组,而不是让班组靠巡线去发现缺料。
线边为什么会缺料:先看清两种补料方式
线边缺料往往不是因为仓库没有物料,而是因为需求出现的时间点没有人知道。传统做法是配送班组按固定路线巡回补料,或者由线边人员发现快用完时打电话叫人。这两种方式都依赖「有人注意到」,一旦产线节拍加快、品种切换变频繁,被注意到的时间点就会不断后移,最后以停线等料的形式暴露出来。
按需叫料换了一个方向:把发现缺料的责任从人转移到呼叫本身。工位在物料消耗到设定线时按一下呼叫,需求直接出现在配送班组的看板上,配送班组按顺序处理,并留下每一次呼叫与送达的时间点。两者的差别不在于是否用了软件,而在于需求是从上往下被巡查出来的,还是从下往上被呼叫出来的。
表:传统巡回补料与按需叫料的对照
| 对比项 | 传统巡回补料 | 按需叫料 |
|---|---|---|
| 需求发现方式 | 配送班组按路线巡查,或线边电话叫人 | 工位一键呼叫,需求直达配送看板 |
| 响应顺序 | 按路线顺序,急件容易被排在后面 | 按呼叫时间与优先级排队 |
| 过程记录 | 多数凭口头交接,无送达时间 | 呼叫、接单、送达、签收各自留时间点 |
| 线边库存 | 为保证不停线只能多备,占线边面积 | 按实际消耗补充,线边存量可核 |
| 改善依据 | 缺料原因靠回忆,难以统计 | 按工位、班次、物料统计呼叫与响应 |
这张表里最值得注意的一行是过程记录。没有记录,线边库存就只能靠多备来兜底,而多备又会占用线边面积、掩盖真实的消耗节奏。
一次叫料的完整闭环
叫料系统的价值不在呼叫按钮本身,而在呼叫之后的一段流程是否被完整走完。把这段流程拆开看,一次叫料通常包含五段,每一段都应该有明确的责任岗位和时间点。
- 呼叫发起:工位通过呼叫按钮、平板或 PDA 发起需求,带上物料编码与需求数量;同一种物料在短时间内重复呼叫应被识别为重复,避免看板被同一需求刷屏。
- 接单确认:配送班组在配送看板上接单,接单动作即记录响应开始,未接单的呼叫按等待时长排序或在超过时限时升级提醒。
- 拣配备料:按物料齐套情况拣配,齐套检查可以在这一步拦下缺件——如果同一批次需要的物料不全,先补齐再送出,避免送到工位才发现还差一件。
- 配送送达:配送人员按线边看板或移动终端确认送达,系统记录送达时间,工位可看到「已在路上」的状态,减少重复呼叫。
- 签收与扣账:线边人员签收后扣减线边库存,库存低于安全线时触发下一次呼叫,形成由消耗驱动的补充循环。
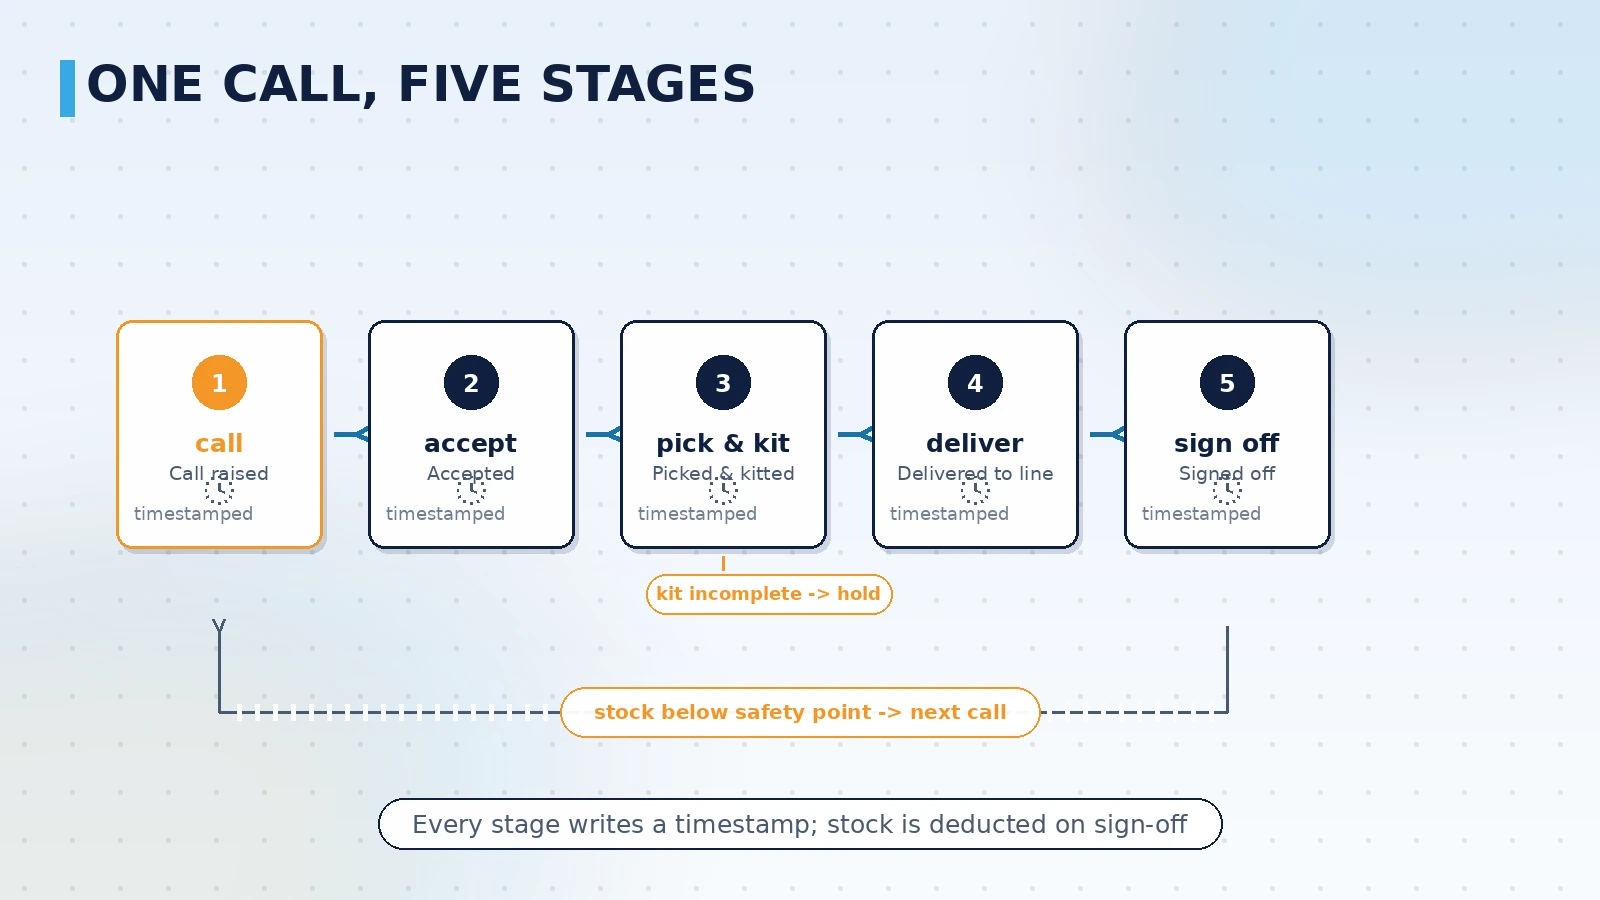
这五段里最容易被省略的是签收与扣账。如果签收不落到系统里,线边库存数字就会与实际逐渐脱节,齐套检查也会失去依据。
决定叫料系统能不能跑起来的四个设定
呼叫按钮接上容易,让配送班组愿意一直用它却不容易。下面四个设定如果没定清楚,系统上线一段时间后很容易退回打电话找人的状态。
- 呼叫按物料与工位绑定,而不是只发一个通用信号:通用信号只能告诉班组「有人叫料」,绑定物料与工位后,拣配方才不需要再回电话确认叫的是什么。
- 响应时限按物料类型分别设定:体积大、需要叉车或 AGV 的物料,与线边随手可取的小件,不应共用同一个响应时限,混用会让不同性质的配送互相挤压。
- 接单与送达的岗位要绑定角色:以配送班组、线边班组长这类岗位作为责任对象,人员轮班或请假时流程不会断在个人身上。
- 线边库存与齐套检查要与呼叫联动:库存扣减、齐套判断和下一次呼叫触发写在同一套逻辑里,线边库存数字才有意义,也才能作为拉动补料的依据。
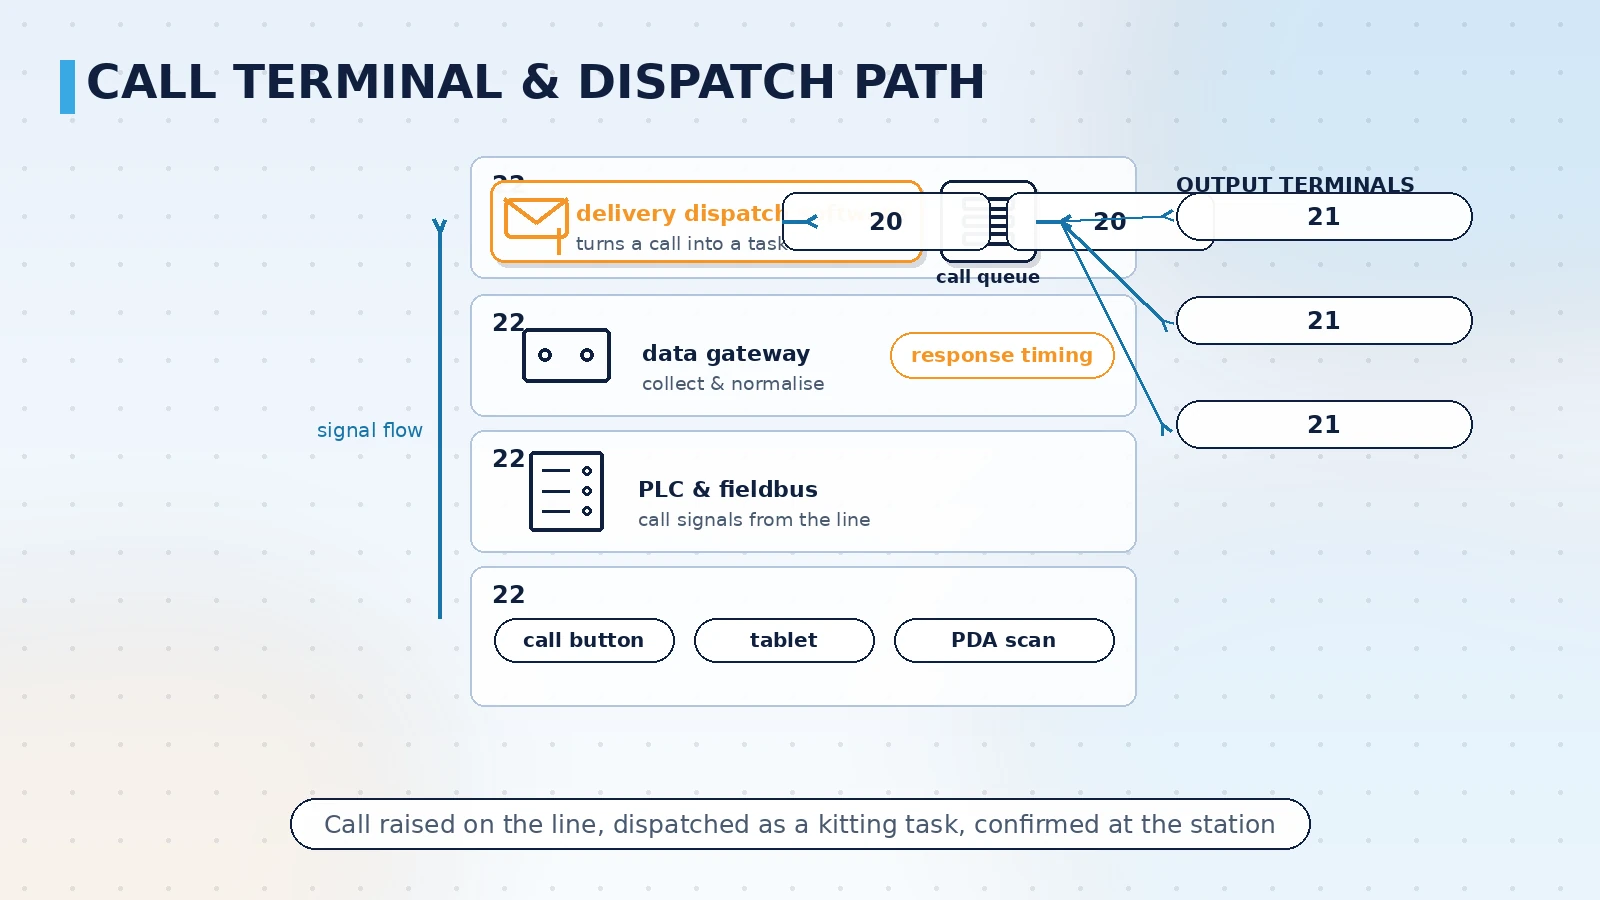
这四个设定里,第四项最考验前期梳理。它要求线边库存不是一张独立台账,而是与呼叫、配送和齐套判断连在一起的数据。常见做法是呼叫终端通过 PLC 或现场总线接入采集网关,由配送调度软件统一处理呼叫队列并下发到配送看板与移动终端;线边库存低的物料自动进入下一次呼叫队列。这样补充由消耗驱动,配送班组处理的是排序过的任务,而不是随时插入的临时需求。
上线与验收:把配送路径实测一遍再交付
系统上线前,值得把整个配送路径在真实或模拟条件下完整跑一遍,确认系统与实际班组的分工一致。
- 呼叫与通知:工位发起呼叫后,配送看板与移动终端是否在规定时间内收到,物料与工位信息是否完整。
- 响应计时:接单与送达时间是否被自动记录,按工位和物料能否查出响应时长,而不是依赖人工填报。
- 库存对账:签收扣减后,线边库存数字是否与实际一致,低于安全线时能否触发下一次呼叫。
- 齐套检查:同一批次物料不全时,系统是否在拣配环节拦下并提示缺件,而不是等送到工位才发现。
- 多端同步:配送看板、线边看板与移动终端是否显示同一条呼叫的状态,避免两处口径不一致。
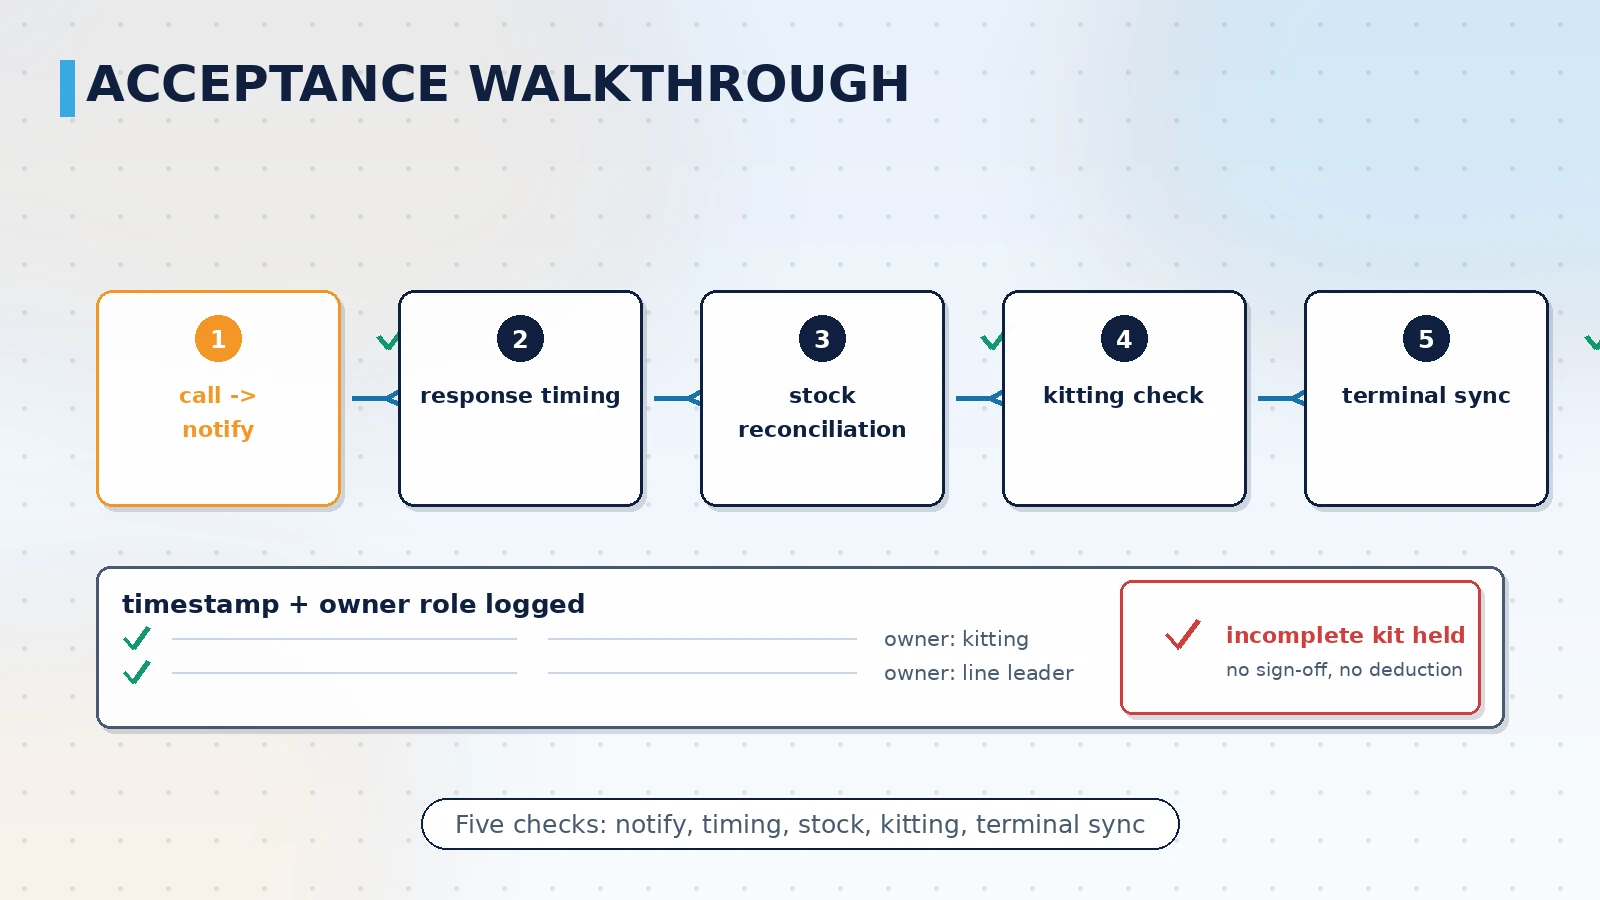
这些检查项跑完之后,叫料系统才算真正交付,而不是只交付了一个呼叫按钮。我们的线边配送类项目通常按这样的顺序推进:先确认物料编码与线边库存口径,再核定呼叫绑定关系与响应时限,然后完成呼叫终端接入与配送看板配置,最后按上述清单做一次完整实测。我们此前在离散制造产线交付过 LED 安灯与设备联网一体的现场系统(公开代称:某日资家电集团上海工厂),把工位呼叫、现场显示与网络通信接在同一套链路上,可在此类基础上按线边条件做定制。
如果线边物料种类多、周转快,验收的第一步还需要先完成物料分类与线边存量清单,确认哪些物料适合放在线边、哪些应该由中央仓库按需配送。这些前提理清之后,呼叫规则的设置和验证都会快得多。
结论
线边叫料系统不是把电话换成按钮,而是一条由消耗驱动的补充链路:呼叫带上物料与工位信息,配送班组按响应时限接单与送达,签收后扣减线边库存并触发下一次呼叫,全过程留下时间点。它能否长期跑起来,取决于呼叫是否绑定到具体物料与工位、响应时限是否按物料类型分别设定、责任是否落在岗位上、以及线边库存与齐套检查是否与呼叫联动。把这四点定清楚,线边补料就从「靠人巡线发现」变成「按实际消耗触发」,物料需求主动找到配送班组,而不是等停线之后再追。