机器数据采集系统管什么:采什么、怎么算、存多久、怎么用
机器数据采集系统把设备状态、生产计数、主轴负荷、报警与工艺参数从 PLC 和数控系统里自动读出来,汇成一套口径统一的数据底座,让利用率和停机原因不再靠人工抄表与事后回忆。
先定采集范围:五类数据是底线
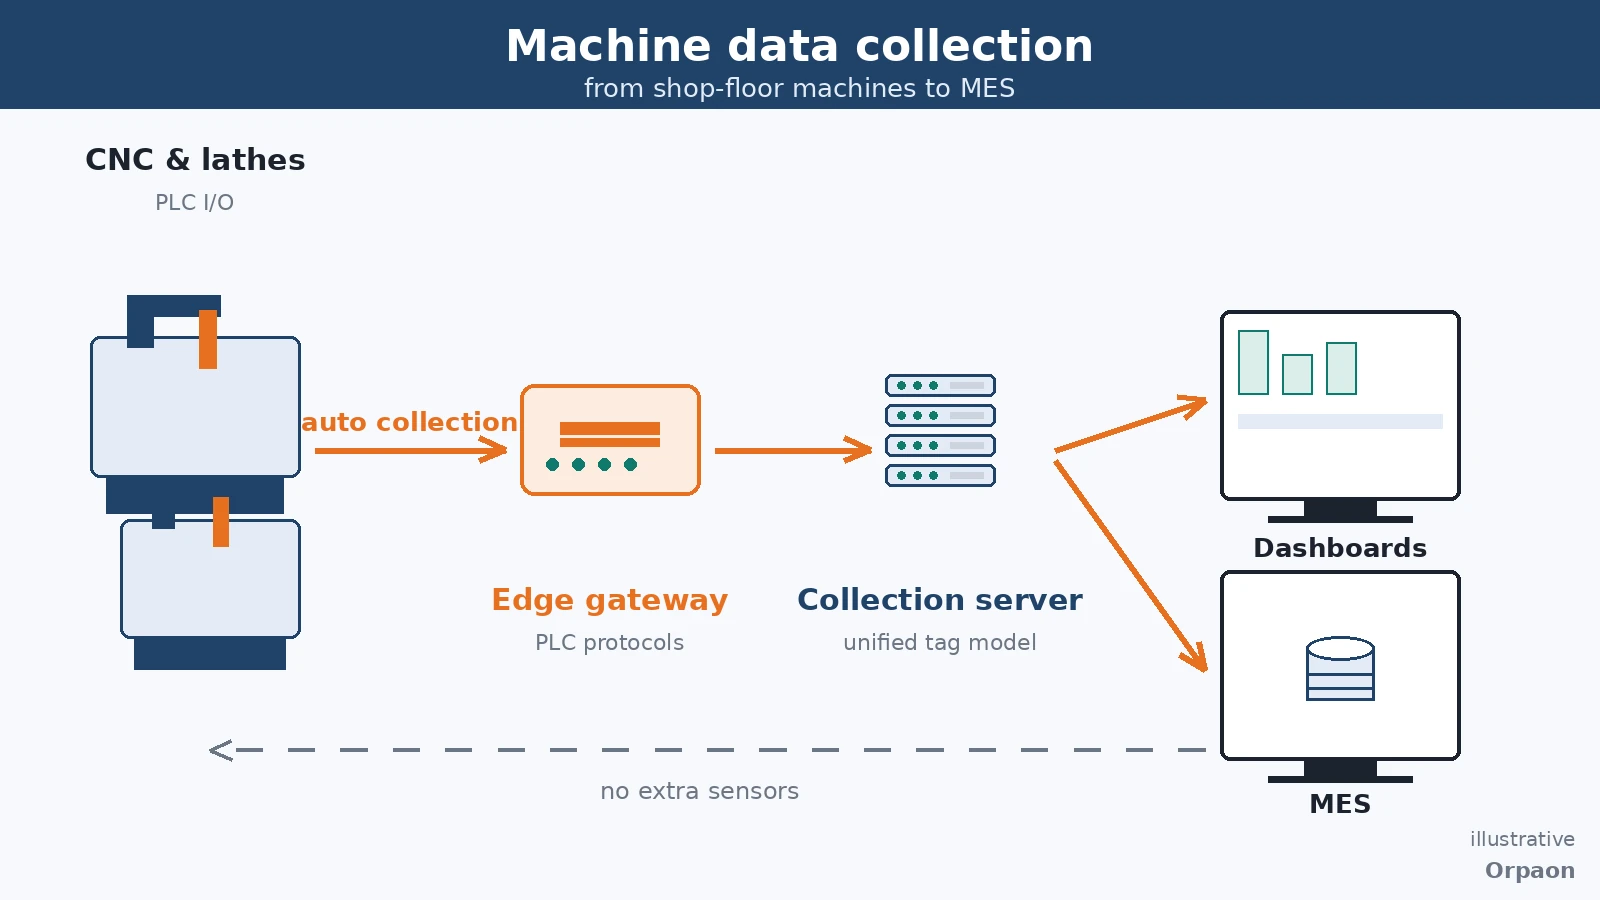
很多车间不是没有数据,而是数据散在各家设备里:这台机床有计数,那台只有报警,第三方专机什么口都不开。机器数据采集系统的第一件事,是把采集范围定成一份明确的数据字典,让不同年代、不同品牌的设备汇进同一个模型。
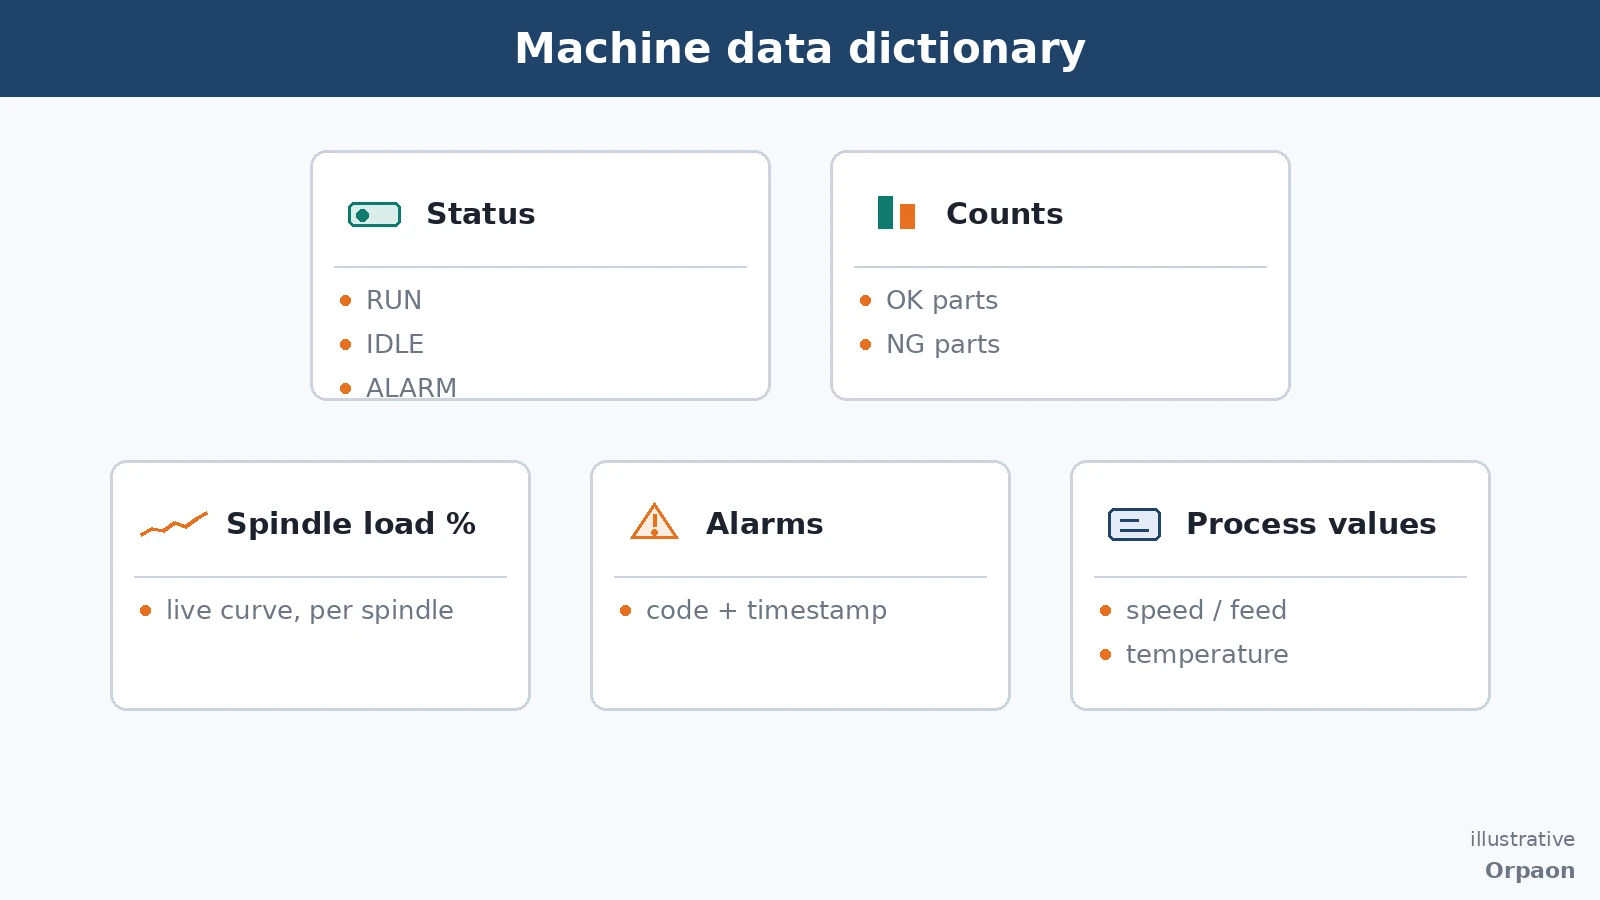
按机加工车间的常见需求,五类数据是底线,缺一类,后面的统计口径就缺一条腿:
- 状态:运行、待机、报警、关机等自动判定,是利用率计算的基础
- 计数:合格品与不合格品计数直接取自数控系统或 PLC,不由人工补录
- 负荷:主轴负载、进给倍率等连续量,用于发现过载与异常趋势
- 报警:报警代码加时间戳成对记录,供故障模式统计
- 工艺参数:转速、进给、温度等关键量,与质量结果对齐分析
这五类都能从设备侧直接读到。三菱 MELSEC 全系、西门子 S7、欧姆龙、罗克韦尔 EtherNet/IP、Modbus RTU/TCP、PROFINET、OPC UA 等协议覆盖 20 余个 PLC 品牌后,大部分点位不需要加装传感器,也不用操作工在终端补录任何数字——这决定了数据是自动产生的还是事后整理的。
口径先行:同样的数据,不同算法得出不同结论
数据采上来只是第一步,真正决定报表可信度的是口径。同样的运行时间,把换型和待料算不算进去,利用率能差出一截;报警停机归到设备还是归到物料,责任归属完全不同。口径必须先写清,系统只负责按规则执行。
常用的一组口径规则如下:
| 数据项 | 记录方式 | 常见用途 |
|---|---|---|
| 状态时间 | 按秒级采样、按班次汇总 | 利用率、停机归因 |
| 计数 | 取自 NC/PLC 计数器,班末核对 | 产量对账、合格率 |
| 报警 | 代码与起止时间成对存 | 故障频次与模式分析 |
| 工艺参数 | 按设定周期存时序数据 | 与质量结果关联分析 |
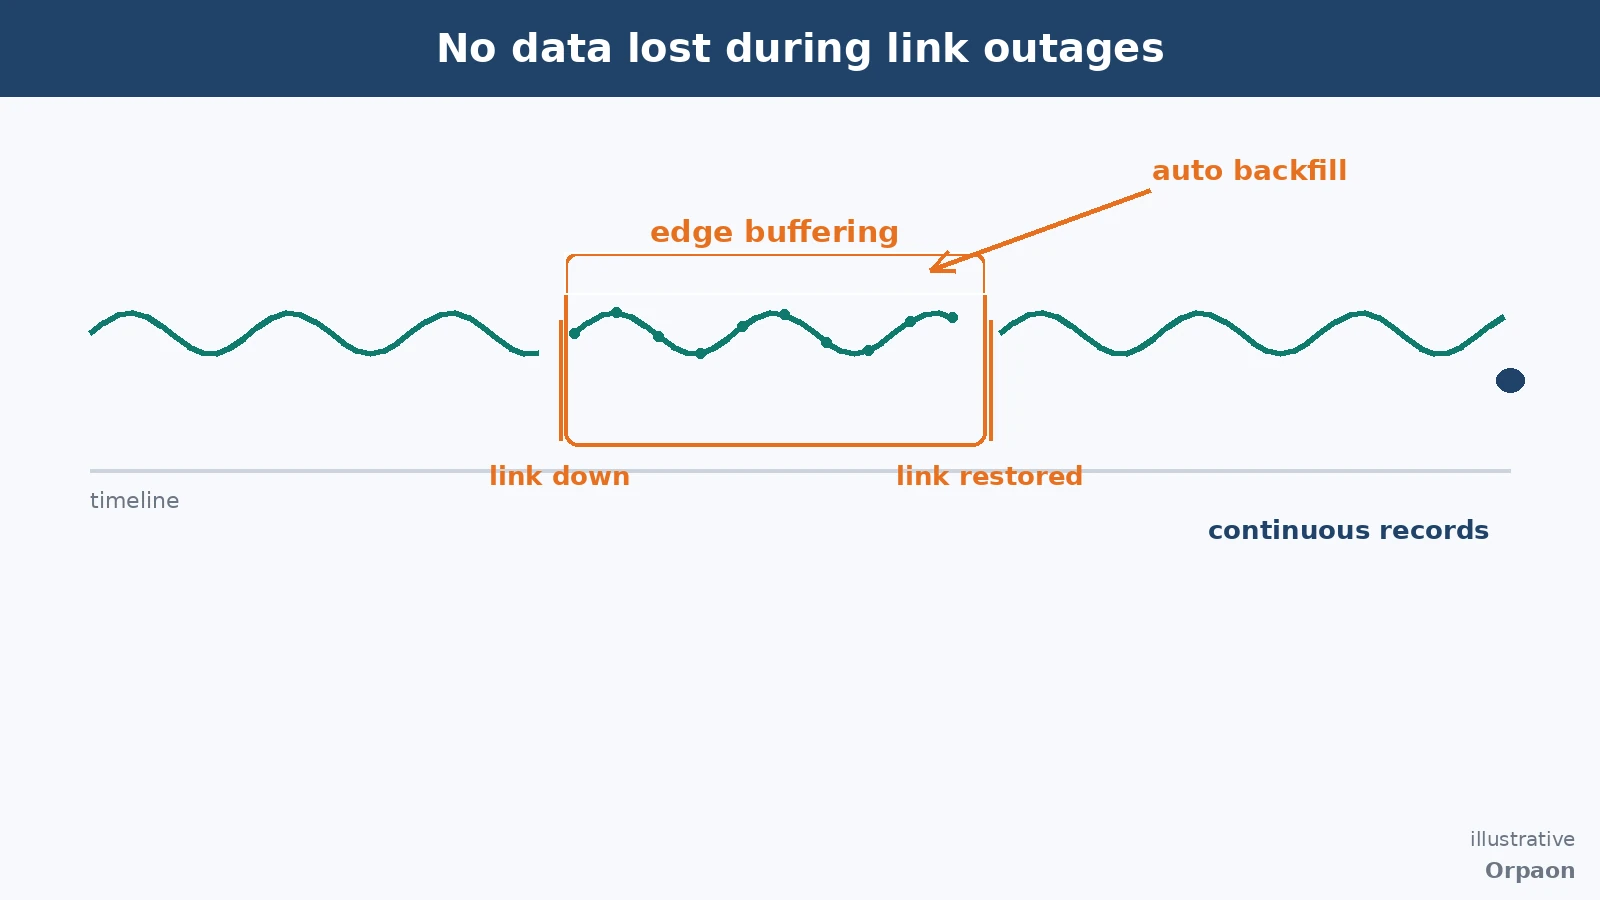
采集链路还要经得起断网。车间网络波动是常态,断网期间数据在边缘缓存、恢复后自动补传,曲线才不会有洞。断网续传是可以写进技术协议并按验收条款交付的能力,项目实践中已有通讯中断恢复后自动补采中断期间工艺曲线并通过验收的记录;数据上行走 MQTT 加 REST 双通道,配合证书级安全,避免裸端口直连公网。
上线五步:从点位表到交班可用
机器数据采集系统的落地不是一次安装,而是一串可以逐台验收的步骤。顺序走对,每一步都有明确的完成判据:
- 盘点位:按设备清单整理各机床可用接口与协议,先通关键机床再铺开
- 定口径:把状态判定、计数归属、报警分类的规则写成一份双方确认的口径文件
- 建通道:部署网关与采集服务,配置断网缓存与双通道上行,逐台验证补传
- 接下游:向看板、报表与 MES 供数,字段名与单位统一进数据字典
- 跑验收:按班次试运行,用口径文件逐项核对报表,再正式交班使用
这五步在项目实践中反复验证过。上海橙轩智能自 2009 年起专注制造业数字化,车间级数据采集与多协议接入属于已交付能力,口径文件与数据字典随项目一并移交,后续扩充设备按同一模型接入。
小结
机器数据采集系统的价值不在装了多少网关,而在数据口径是否经得起追问:状态怎么判定、计数归谁、断网怎么办、数据供给了谁。把这几条写清并逐台落地,车间才有了一套可信、可扩的数据底座。