精益生产数字化先做哪一步:哪些动作上系统、口径怎么定
精益生产数字化的第一步不是挑软件,而是把现场动作分成该由系统承载和该由人判断两类,再按可回滚的顺序一个一个搬上系统。判断标准通常有三条:这个动作是否产生可比数值、是否需要跨班次记忆、是否直接影响下一步动作;三条中满足两条才值得上系统。把节拍、停机原因和在制品计数先做准,比一次性上十几个模块更容易被班组接受,也更容易在四周内看出问题。
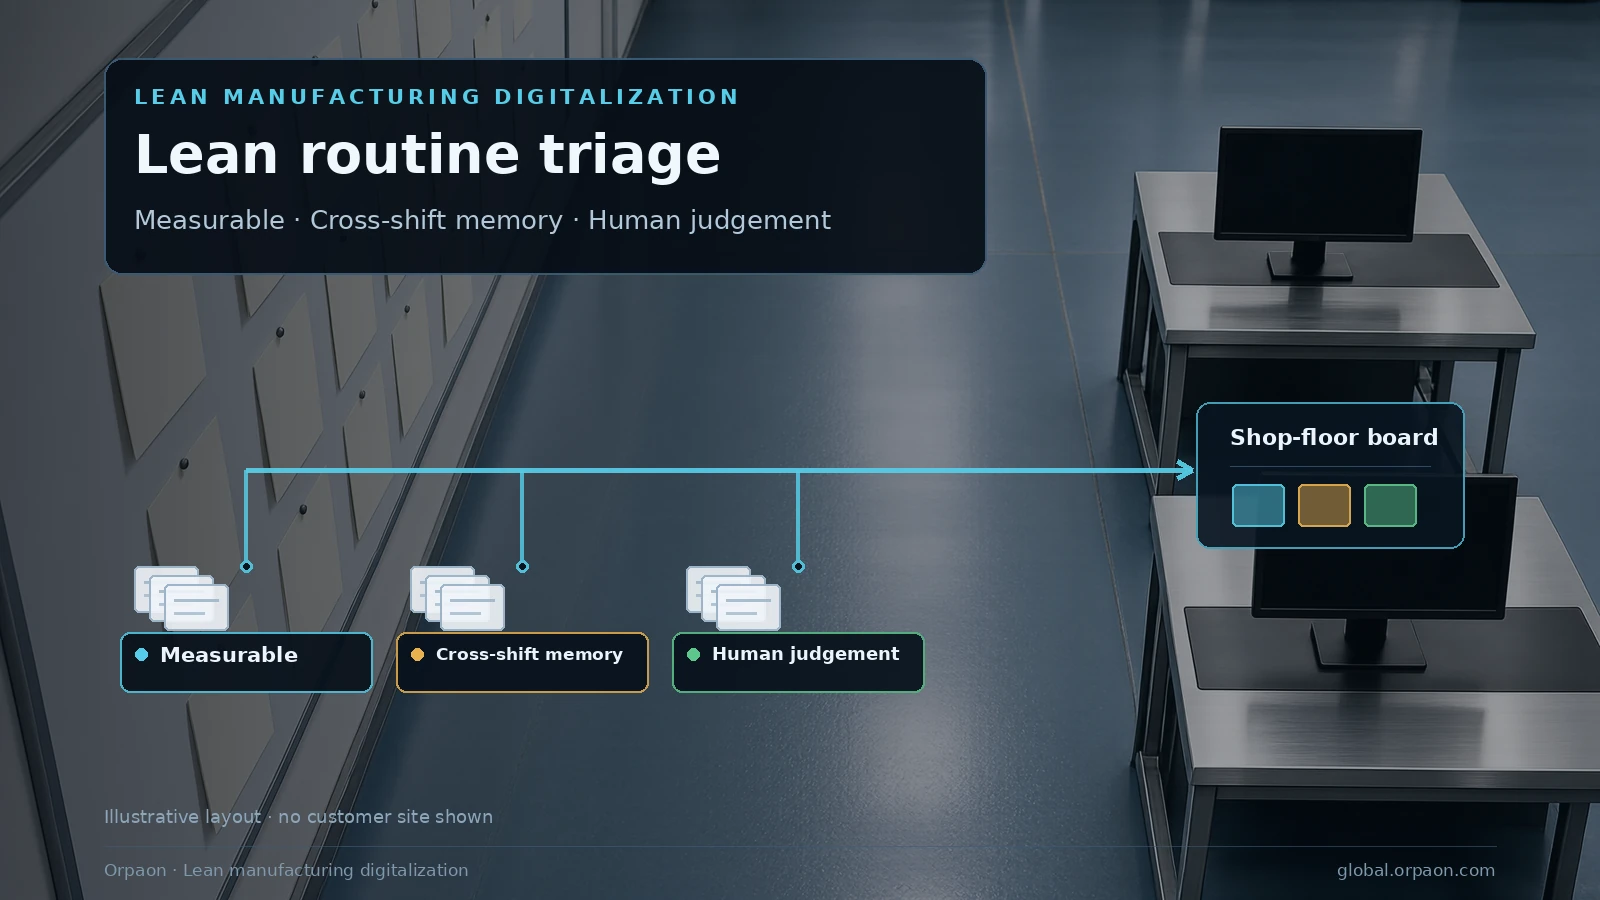
一、先把现场动作分成三类
精益现场的浪费大多发生在动作衔接处,而这些衔接长期靠口头交接和纸质记录维持。数字化要做的不是把所有纸面动作搬进屏幕,而是把那些会产生争议的衔接固定下来。分不清这一点,系统上线后常见的结局是:数据每天在采,班前会照旧靠记忆对账。
- 产生可比数值的动作:节拍、停机时长、在制品数量、一次合格率,适合进系统
- 需要跨班次记忆的动作:异常原因归类、换型清单、改善提案状态,适合进系统
- 依赖现场判断的动作:首件确认、异常处置对策,留给人,系统只负责留痕
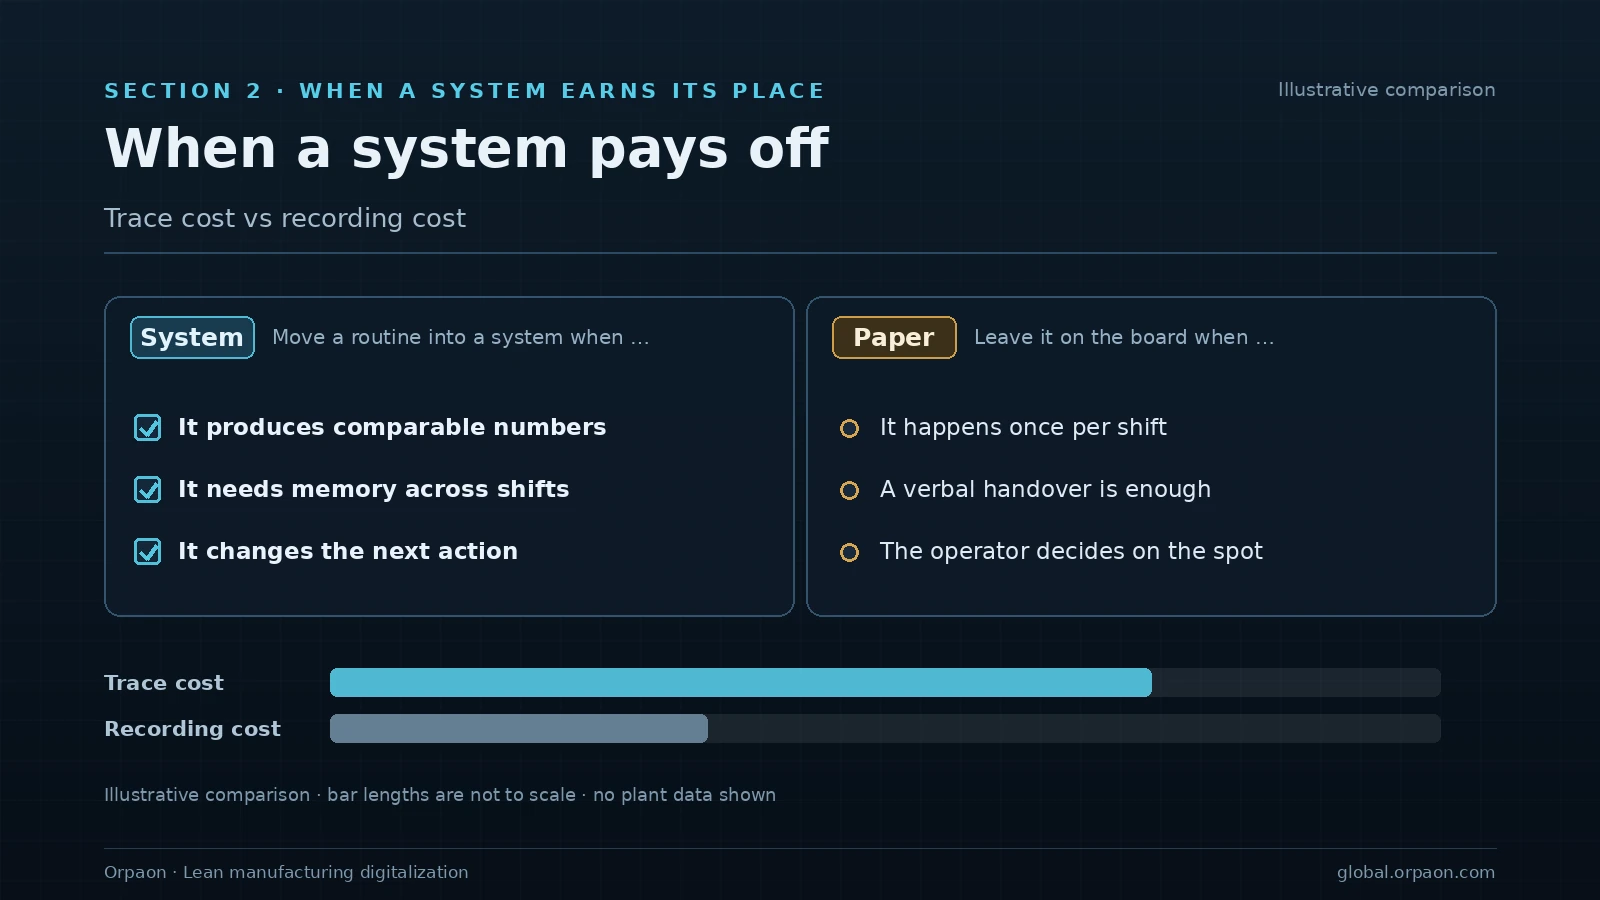
- 一个班只用一次的动作:班前会记录、交接班签字,白板与纸卡足够
- 已经写进作业标准的动作:先把标准固化,再谈数字化,顺序反了会反复改字段
二、什么条件下才值得上系统
同一套精益方法在不同车间落地,差别往往不在工具,而在记录负担。上系统之前先算一次账:一个动作每周被追问多少次、追溯一次要翻几份记录。只有当追溯成本明显高于记录成本时,系统才真正减轻负担。
| 现场动作 | 建议上系统的信号 | 先留在纸上的信号 |
|---|---|---|
| 节拍与产能统计 | 多品种换线频繁,人工排产靠经验 | 单品种连续生产,节拍常年不变 |
| 异常停机与原因归类 | 同类异常每月重复出现,原因说法不一 | 异常稀少且当场闭环 |
| 改善提案与标准更新 | 提案量大,版本与工位对不上 | 提案靠班组长口头跟踪 |
| 首件确认与工装切换 | 换型次数多,检查项容易漏 | 换型每周不足一次 |
三、数据口径:节拍、在制品与异常原因
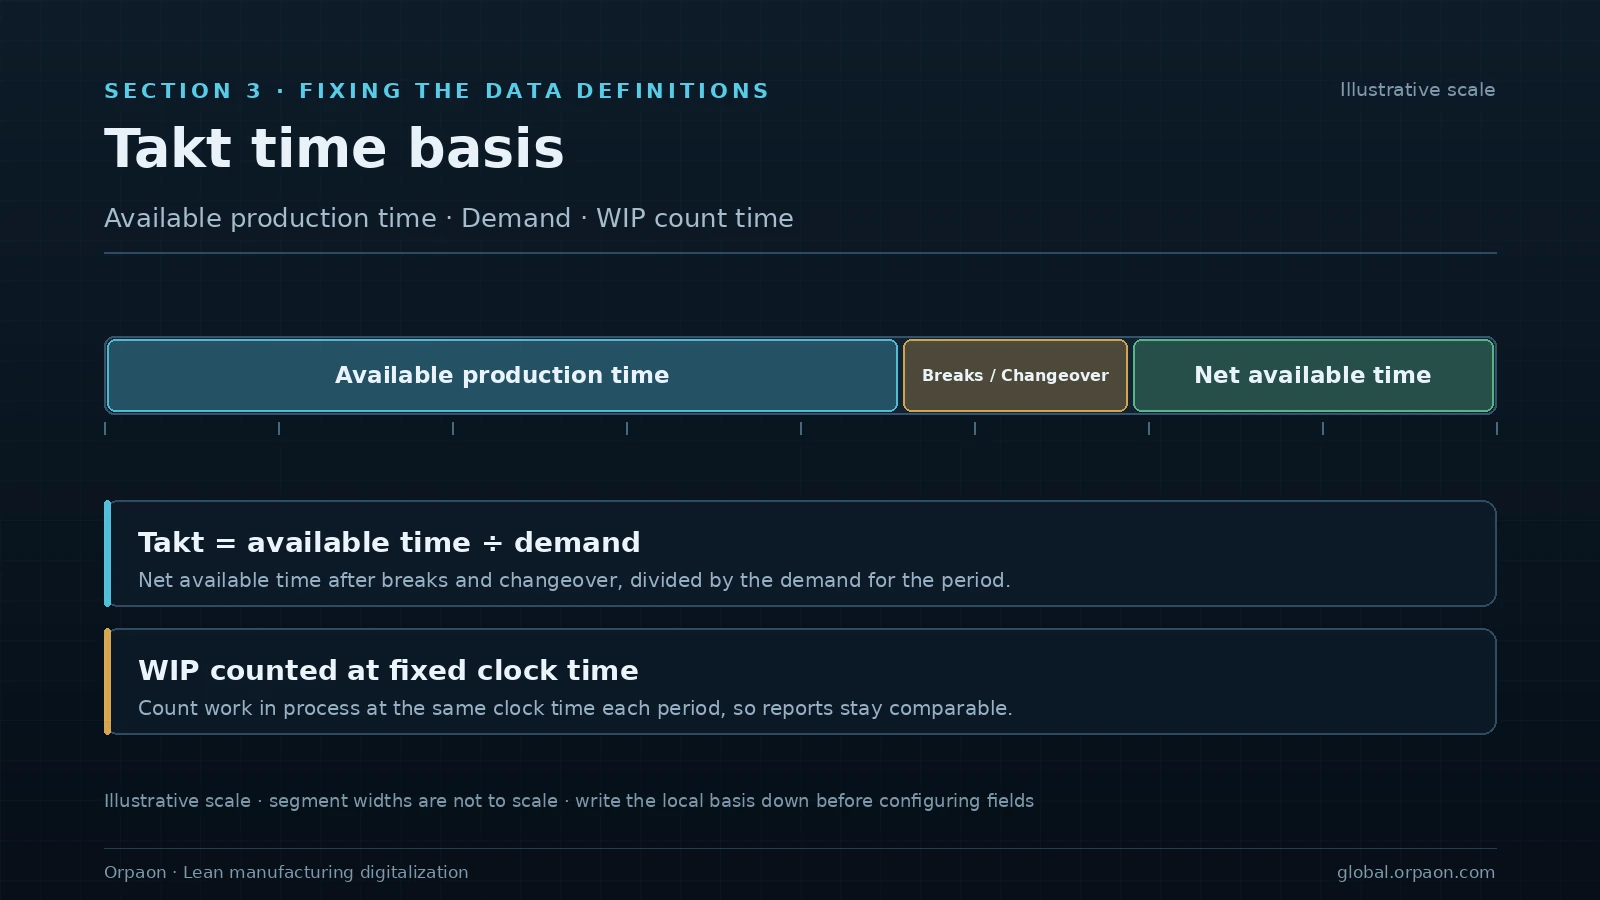
标准作业的三要素是节拍时间、作业顺序与标准手持量,从 TPS 起就是精益的基本定义。数字化容易出错的地方,是把这三个词直接搬成系统字段却没有写清楚算法。节拍的分母究竟取计划生产时间还是日历时间,直接决定两条线能不能横向比较。
在制品计数是第二个高频争议点。按工位计数便于发现堆积,按批次计数便于核算成本,两者不能混用在同一张报表里。异常原因码则需要克制:条目过多会让填写者随手选一个,过少又不足以定位。ISO 22400-2:2014 对生产率与时间利用率等指标给出了定义框架,可作为跨厂对标的参照,但落到车间仍需写成本地口径。
- 节拍的分母写清楚:按计划生产时间计算,并注明休息与换型是否扣除
- 在制品的计数时点固定在整点,避免班中波动造成误判
- 异常原因码控制在十五条以内,超出的部分并入其他项并每月复核
四、落地顺序与回滚
精益数字化适合按一条样板线推进,四周一轮,每轮只加一类动作。这样做的原因不是保守,而是让班组有时间把口径讨论清楚:争议放在小范围里解决,比全厂上线后再回头改字段省事得多。
- 第一周至第四周:只做节拍与停机记录,人工与系统并行核对
- 第二轮:加入异常原因归类,由班组长每班确认一次归类结果
- 第三轮:加入改善提案状态跟踪,与作业标准版本号绑定
- 扩展阶段:复制到第二条线时字段定义不变,只调整阈值与班次设置
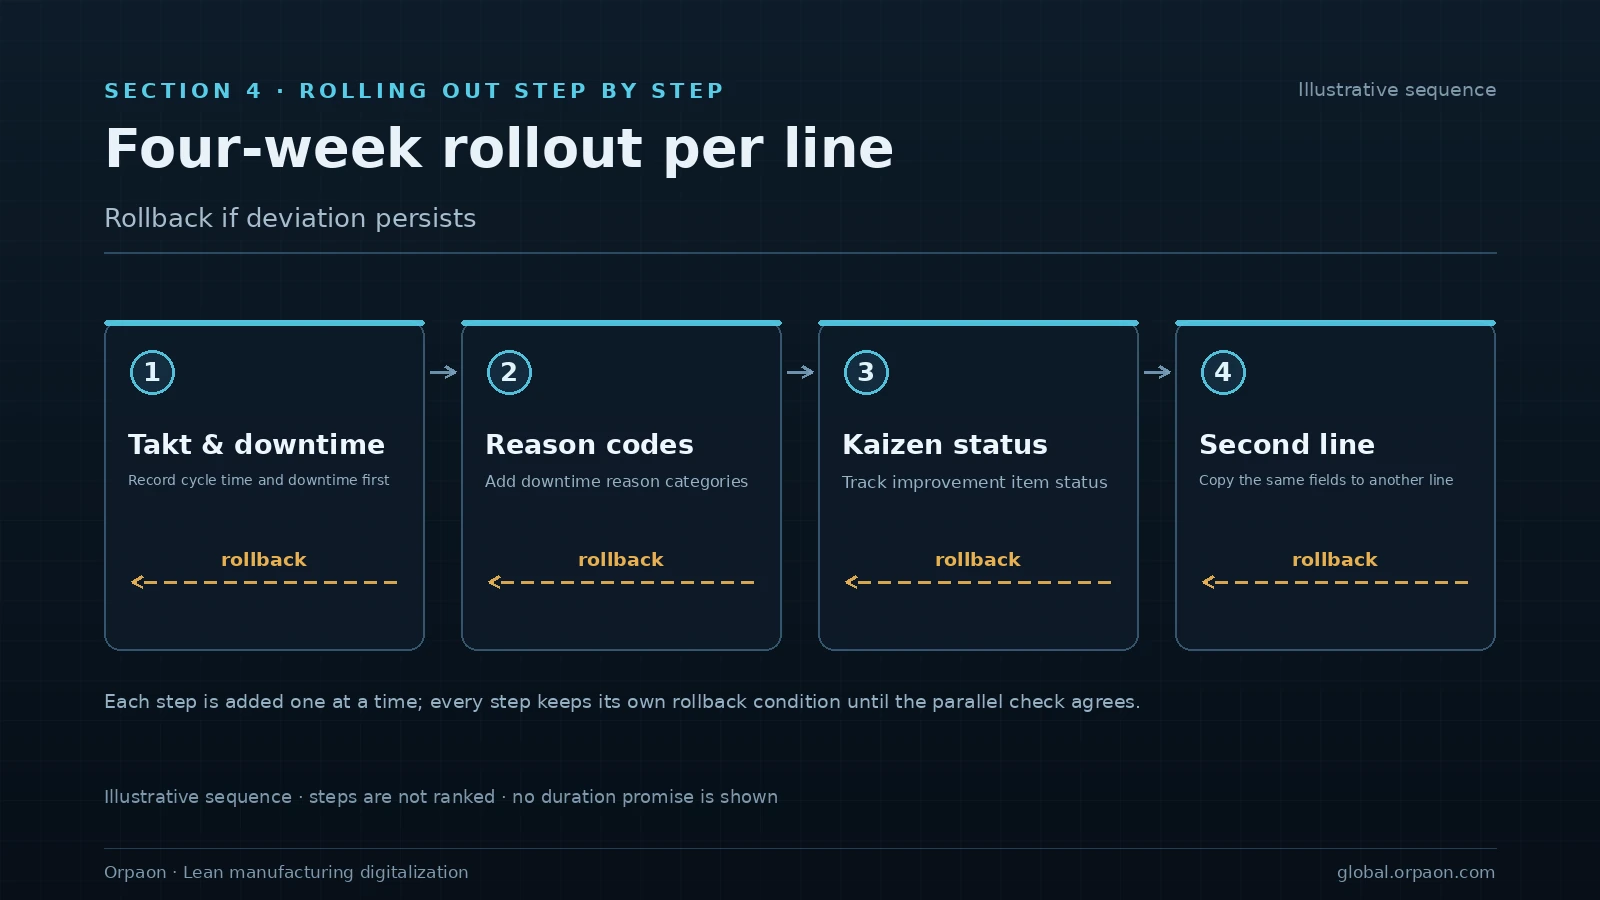
每一步都保留回滚条件:若并行期内人工与系统计数偏差持续超过约定范围,先停用该字段修订口径,而不是继续加模块。
小结
精益生产数字化的价值不在模块数量,而在把长期靠记忆维持的衔接变成可查的记录:这次换型为什么超时、这批在制品为什么堆积、这条提案为什么三个月没有闭环。动作分类、上系统判据、口径定义与回滚条件四件事做实,系统才会被班组主动使用。节拍预测与自动排程属于储备方向,可按联合验证方式推进,不作交付承诺。