CNC 机床联网监控系统怎么建:采什么数据、怎么接、口径怎么定
CNC 机床联网监控系统采集的是控制器内部的运行状态、程序号、主轴负载与报警代码,加上刀具寿命和加工计数,再把这些数据换算成可比的稼动率与 OEE 口径。它要回答的不是「机床开没开」,而是「这台机床在过去八小时里为什么停了九十七分钟、停在哪一类原因上」。接入路径与口径定义要先于平台选型定下来,否则画面做得再细也难以进入日常管理。
一、机床联网先采什么数据
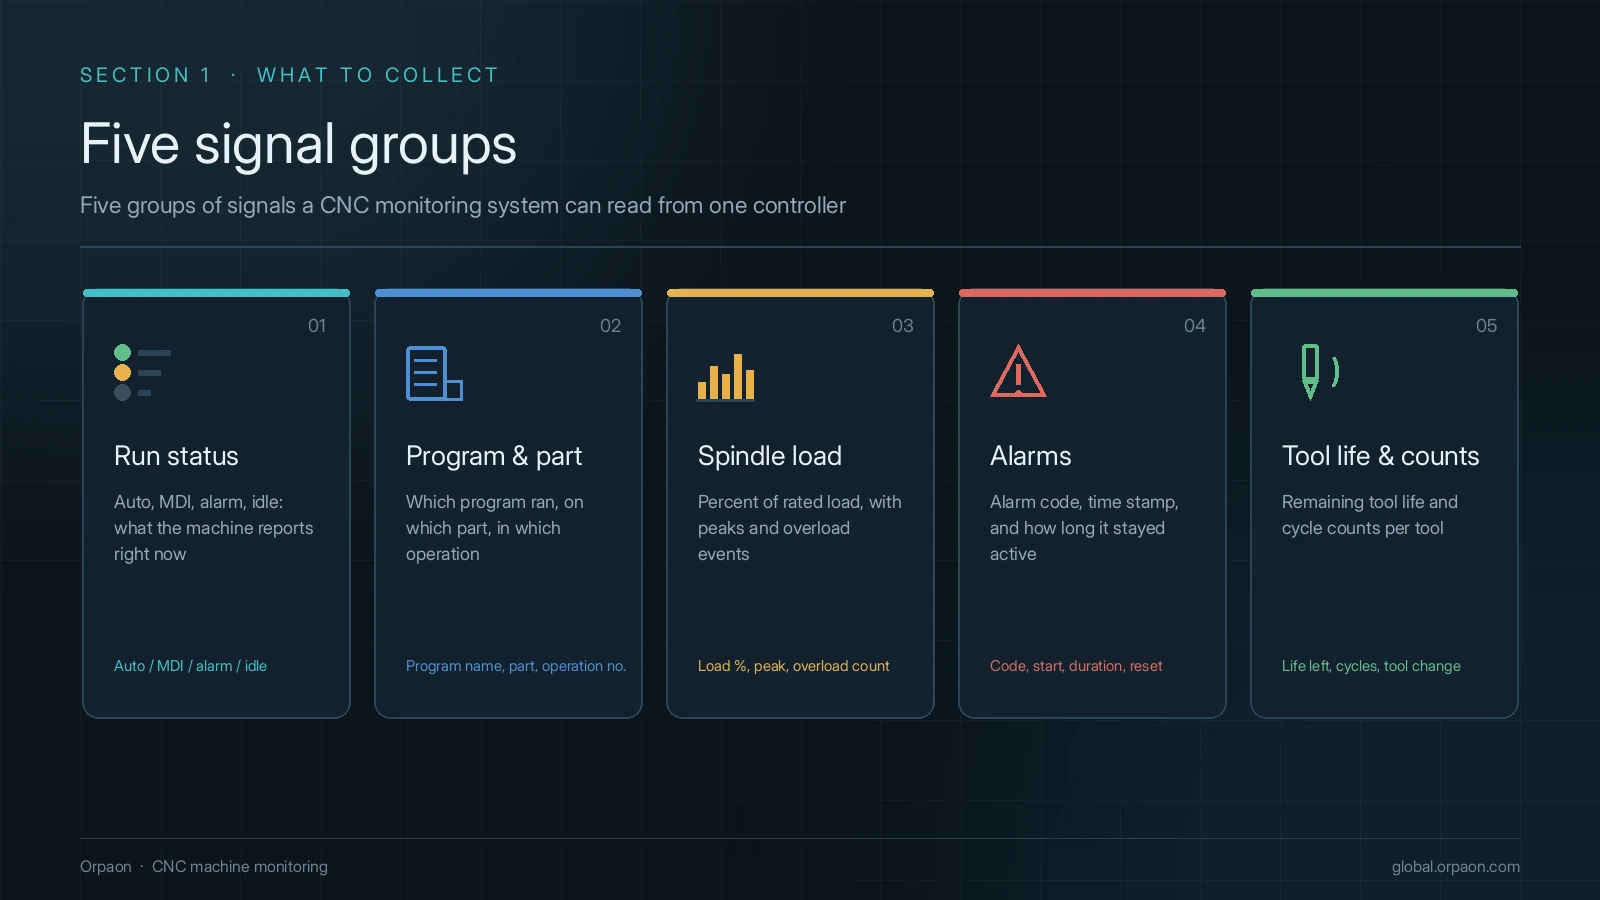
联网的第一步不是选平台,而是定信号清单。同一台加工中心控制器里能读到的字段有几百个,真正支撑后续分析的通常只有五组:它们分别回答在不在加工、加工的是什么、负载多少、哪里报警、刀具还能用多久。先把这五组定下来,平台换与不换都不影响数据的可用性。
- 运行状态与操作模式:自动运行、暂停、停止、报警、调机,用来切分时间口径
- 当前程序号与工件号:把加工记录挂到具体程序与批次上
- 主轴负载、进给倍率与主轴转速:分辨空转、轻载与异常负载
- 报警号与报警文本:按号段归类机械、电气、程序与操作类原因
- 刀具寿命、换刀计数与加工件计数:支撑刀具管理与节拍核算
二、控制器怎么接:三条路径怎么选
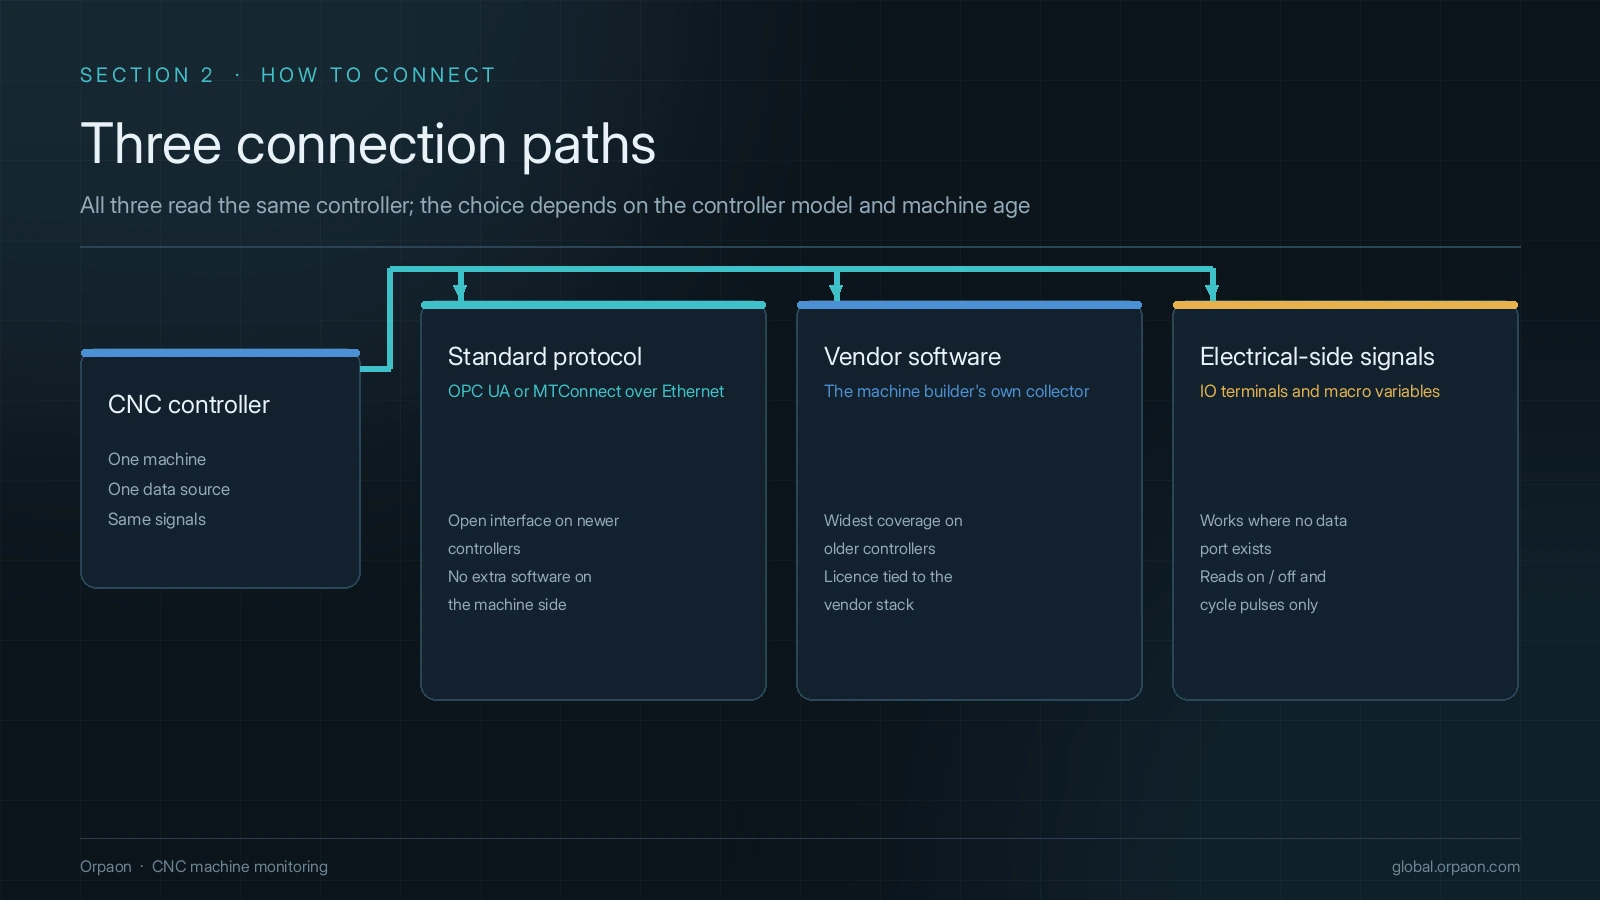
同一条产线上的控制器往往来自不同年代。接入路径取决于控制器本身开放到什么程度,而不是取决于采集软件想读什么。按接口条件分三层通常够用:能直接读的走标准协议,只有厂商工具能读的走官方采集软件,两样都没有的从电气侧取信号。
| 接入路径 | 适用条件 | 需要对方提供 |
|---|---|---|
| OPC UA、MTConnect 等标准接口 | 控制器带以太网口且协议开放 | 协议文档、IP 与端口规划、访问权限 |
| 控制器厂商的采集软件或开发包 | 控制器有官方数据服务 | 授权许可、可采字段清单、版本对应关系 |
| 电气侧信号与宏变量 | 老控制器无开放接口 | 电气图纸、IO 点位表、宏变量地址说明 |
三、稼动率与 OEE 的口径怎么定
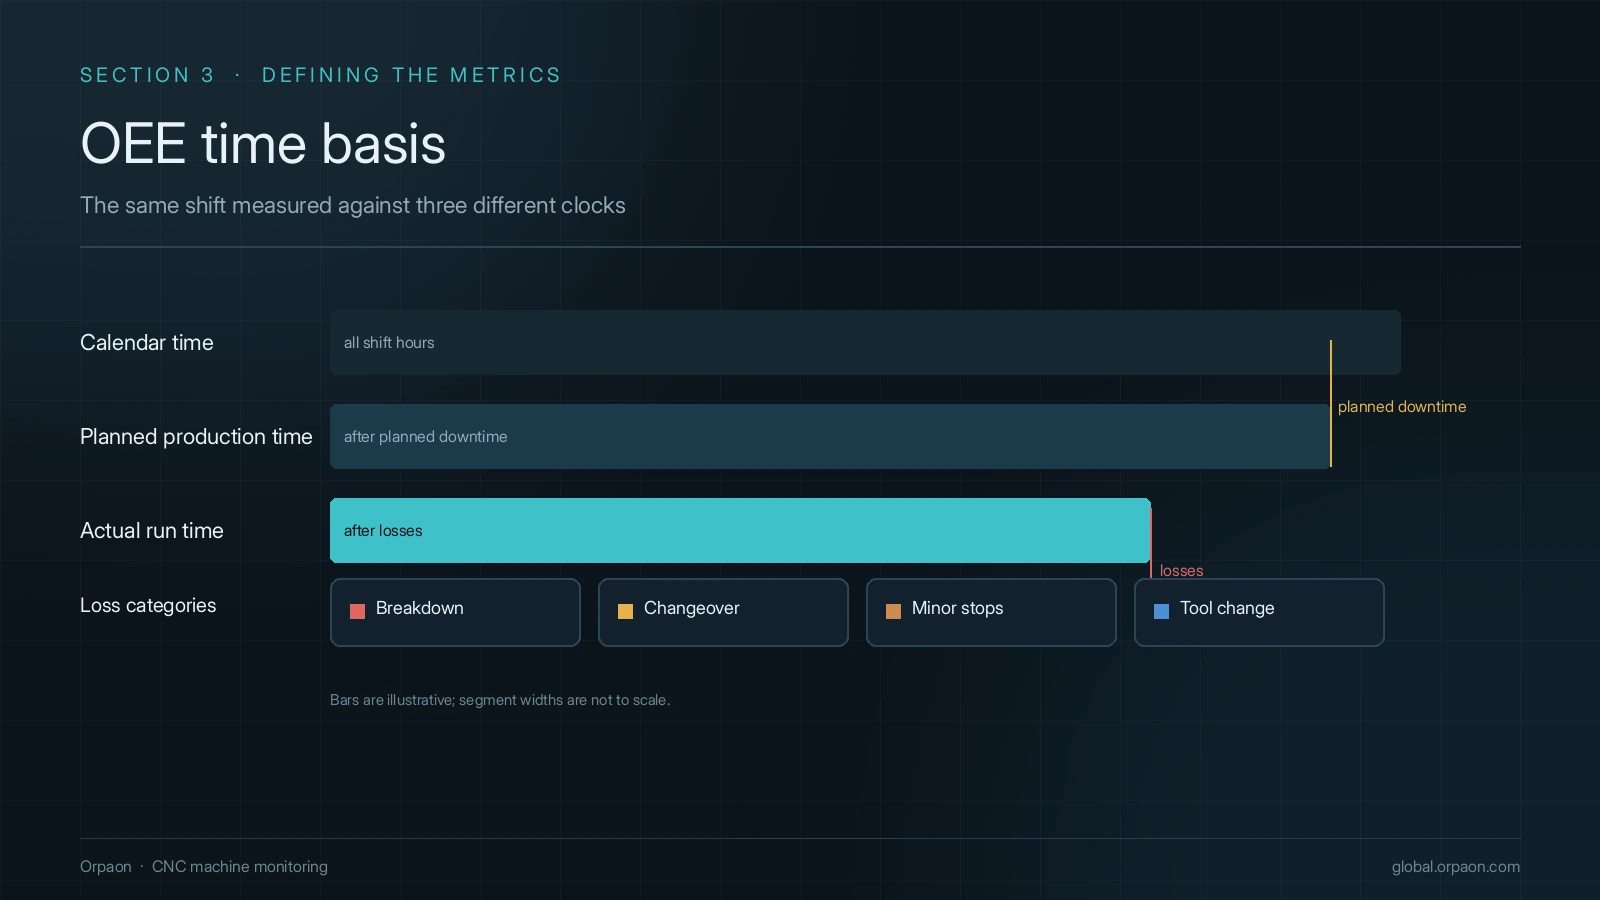
同一个车间报出两个稼动率是常见现象,原因多半不在采集,而在口径。OEE 的三个因子在 ISO 22400-2:2014 中有明确定义,但计划停机算不算损失、调机时间归到哪一类、换刀算不算停机,这些判断标准不管,得由车间自己写下来。
六种损失的分类出自中岛清一 1988 年提出的 TPM 方法,落到机加工现场通常还要做一次本地化:把设备故障、换型调机、空转小停、刀具更换、试切与返修逐条对应到现场叫法。口径写清楚之后再谈自动采集,否则采得再准,也只是把争议搬上屏幕。
- 时间基准统一到控制器时钟,并定期校时,避免报表按采集网关时间切分
- 状态判定写成固定规则:哪些报警号算故障停机,哪些算待料,哪些算调机
- 损失归类由班组长确认一次,之后每月复核,避免同一原因在两份报表里落进不同类别
四、上线前要过的验收关口
机加工车间的联网项目失败,多半不是采不到数,而是采到的数没人敢用。验收阶段把下面四条做实,比多接十台机床更有价值。
- 完整性抽检:随机取三个班次,人工点数与系统计数逐台核对
- 状态判定复核:把一天的停机明细拉出来,让班组长逐条确认归类
- 报警回放:按报警号回溯当时的程序、负载与操作记录,确认能定位到部位
- 断网与补传:断开网关网线十分钟,确认恢复后数据不丢段、时间戳不跳变
小结
机床联网的价值不在画面多少,而在数据能不能支撑一次具体判断:这台机床为什么停、这次换型为什么超时、这把刀为什么提前报废。信号清单、接入路径、口径定义与验收复核四件事做实,系统才有人用。预测性维护与刀具寿命预测属于储备方向,可按联合验证的方式推进,不作交付承诺。