外観検査ラインの検収方法:判定基準、サンプルセット、不良品の行き先
外観検査ラインの検収は、デモ用に用意した画像を何枚正しく判定できたかを見ることではありません。合意した欠陥サンプルセットをラインのタクトどおりに連続で流し、システムの判定と人の判定を一件ずつ突き合わせ、不良と判定された品の行き先が記録に残っていることを確認する作業です。デモは選んだサンプルでアルゴリズムの能力を示す場であり、検収は連続生産の条件で同じ結果を出し続けられることを示す場で、見ているものが違います。
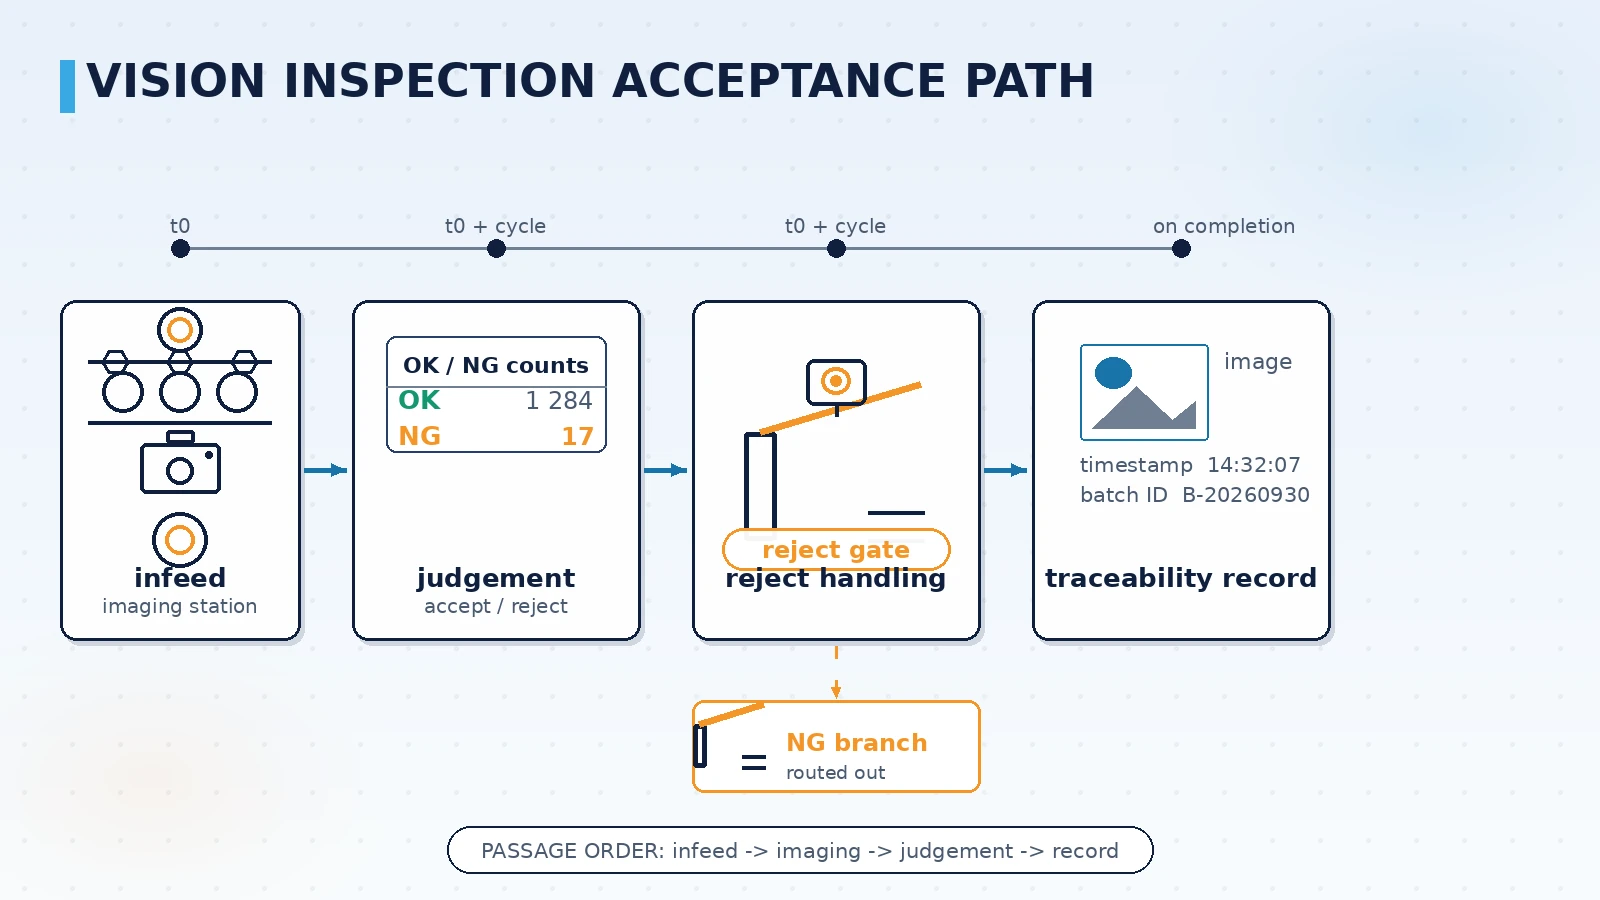
1. 検出率だけで検収できない理由
検出率は報告しやすい数字ですが、それ単独ではほとんど何も縛りません。同じアルゴリズムでも、選び抜いたサンプル集合では高い検出率が出て、連続生産で軽微な欠陥や境界サンプル、加工変動による形状差が混ざると数字は下がります。さらに重要なのは、検出率が次の問いに答えないことです。見逃したのはどの分類の欠陥か、誤判定はどの条件で起きるか、不良と判定した品は最終的にどこへ行ったのか。
そのため検収の基準は、通常三組の対応関係に分けて書きます。次の表はデモ時の見方と検収時の見方を分けて対照したものです。
表:デモ時の基準と検収時の基準
| 項目 | デモ時 | 検収時 |
|---|---|---|
| サンプルの出所 | 選んだ典型的な欠陥サンプル | 連続生産から抽出した、境界と軽微欠陥を含むサンプル |
| 運転方法 | 単発、パラメータは随時調整可 | ラインのタクトで連続運転、パラメータは固定 |
| 判定の対象 | 単一画像の判定結果 | 各品の投入から処置までの経路全体 |
| 結論の形式 | 検出率や正答率の数字 | 分類ごとの判定一致度と不良品の行き先記録 |
| 合格の基準 | デモ現場での印象 | 事前に双方が書面で確認した検収基準 |
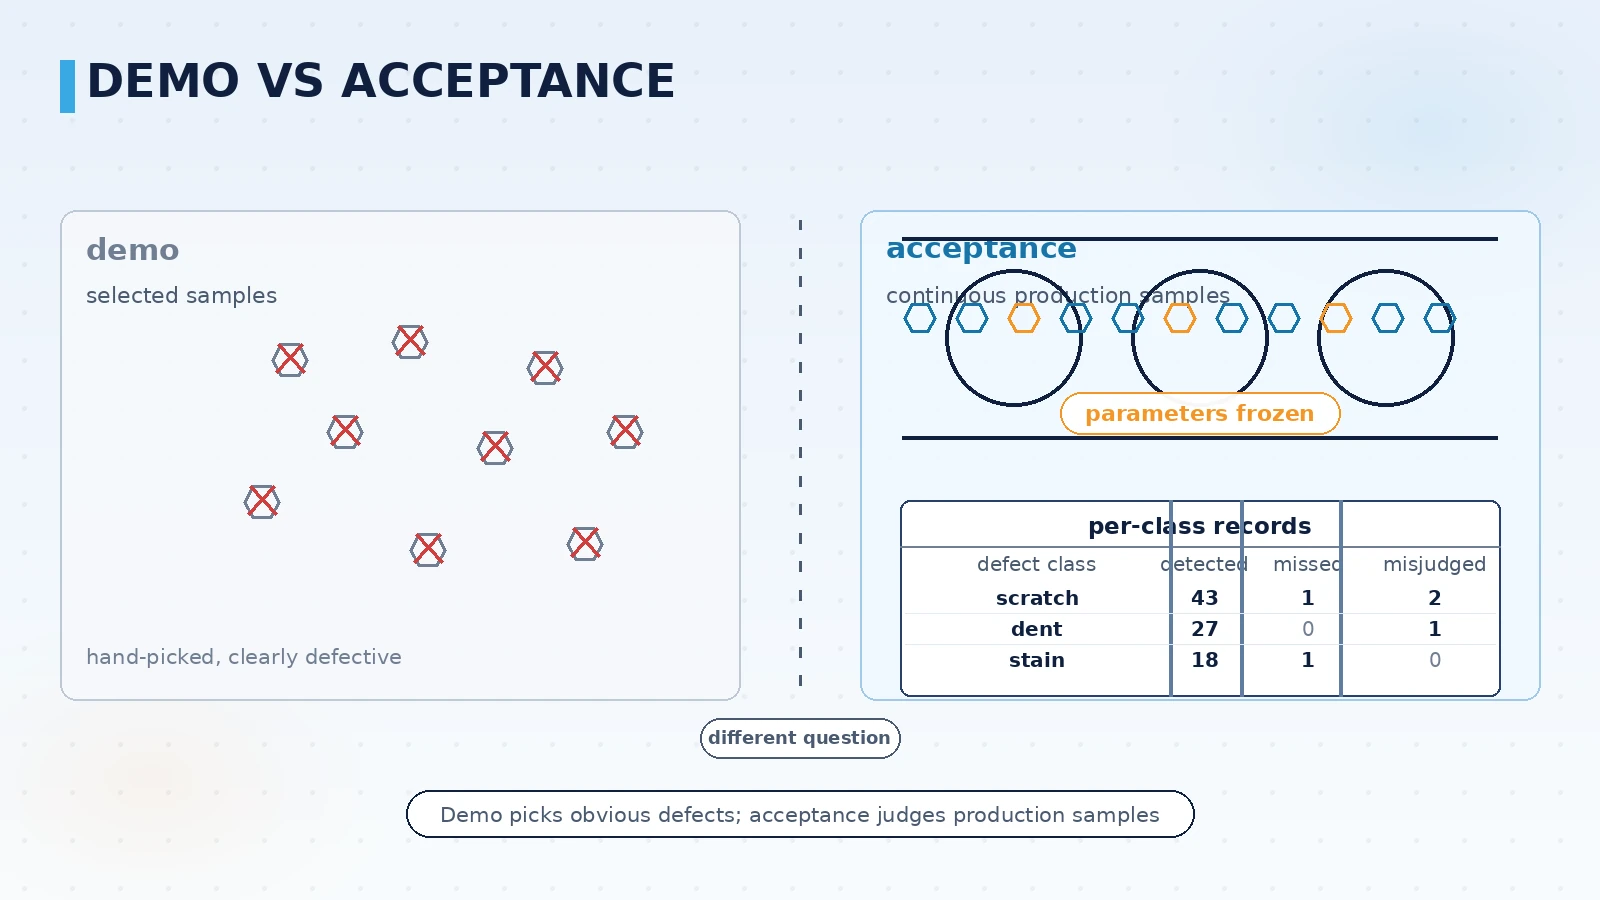
この表で最も揉めやすいのが最後の行です。基準が口頭の約束にとどまっていると、検収当日に「これは見逃しか」という議論になります。基準を検収文書に書き込んでおけば、同じ議論はデータの突き合わせに変わります。
2. 十項目の検収チェックリスト
次のチェックリストは、検査ラインを撮像から処置までの順に並べたものです。いずれも検収の現場で実測でき、記録が残ります。
- 撮像の安定性:同一製品・同一工位で連続して複数個を撮影し、照明とカメラのパラメータが漂わず、明るさと鮮明さが揃っていることを確認します。
- タクト能力:実際のラインタクトで連続運転し、単品の処理時間が常にタクト未満であることを確認します。平均が収まっていて山が超える状態では不足です。
- 検出と見逃し:合意した欠陥サンプルセットを一件ずつ流し、検出・見逃し・誤判定の件数と分類をそれぞれ記録します。合計値ひとつで分類結果を置き換えません。
- 誤判定と人の再確認:どの分類で人の再確認が必要か、再確認の操作がシステム内に残るか、結論がラベルに書き戻されるかを明確にします。
- 不良品の処置:不良と判定した品が排出されるのか、印が付くのか、注意表示だけなのかを確認し、処置動作が判定結果と一対一に対応しているかを見ます。
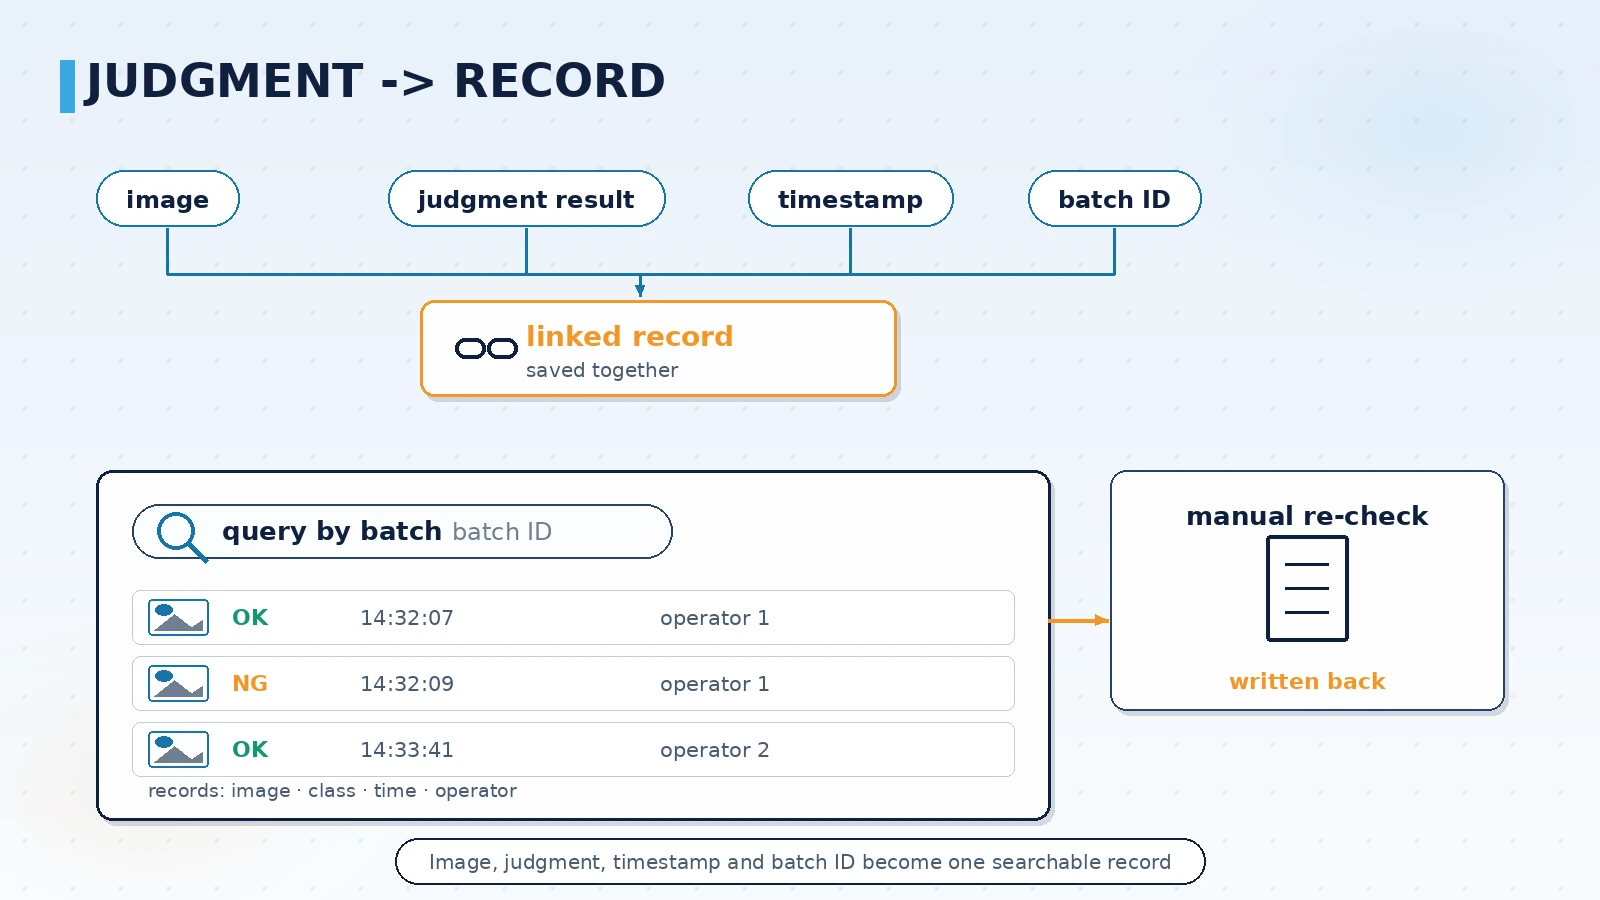
- トレーサビリティ記録:画像、判定結果、時刻、品またはロットの識別子がまとめて保存され、後からロット単位で照会できることを確認します。
| チェック項目 | 基準 | データの取り方 | 責任範囲 |
|---|---|---|---|
| タクト能力 | 連続運転中、単品の処理時間がラインタクトを超えない | 連続計測の記録 | ラインとシステム側 |
| 検出と見逃し | 分類ごとに統計を取り、合意した水準に達する | サンプルセットとの一件ずつの突き合わせ | 品質とシステム側 |
| 誤判定の抑制 | 誤判定の分類と件数が合意した範囲に収まる | 再確認記録の集計 | 品質部門 |
| 不良の処置 | 判定結果と処置動作が一対一に対応する | 排出と印の記録 | ライン |
| トレーサビリティの完全性 | ロット単位で画像と判定結果を照会できる | ロット指定の抜き取り照会 | システム側 |
表:検収基準、データの取得方法、責任範囲
3. 判定から処置まで:トレーサビリティをどう確認するか
検査結果は、トレーサビリティの経路に入って初めて品質文書としての意味を持ちます。ここでの確認は、データベースに画像が何枚あるかを見ることではなく、ひとつのロットを経路の端から端までたどり、各段に検索できる記録が残っているかを見ることです。
- 画像と品の紐付け:画像が特定の品またはロットの識別子に対応していること。時系列にめくることしかできない状態では不十分です。
- 判定結果の構造化保存:判定分類、判定時刻、使用した検査レシピの版がそれぞれ照会できること。レシピ変更後に同じ欠陥分類の挙動を振り返るために必要です。
- 処置動作の記録:排出、印、再確認にそれぞれ時刻と操作者が残り、「システムは不良と判定したのに現場で何も起きていない」空白が出ないようにします。
- 人の再確認の追跡:再確認の結論は同じ記録に書き戻します。手元のメモや無線連絡に残したままにしません。
- ロット単位の照会:ロットを入口にしてそのロットの検査記録をすべて引き出せること。監査や客先対応で最もよく求められる能力です。
4. 検収までの進め方
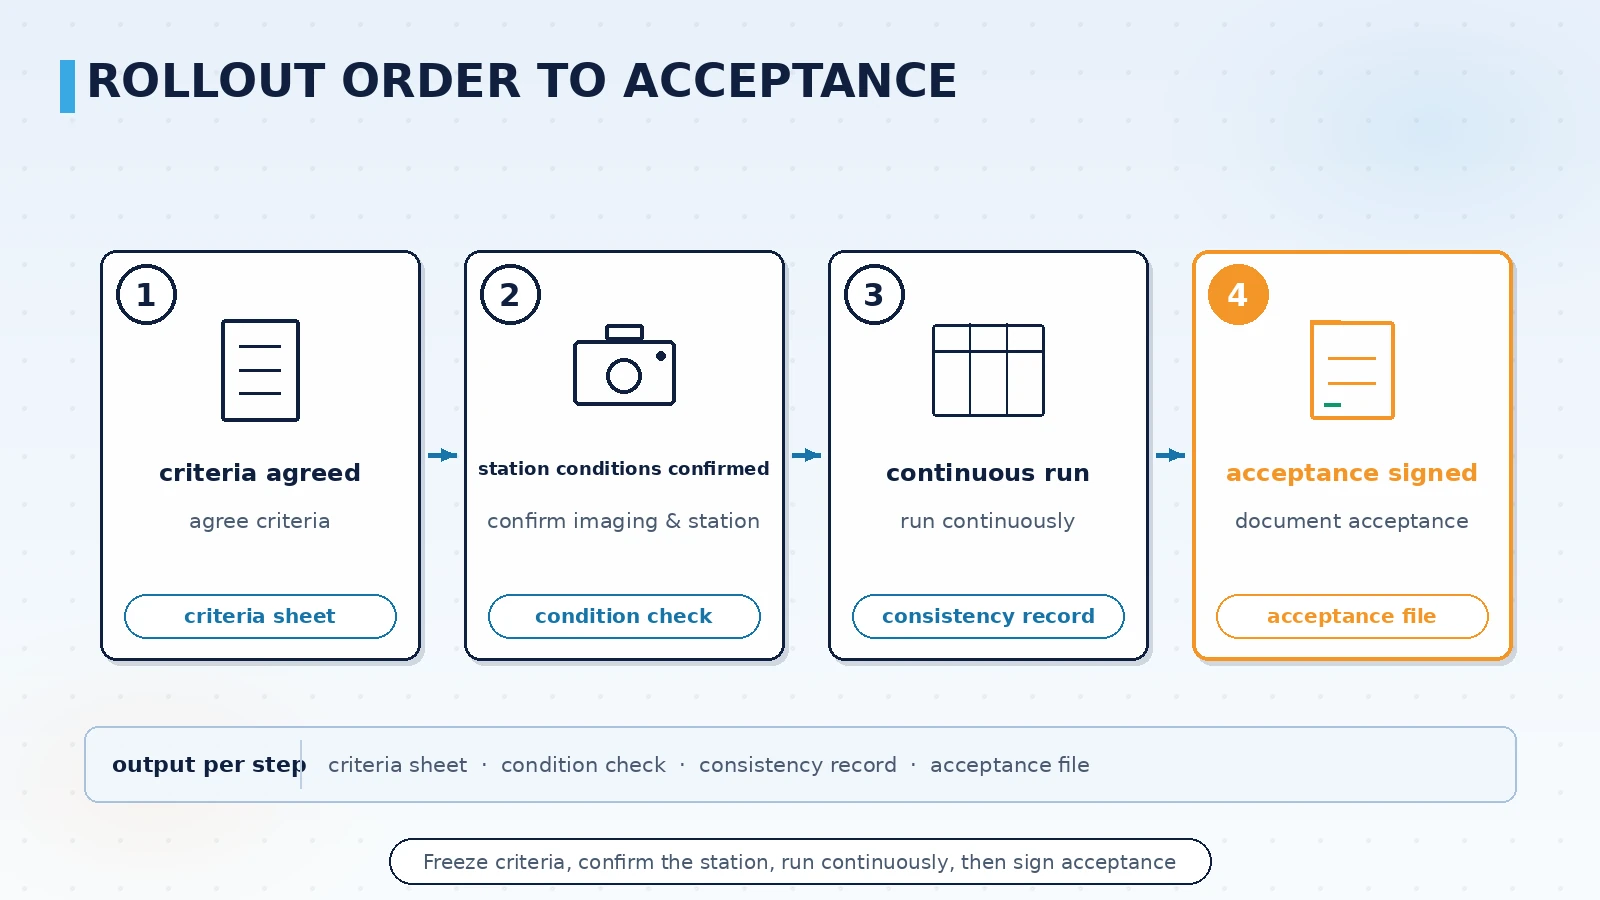
ここまでの内容をプロジェクト計画に落とすと、検査ラインは次の順で進み、各段に明確な成果物があります。
- 欠陥分類と基準の確定:品質部門と欠陥の分類、検収基準、サンプルセットを先に決め、その後にシステムのパラメータを議論します。
- 撮像と工位条件の確認:工位の空間、照明の方式、トリガ方式、排出機構を確認します。これらの条件が後工程のタクトと安定性を決めます。
- 連続運転とデータの突き合わせ:ラインのタクトでサンプルセットを連続で流し、判定結果を分類ごとに突き合わせ、一致度の記録を出します。
- 検収文書と記録の整備:基準、実測データ、双方が確認した結論、照会方法を検収文書としてまとめます。
この種の検査ラインの進め方は、設備側のプロジェクトと似ています。まず判定の基準を確認し、次にハードウェアと工位の条件を固め、そのうえでシステム接続と画面の設定を終え、最後にチェックリストに沿って実測します。当社がマシンビジョン系の案件で採っているのもこの順序で、欠陥分類と判定基準を先に文書化し、撮像条件とアルゴリズムのパラメータをその文書に合わせて調整する進め方です。ライン制御システムや品質かんばんへ結果を渡す必要がある場合は、取り決めたインターフェースで検査データを書き出し、後工程の追跡や集計に使えるようにします。知的な判定に関わる部分は現在、技術の蓄積と試行として進めており、特定の欠陥分類について共同検証は可能ですが、判定効果を事前に約束するものではありません。
結論
外観検査ラインの検収で確かめるべきことは、「判定が信頼できるか」と「不良の行き先があるか」の二点を同時に示すことです。検出率は報告しやすい数字にすぎません。このラインが長く動き続けるかを決めるのは、分類ごとの一致度、誤判定に対する再確認の仕組み、判定と処置の対応関係、そしてロット単位で結果を照会できることです。この四点を検収文書に明記し、連続運転とデータの突き合わせで実測して、検査ラインはようやく納品されたと言えます。