染色工程監視システムの役割:カーブ・ロット・色差追溯
染色工程監視システムは染色工場の上位監視とデータの層であり、染色機の温度と薬剤投入のカーブ、セッターの温区温度と布速、調液の計量と色差を同一の時間軸で記録することで、1ロットごとの染色条件を後から参照し比較できるようにします。色合わせのやり直しやロットに関する疑義が難しくなるのは、データが無いからではなく、ローカル画面・交替勤務のノート・試験室の表計算に散っていて1本の時間軸に集まらないからです。本稿では3系統のデータラインが何を取るか、稼働前に固定する定義、ロットカードと染色ロット番号による追溯の連鎖、段階導入の検収要点を説明します。
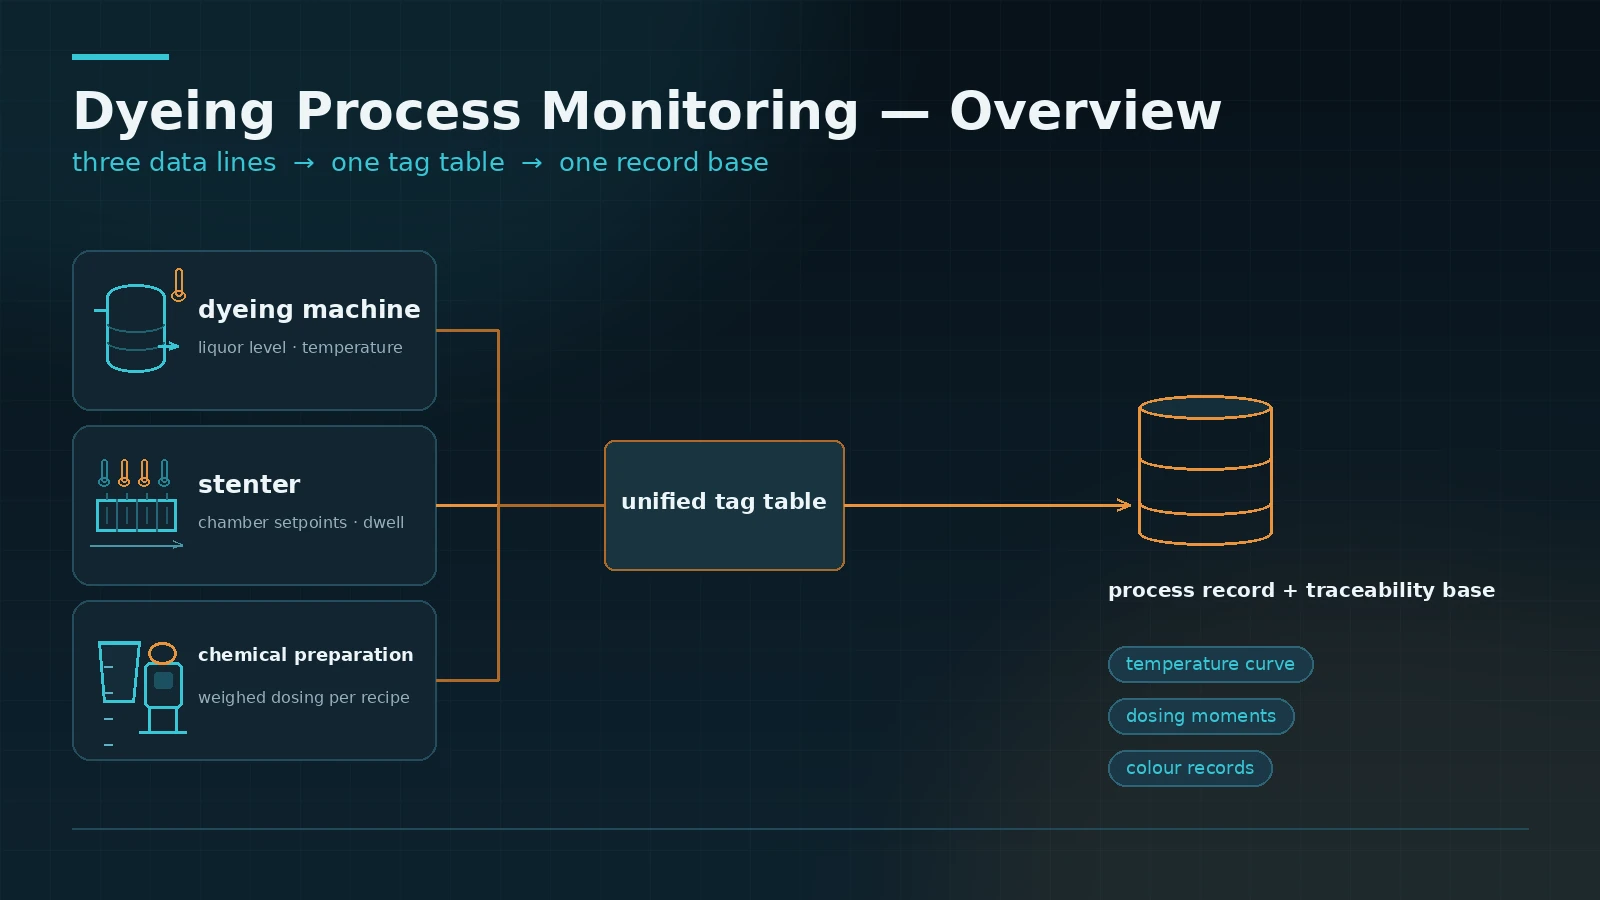
1. 染色工程監視システムが扱う範囲:3系統のデータライン
染色工程監視システムは、染色工場における上位監視とデータの層です。染色機(ロット番号、浴比、昇降温カーブ、薬剤投入のタイミング、pH)、セッター(各温区の温度、布速、オーバーフィード、排気湿度)、調液・試験室(染料と助剤の計量、母液濃度、Lab ディップの色差)という3系統のプロセス値を、同一の時間軸に記録します。3系統が同じ時間軸に載ると、1ロット分の染色条件を、交替勤務の記録ノートをつなぎ合わせることなく、そのまま再現できる状態になります。
ローカル操作画面との違いは、保存と横比較にあります。ローカル画面は当番の作業のためのもので、設定値を変更した履歴は追いにくくなります。監視システムは一定周期でサンプリングして保存するため、同一品番を異なる勤務帯・異なる機台で染めたカーブを重ねて比較できます。色合わせのやり直しが発生したとき、当時の昇温カーブと薬剤投入の時刻を呼び出せるかどうかは、手書きの工程表しか残っていない場合と比べて、出発点がまったく違います。
現場のインターフェースは一様ではありません。比較的新しい染色機やセッターは Ethernet を持ち、Modbus TCP や OPC UA(IEC 62541)で通信できます。古い機台は RS485 のシリアルしかなく、ベンダー独自プロトコルや Modbus RTU で通信する場合があります。調液・計量設備は、計量指示計とシリアルの組み合わせが一般的です。監視システムはこれらの経路を1つの点表で扱い、生値・工学値・状態ビットを分けて保存する必要があります。どこか1か所のレンジを変えただけで過去のカーブが崩れる事態を避けるためです。
2. 稼働前に固定しておく定義:浴比・昇降温・エネルギー単位
異なるメーカーの染色機では、同じ浴比でも表し方がまったく異なることがあります。液位を mm で持つもの、主ポンプの周波数で持つもの、計算後の比をそのまま持つものがあります。稼働前にこの定義を揃えないと、以降の比較はすべて歪みます。信号の種類ごとに確認し、結論を実施範囲の文書に残してください。
| 信号の種類 | 確認する内容 | よくある問題 |
|---|---|---|
| 温度カーブ | 測温点の位置(浴中か熱交換器出口か)、サンプリング周期、昇降温速度の単位 | プログラム設定値だけを記録し実測値がないため、偏差を判断できない |
| 浴比と液位 | 液位計の方式とレンジ、布重量の取得元、浴比が計算値か設定値か | 布重量を手入力しており、浴比が実態と合わない |
| 薬剤投入と調液 | 投入時刻、量の単位(kg・L・%)、母液濃度を記録するか | レシピ ID だけを保存し、改版後に当時の条件を再現できない |
| セッター温度 | 温区ごとの測点数と位置、布速の単位、オーバーフィードの定義 | 温区あたり1点のみで、左右の色差の出所が追えない |
| 蒸気と水 | 流量計の方式、計量単位(kg か立方メートルか)、ロット別か勤務帯別の配賦か | 単位が混在(トンと kg)し、原単位が算出できない |
| 色差と検査 | 色差の式と光源(例:CIELAB ΔE*ab、D65)、測色位置 | 合否のみで数値がなく、傾向が見えない |
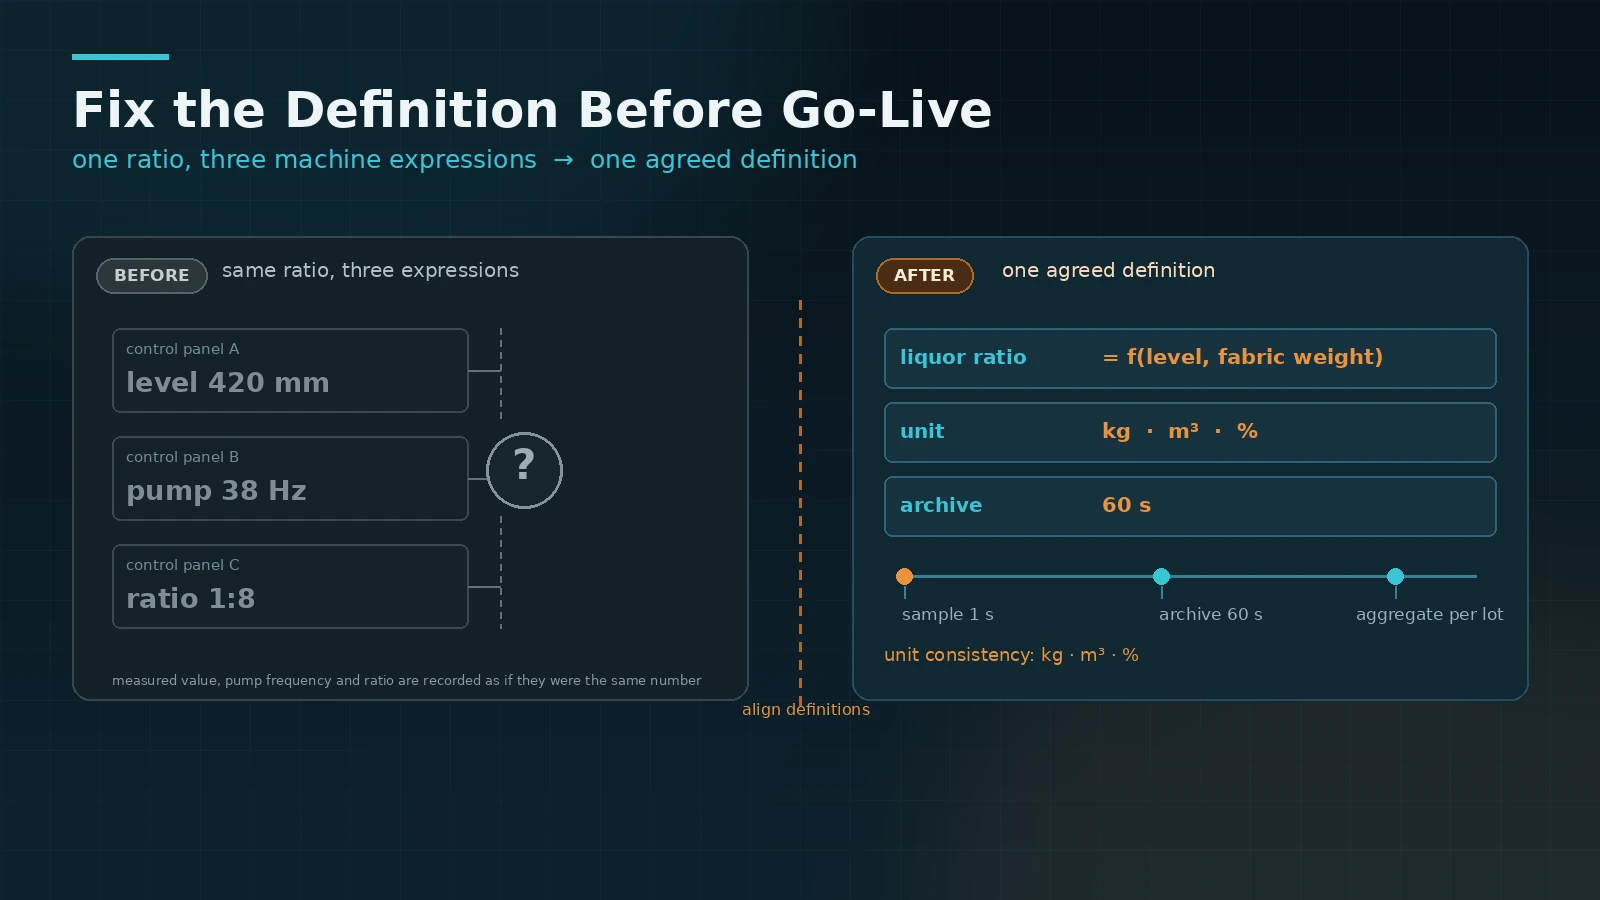
サンプリングとアーカイブの方式は、定義と同時に決めます。温度や圧力は秒単位で収集し分単位で保存、薬剤投入とバルブ動作は変化時に記録、生産量・蒸気・水・電力はロット別または勤務帯別に集計する、という分担が一般的です。保存方式は2つの問いに答えられる必要があります。3か月前の1ロットの欠けのないカーブを呼び出せるか、1ロットあたりどれだけの容量を使うか。前者が保存期間を、後者が保存とバックアップの投資を決めます。
3. ロットカード・染色ロット番号・色差記録を追溯の連鎖につなぐ
染色のトレーサビリティは組立産業とは異なります。1つの染色ロットが複数の生機ロットから構成されることがあり、その布は後に複数の注文へ分割されます。連鎖は双方向に辿れる必要があります。完成注文から染色ロットと生機ロットへ、生機ロットからはその布が入った注文へ、という両方向です。
- ロットカード:生機の入庫時にロット番号・仕入先・メートル数を登録し、投入時にカード番号と染色ロットを紐付けます。1ロットが複数ロットから成る場合は、主ロットだけでなく全量を登録します。
- 染色ロット番号と工程カーブ:染色ロットは染色工程の主キーです。カーブ、薬剤投入記録、作業者、時刻はすべてここに紐付き、ロット番号の再利用には明確な周期と解放の規則が必要です。
- 色差記録:Lab ディップ、ロット間、最終検査の数値を同一の式と光源で記録し、測色位置を併記します。ロット内のばらつきとロット間の差を切り分けるためです。
- 再加工と手直し:再加工は元のロットに紐付く新しい処理記録として残します。再加工後のカーブが元の記録を上書きしないようにするためです。
- 製品と注文:検査結果を注文番号・ロット番号・メートル数に紐付け、出荷時に注文から関与したすべてのロットを逆引きできるようにします。
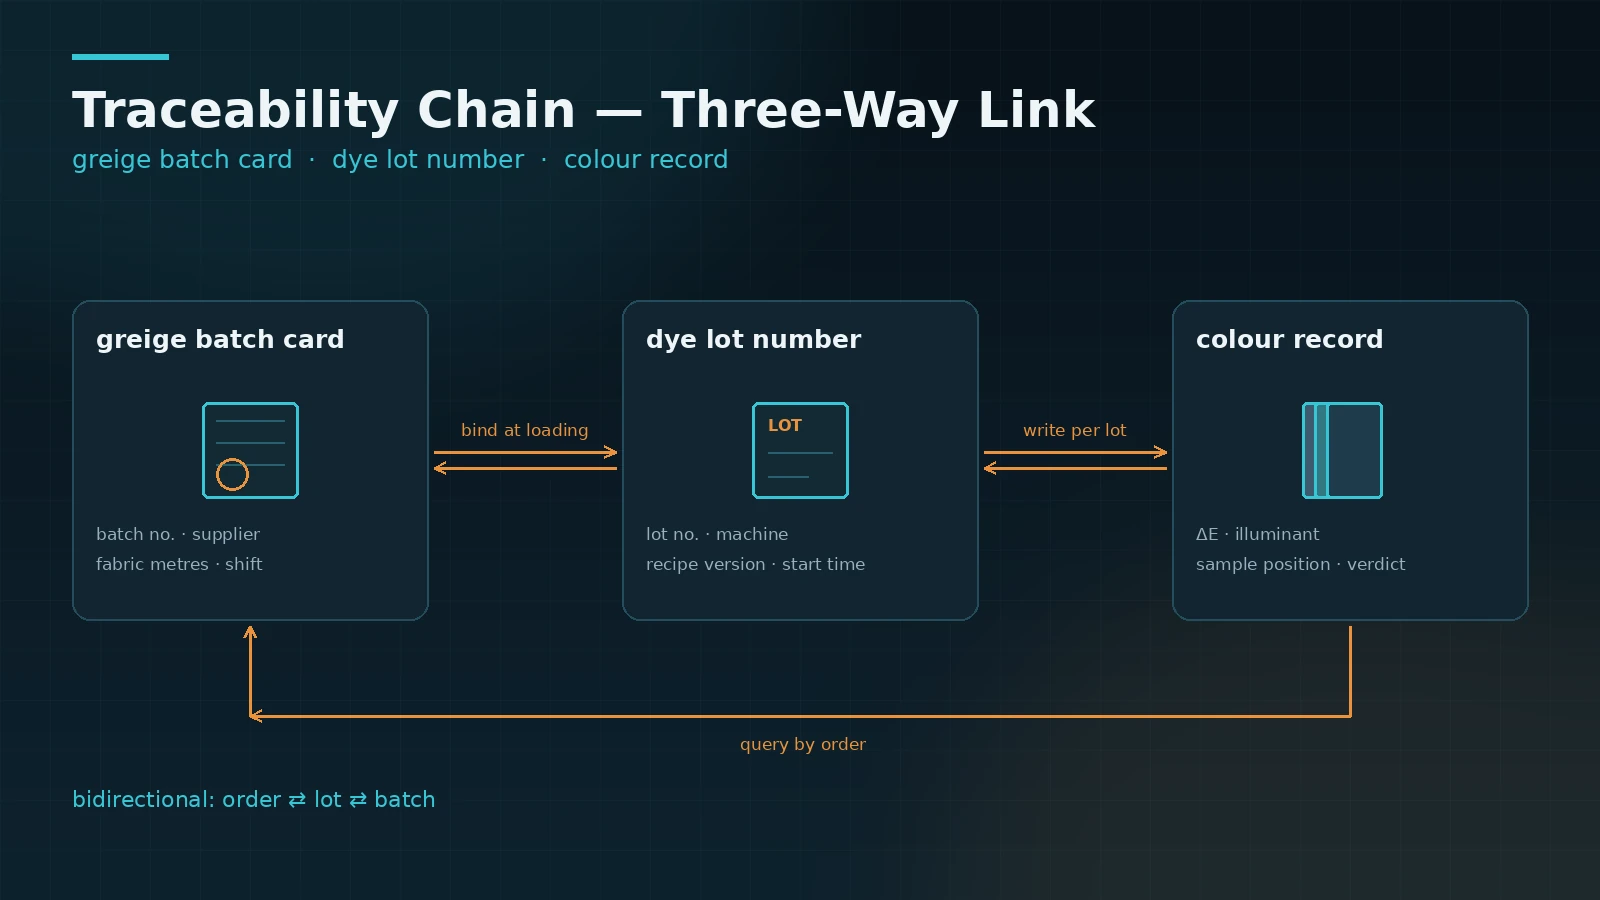
このうち最も省略されやすいのが、1ロット複数批次の登録です。生産が立て込むと主ロットだけを入力し、残りのロットが連鎖から落ちます。後になって顧客から出荷分全体について疑義が出ても、残るのはおおよその時間帯だけです。
4. 段階的な導入と検収の要点
染色工場は機台の型式が多く、ロットの切替も細かいため、全工場を一度に接続するのは現実的ではありません。制御しやすい進め方は、1つのラインまたは1つの職場を選び、染色機のカーブとロット紐付けを成立させてから、セッターとエネルギー計量へ広げる方法です。
- 第1段階 単機・単ライン:主要なパラメータが連続して保存され、カーブの数値がローカル画面と一致することを目標にします。検収では複数ロットを抽出し、温度・浴比・薬剤投入時刻の欠落の有無とタイムスタンプの連続性を確認します。
- 第2段階 ロットと色差の追溯:ロットカード、染色ロット番号、色差記録が連動し、注文からロットを逆引きでき、ロットからカーブと検査結果を呼び出せる状態にします。
- 第3段階 エネルギーと複数職場:蒸気・水・電力をロット別または勤務帯別に配賦し、原単位を日常のレポートに載せます。検証済みの点表とレポート雛形を他の職場へ複製します。
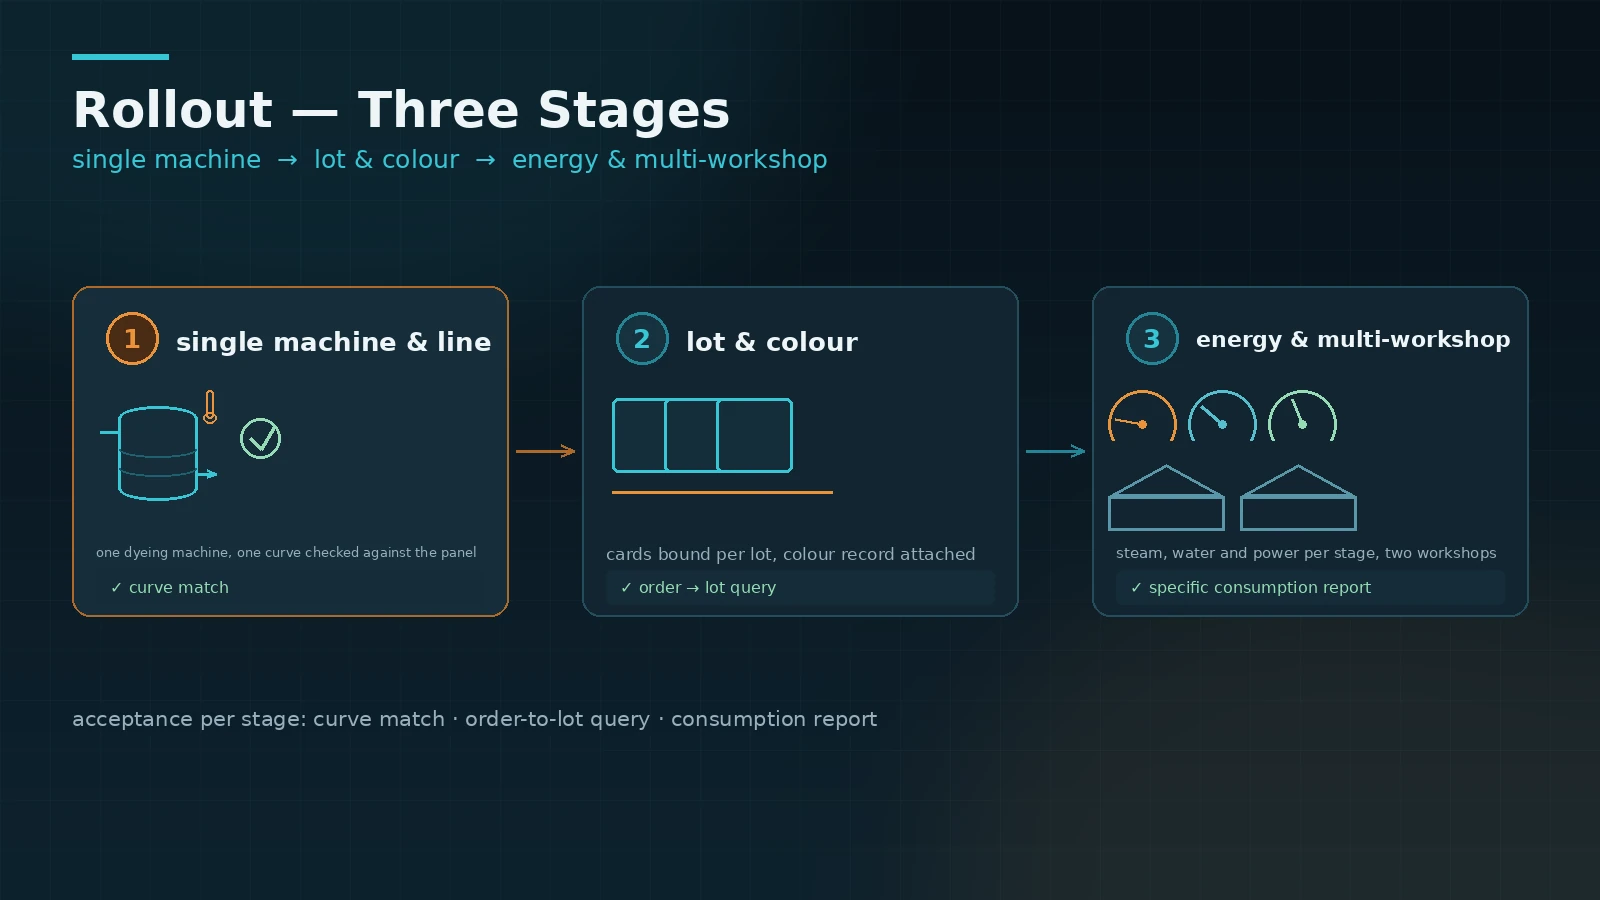
判断の基準は、接続した点の数ではなく、色差や手直しが起きたときに現場がまずシステムでカーブを見るかどうかです。そこに至るまで、接続だけが増えても設備のネットワーク化にとどまります。
まとめ:接続台数を数える前に定義を揃える
染色工程監視システムの価値は、接続した染色機の台数ではなく、温度カーブ・浴比・エネルギーの定義を事前に固められたか、ロットカードと染色ロット番号が追溯の場面でそのまま突き合わせられるかにあります。この3点が成立してはじめて、色差や手直しが起きたときに現場はまずシステムでカーブを見るようになります。それ以前は、画面が増えてもローカル画面を別のディスプレイへ移しただけです。染色工場にとっては、1つの職場で染色機のカーブとロット紐付けを成立させ、その後セッターとエネルギー計量へ広げる進め方が、全工場を一度に接続するより制御しやすいと言えます。
ソリューション相談を予約
染色工程監視システムの評価を進めている場合や、既存の染色機・セッターの信号定義とロット追溯の要件を先に整理したい場合は、現場条件と進め順についてご相談ください。機台の種類、通信インターフェース、工程記録の要件を踏まえ、実行可能な進め方をご提案します。
お問い合わせ