SPC統計的工程管理システムの構築:管理図の選定、異常判定ルール、工程能力
SPC統計的工程管理システムの役割は、各ロットの測定データを時系列で管理図にプロットし、不良が発生し始める前に工程へ信号を出すことです。管理するのは「すでに何個の不良が出たか」ではなく、「この工程の数値分布がずれ始めていないか、ずれる方向と速さはどうか」です。SPCを定着させる要点は三つあります。測定データを安定して取り込むこと、管理図と異常判定ルールを適切に選ぶこと、工程能力と改善アクションをつなぐことです。本記事ではデータ収集の経路、管理図と判定ルールの選定、工程能力指数の読み方、異常対応とクローズドループ、MESや検査設備との境界、段階的な導入と検収の要点を説明します。
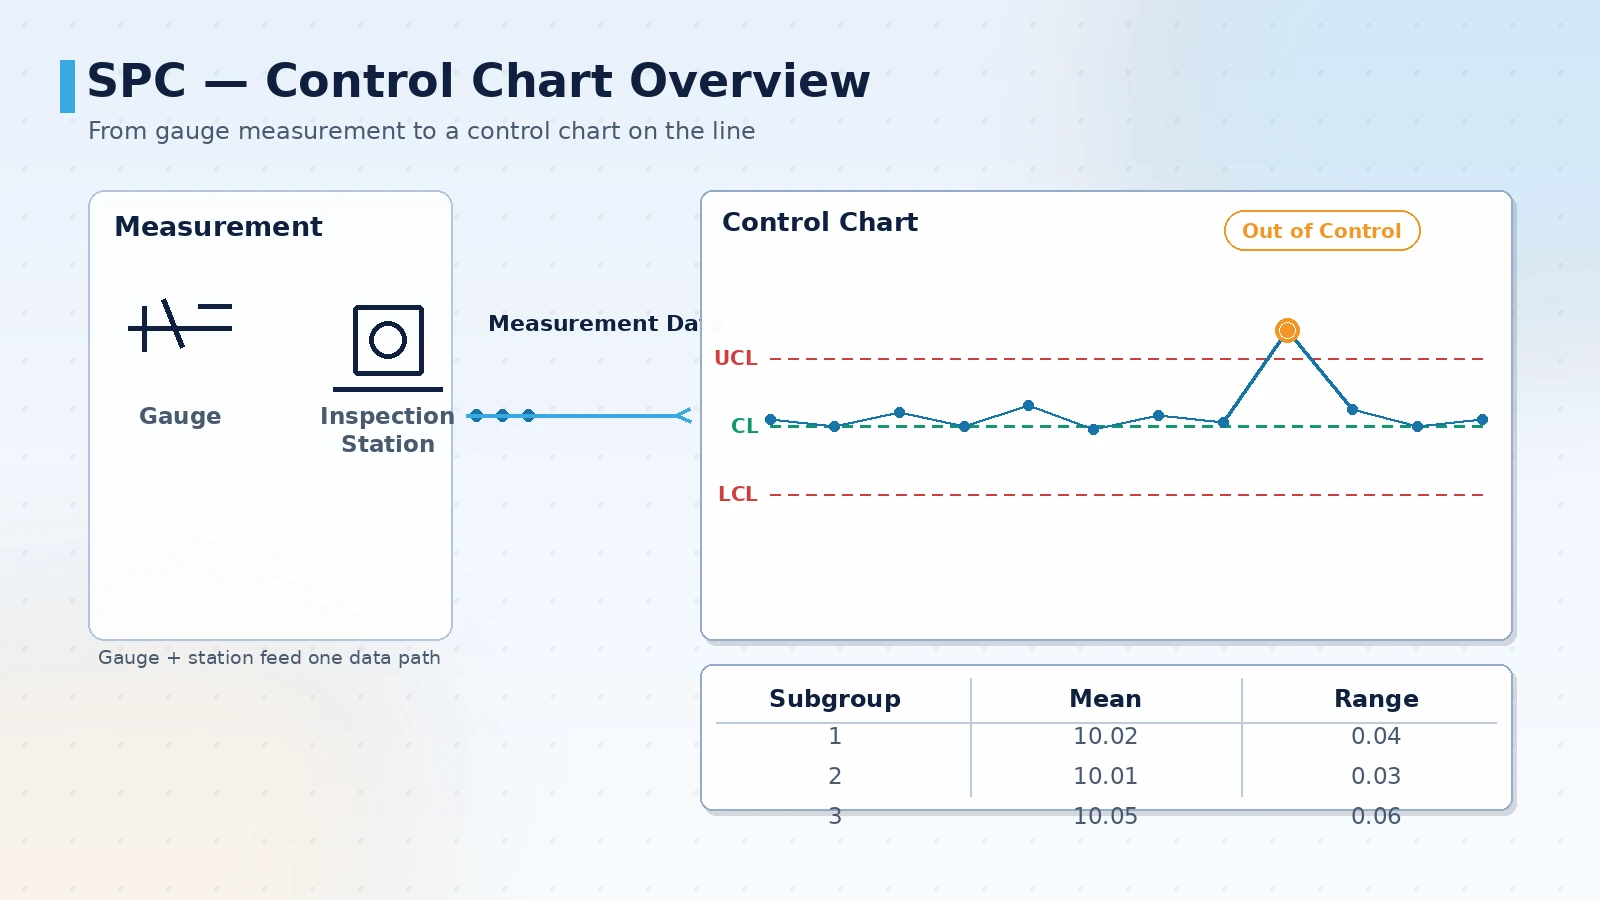
SPCが答える三つの問い
SPCの価値は、きれいな折れ線グラフを描くことではなく、工程のばらつきを一点ずつ問い直せる記録に変えることです。システムを作る前に、答えるべき問いを先に決めておけば、後からすべてのフィールドに存在理由が生まれます。
- この工程の数値分布は現在安定しているか、それともドリフトや傾向が出ているか
- ばらつきは正常な工程ばらつきか、それともすでに判定ルールに触れているか
- 触れたとき、誰がいつ、どのルールで対応し、結果はどうだったか
- 工程能力(Cp/Cpk)はどの程度で、顧客の規格を満たせるか
- これらの結論を工程・製品・シフト・設備ごとに分解できるか
よくある誤りは、データの出所を考える前にレポートツールを先に買ってしまうことです。確実な順序は逆で、まず測定特性と判定ルールを決め、次に収集方法を決め、最後にグラフとダッシュボードに進みます。
測定データはどこから来るか:収集の階層
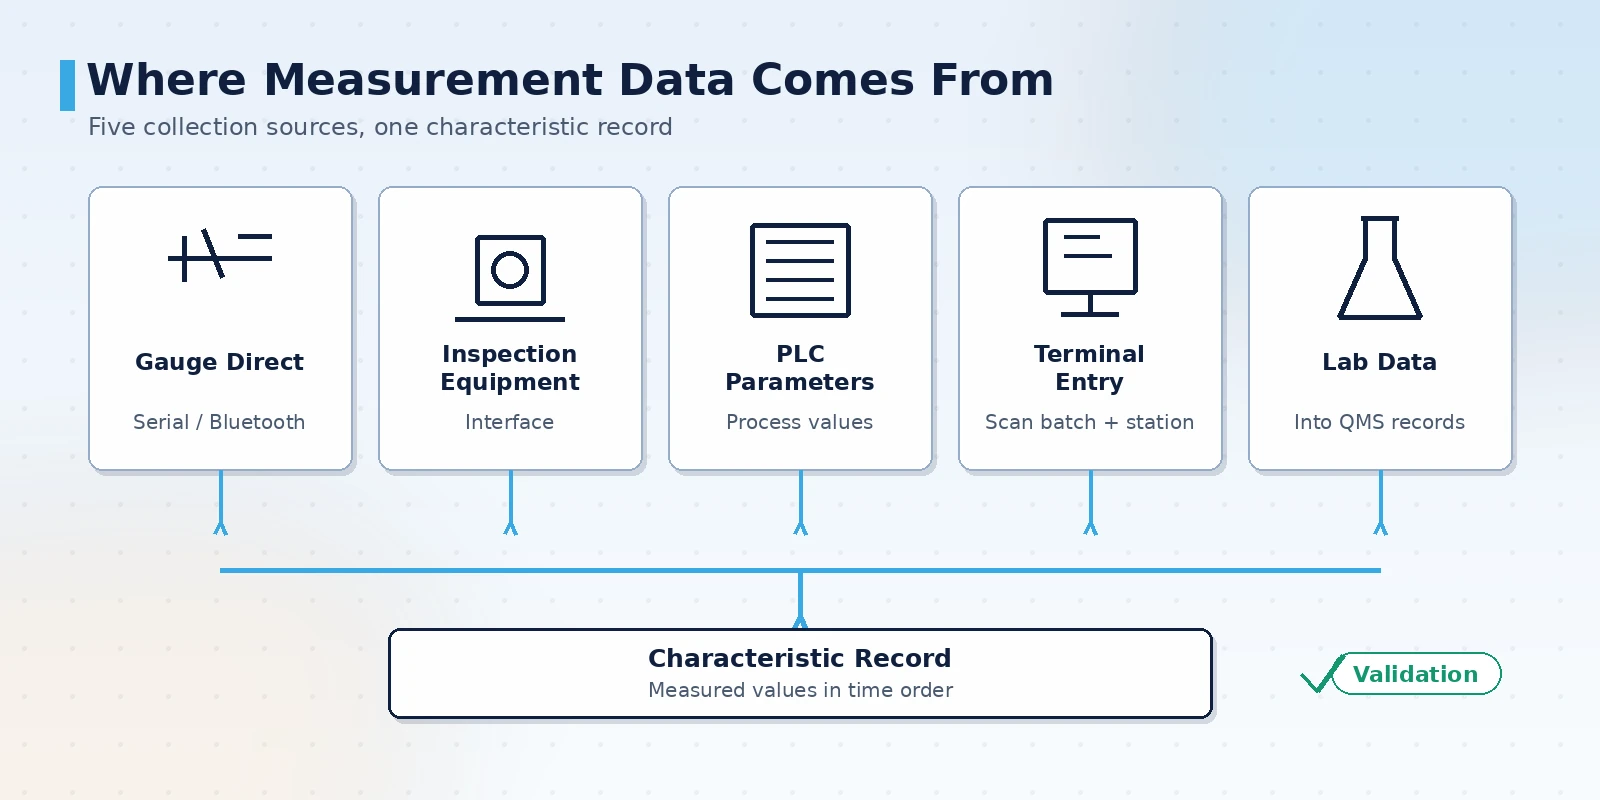
SPCの土台は「同一特性の時系列の測定値」です。現場の条件は大きく異なるため、データを自動で安定して取り込めるかどうかが、管理図に意味があるかを左右します。一般的な方法は複数を組み合わせ、自動収集で件数の多い工位をカバーし、手入力でインターフェースのない部分を補います。
- 測定器の直結:デジタルノギス、マイクロメータ、三次元測定機がシリアルやBluetoothで測定値を直接書き込み、転記ミスを減らす
- 検査設備の接続:光学測定機、外観検査ステーション、自動検査ラインがインターフェース経由で測定結果と判定を返す
- PLCとプロセスパラメータ:設備内部のパラメータで表せる特性は、コントローラから工程値を取得して補助監視に使う
- 検査ステーション入力:受入・初品・巡回・出荷検査を端末で入力し、バーコードリーダでロットと工位を関連付ける
- 实验室データ:理化・力学などの研究室結果をデータ管理システム経由で同一特性の記録に統合する
- データ検証:入力時に上下限と測定器の測定範囲を検証し、明らかに異常な値はその場で再確認を促す
管理図と異常判定ルールの選び方
管理図は一種類ではなく、選び方を誤ると判定がまったく機能しません。選定は主に二点で決まります。データが計量値か計数値か、そして1回のサンプリングが1点か部分群かです。
- 単点の限界超過:1点が管理限界の外にあり、通常は突発的な原因を示す
- 連続同側:中心線の同じ側に連続して並び、工程平均が移動したことを示す
- 連続傾向:連続して単調に上昇または下降し、工具摩耗や温度ドリフトなどの系統的な原因を示す
- 限界への接近:管理限界に近い領域に連続して並び、偏移の前兆となる
- 周期性・混合型:点が周期的または規則的に混ざって並び、シフト交代や材料切替などの周期的要因を示す
| データ種別 | 代表的な管理図 | 適用場面 |
|---|---|---|
| 計量値・単点 | 単値・移動範囲管理図 | 1個あたりの時間が長く、毎回1つの測定値のみ |
| 計量値・部分群 | 平均・範囲管理図 / 平均・標準偏差管理図 | 一度に複数サンプルを取れ、工程安定性を監視する |
| 計数値・不適合品数 | 不適合品率管理図 | ロット検査で不適合の割合を見る |
| 計数値・欠点数 | 欠点数管理図 | 単位製品あたりの欠点数を見る |
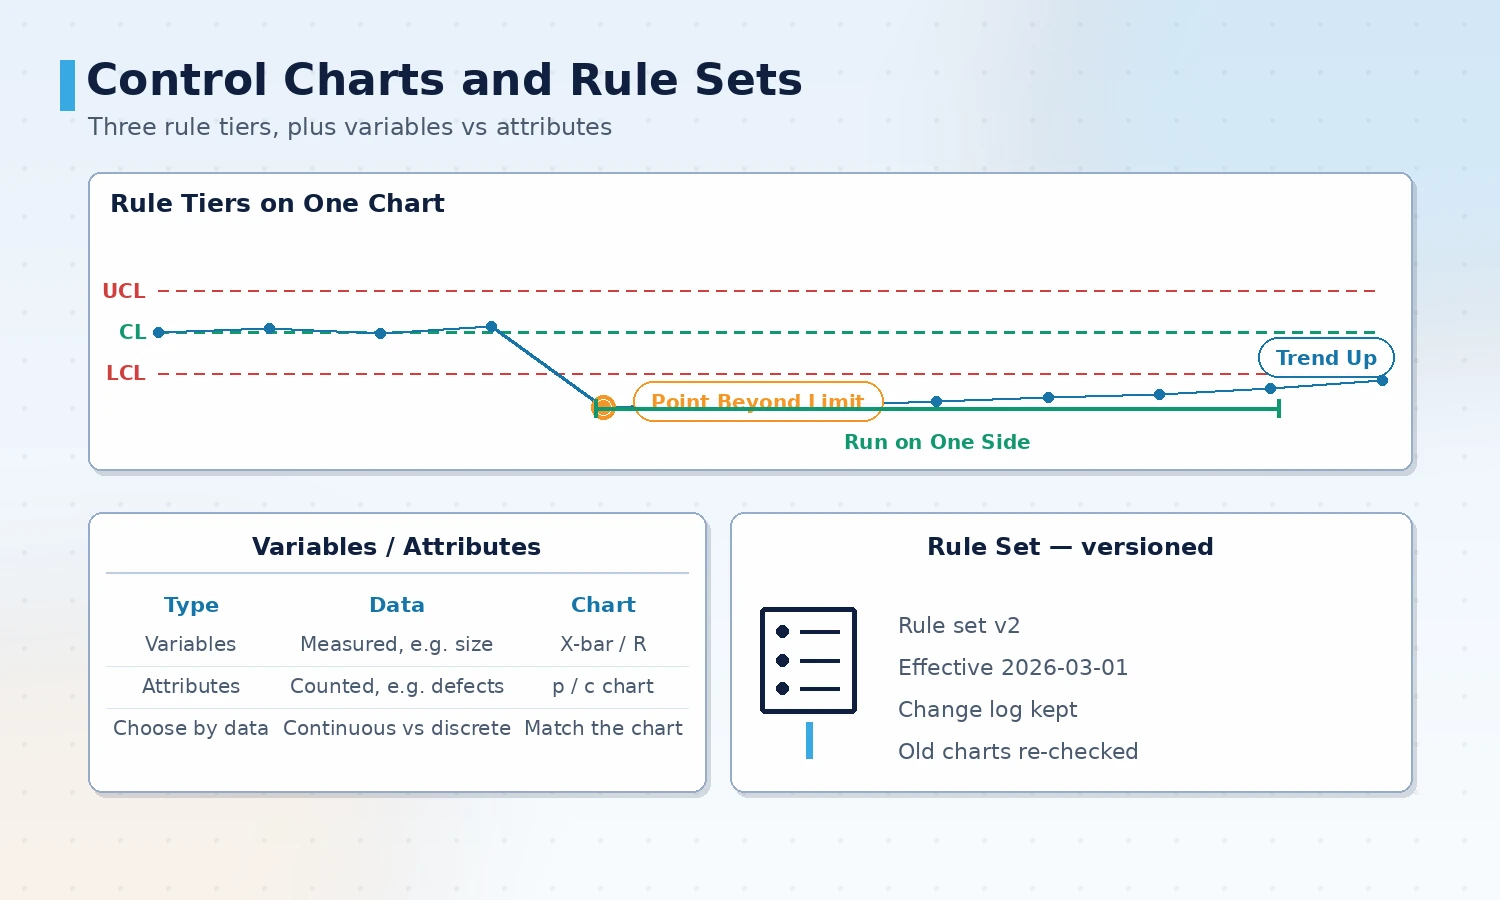
判定ルールは版管理が必要です。ルールセットの版が変わると過去のアラームの比較可能性に影響するため、変更は記録し、切替時点をレポートに明示します。
異常判定ルールは「何かおかしい」を実行可能な条件に翻訳するものです。一般的なルールセットには、単点の限界超過、中心線の片側に連続して並ぶ、連続して上昇または下降する、周期的な並びなどが含まれます。ルールは多ければよいわけではなく、敏感すぎると本当の異常が埋もれます。
工程能力の読み方:CpとCpk
管理図は「安定しているか」に、工程能力は「十分か」に答えます。両者は合わせて見る必要があります。工程が不安定なときに算出した能力指数は、分布が刻々と変わるため意味を持ちません。
- Cp:分布幅と規格幅の比のみを見て、偏移を考慮しない潜在能力を表す
- Cpk:分布の位置も考慮し、実力値を表す。顧客が最もよく見る指標
- 片側規格:上限または下限しかない場合はCpuまたはCplを使い、Cpkを無理に当てはめない
- 前提条件:まず工程が管理状態にあることを確認してから能力指数を算出する。不安定なデータは先に原因分析を行う
- 長期と短期:異なる時間窓で算出した能力値は直接比較できないため、レポートにサンプリング区間を明記する
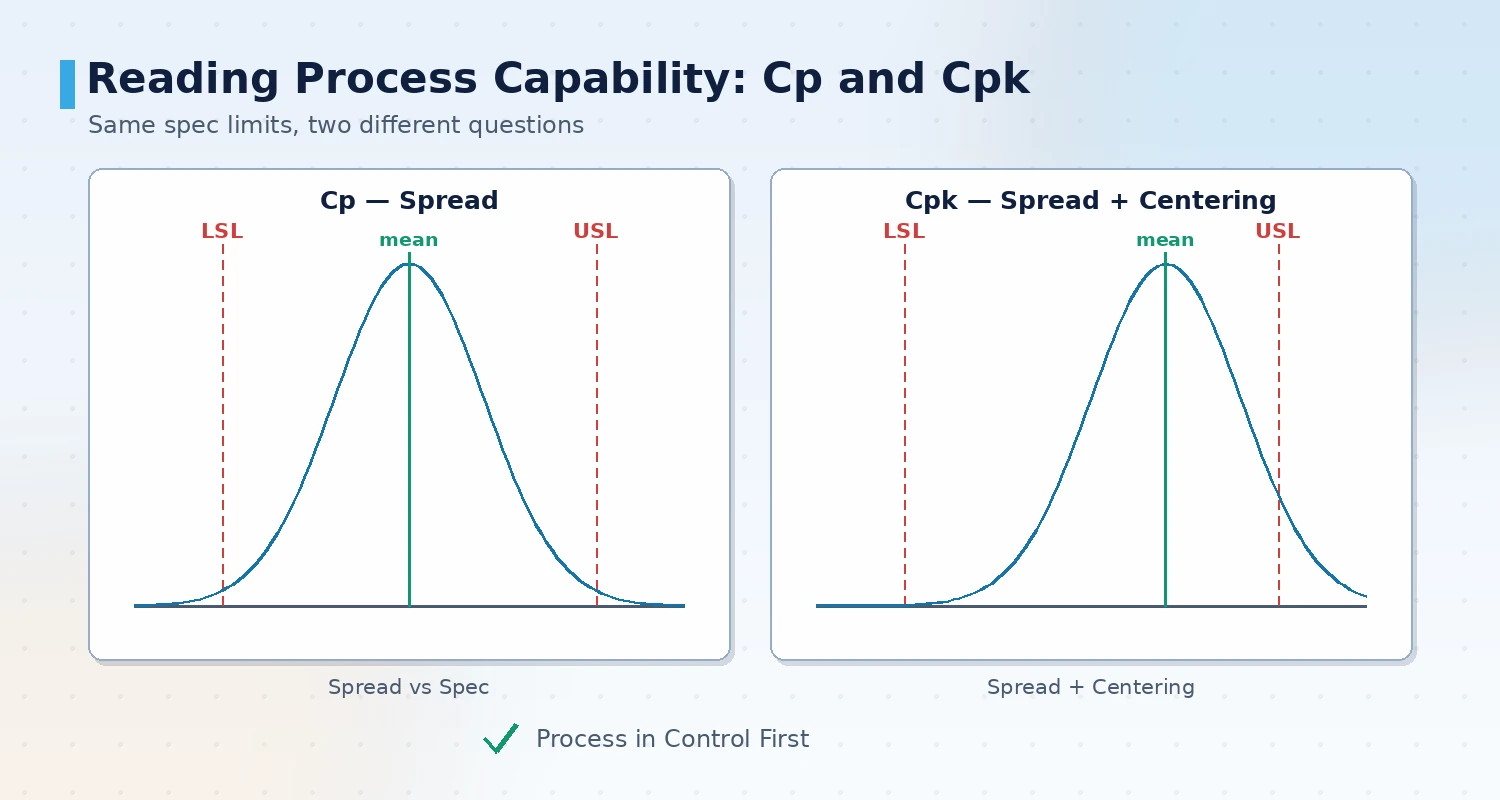
算出前に規格の出所と測定システムを決めておきます。同じ特性を異なる測定器や異なる検査員が測ったデータをまとめて算出すると、能力値が測定誤差で過大または過小になります。
異常対応とクローズドループ
管理図のアラームは出発点にすぎません。班がルールに沿って対応し、処理記録を残せるようになって初めて、このシステムは定着します。対応の連鎖は短く、責任を明確にする必要があり、そうでなければアラームはすぐに無視されます。
- アラームの階層化:単点の限界超過などのハード判定と、傾向系のソフト判定を分け、同等に扱わない
- 通知経路:アラーム通知に工程・特性・ルール・現在値を示し、対応者が現場に着いてすぐ判断できるようにする
- 処理記録:処置、原因、暫定対策、恒久対策をシステムに記録し、追跡可能な記録とする
- 連動停止:安全や重要特性については、限界超過時に設備停止や流出阻止を設定できる
- 効果の確認:改善対策の実施後、同一特性の管理図と能力値が実際に改善したかを確認する
- 履歴アラーム検索:工程・特性・時間で過去のアラームを検索し、再発問題の傾向を見つける
MES・検査設備・ダッシュボードとの境界
SPCが単独で存在することはまれで、MES・検査設備・ダッシュボードと役割を分けます。境界を明確にすれば重複投資を避けられます。
- MESとの関係:MESは作業指示・ロット・生産実行を管理し、SPCはロットと工位のコンテキストをMESから取得し、二重に維持しない
- 検査設備との関係:測定器と検査ステーションが測定値を出し、SPCが時系列で分析する。互いに相手の結論を書き込まない
- ダッシュボードとの関係:ダッシュボードは現在の状態とアラームを示し、SPCは履歴系列と統計結論を保持する。表示層は生データを重複保存しない
- データの一元化:同一特性の測定値を複数システムに別々に保存せず、一か所を正と定める
段階的な導入の進め方
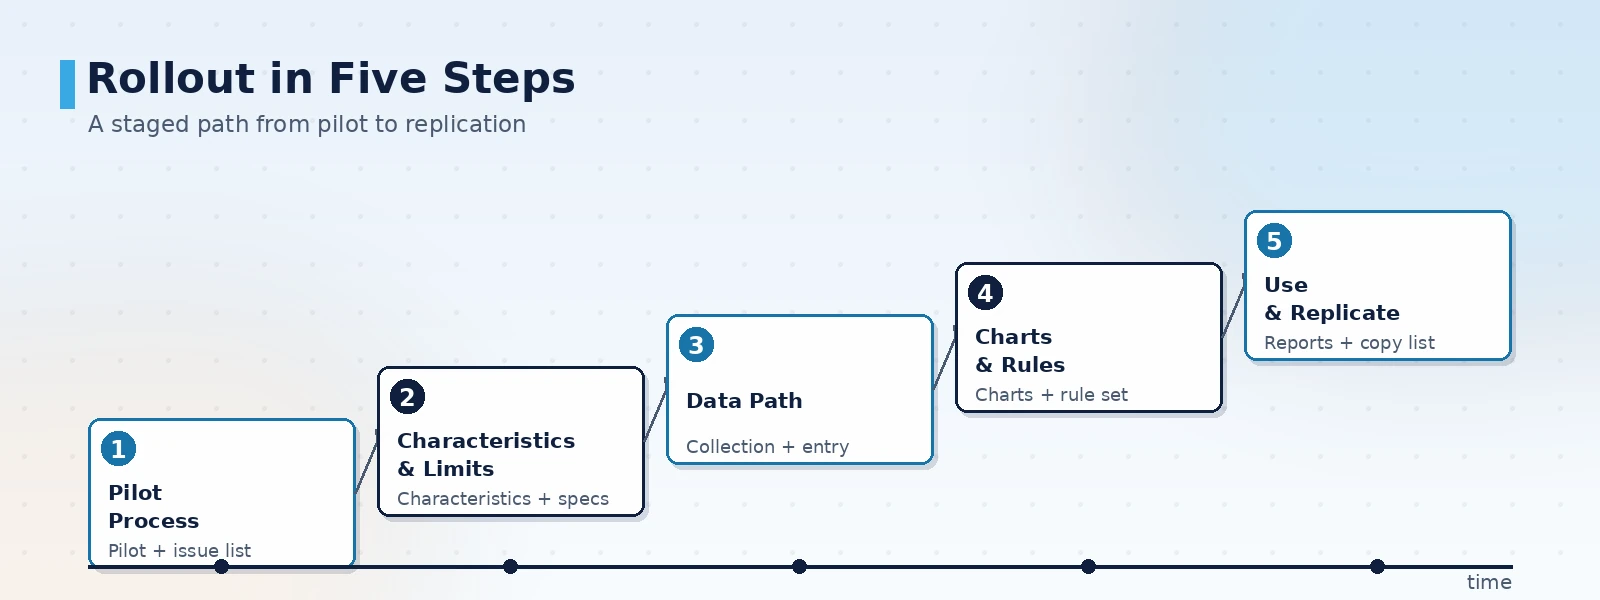
SPCは全工場に一度に広げるべきではありません。まず一つの重要工程で、特性リスト・判定ルール・レポート雛形を機能させ、次の工程へ複製すれば、手戻りのコストが最小になります。
- パイロット工程を選ぶ:完成品質への影響が大きく、測定データが得られる重要工程を選び、答えるべき問いを明確にする
- 特性と規格を定める:工程・品質とともに、重要特性、規格上下限、サンプリング頻度を洗い出す
- データ経路を構築する:各特性をどの測定方式で収集するか決め、手入力の入口を補う
- 管理図とルールを設定する:データ種別で図を選び、判定ルールセットを決め、対応責任者を定める
- レポートで運用し複製する:まず管理図と能力レポートを出し、班の品質会議で実際に使ってから結論に沿って展開する
対象選定と検収の要点
検収の要点は、グラフの見た目ではなく、数値と判定が現場と合うかどうかです。導入前に以下の点を一つずつ確認すれば、稼働後に誰も見ないシステムを避けられます。
- 特性と規格が追跡可能:各特性に文書化された規格、サンプリング頻度、データの出所がある
- 収集の正確さ:自動収集した測定値を手作業の再確認と比較し、偏差が許容範囲内である
- ルールが説明可能:各判定ルールに明確な意味と対応動作があり、班が理解できる
- 能力分析が正確:管理状態を確認してから能力を算出し、片側規格には対応する指標を使う
- 記録が検索可能:アラームと処理記録を工程・特性・時間で検索でき、改善の根拠になる
上海橙軒智能は2009年から産業ソフトウェアと自動化システムの開発に従事し、製造現場のデータ収集、品質管理、生産可視化の分野でプロジェクト実績があります。納品内容は測定データ収集、品質データ分析、統計的工程管理システムに及び、機械加工・射出成形・プレス・組立・電子組立などの現場向けに方案設計とシステム開発を提供し、エンジニアが直接対応します。
おわりに
SPCシステムで本当に難しいのは管理図そのものではなく、測定データの信頼性と判定ルールの定義です。導入順序は、まず一つの重要工程から始め、特性リストと規格を明確にし、収集経路を構築して管理図とルールを設定し、最後に管理図と能力レポートで班の品質会議を回し、有効性を確認してから次の工程へ複製することを推奨します。選定時は、特性が追跡可能、収集が正確、ルールが説明可能、能力分析が正確、記録が検索可能の五点を重点的に確認し、稼働後に判定が信頼されない事態を避けてください。上海橙軒智能は、機械加工・射出成形・プレス・電子組立などの製造現場向けに、測定データ収集、品質データ分析、統計的工程管理システムの方案設計と開発を提供し、MESや検査設備との接続に対応、エンジニアが直接対応します。
SPC工程管理方案のご相談
重要工程、測定方式、現在の品質管理の進め方をお知らせください。現場条件に応じて収集方式、管理図と判定ルールの設計、能力分析の提案を行います。エンジニアが直接対応します。
方案相談を予約する
重要工程、測定方式、現在の品質管理の進め方をお知らせください。現場条件に応じて収集方式、管理図と判定ルールの設計、能力分析の提案を行います。エンジニアが直接対応します。
お問い合わせ