生産状況ボードシステムとは:現場データを一画面で見える情報にする
生産状況ボードシステムとは、ラインのタクト、シフト別生産量、設備の稼働状態、停止理由、品質合格率といったデータを作業場の大型ディスプレイとライン端末画面に集約して表示する仕組みです。価値は画面の大きさではなく、現場の担当者が顔を上げた瞬間に次に何をすべきか分かること、つまりどの工程が遅れ、どの設備が止まり、どのロットが検査待ちなのかが即座に伝わる点にあります。
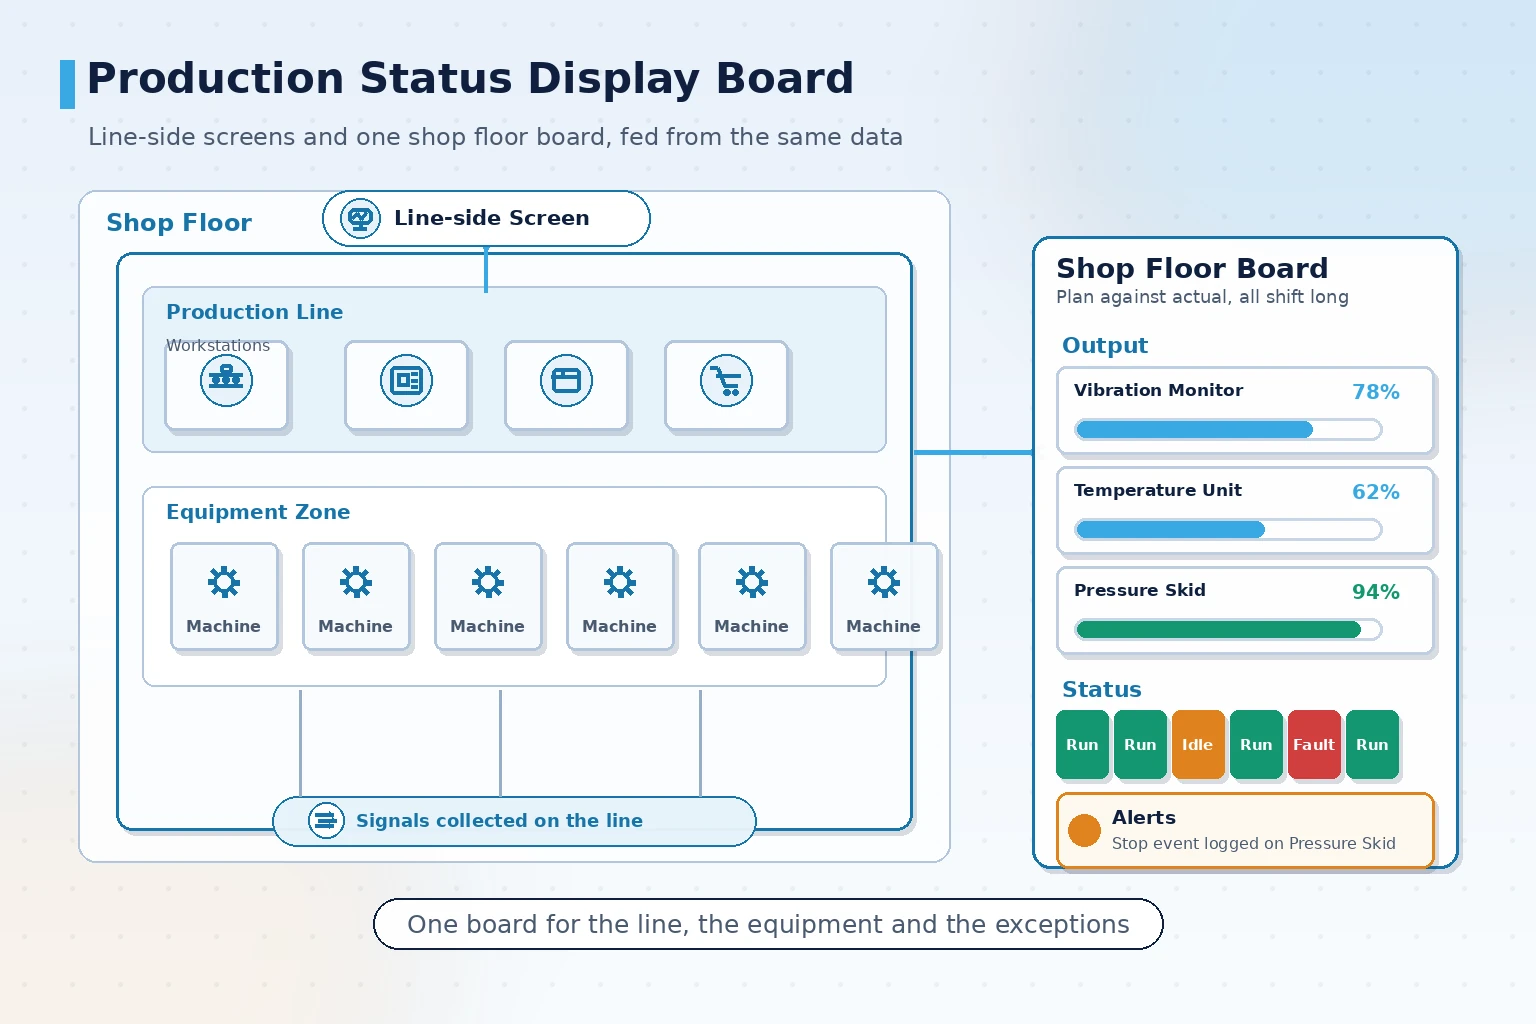
ボードと「表を大型画面に映すだけ」の違いはどこにあるか
現場でよく見られる近道は、表計算の画面をディスプレイに映し、担当者が定期的に手で数字を書き換えるやり方です。この方式は最初の一週間は形になりますが、三週目には更新されなくなり、ただの飾りになります。
本来の生産状況ボードシステムは、次の三点が異なります。データが自動で届くこと、判定をシステム内部で行うこと、更新に人手が要らないことです。
- データが自動で届く:PLC、計測器、バーコードリーダー、MES インターフェースから周期取得し、手入力に依存しない
- 判定はシステム内:達成率、偏差、超過といった状態はルールに沿ってシステムが算出し、目視判断に頼らない
- 更新に人手が要らない:シフト切替、項目のローテーション、異常のポップアップはルールで駆動する
一つの目安として、退勤時に誰も画面を触っていないのに翌朝の数字が正しければ、そのボードは機能していると言えます。
ボードに何を表示するか:管理目的から項目を逆算する
表示項目は多ければよいわけではありません。三メートル離れた場所から五秒で読み取れる必要があるなら、項目数は絞らなければなりません。
一般的な進め方は、この画面がどの管理行動に使われるかを先に決め、そのうえで表示内容を決める方法です。
| 管理目的 | 推奨する表示項目 | 更新の刻み | 表示方法 |
|---|---|---|---|
| シフト生産量の達成 | 計画量、実績量、達成率、残り時間 | 分単位 | 数値と進捗バー |
| 設備の稼働状態 | 稼働、待機、故障、停止時間 | 秒単位 | 状態の色ブロック |
| 停止理由の追跡 | 停止理由、累計時間、担当班 | イベント発生時 | 理由のランキング |
| 品質状態 | 合格率、検査待ちロット、異常ロット | 検査ロット単位 | 数値と注意色 |
| 異常の通知 | 新規異常、対応期限超過 | リアルタイム | スクロール表示またはポップアップ |
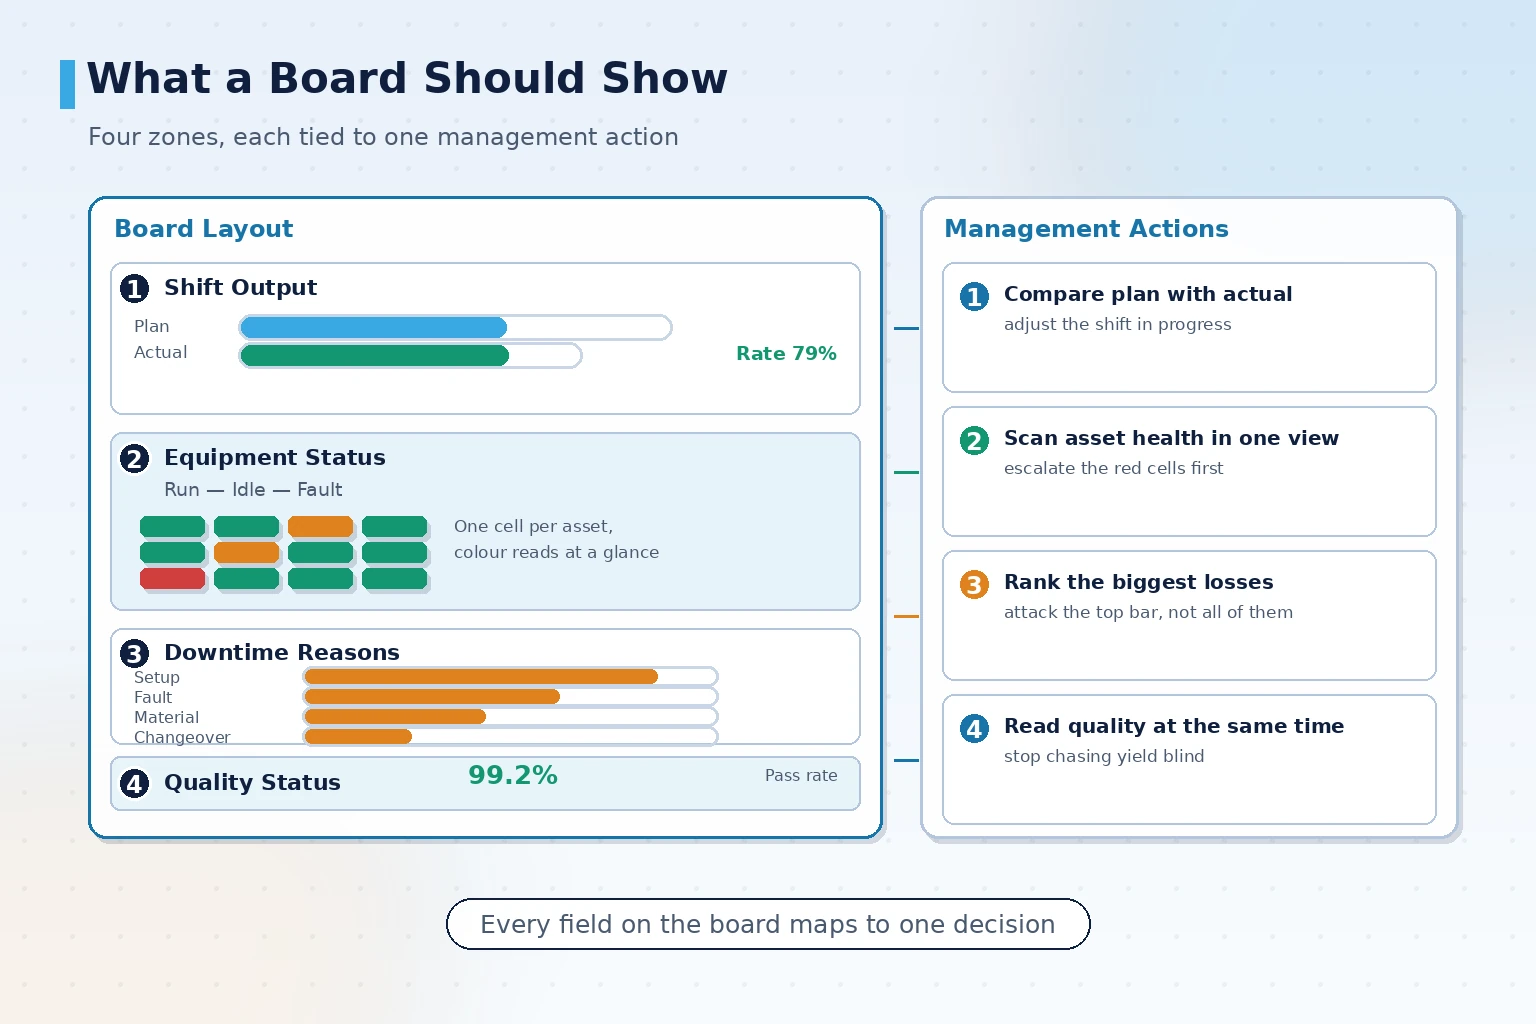
実務上の知見として、同じ一画面に「班別の実績ランキング」と「リアルタイムの状態監視」を同居させない方が安全です。前者は月単位、後者は秒単位で読む情報であり、混在するとどちらの読み手にも要点が伝わりません。
データはどこから取るか:三つの取得経路の使い分け
ボードの上限はデータの取得方法で決まります。同じ生産量を表示する場合でも、取得元が違えば投資と信頼性は大きく変わります。
- PLC や設備コントローラから直接取得:リアルタイム性が高く項目も忠実。ただし設備に使用可能な通信ポートがあり、プロトコルを解析できることが前提
- 電力計やカウントセンサーなど外部の収集機器から取得:通信ポートのない旧設備に向く。投資は小さめだが、取得できるのは粗い信号に限られる
- MES や ERP のインターフェースから取得:工程・作業指示レベルの整理済みデータが得られるが、リアルタイム性は上位システムの更新周期に依存する
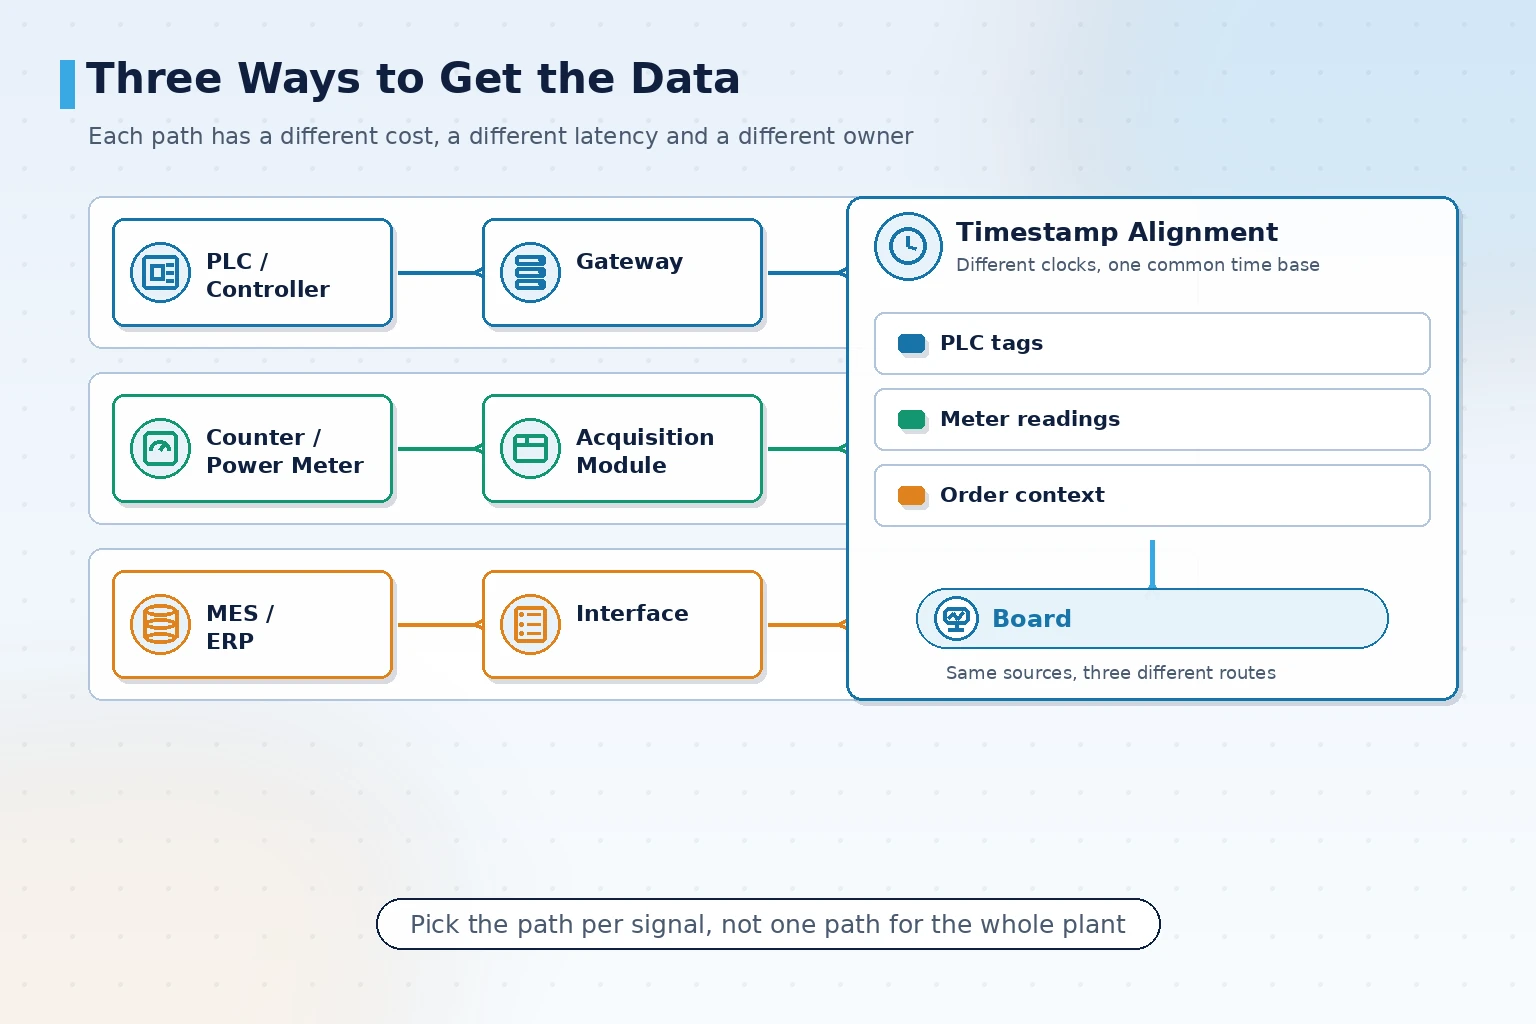
実際の案件ではこの三つは併用されることが多く、設備状態は PLC から、生産量はカウンターから、作業指示は MES から取得します。混在させる際の要点はタイムスタンプの整合であり、これが崩れると「生産量は届いているのに計画が更新されていない」というズレが画面に出ます。
通信ポートのない旧設備では、本体を改造するのではなく収集機器を追加するのが一般的です。本体改造は停止、分解、再検収を伴い、投資とリスクが得られる効果に見合いません。
更新頻度・シフト切替・異常スクロールのルール
ボードは使われ続けるうちに見られなくなります。原因は画面の故障ではなく、表示ルールが現場の班のリズムに追いついていないことである場合がほとんどです。
シフト切替はボードが最も誤りやすい時点です。前班の生産量や停止時間が引継ぎ時刻にリセットされていないと、新しい班は汚染された数値を読むことになります。システムは工場の実際のシフト時刻表に沿ってリセットと累計のルールを設定し、前班の履歴スナップショットを追跡用に保持する必要があります。
異常スクロールは発生時刻ではなく優先度で並べることを推奨します。新たに発生した重要度の高い異常は即時にポップアップして保持し、低い通知はローテーションの待ち行列に入れます。すべてを一緒に流すと、重要な情報が押し流されます。
更新頻度も項目ごとに設定します。設備状態は秒単位、生産量は分単位、達成率はシフト単位です。全項目を一律の高い頻度で更新すると、収集帯域を浪費するだけでなく画面が絶えず動き続けます。
画面と現場条件:サイズ・明るさ・設置位置
同じソフトウェアでも、設置する現場が違えば効果は大きく変わります。ボード案件で最も過小評価されるのが現場条件です。
- 視距離がサイズを決める:三メートル前後は工程端末の小型画面、十メートル以上は通路の大型ディスプレイ、文字の高さは視距離から逆算する
- 環境光が明るさを決める:直射日光のある作業場は高輝度パネルが必要で、そうでなければ日中は反射で読めない。暗い環境では逆に過剰なまぶしさを避ける
- 設置位置が内容を決める:ライン端末はタクトと異常、中央の大型画面は班と設備の全体、事務所は傾向とレポート
- 粉塵や油霧のある環境では、パネルの保護等級と清掃方法を確認する
設置後の保守性も考慮が必要です。清掃は誰が行うか、故障時に誰が交換するか、予備品を常備するか。検収時に決めておかないと、稼働後に誰も担当しない一角になりがちです。
納品範囲と検収:着手前に決めておくこと
ボード案件の争点は「この項目は誰が用意するのか」「この数字は正しいのか」の二点に集中します。検収前に範囲を文書で定めておくと、後々の説明が大幅に減ります。
検収チェックリストには次を含めることを推奨します。
- 項目リストを逐条確認:各項目の取得元、単位、算出基準、更新周期を書面で確認
- データ経路の実測:収集経路を一度切断し、補完と復旧後のデータが実態と一致することを確認
- シフトルールの確認:実際のシフト時刻表に沿ってリセット、累計、スナップショット保持を検証
- 異常ルールの実測:各ルールを一度ずつ発報させ、等級、ポップアップ方式、保持時間が合意どおりか確認
- 権限と記録:アカウントの階層、操作ログ、項目変更記録が追跡できること
- 現場可読性の確認:実際の視距離と環境光の条件で文字と配色が読めること
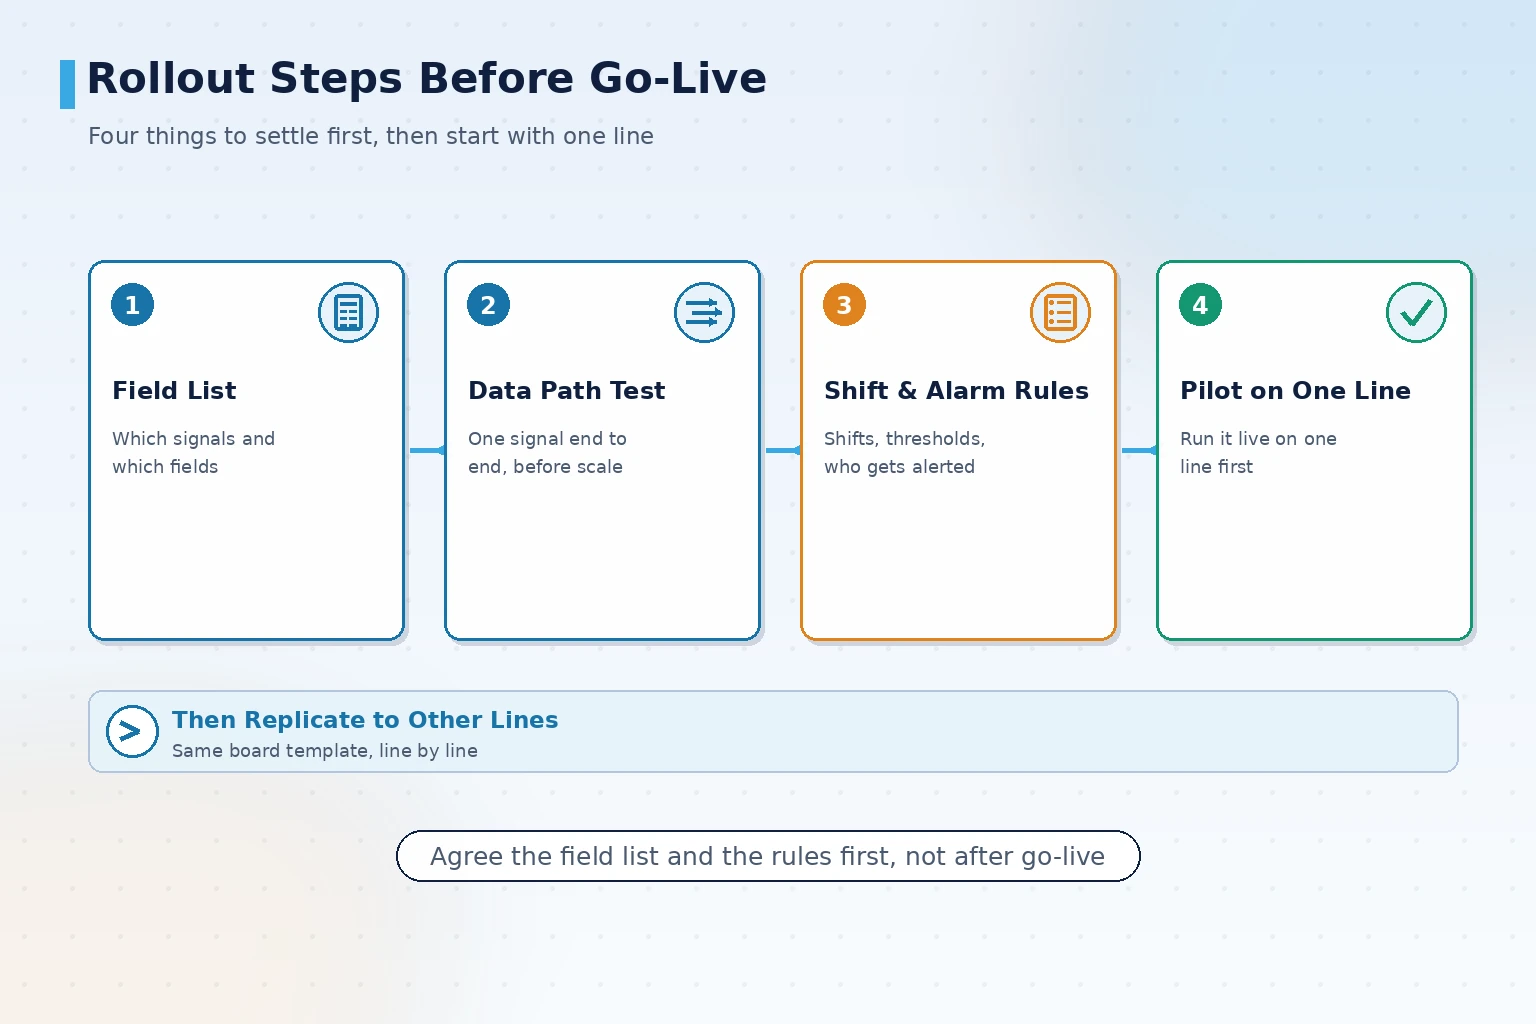
試行段階では「新旧並行」の期間を設けることを推奨します。ボードの数値と従来の手書き記録を併存させ、両者が一致してから旧方式を停止します。
納品状態は通常三段階です。既に納品済み(現場で稼働中)、納品可能(方案と事例が揃い即時着手可能)、カスタム試行(現場条件に合わせて検証)。複数ラインの案件では、まず一条か一面で試行し、データ経路と更新ルールを固めてから残りのラインへ展開することを推奨します。ボードの複製コストは主に収集ポイントにあり、ソフトウェア自体にはありません。
ボードの着地点:現場情報を掛け声に頼らせない
生産状況ボードシステムが問うのは「大型画面を買うかどうか」ではなく、現場情報が現在何で伝わり、どれだけ早く見え、後から確認できるかという点です。取得方法がボードの上限を決め、シフトと異常のルールが読まれるかどうかを決め、現場条件が読み取れるかどうかを決めます。この三点を固めれば、半年後に誰も見ない飾りにはなりません。
ボードの着地点:現場情報を掛け声に頼らせない
生産状況ボードシステムが問うのは「大型画面を買うかどうか」ではなく、現場情報が現在何で伝わり、どれだけ早く見え、後から確認できるかという点です。取得方法がボードの上限を決め、シフトと異常のルールが読まれるかどうかを決め、現場条件が読み取れるかどうかを決めます。この三点を固めれば、半年後に誰も見ない飾りにはなりません。
製品デモを予約する
現場ボードにどの項目を表示すべきか、既存設備からデータを取得できるかを検討中の場合は、製品デモをご予約ください。ラインと管理目的に合わせて、表示項目とデータ取得経路をご提案します。
お問い合わせ