設備総合効率(OEE)管理システムの構築:状態収集・ロス帰属・三要素の算出
OEE 設備総合効率管理システムが答える問いは三つです。設備が本来どれだけ動くべきだったか、実際にどれだけ動いたか、その時間に生産したものはすべて良品だったか。設備状態・停止理由・生産と品質のデータを同一の定義で記録し、可動率・性能・品質の三要素を算出して、その数値を設備・シフト・ロス種別に分解します。本記事では状態収集の経路、停止とロスの帰属ルール、データ品質と時刻同期、三要素の算出方法、よく使う分析ビュー、段階的な導入ステップ、そしてパイロット選定と検収で確認すべき要点を整理します。
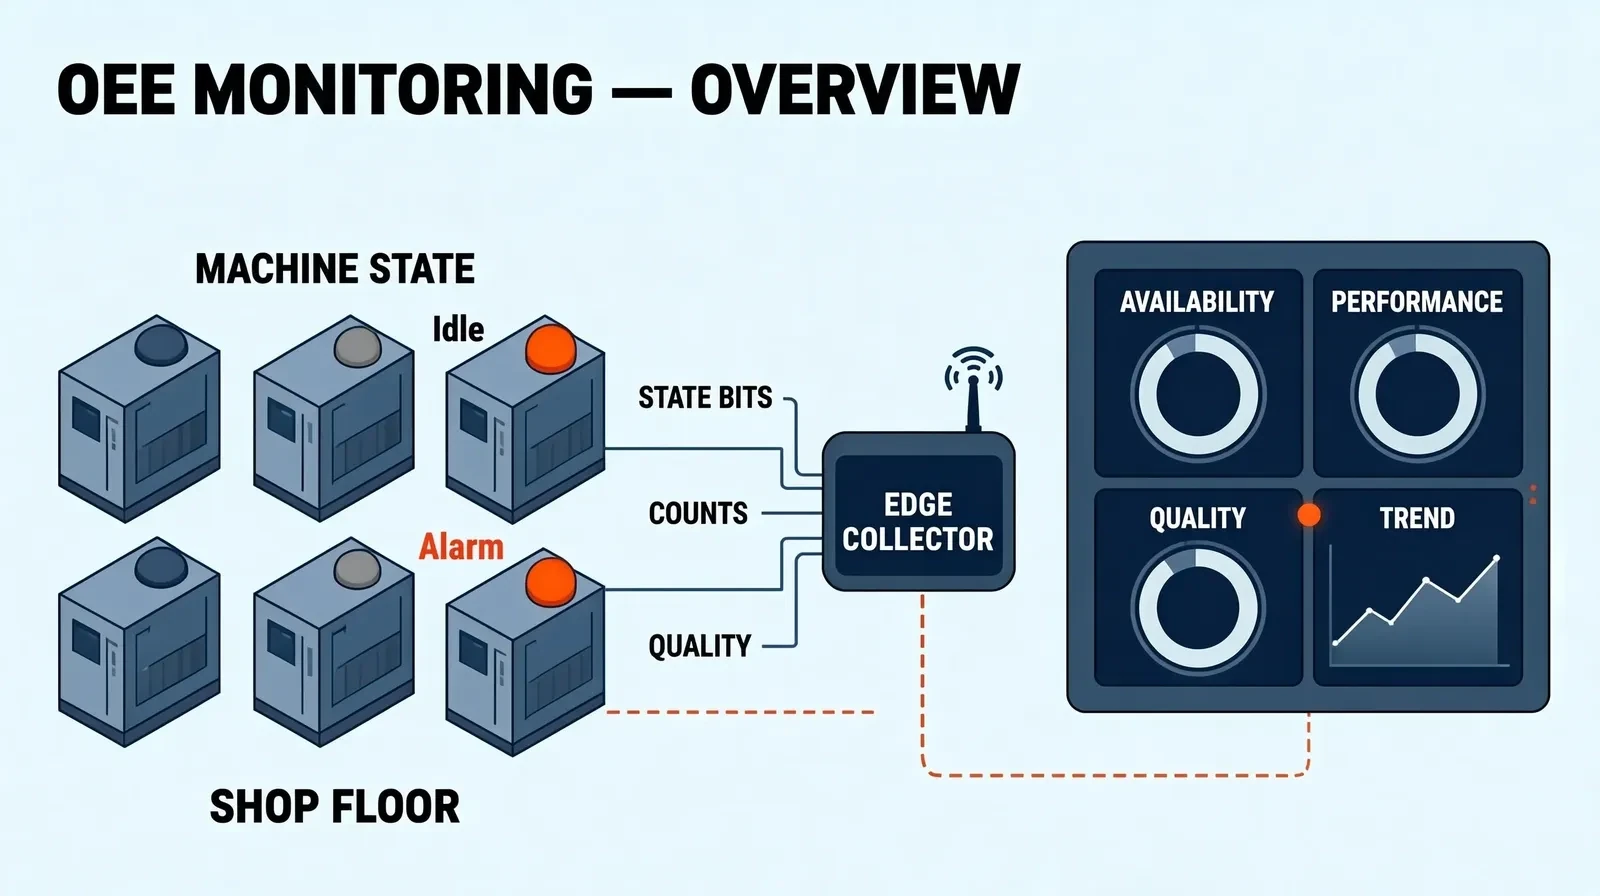
OEE が答えるべき三つの問い
OEE の価値は最終的な一つのパーセントではなく、「設備がどこで時間を失っているか」を一件ずつ追える記録に変えることにあります。システムを作る前に、まず答えるべき問いを決めておけば、その後の各フィールドに存在理由が生まれます。
- 計画した生産時間のうち、実際に生産に使われたのはどれだけか
- 停止はどこで起きたのか。故障か、段取り替えか、部材欠品か、待ちか
- 設備は動いていたが速度は落ちていないか。短時間停止と空転は記録されているか
- 生産したうち何個が手直しや廃棄になったか。どの設備のどのシフトか
- これらを設備・シフト・製品の三つの軸で同時に分解できるか
よくある誤りは、まずダッシュボード製品を買い、データの出どころを後から考えることです。安全な順序は逆で、まず定義を合わせ、次に収集、最後にダッシュボードです。
設備状態はどこから来るか:収集の階層
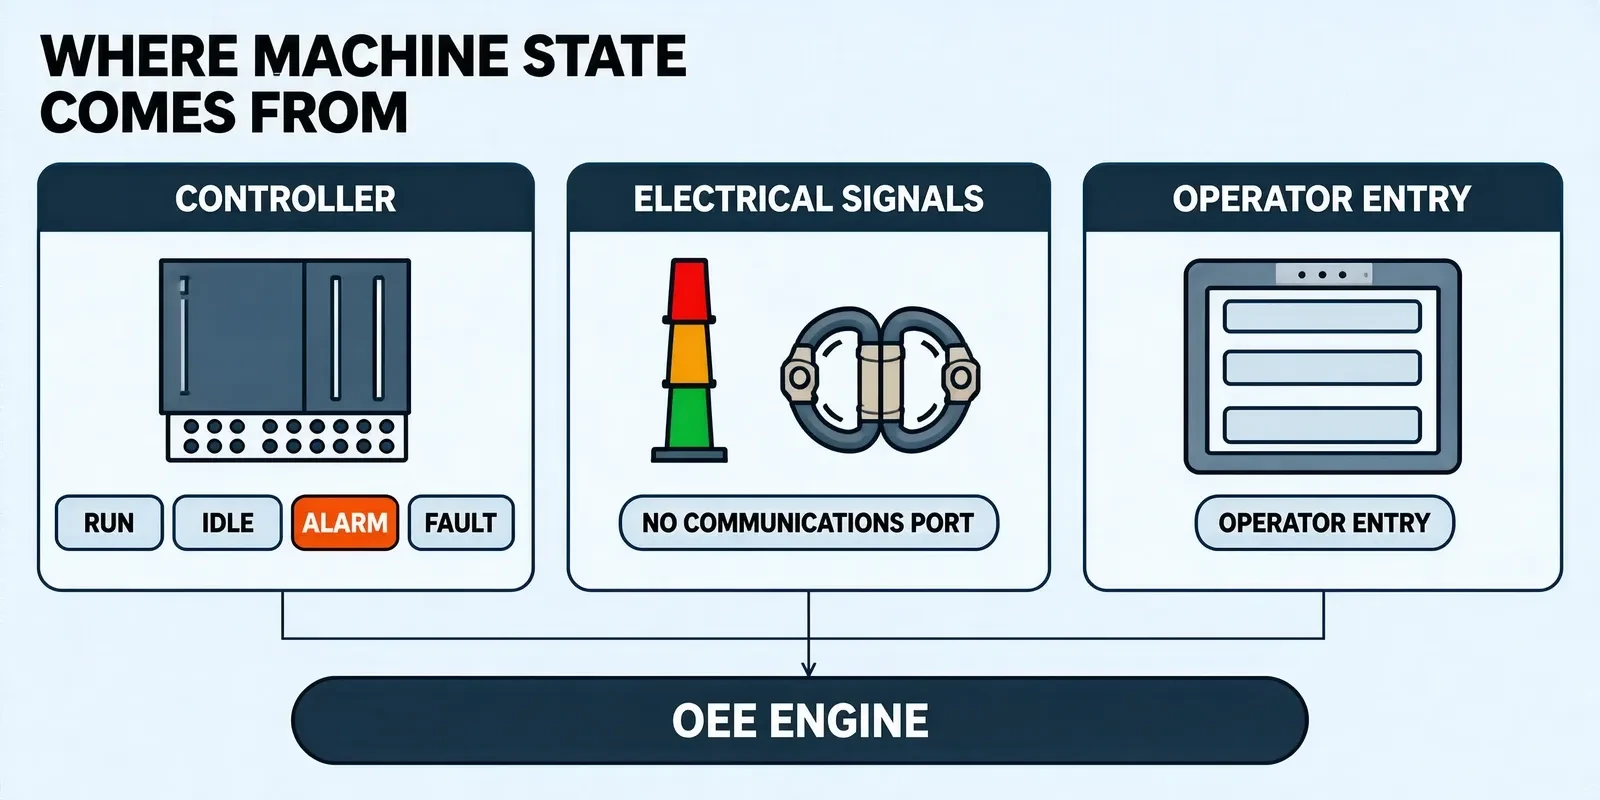
OEE の土台は「設備状態が時間とともにどう変わるか」の記録です。現場条件の差は大きく、その設備からどの信号が取れるかが、この記録の精度を決めます。実際には複数の収集方式を組み合わせ、自動収集で主要設備をカバーし、信号が取れない時間帯は手入力で補います。
- コントローラ信号:PLC や設備コントローラから運転・待機・警報・故障などの状態ビットを取得。精度は設備が公開している点に依存
- 電気・信号灯:電流トランスや三色灯、リレー接点から設備が動いているかを判定。通信ポートのない旧設備に適する
- カウントとサイクル:生産カウンタやサイクル信号から実際の加工数と速度を算出し、性能の算出に使う
- プロセスパラメータ:主軸回転数、圧力、温度などで有効な加工状態にあるかを補助的に判断
- 品質データ:検査工程や画像検査システム、手直し記録と接続し、良品と不良の数量を取得
- 手入力:段取り替え、待ち、試作など自動信号のない時間帯は、班が端末で理由コードを選ぶ
停止とロスの帰属:まず定義をそろえる
停止時間の分類は単なる時間の仕分けに見えますが、実はこの OEE が改善に使えるかを決めます。同じ二〇分でも「故障」と数えるか「段取り替え」と数えるかで、取るべき改善行動はまったく変わります。着手前に、生産技術・設備・生産の三者で分類の定義を合意し、保守できる理由コード表として書き出します。
| ロス区分 | 一般的な計時方法 | 帰属の要点 |
|---|---|---|
| 設備故障 | 警報の開始と終了 | 突発故障と慢性の小さな停止を分ける。後者は記録漏れが多い |
| 段取り替えと調整 | 作業指示の切替の開始と終了 | 作業指示システムと合わせ、待ちとの二重計上を避ける |
| 短時間停止と空転 | しきい値イベントまたは手入力 | 何秒で 1 回と数えるか、いつから計上するかを事前に決める |
| 速度ロス | 実サイクルと標準サイクルの比較 | 標準サイクルは出典と版を明記する |
| 不良と手直し | 検査結果と手直し記録 | 良品と廃棄の定義を品質部門と一致させる |
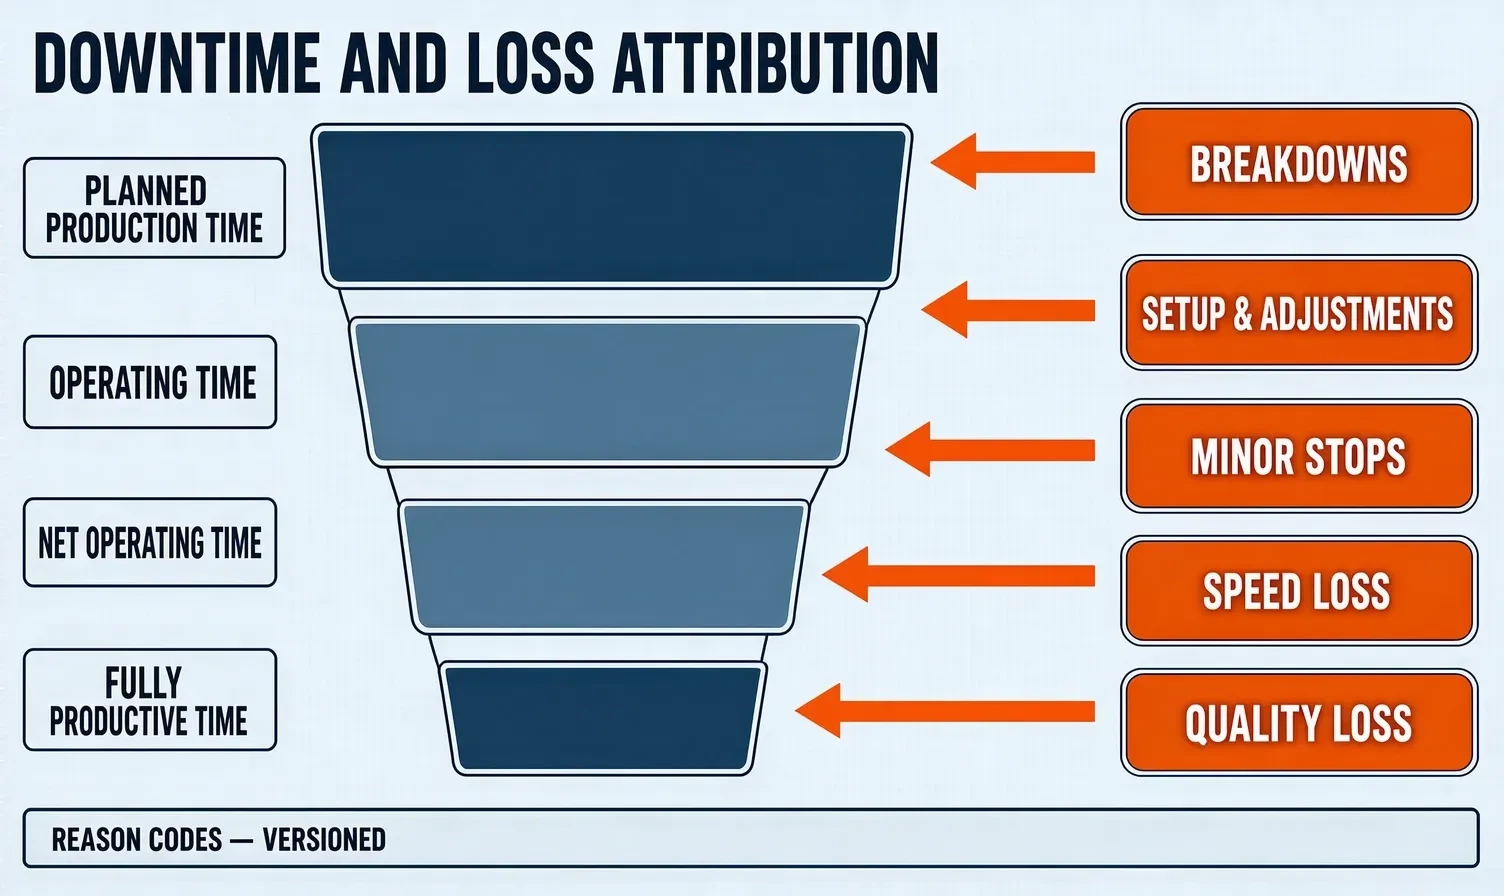
定義は一度決めたら版管理が必要です。理由コード表の版が変わると過去データの比較可能性に影響するため、変更は記録し、帳票に切替時点を表示します。
データ品質と時刻同期
OEE 帳票で最も疑われるのは計算式ではなく、データそのものです。設備ごとの時計のずれ、通信断による欠測、状態ビットのばたつきは、いずれも停止時間の計算を偏らせます。これらは工学上の問題で、設計で一つずつ手当てできます。
- 時刻同期:収集機器とサーバは同一の時刻源を使い、同じ事象がシステム間で別の秒に落ちるのを防ぐ
- 通信断のバッファ:通信断時はエッジ側が先に記録し、復旧後に補送してデータの空白を防ぐ
- 状態のチャタリング除去:状態ビットに最小継続時間のフィルタをかけ、一瞬の揺れを複数回の停止と数えない
- データの突合:生産数、サイクル信号、稼働時間を相互に検証し、明らかに矛盾するデータは識別できるようにする
- 修正の追跡:手入力と修正は、操作者・時刻・理由を記録し、データの追跡可能性を保つ
OEE の三要素をどう算出するか
標準的な方法は OEE を三つの要素の積に分けます。利点は、どの要素に問題があるかを個別に特定できることで、単に効率が低いと述べるのとは異なります。
- 可動率:実際の稼働時間を計画生産時間で割った値。停止ロスを表す
- 性能:実際の生産量を稼働時間における理論生産量で割った値。速度ロスを表す
- 品質:良品数を総生産量で割った値。品質ロスを表す
- 三要素の積:OEE 値となり、低い要素はいずれも個別に追跡する価値がある
計算前に計画生産時間の定義を決めます。計画保全、朝礼、計画停止を含むかどうかで分母が大きく変わるため、拠点間の比較には同一の定義が必要です。
データから改善へ:よく使う分析ビュー
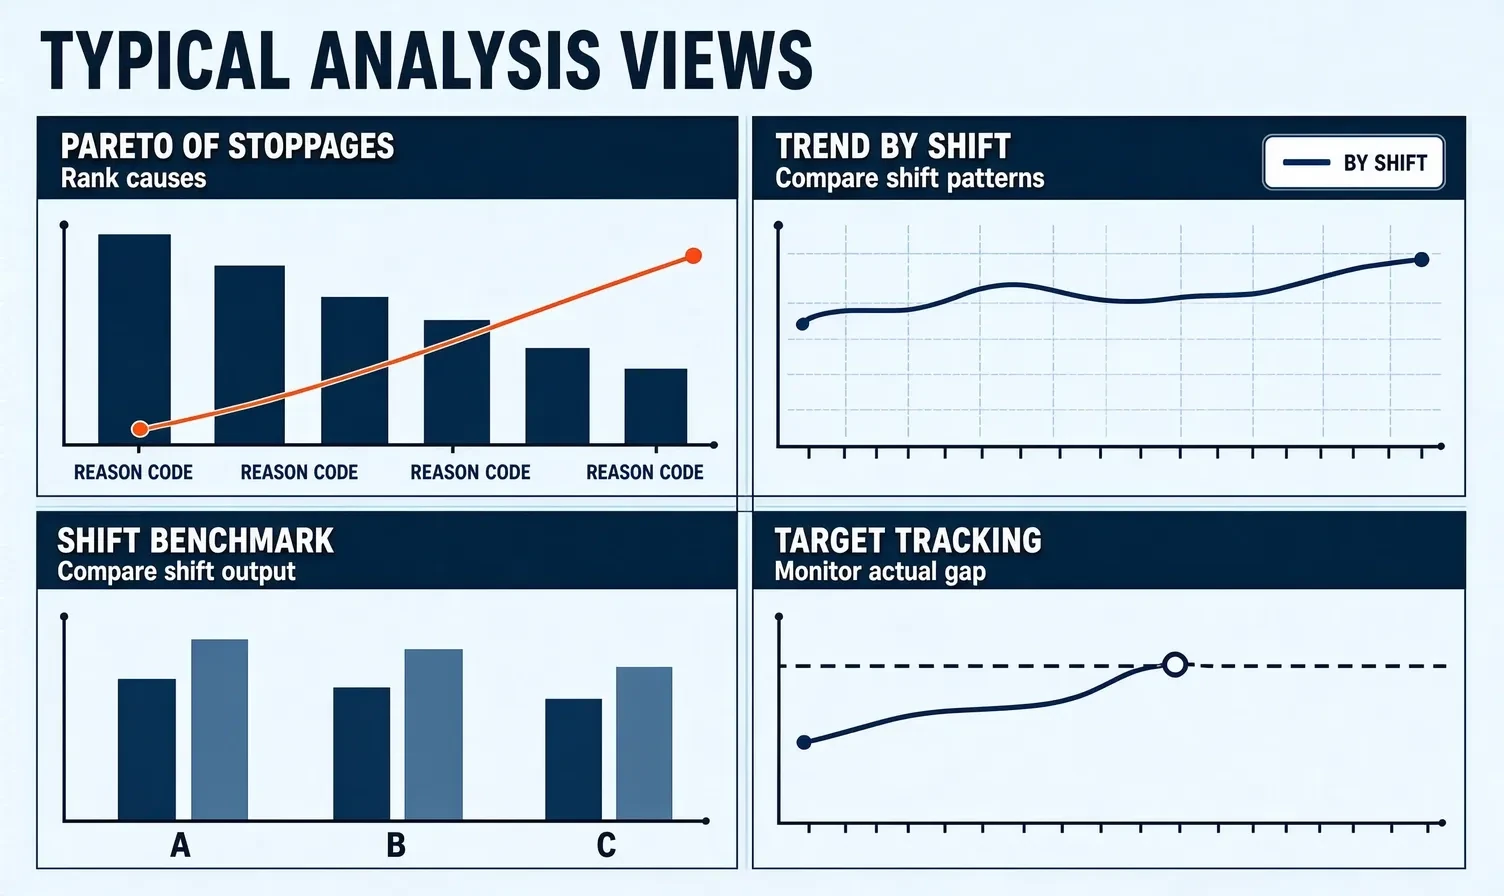
データを収集しただけでは出発点にすぎません。現場の朝礼がこれを使って課題を論じてこそ、この仕組みは定着します。よく使うビューは多くありませんが、そのどれもが改善行動に直結する必要があります。
- 停止のパレート:一定期間の停止を理由コードで並べ、上位の項目を特定する
- トレンド曲線:日次または週次で OEE と各要素の推移を見て、改善が続いているかを判断する
- シフトと班の比較:同じ設備のシフト別データを並べ、操作と引き継ぎの問題を可視化する
- 目標達成の追跡:目標値と実績値を同じ画面に示し、差を明確にする
- 設備とラインへのドリルダウン:工場全体の数値から特定設備まで下り、問題設備を特定する
- 改善前後の比較:改善策の実施時点を記録し、前後のデータで効果を検証する
段階的な導入ステップ
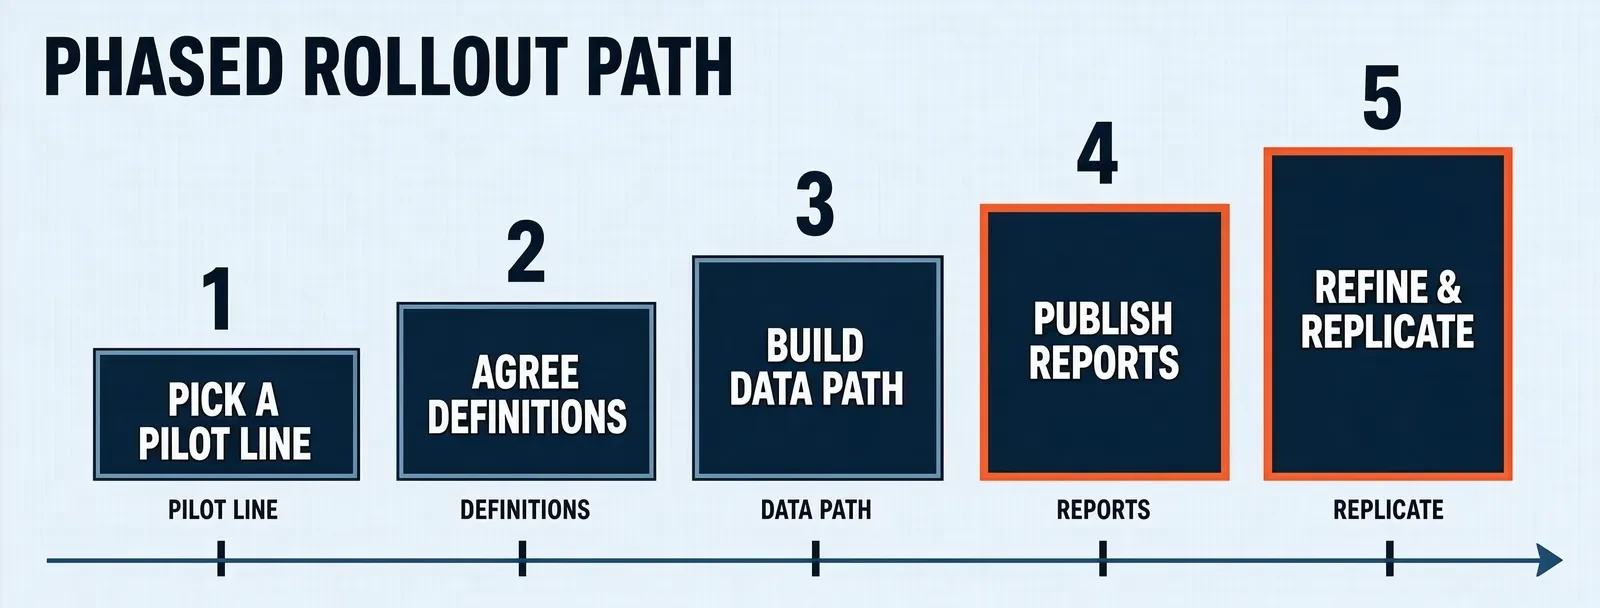
OEE は全工場に一度に展開するより、まず 1 ラインで定義、収集方式、帳票テンプレートを一通り動かし、次のラインへ横展開するほうが手戻りが少なくなります。
- パイロットラインを選ぶ:設備状態の変動がはっきりし改善の必要性が高いラインを選び、答えるべき問いを明示する
- 定義と理由コードをそろえる:生産技術・設備・生産とともに時間分類、理由コード表、標準サイクルの出典を決める
- 収集経路を作る:各設備で状態と生産量をどの方式で取るかを決め、手入力の入口を補う
- 帳票を出して使う:まず停止パレートとシフト比較の 2 枚を出し、現場の朝礼で実際に使う
- 見直して横展開:試用のフィードバックで定義とテンプレートを調整し、次のラインや工場へ広げる
パイロット選定と検収の要点
検収の要点はダッシュボードが美しいかではなく、数値が現場と合っているかです。着手前に以下を一つずつ確認すれば、稼働後に誰も使わないシステムを避けられます。
- 定義の追跡可能性:時間分類、理由コード、標準サイクルに文書化された定義があり、出典と版を示せる
- 収集の精度:自動収集した状態と実際の停止を現場で照合し、差が許容範囲にある
- 手入力の使いやすさ:現場の入力入口が十分に使いやすく、班が入力する気になるかどうか
- 時刻同期とバッファ:通信断、再起動、時計のずれのそれぞれに明確な対処方法がある
- 帳票の実用性:少なくとも 1 枚の帳票が現場の朝礼でそのまま使えるか、パーセントを見るだけになっていないか
MES・エネルギー管理との役割分担
OEE が単独で存在することはまれです。MES やエネルギー管理と役割を分け、境界を合意しておけば二重投資を避けられます。
- MES との関係:MES は作業指示、部材、生産実行を担い、OEE は作業指示と製品の文脈を MES から受け取り、自前で二重に持たない
- 保全との関係:停止理由を保全作業指示と連動させ、故障停止から直接、修理依頼を起票できる
- エネルギー管理との関係:OEE は設備の時間利用率を、エネルギー管理は製品単位のエネルギーを見る。生産量と稼働時間のデータは共有する
- 単一の情報源:同じ設備の稼働時間を複数システムで別々に計算せず、一か所を正とする
上海橙軒智能は 2009 年から産業用ソフトウェアと自動化システムの開発に従事し、製造現場のデータ収集、生産の可視化、効率管理の領域でプロジェクト実績があります。設備データ収集、生産ダッシュボード、効率統計分析システムの提供を通じ、機械加工、射出成形、プレス、組立、包装などの現場に向けた方案設計とシステム開発が可能で、エンジニアが直接対応します。
まとめ
OEE システムで難しいのは計算式ではなく、定義とデータ品質です。導入の順序は、設備状態の変動がはっきりした 1 ラインから始め、まず時間分類と理由コードを合意し、次に収集経路を作って手入力を補い、最後に停止パレートとシフト比較の 2 枚の帳票で朝礼を回し、効果を確認してから次のラインへ横展開するのが現実的です。選定では、定義の追跡可能性、収集の精度、手入力の使いやすさ、時刻同期とバッファ、帳票の実用性の 5 点を重点的に確認し、稼働後に数値が信じられない状態を避けてください。上海橙軒智能は機械加工、射出成形、プレス、組立などの製造現場に向けて、設備データ収集、生産の可視化、効率統計分析システムの方案設計と開発を提供し、MES や検査システムとの接続に対応、エンジニアが直接対応します。
OEE 効率化方案のご相談
ライン数、設備の種類、現在の集計方法をお知らせください。現場条件に応じて、状態収集の方式、停止帰属の定義、帳票設計をご提案します。エンジニアが直接対応します。
お問い合わせ