ラインサイド呼び出しシステムの作り方:呼び出しから搬送応答の計測まで
ラインサイド呼び出しシステムとは、「どの工程が、いつ、どの材料を必要としているか」を、計時と記録のできる呼び出しに変える仕組みです。作業場から呼び出しを出し、搬送班が受付けて搬送かんばんに沿って供給し、受領時にラインサイド在庫が引き落とされます。人が走る速さを上げる話ではなく、材料の要求が搬送班に直接届くようにする仕組みです。
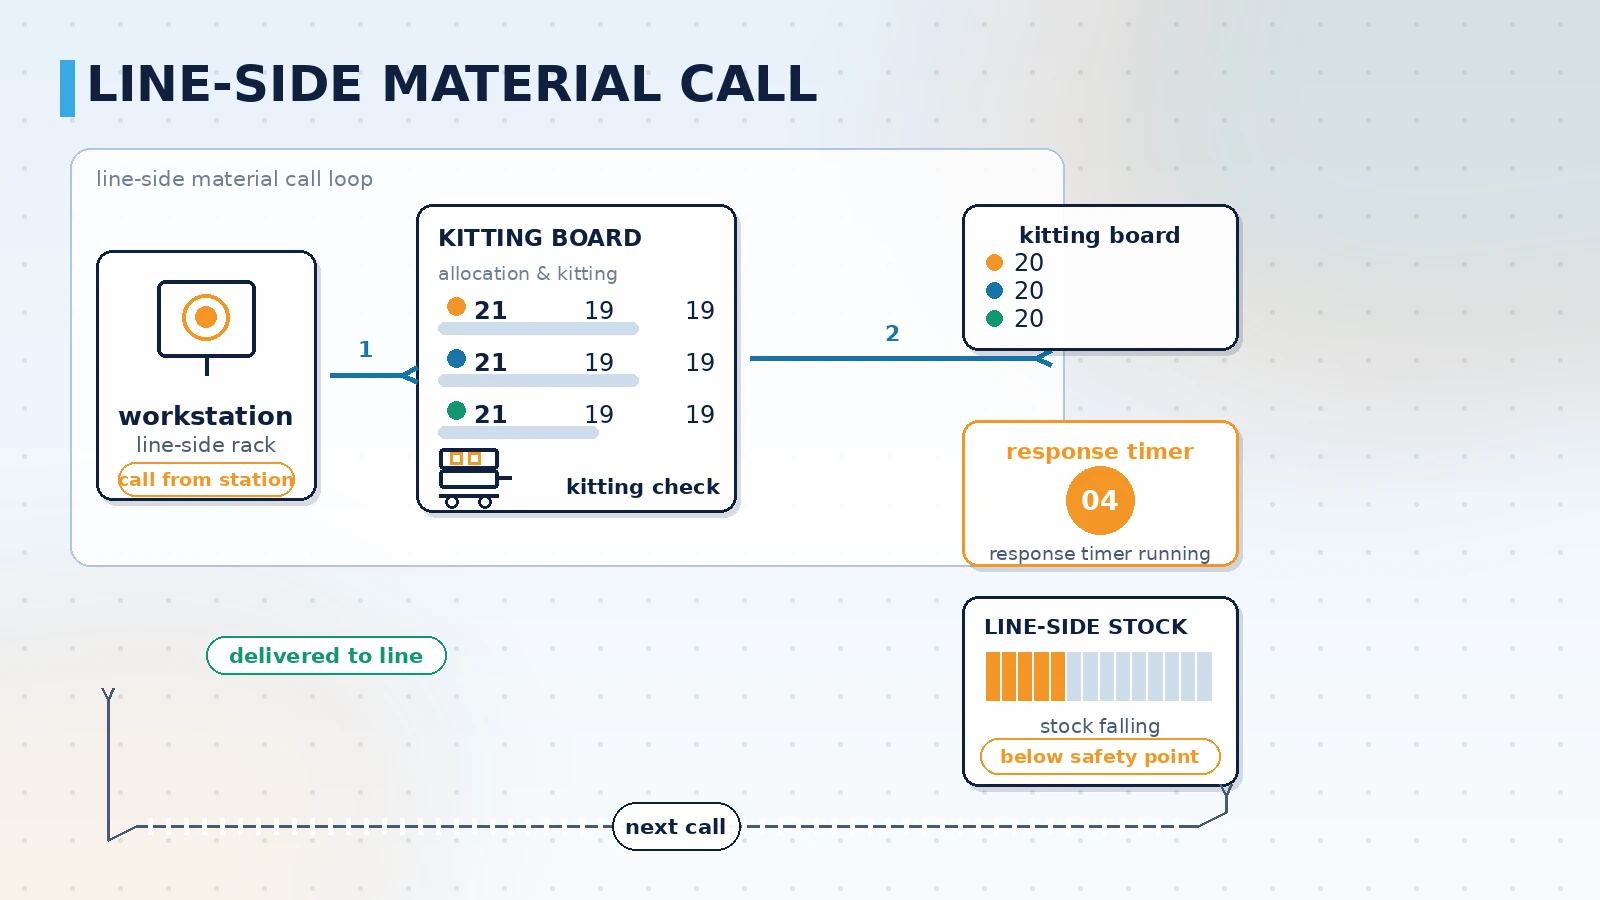
ラインサイドで欠品が起きる理由:二つの補充方式
ラインサイドの欠品は、倉庫に在庫がないから起きるのではなく、必要になった時点を誰も把握していないために起きます。一般的なのは巡回による補充で、搬送班が決まった経路を回るか、作業者が残り少ないことに気づいて電話で呼びます。どちらも「誰かが気づくこと」に依存しており、タクトが上がり品種切替が増えるほど気づく時点は後ろにずれ、最終的にライン停止として表面化します。
都度呼び出しは向きを逆にします。搬送班が要求を探し回るのではなく、消費が設定値に達した時点で工程から呼び出しが出て、その要求がそのまま搬送かんばんに現れます。搬送班は順番に処理し、呼び出しと搬送のそれぞれに時刻が残ります。違いはソフトウェアの有無ではなく、要求が上から巡回して見つけられるのか、下から呼び出されて上がってくるのかにあります。
表:巡回による補充と都度呼び出しの比較
| 比較項目 | 巡回による補充 | 都度呼び出し |
|---|---|---|
| 要求の把握 | 搬送班が経路を巡回、または電話で呼び出し | 工程からの呼び出しが搬送かんばんに直接届く |
| 処理順序 | 経路順のため急ぎの品が後回しになりやすい | 呼び出し時刻と優先度で順序を決める |
| 工程記録 | 口頭の申し送りが中心で搬送時刻が残らない | 呼び出し・受付・搬送・受領に時刻が残る |
| ラインサイド在庫 | 停止回避のため多めに保有し、置き場を圧迫 | 実消費に合わせて補充し、在庫を確認できる |
| 改善の根拠 | 欠品原因は記憶頼りで集計しにくい | 工程・勤務帯・品目ごとに呼び出しと応答を集計 |
この表で最も見落とされやすいのが工程記録の行です。記録がなければラインサイド在庫は多めに持つことでしか守れず、多めに持つことは置き場を圧迫するだけでなく実際の消費リズムを覆い隠します。
1回の呼び出しが通る五つの段階
呼び出しシステムの価値はボタンそのものではなく、呼び出し後の流れが最後まで通るかどうかにあります。流れを分解すると、1回の呼び出しは通常五段階で構成され、各段階に責任を持つ職位と時刻が必要です。
- 呼び出しの発行:作業場から呼び出しボタン、タブレット、ハンディ端末で要求を出し、品目コードと必要数量を添えます。短時間に同じ品目が重複して呼ばれた場合は重複として扱い、かんばんが埋まるのを防ぎます。
- 受付の確認:搬送班が搬送かんばん上で受付け、受付時刻が応答の起点になります。未受付の呼び出しは待ち時間順に並べ、上限を超えたら督促を出します。
- ピッキングと欠品チェック:欠品チェックに沿ってピッキングし、この段階で不足を止めます。同一バッチに不足があれば、先に揃えてから送り出し、工程に着いてから不足に気づく事態を避けます。
- 搬送と受渡し:搬送担当がハンディ端末やラインかんばんで受渡しを確認し、時刻を記録します。工程側は搬送中であることが分かるため、重複した呼び出しが減ります。
- 受領と引き落とし:ラインサイド担当が受領するとラインサイド在庫が引き落とされ、安全在庫を下回った時点で次の呼び出しが発生し、消費に駆動される補充の循環が閉じます。
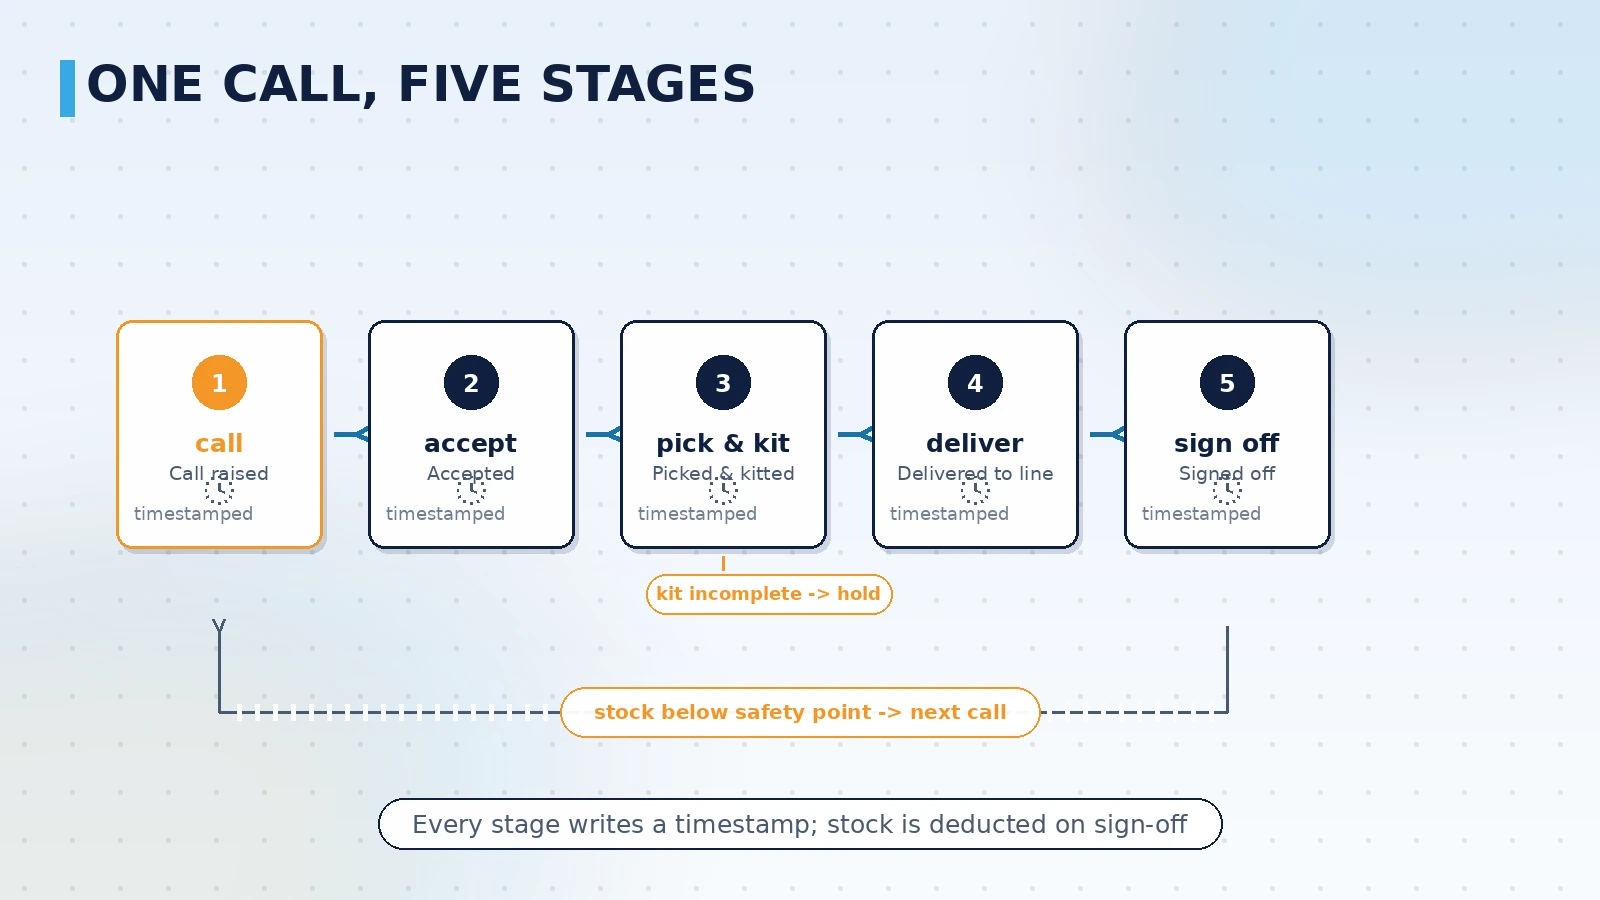
この五段階で最も省略されやすいのが受領と引き落としです。受領がシステムに残らないと、ラインサイド在庫の数字は実態から離れ、欠品チェックも根拠を失います。
定着を決める四つの設定
呼び出しボタンの接続は容易ですが、搬送班が使い続けるようにするのは容易ではありません。次の四つの設定が曖昧なままだと、数か月で電話で材料を呼ぶ運用に戻りがちです。
- 呼び出しは品目と工程に紐づける:汎用の信号だけでは「誰かが呼んだ」しか伝わりません。品目と工程が付いていれば、ピッキング側が電話で確認し直す必要がなくなります。
- 応答の上限は材料の種類ごとに設定する:フォークリフトや AGV が要る重量物と、手で運べる小物が同じ上限を共有すると、性質の異なる搬送が互いを押しのけます。
- 受付と搬送の責任は個人ではなく職位に紐づける:搬送班やラインサイドの班長といった職位を責任対象にすれば、交代や休暇で流れが途切れません。
- ラインサイド在庫と欠品チェックを呼び出しに連動させる:引き落とし、欠品判定、次の呼び出しの発生を同じ論理にまとめて初めて、在庫の数字が意味を持ち、引き出しの根拠として使えます。
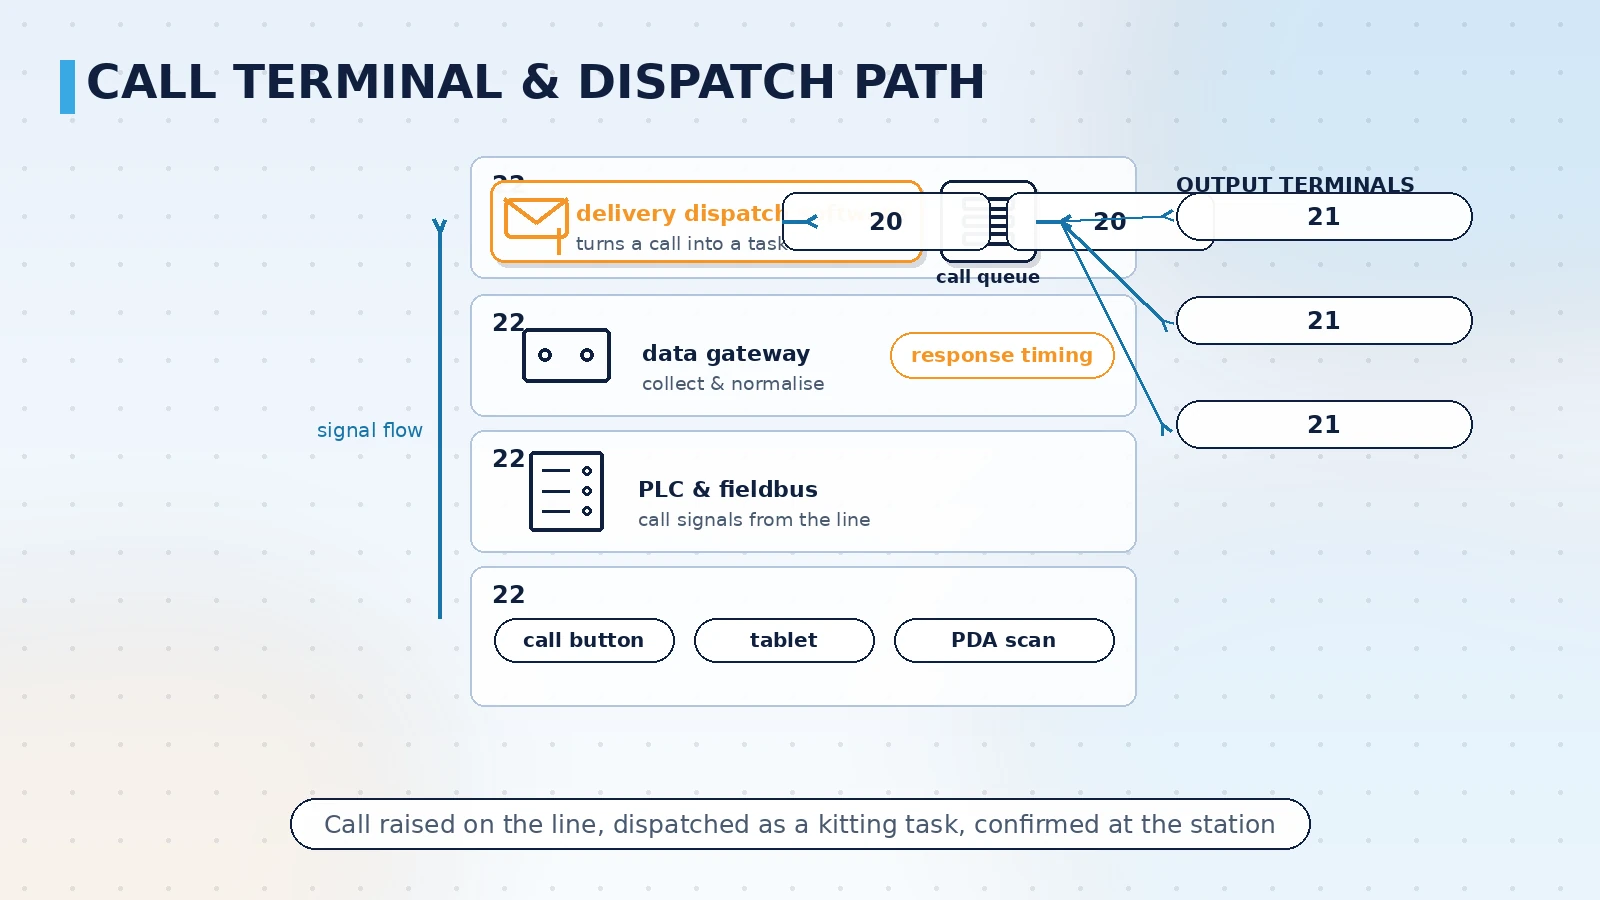
四つ目の設定は事前整理の負荷が最も大きい項目です。ラインサイド在庫を独立した台帳ではなく、呼び出し・搬送・欠品判定とつながったデータにする必要があります。一般的な構成は、呼び出し端末を PLC やフィールドバス経由で収集ゲートウェイに取り込み、搬送の配車ソフトウェアが呼び出しキューを一元管理してかんばんやハンディ端末に配信する形です。安全在庫を下回った品目は自動的に次の呼び出しキューに入り、搬送班は並べ替えられた作業を処理します。
導入と受入確認:搬送経路を実測してから引き渡す
導入前に、搬送の経路全体を実機または模擬条件で一度通し、システムと実際の班の分担が一致しているか確認します。
- 呼び出しと通知:工程から呼び出した後、搬送かんばんとハンディ端末が定めた時間内に受信し、品目と工程の情報が揃っているか。
- 応答の計測:受付と搬送の時刻が自動で記録され、工程や品目ごとに応答時間を照会できるか。手入力に依存していないか。
- 在庫の照合:受領と引き落としの後、ラインサイド在庫の数字が実態と一致し、安全在庫を下回ったときに次の呼び出しが発生するか。
- 欠品チェック:同一バッチに不足がある場合、ピッキング段階で止めて不足を提示するか。工程に着いてから気づく運用になっていないか。
- 多端末の同期:搬送かんばん、ラインかんばん、ハンディ端末が同じ呼び出しの状態を表示し、二か所で食い違わないか。
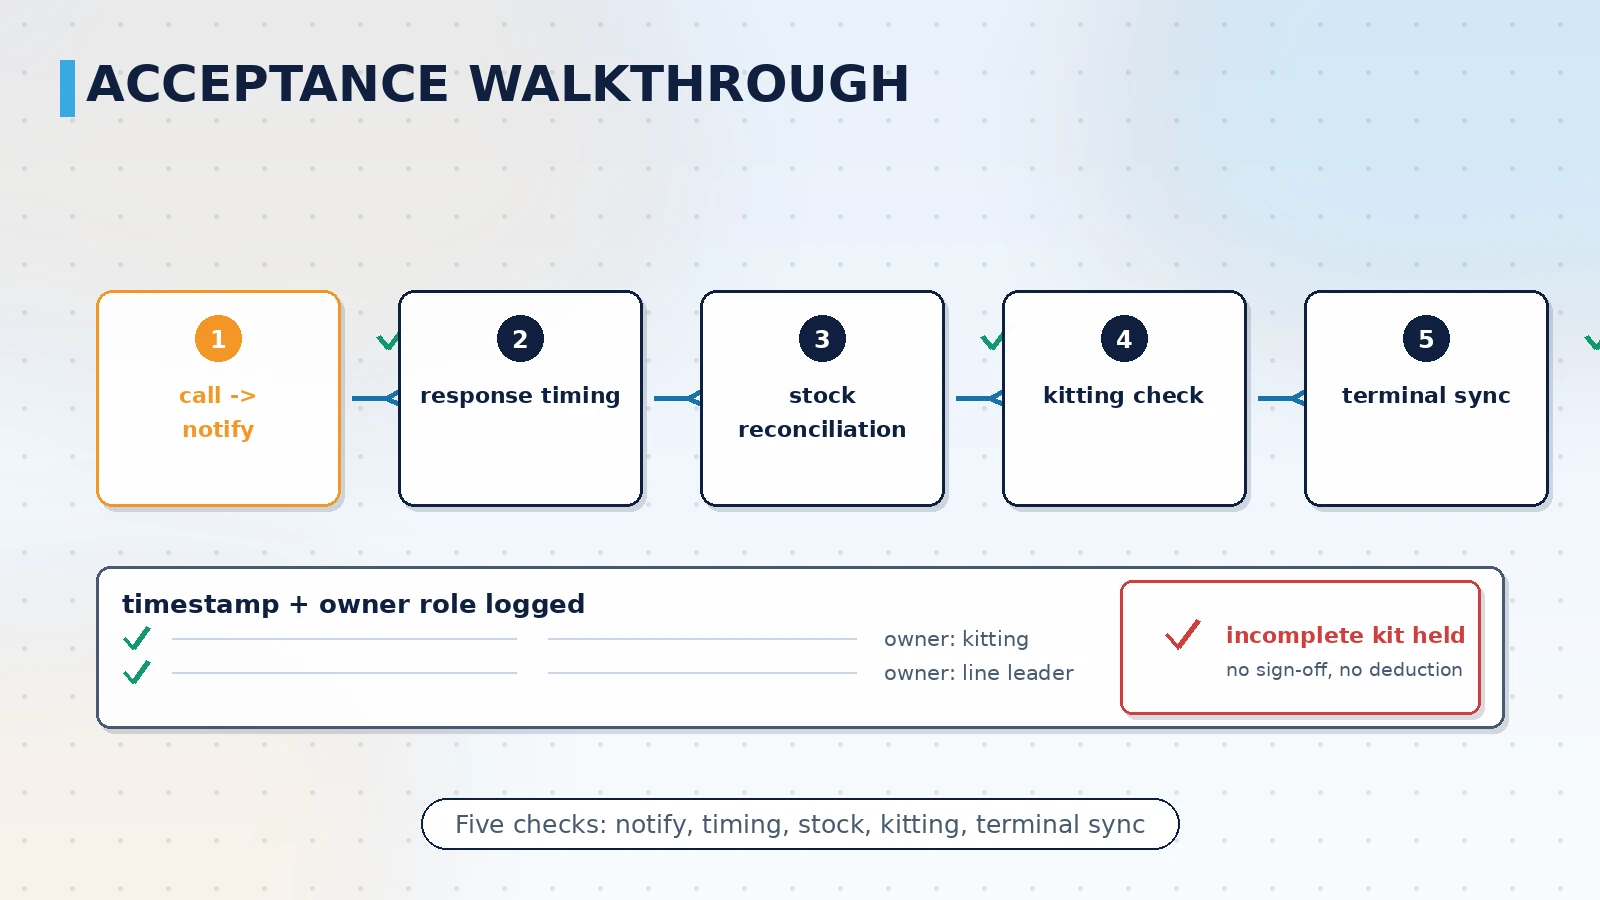
これらの確認を終えて初めて、呼び出しシステムはボタンだけでなく仕組みとして引き渡されます。当社のラインサイド供給案件は通常この順で進みます。まず品目コードとラインサイド在庫の基準を決め、次に呼び出しの紐づけと応答上限を定め、呼び出し端末の接続と搬送かんばんの設定を終え、最後に上記の確認項目を一度通します。当社は離散製造のラインで LED アンドンと設備ネットワークを組み合わせた現場システムを納入しており(公開呼称:日系家電グループ上海工場)、工程の呼び出し、現場表示、ネットワーク通信を同じ経路にまとめています。この構成を前提に、ラインサイドの条件に応じたカスタマイズが可能です。
ラインサイドの品目が多く回転が速い場合は、受入確認の第一歩として品目の分類とラインサイド在庫の一覧を整え、どの品目をラインに置き、どの品目を中央倉庫から都度供給するかを決めます。この前提が整理できていれば、呼び出し規則の設定と検証ははるかに速く進みます。
結論
ラインサイド呼び出しシステムは、電話をボタンに置き換える話ではなく、消費に駆動される補充の連鎖です。呼び出しには品目と工程が付き、搬送班は応答上限に沿って受付と搬送を行い、受領によってラインサイド在庫が引き落とされ次の呼び出しが発生し、各段階に時刻が残ります。定着するかどうかは四点にかかっています。呼び出しが特定の品目と工程に紐づいているか、応答上限が材料の種類ごとに設定されているか、責任が個人ではなく職位に付いているか、ラインサイド在庫と欠品チェックが呼び出しに連動しているか。この四点を定めれば、ラインサイドの供給は巡回で見つける運用から実消費で起動する運用に変わり、ラインが止まる前に要求が搬送班へ届きます。