機械データ収集システムは何を管理するか:取得項目・集計口径・保存と活用
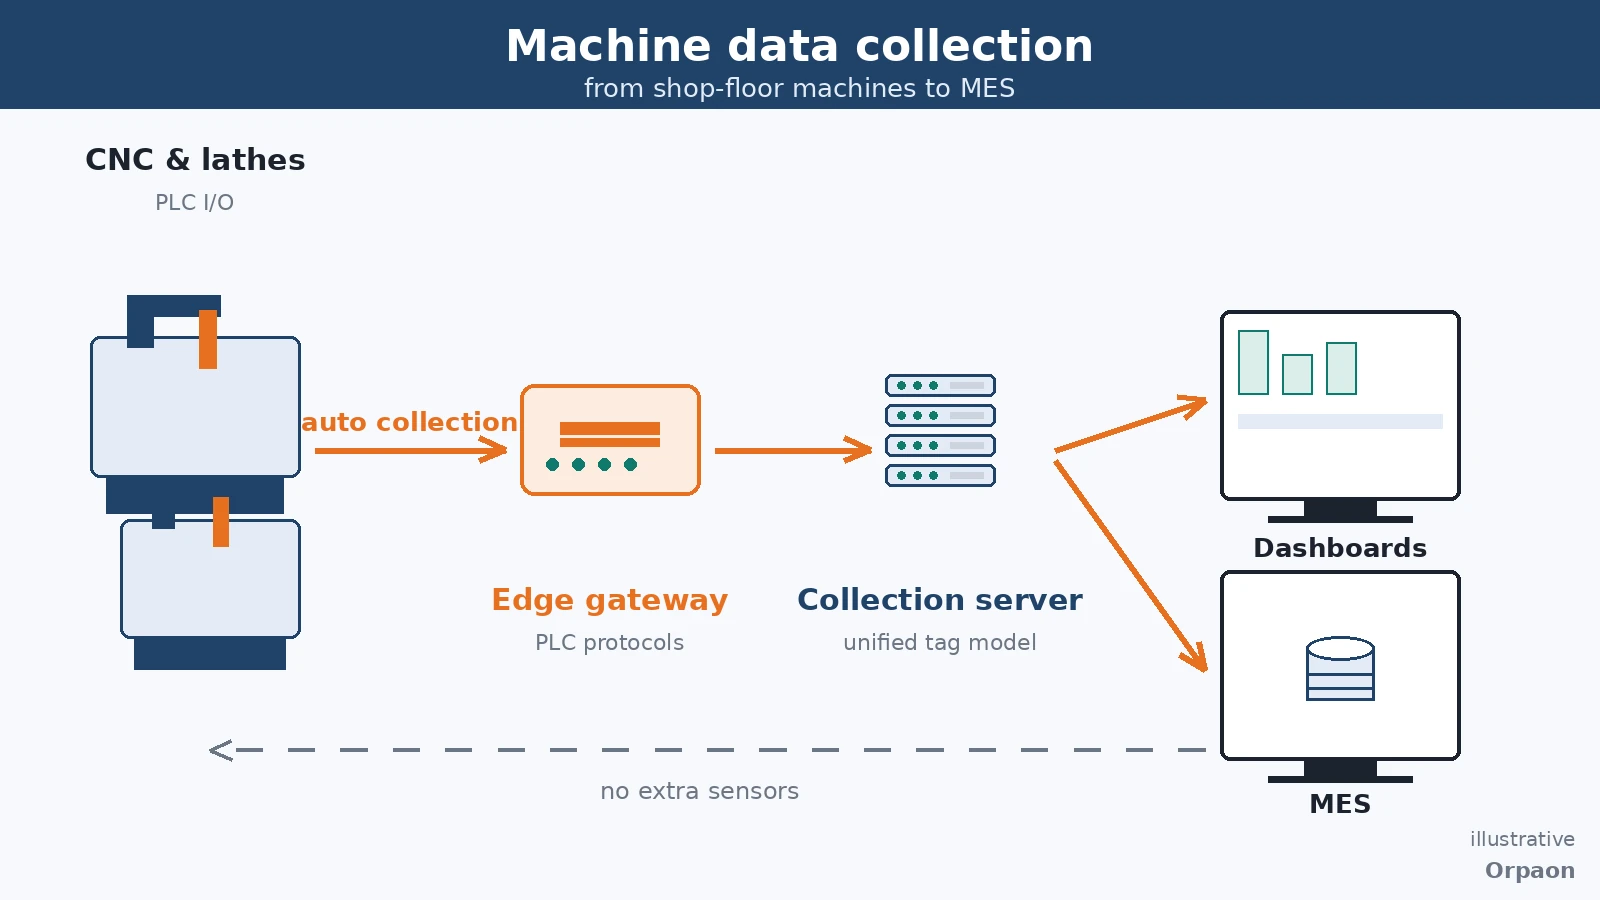
機械データ収集システムは、設備の稼働状態、生産カウンタ、主軸負荷、アラーム、加工条件を PLC と CNC から自動的に読み取り、口径の統一されたデータ基盤にまとめます。これにより稼働率と停止原因が、紙の記録や後日の思い出しに頼らないものになります。
まず取得範囲を決める:五つのデータが基準ライン
多くの現場はデータが無いのではなく、設備ごとに散らばっています。この工作機械にはカウンタがあり、あの機械にはアラームしかなく、第三者製の専用機はどの口も開いていない——。機械データ収集システムの最初の仕事は、取得範囲を明確なデータ辞書として定義し、年代もブランドも異なる設備を同じモデルに集約することです。
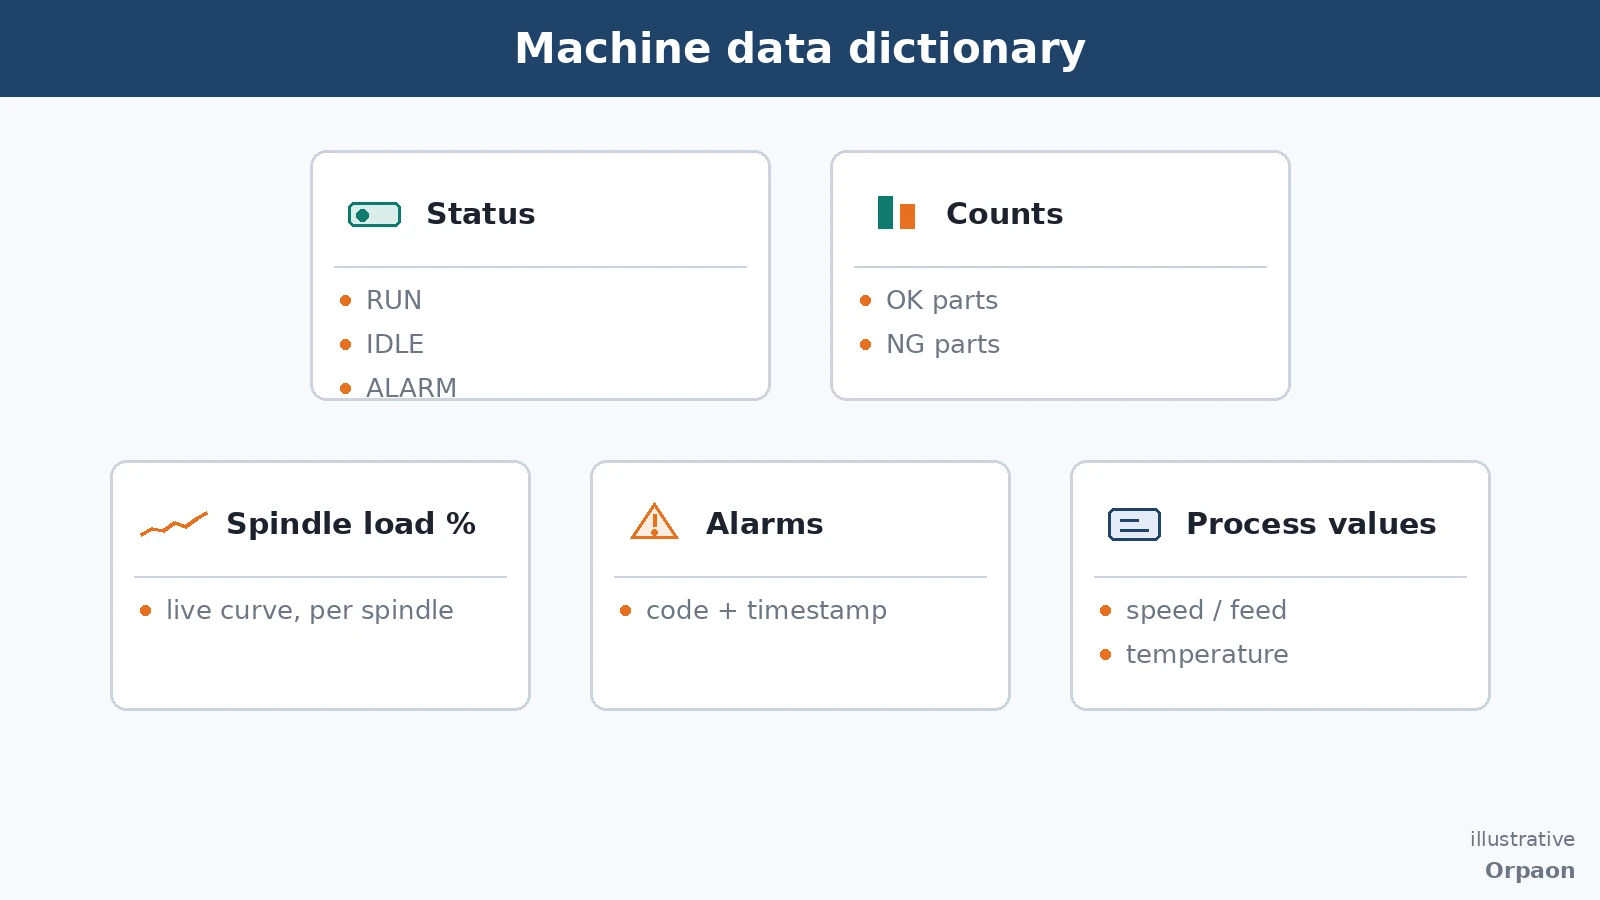
機械加工の現場で一般的な需要に照らすと、次の五つのデータが基準ラインです。一つでも欠けると、後段の集計口径が一本足りなくなります。
- 稼働状態:運転・待機・アラーム・電源断を自動判定し、稼働率計算の基礎とする
- カウンタ:良品と不良品の数を CNC や PLC から直接取得し、人の入力に頼らない
- 負荷:主軸負荷や送りオーバーライドなどの連続量で、過負荷と異常傾向を捉える
- アラーム:コードと発報・復旧時刻を対で記録し、故障パターン分析に使う
- 加工条件:回転数、送り、温度などの主要量を品質結果と突き合わせる
この五つはすべて設備側から直接読めます。三菱 MELSEC シリーズ、シーメンス S7、オムロン、ロックウェル EtherNet/IP、Modbus RTU/TCP、PROFINET、OPC UA など 20 ブランド超の PLC プロトコルをカバーすれば、センサー追加なしで大半のポイントを取得でき、作業者が端末に数字を転記する場面もなくなります。データが自動生成されるのか、後で整理するのかは、ここで分かれます。
口径が先:同じデータでも集計方法で結論が変わる
データを集めるのは第一段階にすぎず、報告の信頼性を決めるのは集計口径です。同じ稼働時間でも、段取り替えや材料待ちを含めるかどうかで稼働率は大きく変わります。アラーム停止を設備側に付けるか資材側に付けるかで、責任の帰属もまったく異なります。口径は先に文書で確定させ、システムはルールに従って実行するだけにします。
よく使う口径ルールの組は次のとおりです。
| データ項目 | 記録方式 | 主な用途 |
|---|---|---|
| 稼働時間 | 秒単位でサンプリングし、班単位で集計 | 稼働率・停止原因の帰属 |
| カウンタ | NC/PLC のカウンタから取得し、班末に照合 | 生産照合・良品率 |
| アラーム | コードと開始・終了時刻を対で保存 | 故障頻度とパターン分析 |
| 加工条件 | 設定周期で時系列保存 | 品質結果との関連分析 |
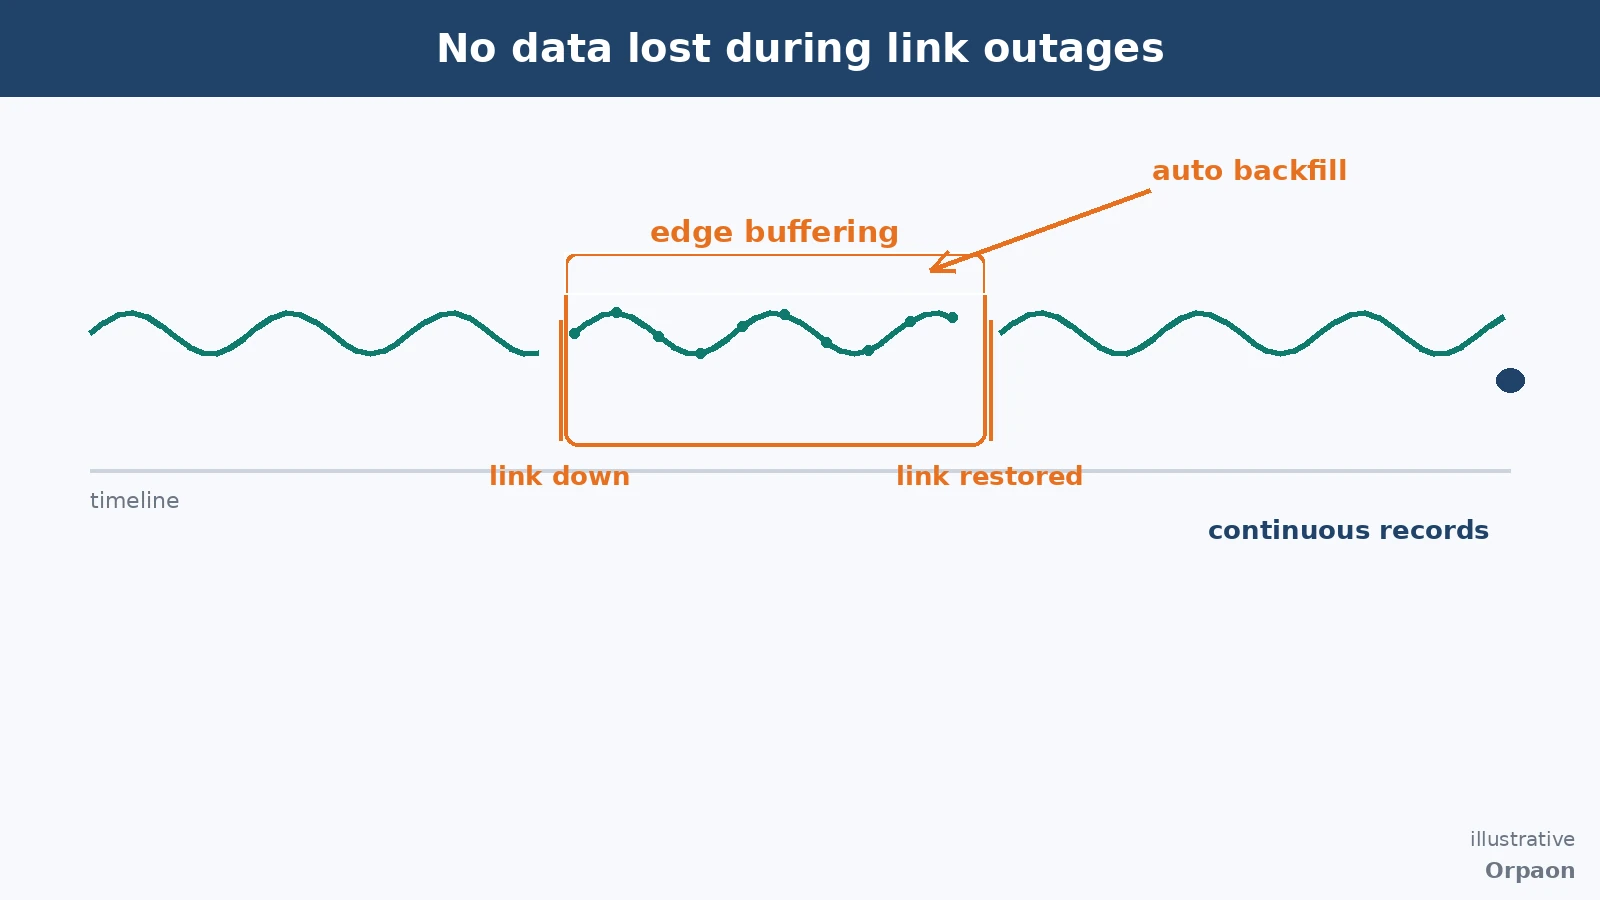
取得経路は断線にも耐える必要があります。現場のネットワーク揺らぎは日常であり、断線中はエッジ側で退避し、回復後に自動で補完することで曲線に穴が開きません。断線退避・補完は技術協定に書き込み、検収条項として引き渡せる能力であり、実際の案件でも通信中断からの復旧後に中断期間の加工曲線を自動補完し、検収を通過した実績があります。データの上りは MQTT と REST の二経路とし、証明書レベルの安全措置で素のポートのインターネット直結を避けます。
導入五段階:ポイント表から引継ぎ運用まで
機械データ収集システムの導入は一度の設置ではなく、一台ずつ検収できる工程の連なりです。順序どおり進めれば、各段階に明確な完了判断があります。
- ポイント棚卸し:設備リストに沿って各機の利用可能な口とプロトコルを整理し、主要機から通線してから広げる
- 口径確定:状態判定・カウンタ帰属・アラーム分類のルールを、双方確認の口径書にまとめる
- 経路構築:ゲートウェイと収集サービスを配備し、断線退避と二経路の上りを設定して一台ずつ補完を検証
- 下流接続:ダッシュボード・報告・MES へ供給し、項目名と単位をデータ辞書に統一
- 検収運転:班単位で試運転し、口径書に沿って報告を照合してから正式な引継ぎへ
この五段階は実際の案件で繰り返し検証してきた進め方です。上海橙軒智能は 2009 年から製造業のデジタル化に専門に取り組み、現場レベルのデータ収集と多プロトコル接続はすでに提供実績のある能力です。口径書とデータ辞書は案件とともに引き渡し、後日の設備増設も同じモデルで接続します。
まとめ
機械データ収集システムの価値はゲートウェイの設置数ではなく、口径が問いに耐えるかにあります。状態の判定、カウンタの帰属、断線時の扱い、データの供給先を明文化して一台ずつ展開すれば、現場には信頼できて拡張可能なデータ基盤ができます。