デジタル作業指示システムの作り方:内容分解・版管理・ポカヨケ
デジタル作業指示システムは、紙の標準作業手順書を、現場でスキャンして呼び出せ、版が管理され、手順ごとに確認できる電子指示に変える仕組みです。すべての作業に現行版が表示され、工程抜けは記録され、通知されます。PDF をタブレットに載せることではなく、工程文書を工程・動作・パラメータ・判定基準という実行可能な単位に分解し、版・権限・記録で実行を管理します。以下では、システムの範囲、内容の分解、版の配信、ポカヨケと検収の順に説明します。
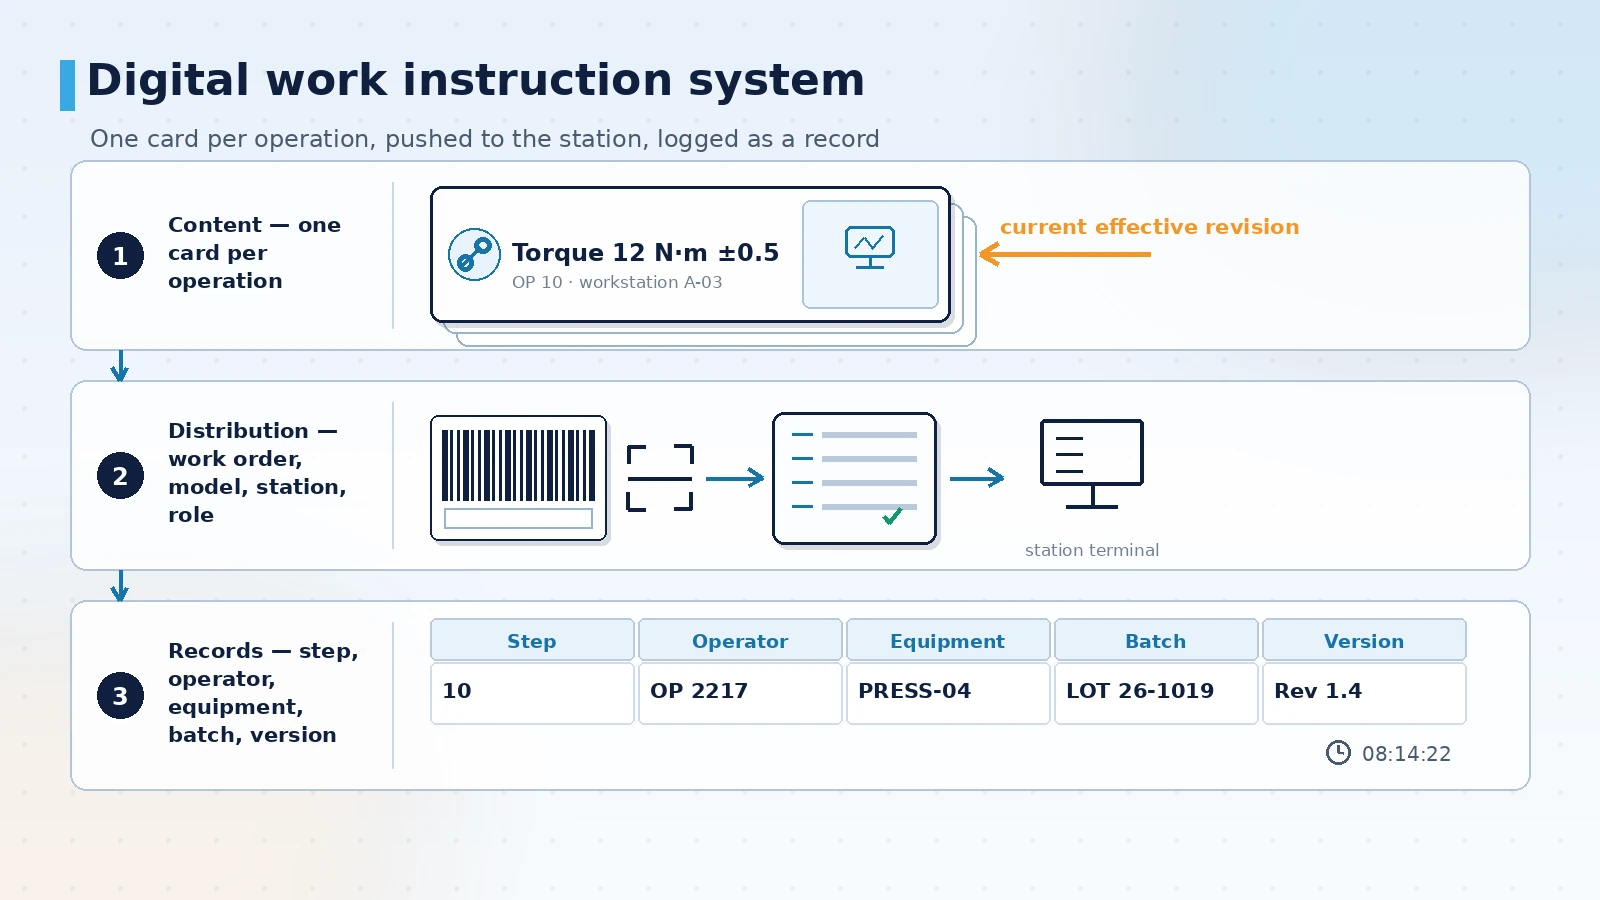
一、システムが担う範囲:コンテンツ・配信・記録の三層
デジタル作業指示システムは三つの層で動きます。コンテンツ層では、工程文書を工程単位のカードに分解し、動作手順・重要パラメータ・図・判定基準を記載します。配信層では、指示票・機種・工位・作業者の権限に応じて、該当する版を現場端末、タブレット、スキャン入口へ届けます。記録層では、各手順の実行・確認・逸脱を、タイムスタンプと表示した版番号とともに残します。担うのは、標準作業が現場で見え、実行され、痕跡が残るかどうかです。設備の動作制御、加工プロセスの設計、製品設計変更の判断は担いませんが、これらの変更が現場のコンテンツに反映されなければ、版の管理は崩れます。
コンプライアンスは、こうした仕組みが必要とされる直接の理由の一つです。ISO 9001:2015 の箇条 7.5 は、文書化した情報の識別・レビュー・承認・配布・変更管理を求めています。IATF 16949:2016 は、生産管理と作業文書が現場で参照できることを要求しています。ISO 13485:2016 の箇条 4.2.4 は、医療機器向けに同種の文書管理要求を示しています。医薬品や食品では電子記録も対象です。21 CFR Part 11 は 1997 年以降、電子記録と電子署名に適用され、EU GMP Annex 11(2011 年施行)は、コンピュータ化システムのアクセス権・監査証跡・データインテグリティを定めています。共通するのは、現行版が正しい場所にあり、旧版が使われず、変更に責任者がいて、記録が追跡できることです。
よくある誤解は、紙の SOP を PDF にしてタブレットや共有フォルダに置けばデジタル化が完了する、というものです。実際には、内容をファイル名で探し、版の確認は人に聞き、実行したかどうかは示せません。効果を決めるのは三点です。内容が一行為ずつの粒度まで分解されているか、版に発効時刻と凍結の規則があるか、記録が特定の工位と特定のロットに紐づくか。画面の見栄えはその後です。
二、コンテンツの作り方:SOP を実行可能な最小単位に分解する
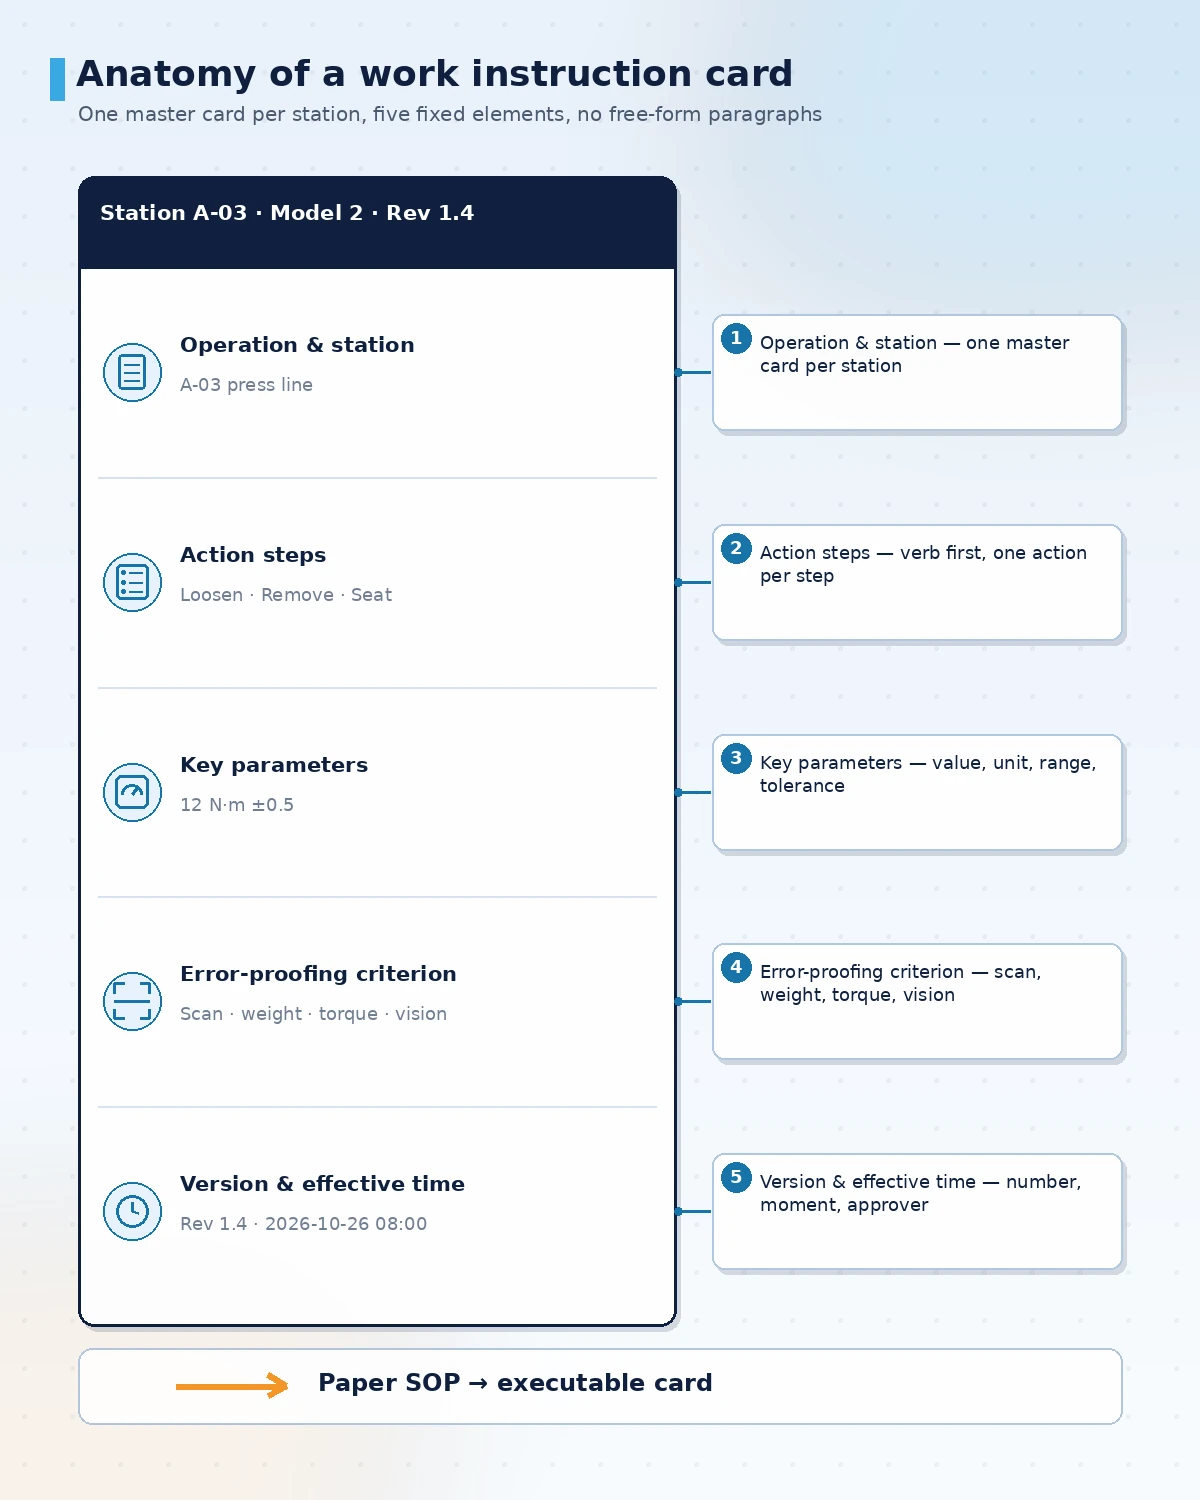
分解の原則は、工位を境界にし、動作を最小単位にすることです。一工程に一枚のカードを対応させ、そのカードには、この工位・この機種・この版に必要な内容だけを載せます。分解が細かいかどうかは、簡単に試せます。先輩が横に立たない状態で、新人がカードだけを見てその手順を完了し、正しくできたか自分で判断できるか。できないなら、口頭で補う前提の内容がまだ残っています。
記述には四つの要件があります。動詞で始める(取り付ける・締める・差し込む・検査する)、一工程に一動作だけ書く、判定基準は測定または観察できる形にする(トルク値・嵌合音・色差・スキャン結果)、図と動画は文書の末尾ではなく該当手順に付ける。紙の文書によくある「規定どおりに組む」「力を加減する」といった表現は、実行可能な判定基準に置き換えなければ、システムは「確認した」ことしか記録できず、「正しくできた」ことは記録できません。
| 要素 | 記述要件 | ねらい | よくある問題 |
|---|---|---|---|
| 工程と工位 | 工位ごとに主カードを一枚、機種と適用版を明記 | スキャン後に対象の工位と機種だけが表示される | 一文書で全工場を賄い、作業者が自分で探す |
| 動作手順 | 動詞で始め、一手順に一動作、順序を固定 | 段階的な確認ができ、工程抜け検査と対応する | 一手順に複数動作を書き、まとめてチェックになる |
| 重要パラメータ | 数値・単位・範囲・公差を書く | 取得または入力した値と比較できる | 「適度に」「経験で」と書き、判定できない |
| ポカヨケ判定 | スキャン・計量・トルク・画像・インターロックなど観測できる信号 | 「正しくできたか」に機械可読の答えを与える | 文章だけで、システムが検証できない |
| 版と発効 | 版番号・発効時刻・置換関係・承認者 | 新旧の切り替えが記録で追える | ファイル名だけ変え、旧版が現場に残る |
三、版をどう届けるか:スキャン呼び出し・複数工位の同期・変更承認
配信で解くのは「誰が、どの設備で、どの版を見るか」です。現場端末、タブレット、バーコードリーダーを入口にします。作業者が指示票や製品ラベルをスキャンすると、システムは指示票の機種・工程・現行版に対応するカードを呼び出します。段取り替えでは指示票に追随して切り替わり、人がフォルダを探す必要はありません。通信が不安定な現場では、カードと図をローカルにキャッシュし、切断中も閲覧と記録を可能にし、復旧後に元のタイムスタンプのまま補送します。
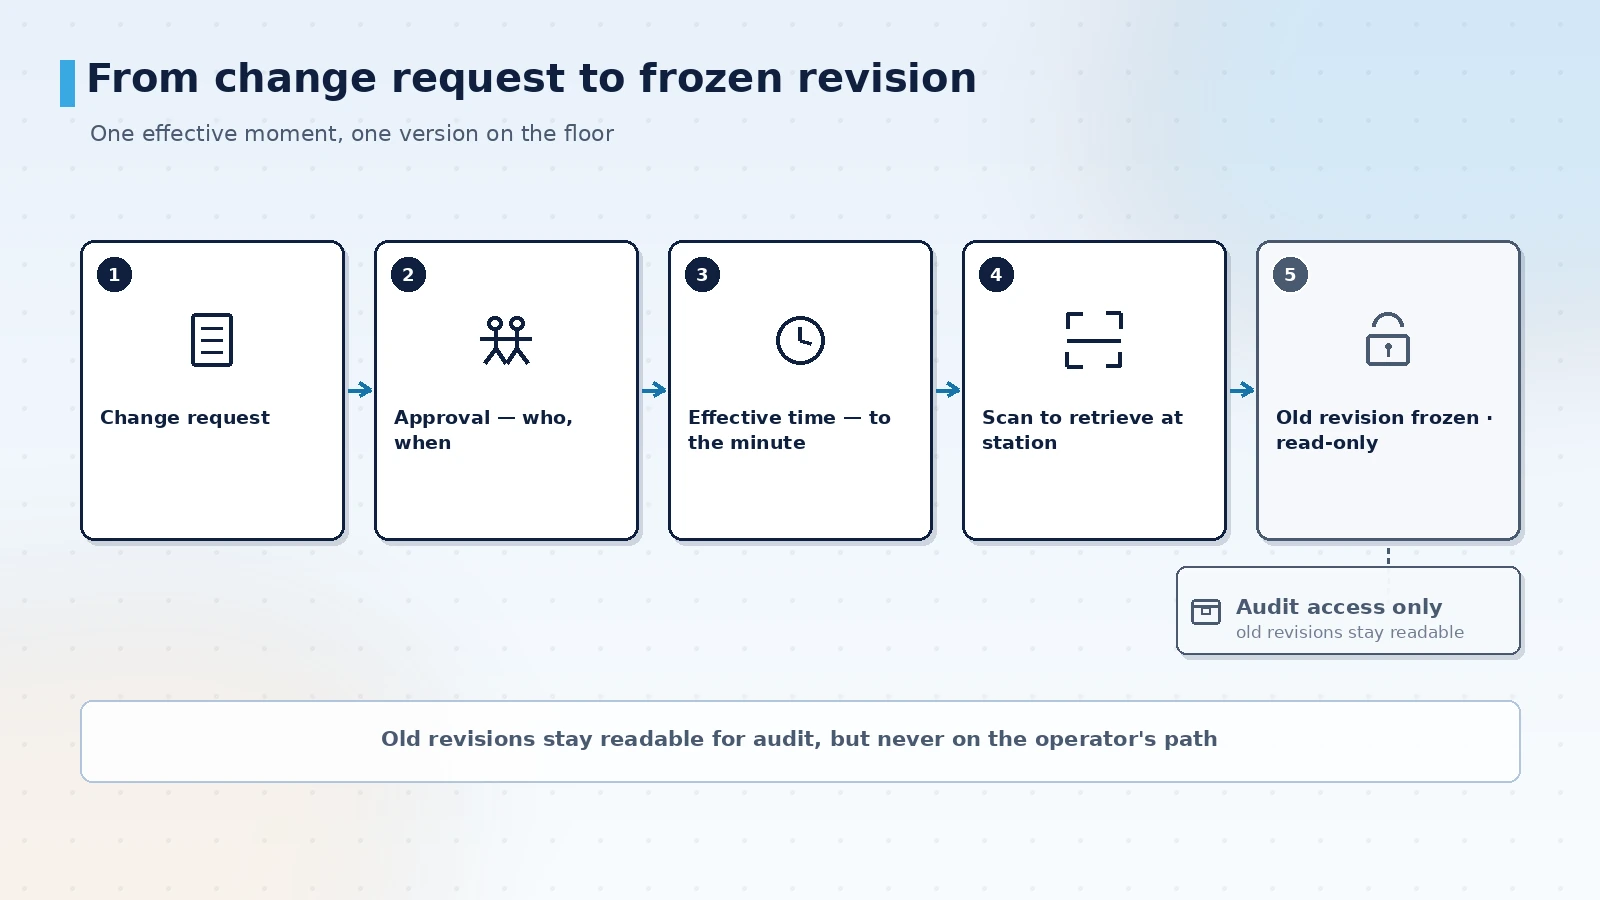
版の管理は三つの規則で保ちます。変更は承認を通し、起案者・承認者・発効時期を明記します。発効時刻は日付ではなく時刻まで定めます。旧版は発効の瞬間に読み取り専用として凍結し、参照可能なまま残します。多言語の工場では、言語も版の一部として管理します。同一工程の中文・英文・日文のカードは同時に承認しなければ、同じ手順が言語の違う画面で異なる判定基準になります。
- 入口の統一:指示票・製品ラベル・工位番号のいずれかを呼び出しキーにし、同一工位に二つの経路を作らない。
- 発効の制御:新版に発効時刻を設定し、時刻で自動的に切り替え、前後の記録はそれぞれの版番号に紐づける。
- 旧版の凍結:置き換えた版は読み取り専用にし、監査時は参照できるが、作業者の経路には出さない。
- 権限の分離:編集・承認・配信・参照の四つの役割を分け、現場端末は閲覧と確認だけにする。
- 言語の同期:同一版の各言語テキストを一つのリリースとして承認し、言語が欠けたまま配信しない。
四、ポカヨケ・記録・検収:実行の痕跡を残す
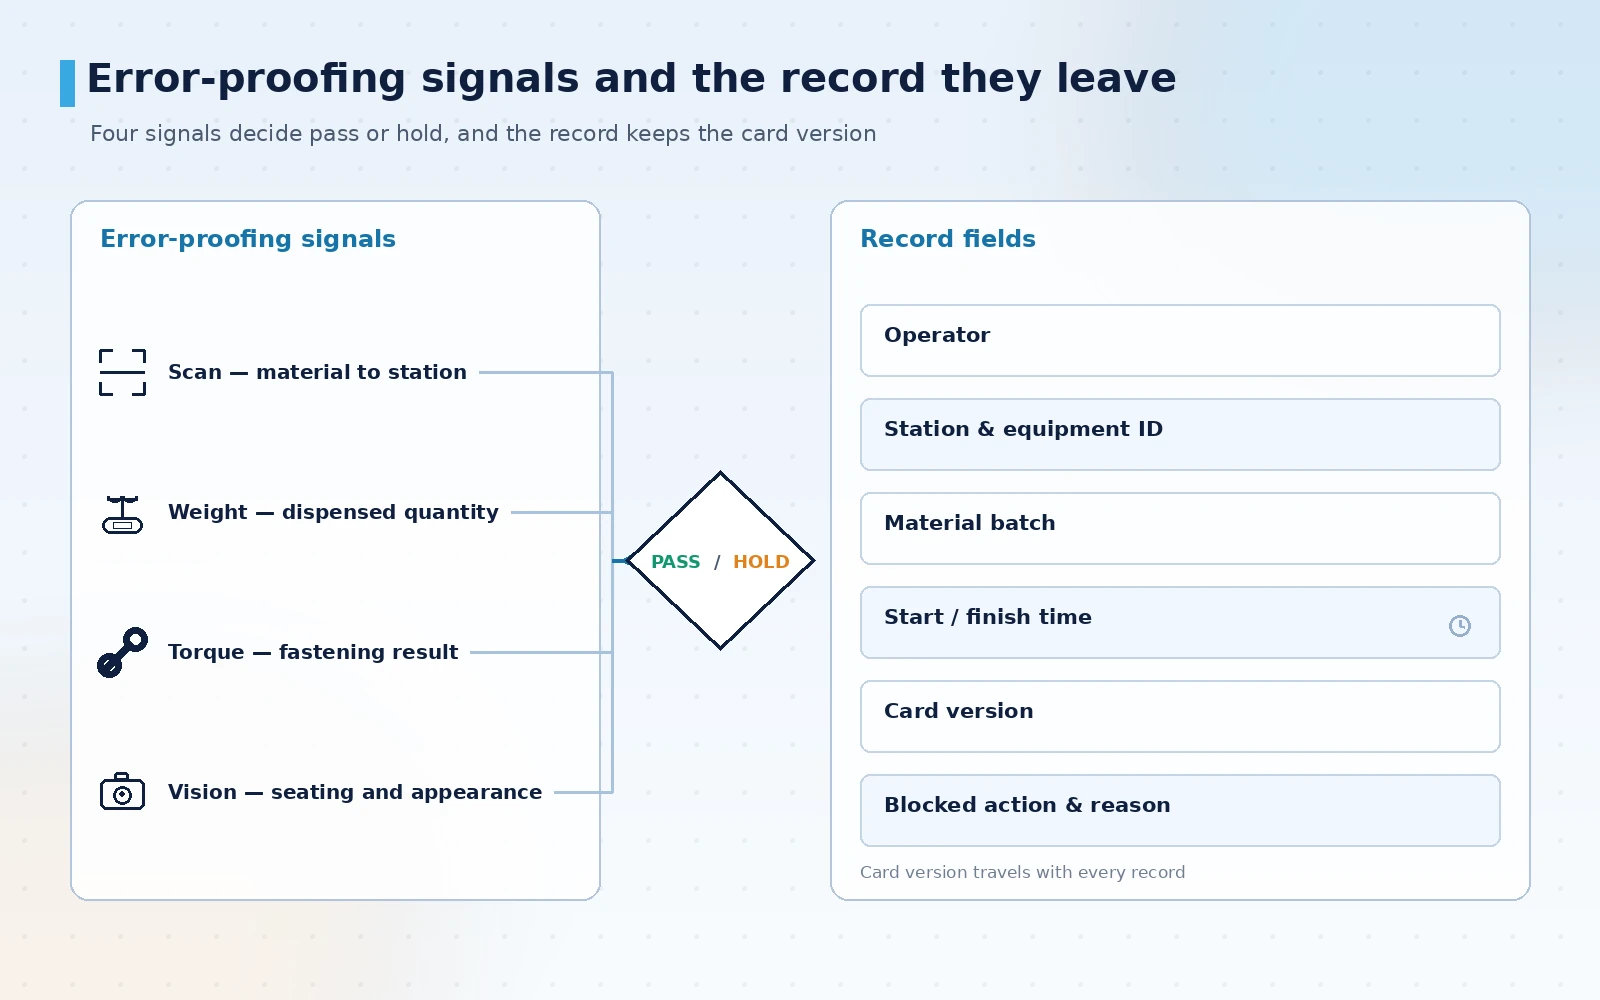
デジタル指示で防げることは、判定基準をどの信号で検証できるかで決まります。スキャンのインターロックは品番と工位の照合に、計量の比較は配合と注液に、トルク工具のデータは締結に、画像検査は組み付けの着座と外観に、PLC のインターロックは設備状態の前提条件に使います。システムはこれらの信号の上で順序を検証します。前の手順に合格信号がなければ次へ進めず、止めた動作は理由とともに記録へ書き、単なる警報ではなく改善の入力にします。
記録は人・設備・材料・時間の四次元に落とします。作業者、工位と設備番号、材料ロット、開始と完了の時刻、さらに表示したカードの版番号です。教育と考核のモードでは同じカードを練習に使えますが、練習の記録は生産の記録と分けて保管し、正式なロットに混ざらないようにします。動作認識に関わる部分は、技術蓄積と試行の範囲として説明します。画像による積層組立の特徴点検査はすでに導入実績があります。動作順序と滞留の認識は実用に近づいていますが、個別の場景での検収が必要です。プラグイン方式の路線は推進中で、案件に応じて共同検証が可能です。
検収は四つの手順で行い、それぞれに確認できる成果物を用意します。
- 内容の照合:カードを三枚抽出し、工程文書と突き合わせて動作・パラメータ・判定基準を確認し、口頭補足に依存する箇所がないことを確かめる。
- 版の演習:変更を一度実施し、発効時刻の正確さ、旧版の凍結、現場端末の自動切り替えを確認する。
- ポカヨケの検証:判定基準ごとに合格・不合格のサンプルを一度ずつ流し、遮断・提示・記録が対応することを確認する。
- 記録と切断:意図的に通信を切り、ローカルキャッシュ・補送・タイムスタンプを確認し、監査証跡を出力して連続性を見る。
カードの分解を固めてから、端末とポカヨケを選ぶ
デジタル作業指示の成否は、多くがコンテンツの段階で決まります。一手順一動作まで分解できず、判定基準が形容詞のままで、版に発効規則がなければ、端末を替えても紙を画面に移しただけになります。逆に、内容の分解、版の規則、記録の項目の三点を固めれば、タブレットとバーコードリーダーからでも監査できる閉ループを作れます。
上海橙軒智能は 2009 年から製造業のデジタル化に取り組み、600 件以上のプロジェクトとソリューション実績を重ねてきました。作業指示と組立ポカヨケの領域では、家電と自動車部品のラインで工位単位に整理した作業指示と全工程のトレーサビリティを納入し、画面は中文・英文・日文の三言語に対応、東アジアの海外工場での実施経験もあります。既存の工程文書と設備条件に合わせた個別開発のほか、一条のラインや主要な工位から試行し、段階的に広げる進め方も選べます。日本語対応のブリッジ SE が窓口になります。