計量配合のエラープルーフシステムとは:関門設計
計量配合のエラープルーフシステムが解く課題は具体的です。最も誤りやすい計量と投入の二工程で、材料が正しいか、重量が足りているか、順序が正しいかを、人手の確認を増やすのではなく、データで作業の前に止めます。検証点をプロセスに組み込み、重量値は計量計から直接取り込み、材料とレシピはシステムが照合し、各工程を記録して追跡可能にします。本記事は、誤りがどこで起こるか、関門をどう設けるか、トレーサビリティに何を残すか、システム境界をどう引くかの四つの軸で、実装可能な設計の考え方を示します。
配合の誤りはどこで起こるか
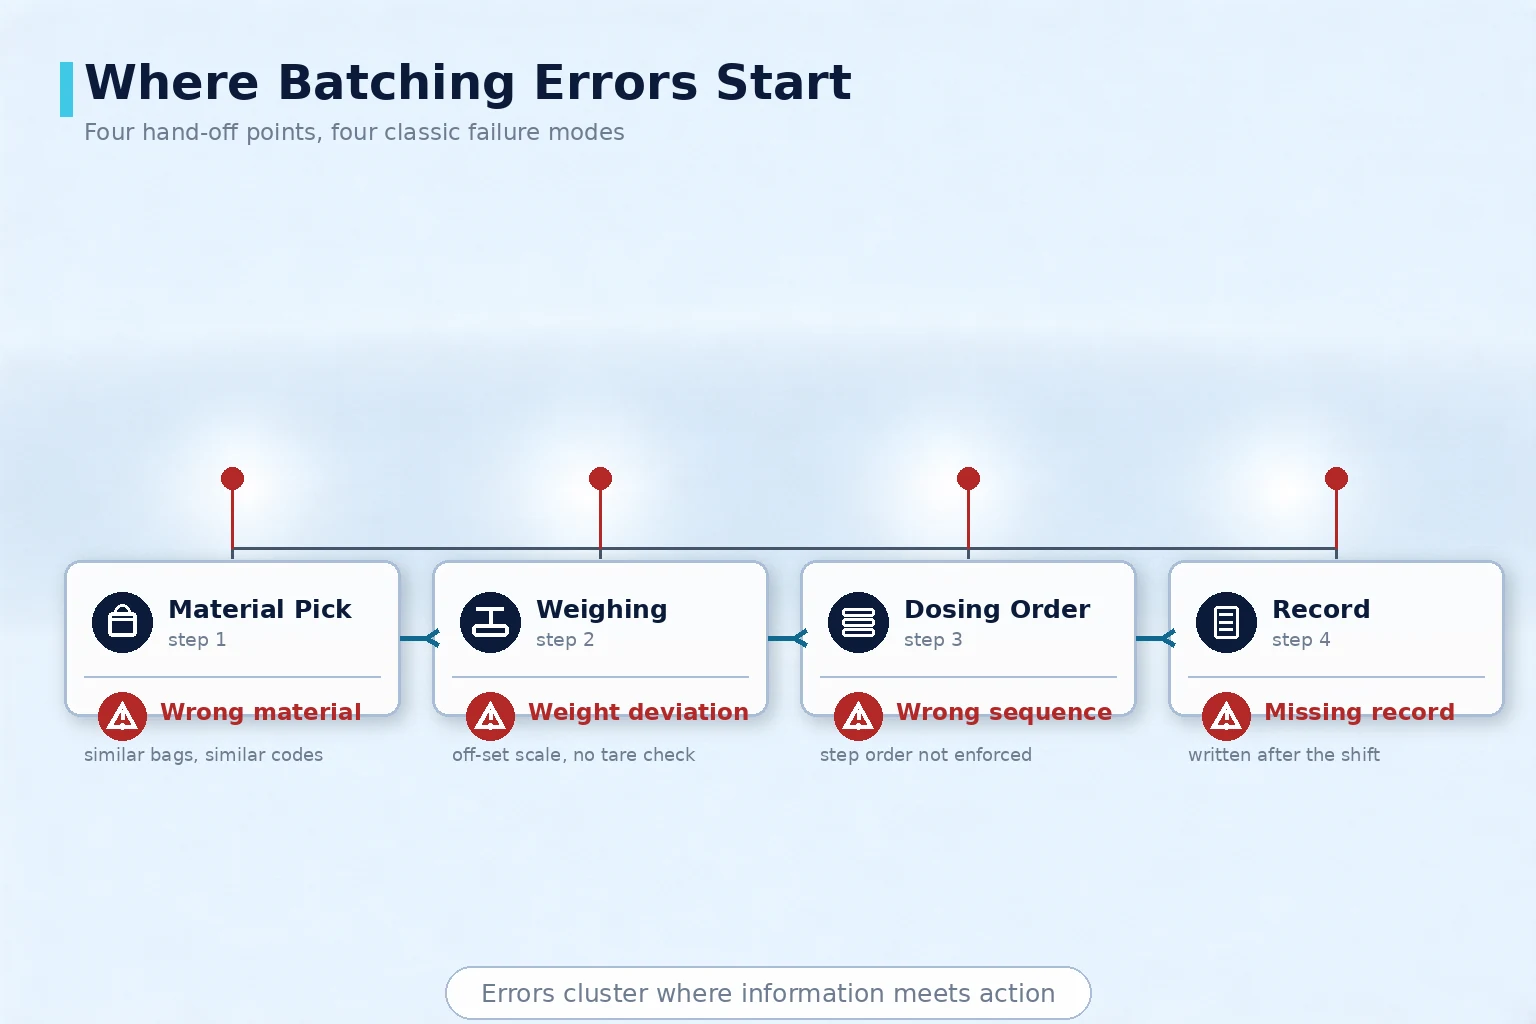
配合の誤りは単一の原因であることは少なく、情報・作業・記録が交接する箇所に現れます。よくある四つの起点は次のとおりです。
- 材料の取り違え:外観が似た原料、同一シリーズでグレード違いの粉体や液体を、目視とラベルで判別するため、交代時や急ぎの生産で取り違えやすい。
- 計量の不正確さ:目盛りを目視して数値を転記する、あるいは計量器が長期間校正されていない。偏差は単回では見えず、完成品に至って初めて表面化する。
- 手順の逆転:多段配合には添加の前後関係があり、順序が逆になると反応や混合の結果が変わる。紙の工程票ではリアルタイムの照合が難しい。
- 記録漏れ:どれだけ計量したか、どの槽に入れたか、誰が操作したかを後から記入するため、品質問題が起きた際に特定のロットへ遡れない。
エラープルーフの四つの関門
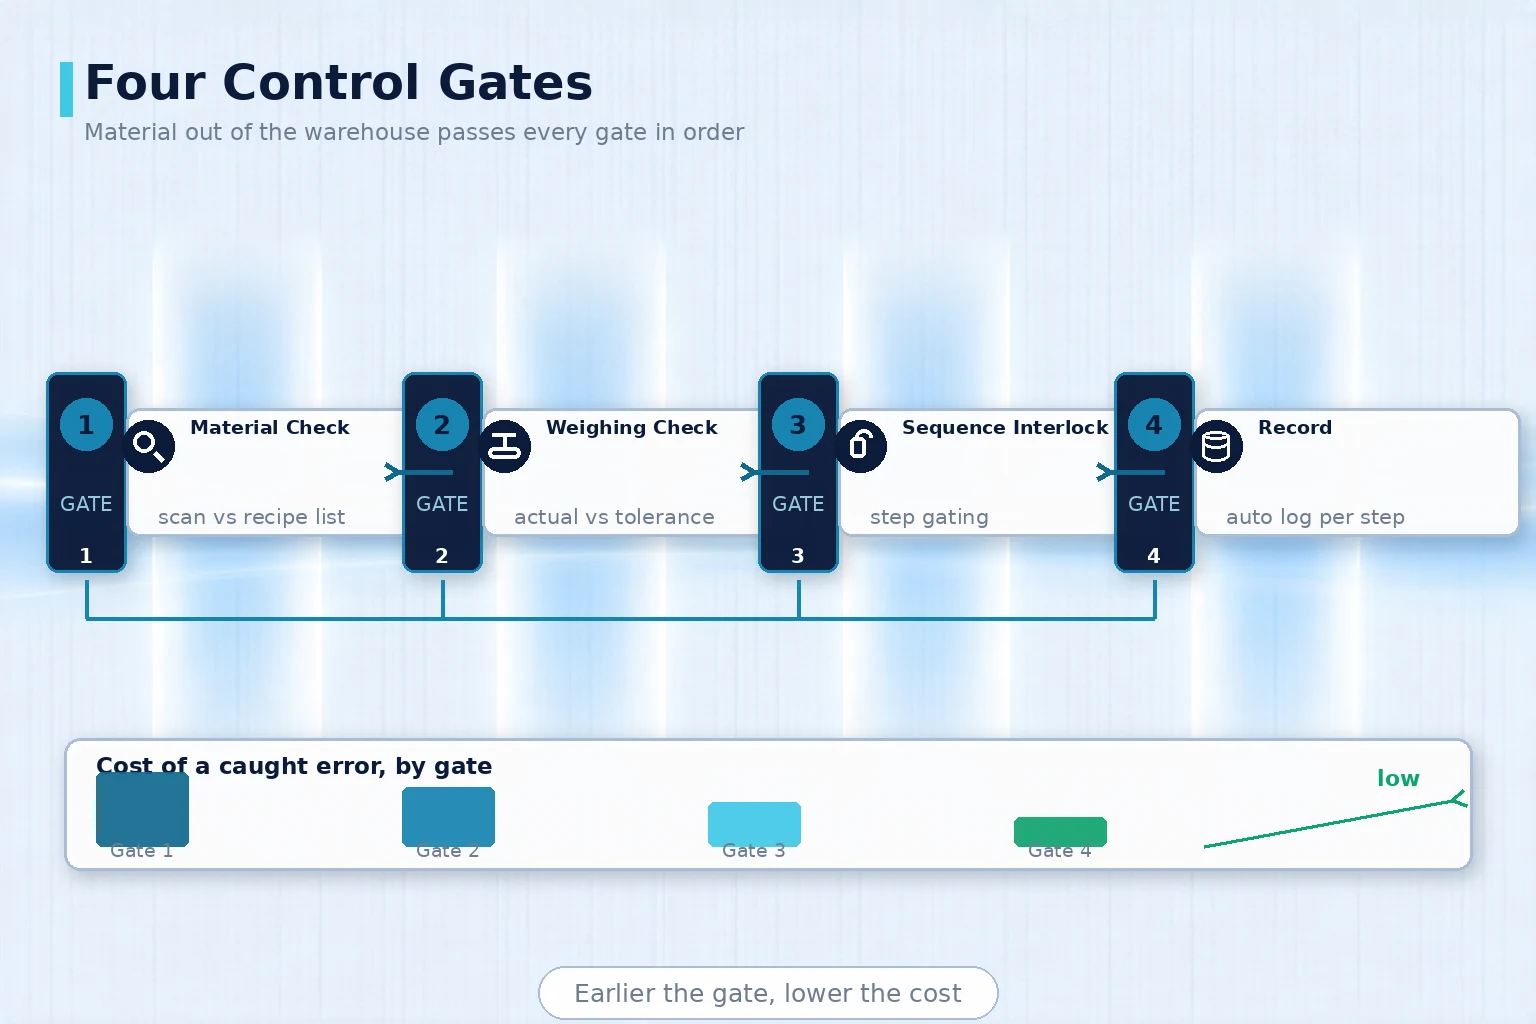
エラープルーフは一度にすべてを網羅するものではなく、「早く止めるほど費用が低い」順に設けます。四つの関門の役割分担は次のとおりです。
| 関門 | 何を止めるか | 手段 |
|---|---|---|
| 材料照合 | 材料の取り違え、ロットの取り違え | バーコードまたは RFID で照合し、レシピ一覧と比較 |
| 計量チェック | 重量の公差外れ、数値の転記ミス | 計量計から直接取り込み、目標値の公差と比較 |
| 手順インターロック | 投入順序の逆転、投入漏れ | レシピ手順で駆動し、前工程が未完なら次工程を解放しない |
| 記録の保全 | 事後に追跡できない | 各工程を自動記録し、作業者・時刻・実測値を紐付け |
計量工程:目視確認から計量計の直接取り込みへ
計量はエラープルーフで価値密度が最も高い区間です。データの出所を「人が見る」から「計器が出す」へ変えることが、この区間の起点です。
- 計器からの直接取り込み:計量計が RS485、Modbus RTU/TCP、OPC などを通じてリアルタイム重量をシステムへ送り、人の読み取りに依存しない。
- 公差判定:各材料に上下の公差を設定し、実測値が範囲内に入ったときだけ確定を許可する。範囲外は事後ではなく即時に提示する。
- 風袋と校正の記録:風袋重量、校正時刻、校正記録をロットとともに保存し、計量器のドリフトを検知できる。
- 複数秤の並行:複数の秤で同時に配合する場合、各秤のデータを独立に取り込み独立に判定し、混料やロット混在を防ぐ。
レシピと材料の照合の進め方
レシピの管理方法がエラープルーフの上限を決めます。レシピは紙ではなく、システムが読み取り照合できるルールの集合です。
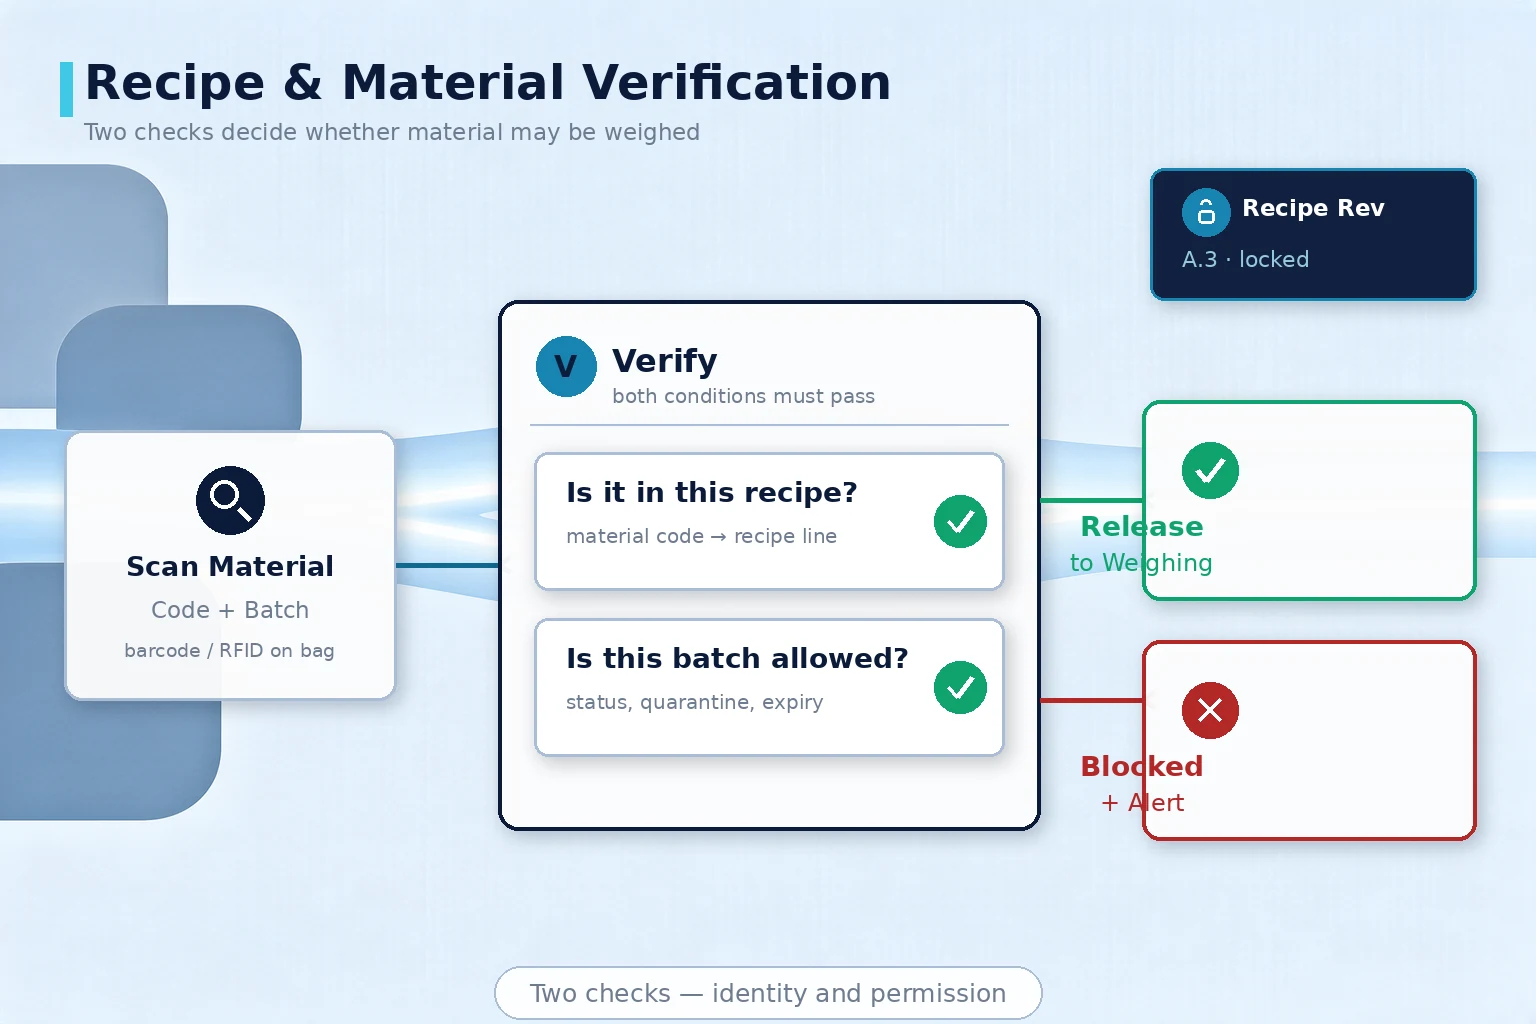
- レシピの版管理:同一製品でも版ごとに分けてリリースし、生産時は版を固定して、その場の変更を受け付けない。
- 材料の二重照合:スキャンで材料コードとロットを取得し、システムが「このレシピに必要な材料か」と「許可されたロットか」を同時に照合する。
- 権限の分離:レシピ編集と生産実行を別の役割に分け、レシピ変更は承認と記録を要し、現場での随意な調整を防ぐ。
- 変更の追跡:レシピ変更記録を発効時刻と紐付け、あるロットがどの版を使ったかを直接確認できる。
トレーサビリティと監査に何を残すか
トレーサビリティの深さが、問題発生時の対応速度を決めます。残すべきは現場を再現できる最小のデータセットです。
| 追跡項目 | 記録内容 | 用途 |
|---|---|---|
| 材料の出所 | 材料コード、仕入先ロット、入庫時刻 | 問題材料の影響範囲を特定 |
| 計量の実績 | 目標値、実測値、公差、計量器番号 | 偏差が許容範囲内かを判断 |
| 作業情報 | 作業者、時刻、工位、確定方式 | 作業過程と責任範囲を再現 |
| レシピ版 | レシピ番号、版、発効時刻 | そのロットの工程を確認 |
MES・ERPとの境界
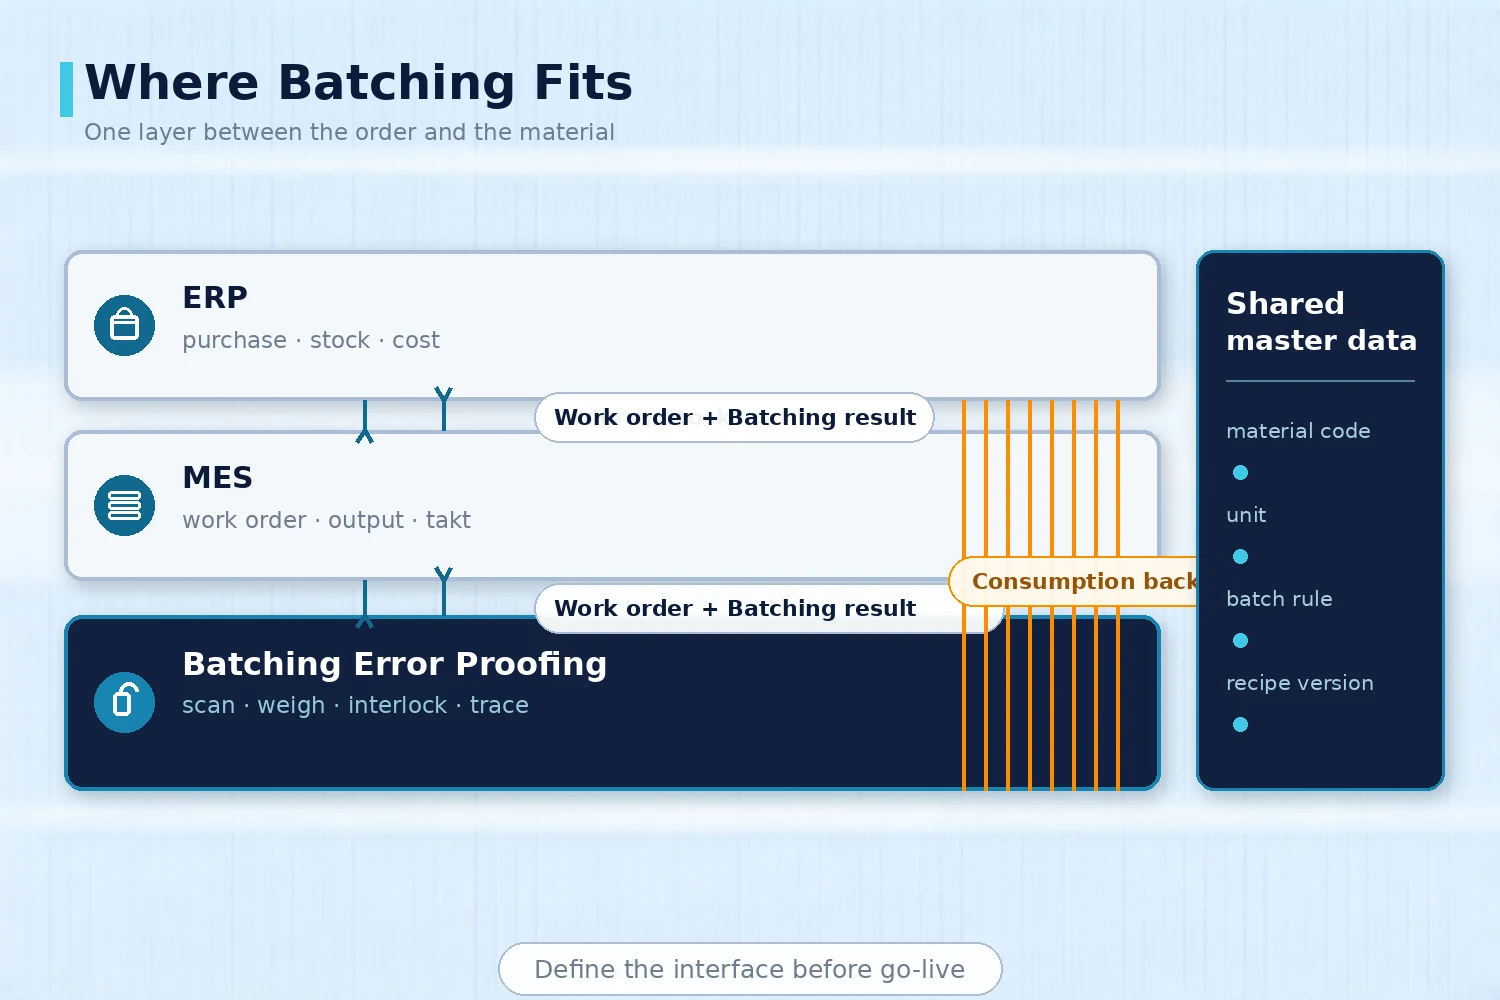
計量配合エラープルーフは単独のシステムではなく、生産管理や基幹業務層と役割を分けます。境界は事前に取り決めます。
- MESとの分界:エラープルーフは計量と投入の動作まで、MES は作業指示、実績報告、ラインのタクトまでを担い、インターフェースで配合実績とロット結果を渡す。
- ERPとの分界:ERP は購買、在庫、原価科目を担い、エラープルーフは消費量を戻し、払出と原価計算の根拠とする。
- インターフェースの明確化:どの頻度で、どの項目を、どちらが起動するかを定義し、インターフェース文書に書き、稼働後に齟齬が出ないようにする。
- マスタの統一:材料コード、単位、ロット規則をシステム間で一致させることが、インターフェースを突き合わせる前提です。
導入順序とよくある落とし穴
導入順序は、痛みの最も強い区間から始めることを推奨します。まず一つの工場または一ラインで配合エラープルーフを試行し、材料照合と計量チェックを回して再現可能な雛形にします。次に手順インターロックとトレーサビリティを補完し、最後に MES と ERP のインターフェースを接続します。よくある落とし穴は三つです。一つ目は、大きなプラットフォームを先に構築し後から秤のデータを補う進め方で、源が不正確では上位がどんなに整っても意味がない。二つ目は公差を広く取りすぎることで、これはエラープルーフがないのと同じで、公差は工程が決めるべきで適当に埋めてはならない。三つ目はエラープルーフをソフトの機能とみなし、秤の校正や現場の実行規律を軽視することで、システムが偏差を報じても誰も対応しない。レシピとバッチ制御の国際的なモデルは ISA-88 規格を、品質マネジメントの工程管理とトレーサビリティ要求は ISO 9001:2015 を参照でき、いずれもこの仕組みを設計する枠組みとして直接使えます。
自社で構築するか外部に委託するかは、現場の秤の基礎と IT 体制によります。計器と電気の班がある場合はバーコード照合と計器取り込みを自ら行い、レシピ管理、インターロック論理、トレーサビリティ基盤の構築は生産管理の納入経験を持つチームに委ね、「誰がデータの口径を定め、誰が統合し、誰が運用を担うか」で境界を明確にすれば十分です。
まとめ
計量配合エラープルーフの核心は、承認を一つ増やすことではなく、検証点を動作の前に移すことです。材料のスキャン照合、計量計の直接取り込み、レシピ版の固定、トレーサビリティの自動記録という四つをまず確実にすれば、誤りは源で止まります。そのうえで MES と ERP とのインターフェースを整理すれば、配合実績が生産と原価管理へそのまま流れ込みます。上海橙軒智能は計量配合と生産管理の分野で多年の導入経験があります。現場の配合工程と秤の資料をお持ちのうえ、ぜひ一度ご相談ください。
現場診断を申し込む
貴社の配合工程で誤りが多いのはどの区間かをお知りになりたいですか。配合工程フロー、秤のリスト、直近のロット記録をご用意いただければ、技術者が現場で診断し、関門設定の提案と導入優先度をご提示します。
お問い合わせ