検針データ自動集約の実践:計量リスト・口径・検収
検針データ自動集約システムとは、電気・水・ガス・熱量・蒸気流量のメーター読取値を固定周期で自動取得し、一つのデータベースに集約して帳票を生成する仕組みで、手作業の検針と表への転記を置き換えます。読取の即時性、口径の統一、集約の追跡可能性という三つの課題を扱います。本稿では計量対象リスト、データ口径、検収チェックの3部構成で解説します。
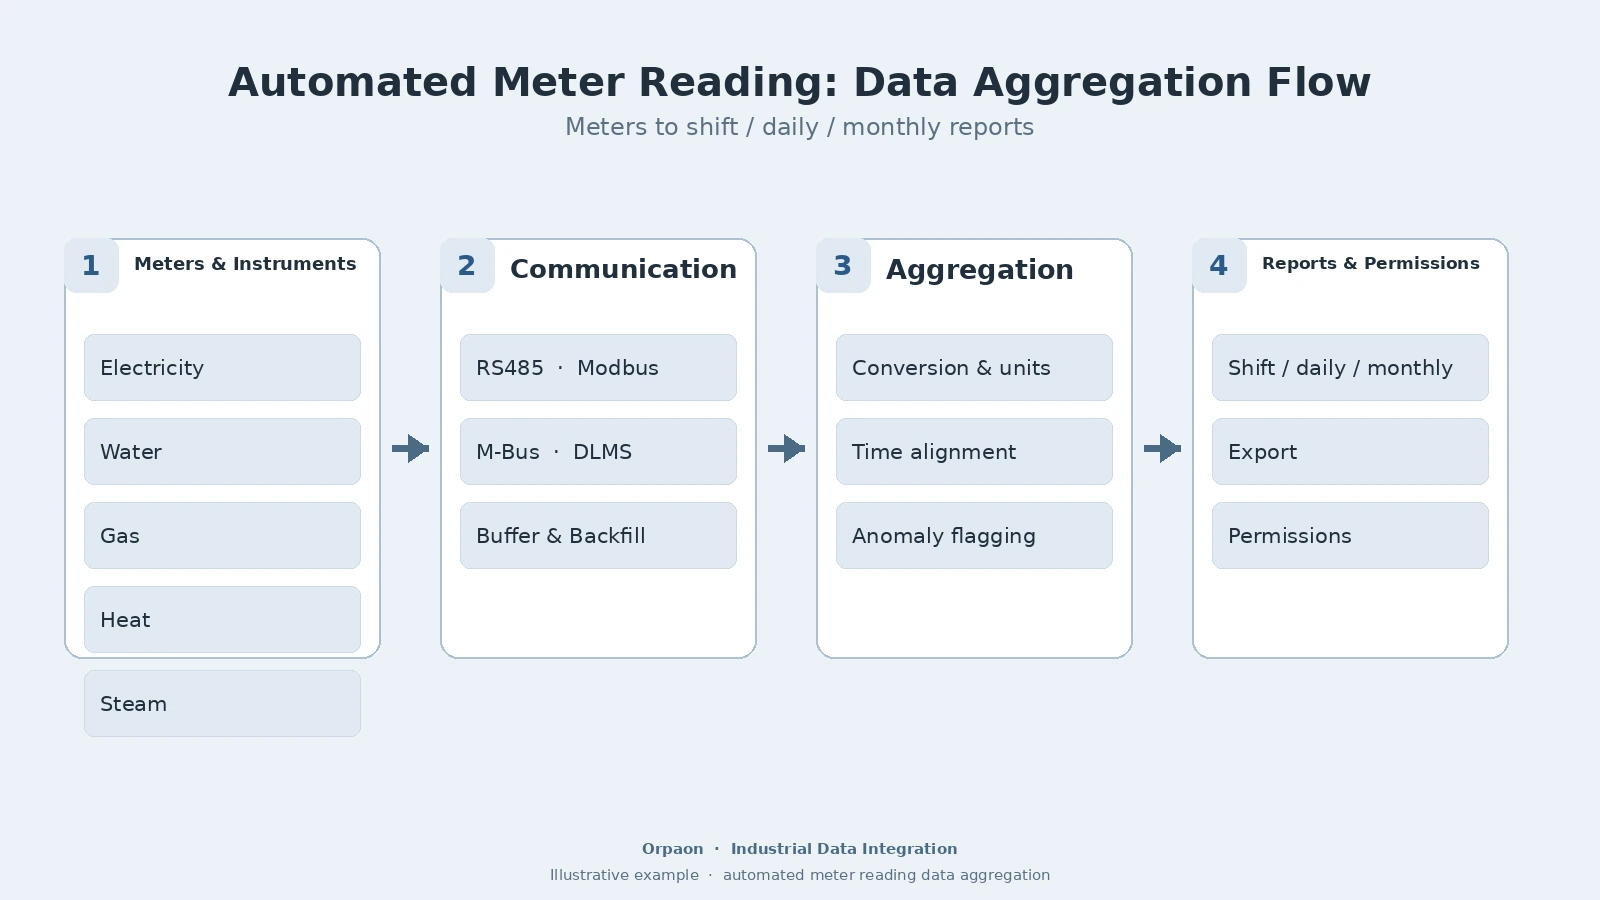
集約経路の構成:メーターから帳票までの4段階
長期にわたり安定して動く検針集約経路は、通常4段階で構成します。計量取得層が電気・水・ガス・熱量・蒸気流量のメーターから原始読取値を取得し、RS485、Modbus、M-Bus、DLMS/COSEM(IEC 62056、現行版は2021年発行)といった一般的なメーターインターフェースに対応します。通信伝送層が読取値を設定周期で収集サービスまたはプラットフォームへ送り、データ集約層が倍率・単位の換算と時点の整合を行ってデータベースに登録し、アプリ帳票層が班別エネルギー消費・項目別統計・対標帳票を出力します。
- 計量取得層:電気パラメータ・水量・ガス量・熱量・蒸気流量を対象ごとに接続。データ源の品質を決める
- 通信伝送層:RS485バス、イーサネットまたは無線回線を点位条件で選定。断網時はローカル保存、回復後に送信
- データ集約層:倍率と単位の換算、時点の整合、異常読取値のマークを行い、口径の統一されたデータベースを形成
- アプリ帳票層:班・日・月の帳票を自動生成し、出力・通知・権限管理に対応
4段階のうち契約段階で話し漏れやすいのが、集約層の換算口径と断網時の保存再送です。倍率の書き間違いは一か月分のデータ全体を歪め、保存期間の取り決めがなければ一度の回線障害で欠損が残ります。この2項目は要求定義の段階で技術協議書に記載することを推奨します。
計量リスト:種別ごとに接続する
集約の規模は計量リストで決まります。進め方は、工場やビルをエネルギー種別で区分し、区分ごとにメーターのポイントを列挙し、各ポイントのインターフェース方式・倍率・用途を確定することです。次の表は製造業の工場で一般的な5種類の計量対象と典型的な確認点です:
| 計量分類 | 代表的なポイント | よくある漏れ |
|---|---|---|
| 電力 | 受電の総計メーター、分回路メーター、変圧器温度測定 | 総計のみで分項がなく、班別消費と合わない |
| 水 | 総水道メーター、工場棟別メーター、冷却循環水メーター | 読取時点が統一されず、横比較が歪む |
| ガス | 総ガスメーター、ボイラー別メーター、厨房別メーター | 倍率と圧力補正の記録がない |
| 熱量 | 熱交換量、供還水温度、循環流量 | 熱量のみ記録し温度がなく、異常を特定できない |
| 蒸気 | 蒸気ヘッダー(分配管)の流量、ドレン温度 | 流量計の計測範囲が運転条件と合わない |
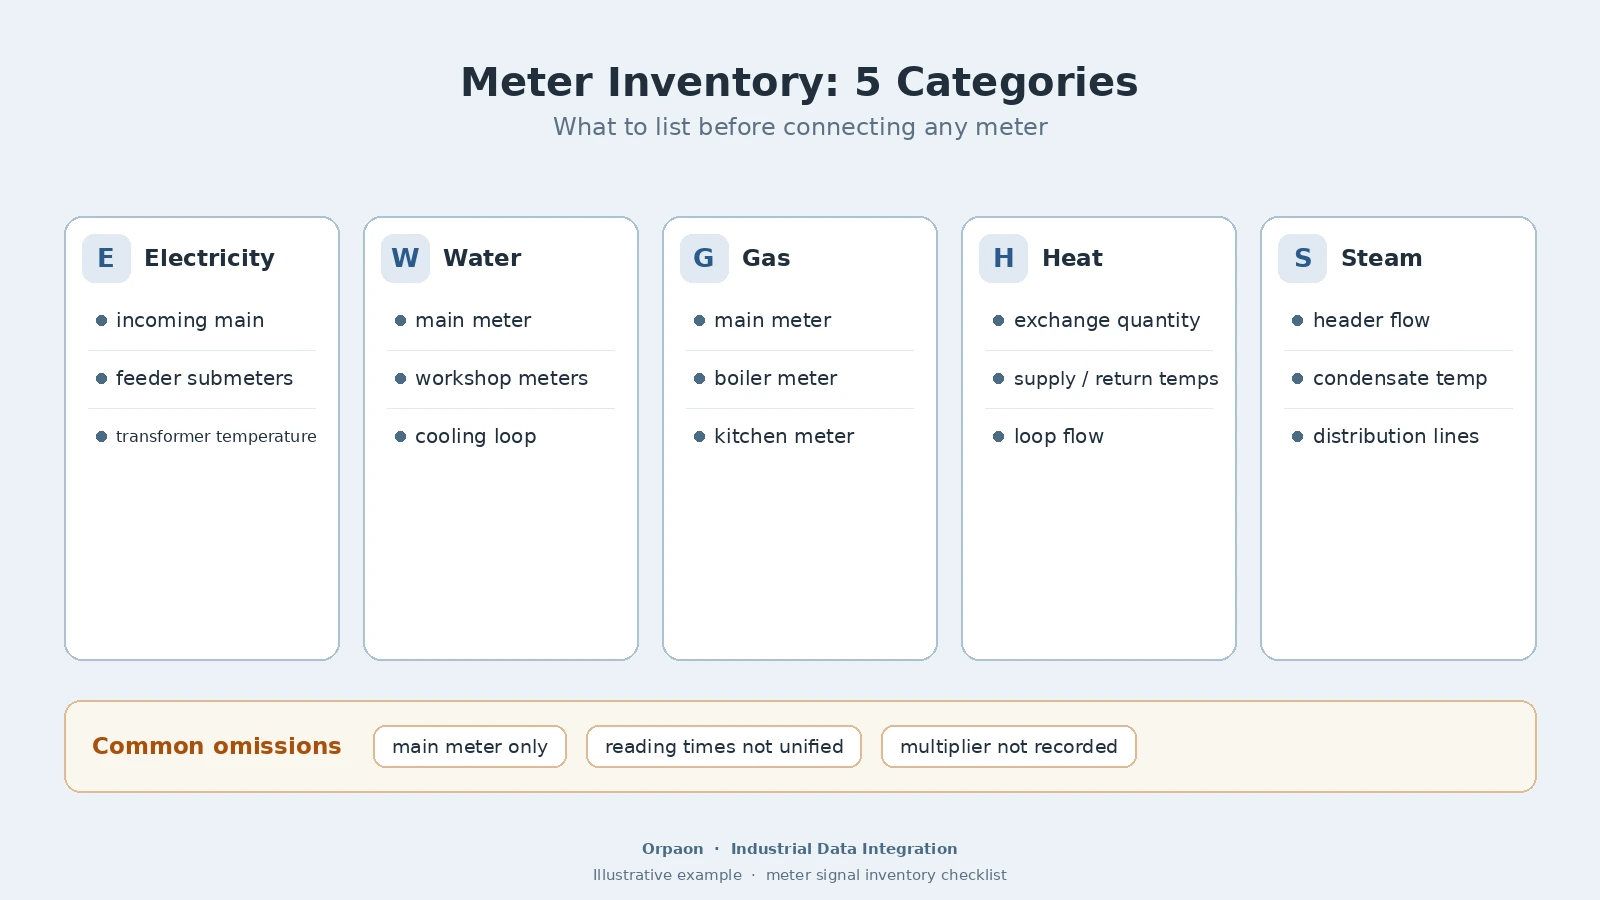
リスト作成後は台帳照合を1回行います。システムの月次集約値を手作業の台帳・請求書と項目ごとに突き合わせ、差異が取り決めたしきい値を超えたポイントは倍率と読取時点を遡って確認します。照合が通ってからシステム口径へ切り替えれば、帳票と評価の根拠が一致します。ISO 50001:2018はエネルギーパフォーマンス指標のデータの追跡可能性に明確な要求を課しており、口径の統一された自動集約経路はまさにそのデータ基盤です。
検収チェック:4項目を確認してから切り替える
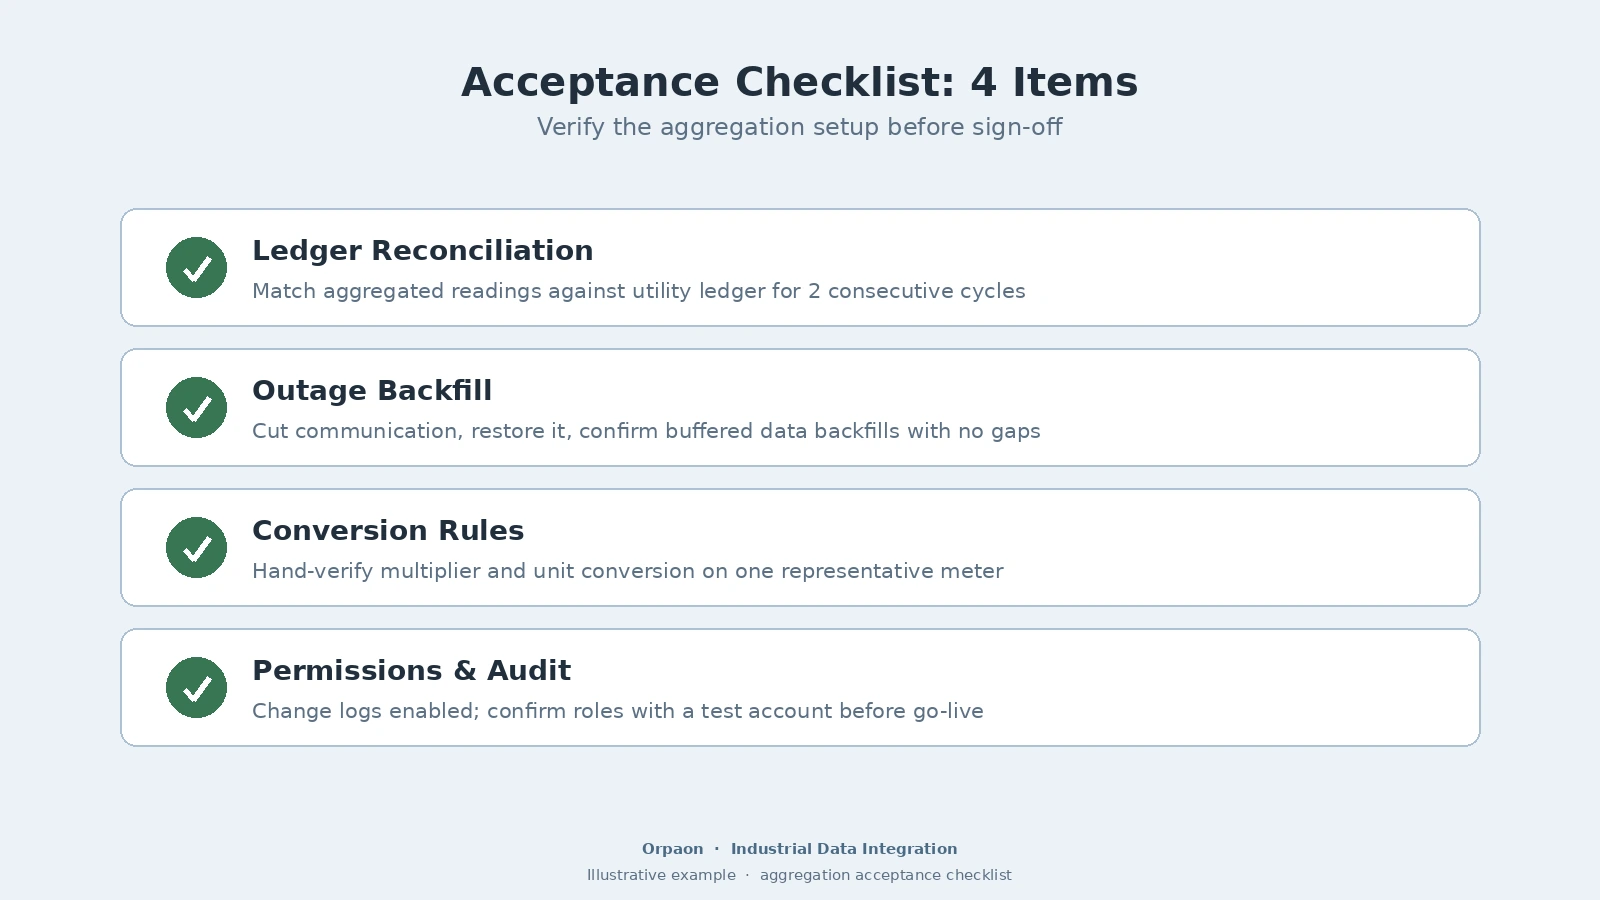
切り替え前に次の4項目を順に確認すると、後工程の係争の大半を排除できます。いずれも技術協議書に記載し、検収方法を併記することを推奨します:
| チェック項目 | 確認すること | 検収方法 |
|---|---|---|
| 台帳照合 | 集約値と手作業台帳・請求書との差異率 | 連続2検針周期で項目ごとに照合し記録を残す |
| 断網と再送 | 保存時間、回復後の再送動作と完全性 | 現場で回線を切断・復旧させ、再送データに欠損がないことを確認 |
| 換算口径 | 倍率、単位、時点の整合、異常読取値の規則 | 任意のメーターを抽出し原始読取値から手計算による1回の再確認 |
| 権限と監査 | 変更履歴、出力権限、操作ログ | テストアカウントで変更履歴とログの確認可能性を検証 |
この4項目に加えて、ベンダーの拡張経路も確認します。新しいポイントをテンプレートで追加できるか、過去データを移行できるか、プラットフォームのインターフェースが開放されているかです。上海橙軒智能は2009年から工業データ取得・監視ソフトウェア開発に従事し、エネルギー管理分野では電気・水・ガスの分項計量、設備集中監視、対標分析の交付実績を持ち、ERPや帳票プラットフォームとの接続は標準化データインターフェース仕様書に基づいて交付しています。2026年には海外工場向けに中国語・英語・日本語の三言語画面とOPC UA冗長構成のエネルギー監視システムを交付しました。これらは過去の交付実績として記載するものです。
切り替えの進め方としては、手作業の検針を移行期間の予備手段として残すことを推奨します。バッチごとに1検針周期の並行運用を行い、照合が通った批次から手作業検針を停止します。批次分割の切り替えにより、口径の問題が帳票に影響する前に判明し、現場も新しいデータ源に慣れる時間を確保できます。
まとめ
検針データ自動集約の価値は読取の速さではなく、読取値・口径・集約のすべてが追跡できることにあります。選定段階で計量リスト、換算口径、断網時の再送、権限監査の4項目を協議書に記載し検収方法を定め、切り替えは批次ごとに並行照合を行えば、エネルギー帳票・コスト配分・対標分析の信頼できるデータ基盤ができます。多工程・多エネルギー種別の工場では、台帳照合を通してから手作業検針を段階的に停止する進め方が、リスクの低い推進方式です。
現場診断の申し込み
検針の自動集約とエネルギー計量の検討をご希望ですか?メーターの種類・ポイント数・現在の集約方法をご提出いただければ、現場状況に合わせた計量リストと切り替え経路の提案を日本語対応のブリッジ SE を通じてご提供します。
お問い合わせ