生産スケジュールシステムの導入:制約を先に書く
生産スケジュールシステムの導入は、算法の選定ではなく、現場の制約を計算できるルールに書き換えることから始まります。どの設備でどの工程ができるのか、段取りにどれだけかかるのか、部材がいつ揃うのか、動かせない注文はどれか。制約が明確であれば計画は現場で実行され、曖昧なままだとどんな求解器を使っても誰も承認しない表が出力されるだけです。一般的な進め方は、まず有限能力スケジューリングで手配を置き換え、計画と実績を毎週照合し、その後に改善の目標を加える順序です。
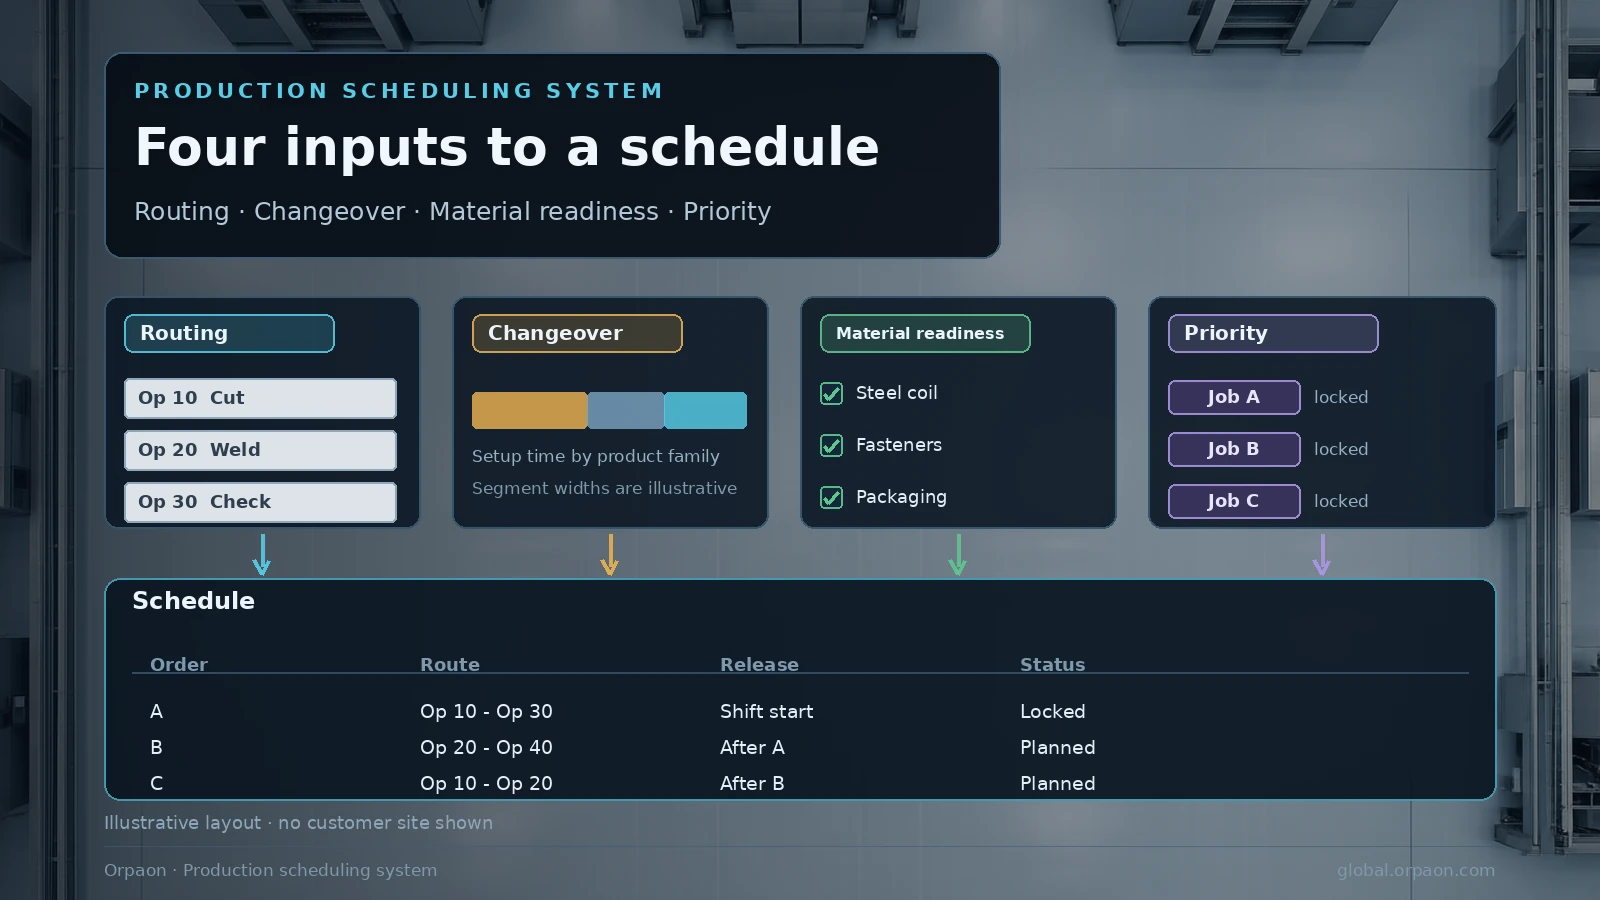
1. 計画が現場で使われないとき、原因はアルゴリズムではない
症状は毎回同じです。システムが計画を出しても、班長は一目見て脇に置き、経験による手配を続けます。振り返ると問題は求解器ではなく、入力の信頼性にあります。工程順路の工程抜け、段取り時間の一律平均、部材の揃いが見えない状態。この三つが同時に存在すると、スケジュールは練習の計算にしかなりません。
- 工程順路が不完全:工程、設備グループ、標準時間が欠けているか現場と一致せず、仮の数値で計算することになる
- 段取り時間を固定値で入力:同じ設備でも品種切替の実時間は大きく異なり、計画の作り直しが頻発する
- 部材の揃いが見えない:ある日に割り付けた仕事の重要部材が未入荷で、当日に計画が崩れる
- 優先順位の口径が統一されていない:納期、顧客区分、ボトルネック工程の順序が人によって違い、結果が承認されない
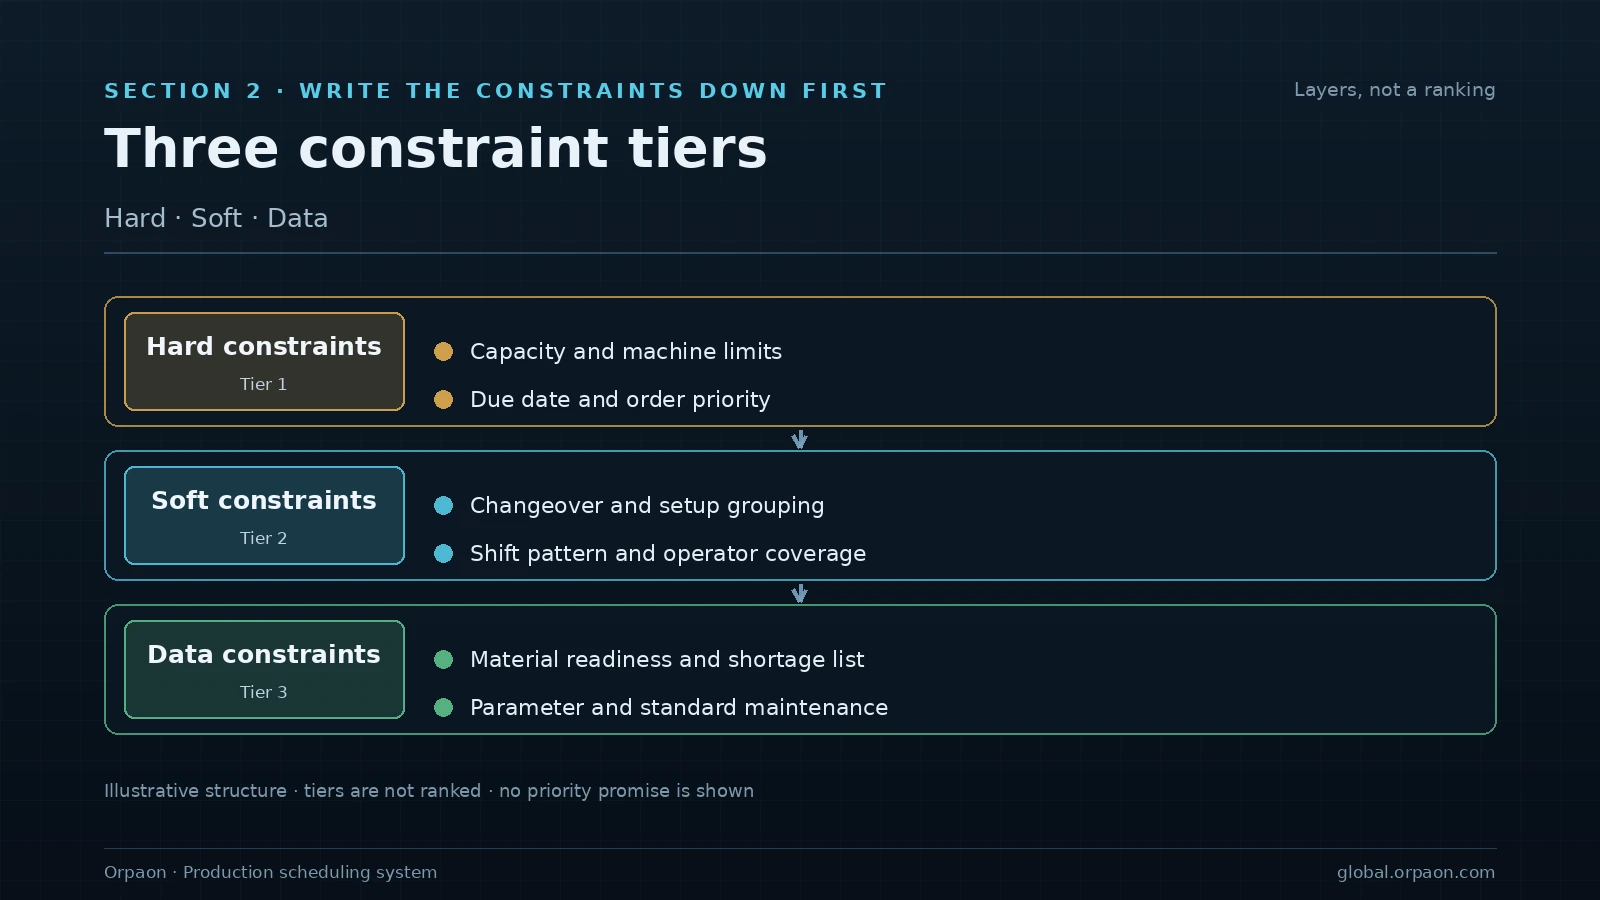
2. 三層の制約を先に書き出す
スケジュールの入力は三層に分けられます。破ってはいけないハード制約、調整できるソフト制約、そして計画の信頼性を決めるデータ制約です。分けて書いておくと、計画に異議が出たときに、ルールの問題か、取舍の問題か、データの問題かをすぐに切り分けられます。
| 制約の層 | 書き出す内容 | よくある欠落 |
|---|---|---|
| ハード制約(破れない) | 設備能力と工程順路、金型・治具の本数、勤務班と人員の上限 | 設備と工程の対応がベテランの記憶にしかない |
| ソフト制約(調整できる) | 段取り時間、納期の余裕、顧客の優先度 | 段取り時間を一律平均で扱い、品種の組合せで区別しない |
| データ制約(信頼性を決める) | 標準時間、部材の揃う時点、仕掛品の数量 | 標準時間を理論値のまま入力し、実際のタクトで補正しない |
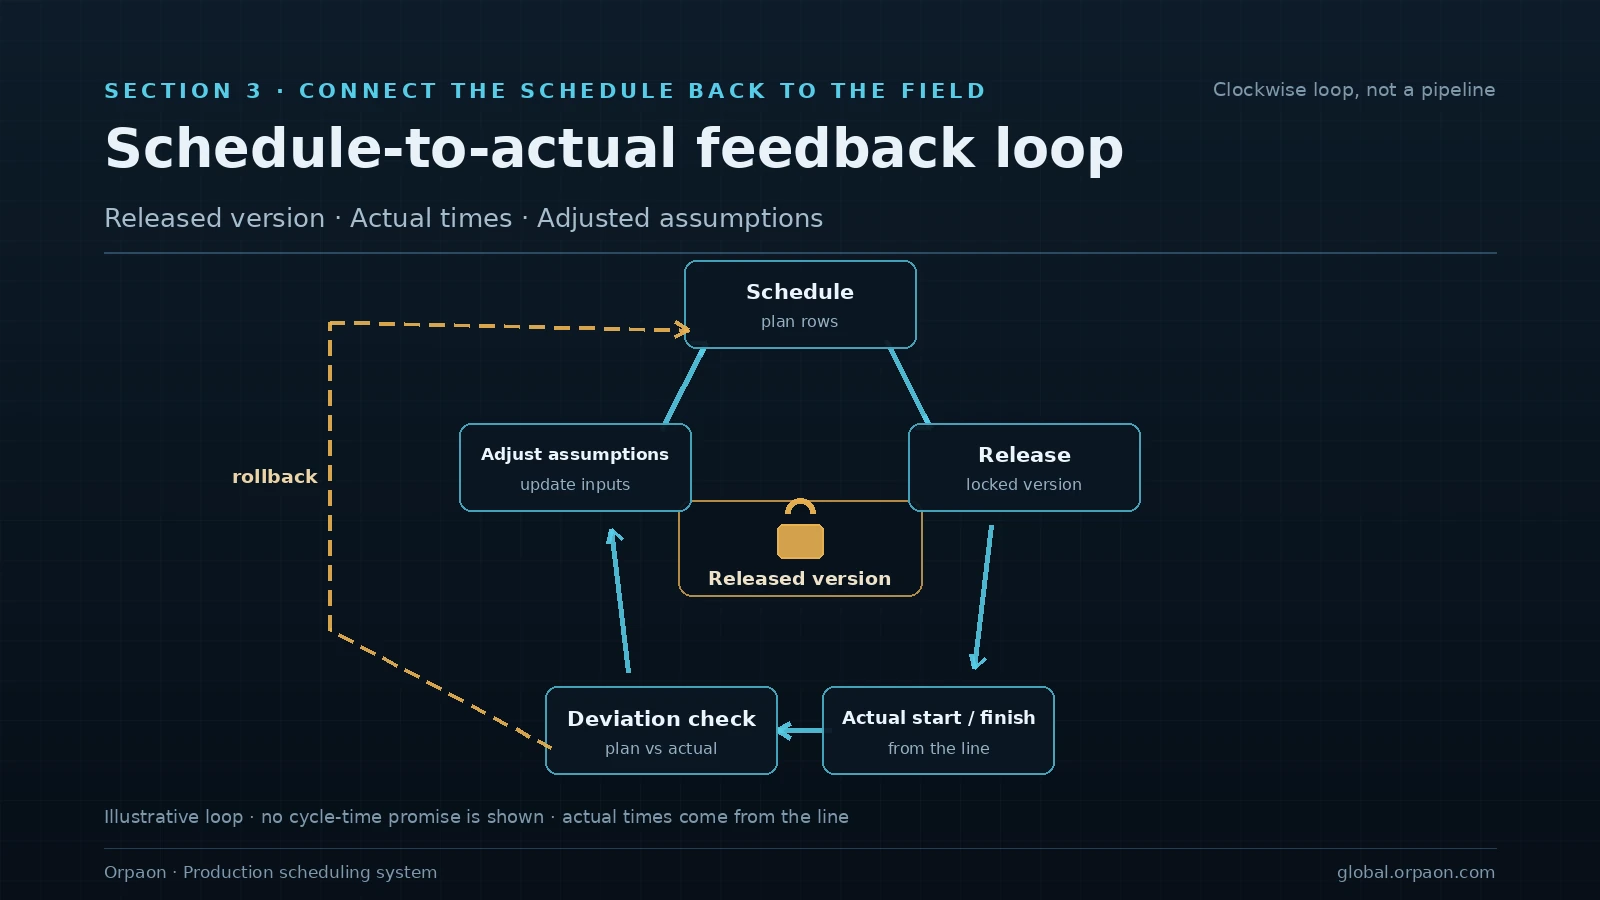
3. 計画には現場の実績を還流させる
スケジュールは一度きりの計算ではありません。計画を払い出した後の実績着手、完了、停止のデータを還流させないと、次の計算は古い前提の上で行われ、差異が回を重ねるごとに膨らみます。スケジュールを設備のネットワーク接続や OEE と同じデータ経路に置くことが多いのは、状態の収集が計画の検証可能性を決めるからです。
- 払い出し時に版を固定する:変更のたびに履歴を一件残し、後の差異を原因まで辿れるようにする
- 実績の着手・完了時刻を書き戻す:差異が取り決めたしきい値を超えたら、次の計算で時間の前提を補正する
- ボトルネック設備は個別に監視する:停止と段取りのデータを優先して集め、計画への影響を早期に捉える
4. 三つの段階で進める:実行できる、照合できる、改善できる
スケジュールの案件は、初版で改善を狙うと時間を失います。まず計画を実行できる状態にし、次に計画と現場を照合し、最後に改善の目標を加える順序が着実です。最初の二段階が固まっていないと、三つの段階の比較の基準がありません。
- 第一段階:有限能力スケジューリングで手配を置き換える。目標は実行できる計画であり、理想解ではない
- 第二段階:計画と実績を毎週照合し、標準時間、段取り時間、部材のリードタイムを補正する
- 第三段階:段取り回数や納期達成などの改善目標を加え、制約が安定した後に案を比較する
各段階には切り戻し条件を設けます。計画の実行率が数週にわたり取り決めた水準を下回る場合は、手配を並行運用に戻し、制約の定義を直してから先へ進みます。算法を増やすのではなく、定義を直す順序です。
まとめ
生産スケジュールシステムの価値は算法の複雑さではなく、計画が現場で実行されるか、差異を説明できるかにあります。今回なぜ割り込みが入ったのか、この設備なぜ段取りが続いたのか、この注文なぜ遅れたのか。制約を三層で書き出し、実績を還流させ、三段階と切り戻し条件を用意する。この三つが整って初めて改善が意味を持ちます。動的な割り込みと多目的の自動計画調整は推進中の領域であり、共同検証として進める位置づけで、納品の約束ではありません。