วิธีตรวจรับไลน์ตรวจสอบด้วยภาพ: เกณฑ์และชุดตัวอย่าง
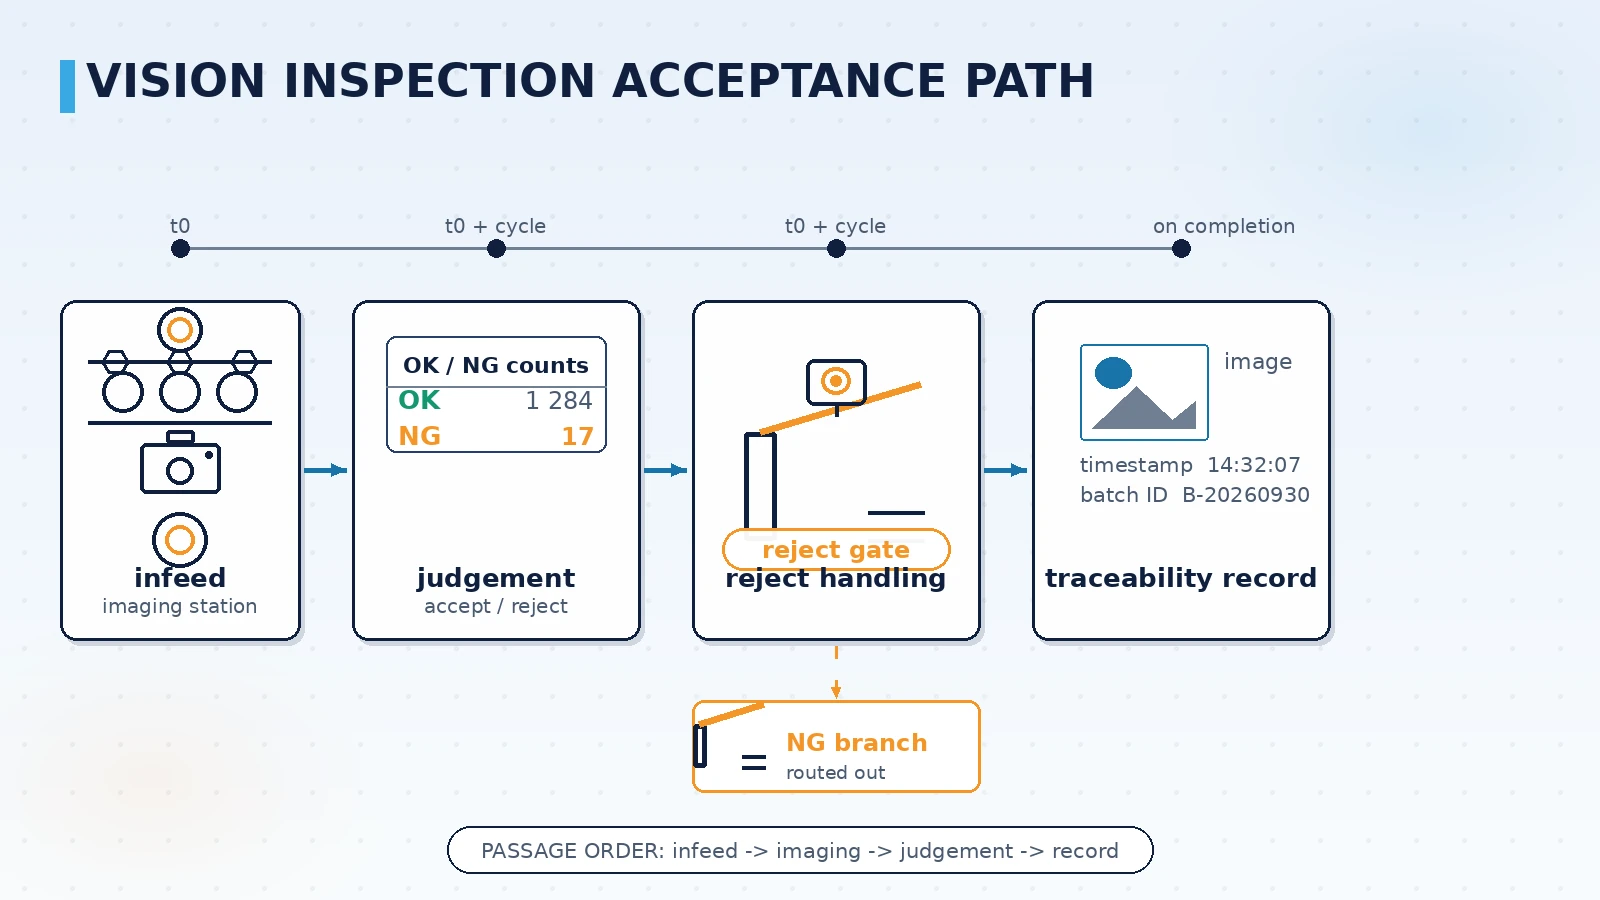
การตรวจรับไลน์ตรวจสอบด้วยภาพไม่ใช่การนับว่าอัลกอริทึมตัดสินภาพตัวอย่างถูกกี่ภาพ งานจริงคือการรันชุดตัวอย่างข้อบกพร่องที่ตกลงกันไว้อย่างต่อเนื่องตามจังหวะของไลน์ เทียบผลตัดสินของระบบกับผลตัดสินของคนทีละชิ้น และยืนยันว่าทุกชิ้นที่ถูกตัดสินว่าเสียมีปลายทางที่ระบบบันทึกไว้ การสาธิตแสดงว่าอัลกอริทึมทำอะไรได้บนตัวอย่างที่คัดเลือกมา ส่วนการตรวจรับพิสูจน์ว่าไลน์รักษาผลนั้นได้ในเงื่อนไขการผลิตต่อเนื่อง ซึ่งสองขั้นตอนนี้ไม่ได้มองคำถามเดียวกัน
1. ทำไมตรวจรับด้วยอัตราการตรวจจับอย่างเดียวไม่ได้
อัตราการตรวจจับเป็นตัวเลขที่รายงานง่าย แต่เมื่ออยู่ลำพังแทบไม่ผูกมัดอะไรเลย อัลกอริทึมเดียวกันอาจได้ตัวเลขสูงบนชุดตัวอย่างที่คัดเลือกไว้ แล้วตัวเลขจะลดลงเมื่อการผลิตต่อเนื่องมีข้อบกพร่องเล็กน้อย ตัวอย่างที่อยู่กึ่งกลาง และรูปทรงที่เปลี่ยนตามความแปรปรวนของกระบวนการ ที่สำคัญกว่านั้นคืออัตราการตรวจจับไม่ได้ตอบคำถามเหล่านี้ว่าตกหล่นข้อบกพร่องประเภทใด การตัดสินผิดเกิดในเงื่อนไขแบบใด และชิ้นที่ถูกตัดสินว่าเสียสุดท้ายไปอยู่ที่ใด
ดังนั้นเกณฑ์ตรวจรับจึงมักเขียนเป็นสามคู่ความสัมพันธ์ ตารางด้านล่างแยกบริบทการสาธิตและบริบทการตรวจรับออกมาเทียบกัน
ตาราง: บริบทการสาธิตและบริบทการตรวจรับ
| หัวข้อ | บริบทการสาธิต | บริบทการตรวจรับ |
|---|---|---|
| ที่มาของตัวอย่าง | ตัวอย่างข้อบกพร่องที่คัดเลือกไว้ | ตัวอย่างที่ดึงจากการผลิตต่อเนื่อง รวมตัวอย่างกึ่งกลางและข้อบกพร่องเล็กน้อย |
| วิธีเดินระบบ | รันครั้งเดียว ปรับพารามิเตอร์ได้ตามต้องการ | รันต่อเนื่องตามจังหวะไลน์ พารามิเตอร์ถูกล็อก |
| สิ่งที่ถูกตัดสิน | ผลตัดสินของภาพเดียว | เส้นทางทั้งหมดของแต่ละชิ้น ตั้งแต่ป้อนเข้าจนถึงการจัดการ |
| รูปแบบข้อสรุป | ตัวเลขอัตราการตรวจจับหรือความแม่นยำ | ความสอดคล้องของผลตัดสินรายประเภท พร้อมบันทึกปลายทางของชิ้นเสีย |
| เกณฑ์ผ่าน | ความรู้สึก ณ หน้างานสาธิต | เกณฑ์ตรวจรับที่ทั้งสองฝ่ายยืนยันเป็นลายลักษณ์อักษรล่วงหน้า |
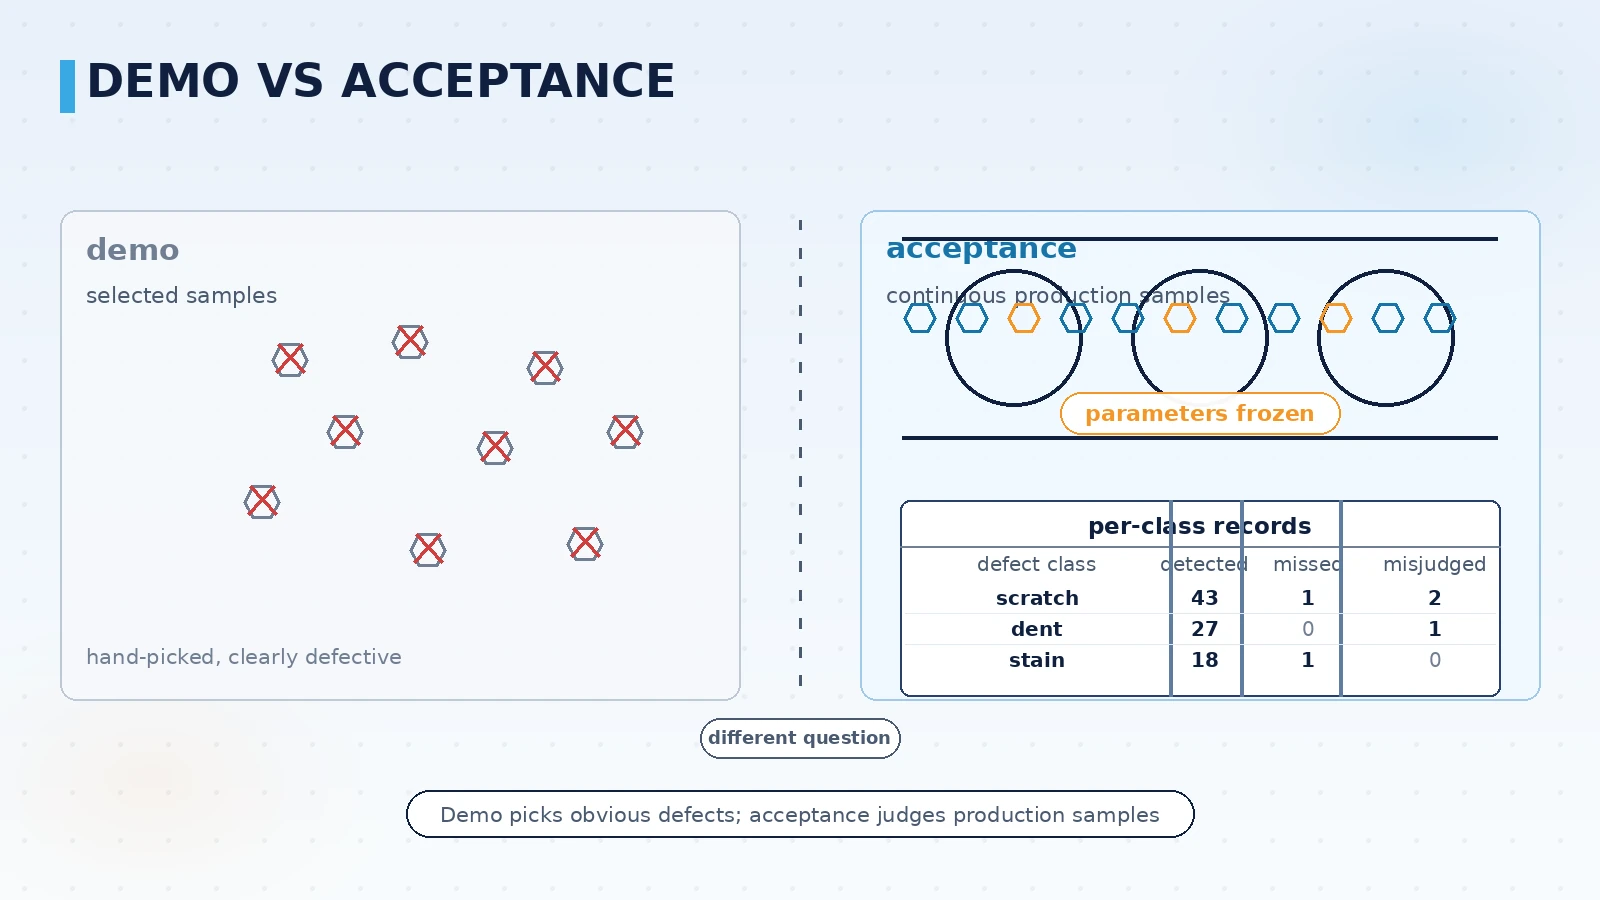
แถวที่ถกเถียงกันมากที่สุดในช่วงท้ายโครงการคือแถวสุดท้าย หากเกณฑ์ยังเป็นเพียงข้อตกลงปากเปล่า วันตรวจรับจะมีข้อโต้แย้งว่า "อันนี้นับเป็นการตกหล่นหรือไม่" เมื่อเขียนเกณฑ์ลงในเอกสารตรวจรับ ข้อถกเถียงเดิมจะกลายเป็นการเทียบข้อมูล
2. รายการตรวจรับ 10 ข้อ
รายการด้านล่างเรียงตามเส้นทางของไลน์ตรวจสอบตั้งแต่การถ่ายภาพจนถึงการจัดการ แต่ละข้อวัดได้จริงหน้างานตรวจรับและมีบันทึกทุกข้อ
- ความเสถียรของการถ่ายภาพ: ถ่ายชิ้นงานชนิดเดียวกันที่สถานีเดิมต่อเนื่องหลายชิ้น ยืนยันว่าแสงและพารามิเตอร์กล้องไม่เพี้ยน ความสว่างและความคมสม่ำเสมอ
- ความสามารถด้านจังหวะ: รันต่อเนื่องตามจังหวะจริงของไลน์ ยืนยันว่าเวลาประมวลผลต่อชิ้นน้อยกว่าจังหวะเสมอ ไม่ใช่ค่าเฉลี่ยผ่านแต่ค่าสูงสุดเกิน
- การตรวจจับและการตกหล่น: รันชุดตัวอย่างข้อบกพร่องที่ตกลงกันทีละชิ้น บันทึกจำนวนและประเภทของที่ตรวจจับได้ ที่ตกหล่น และที่ตัดสินผิดแยกกัน ไม่ใช้ตัวเลขรวมแทนผลรายประเภท
- การตัดสินผิดและการตรวจซ้ำโดยคน: ระบุว่าประเภทใดต้องให้คนตรวจซ้ำ การตรวจซ้ำมีร่องรอยในระบบหรือไม่ และข้อสรุปถูกเขียนกลับไปที่ป้ายหรือไม่
- การจัดการชิ้นเสีย: ยืนยันว่าชิ้นที่ถูกตัดสินว่าเสียถูกคัดออก ถูกทำเครื่องหมาย หรือเป็นเพียงการแจ้งเตือน และการจัดการสอดคล้องกับการตัดสินแบบหนึ่งต่อหนึ่งหรือไม่
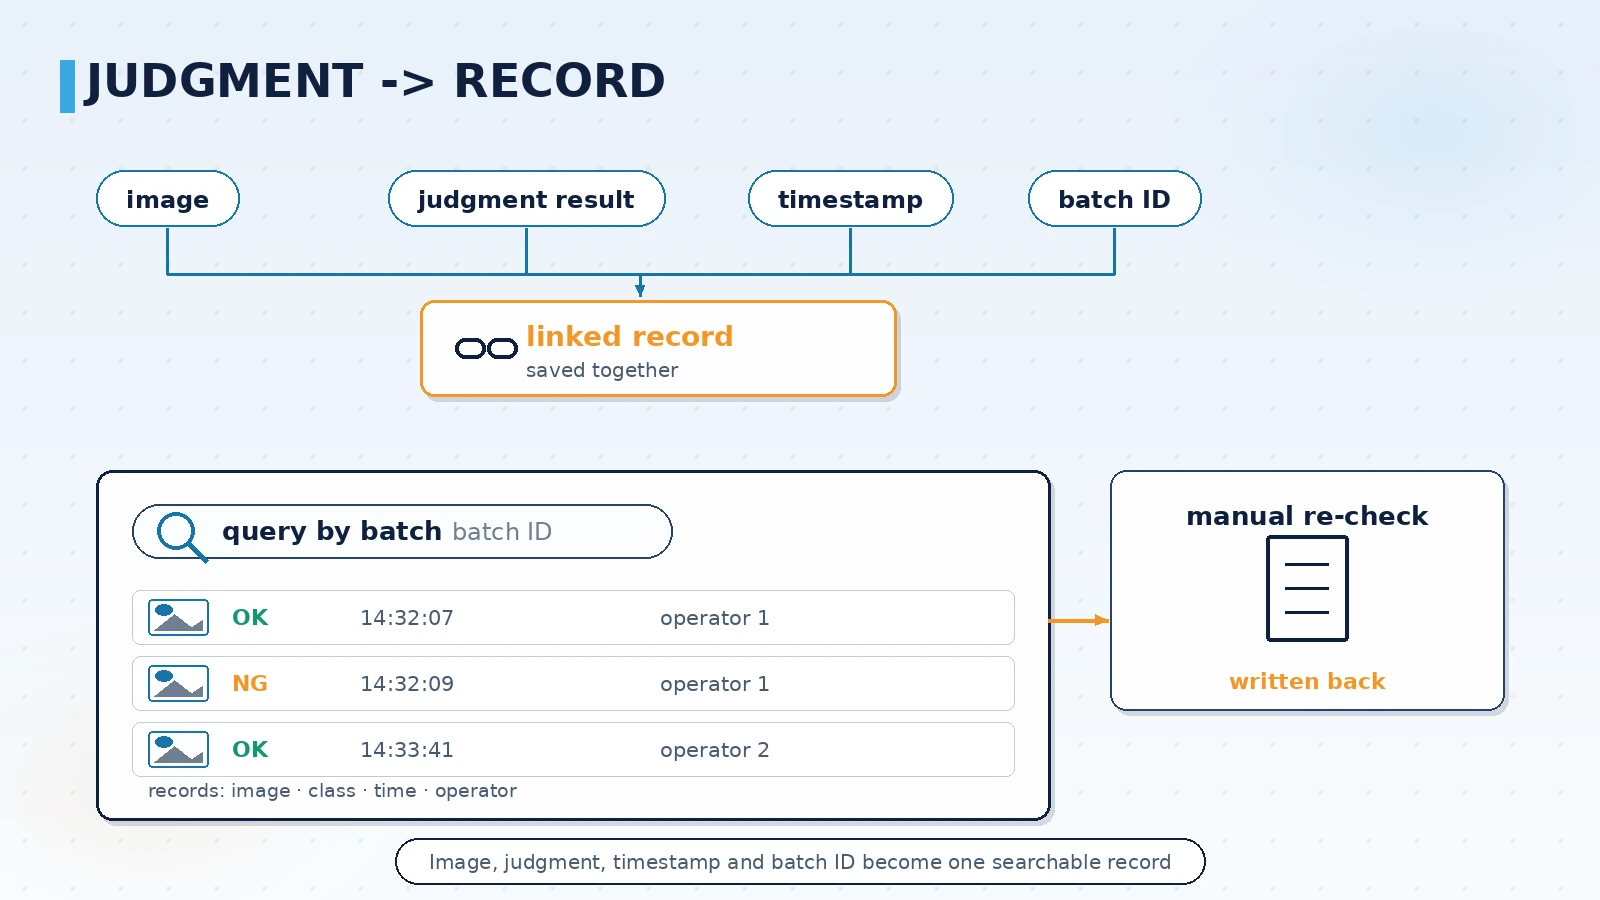
- บันทึกการสอบกลับ: ยืนยันว่าภาพ ผลตัดสิน เวลา และรหัสชิ้นหรือรหัสรุ่นถูกเก็บร่วมกัน และภายหลังค้นย้อนตามรุ่นได้
| หัวข้อตรวจ | เกณฑ์ | วิธีเก็บข้อมูล | ผู้รับผิดชอบ |
|---|---|---|---|
| ความสามารถด้านจังหวะ | เวลาประมวลผลต่อชิ้นไม่เกินจังหวะไลน์ระหว่างรันต่อเนื่อง | บันทึกการจับเวลาต่อเนื่อง | ไลน์และฝ่ายระบบ |
| การตรวจจับและการตกหล่น | สถิติรายประเภทถึงระดับที่ตกลงไว้ | เทียบทีละชิ้นกับชุดตัวอย่าง | คุณภาพและฝ่ายระบบ |
| การควบคุมการตัดสินผิด | ประเภทและจำนวนที่ตัดสินผิดอยู่ในช่วงที่ตกลง | สรุปจากบันทึกการตรวจซ้ำ | ฝ่ายคุณภาพ |
| การจัดการชิ้นเสีย | ผลตัดสินสอดคล้องกับการจัดการแบบหนึ่งต่อหนึ่ง | บันทึกการคัดออกและการทำเครื่องหมาย | ไลน์ |
| ความครบถ้วนของการสอบกลับ | ค้นภาพและผลตัดสินย้อนตามรุ่นได้ | สุ่มค้นตามรหัสรุ่น | ฝ่ายระบบ |
ตาราง: เกณฑ์ตรวจรับ วิธีเก็บข้อมูล และผู้รับผิดชอบ
3. จากการตัดสินถึงการจัดการ: ตรวจสอบสายการสอบกลับอย่างไร
ผลการตรวจสอบจะมีคุณค่าเทียบเท่าเอกสารคุณภาพก็ต่อเมื่อเข้าไปอยู่ในสายการสอบกลับ วิธีตรวจในขั้นนี้ไม่ใช่การดูว่าฐานข้อมูลมีภาพกี่ภาพ แต่คือการเดินตามรุ่นหนึ่งตั้งแต่ต้นจนจบเส้นทาง เพื่อดูว่าแต่ละช่วงมีบันทึกที่ค้นได้หรือไม่
- ผูกภาพกับชิ้นงาน: ภาพต้องจับคู่กับชิ้นงานหรือรหัสรุ่นที่เฉพาะเจาะจง ไม่ใช่เพียงไล่ดูตามลำดับเวลา
- เก็บผลตัดสินอย่างมีโครงสร้าง: ประเภทที่ตัดสิน เวลาที่ตัดสิน และเวอร์ชันสูตรตรวจที่ใช้ ต้องค้นแยกได้ เพื่อย้อนดูพฤติกรรมของข้อบกพร่องประเภทเดิมหลังเปลี่ยนสูตร
- บันทึกร่องรอยการจัดการ: การคัดออก การทำเครื่องหมาย และการตรวจซ้ำ ต้องมีเวลากับผู้ปฏิบัติทุกครั้ง เพื่อไม่ให้เกิดช่องว่างที่ระบบตัดสินว่าเสียแต่หน้างานไม่มีการดำเนินการ
- ตรวจซ้ำโดยคนต้องสอบกลับได้: ข้อสรุปการตรวจซ้ำต้องเขียนกลับไปในบันทึกเดียวกัน ไม่ทิ้งไว้ในสมุดโน้ตหรือวิทยุสื่อสาร
- ค้นตามรุ่น: ใช้รหัสรุ่นเป็นทางเข้าเพื่อดึงบันทึกการตรวจทั้งหมดของรุ่นนั้นได้ เป็นความสามารถที่ถูกเรียกใช้บ่อยที่สุดในการตรวจโรงงานและการตอบข้อร้องเรียน
4. ลำดับการดำเนินงานจนถึงการตรวจรับ
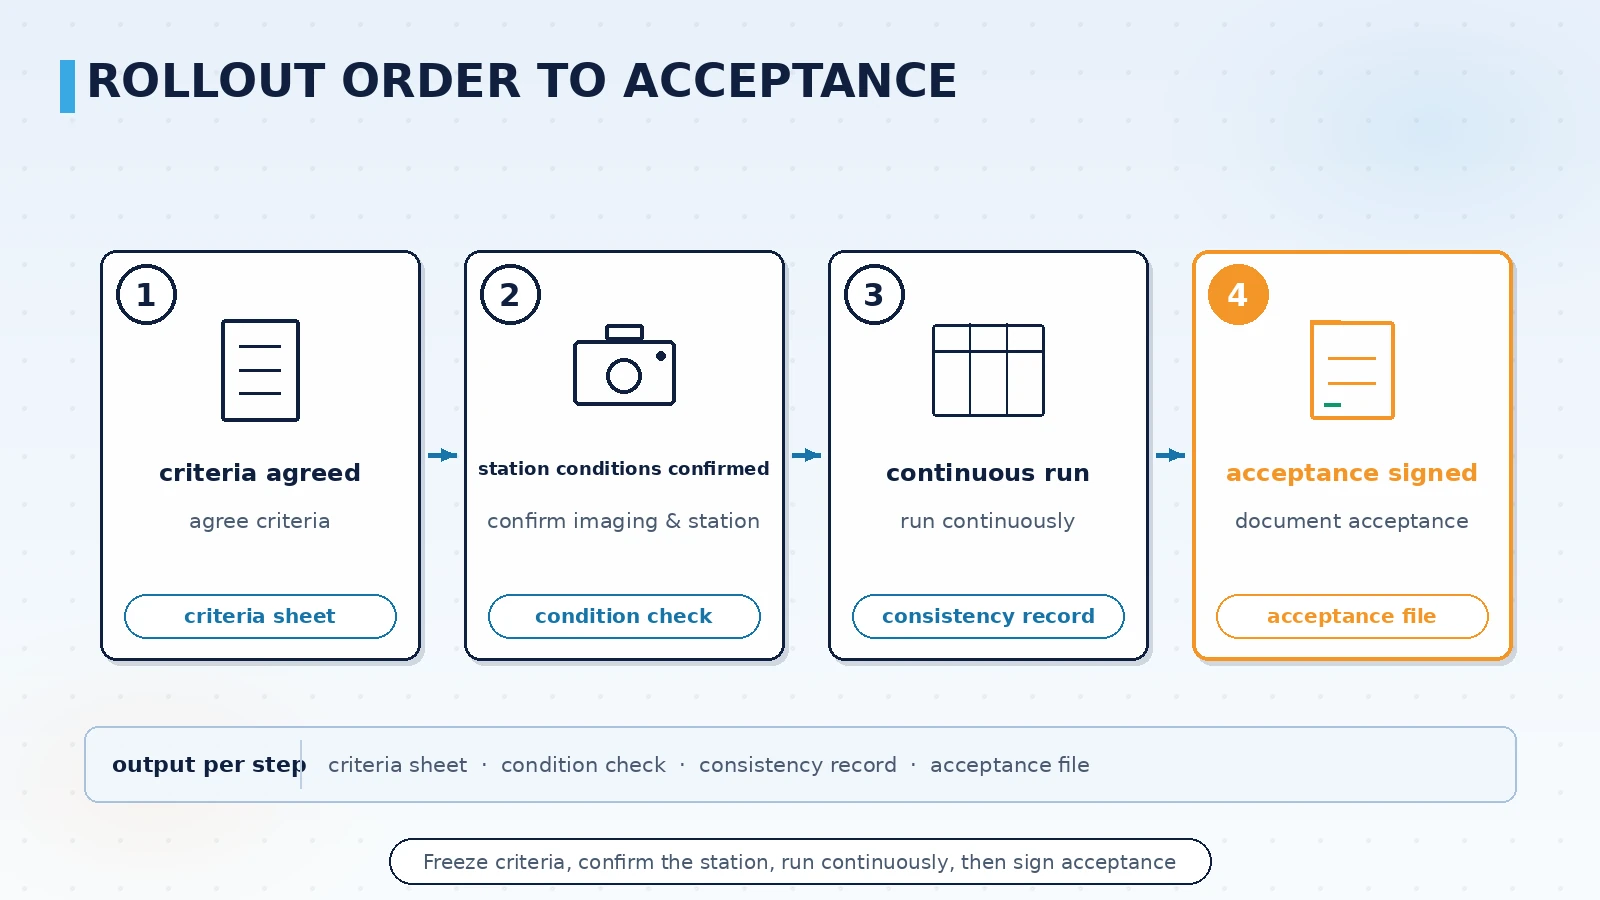
เมื่อแปลงข้อกำหนดข้างต้นเป็นแผนโครงการ ไลน์ตรวจสอบมักดำเนินตามลำดับด้านล่าง โดยแต่ละขั้นมีผลงานชัดเจน
- ตกลงการแยกประเภทข้อบกพร่องและเกณฑ์: ยืนยันประเภทข้อบกพร่อง เกณฑ์ตรวจรับ และชุดตัวอย่างกับฝ่ายคุณภาพก่อน แล้วจึงคุยเรื่องพารามิเตอร์ของระบบ
- ยืนยันเงื่อนไขการถ่ายภาพและสถานี: ยืนยันพื้นที่สถานี แนวทางแสง วิธีทริกเกอร์ และกลไกคัดออก เพราะเงื่อนไขเหล่านี้กำหนดว่าจังหวะและความเสถียรจะผ่านได้หรือไม่
- รันต่อเนื่องและเทียบข้อมูล: รันชุดตัวอย่างต่อเนื่องตามจังหวะไลน์ เทียบผลตัดสินรายประเภท และออกรายงานความสอดคล้อง
- เอกสารตรวจรับและการจัดเก็บ: รวบรวมเกณฑ์ ข้อมูลที่วัดจริง ข้อสรุปที่ทั้งสองฝ่ายยืนยัน และวิธีค้นการสอบกลับ เป็นเอกสารตรวจรับ
การดำเนินโครงการไลน์ตรวจสอบลักษณะนี้คล้ายกับโครงการฝั่งอุปกรณ์ คือยืนยันเกณฑ์การตัดสินก่อน แล้วกำหนดฮาร์ดแวร์และเงื่อนไขสถานี จากนั้นเชื่อมต่อระบบและตั้งค่าบอร์ด และสุดท้ายวัดตามรายการตรวจ ลำดับที่เราใช้ในโครงการด้านวิชันแมชชีนก็เป็นเช่นนี้ คือเขียนการแยกประเภทข้อบกพร่องและเกณฑ์การตัดสินเป็นเอกสารก่อน แล้วปรับเงื่อนไขการถ่ายภาพและพารามิเตอร์อัลกอริทึมให้สอดคล้องกับเอกสารนั้น สำหรับกรณีที่ต้องส่งผลไปยังระบบควบคุมไลน์หรือบอร์ดคุณภาพ ข้อมูลการตรวจสามารถเขียนออกผ่านอินเทอร์เฟซที่ตกลงไว้เพื่อใช้สอบกลับและสรุปในภายหลัง ส่วนที่เกี่ยวกับการตัดสินอัจฉริยะขณะนี้ดำเนินอยู่ในระดับการสะสมองค์ความรู้และการทดลอง สามารถทำการพิสูจน์ร่วมกันสำหรับประเภทข้อบกพร่องที่ระบุได้ แต่ไม่ให้คำมั่นล่วงหน้าถึงผลการตัดสิน
บทสรุป
การตรวจรับไลน์ตรวจสอบด้วยภาพสรุปอยู่ที่การพิสูจน์สองเรื่องพร้อมกัน คือการตัดสินเชื่อถือได้หรือไม่ และชิ้นเสียมีปลายทางที่บันทึกไว้หรือไม่ อัตราการตรวจจับเป็นเพียงตัวเลขที่รายงานง่าย สิ่งที่กำหนดว่าไลน์นี้จะเดินได้ยาวคือความสอดคล้องรายประเภทข้อบกพร่อง กลไกตรวจซ้ำเมื่อตัดสินผิด ความสอดคล้องระหว่างการตัดสินกับการจัดการ และความสามารถในการค้นผลย้อนตามรุ่น เขียนสี่ข้อนี้ลงในเอกสารตรวจรับและวัดด้วยการรันต่อเนื่องและการเทียบข้อมูล ไลน์ตรวจสอบจึงจะถือว่าส่งมอบจริง
นัดชมการสาธิตผลิตภัณฑ์
หากไลน์ของคุณกำลังพิจารณาการตรวจข้อบกพร่องภายนอกหรือการวัดขนาดแบบอินไลน์ เราสามารถนำเสนอแนวทางเกณฑ์ตรวจรับและการบันทึกเอกสารที่เหมาะกับประเภทข้อบกพร่องและเงื่อนไขสถานีของคุณ
ติดต่อเรา