ระบบตรวจวัดการสั่นสะเทือน: จากตามรอบสู่ตามสภาพ
ระบบตรวจวัดการสั่นสะเทือนเก็บสัญญาณการสั่นสะเทือนของเครื่องจักรหมุนอย่างต่อเนื่อง แล้วใช้แนวโน้มและเกณฑ์ในการตรวจจับสัญญาณเริ่มต้นของความเสียหายที่ตลับลูกปืน เฟือง และความไม่สมดุล เพื่อเปลี่ยนการบำรุงรักษาจากการตรวจสอบตามรอบเวลาคงที่เป็นการซ่อมตามสภาพจริงของเครื่องจักร ระบบนี้แก้ปัญหาหนึ่งข้อโดยเฉพาะ คือเครื่องจักรเสียหายกะทันหันก่อนกำหนดหยุดตามแผน ในขณะที่การตรวจสอบประจำวันยังไม่พบความผิดปกติ ระบบที่ใช้งานได้จริงจึงขึ้นอยู่กับวิธีเลือกจุดวัด วิธีแบ่งระดับเกณฑ์ และวิธีเปลี่ยนข้อมูลเป็นใบสั่งงานบำรุงรักษา มากกว่าตัวเซนเซอร์เอง
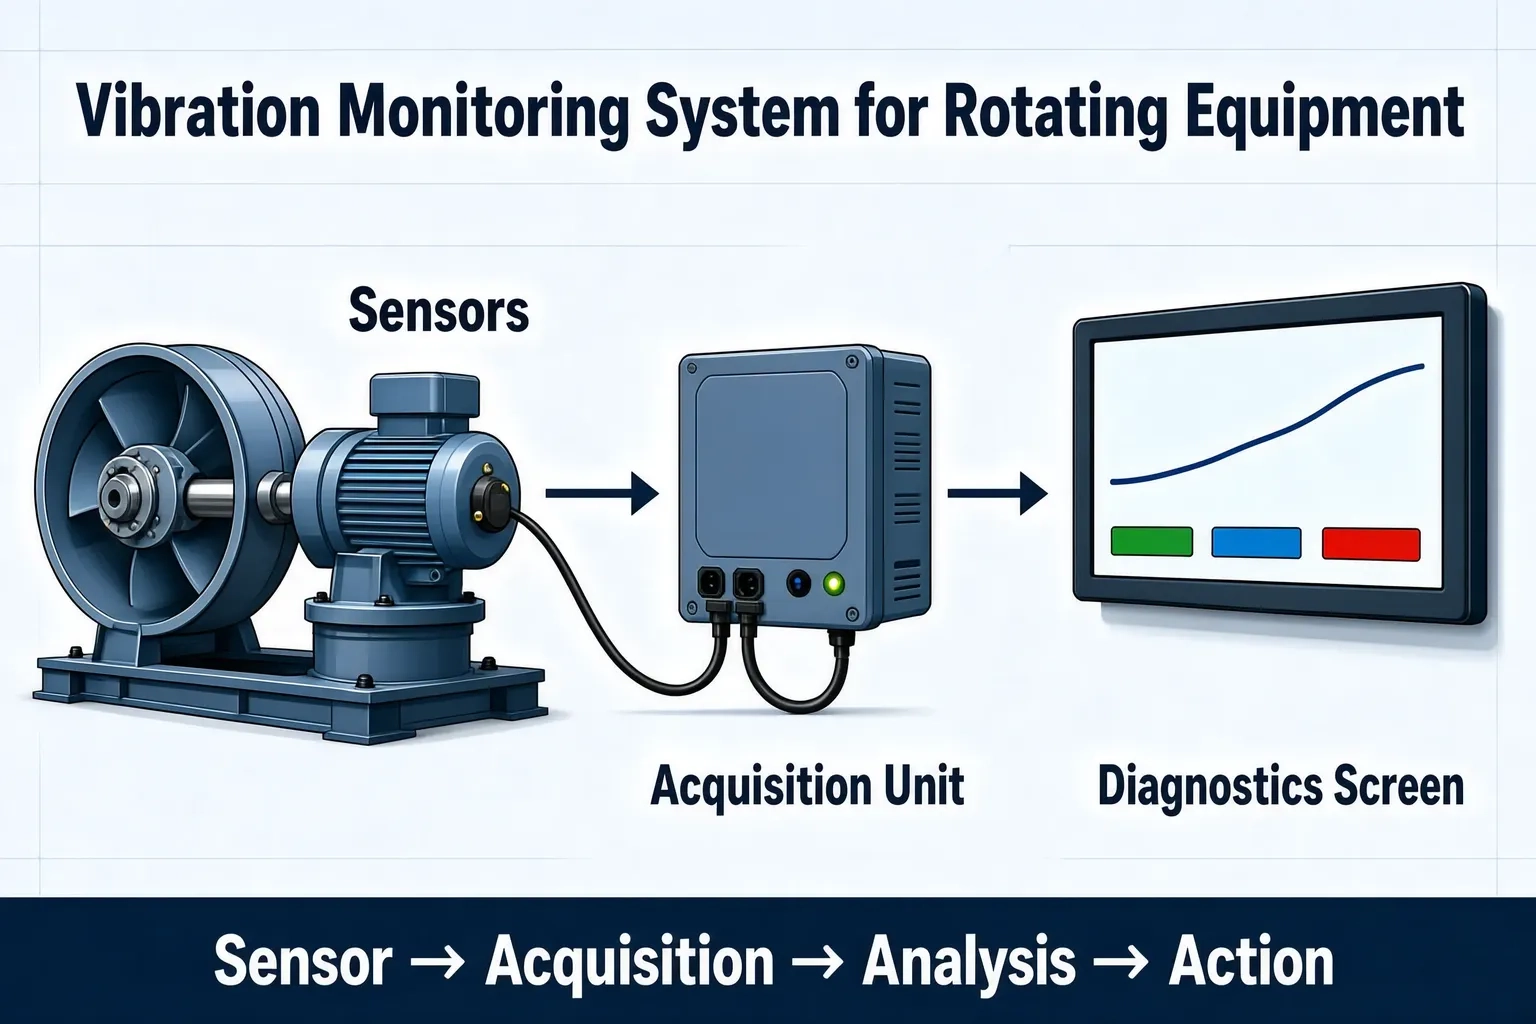
ทำไมการสั่นสะเทือนจึงเหมาะกับการตรวจจับความผิดปกติระยะเริ่มต้นของเครื่องจักรหมุน
ความเสียหายทางกลของเครื่องจักรหมุนส่วนใหญ่มีลักษณะเฉพาะทางการสั่นสะเทือน ตลับลูกปืนเสียหาย การขบกันของเฟืองผิดปกติ โรเตอร์ไม่สมดุล และเพลาขับไม่ตรงแนว ล้วนทิ้งการเปลี่ยนแปลงในสเปกตรัมการสั่นสะเทือนตั้งแต่ก่อนที่อุณหภูมิจะสูงขึ้นหรือเสียงดังจะชัดเจน การตรวจสอบตามรอบต้องอาศัยหูและมือของคน จึงมักพบเมื่อการเสื่อมสภาพลุกลามแล้ว มูลค่าของการเก็บข้อมูลการสั่นสะเทือนอย่างต่อเนื่องคือการเลื่อนจุดตัดสินใจให้เร็วขึ้นก่อนที่ความเสียหายจะก่อตัว
การตรวจวัดการสั่นสะเทือนไม่ได้แทนที่การตัดสินใจของวิศวกร แต่ทำงานอัตโนมัติในคำถามว่า "เมื่อไหร่ควรเข้าไปดู" ส่วนข้อสรุปการวินิจฉัยยังต้องให้วิศวกรตรวจทาน
องค์ประกอบสี่ส่วนของระบบตรวจวัดการสั่นสะเทือน
ระบบที่ใช้งานได้มักแบ่งเป็นสี่ชั้น ได้แก่ การรับสัญญาณ การเก็บข้อมูล การวิเคราะห์ และการดำเนินการ หากขาดชั้นใดชั้นหนึ่ง วงจรจะไม่ปิดครบ
- ชั้นรับสัญญาณ: เซนเซอร์ความเร่ง (ใช้เซนเซอร์ความเร็วกับเครื่องที่รอบต่ำ) ติดตั้งที่ตำแหน่งแข็งของเสื้อตลับลูกปืนหรือตัวเครื่อง
- ชั้นเก็บข้อมูล: อุปกรณ์เก็บข้อมูลหน้างานหรือเกตเวย์เอดจ์ รับผิดชอบการสุ่มตัวอย่างพร้อมกัน การพักข้อมูล และการส่งต่อเมื่อเครือข่ายขาด
- ชั้นวิเคราะห์: ดัชนีโดเมนเวลา (ค่าประสิทธิผลความเร็ว ซองความเร่ง) และการวิเคราะห์โดเมนความถี่ แสดงเป็นกราฟแนวโน้ม
- ชั้นดำเนินการ: เกณฑ์แบบแบ่งระดับสั่งแจ้งเตือน และส่งต่อไปเป็นใบสั่งตรวจสอบหรือซ่อมบำรุง
จะวางจุดวัดอย่างไร
ไม่ใช่ว่ายิ่งมากยิ่งดี แนวทางที่พบบ่อยคือกำหนดความหนาแน่นตามความสำคัญของเครื่องจักรและผลกระทบเมื่อเสียหาย เครื่องจักรหลักติดตั้งจุดที่ตลับลูกปืนด้านขับและด้านไม่ขับอย่างละหนึ่งจุด ส่วนเครื่องจักรเสริมอาจรวมเป็นหนึ่งจุดต่อชุดเครื่อง จุดต้องแยกพิจารณาทิศทางตามแนวแกนและทิศทางรัศมี เพราะการไม่ตรงแนวและความไม่สมดุลแสดงออกต่างกันในแต่ละทิศทาง
| ประเภทเครื่องจักร | ตำแหน่งจุดวัดที่แนะนำ | สิ่งที่ต้องจับตา |
|---|---|---|
| พัดลม / พัดลมดูดอากาศ | ตลับลูกปืนด้านขับ, ตลับลูกปืนด้านไม่ขับ | ความไม่สมดุล, ตลับลูกปืนเสียหาย |
| ปั๊ม / ชุดปั๊ม | ตลับลูกปืนด้านมอเตอร์, ด้านปั๊ม | คาวิเทชัน, เพลาไม่ตรงแนว |
| เกียร์บ็อกซ์ | ตลับลูกปืนเพลาเข้า, เพลาออก | การขบเฟือง, ตลับลูกปืน |
| คอมเพรสเซอร์ | ตลับลูกปืนเพลาหลัก, ตัวเครื่อง | ความหลวม, อาการประเภทกระแทก |
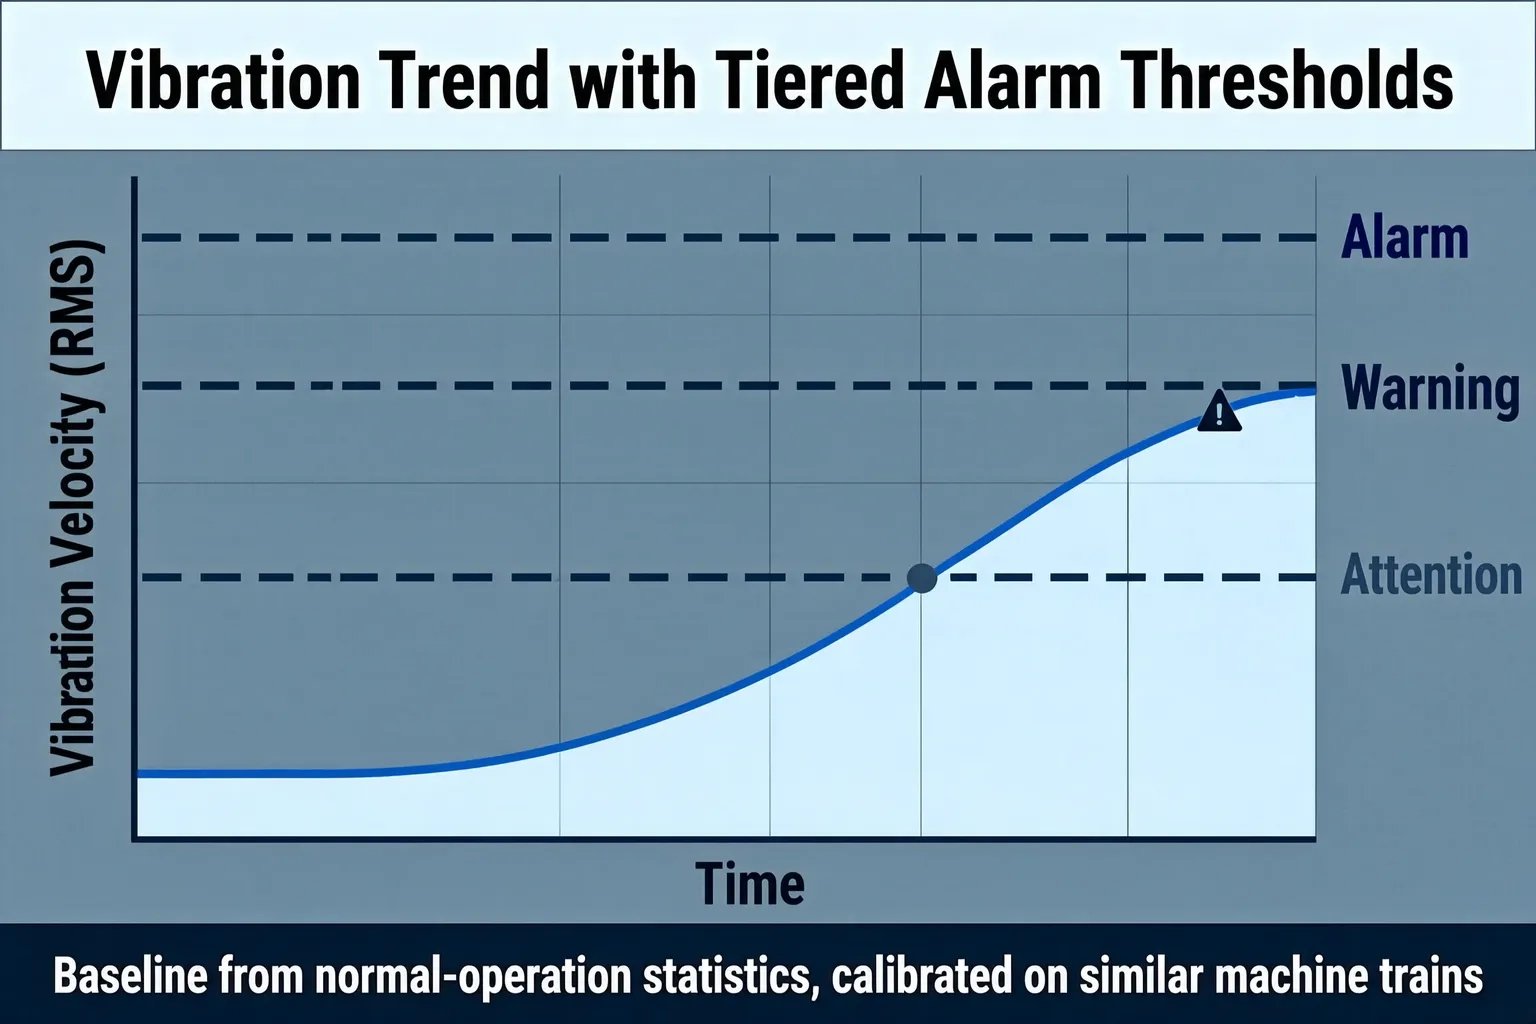
กำหนดเกณฑ์และการแจ้งเตือนแบบแบ่งระดับอย่างไร
ไม่ควรคัดลอกค่าทั่วไปจากคู่มือเครื่องจักรโดยตรง เพราะคู่มือมักระบุเส้นป้องกันการหยุดเครื่อง ไม่ใช่เส้นเตือนภัยระยะเริ่มต้น แนวปฏิบัติทางวิศวกรรมที่พบบ่อยคือแบ่งสามระดับ ได้แก่ เฝ้าระวัง เตือนภัย และสัญญาณเตือน ค่าฐานได้จากการวัดทางสถิติในช่วงที่เดินเครื่องปกติระยะหนึ่ง แล้วปรับเทียบกับข้อมูลย้อนหลังของชุดเครื่องประเภทเดียวกัน แนวโน้มสำคัญกว่าค่า ณ จุดเดียว เพราะค่าสั่นสะเทือนระดับเดียวกัน หากคงที่กับกำลังเพิ่มขึ้นเร็ว ถือว่ามีลำดับความสำคัญในการจัดการต่างกันโดยสิ้นเชิง
ขั้นตอนจากข้อมูลการสั่นสะเทือนสู่การดำเนินการบำรุงรักษา
ข้อมูลจะกลายเป็นการดำเนินการได้ก็ต่อเมื่อกฎการจัดการชัดเจน มิฉะนั้นการแจ้งเตือนจะค่อย ๆ ถูกมองข้าม
- หลังการแจ้งเตือน ให้ดูทิศทางแนวโน้มและระยะเวลาที่ต่อเนื่องก่อน เพื่อตัดความผันผวนระยะสั้นจากการเปลี่ยนสภาพเดินเครื่อง
- เมื่อยืนยันความผิดปกติแล้ว ให้มอบหมายตามความสำคัญของเครื่องจักร โดยเครื่องจักรหลักตอบสนองทันที
- หลังซ่อมเสร็จ บันทึกการดำเนินการและเวลาที่กลับสู่ปกติ แล้วบันทึกกลับเข้าทะเบียนเครื่องจักร
- ทบทวนการแจ้งเตือนผิดพลาดและการพลาดการแจ้งเตือนเป็นระยะ เพื่อปรับเกณฑ์ย้อนกลับ
ข้อมูลที่ต้องเตรียมก่อนเริ่มดำเนินการ
การทำความเข้าใจรายการเครื่องจักรและสภาพเดินเครื่องก่อนนำระบบเข้ามาช่วยลดการแก้ไขซ้ำภายหลัง อย่างน้อยต้องยืนยัน ทะเบียนเครื่องจักรและการจัดลำดับความสำคัญ ตำแหน่งติดตั้งได้ของแต่ละเครื่อง PLC หรือเครื่องมือวัดที่มีอยู่สามารถให้สัญญาณที่เกี่ยวข้อง เช่น ความเร็วรอบ หรือไม่ และเครือข่ายของโรงงานอนุญาตให้อุปกรณ์เก็บข้อมูลเชื่อมต่อได้หรือไม่ สำหรับเครื่องเก่า ตำแหน่งจุดวัดและเงื่อนไขการเดินสายมักใช้เวลามากกว่าตัวซอฟต์แวร์เอง
Shanghai Orpaon Intelligent มีประสบการณ์โครงการกว่าสิบปีในด้านการเก็บข้อมูลอุตสาหกรรมและระบบตรวจวัด ได้ส่งมอบระบบตรวจวัดสำหรับเครื่องจักรหมุนและแท่นทดสอบ สามารถร่วมยืนยันแผนจุดวัดและนิยามเกณฑ์ตามสภาพหน้างานได้
สรุป
คุณค่าของระบบตรวจวัดการสั่นสะเทือนคือการเปลี่ยนจังหวะการบำรุงรักษาเครื่องจักรหมุนจากรอบคงที่มาเป็นการตัดสินใจตามสภาพ สิ่งที่กำหนดความสำเร็จคือการวางจุดวัด ค่าฐานของเกณฑ์ และกฎการส่งต่อข้อมูล สามเรื่องนี้ ไม่ใช่รุ่นของเซนเซอร์ เริ่มจากทำรายการเครื่องจักรและสภาพเดินเครื่องให้ชัดก่อน แล้วจึงค่อยคุยเรื่องการเลือกระบบ การดำเนินงานจะราบรื่นขึ้นมาก
นัดหมายวินิจฉัยหน้างาน
หากโรงงานของคุณมีเครื่องจักรหมุนที่เดินเครื่องต่อเนื่อง เช่น พัดลม ปั๊ม หรือเกียร์บ็อกซ์ โปรดแจ้งรายการเครื่องจักรและสภาพเดินเครื่อง เพื่อให้เราช่วยประเมินแผนจุดวัดและขอบเขตการตรวจวัด
ติดต่อเรา