ระบบบริหารการบำรุงรักษาเครื่องจักรตามแนวทาง TPM ทำอะไร
ระบบบริหารการบำรุงรักษาเครื่องจักรตามแนวทาง TPM แก้ปัญหาการดูแลเครื่องจักรอย่างต่อเนื่อง ด้วยการรวมทะเบียนเครื่องจักร แผนตรวจเช็คและบำรุงรักษา ใบสั่งซ่อม อะไหล่สำรอง และรายงาน KPI ไว้ในกลไกเดียวกัน เพื่อให้การบำรุงรักษาเป็นไปตามแผน อาการเสียมีบันทึกไว้ การตัดสินใจเรื่องอะไหล่มีข้อมูลรองรับ และต้นทุนอธิบายได้ ไม่ใช่เรื่องของการซื้อซอฟต์แวร์เพิ่มอีกชุด แต่เป็นการเปลี่ยนข้อมูลที่เดิมอยู่บนใบตรวจเช็คกระดาษ ในความจำของช่างซ่อม และในตู้เก็บอะไหล่ ให้เป็นงานประจำวันที่ค้นหาได้ วางแผนได้ และทบทวนย้อนหลังได้ บทความนี้เสนอแนวทางออกแบบที่ลงมือได้จริงในห้าแกน คือจัดการข้อมูลอะไร วางแผนตรวจเช็คอย่างไร เชื่อมใบสั่งซ่อมอย่างไร ขอบเขตอยู่ตรงไหน และเริ่มจากจุดใด
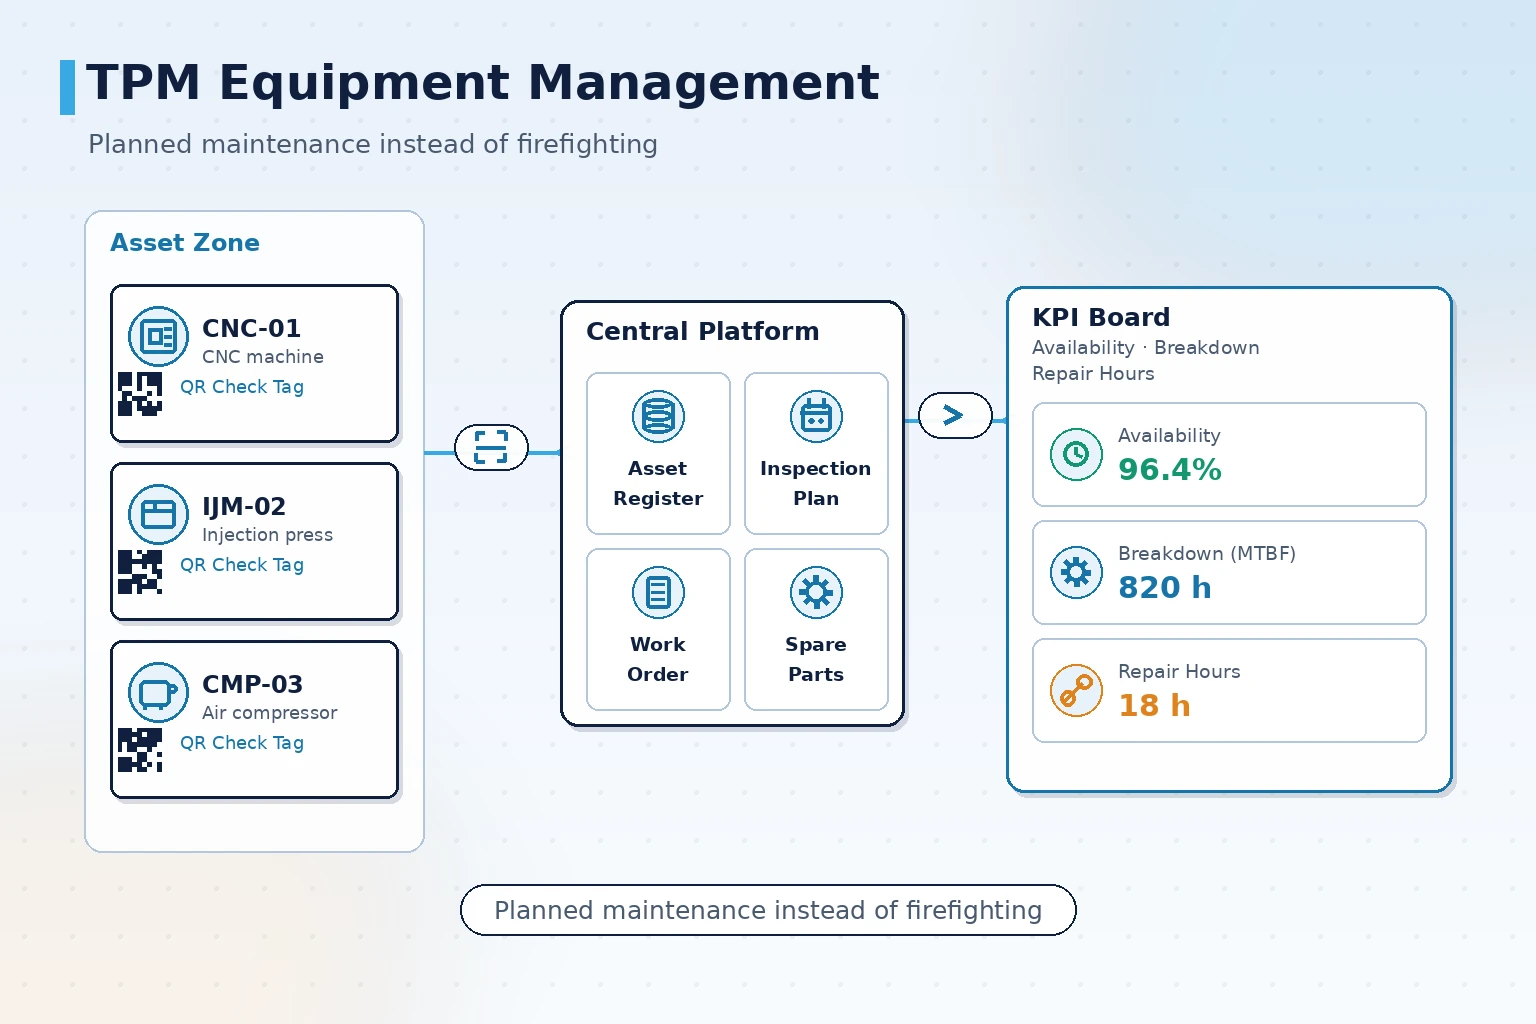
การบริหารเครื่องจักรตามแนวทาง TPM หมายถึงอะไร
TPM (การบำรุงรักษาเชิงผลิตภาพโดยทุกคนมีส่วนร่วม) มีต้นทางจากอุตสาหกรรมการผลิตของญี่ปุ่น และถูกจัดระบบโดย JIPM (สมาคมบำรุงรักษาโรงงานแห่งประเทศญี่ปุ่น) ในช่วงครึ่งหลังของศตวรรษที่ยี่สิบ แนวคิดหลักคือการบริหารเครื่องจักรไม่ใช่หน้าที่ของทีมซ่อมบำรุงเพียงอย่างเดียว แต่สภาพเครื่องจักร แผนบำรุงรักษา และวินัยในการปฏิบัติงาน ต้องอยู่ในงานประจำวันด้วย ในระดับระบบ สิ่งนี้สอดคล้องกับการบริหารวงจรชีวิตเครื่องจักร ตั้งแต่การขึ้นทะเบียนเมื่อติดตั้ง ผ่านการตรวจเช็คประจำวัน การบำรุงรักษาตามแผน การรับแจ้งเหตุ ลงมือซ่อม การใช้อะไหล่ ไปจนถึงการสรุปประสิทธิภาพและการตัดสินใจเปลี่ยนทดแทน
มีมาตรฐานสองเส้นที่อ้างอิงได้ ISO 55000:2014 ให้กรอบระบบบริหารสินทรัพย์ ตอบคำถามว่าควรกำกับดูแลสินทรัพย์อย่างไร EN 13306:2017 นิยามศัพท์และประเภทงานบำรุงรักษา ชี้ขอบเขตระหว่างงานบำรุงรักษาเชิงป้องกันกับเชิงแก้ไข บทบาทของระบบคือทำให้ข้อมูลที่ทั้งสองกรอบกำหนด ลงไปถึงเครื่องจักรแต่ละเครื่อง
วิธีทดสอบว่าระบบบริหารเครื่องจักรตามแนวทาง TPM ใช้งานได้ คือดูว่าตอบคำถามแปดข้อได้หรือไม่ เครื่องนี้คืออะไร อยู่ในสภาพใด บำรุงรักษาครั้งล่าสุดเมื่อไร ครั้งต่อไปใครทำเสียไปกี่ครั้ง แต่ละครั้งซ่อมอะไรไป ใช้อะไหล่ใด และเครื่องนี้ให้ผลตอบแทนเทียบกับที่ลงทุนไปอย่างไร ข้อใดตอบไม่ได้คือจุดที่กลไกยังขาดวง
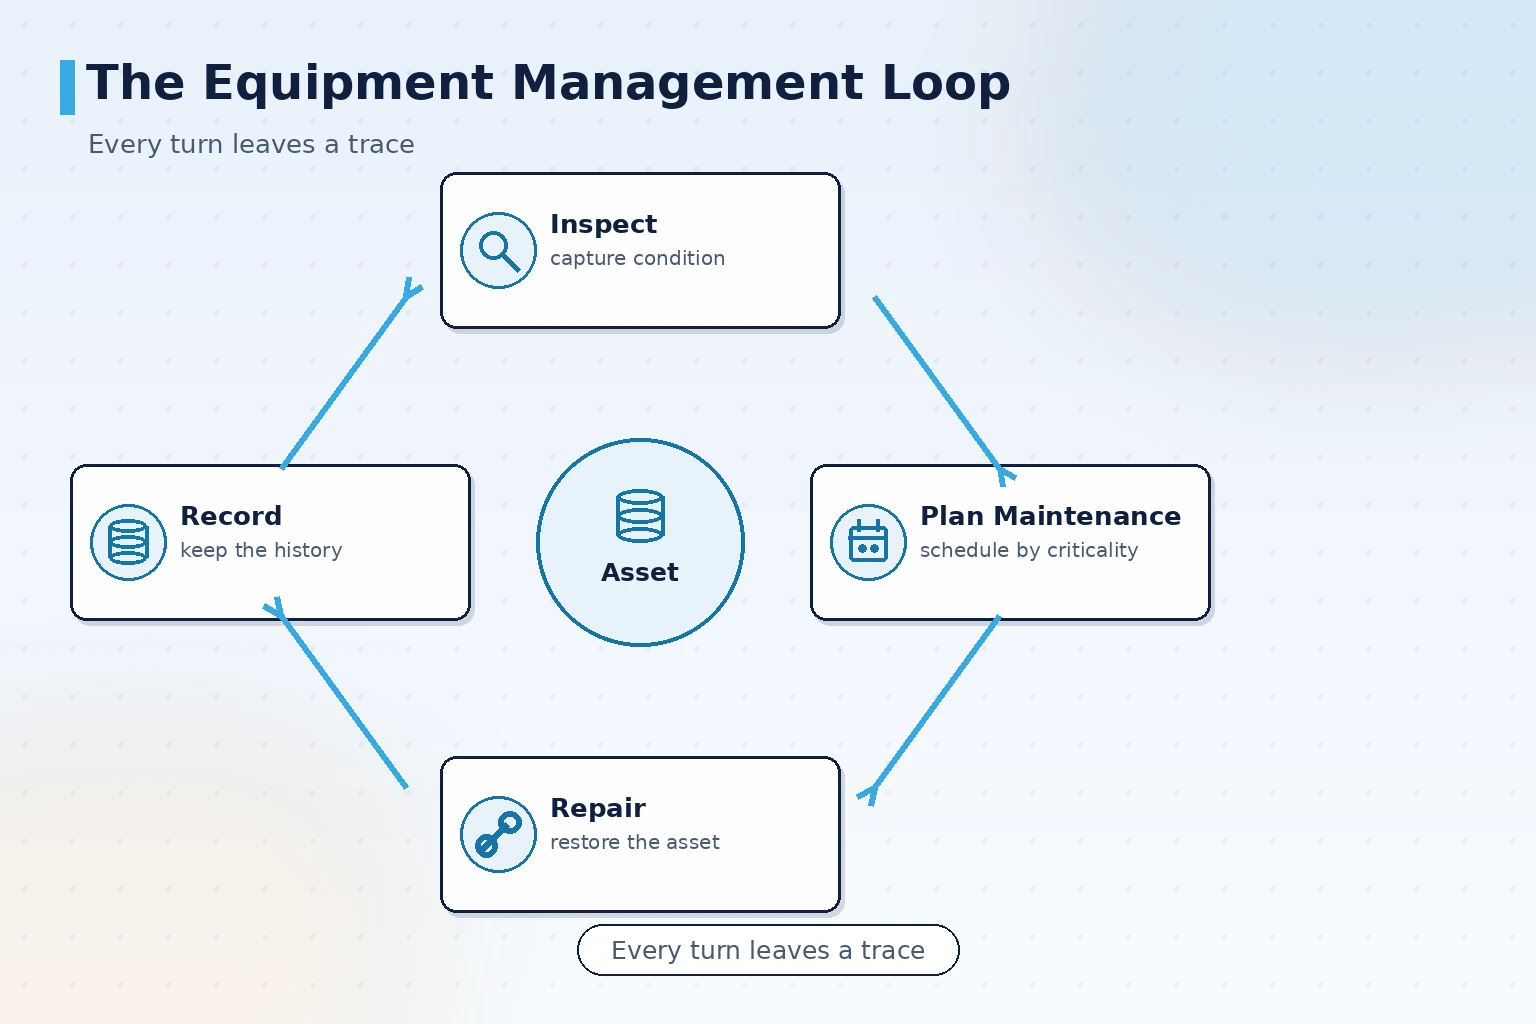
ข้อมูลห้าชุดที่ค้ำงานบริหารเครื่องจักรไว้
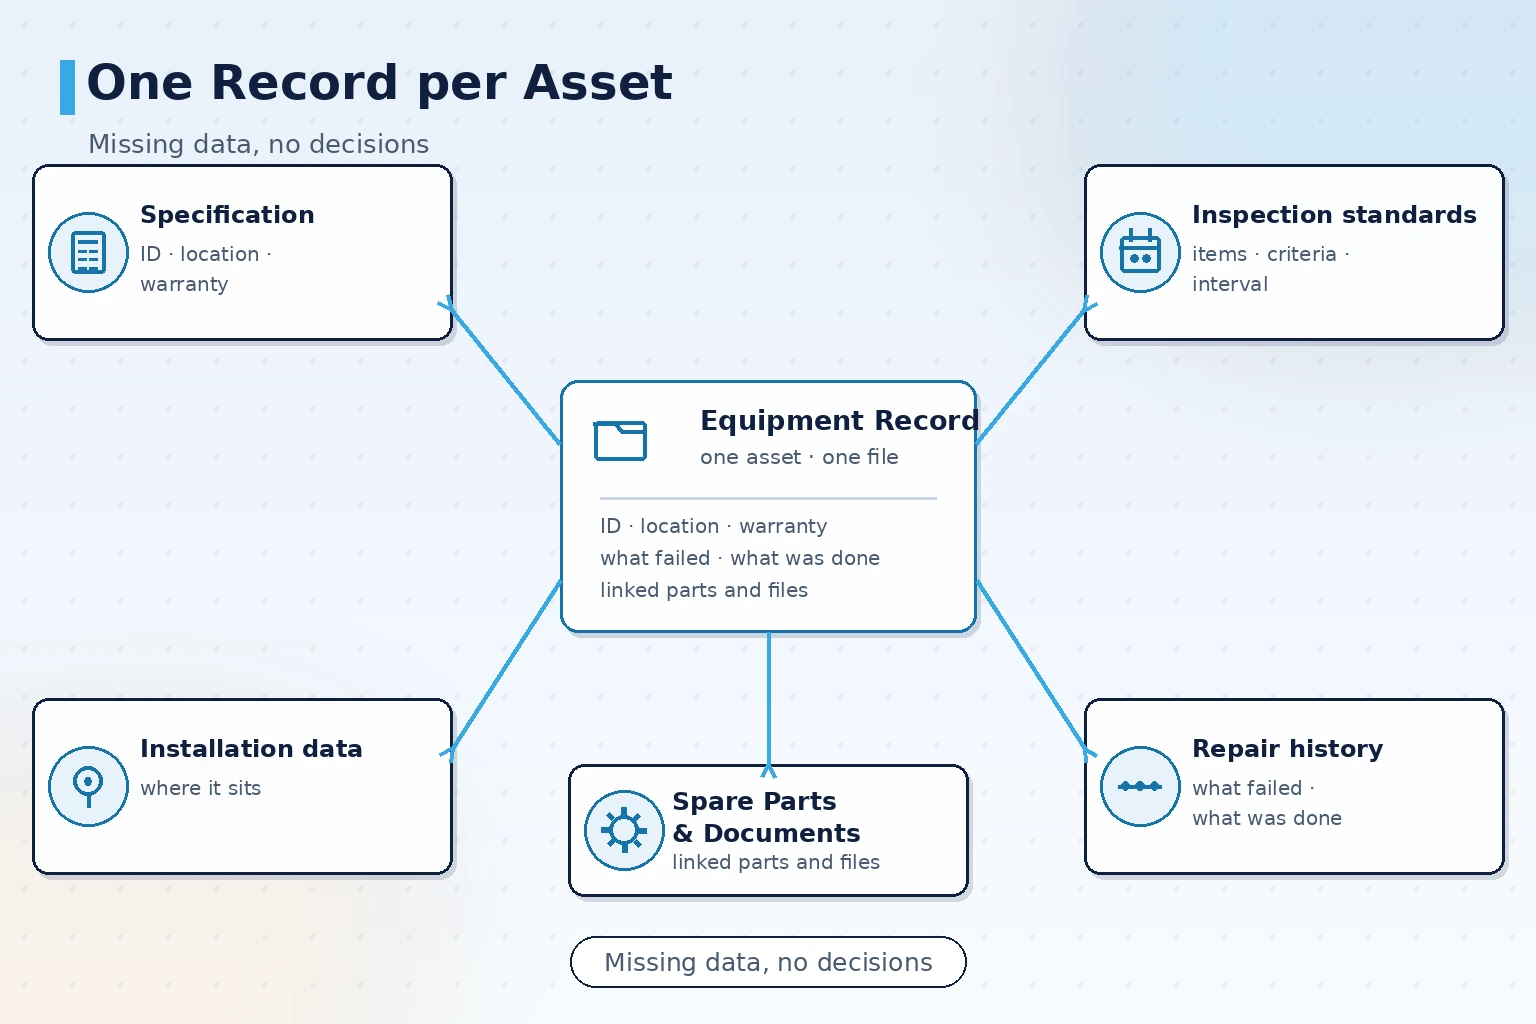
งานบริหารเครื่องจักรดูเหมือนปัญหาเรื่องกระบวนการ แต่จุดที่ติดมักเป็นข้อมูล หากขาดชุดใดชุดหนึ่งไป รายงานและการตัดสินใจที่สร้างทับอยู่ด้านบนจะสูญเสียหลัก
| ประเภทข้อมูล | ต้องบันทึกอะไร | ขาดแล้วเสียตรงไหน |
|---|---|---|
| ทะเบียนเครื่องจักร | รหัสเครื่อง ตำแหน่ง ข้อมูลจำเพาะ ผู้จำหน่าย วันเริ่มใช้งาน ระยะประกัน | หาเครื่องไม่เจอ ค่าเสื่อมไม่ชัด และไม่มีรายการสำหรับวางแผนเปลี่ยนทดแทน |
| มาตรฐานตรวจเช็คและบำรุงรักษา | หัวข้อตรวจเช็ค เกณฑ์ตัดสิน รอบเวลา บทบาทผู้รับผิดชอบ | การบำรุงรักษาอาศัยความจำ และความเสียหายแบบเดิมเกิดซ้ำ |
| ประวัติการซ่อม | อาการเสีย สาเหตุ การแก้ไข เวลาที่เครื่องหยุด ผู้ปฏิบัติ | ความเสียหายประเภทเดียวกันมองไม่เห็น และความรู้ในการซ่อมค้างอยู่กับตัวบุคคล |
| อะไหล่และสต็อก | รหัสอะไหล่ เครื่องที่ใช้ได้ สต็อกสำรอง บันทึกการรับจ่าย | ตอนเร่งด่วนกลับไม่มี ตอนปกติกลับค้างสต็อก และต้นทุนอะไหล่อธิบายไม่ได้ |
| ประสิทธิภาพและต้นทุน | อัตราการเดินเครื่อง เวลาหยุดจากเหตุขัดข้อง ชั่วโมงซ่อม การใช้อะไหล่ | KPI ต้องสรุปด้วยมือ และการตัดสินใจล่าช้า |
ข้อผิดพลาดเรื่องลำดับที่พบบ่อยคือหลายโรงงานทำจอใหญ่และ KPI ก่อน แล้วค่อยกลับมาเติมทะเบียนเครื่องจักร เมื่อข้อมูลต้นทางยังไม่แม่นยำ ก็ไม่มีใครเชื่อรายงาน ทะเบียนเครื่องจักรและมาตรฐานตรวจเช็คคือฐานรากของชั้นนี้ และควรลงเวลาให้ก่อน
วางแผนตรวจเช็คและบำรุงรักษาอย่างไรจึงจะทำได้จริง
แผนที่พิมพ์ออกมาได้ไม่เท่ากับแผนที่ถูกนำไปทำ สิ่งที่อยู่ระหว่างกลางมักเป็นข้อมูลว่าใครทำอะไรเมื่อไร
- ผูกหัวข้อตรวจเช็คกับเครื่องจักร: แต่ละหัวข้อเป็นของเครื่องหรือชิ้นส่วนที่ระบุ ไม่ใช่เป็นของนิสัยของคนใดคนหนึ่ง มาตรฐานจึงไม่เปลี่ยนเมื่อสลับกะหรือเปลี่ยนคน
- แบ่งชั้นรอบเวลาตามความสำคัญ: เครื่องสำคัญใช้รอบตรวจเช็คที่สั้นกว่า เครื่องช่วยรุ่นสามารถผ่อนได้ การแบ่งชั้นมาจากกระบวนการและผลกระทบเมื่อเสีย ไม่ใช่ใช้รอบเดียวกับทุกเครื่อง
- ปฏิบัติด้วยการสแกน: ผู้ตรวจสแกนรหัสเครื่องหรือรหัสสถานีที่หน้างาน แล้วบันทึกผลทีละหัวข้อบนเครื่องปลายทาง แทนการบันทึกย้อนหลังที่ใบกระดาษเปิดทางไว้
- ความผิดปกติส่งเข้าใบสั่งซ่อมทันที: เมื่อค่าที่วัดออกนอกเกณฑ์ ระบบบันทึกเป็นความผิดปกติและแปลงเป็นใบสั่งซ่อม โดยไม่ต้องผ่านการรายงานด้วยวาจาอีกขั้น
คุณค่าของกลไกนี้ไม่ได้อยู่ที่รายงานที่ดูดีขึ้น แต่อยู่ที่การเปลี่ยนคำถามว่าบำรุงรักษาแล้วหรือยัง ทำถูกต้องหรือไม่ จากคำยืนยันด้วยวาจาเป็นบันทึกที่ค้นคืนได้ ISO 9001:2015 วางข้อกำหนดทำนองเดียวกันเรื่องการควบคุมกระบวนการและความสามารถสอบกลับของบันทึก และกระบวนการบำรุงรักษาเครื่องจักรก็ไม่ใช่ข้อยกเว้น
ใบสั่งซ่อมและอะไหล่สำรองเชื่อมกันอย่างไร
ประสิทธิภาพการซ่อมที่ต่ำมักไม่ได้มาจากฝีมือช่าง แต่มักมาจากการส่งต่อข้อมูลว่าใครไป หยิบอะไรไป และครั้งก่อนแก้อย่างไร
- รวมจุดรับแจ้งเป็นจุดเดียว: เหตุขัดข้องที่ผู้ปฏิบัติงาน ผู้ตรวจเช็ค และการเดินตรวจพบ รวมเข้าแถวเดียว ลดการตกหล่นและการซ้ำซ้อนที่เกิดจากการบอกด้วยวาจา
- มอบหมายงานพร้อมบริบท: เมื่อมอบใบงานให้ช่างซ่อม ระบบแนบประวัติเครื่อง บันทึกความเสียหายเดิม และแบบที่เกี่ยวข้อง ช่วยลดเวลาค้นหาที่หน้างาน
- ผูกอะไหล่กับใบงาน: เลือกและเบิกอะไหล่ตามใบงานที่ยังไม่ปิด การใช้ถูกนับเข้าเครื่องและประเภทความเสียหายโดยอัตโนมัติ
- ต้องปิดวงเมื่อแล้วเสร็จ: บันทึกสิ่งที่ทำ อะไหล่ที่เปลี่ยน เวลาที่เครื่องหยุด และข้อเสนอถัดไปไว้ด้วยกันเป็นส่วนหนึ่งของแฟ้มสุขภาพเครื่อง กรณีที่ซ่อมที่หน้างานไม่ได้ให้ย้ายไปติดตามในแผนซ่อมใหญ่
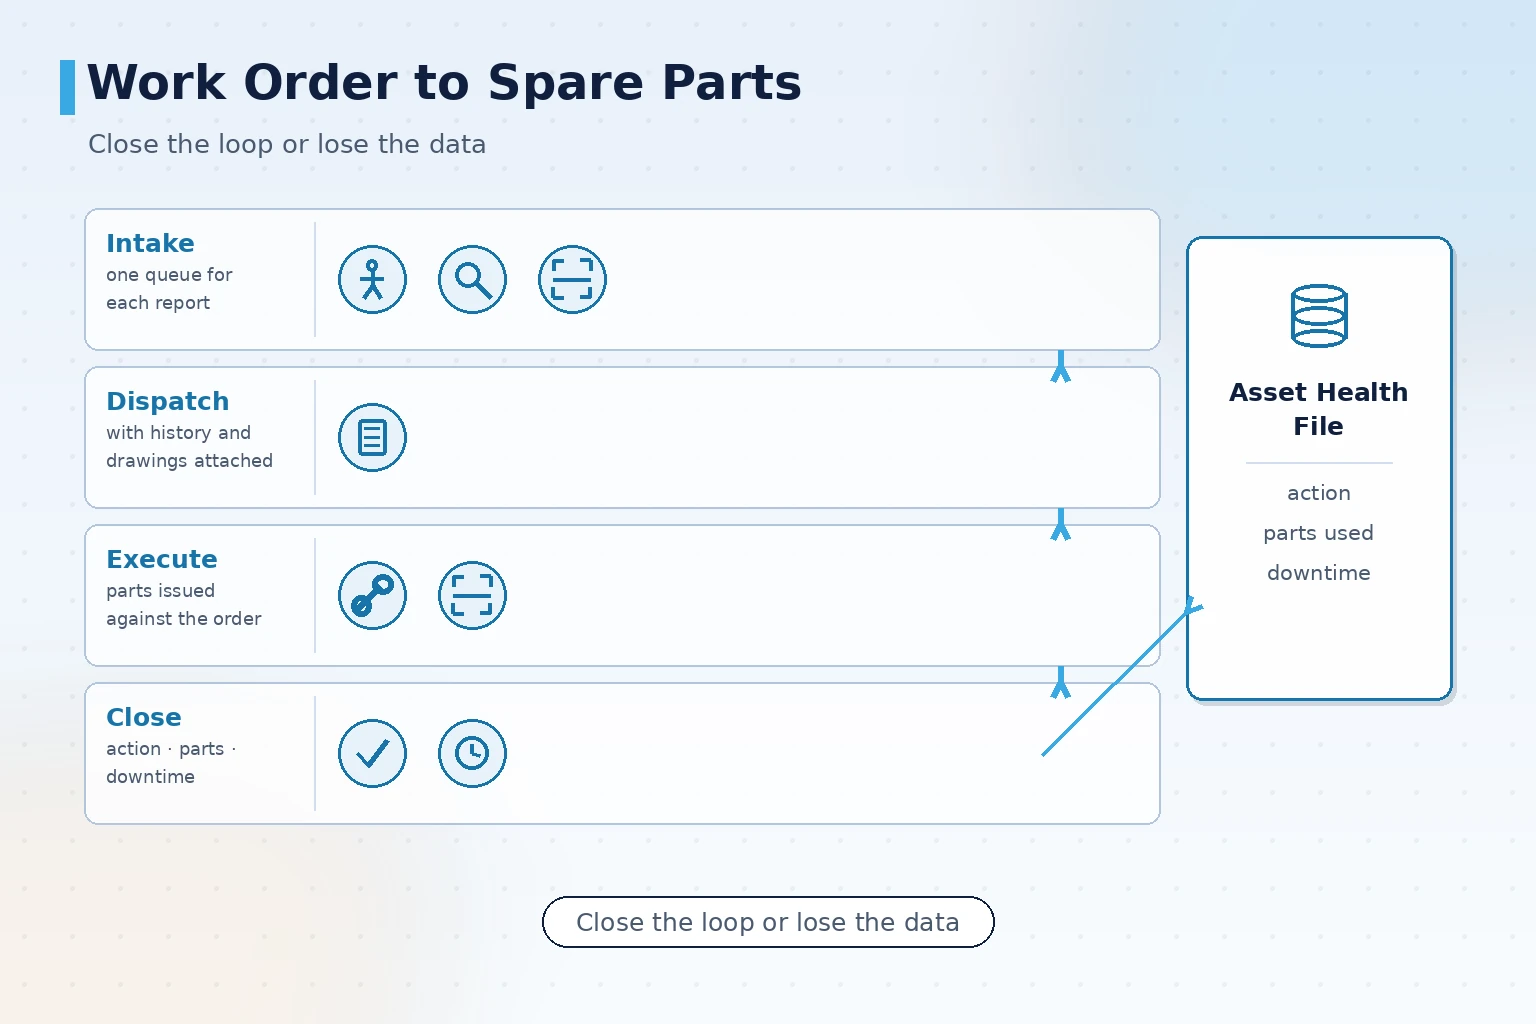
เมื่อข้อมูลใบสั่งซ่อมสะสมสักสองสามเดือน แนวโน้มจะปรากฏขึ้นเอง ประเภทความเสียหายใดเกิดซ้ำ เครื่องใดทำให้หยุดมากที่สุด อะไหล่ใดใช้ผิดปกติ ไม่ต้องใช้เครื่องมือวิเคราะห์เพิ่มเติม หากบันทึกด้วยชุดข้อมูลเดียวกันตั้งแต่แรก
ขอบเขตกับ OEE MES และ ERP
ระบบบริหารเครื่องจักรไม่ค่อยทำงานโดดเดี่ยว และขอบเขตที่คลุมเครือจะทำให้หลังเปิดใช้งานมีตัวเลขสองชุดอยู่คู่กัน
| ระบบ | หน้าที่ของแต่ละระบบ | ส่งอะไรผ่านอินเทอร์เฟซ |
|---|---|---|
| OEE และการวิเคราะห์ประสิทธิภาพ | คำนวณอัตราการเดินเครื่อง อัตราสมรรถนะ อัตราของดี และโครงสร้างความสูญเสีย | เหตุการณ์เครื่องหยุดและรหัสสาเหตุ เป็นข้อมูลเข้าให้ OEE |
| MES | บริหารใบงาน การรายงานผลผลิต จังหวะไลน์ และข้อมูลคุณภาพ | สถานะเครื่อง เวลาที่หยุด ผลของใบสั่งซ่อม |
| ERP | บริหารจัดซื้อ ทะเบียนสต็อก และผังบัญชีต้นทุน | การรับจ่ายอะไหล่และการกระจายต้นทุนซ่อมเข้าบัญชี |
การออกแบบอินเทอร์เฟซต้องกำหนดสามเรื่องล่วงหน้า คือส่งด้วยความถี่เท่าไร ส่งฟิลด์ใด และฝ่ายใดเป็นผู้เริ่มส่ง นอกจากนี้รหัสเครื่อง รหัสอะไหล่ และหน่วยวัดต้องตรงกันระหว่างระบบ จึงจะเทียบข้อมูลกันได้
พาอะไหล่จากความจำสู่หลักฐาน
การบริหารอะไหล่มักเอียงไปสองทาง คือสต็อกน้อยเกินไปจนเครื่องหยุดต้องรอของ กับมากเกินไปจนบนชั้นวางมีของที่ไม่ขยับมาหลายปี ทางสายกลางมาจากข้อมูลสองด้าน ด้านหนึ่งคือบันทึกการใช้งานในอดีต ซึ่งบอกความถี่ในการเบิกจริงและรูปแบบตามฤดูกาลของอะไหล่แต่ละชนิด อีกด้านคือทะเบียนเครื่องจักรและแผนบำรุงรักษา ซึ่งคาดการณ์ความต้องการเปลี่ยนทดแทนในช่วงถัดไป
เมื่อมีทั้งสองด้าน สต็อกสำรองจะไม่ใช่ตัวเลขที่เดาขึ้นมา แต่กำหนดเป็นชั้นได้ตามความสำคัญของเครื่อง ระยะเวลารอจัดซื้อ และอัตราการใช้ อะไหล่ที่รอนานหรือเป็นจุดเสียเดียวควรกันสต็อกไว้สูงกว่า ส่วนอะไหล่ที่หาได้ทั่วไปและมีของทดแทนได้ ควรเก็บต่ำหรือซื้อเมื่อต้องการ ค่าเหล่านี้ปรับได้ต่อเนื่องตามข้อมูลการใช้งาน โดยมีเงื่อนไขว่าทุกครั้งที่เบิกต้องผ่านใบสั่งซ่อม และทุกครั้งที่รับเข้าต้องมีบันทึก
ลำดับการเริ่มจากทะเบียนเครื่องจักรและข้อผิดพลาดที่พบบ่อย
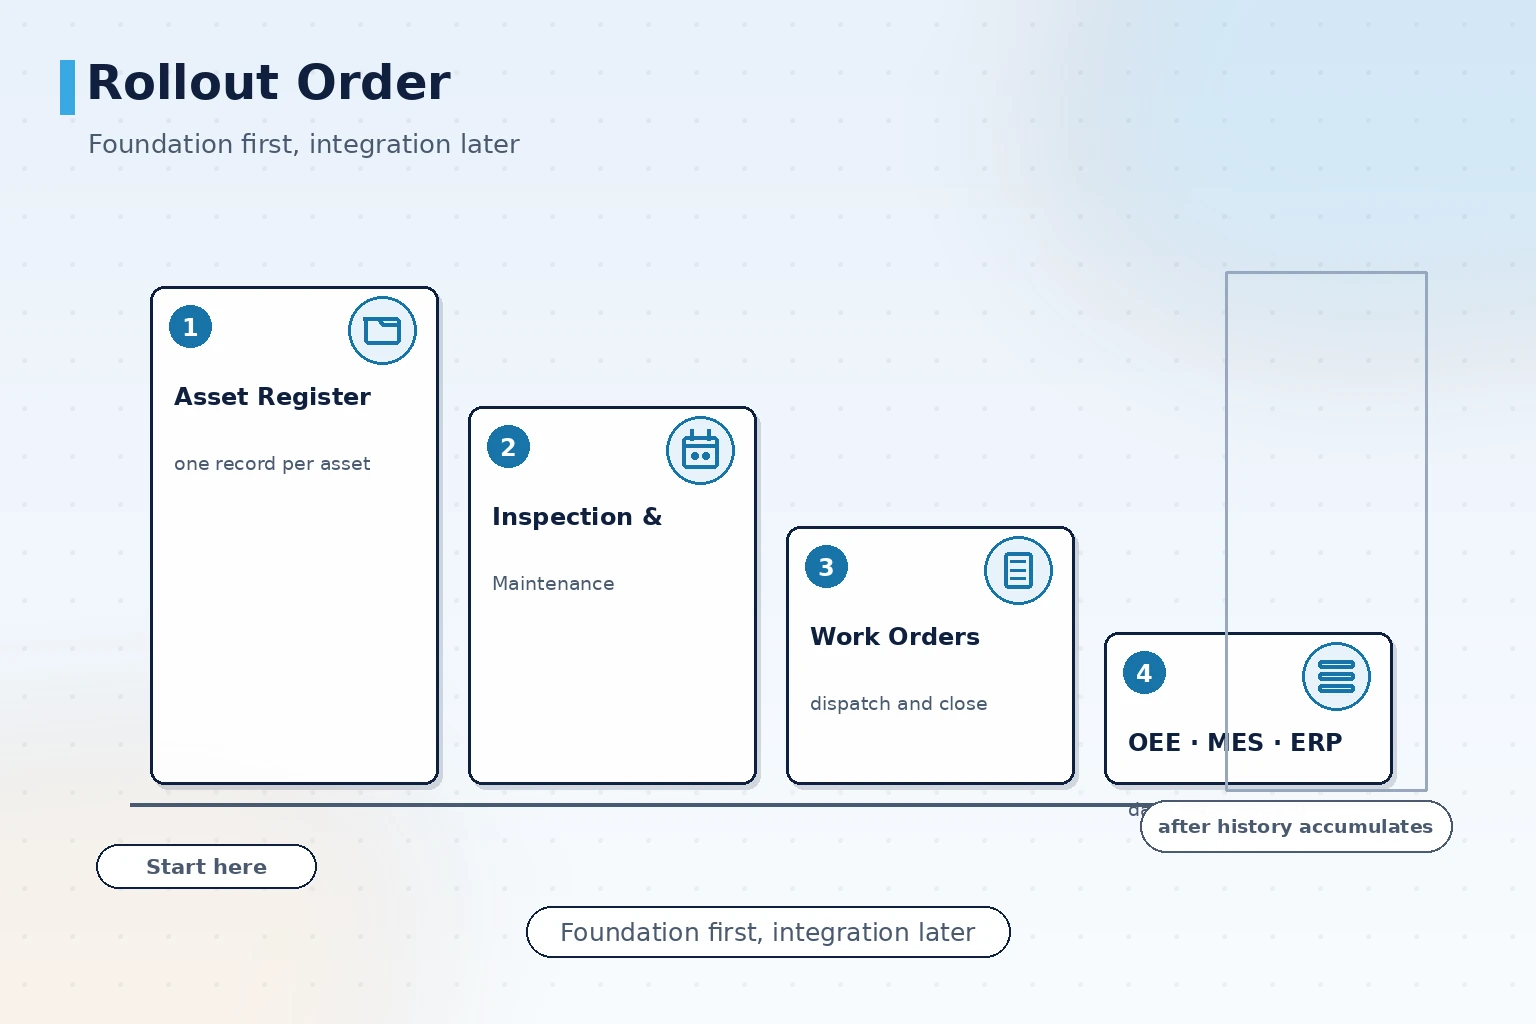
ลำดับที่แนะนำคือเริ่มจากทะเบียนเครื่องจักรและมาตรฐานตรวจเช็ค ไม่ใช่เริ่มจากจอใหญ่
- ระยะแรก: สำรวจทะเบียนเครื่องจักร เติมข้อมูลจำเพาะ ตำแหน่ง และข้อมูลประกันของเครื่องสำคัญ ให้เป็นฐานของแฟ้มรายเครื่อง
- ระยะถัดไป: กำหนดหัวข้อตรวจเช็คและเกณฑ์ตัดสินของเครื่องสำคัญ เริ่มจากเครื่องที่เสียบ่อยและกระทบมาก
- ระยะต่อมา: เปิดใช้ใบสั่งซ่อม ให้การรับแจ้ง มอบหมาย ปิดงาน และเบิกอะไหล่ผ่านระบบ เพื่อสร้างข้อมูลประวัติ
- ระยะสุดท้าย: เมื่อประวัติสะสมเพียงพอ จึงเชื่อม OEE และอินเทอร์เฟซ MES ERP เพื่อนำข้อมูลเครื่องเข้าสู่การจัดการการผลิตและต้นทุน
ข้อผิดพลาดที่พบบ่อยมีสามข้อ ข้อแรกคือมองระบบเป็นแบบฟอร์มกระดาษที่ทำให้เป็นดิจิทัล บันทึกอย่างเดียวโดยไม่ใช้การแจ้งเตือนและการเชื่อมโยง จึงทิ้งไปภายในไม่กี่เดือน ข้อที่สองคือคัดลอกมาตรฐานตรวจเช็คจากที่อื่นมาใช้ ทั้งที่แยกออกจากรูปแบบความเสียหายจริงของเครื่องในโรงงาน ข้อที่สามคือสรุปอย่างเดียวไม่ปิดวง KPI รายงานขึ้นไปแล้วไม่มีใครรับผิดชอบติดตามปรับปรุง
สิทธิ์เข้าถึงข้อมูลเครื่องจักรควรออกแบบควบไปด้วย ใครแก้ไขมาตรฐานตรวจเช็คได้ ใครปิดใบสั่งซ่อมได้ ใครปรับสต็อกอะไหล่ได้ ล้วนต้องมีบทบาทชัดเจนและมีร่องรอยการปฏิบัติ ข้อกำหนดการควบคุมการเข้าถึงที่มาตรฐานชุด IEC 62443 กำหนดไว้สำหรับระบบอัตโนมัติและระบบควบคุมอุตสาหกรรม ใช้เป็นแนวอ้างอิงสำหรับการออกแบบส่วนนี้ได้ดี
สรุป
คุณค่าของระบบบริหารการบำรุงรักษาเครื่องจักรตามแนวทาง TPM ไม่ได้อยู่ที่จำนวนฟังก์ชัน แต่อยู่ที่ว่าสี่เรื่องเดินต่อเนื่องได้หรือไม่ ทะเบียนเครื่องจักรแม่นยำ การตรวจเช็คและบำรุงรักษาทำตามแผน ใบสั่งซ่อมปิดวงและมีบันทึก และการตัดสินใจเรื่องอะไหล่มีข้อมูลรองรับ เมื่อสี่เรื่องนี้มั่นคง การเชื่อม OEE การวิเคราะห์ต้นทุน และการตัดสินใจเปลี่ยนทดแทนจึงมีแหล่งข้อมูลที่เชื่อถือได้ และงานบริหารเครื่องจักรจะย้ายจากงานแก้ปัญหาเฉพาะหน้าไปสู่การบำรุงรักษาที่วางแผนได้
ORPAON ดำเนินงานด้านดิจิทัลไลเซชันการผลิตมาตั้งแต่ปี 2009 มีประสบการณ์ติดตั้งในด้านการบริหารเครื่องจักรและการจัดการการผลิตในอุตสาหกรรมชิ้นส่วนยานยนต์ อิเล็กทรอนิกส์ อาหารและเครื่องดื่ม และการผลิตเครื่องจักร หากโรงงานกำลังจะทบทวนสภาพงานบริหารเครื่องจักร ควรเริ่มจากรายการเครื่องจักรและบันทึกเหตุขัดข้องในหกเดือนล่าสุด ให้ฐานสองชั้นคือทะเบียนเครื่องจักรและมาตรฐานตรวจเช็คมั่นคงก่อน แล้วจึงกำหนดขอบเขตและจังหวะของระบบ
ขอรับการวินิจฉัยที่หน้างาน
ไม่แน่ใจว่างานบริหารเครื่องจักรควรเริ่มจากส่วนใด เตรียมรายการเครื่องจักร ระบบบำรุงรักษาที่ใช้อยู่ และบันทึกการหยุดจากเหตุขัดข้องล่าสุดมาให้เรา วิศวกรจะเข้าตรวจวินิจฉัยที่หน้างานและเสนอลำดับความสำคัญของทะเบียนเครื่องจักร การตรวจเช็คบำรุงรักษา และใบสั่งซ่อม
ติดต่อเรา