ระบบมอนิเตอร์กระบวนการย้อมผ้า: เส้นโค้ง ล็อต และการตรวจสอบสี
ระบบมอนิเตอร์กระบวนการย้อมผ้าเป็นชั้นกำกับดูแลและชั้นข้อมูลของโรงย้อม ทำหน้าที่บันทึกเส้นโค้งอุณหภูมิและการเติมสารของเครื่องย้อม อุณหภูมิแต่ละโซนและความเร็วผ้าของเครื่องตั้งรูปแบบ ตลอดจนการชั่งน้ำยาและความต่างสี บนแกนเวลาเดียวกัน เพื่อให้เงื่อนไขกระบวนการของแต่ละล็อตสามารถย้อนดูและเปรียบเทียบได้ ส่วนที่ยากของการย้อมซ้ำเพราะสีเพี้ยนหรือข้อโต้แย้งเรื่องล็อตมักไม่ใช่การไม่มีข้อมูล แต่เป็นเพราะข้อมูลกระจายอยู่ที่หน้าจอเครื่อง สมุดบันทึกของกะ และตารางของห้องแล็บ ซึ่งไม่เคยมาบรรจบกันบนแกนเวลาเดียว บทความนี้กล่าวถึงสิ่งที่แต่ละสายข้อมูลต้องเก็บ คำนิยามที่ต้องกำหนดก่อนเริ่มใช้งาน วิธีที่ใบล็อตและหมายเลขล็อตย้อมสร้างห่วงโซ่ตรวจสอบย้อนกลับ และจุดตรวจรับของการติดตั้งเป็นระยะ
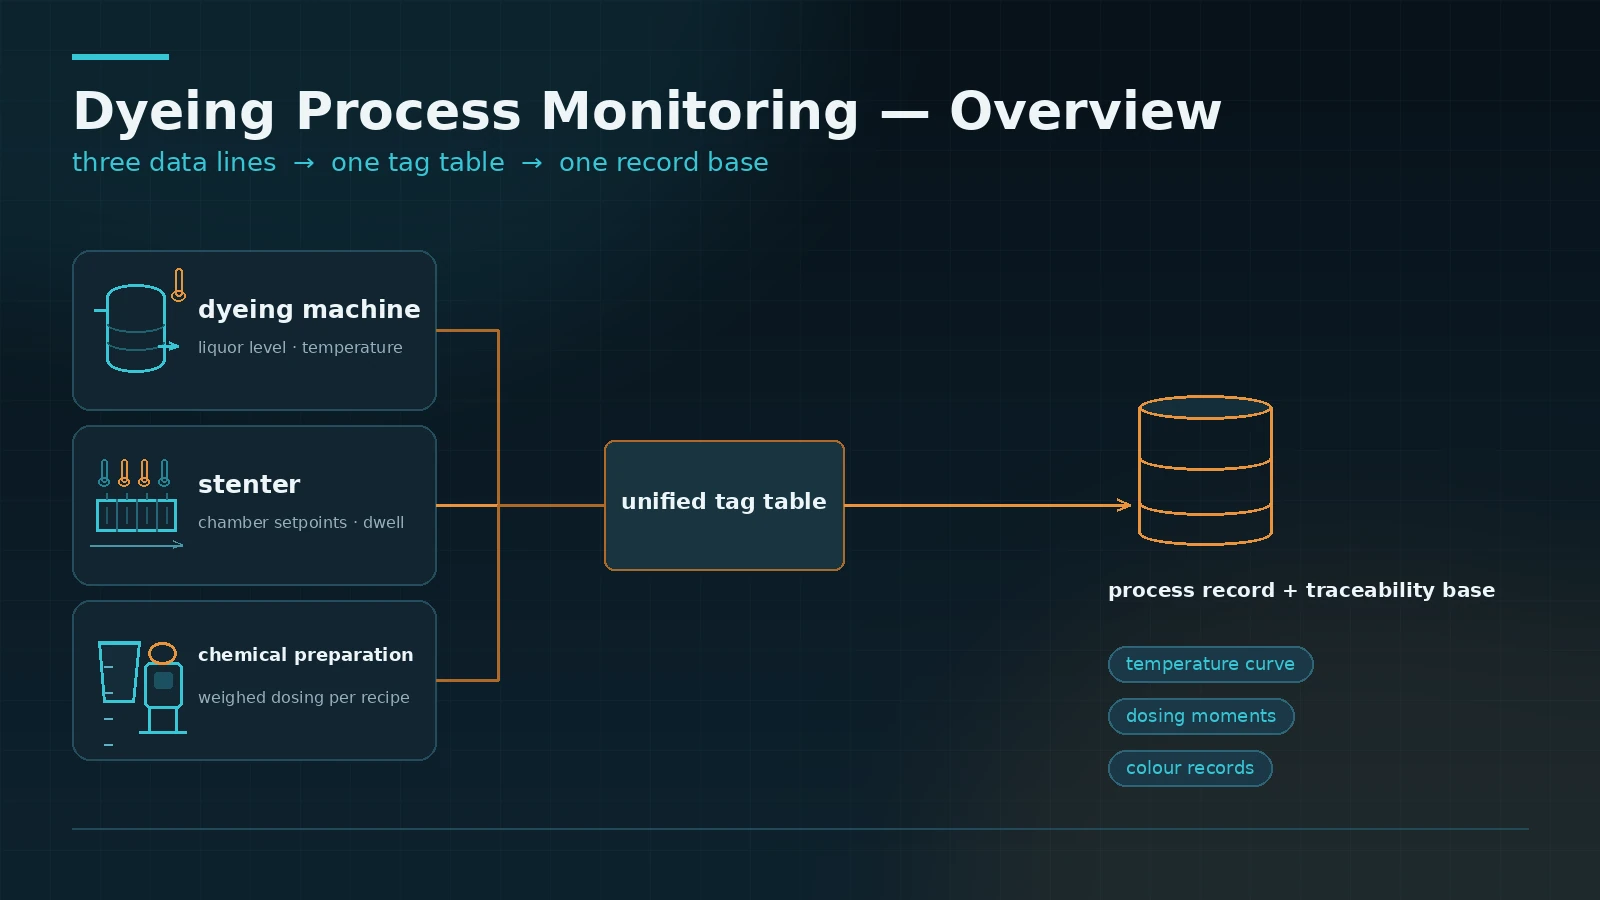
1. ระบบมอนิเตอร์กระบวนการย้อมผ้าครอบคลุมอะไร: สามสายข้อมูล
ระบบมอนิเตอร์กระบวนการย้อมผ้าเป็นชั้นกำกับดูแลและชั้นข้อมูลของโรงย้อม ทำหน้าที่บันทึกกลุ่มพารามิเตอร์สามกลุ่มบนแกนเวลาเดียวกัน ได้แก่ เครื่องย้อม (หมายเลขล็อต อัตราส่วนน้ำย้อม เส้นโค้งการเพิ่มและลดอุณหภูมิ จังหวะการเติมสารเคมี ค่า pH) เครื่องตั้งรูปแบบ (อุณหภูมิแต่ละโซน ความเร็วผ้า อัตราการป้อนเกิน ความชื้นอากาศ exhaust) และพื้นที่เตรียมน้ำยาและห้องแล็บ (ค่าน้ำหนักสีย้อมและสารช่วย ความเข้มข้นน้ำยาแม่ และค่าความต่างสีของตัวอย่างทดลอง) เมื่อทั้งสามสายอยู่บนแกนเวลาเดียวกัน เงื่อนไขกระบวนการของผ้าหนึ่งล็อตจะถูกเล่าซ้ำได้ครบถ้วน โดยไม่ต้องประกอบจากสมุดบันทึกของแต่ละกะ
ความต่างจากหน้าจอควบคุมที่ตัวเครื่องอยู่ที่การเก็บรักษาและการเปรียบเทียบ หน้าจอที่เครื่องตอบโจทย์กะที่กำลังเดินอยู่ และเมื่อมีการแก้ค่าตั้ง ยากที่จะย้อนดูประวัติการแก้ไข ระบบมอนิเตอร์เก็บตัวอย่างตามรอบเวลาคงที่และจัดเก็บลงฐานข้อมูล ทำให้เส้นโค้งของสินค้ารหัสเดียวกันในต่างกะและต่างเครื่องนำมาวางทับกันเพื่อเทียบได้โดยตรง เมื่อเกิดปัญหาสีเพี้ยนจนต้องย้อมซ้ำ การเรียกดูเส้นโค้งการเพิ่มอุณหภูมิและจังหวะเติมสารของครั้งนั้นได้ คือจุดเริ่มต้นที่ต่างจากการมีเพียงใบสั่งกระบวนการที่เขียนด้วยมือ
อินเทอร์เฟซหน้างาน ไม่ค่อย เป็นแบบเดียว เครื่องย้อมและเครื่องตั้งรูปแบบรุ่นใหม่มักมีพอร์ต Ethernet รับส่งด้วย Modbus TCP หรือ OPC UA (IEC 62541) เครื่องรุ่นเก่ามักมีเพียงพอร์ตอนุกรม RS485 ซึ่งใช้โปรโตคอลเฉพาะของผู้ผลิตหรือ Modbus RTU ส่วนอุปกรณ์เตรียมน้ำยาและชั่งน้ำหนักมักใช้เครื่องชั่งที่มีพอร์ตอนุกรม ระบบมอนิเตอร์ต้องรองรับช่องทางเหล่านี้ภายใต้ตารางจุดเดียวกัน และแยกเก็บค่าดิบ ค่าวิศวกรรม และบิตสถานะของอุปกรณ์ออกจากกัน เพื่อไม่ให้การเปลี่ยนช่วงวัดจุดใดจุดหนึ่งทำให้เส้นโค้งย้อนหลังเสียรูป
2. คำนิยามที่ต้องกำหนดก่อนเริ่มใช้งาน: อัตราส่วนน้ำย้อม การเพิ่มอุณหภูมิ และหน่วยพลังงาน
เครื่องย้อมจากผู้ผลิตต่างกันอาจแสดงอัตราส่วนน้ำย้อมค่าเดียวกันด้วยวิธีที่ที่แตกต่างกันอย่างสิ้นเชิง: ระดับของเหลวเป็นมิลลิเมตร ความถี่ของปั๊มหลัก หรืออัตราส่วนที่คำนวณแล้ว หากไม่ทำให้คำนิยามเหล่านี้ตรงกันก่อนเริ่มใช้งาน การเปรียบเทียบทั้งหมดหลังจากนั้นจะคลาดเคลื่อน ควรยืนยันทีละประเภทสัญญาณและเขียนข้อสรุปลงในเอกสารขอบเขตการติดตั้ง
| ประเภทสัญญาณ | สิ่งที่ต้องยืนยัน | ปัญหาที่พบบ่อย |
|---|---|---|
| เส้นโค้งอุณหภูมิ | ตำแหน่งหัววัด (ในน้ำย้อมหรือทางออกเครื่องแลกเปลี่ยนความร้อน) รอบการเก็บตัวอย่าง หน่วยของอัตราการเพิ่มอุณหภูมิ | บันทึกเฉพาะค่าตั้งของโปรแกรม ไม่บันทึกค่าที่วัดได้จริง จึงตัดสินความคลาดเคลื่อนไม่ได้ |
| อัตราส่วนน้ำย้อมและระดับของเหลว | ชนิดและช่วงวัดของเซนเซอร์ระดับ แหล่งที่มาของน้ำหนักผ้า อัตราส่วนเป็นค่าคำนวณหรือค่าตั้ง | น้ำหนักผ้าคีย์มือ ทำให้อัตราส่วนไม่ตรงกับความเป็นจริง |
| การเติมสารและเตรียมน้ำยา | จังหวะการเติม หน่วยของปริมาณ (kg, L หรือ %) บันทึกความเข้มข้นน้ำยาแม่หรือไม่ | เก็บเฉพาะรหัสสูตร เมื่อมีการแก้ไขจึงจำลองเงื่อนไขเดิมไม่ได้ |
| อุณหภูมิเครื่องตั้งรูปแบบ | จำนวนและตำแหน่งหัววัดต่อโซน หน่วยความเร็วผ้า นิยามของอัตราป้อนเกิน | หนึ่งจุดต่อโซน ทำให้ตามหาต้นเหตุของสีต่างซ้ายขวาไม่ได้ |
| ไอน้ำและน้ำ | ชนิดมิเตอร์วัดการไหล หน่วยวัด (kg หรือลูกบาศก์เมตร) แบ่งตามล็อตหรือตามกะ | หน่วยปนกัน (ตันกับกิโลกรัม) ทำให้คำนวณอัตราการใช้ต่อหน่วยไม่ได้ |
| ความต่างสีและการตรวจสอบ | สูตรความต่างสีและแหล่งกำเนิดแสง (เช่น CIELAB ΔE*ab, D65) ตำแหน่งการวัดสี | บันทึกเพียงผ่านหรือไม่ผ่านโดยไม่มีค่าตัวเลข จึงมองไม่เห็นแนวโน้ม |
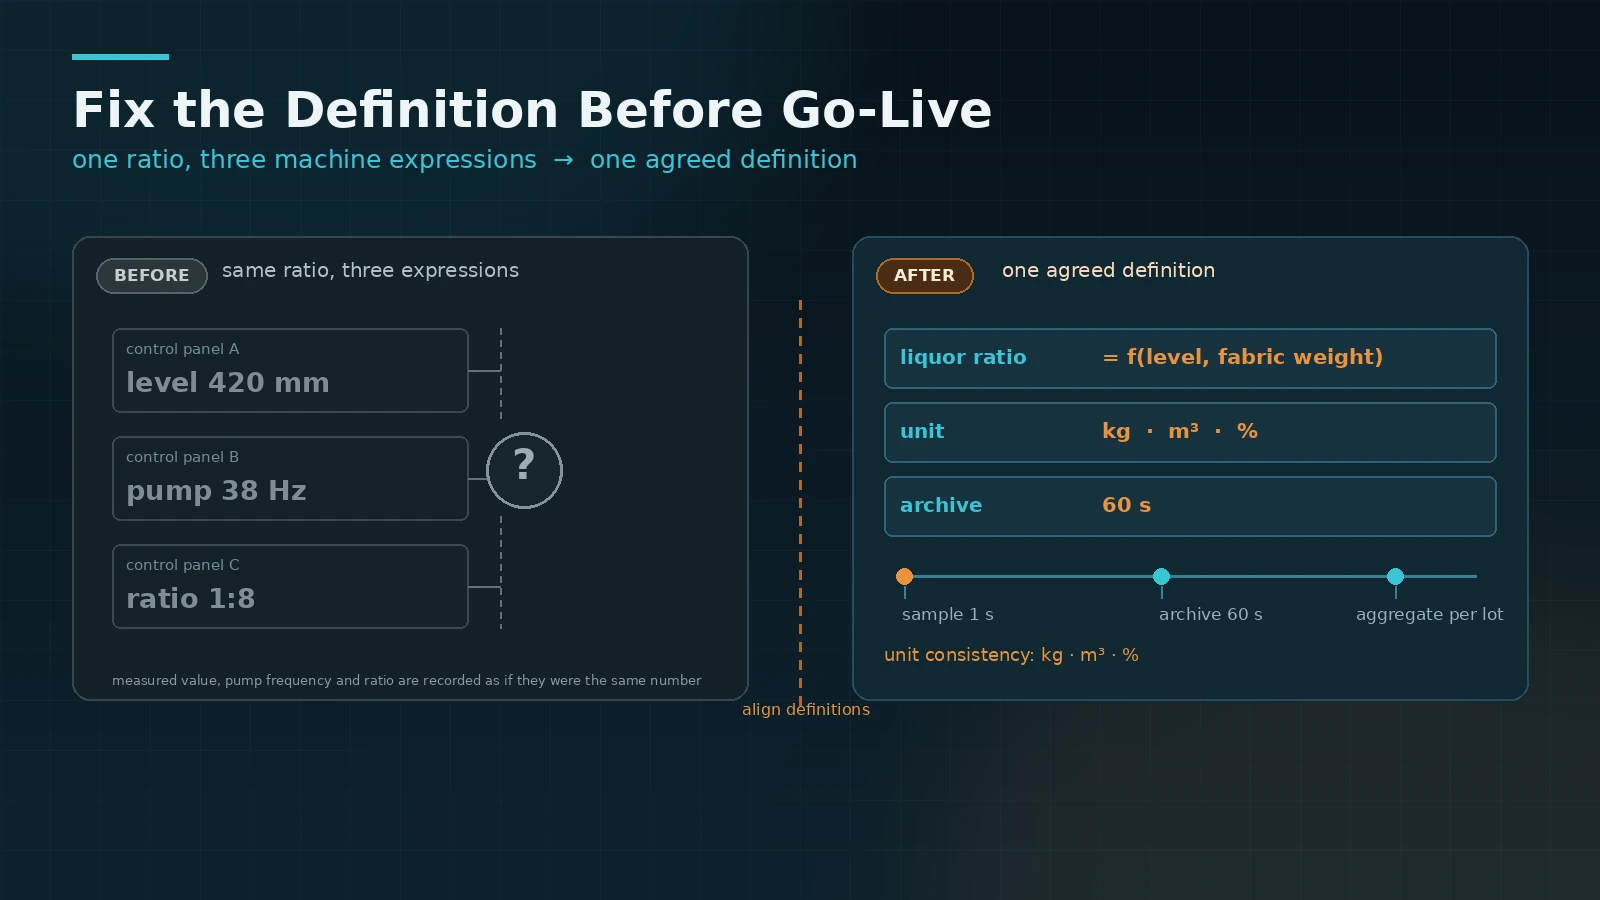
กลยุทธ์การเก็บตัวอย่างและการจัดเก็บต้องกำหนดพร้อมกับคำนิยาม สัญญาณอุณหภูมิและความดันมักเก็บทุกวินาทีและจัดเก็บทุกนาที การเติมสารและการเปิดปิดวาล์วบันทึกเมื่อมีการเปลี่ยนแปลง ส่วนผลผลิต ไอน้ำ น้ำ และไฟฟ้า สรุปตามล็อตหรือตามกะ กลยุทธ์การจัดเก็บต้องตอบคำถามสองข้อได้ คือ เส้นโค้งที่สมบูรณ์ของล็อตเมื่อสามเดือนก่อนยังเรียกดูได้หรือไม่ และหนึ่งล็อตใช้พื้นที่เก็บเท่าไร ข้อแรกกำหนดระยะเวลาการเก็บรักษา ข้อที่สองกำหนดงบประมาณพื้นที่เก็บและสำรองข้อมูล
3. ใบล็อต หมายเลขล็อตย้อม และบันทึกความต่างสี เชื่อมเป็นห่วงโซ่ตรวจสอบย้อนกลับ
การตรวจสอบย้อนกลับในโรงย้อมต่างจากการประกอบ: ล็อตย้อมหนึ่งล็อตอาจใช้ผ้าดิบจากหลายล็อต และผ้าที่ได้ถูกแบ่งไปยังหลายคำสั่งซื้อ ห่วงโซ่ต้องเดินได้สองทาง คือจากคำสั่งซื้อสินค้าสำเร็จรูปย้อนกลับไปยังหมายเลขล็อตย้อมและล็อตผ้าดิบ และจากล็อตผ้าดิบไปยังคำสั่งซื้อที่ผ้านั้นถูกใช้
- ใบล็อต: บันทึกหมายเลขล็อต ผู้จัดส่ง และจำนวนเมตรตอนรับผ้าดิบ แล้วผูกหมายเลขใบกับหมายเลขล็อตย้อมเมื่อเข้าผลิต กรณีหนึ่งล็อตย้อมใช้หลายล็อตผ้า ต้องลงทะเบียนทั้งหมด ไม่ใช่เฉพาะล็อตหลัก
- หมายเลขล็อตย้อมและเส้นโค้งกระบวนการ: หมายเลขล็อตย้อมเป็นคีย์หลักของกระบวนการย้อม เส้นโค้ง บันทึกการเติมสาร ผู้ปฏิบัติงาน และเวลา ผูกกับหมายเลขนี้ทั้งหมด และการนำหมายเลขล็อตกลับมาใช้ซ้ำต้องมีกฎเรื่องรอบเวลาและการปล่อยหมายเลขที่ชัดเจน
- บันทึกความต่างสี: บันทึกค่าของตัวอย่างทดลอง ค่าระหว่างล็อต และผลตรวจสุดท้าย ด้วยสูตรและแหล่งกำเนิดแสงเดียวกัน พร้อมระบุตำแหน่งการวัด เพื่อแยกความแปรปรวนภายในล็อตออกจากความต่างระหว่างล็อต
- การย้อมซ้ำและการแก้ไข: การย้อมซ้ำต้องสร้างบันทึกการดำเนินการใหม่ที่เชื่อมกับล็อตเดิม เพื่อไม่ให้เส้นโค้งหลังการย้อมซ้ำเขียนทับบันทึกต้นฉบับ
- สินค้าสำเร็จรูปและคำสั่งซื้อ: ผูกผลการตรวจสอบกับหมายเลขคำสั่งซื้อ หมายเลขล็อต และจำนวนเมตร เพื่อให้ตอนส่งมอบสามารถย้อนจากคำสั่งซื้อไปยังล็อตทั้งหมดที่เกี่ยวข้องได้
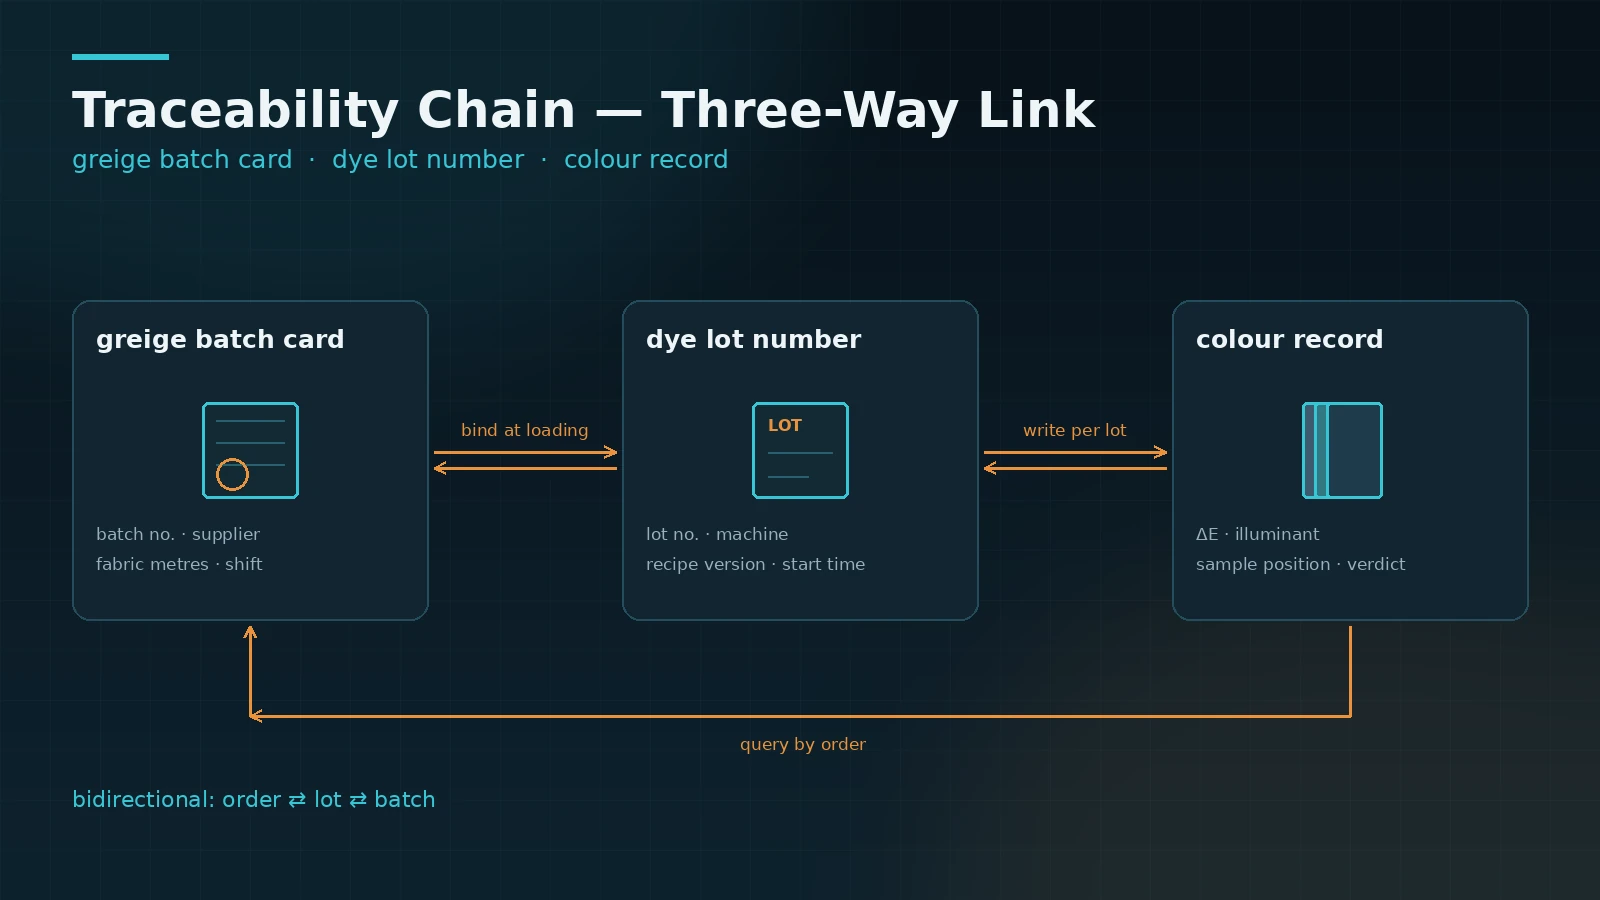
รายการที่ถูกละเลยบ่อยที่สุดคือการลงทะเบียนหลายล็อตผ้าในหนึ่งล็อตย้อม เมื่อการผลิตเร่งรีบมักบันทึกเฉพาะล็อตหลัก ล็อตที่เหลือจึงหลุดออกจากห่วงโซ่ เมื่อลูกค้าตั้งคำถามกับสินค้าที่ส่งมอบทั้งชุดในภายหลัง สิ่งที่เหลืออยู่คือช่วงเวลาคร่าว ๆ เท่านั้น
4. การติดตั้งเป็นระยะและการตรวจรับ
โรงย้อมมีเครื่องหลายรุ่นและมีการเปลี่ยนล็อตถี่ การเชื่อมต่อทั้งโรงงานในครั้งเดียวจึงมักไม่สมจริง แนวทางที่ควบคุมได้ง่ายกว่าคือเลือกหนึ่งสายการผลิตหรือหนึ่งแผนก ทำให้เส้นโค้งเครื่องย้อมและการผูกหมายเลขล็อตใช้งานได้ก่อน แล้วจึงขยายไปยังเครื่องตั้งรูปแบบและการวัดพลังงาน
- ระยะที่ 1 เครื่องเดียวและสายเดียว: เป้าหมายคือพารามิเตอร์หลักถูกจัดเก็บต่อเนื่องและค่าบนเส้นโค้งตรงกับหน้าจอที่เครื่อง ตอนตรวจรับให้สุ่มหลายล็อต ตรวจความครบถ้วนของอุณหภูมิ อัตราส่วนน้ำย้อม และจังหวะการเติมสาร รวมถึงความต่อเนื่องของเวลา
- ระยะที่ 2 การตรวจสอบย้อนกลับล็อตและสี: ใบล็อต หมายเลขล็อตย้อม และบันทึกความต่างสีเริ่มทำงานร่วมกัน สามารถย้อนจากคำสั่งซื้อไปยังล็อต และเรียกเส้นโค้งกับผลตรวจจากหมายเลขล็อตได้
- ระยะที่ 3 พลังงานและหลายแผนก: ไอน้ำ น้ำ และไฟฟ้าถูกแบ่งตามล็อตหรือตามกะ อัตราการใช้ต่อหน่วยเข้าสู่รายงานประจำ และนำตารางจุดกับแม่แบบรายงานที่ผ่านการตรวจสอบแล้วไปใช้กับแผนกอื่น
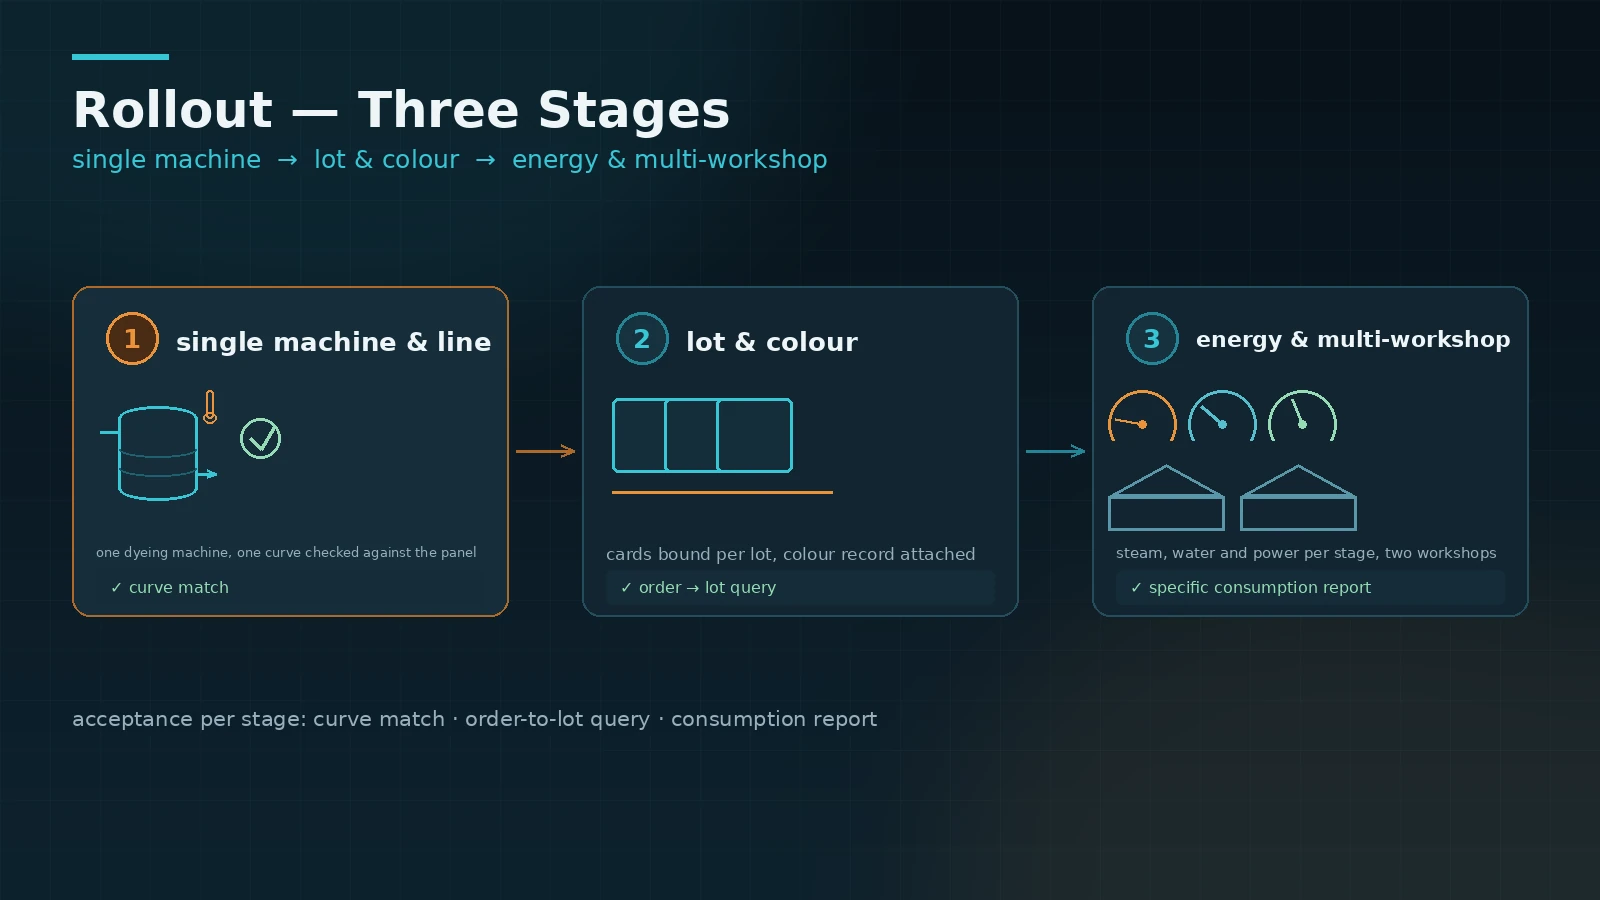
เกณฑ์ตัดสินไม่ใช่จำนวนจุดที่เชื่อมต่อ แต่คือเมื่อเกิดปัญหาสีหรือต้องย้อมซ้ำ หน้างานจะเปิดดูเส้นโค้งในระบบก่อนหรือไม่ ก่อนถึงจุดนั้น การเชื่อมต่อที่เพิ่มขึ้นยังเป็นเพียงการเชื่อมอุปกรณ์
บทสรุป: ตกลงคำนิยามก่อนนับจำนวนเครื่อง
คุณค่าของระบบมอนิเตอร์กระบวนการย้อมผ้าไม่ได้อยู่ที่จำนวนเครื่องที่เชื่อมต่อ แต่อยู่ที่คำนิยามของเส้นโค้งอุณหภูมิ อัตราส่วนน้ำย้อม และการใช้พลังงานถูกกำหนดไว้ล่วงหน้าหรือไม่ และใบล็อตกับหมายเลขล็อตย้อมจับคู่กันได้เมื่อต้องตรวจสอบย้อนกลับจริงหรือไม่ เมื่อสามข้อนี้มั่นคง โรงย้อมจะเปิดดูเส้นโค้งในระบบก่อนเมื่อเกิดปัญหาสีหรือต้องย้อมซ้ำ ก่อนถึงจุดนั้น จำนวนหน้าจอที่เพิ่มขึ้นเป็นเพียงการย้ายหน้าจอที่เครื่องไปยังจออีกจอหนึ่ง สำหรับโรงย้อม การทำให้เส้นโค้งและการผูกหมายเลขล็อตใช้งานได้ในแผนกเดียวก่อน แล้วขยายไปยังเครื่องตั้งรูปแบบและการวัดพลังงาน มักควบคุมได้ง่ายกว่าการเชื่อมทั้งโรงงานในครั้งเดียว
นัดหมายหารือแนวทาง
หากบริษัทของท่านกำลังประเมินระบบมอนิเตอร์กระบวนการย้อมผ้า หรือต้องการทบทวนคำนิยามสัญญาณและข้อกำหนดการตรวจสอบย้อนกลับของเครื่องย้อมและเครื่องตั้งรูปแบบที่มีอยู่ก่อน ติดต่อเราเพื่อหารือเงื่อนไขหน้างานและลำดับการดำเนินงาน เราจะพิจารณาจากประเภทเครื่อง อินเทอร์เฟซการสื่อสาร และข้อกำหนดบันทึกกระบวนการ เพื่อเสนอแนวทางที่ปฏิบัติได้
ติดต่อเรา