ระบบ SPC ควบคุมกระบวนการเชิงสถิติ: แผนภูมิ กฎ และความสามารถ
ระบบ SPC ควบคุมกระบวนการเชิงสถิติมีหน้าที่พล็อตข้อมูลการวัดของแต่ละล็อตตามลำดับเวลาลงบนแผนภูมิควบคุม เพื่อให้กระบวนการส่งสัญญาณก่อนที่จะเริ่มเกิดของเสีย ระบบไม่ได้ติดตามว่า “ผลิตของเสียไปแล้วกี่ชิ้น” แต่ติดตามว่า “การกระจายของค่าตัวเลขในกระบวนการนี้เริ่มเบี่ยงเบนหรือยัง เบี่ยงเบนไปทางใด และด้วยความเร็วเท่าใด” การทำให้ SPC ใช้งานได้จริงขึ้นอยู่กับสามเรื่อง: เก็บข้อมูลการวัดอย่างเสถียร เลือกแผนภูมิควบคุมและกฎแจ้งเตือนให้ถูก และเชื่อมความสามารถกระบวนการเข้ากับการปรับปรุง บทความนี้อธิบายเส้นทางการเก็บข้อมูล วิธีเลือกแผนภูมิควบคุมและกฎแจ้งเตือน วิธีอ่านดัชนีความสามารถกระบวนการ การตอบสนองและการปิดลูปการแจ้งเตือน ขอบเขตกับ MES และอุปกรณ์ตรวจสอบ พร้อมแนวทางนำไปใช้เป็นระยะและจุดตรวจรับ
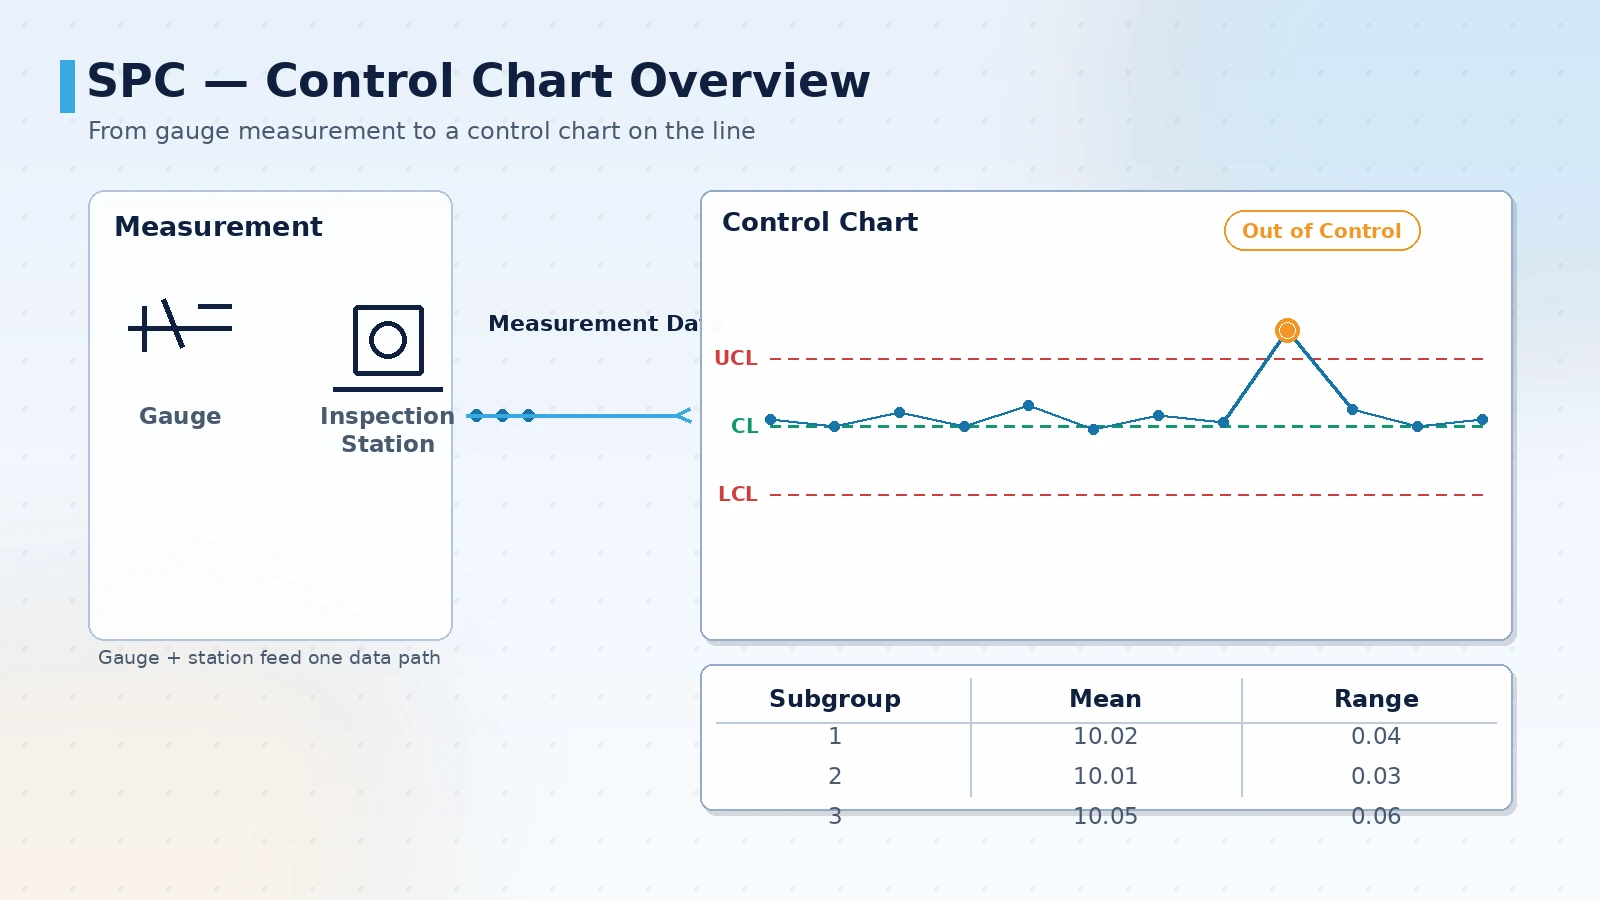
สามคำถามที่ SPC ตอบ
คุณค่าของ SPC ไม่ได้อยู่ที่กราฟเส้นสวยงาม แต่อยู่ที่การเปลี่ยนความผันแปรของกระบวนการให้เป็นบันทึกที่ตั้งคำถามได้ทีละจุด ก่อนสร้างระบบ ควรกำหนดคำถามที่ต้องตอบให้ชัดเจน เพื่อให้ทุกฟิลด์ในภายหลังมีเหตุผลในการมีอยู่
- การกระจายของค่าตัวเลขในกระบวนการนี้ตอนนี้เสถียรหรือยัง หรือเริ่มดริฟต์หรือมีแนวโน้มแล้ว
- ความผันแปรเป็นความผันแปรปกติของกระบวนการ หรือแตะกฎแจ้งเตือนแล้ว
- เมื่อแตะ ใครจัดการ เมื่อไร ตามกฎใด และผลลัพธ์เป็นอย่างไร
- ความสามารถกระบวนการ (Cp/Cpk) เป็นเท่าใด เพียงพอต่อข้อกำหนดของลูกค้าหรือไม่
- ข้อสรุปเหล่านี้แยกตามกระบวนการ ผลิตภัณฑ์ กะ และเครื่องจักรได้หรือไม่
ข้อผิดพลาดที่พบบ่อยคือซื้อเครื่องมือรายงานก่อนแล้วค่อยคิดว่าข้อมูลมาจากไหน ลำดับที่มั่นคงกว่าคือกลับกัน: กำหนดลักษณะที่วัดและกฎแจ้งเตือนก่อน จากนั้นจึงเก็บข้อมูล และสุดท้ายคือแผนภูมิและแดชบอร์ด
ข้อมูลการวัดมาจากไหน: ชั้นการเก็บข้อมูล
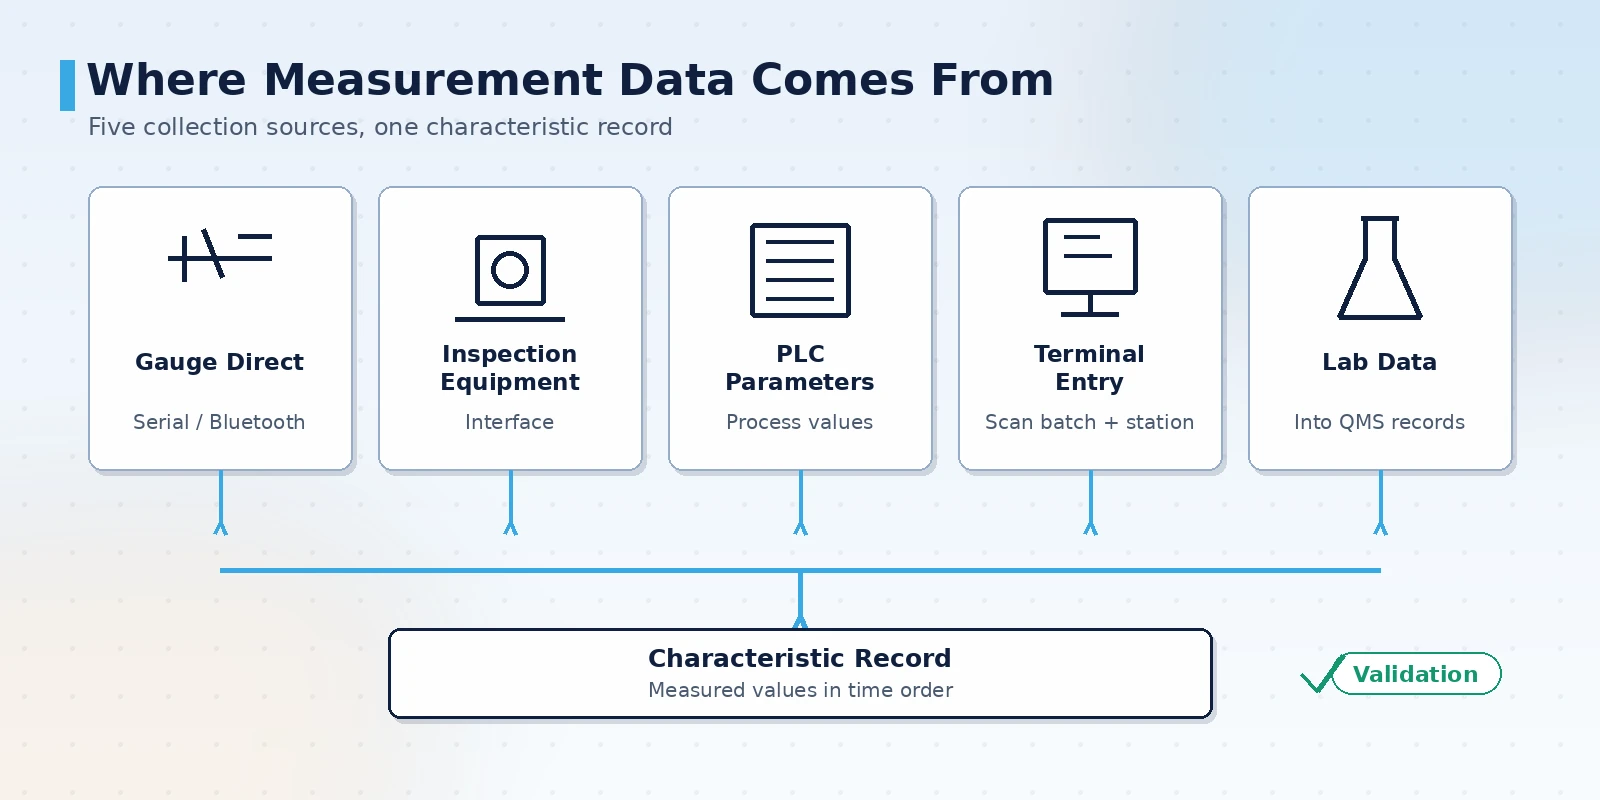
รากฐานของ SPC คือ “ค่าที่วัดได้ของลักษณะเดียวกันตามลำดับเวลา” สภาพหน้างานต่างกันมาก ดังนั้นความสามารถในการเก็บข้อมูลอัตโนมัติและเสถียรจึงชี้ขาดว่าแผนภูมิควบคุมมีความหมายหรือไม่ วิธีที่พบบ่อยคือผสมหลายวิธี: เก็บอัตโนมัติครอบคลุมสถานีที่มีปริมาณมาก และป้อนมือสำหรับส่วนที่ไม่มีอินเทอร์เฟซ
- ต่อเครื่องมือวัด: เวอร์เนียร์ดิจิทัล ไมโครมิเตอร์ เครื่องวัดสามพิกัดเขียนค่าที่วัดเข้าสู่ระบบโดยตรงผ่านพอร์ตอนุกรมหรือบลูทูธ ลดข้อผิดพลาดในการคัดลอก
- เชื่อมอุปกรณ์ตรวจสอบ: เครื่องวัดเชิงแสง สถานีตรวจสอบวิชัน ไลน์ตรวจสอบอัตโนมัติส่งค่าที่วัดและผลตัดสินผ่านอินเทอร์เฟซ
- PLC และพารามิเตอร์กระบวนการ: สำหรับลักษณะที่สะท้อนผ่านพารามิเตอร์อุปกรณ์ ดึงค่ากระบวนการจากคอนโทรลเลอร์เป็นการมอนิเตอร์เสริม
- ป้อนที่สถานีตรวจสอบ: การตรวจรับ ชิ้นแรก ตรวจประจำทาง และตรวจก่อนส่ง ถูกป้อนที่เทอร์มินัล พร้อมเครื่องสแกนบาร์โค้ดเชื่อมล็อตและสถานี
- ข้อมูลห้องแล็บ: ผลทางเคมีกายภาพและกลศาสตร์รวมเข้าไฟล์ลักษณะเดียวกันผ่านระบบจัดการข้อมูล
- ตรวจสอบข้อมูล: เมื่อป้อนจะตรวจขอบเขตบนล่างและช่วงวัดของเครื่องมือ ค่าที่ผิดปกติชัดเจนจะแจ้งให้ตรวจซ้ำทันที
วิธีเลือกแผนภูมิควบคุมและกฎแจ้งเตือน
แผนภูมิควบคุมมีมากกว่าหนึ่งแบบ เลือกผิดจะทำให้การแจ้งเตือนล้มเหลวทั้งหมด การเลือกขึ้นอยู่กับสองจุด: ข้อมูลเป็นค่าที่วัดได้หรือค่าที่นับได้ และแต่ละครั้งที่สุ่มเป็นจุดเดียวหรือกลุ่มตัวอย่าง
- จุดเดี่ยวเกินขอบเขต: จุดหนึ่งอยู่นอกขอบเขตควบคุม มักชี้ไปที่สาเหตุฉับพลัน
- ติดกันข้างเดียว: จุดติดกันหลายจุดอยู่ข้างเส้นกลางเดียวกัน บ่งชี้ค่าเฉลี่ยกระบวนการเคลื่อนแล้ว
- แนวโน้มติดกัน: จุดติดกันหลายจุดเพิ่มหรือลดซ้ำทางเดียว บ่งชี้สาเหตุเชิงระบบเช่นการสึกของมีด การดริฟต์อุณหภูมิ
- เข้าใกล้ขอบเขต: จุดติดกันหลายจุดอยู่ในโซนใกล้ขอบเขตควบคุม เป็นสัญญาณเตือนก่อนการเคลื่อน
- คาบและรูปแบบผสม: จุดเรียงเป็นคาบหรือผสมอย่างมีแบบแผน บ่งชี้ปัจจัยเป็นคาบเช่นเปลี่ยนกะ เปลี่ยนวัตถุดิบ
| ประเภทข้อมูล | แผนภูมิควบคุมที่พบบ่อย | กรณีใช้งาน |
|---|---|---|
| ค่าที่วัดได้ จุดเดียว | แผนภูมิค่าเดี่ยวและพิสัยเคลื่อนที่ | รอบเวลาต่อชิ้นยาว วัดครั้งละหนึ่งค่า |
| ค่าที่วัดได้ กลุ่มตัวอย่าง | แผนภูมิค่าเฉลี่ยและพิสัย / ค่าเฉลี่ยและส่วนเบี่ยงเบนมาตรฐาน | สุ่มได้หลายตัวอย่างพร้อมกัน มอนิเตอร์ความเสถียรของกระบวนการ |
| ค่าที่นับได้ จำนวนของเสีย | แผนภูมิสัดส่วนของเสีย | ตรวจเป็นล็อต ดูสัดส่วนของเสีย |
| ค่าที่นับได้ จำนวนข้อบกพร่อง | แผนภูมิจำนวนข้อบกพร่อง | ดูจำนวนข้อบกพร่องต่อหน่วยผลิตภัณฑ์ |
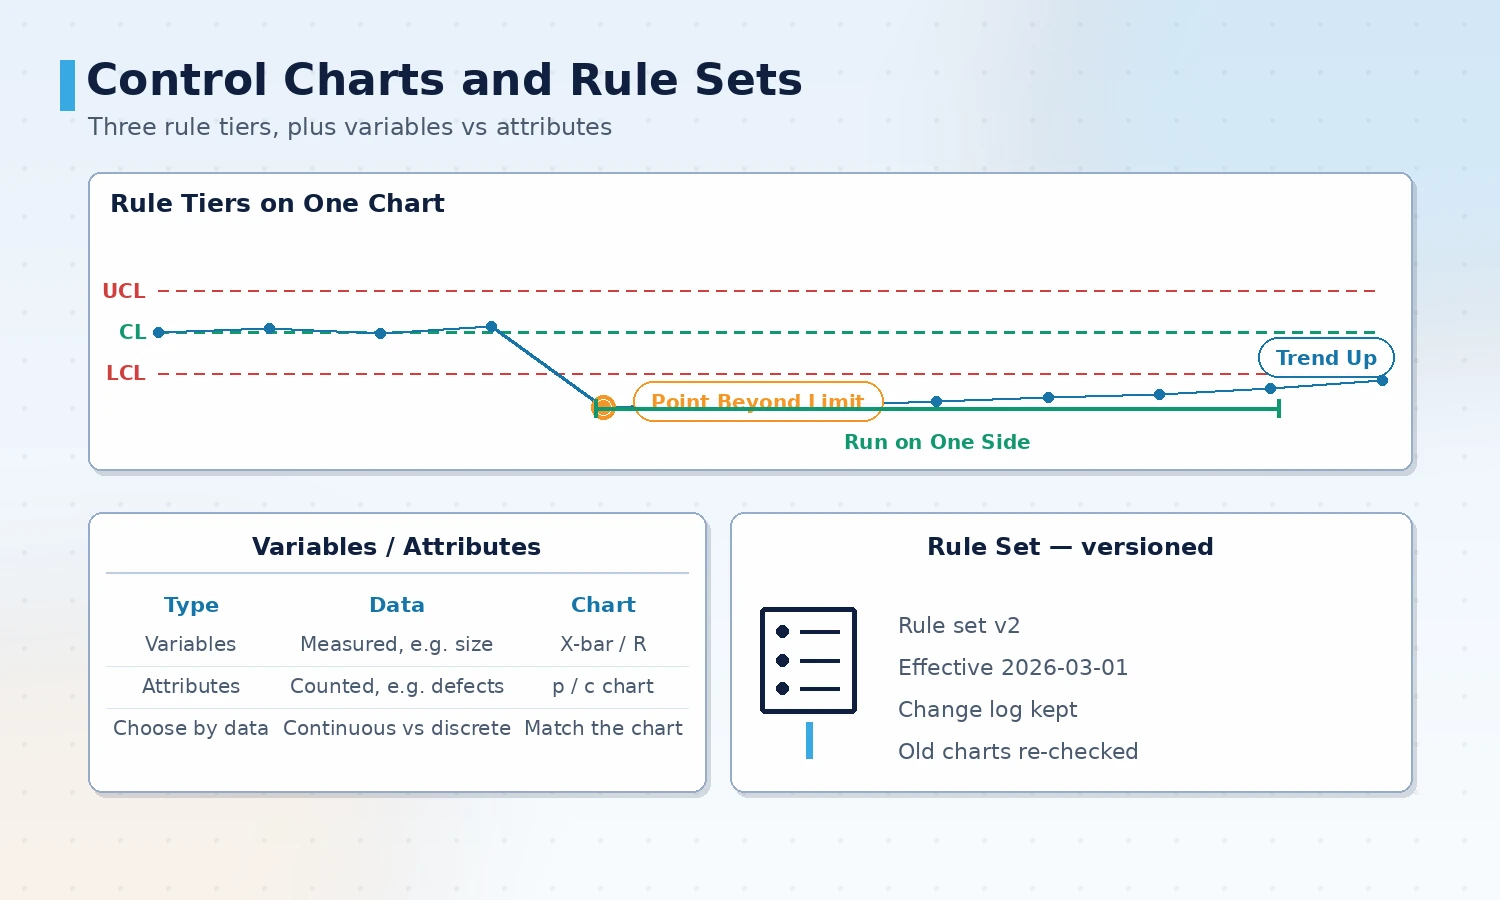
กฎแจ้งเตือนต้องมีการกำหนดเวอร์ชัน เมื่อชุดกฎเปลี่ยนเวอร์ชัน ความสามารถในการเทียบเคียงของการแจ้งเตือนย้อนหลังจะได้รับผลกระทบ จึงต้องบันทึกการเปลี่ยนแปลงและระบุเวลาที่สลับบนรายงาน
กฎแจ้งเตือนแปล “ดูไม่ปกติ” ให้เป็นเงื่อนไขที่ปฏิบัติได้ ชุดกฎที่พบบ่อยประกอบด้วยจุดเดี่ยวเกินขอบเขต จุดติดกันหลายจุดอยู่ข้างเส้นกลางเดียวกัน จุดติดกันหลายจุดเพิ่มหรือลด และจุดเรียงเป็นคาบ กฎไม่ใช่ยิ่งมากยิ่งดี เพราะไวเกินไปจะกลบความผิดปกติจริง
วิธีอ่านความสามารถกระบวนการ: Cp และ Cpk
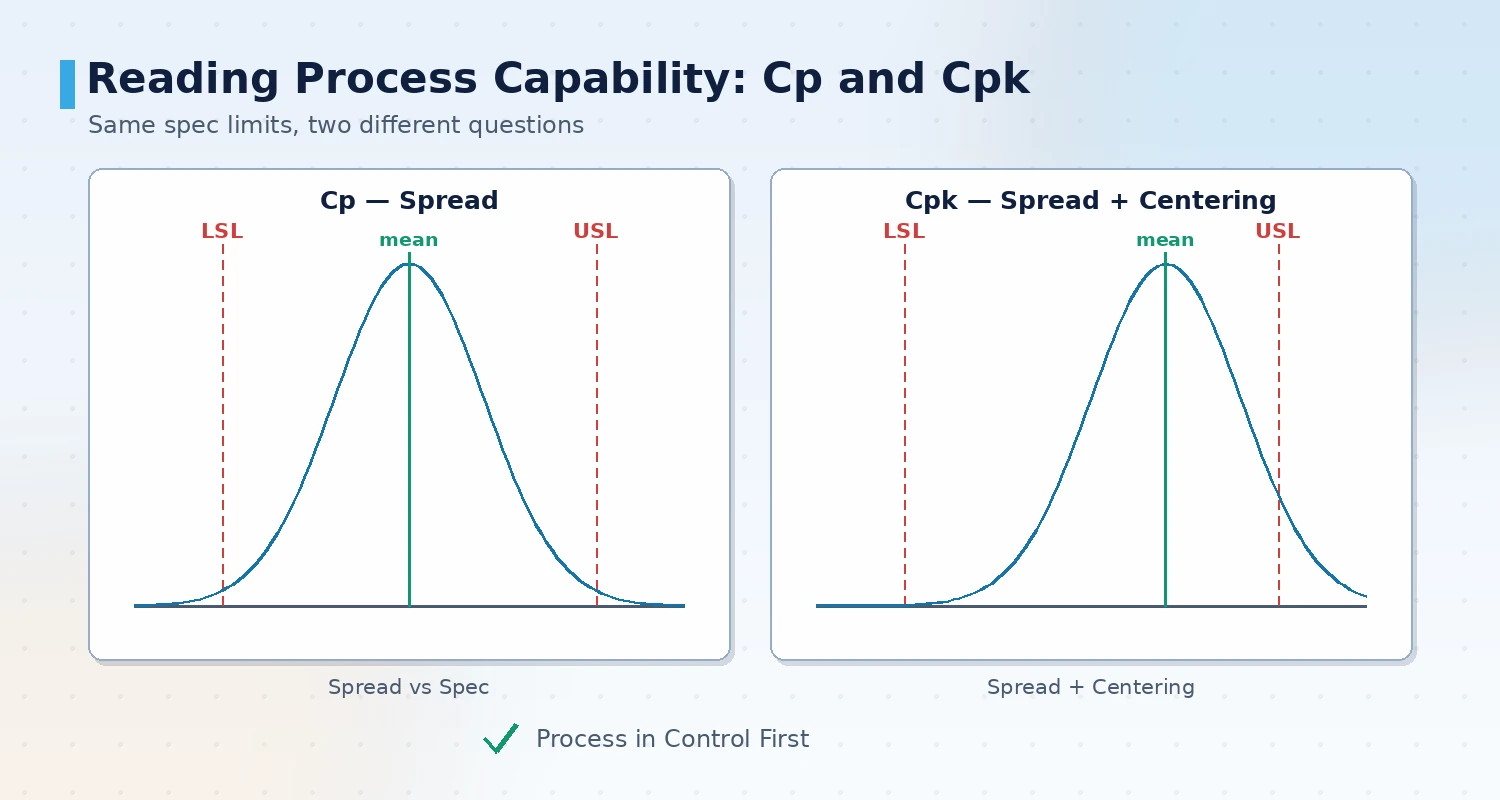
แผนภูมิควบคุมตอบ “เสถียรไหม” ส่วนความสามารถกระบวนการตอบ “พอเพียงไหม” ทั้งสองต้องดูร่วมกัน: ดัชนีความสามารถที่คำนวณบนกระบวนการไม่เสถียรไม่มีความหมาย เพราะการกระจายเปลี่ยนตลอด
- Cp: พิจารณาเพียงอัตราส่วนความกว้างการกระจายต่อความกว้างข้อกำหนด สะท้อนศักยภาพ ไม่คิดการเคลื่อน
- Cpk: พิจารณาตำแหน่งการกระจายด้วย สะท้อนระดับจริง เป็นดัชนีที่ลูกค้าดูมากที่สุด
- ข้อกำหนดด้านเดียว: เมื่อมีเฉพาะขอบเขตบนหรือเฉพาะขอบเขตล่าง ใช้ Cpu หรือ Cpl ไม่ฝืนใช้ Cpk
- เงื่อนไขเบื้องต้น: ยืนยันว่ากระบวนการอยู่ในการควบคุมก่อนคำนวณดัชนีความสามารถ ข้อมูลไม่เสถียรต้องวิเคราะห์สาเหตุก่อน
- ระยะยาวและระยะสั้น: ค่าความสามารถที่คำนวณในช่วงเวลาต่างกันไม่สามารถเทียบกันตรง ๆ ได้ รายงานต้องระบุช่วงการสุ่ม
ก่อนคำนวณต้องกำหนดแหล่งที่มาของข้อกำหนดและระบบการวัด หากนำค่าของลักษณะเดียวกันที่วัดด้วยเครื่องมือต่างกันหรือผู้ตรวจต่างกันมารวมคำนวณ ค่าความสามารถจะถูกขยายหรือเจือจางด้วยความคลาดเคลื่อนในการวัด
การตอบสนองและการปิดลูปการแจ้งเตือน
การแจ้งเตือนบนแผนภูมิเป็นเพียงจุดเริ่มต้น ระบบจะลงตัวเมื่อกะสามารถตอบสนองตามกฎและทิ้งบันทึกการจัดการไว้ได้ สายการตอบสนองต้องสั้นและความรับผิดชอบชัดเจน มิฉะนั้นการแจ้งเตือนจะถูกละเลยอย่างรวดเร็ว
- จัดชั้นการแจ้งเตือน: แยกการตัดสินแข็งอย่างจุดเดี่ยวเกินขอบเขตออกจากการตัดสินอ่อนเชิงแนวโน้ม ไม่ปฏิบัติเท่ากัน
- เส้นทางแจ้งเตือน: การแจ้งเตือนระบุกระบวนการ ลักษณะ กฎ และค่าปัจจุบัน เพื่อให้ผู้ตอบสนองตัดสินได้ทันทีที่ถึงหน้างาน
- บันทึกการจัดการ: การดำเนินการ สาเหตุ มาตรการชั่วคราว และมาตรการถาวรถูกบันทึกเข้าสู่ระบบเป็นบันทึกที่ตรวจสอบย้อนกลับได้
- หยุดเชื่อมโยง: สำหรับลักษณะด้านความปลอดภัยหรือลักษณะสำคัญ สามารถตั้งค่าให้หยุดเครื่องหรือกั้นการไหลเมื่อเกินขอบเขต
- ทบทวนผล: หลังมาตรการปรับปรุงลงมือ ให้ย้อนดูแผนภูมิควบคุมและค่าความสามารถของลักษณะเดียวกันว่าดีขึ้นจริงหรือไม่
- ค้นหาการแจ้งเตือนย้อนหลัง: ค้นการแจ้งเตือนเก่าตามกระบวนการ ลักษณะ เวลา เพื่อหาแบบแผนของปัญหาที่เกิดซ้ำ
ขอบเขตกับ MES อุปกรณ์ตรวจสอบ และแดชบอร์ด
SPC ไม่ค่อยอยู่ลำพัง มันแบ่งงานกับ MES อุปกรณ์ตรวจสอบ และแดชบอร์ด ขอบเขตที่ชัดเจนจะหลีกเลี่ยงการลงทุนซ้ำซ้อน
- กับ MES: MES จัดการใบสั่งงาน ล็อต และการดำเนินการผลิต SPC ดึงบริบทล็อตและสถานีจาก MES ไม่ดูแลซ้ำ
- กับอุปกรณ์ตรวจสอบ: เครื่องมือวัดและสถานีตรวจสอบผลิตค่าที่วัด SPC วิเคราะห์ตามอนุกรมเวลา ทั้งสองไม่เขียนข้อสรุปของกันและกัน
- กับแดชบอร์ด: แดชบอร์ดแสดงสถานะปัจจุบันและการแจ้งเตือน SPC เก็บอนุกรมย้อนหลังและข้อสรุปเชิงสถิติ ชั้นแสดงผลไม่เก็บข้อมูลดิบซ้ำ
- แหล่งข้อมูลเดียว: ไม่เก็บค่าที่วัดของลักษณะเดียวกันไว้หลายระบบ เลือกจุดหนึ่งเป็นแหล่งอ้างอิงหลัก
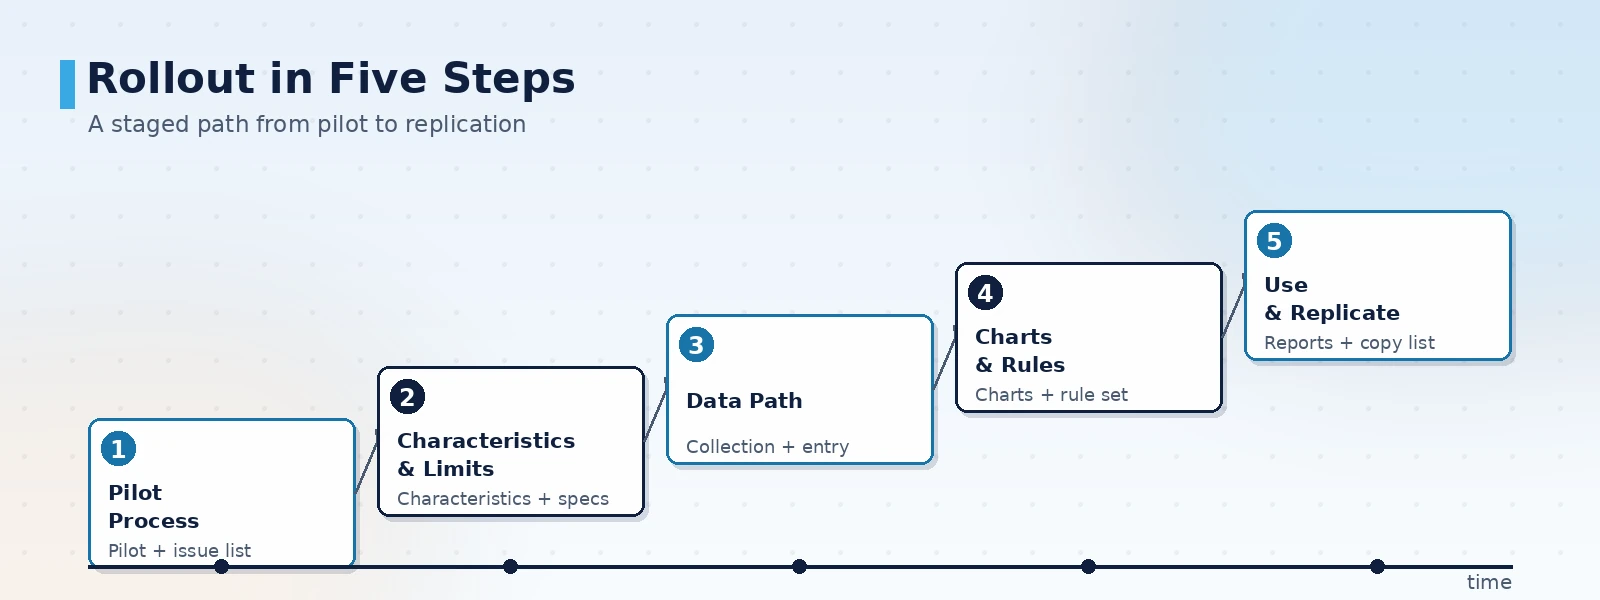
แนวทางนำไปใช้เป็นระยะ
SPC ไม่ควรครอบทั้งโรงงานในครั้งเดียว เริ่มจากกระบวนการสำคัญหนึ่งกระบวนการ ให้รายการลักษณะ กฎแจ้งเตือน และแม่แบบรายงานใช้งานได้ แล้วจึงคัดลอกไปยังกระบวนการถัดไป เพื่อให้ต้นทุนการทำซ้ำต่ำที่สุด
- เลือกกระบวนการนำร่อง: เลือกกระบวนการสำคัญที่ส่งผลต่อคุณภาพสำเร็จรูปมากและมีข้อมูลการวัด กำหนดคำถามที่ต้องตอบให้ชัด
- กำหนดลักษณะและข้อกำหนด: ร่วมกับฝ่ายกระบวนการและคุณภาพ ระบุลักษณะสำคัญ ขอบเขตข้อกำหนดบนล่าง และความถี่การสุ่ม
- สร้างเส้นทางข้อมูล: กำหนดว่าลักษณะแต่ละตัวเก็บด้วยวิธีวัดใด เติมช่องป้อนมือ
- ตั้งค่าแผนภูมิและกฎ: เลือกแผนภูมิตามประเภทข้อมูล ตั้งชุดกฎแจ้งเตือน และกำหนดผู้รับผิดชอบตอบสนอง
- ใช้รายงานและขยายผล: ออกรายงานแผนภูมิควบคุมและความสามารถก่อน ให้การประชุมคุณภาพของกะใช้จริง แล้วขยายตามข้อสรุป
จุดเลือกสถานที่และจุดตรวจรับเมื่อขึ้นระบบ
จุดสำคัญของการตรวจรับไม่ใช่กราฟสวยหรือไม่ แต่คือตัวเลขและการแจ้งเตือนตรงกับหน้างานหรือไม่ ตรวจทีละจุดด้านล่างก่อนเริ่มใช้งาน เพื่อหลีกเลี่ยงระบบที่ขึ้นแล้วไม่มีคนดู
- ลักษณะและข้อกำหนดตรวจสอบย้อนกลับได้: แต่ละลักษณะมีข้อกำหนดเป็นลายลักษณ์อักษร ความถี่การสุ่ม และแหล่งข้อมูล
- ความแม่นยำในการเก็บ: ค่าที่เก็บอัตโนมัติเทียบกับการตรวจซ้ำด้วยมือแล้ว ความคลาดเคลื่อนอยู่ในช่วงที่ยอมรับได้
- กฎอธิบายได้: ทุกกฎแจ้งเตือนมีความหมายและตอบสนองชัดเจน กะเข้าใจได้
- การวิเคราะห์ความสามารถถูกต้อง: ยืนยันการควบคุมก่อนคำนวณความสามารถ ข้อกำหนดด้านเดียวใช้ดัชนีที่ตรงกัน
- บันทึกค้นหาได้: การแจ้งเตือนและบันทึกการจัดการค้นตามกระบวนการ ลักษณะ เวลาได้ เป็นฐานสำหรับการปรับปรุง
ORPAON ดำเนินธุรกิจด้านซอฟต์แวร์อุตสาหกรรมและระบบอัตโนมัติตั้งแต่ปี 2009 มีประสบการณ์โครงการด้านการเก็บข้อมูลหน้างาน การควบคุมคุณภาพ และการแสดงผลการผลิต ขอบเขตการส่งมอบครอบคลุมการเก็บข้อมูลการวัด การวิเคราะห์ข้อมูลคุณภาพ และระบบควบคุมกระบวนการเชิงสถิติ ให้บริการออกแบบโซลูชันและพัฒนาระบบสำหรับงาน machining ฉีดพลาสติก ปั๊มขึ้นรูป ประกอบ และประกอบอิเล็กทรอนิกส์ มีวิศวกรติดต่อโดยตรง
บทสรุป
ส่วนที่ยากจริงของระบบ SPC ไม่ใช่ตัวแผนภูมิควบคุม แต่คือความน่าเชื่อถือของข้อมูลการวัดและนิยามของกฎแจ้งเตือน ลำดับที่แนะนำคือเริ่มจากกระบวนการสำคัญหนึ่งกระบวนการ กำหนดรายการลักษณะและข้อกำหนดให้ชัด สร้างเส้นทางเก็บข้อมูล ตั้งค่าแผนภูมิและกฎ สุดท้ายใช้แผนภูมิควบคุมและรายงานความสามารถขับการประชุมคุณภาพของกะ เมื่อยืนยันว่าได้ผลจึงคัดลอกไปยังกระบวนการถัดไป ตอนเลือกโซลูชันให้ตรวจห้าจุด: ลักษณะตรวจสอบย้อนกลับได้ ความแม่นยำในการเก็บ กฎอธิบายได้ การวิเคราะห์ความสามารถถูกต้อง และบันทึกค้นหาได้ เพื่อหลีกเลี่ยงการที่การแจ้งเตือนไม่น่าเชื่อถือหลังขึ้นระบบ ORPAON ให้บริการออกแบบโซลูชันและพัฒนาระบบเก็บข้อมูลการวัด วิเคราะห์ข้อมูลคุณภาพ และควบคุมกระบวนการเชิงสถิติสำหรับงาน machining ฉีดพลาสติก ปั๊มขึ้นรูป และประกอบอิเล็กทรอนิกส์ รองรับการเชื่อมต่อกับ MES และอุปกรณ์ตรวจสอบ มีวิศวกรติดต่อโดยตรง
หารือโซลูชันควบคุมกระบวนการ SPC
บอกเราถึงกระบวนการสำคัญ วิธีวัด และแนวทางควบคุมคุณภาพปัจจุบัน เราสามารถเสนอวิธีเก็บข้อมูล การออกแบบแผนภูมิควบคุมและกฎแจ้งเตือน และคำแนะนำการวิเคราะห์ความสามารถตามสภาพหน้างาน มีวิศวกรติดต่อโดยตรง
นัดหารือโซลูชัน
บอกเราถึงกระบวนการสำคัญ วิธีวัด และแนวทางควบคุมคุณภาพปัจจุบัน เราสามารถเสนอวิธีเก็บข้อมูล การออกแบบแผนภูมิควบคุมและกฎแจ้งเตือน และคำแนะนำการวิเคราะห์ความสามารถตามสภาพหน้างาน มีวิศวกรติดต่อโดยตรง
ติดต่อเรา