บอร์ดแสดงสถานะการผลิต: ข้อมูลหน้างานที่มองเห็นทันที
ระบบบอร์ดแสดงสถานะการผลิต คือระบบที่รวมจังหวะไลน์ ผลผลิตต่อกะ สถานะการทำงานของเครื่องจักร สาเหตุเครื่องหยุด และอัตราผ่านคุณภาพ ขึ้นจอใหญ่ของโรงงานและจอปลายสายการผลิต คุณค่าไม่ได้อยู่ที่ขนาดจอ แต่อยู่ที่คนหน้างานเงยหน้าขึ้นแล้วรู้ว่าต้องทำอะไรต่อ สถานีไหนช้า เครื่องไหนหยุด ล็อตไหนรอตรวจ
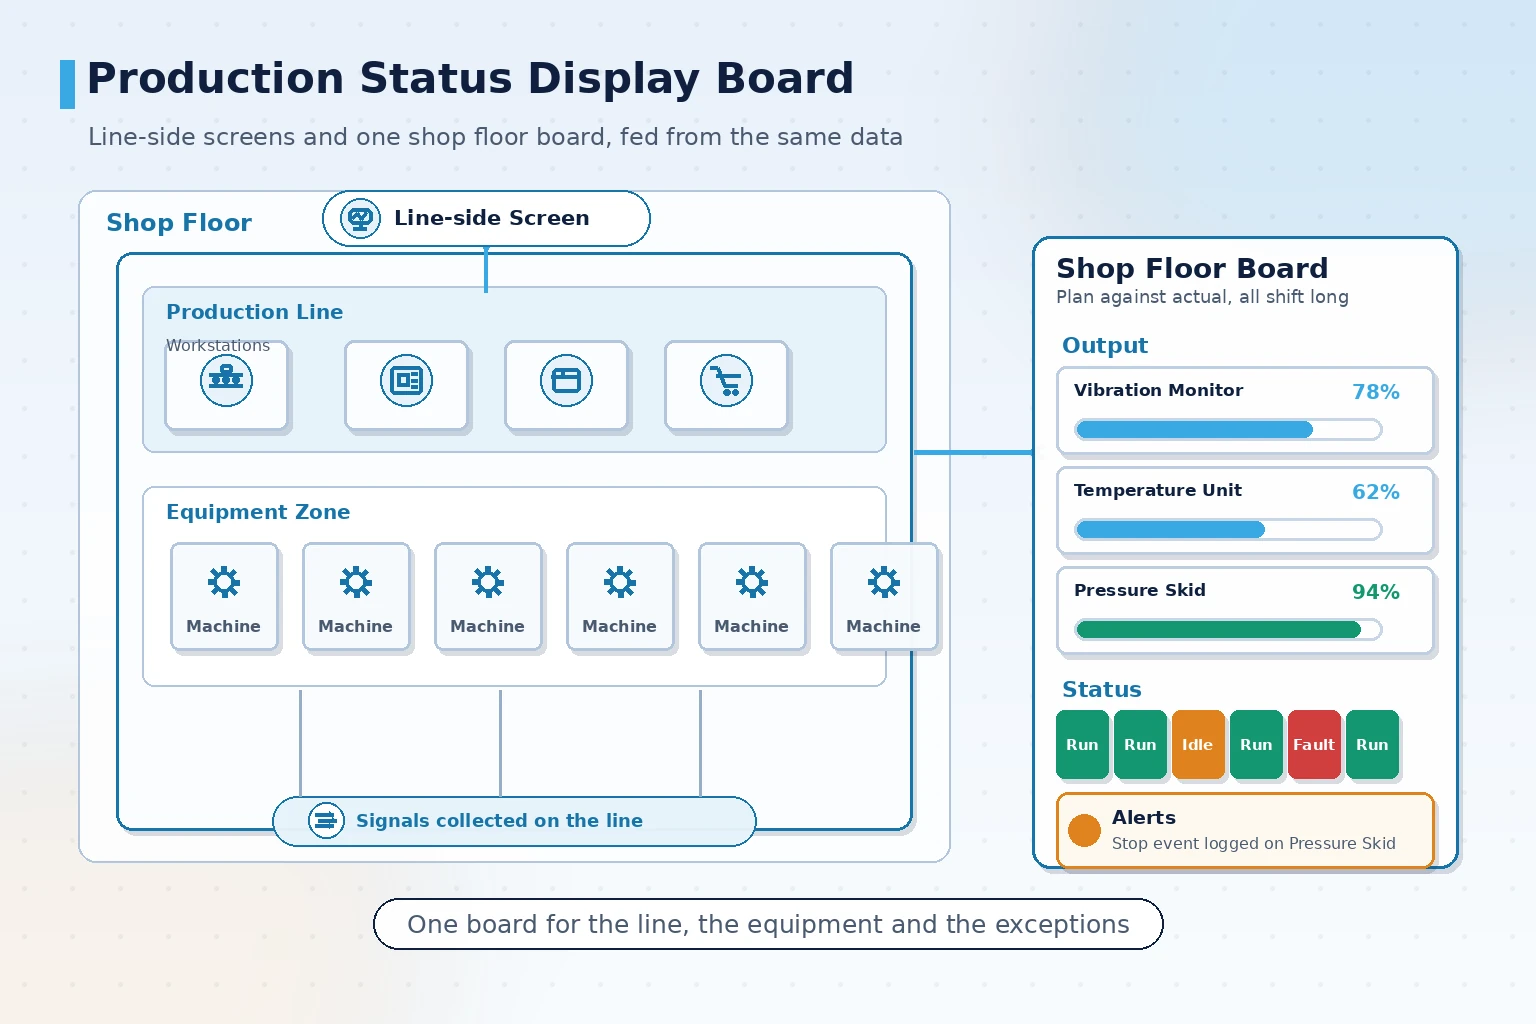
บอร์ดต่างจากการเอาข้อมูลขึ้นจอใหญ่เฉย ๆ ตรงไหน
วิธีที่พบบ่อยมากในโรงงานคือการคัดลอกตารางขึ้นจอแล้วให้คนแก้ตัวเลขเป็นรอบ วิธีนี้ดูดีในสัปดาห์แรก แต่พอถึงสัปดาห์ที่สามจะกลายเป็นของประดับเพราะไม่มีใครอัปเดต
ระบบบอร์ดแสดงสถานะการผลิตที่ได้ชื่อ ต่างกันที่สามจุด คือข้อมูลมาถึงเอง การตัดสินอยู่ในระบบ และการรีเฟรชไม่ต้องมีคนคอยสั่ง
- ข้อมูลมาถึงเอง: ดึงตามรอบจาก PLC มิเตอร์ เครื่องอ่านบาร์โค้ด หรืออินเทอร์เฟซ MES ไม่พึ่งการกรอกมือ
- การตัดสินอยู่ในระบบ: อัตราบรรลุเป้า ส่วนต่าง การเกินเวลา ให้ระบบคำนวณตามกติกา ไม่พึ่งการกะด้วยสายตา
- รีเฟรชไม่ต้องมีคน: การสลับกะ การหมุนฟิลด์ และการเด้งแจ้งเตือน ขับด้วยกติกา
เกณฑ์ตรวจง่าย ๆ: ถ้าวันหนึ่งไม่มีใครแตะจอตอนเลิกงาน แล้วเช้าวันถัดไปตัวเลขยังถูกต้อง บอร์ดนั้นจึงจะเรียกว่าตั้งได้จริง
บอร์ดควรแสดงอะไร: อนุมานฟิลด์จากเป้าหมายการบริหาร
ฟิลด์บนบอร์ดไม่ใช่ยิ่งมากยิ่งดี ถ้าคนหน้างานต้องอ่านให้เข้าใจจากระยะสามเมตรภายในห้าวินาที จำนวนฟิลด์ต้องถูกจำกัด
วิธีที่ใช้กันทั่วไปคือถามก่อนว่าจอนี้รับใช้การบริหารเรื่องใด แล้วจึงกำหนดว่าจะแสดงอะไร
| เป้าหมายการบริหาร | ฟิลด์ที่แนะนำ | รอบรีเฟรช | วิธีแสดง |
|---|---|---|---|
| ผลผลิตต่อกะบรรลุเป้า | แผน ผลจริง อัตราบรรลุเป้า เวลาที่เหลือ | ระดับนาที | ตัวเลขพร้อมแถบความคืบหน้า |
| สถานะเครื่องจักร | ทำงาน รอ ผิดพลาด เวลาหยุด | ระดับวินาที | บล็อกสีสถานะ |
| ติดตามสาเหตุเครื่องหยุด | สาเหตุ เวลาสะสม ทีมที่รับผิดชอบ | เมื่อเกิดเหตุการณ์ | จัดอันดับสาเหตุ |
| สถานะคุณภาพ | อัตราผ่าน ล็อตรอตรวจ ล็อตผิดปกติ | ตามล็อตตรวจ | ตัวเลขพร้อมสีเตือน |
| แจ้งเหตุผิดปกติ | เหตุใหม่ รายการเกินกำหนด | เวลาจริง | แถบเลื่อนหรือเด้งขึ้น |
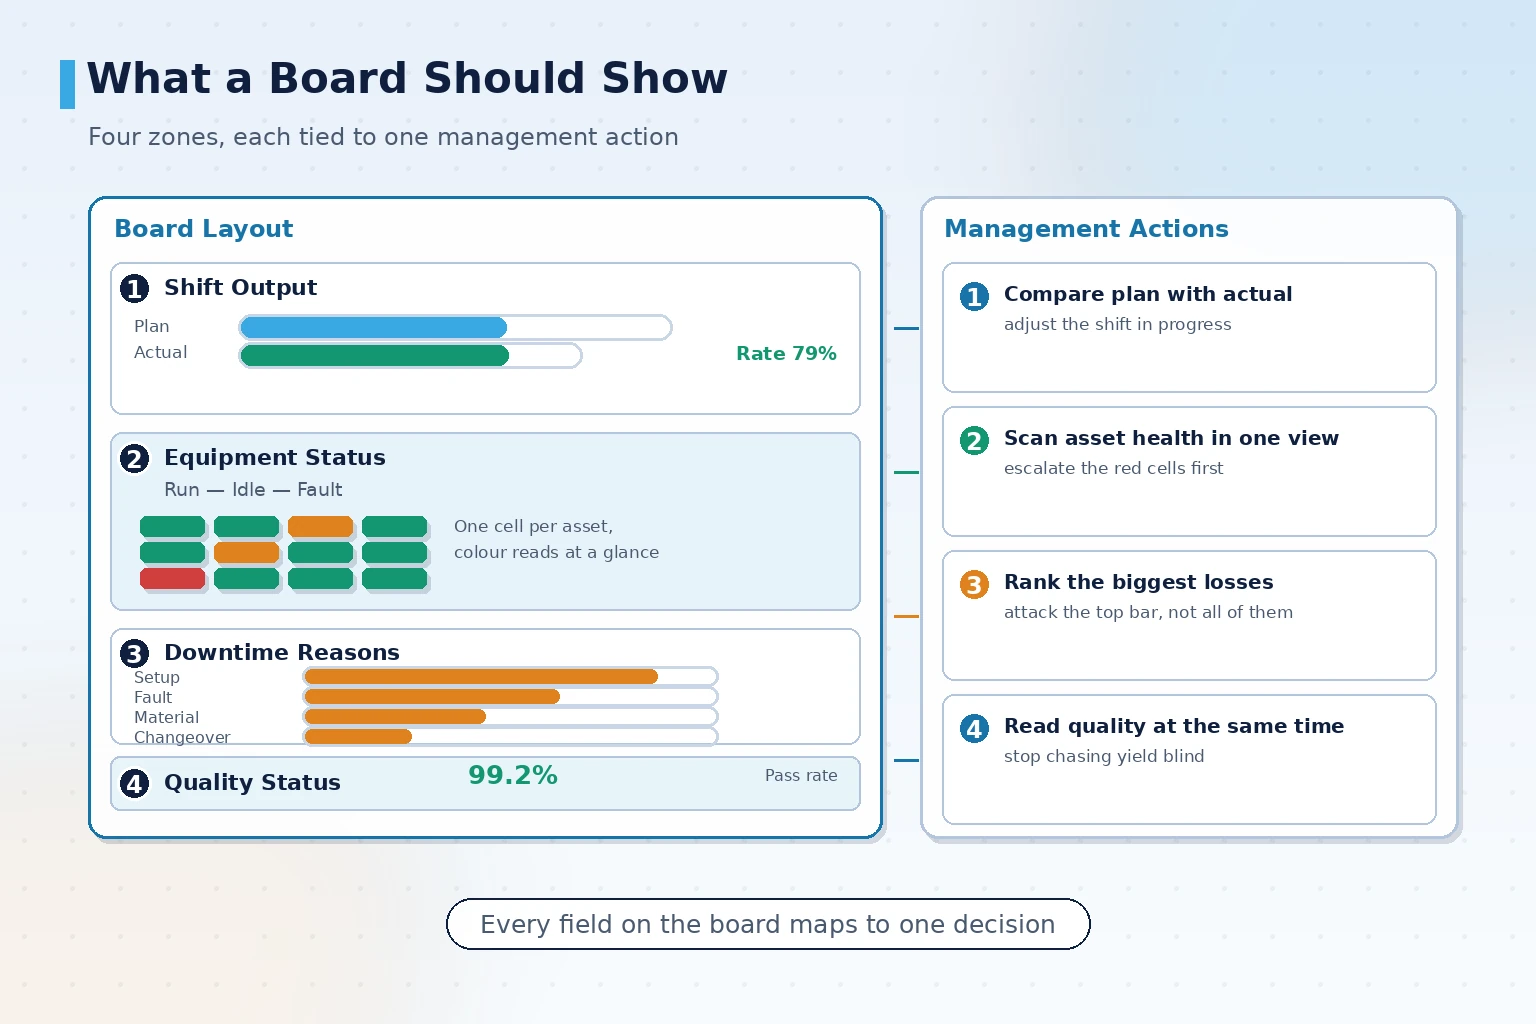
บทเรียนใช้จริงข้อหนึ่ง: ไม่ควรให้จอเดียวรับทั้งการจัดอันดับผลงานรายทีมและการเฝ้าสถานะเวลาจริง เพราะอันแรกอ่านเป็นเดือน อันหลังอ่านเป็นวินาที พอรวมกันทั้งสองกลุ่มผู้อ่านจะจับใจความไม่ได้
ข้อมูลมาจากไหน: ทางเลือกของสามเส้นทางดึงข้อมูล
ขีดจำกัดของบอร์ดถูกกำหนดโดยวิธีการดึงข้อมูล ตัวเลขผลผลิตเดียวกัน ถ้าดึงต่างที่มา เงินลงทุนและความน่าเชื่อถือต่างกันมาก
- ดึงตรงจาก PLC หรือคอนโทรลเลอร์ของเครื่อง: เวลาจริงอยู่ในระดับดี ฟิลด์ใกล้ความจริงที่สุด โดยมีเงื่อนไขว่าเครื่องมีพอร์ตสื่อสารที่ใช้ได้และถอดโปรโตคอลได้
- ดึงจากอุปกรณ์เก็บข้อมูลเพิ่มเติม เช่น มิเตอร์ไฟฟ้า เซนเซอร์นับ: เหมาะกับเครื่องเก่าที่ไม่มีพอร์ตสื่อสาร ลงทุนน้อยกว่า แต่ได้สัญญาณหยาบเท่านั้น
- ดึงจากอินเทอร์เฟซ MES หรือ ERP: ได้ข้อมูลที่จัดระเบียบแล้วในระดับกระบวนการและใบสั่งผลิต เวลาจริงขึ้นกับรอบรีเฟรชของระบบชั้นบน
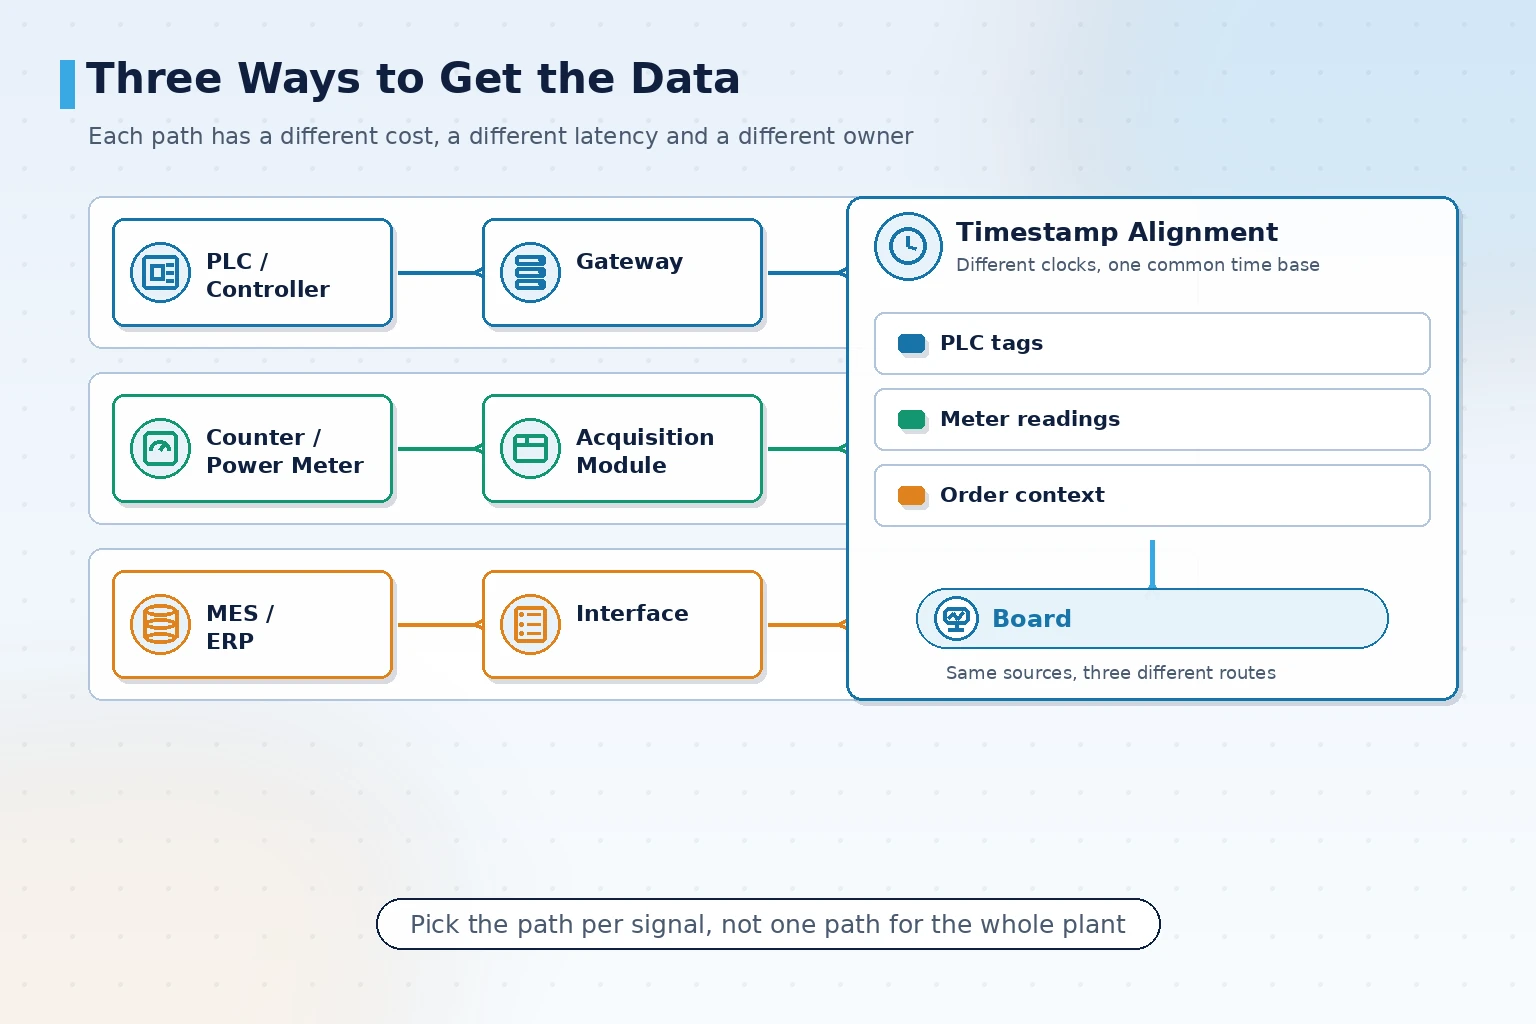
ในโครงการจริงมักใช้สามทางผสมกัน สถานะเครื่องดึงจาก PLC ผลผลิตดึงจากตัวนับ แผนใบสั่งผลิตดึงจาก MES หัวใจของการผสมคือการจัดเวลาให้ตรงกัน มิฉะนั้นจอจะแสดงผลผลิตที่มาถึงแล้วเทียบกับแผนที่ยังไม่อัปเดต
กับเครื่องเก่าที่ไม่มีพอร์ตสื่อสาร วิธีที่ใช้กันคือติดตั้งอุปกรณ์เก็บข้อมูลเพิ่ม ไม่ใช่ดัดแปลงตัวเครื่อง เพราะการดัดแปลงตัวเครื่องมักมาพร้อมการหยุดผลิต ถอดเครื่อง และตรวจรับใหม่ ต้นทุนและความเสี่ยงไม่คุ้มกับผลที่ได้
รอบรีเฟรช การสลับกะ และกติกาการเลื่อนแจ้งเตือน
บอร์ดใช้ไปนาน ๆ จะไม่มีคนดู และเหตุผลมักไม่ใช่จอเสีย แต่เป็นเพราะกติกาการแสดงตามจังหวะของทีมไม่ทัน
การสลับกะเป็นจุดที่บอร์ดผิดพลาดบ่อยที่สุด ถ้าผลผลิตและเวลาหยุดของกะก่อนไม่ถูกล้างที่เวลาส่งมอบ กะใหม่จะอ่านตัวเลขที่ปนเปื้อน ระบบต้องตั้งกติกาการล้างและการสะสมตามตารางกะจริงของโรงงาน และเก็บภาพประวัติของกะก่อนไว้เพื่อตรวจย้อนหลัง
การเลื่อนแจ้งเตือนควรเรียงตามระดับความสำคัญ ไม่ใช่ตามเวลาที่เกิด เหตุผิดปกติระดับสูงที่เพิ่งเกิดควรเด้งขึ้นทันทีและค้างไว้ ส่วนการเตือนระดับล่างเข้าแถวหมุนแสดงได้ ถ้าเลื่อนทั้งหมดรวมกัน ข้อมูลสำคัญจะถูกกลบหาย
รอบรีเฟรชก็ควรตั้งแยกตามฟิลด์: สถานะเครื่องระดับวินาที ผลผลิตระดับนาที อัตราบรรลุเป้าระดับกะ ถ้าตั้งทุกฟิลด์ที่รอบสูงสุด จะเปลืองแบนด์วิดท์ในการเก็บข้อมูลและทำให้จอสั่นไหวตลอดเวลา
จอและเงื่อนไขหน้างาน: ขนาด ความสว่าง และตำแหน่งติดตั้ง
ซอฟต์แวร์ชุดเดียวกันติดตั้งต่างหน้างานอาจได้ผลต่างกันมาก เงื่อนไขหน้างานคือส่วนที่ถูกประเมินต่ำที่สุดในโครงการบอร์ด
- ระยะมองกำหนดขนาด: ประมาณสามเมตรใช้จอเล็กระดับสถานี ตั้งแต่สิบเมตรขึ้นไปใช้จอใหญ่ตามทางเดิน โดยอนุมานความสูงตัวอักษรจากระยะมอง
- แสงโดยรอบกำหนดความสว่าง: โรงงานที่มีแดดส่องตรงต้องใช้จอความสว่างสูง มิฉะนั้นตอนเที่ยงจะสะท้อนจนอ่านไม่ได้ ส่วนพื้นที่มืดต้องหลีกเลี่ยงการจ้าเกินไป
- ตำแหน่งติดตั้งกำหนดเนื้อหา: จอปลายสายดูจังหวะและเหตุผิดปกติ จอใหญ่กลางโรงงานดูภาพรวมทีมและเครื่อง จอในออฟฟิศดูแนวโน้มและรายงาน
- สภาพฝุ่นหรือละอองน้ำมันต้องยืนยันระดับการป้องกันของจอและวิธีทำความสะอาด
หลังติดตั้งแล้วยังต้องคิดถึงการบำรุงรักษา: ใครทำความสะอาด ใครเปลี่ยนเมื่อจอเสีย มีอะไหล่สำรองหรือไม่ ถ้าไม่ตกลงตอนตรวจรับ หลังเปิดใช้งานมักกลายเป็นมุมที่ไม่มีใครรับผิดชอบ
ขอบเขตการส่งมอบและการตรวจรับ: สิ่งที่ต้องตกลงก่อนเริ่มงาน
ข้อพิพาทในโครงการบอร์ดมักกระจุกที่สองคำถาม คือฟิลด์นี้ใครเป็นคนให้ และตัวเลขนี้ถูกต้องหรือไม่ การเขียนขอบเขตให้ชัดก่อนตรวจรับช่วยลดการอธิบายย้อนหลังได้มาก
รายการตรวจรับควรประกอบด้วย
- ตรวจรายการฟิลด์ทีละข้อ: แหล่งที่มา หน่วย วิธีคำนวณ และรอบอัปเดตของแต่ละฟิลด์ ยืนยันเป็นลายลักษณ์อักษร
- วัดเส้นทางดึงข้อมูลจริง: ตัดเส้นทางเก็บข้อมูลหนึ่งครั้ง ยืนยันว่าข้อมูลที่เติมกลับและกู้คืนตรงกับความจริง
- ตรวจกติกากะ: ตรวจสอบการล้าง การสะสม และการเก็บภาพประวัติตามตารางกะจริง
- วัดกติกาแจ้งเหตุจริง: กระตุ้นแต่ละข้อหนึ่งครั้ง ยืนยันระดับ วิธีเด้งขึ้น และระยะเวลาค้างตามที่ตกลง
- สิทธิ์และร่องรอย: ยืนยันระดับบัญชี บันทึกการใช้งาน และบันทึกการแก้ฟิลด์ตรวจย้อนหลังได้
- ตรวจความอ่านได้หน้างาน: ยืนยันว่าตัวอักษรและชุดสีอ่านได้ในระยะมองและแสงโดยรอบจริง
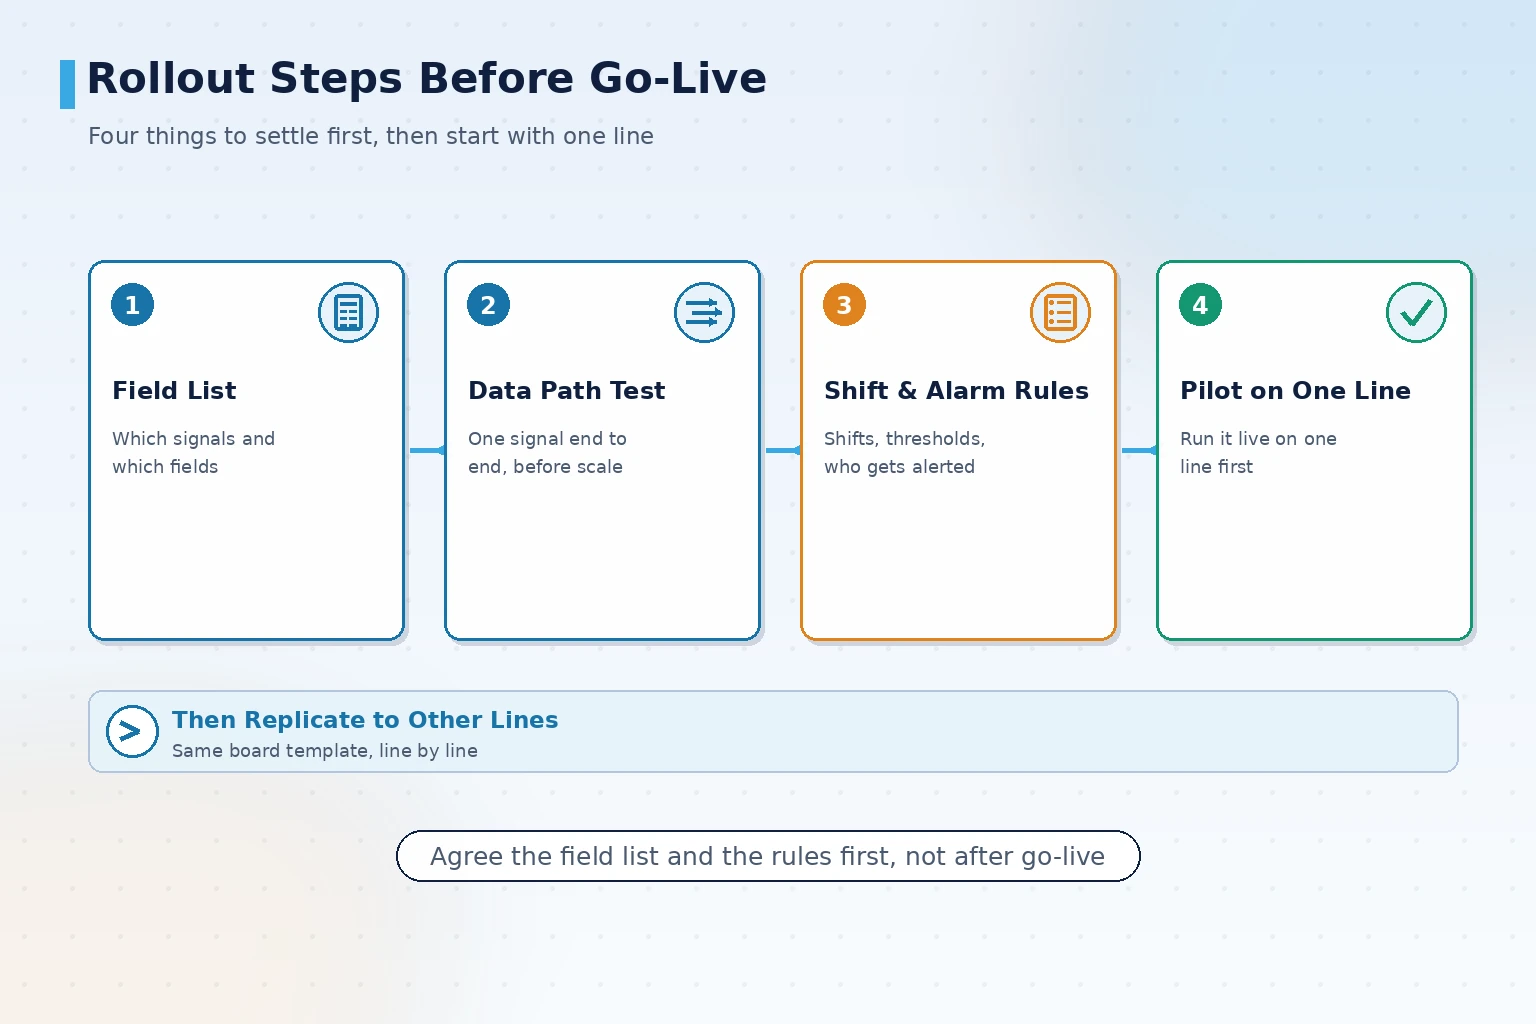
ในช่วงนำร่องควรมีระยะเดินระบบคู่ขนาน: ตัวเลขบนบอร์ดกับบันทึกมือเดิมอยู่ร่วมกัน และหยุดวิธีเดิมเมื่อตัวเลขสองแหล่งตรงกันแล้ว
สถานะการส่งมอบมักมีสามระดับ: ส่งมอบแล้ว (เปิดใช้งานที่หน้างาน) ส่งมอบได้ (มีแนวทางและผลงานพร้อมเริ่มทันที) และนำร่องเฉพาะทาง (ตรวจสอบตามเงื่อนไขหน้างาน) โรงงานหลายไลน์ควรนำร่องหนึ่งไลน์หรือหนึ่งจอก่อน ให้เส้นทางดึงข้อมูลและกติการีเฟรชมั่นคง แล้วจึงขยายไปยังไลน์ที่เหลือ เพราะต้นทุนการขยายของบอร์ดอยู่ที่จุดเก็บข้อมูลมากกว่าตัวซอฟต์แวร์
จุดลงตัวของบอร์ด: ให้ข้อมูลหน้างานไม่ต้องพึ่งการตะโกน
ระบบบอร์ดแสดงสถานะการผลิตไม่ได้ถามว่าจะซื้อจอใหญ่หรือไม่ แต่ถามว่าข้อมูลหน้างานปัจจุบันส่งผ่านอะไร เห็นเร็วแค่ไหน และตรวจย้อนหลังได้หรือไม่ วิธีดึงข้อมูลกำหนดขีดจำกัดของบอร์ด กติกากะและเหตุผิดปกติกำหนดว่าจะมีคนดูหรือไม่ เงื่อนไขหน้างานกำหนดว่าจะมองเห็นได้หรือไม่ สามเรื่องนี้ตกลงได้ จอก็จะไม่กลายเป็นของประดับที่ไม่มีใครดูในครึ่งปี
จุดลงตัวของบอร์ด: ให้ข้อมูลหน้างานไม่ต้องพึ่งการตะโกน
ระบบบอร์ดแสดงสถานะการผลิตไม่ได้ถามว่าจะซื้อจอใหญ่หรือไม่ แต่ถามว่าข้อมูลหน้างานปัจจุบันส่งผ่านอะไร เห็นเร็วแค่ไหน และตรวจย้อนหลังได้หรือไม่ วิธีดึงข้อมูลกำหนดขีดจำกัดของบอร์ด กติกากะและเหตุผิดปกติกำหนดว่าจะมีคนดูหรือไม่ เงื่อนไขหน้างานกำหนดว่าจะมองเห็นได้หรือไม่ สามเรื่องนี้ตกลงได้ จอก็จะไม่กลายเป็นของประดับที่ไม่มีคนดูในครึ่งปี
จองการสาธิตผลิตภัณฑ์
หากคุณกำลังพิจารณาว่าบอร์ดในโรงงานควรแสดงฟิลด์ใด และเครื่องจักรที่มีอยู่สามารถให้ข้อมูลได้หรือไม่ จองการสาธิตผลิตภัณฑ์ได้ เราจะเสนอฟิลด์ที่ควรแสดงและเส้นทางดึงข้อมูลตามสายการผลิตและเป้าหมายการบริหารของคุณ
ติดต่อเรา