ระบบติดตามประสิทธิภาพเครื่องจักร OEE
ระบบติดตามประสิทธิภาพเครื่องจักร OEE ตอบคำถามสามข้อ เครื่องควรเดินนานเท่าไร เดินจริงนานเท่าไร และของที่ผลิตในช่วงนั้นเป็นของดีทั้งหมดหรือไม่ ระบบบันทึกสถานะเครื่อง เหตุผลการหยุด และข้อมูลการผลิตและคุณภาพตามมาตรฐานเดียวกัน คำนวณความพร้อมใช้ ประสิทธิภาพ และคุณภาพ แล้วแยกตัวเลขเหล่านั้นตามเครื่อง ตามกะ และตามประเภทความสูญเสีย บทความนี้อธิบายเส้นทางเก็บสถานะเครื่อง กฎการระบุเวลาหยุดและความสูญเสีย คุณภาพข้อมูลและการจัดเวลาให้ตรงกัน วิธีคำนวณสามปัจจัย มุมวิเคราะห์ที่ใช้บ่อย แนวทางนำไปใช้เป็นระยะ และข้อที่ต้องตรวจตอนเลือกสายการผลิตนำร่องและรับมอบระบบ
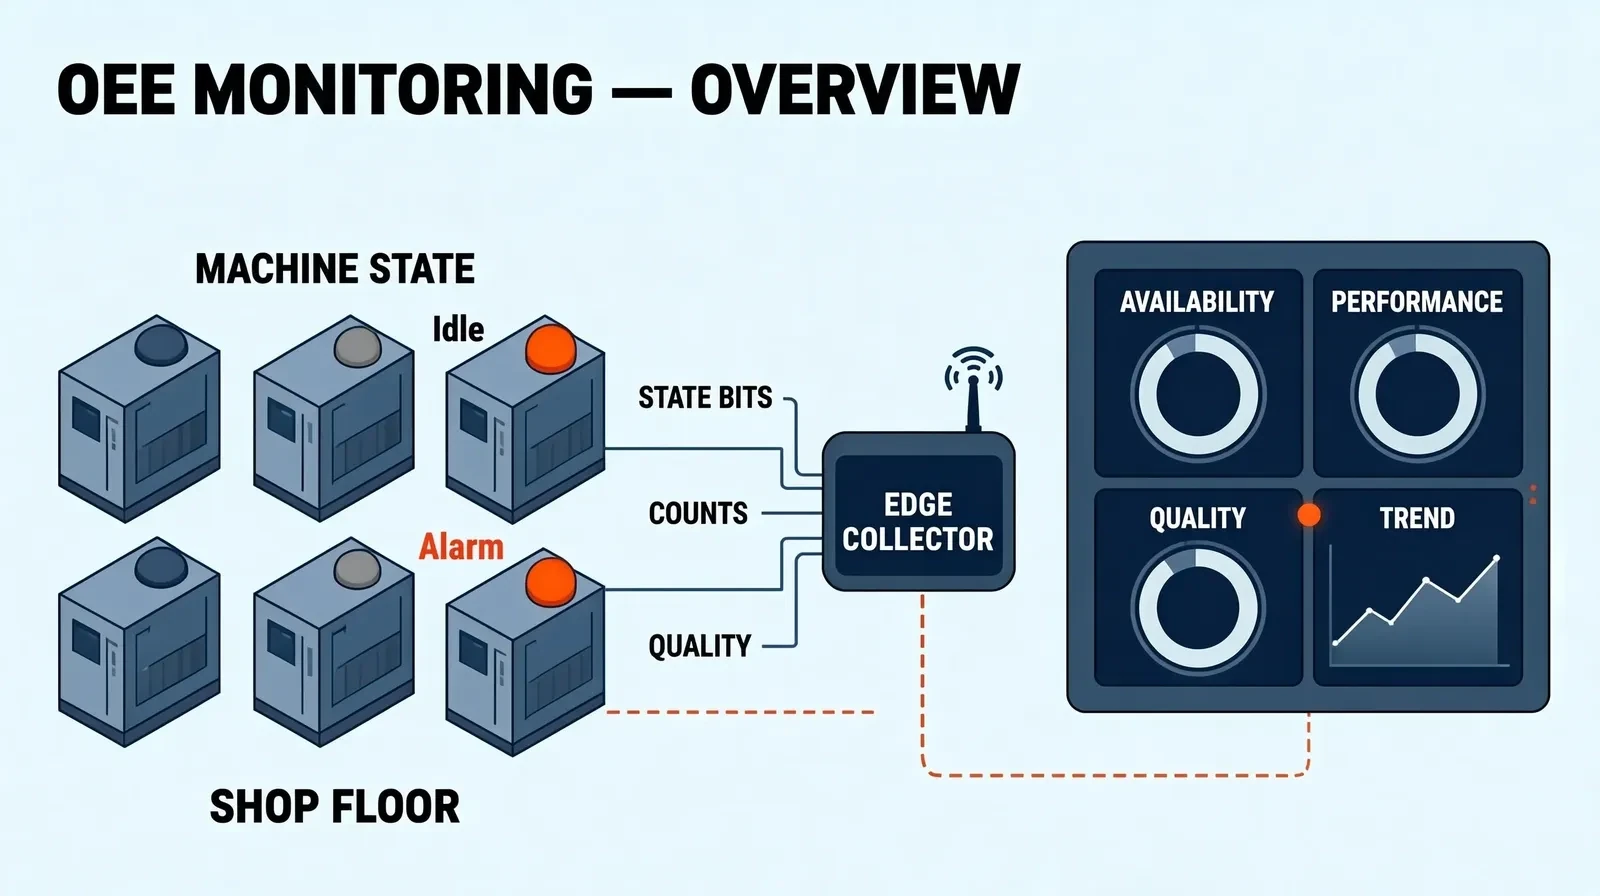
สามคำถามที่ OEE ต้องตอบ
คุณค่าของ OEE ไม่ได้อยู่ที่เปอร์เซ็นต์สุดท้ายเพียงค่าเดียว แต่อยู่ที่การเปลี่ยนคำถามว่า "เครื่องสูญเสียเวลาไปตรงไหน" ให้เป็นบันทึกที่ตามถามได้ทีละบรรทัด กำหนดคำถามที่ระบบต้องตอบก่อนสร้าง เพื่อให้ทุกฟิลด์มีเหตุผลที่ต้องมี
- เวลาผลิตตามแผนถูกใช้ผลิตจริงเท่าไร
- เครื่องหยุดตรงไหนจริง ๆ ระหว่างเสียหาย เปลี่ยนรุ่น ขาดวัสดุ หรือรอ
- เครื่องเดินอยู่แต่ความเร็วตกหรือไม่ การหยุดสั้นและการเดินเปล่าถูกบันทึกไว้หรือไม่
- ของที่ผลิตมีกี่ชิ้นต้องทำใหม่หรือทิ้ง เกิดที่เครื่องใด กะใด
- คำถามเหล่านี้แยกตามเครื่อง กะ และผลิตภัณฑ์พร้อมกันได้หรือไม่
ข้อผิดพลาดที่พบบ่อยคือซื้อซอฟต์แวร์แดชบอร์ดก่อนแล้วค่อยถามว่าข้อมูลมาจากไหน ลำดับที่ปลอดภัยกว่าคือย้อนกลับ: ตกลงนิยามก่อน แล้วจึงเก็บข้อมูล สุดท้ายจึงเป็นแดชบอร์ด
สถานะเครื่องมาจากไหน: ชั้นการเก็บข้อมูล
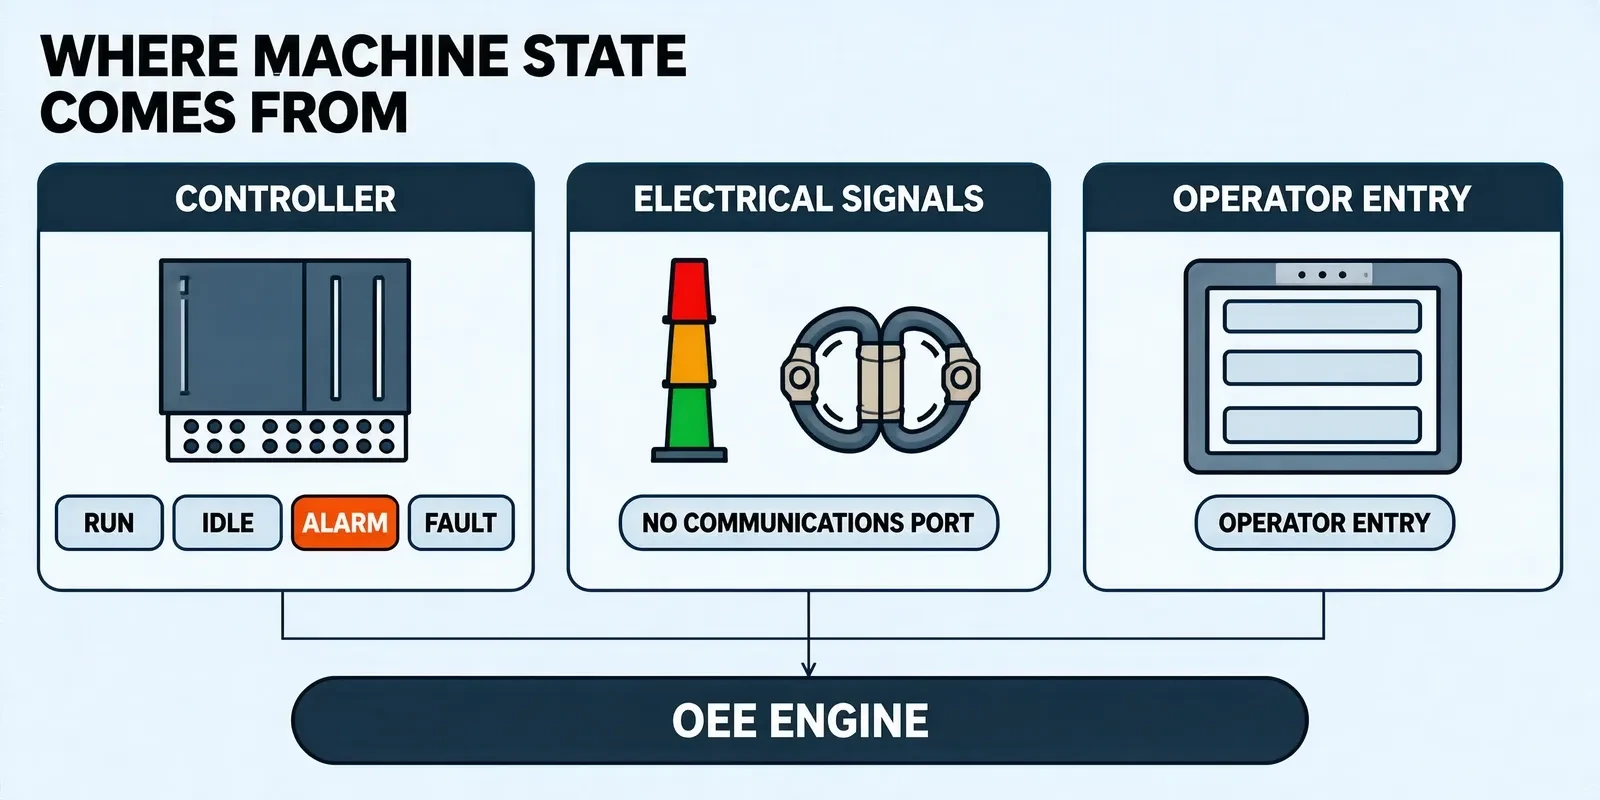
OEE ตั้งอยู่บนบันทึกว่าสถานะเครื่องเปลี่ยนแปลงตามเวลาอย่างไร สภาพหน้างานต่างกันมาก และสัญญาณที่เครื่องให้ได้เป็นตัวกำหนดความแม่นยำของบันทึกนั้น ในทางปฏิบัติมีการผสมหลายวิธีเก็บข้อมูล วิธีอัตโนมัติครอบคลุมเครื่องหลัก และการบันทึกด้วยมือเติมช่วงที่ไม่มีสัญญาณ
- สัญญาณคอนโทรลเลอร์: อ่านบิตสถานะเดิน รอ เตือน และขัดข้องจาก PLC หรือคอนโทรลเลอร์เครื่อง ความแม่นยำขึ้นกับจุดที่เครื่องเปิดให้
- สัญญาณไฟฟ้า: ใช้หม้อแปลงกระแส ไฟสามสี หรือคอนแทครีเลย์ตัดสินว่าเครื่องเดินอยู่ เหมาะกับเครื่องเก่าที่ไม่มีพอร์ตสื่อสาร
- การนับและรอบ: คำนวณปริมาณและความเร็วจริงจากตัวนับผลผลิตหรือสัญญาณรอบ ใช้กับประสิทธิภาพ
- พารามิเตอร์กระบวนการ: รอบสปินเดิล แรงดัน และอุณหภูมิช่วยยืนยันว่าเครื่องอยู่ในสภาพตัดเฉือนที่มีประสิทธิผล
- ข้อมูลคุณภาพ: เชื่อมกับสถานีตรวจสอบ ระบบวิชัน หรือบันทึกงานทำใหม่ เพื่อได้จำนวนของดีและของเสีย
- บันทึกด้วยมือ: งานเปลี่ยนรุ่น การรอ และการทดลองผลิตที่ไม่มีสัญญาณอัตโนมัติ ให้พนักงานเลือกเหตุผลบนเทอร์มินัลเป็นทางสำรอง
การระบุเวลาหยุดและความสูญเสีย: ตกลงนิยามก่อน
ตารางเวลา หยุดดูเหมือนเป็นแค่การแบ่งประเภทเวลา แต่จริง ๆ เป็นตัวตัดสินว่า OEE ชุดนี้ใช้ปรับปรุงได้หรือไม่ ยี่สิบนาทีเดียวกัน ถ้านับเป็นความเสียหายหรือนับเป็นงานเปลี่ยนรุ่น การปรับปรุงที่ต้องทำต่างกันโดยสิ้นเชิง ก่อนเริ่มงาน ต้องตกลงการแบ่งประเภทกับฝ่ายกระบวนการ เครื่องจักร และการผลิต แล้วเขียนเป็นตารางรหัสเหตุผลที่ดูแลต่อได้
| ประเภทความสูญเสีย | วิธีจับเวลาที่พบบ่อย | จุดระบุ |
|---|---|---|
| เครื่องเสียหาย | เวลาเริ่มและสิ้นสุดการเตือน | แยกเสียหายฉับพลันกับการหยุดเล็กเรื้อรัง ซึ่งมักถูกละเลย |
| เปลี่ยนรุ่นและปรับตั้ง | เริ่มและสิ้นสุดการสลับใบสั่งผลิต | ให้ตรงกับระบบใบสั่งผลิตเพื่อเลี่ยงนับซ้ำกับการรอ |
| หยุดสั้นและเดินเปล่า | เหตุการณ์ตามเกณฑ์หรือนับด้วยมือ | กำหนดล่วงหน้าว่านานเท่าไรนับหนึ่งครั้ง และเริ่มนับเมื่อไร |
| ความสูญเสียความเร็ว | เทียบรอบจริงกับรอบมาตรฐาน | รอบมาตรฐานต้องระบุที่มาและเวอร์ชัน |
| ของเสียและงานทำใหม่ | ผลตรวจและบันทึกงานทำใหม่ | นิยามของดีและของทิ้งต้องตรงกับฝ่ายคุณภาพ |
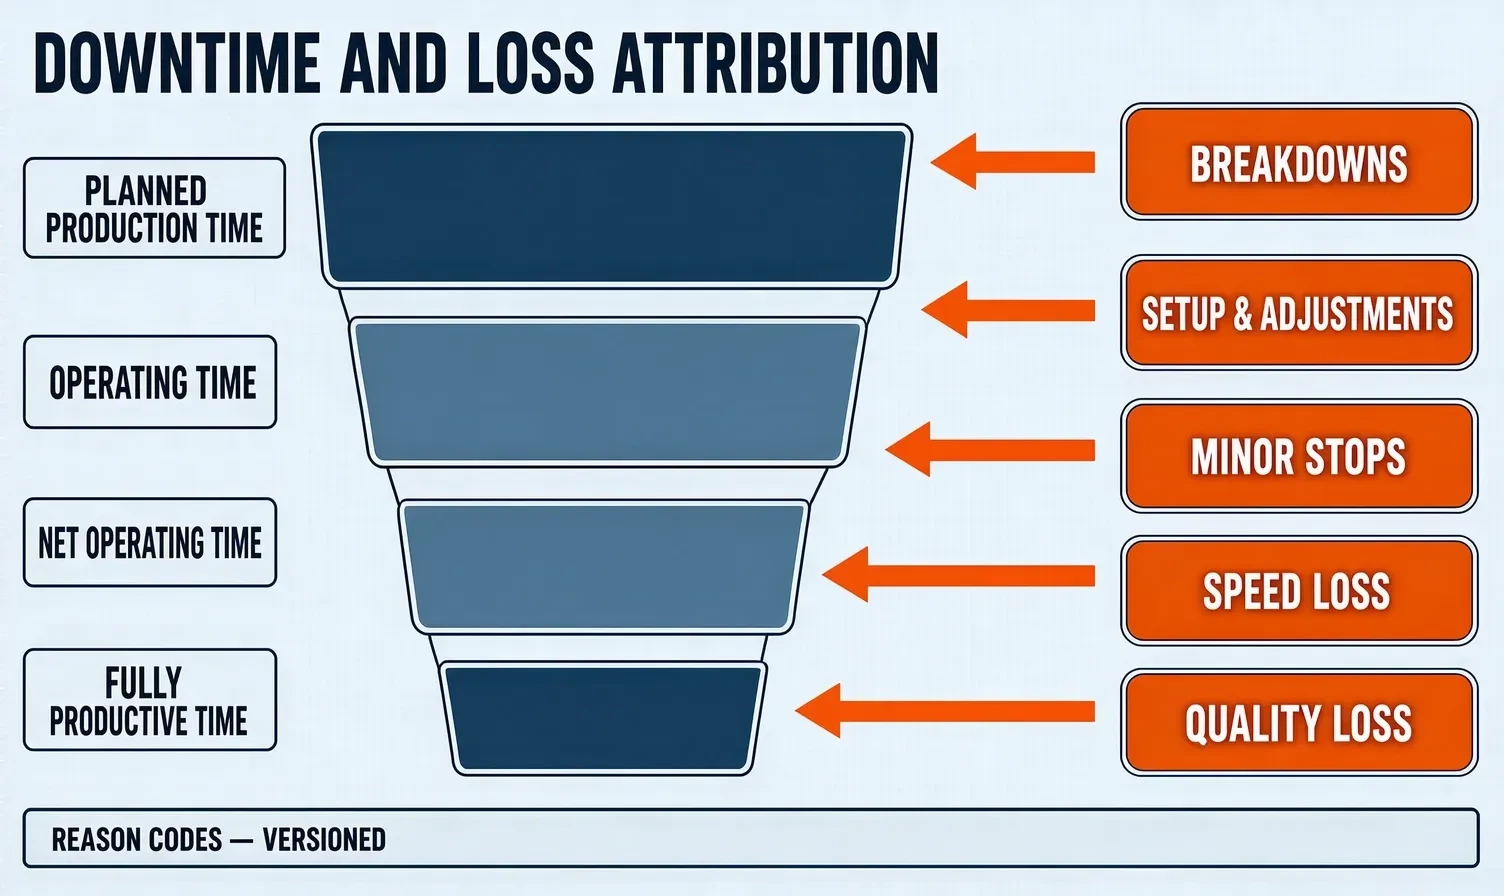
นิยามเมื่อตกลงแล้วต้องจัดการเวอร์ชัน การเปลี่ยนตารางรหัสเหตุผลกระทบความสามารถเปรียบเทียบของข้อมูลย้อนหลัง จึงต้องบันทึกการเปลี่ยนแปลงและแสดงจุดเปลี่ยนบนรายงาน
คุณภาพข้อมูลและการจัดเวลาให้ตรงกัน
ส่วนของรายงาน OEE ที่ถูกตั้งข้อสงสัยมากที่สุดไม่ใช่สูตร แต่เป็นตัวข้อมูล นาฬิกาที่ไม่ตรงกันระหว่างเครื่อง จุดที่หายไปตอนเน็ตขาด และบิตสถานะที่สั่น ล้วนทำให้เวลาหยุดคลาดเคลื่อน สิ่งเหล่านี้เป็นปัญหาวิศวกรรมและจัดการได้ทีละข้อในงานออกแบบ
- จัดนาฬิกาให้ตรง: อุปกรณ์เก็บข้อมูลและเซิร์ฟเวอร์ใช้แหล่งเวลาร่วม เพื่อไม่ให้เหตุการณ์เดียวกันตกคนละวินาทีในต่างระบบ
- บัฟเฟอร์ตอนออฟไลน์: เมื่อเน็ตขาด อุปกรณ์ปลายทางบันทึกลงดิสก์ก่อน แล้วส่งย้อนหลังเมื่อกลับมา เพื่อไม่ให้ข้อมูลเป็นช่องว่าง
- ลดการสั่นของสถานะ: กรองบิตสถานะด้วยเวลาขั้นต่ำ เพื่อไม่ให้การสั่นชั่วขณะถูกบันทึกเป็นการหยุดหลายครั้ง
- ตรวจสอบไขว้: ปริมาณผลผลิต สัญญาณรอบ และเวลาเดินตรวจสอบกันเอง ข้อมูลที่ขัดแย้งชัดเจนต้องถูกทำเครื่องหมายได้
- ตรวจสอบย้อนการแก้ไข: การบันทึกด้วยมือและการแก้ไขต้องบันทึกผู้ทำ เวลา และเหตุผล เพื่อให้ข้อมูลตรวจสอบได้
วิธีคำนวณสามปัจจัยของ OEE
วิธีมาตรฐานแยก OEE เป็นสามปัจจัยคูณกัน ข้อดีคือปัญหาที่ปัจจัยใดก็ระบุตำแหน่งได้เอง ไม่ใช่พูดกว้าง ๆ ว่าประสิทธิภาพต่ำ
- ความพร้อมใช้: เวลาเดินจริงหารเวลาผลิตตามแผน สะท้อนความสูญเสียจากการหยุด
- ประสิทธิภาพ: ผลผลิตจริงหารผลผลิตตามทฤษฎีของเวลาเดินนั้น สะท้อนความสูญเสียความเร็ว
- คุณภาพ: จำนวนของดีหารผลผลิตรวม สะท้อนความสูญเสียคุณภาพ
- ผลคูณของสามปัจจัย: ได้ค่า OEE และปัจจัยใดที่ต่ำก็ควรตามหาสาเหตุแยก
ก่อนคำนวณต้องกำหนดก่อนว่าเวลาผลิตตามแผนนิยามอย่างไร การรวมงานบำรุงตามแผน ประชุมเช้า และการหยุดสายตามแผนหรือไม่ทำให้ตัวหารต่างกันมาก การเปรียบเทียบข้ามโรงงานจึงต้องใช้นิยามเดียวกัน
จากข้อมูลสู่การปรับปรุง: มุมวิเคราะห์ที่ใช้บ่อย
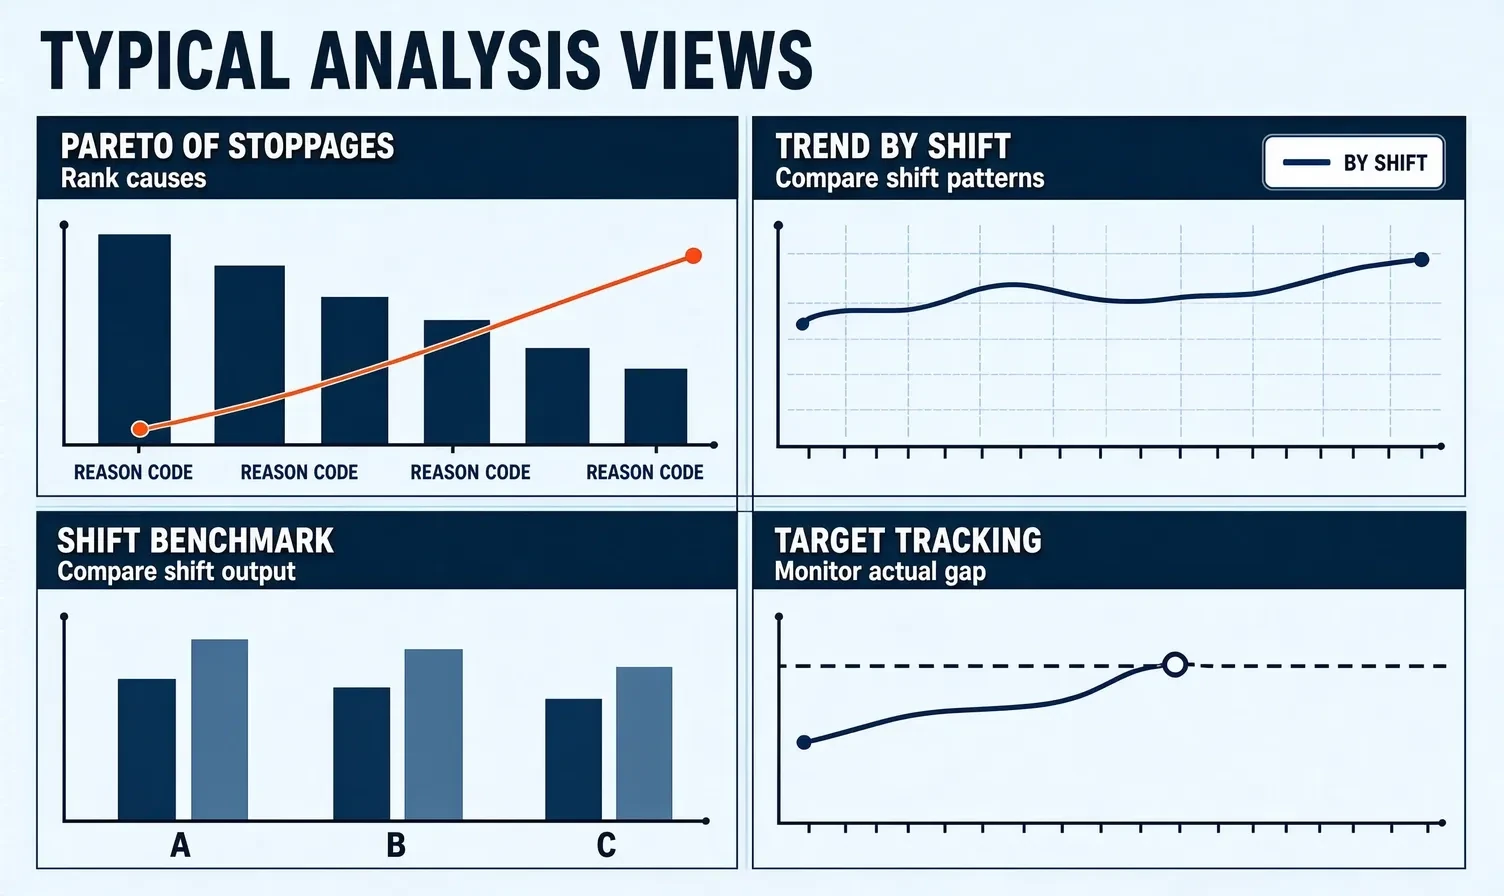
การเก็บข้อมูลเป็นเพียงจุดเริ่มต้น ระบบจะลงตัวเมื่อการประชุมหน้างานใช้ข้อมูลนี้หารือปัญหา มุมมองที่ใช้บ่อยมีไม่มาก แต่แต่ละมุมต้องชี้ไปยังการปรับปรุงหนึ่งอย่างโดยตรง
- พาเรโตการหยุด: เรียงเวลาหยุดในช่วงหนึ่งตามรหัสเหตุผล แล้วหาปัจจัยอันดับต้น
- เส้นแนวโน้ม: ดู OEE และแต่ละปัจจัยรายวันหรือรายสัปดาห์ เพื่อประเมินว่าการปรับปรุงยังคงอยู่หรือไม่
- เปรียบเทียบกะและทีม: วางข้อมูลของเครื่องเดียวกันต่างกะไว้ข้างกัน เพื่อเปิดเผยปัญหาการปฏิบัติและส่งต่อ
- ติดตามเป้าหมาย: แสดงเป้ากับผลจริงบนจอเดียวเพื่อให้เห็นช่องว่างชัดเจน
- เจาะลึกลงเครื่องและสายการผลิต: จากตัวเลขระดับโรงงานลงไปถึงเครื่องเฉพาะเพื่อระบุเครื่องที่มีปัญหา
- เปรียบเทียบก่อนและหลัง: บันทึกเวลาที่ใช้มาตรการ แล้วตรวจสอบผลด้วยข้อมูลสองข้าง
แนวทางนำไปใช้เป็นระยะ
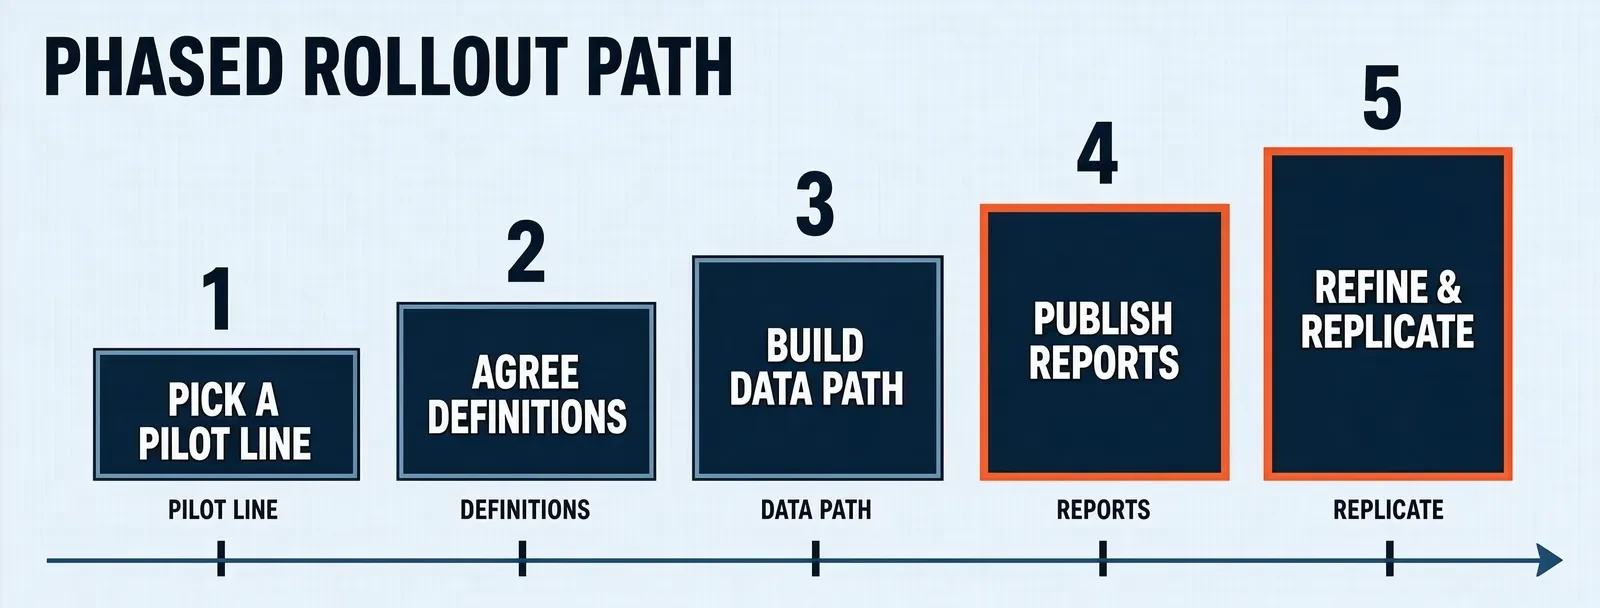
OEE ไม่ควรขยายทั้งโรงงานในครั้งเดียว เริ่มจากหนึ่งสายการผลิต ทำนิยาม วิธีเก็บข้อมูล และแม่แบบรายงานให้เดินครบก่อน แล้วค่อยคัดลอกไปสายถัดไป ต้นทุนงานแก้ไขจะต่ำที่สุด
- เลือกสายการผลิตนำร่อง: เลือกสายที่สถานะเครื่องผันผวนชัดและมีความจำเป็นเร่งด่วนในการปรับปรุง ระบุคำถามที่ต้องตอบให้ชัด
- ตกลงนิยามและรหัสเหตุผล: ร่วมกับกระบวนการ เครื่องจักร และการผลิต กำหนดการแบ่งเวลา ตารางรหัสเหตุผล และที่มาของรอบมาตรฐาน
- สร้างเส้นทางข้อมูล: กำหนดว่าแต่ละเครื่องเก็บสถานะและผลผลิตด้วยวิธีใด และเติมจุดบันทึกด้วยมือ
- ออกรายงานและใช้จริง: เริ่มจากพาเรโตการหยุดและตารางเทียบกะ เพื่อให้การประชุมหน้างานใช้จริง
- ปรับและขยายผล: ปรับนิยามและแม่แบบตามผลตอบรับจากการทดลอง แล้วขยายไปสายหรือโรงงานถัดไป
ข้อที่ต้องตรวจตอนเลือกจุดและรับมอบ
หัวใจของการรับมอบไม่ใช่แดชบอร์ดสวยหรือไม่ แต่เป็นตัวเลขตรงกับหน้างานหรือไม่ ตรวจทีละข้อด้านล่างก่อนเริ่ม เพื่อเลี่ยงระบบที่ไม่มีคนใช้หลังขึ้นจริง
- นิยามตามสอบได้: การแบ่งเวลา รหัสเหตุผล และรอบมาตรฐานมีนิยามเป็นลายลักษณ์อักษรและระบุที่มาและเวอร์ชันได้
- ความแม่นยำการเก็บข้อมูล: สถานะที่เก็บอัตโนมัติถูกเทียบกับการหยุดจริงในหน้างานแล้ว และความคลาดเคลื่อนอยู่ในระดับที่รับได้
- การบันทึกด้วยมือใช้ได้จริง: จุดบันทึกที่สถานีสะดวกพอที่พนักงานจะยอมกรอก ไม่อย่างนั้นข้อมูลจะไม่มีความหมาย
- การจัดเวลาและบัฟเฟอร์: เน็ตขาด รีสตาร์ท และนาฬิกาเพี้ยน ต่างมีวิธีจัดการชัดเจน
- รายงานใช้ได้จริง: อย่างน้อยหนึ่งรายงานใช้ในการประชุมหน้างานได้ทันที ไม่ใช่แสดงแค่เปอร์เซ็นต์
ขอบเขตกับ MES และการจัดการพลังงาน
OEE ไม่ค่อยอยู่ลำพัง ทำงานร่วมกับ MES และการจัดการพลังงาน การตกลงขอบเขตให้ชัดช่วยเลี่ยงการสร้างซ้ำ
- กับ MES: MES ดูแลใบสั่งผลิต วัสดุ และการปฏิบัติการผลิต ส่วน OEE ดึงบริบทใบสั่งผลิตและผลิตภัณฑ์จาก MES เพื่อไม่ต้องดูแลซ้ำ
- กับงานบำรุงรักษา: เหตุผลการหยุดเชื่อมกับใบสั่งงานบำรุงรักษา การหยุดจากความเสียหายสร้างคำขอซ่อมได้ทันที
- กับการจัดการพลังงาน: OEE ดูการใช้ประโยชน์เวลาเครื่อง ส่วนการจัดการพลังงานดูพลังงานต่อหน่วยผลิตภัณฑ์ ทั้งสองใช้ข้อมูลผลผลิตและเวลาเดินชุดเดียวกัน
- แหล่งข้อมูลเดียว: อย่าคำนวณเวลาเดินของเครื่องเดียวกันแยกกันในหลายระบบ เลือกหนึ่งที่เป็นแหล่งหลัก
Shanghai Chengxuan Intelligent พัฒนาซอฟต์แวร์อุตสาหกรรมและระบบอัตโนมัติมาตั้งแต่ปี 2009 มีผลงานจริงด้านการเก็บข้อมูลหน้างาน การมองเห็นการผลิต และการจัดการประสิทธิภาพ ขอบเขตการส่งมอบครอบคลุมการเก็บข้อมูลเครื่องจักร แดชบอร์ดการผลิต และระบบสถิติประสิทธิภาพ พร้อมออกแบบโซลูชันและพัฒนาระบบสำหรับงานกลึง ฉีดพลาสติก ปั๊มประกอบปลายสาย และบรรจุภัณฑ์ โดยมีวิศวกรติดต่อได้โดยตรง
สรุป
ส่วนที่ยากที่สุดของระบบ OEE ไม่ใช่สูตร แต่เป็นนิยามและคุณภาพข้อมูล ลำดับที่ใช้ได้จริงคือเริ่มจากหนึ่งสายการผลิตที่สถานะเครื่องผันผวนชัด ตกลงการแบ่งเวลาและรหัสเหตุผลก่อน จากนั้นสร้างเส้นทางข้อมูลและเติมการบันทึกด้วยมือ สุดท้ายนำพาเรโตการหยุดและตารางเทียบกะเข้าสู่การประชุมหน้างาน เมื่อยืนยันผลได้แล้วจึงคัดลอกไปสายถัดไป ตอนเลือกซอฟต์แวร์ให้ตรวจห้าจุดเป็นหลัก ได้แก่ นิยามตามสอบได้ ความแม่นยำการเก็บข้อมูล การบันทึกด้วยมือใช้ได้จริง การจัดเวลาและบัฟเฟอร์ และรายงานใช้ได้จริง เพื่อให้ตัวเลขเป็นที่เชื่อถือหลังขึ้นจริง Shanghai Chengxuan Intelligent ให้บริการออกแบบโซลูชันและพัฒนาระบบเก็บข้อมูลเครื่องจักร การมองเห็นการผลิต และสถิติประสิทธิภาพสำหรับงานกลึง ฉีดพลาสติก ปั๊ม และประกอบปลายสาย รองรับการเชื่อมต่อกับ MES และระบบตรวจสอบ โดยมีวิศวกรติดต่อได้โดยตรง
ปรึกษาแนวทางประสิทธิภาพ OEE
แจ้งจำนวนสายการผลิต ประเภทเครื่อง และวิธีนับประสิทธิภาพในปัจจุบัน เราจะเสนอวิธีเก็บสถานะ กฎการระบุเวลาหยุด และการออกแบบรายงานตามสภาพหน้างาน วิศวกรติดต่อได้โดยตรง
ติดต่อเรา