ระบบเรียกวัสดุริมไลน์: จากการกดเรียกถึงการวัดเวลาตอบสนอง
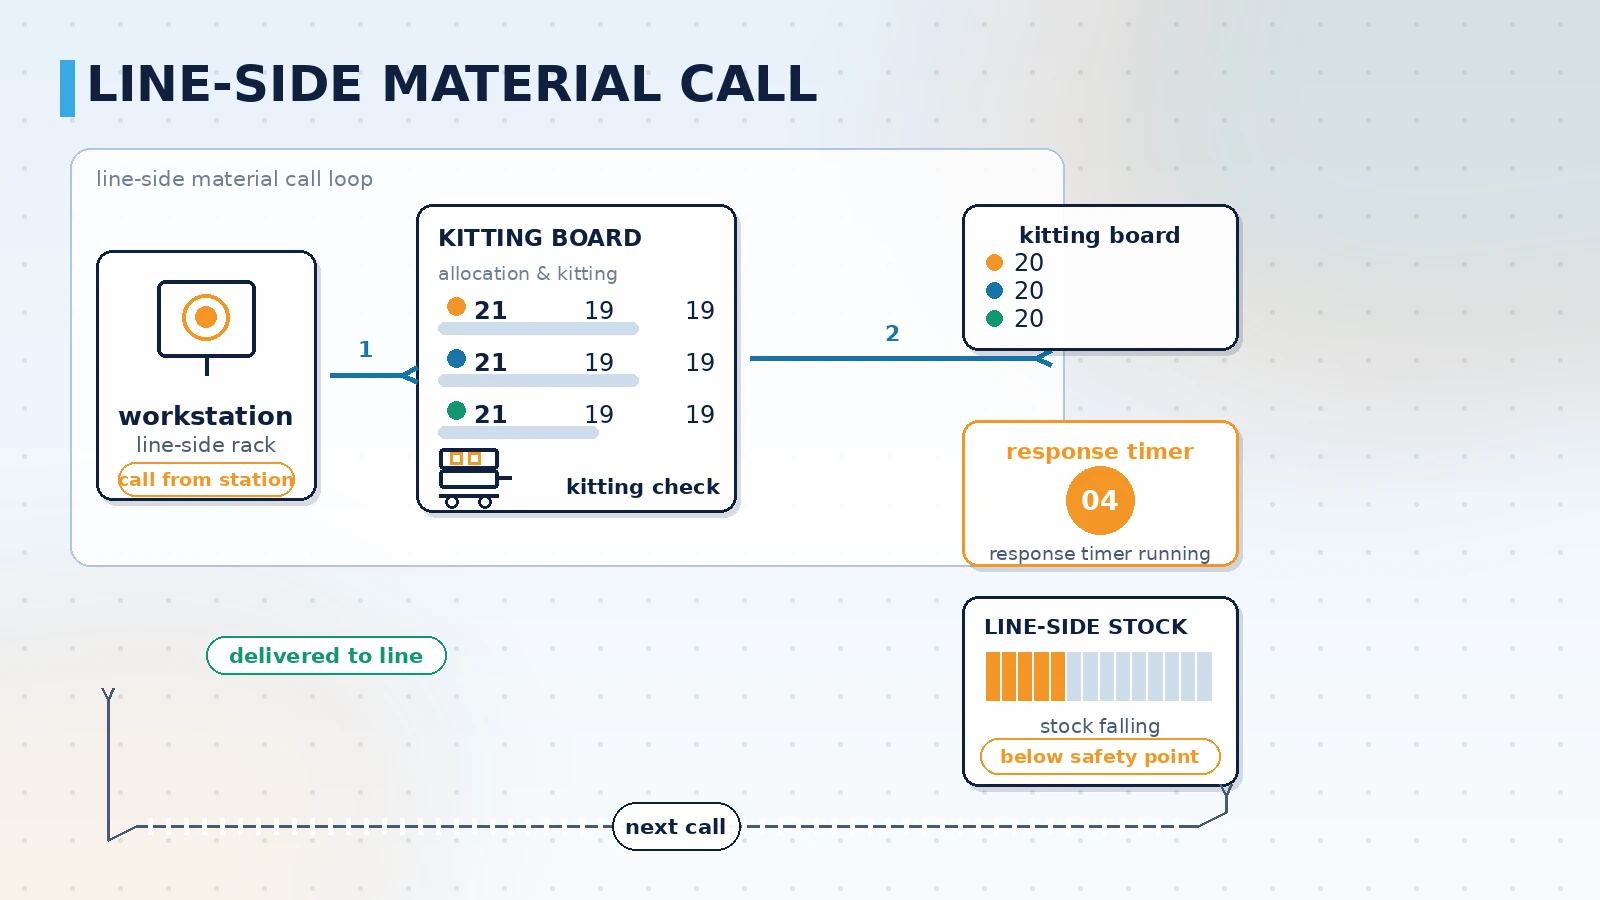
ระบบเรียกวัสดุริมไลน์ทำให้คำถามว่า "สถานีไหนต้องการวัสดุอะไร เมื่อไร" กลายเป็นการเรียกที่จับเวลาและตรวจสอบย้อนหลังได้ พนักงานกดเรียกที่สถานี ทีมจัดส่งรับทราบและส่งของตามบอร์ดจัดส่ง และสต็อกริมไลน์ถูกกระทบยอดตอนเซ็นรับ ประเด็นไม่ใช่การเร่งให้ใครเดินเร็วขึ้น แต่ทำให้ความต้องการไปถึงทีมจัดส่งโดยตรง แทนที่จะต้องเดินตรวจไลน์จึงจะพบว่าของขาด
ทำไมไลน์ยังขาดวัสดุ: สองวิธีเติมของ
ไลน์มักขาดวัสดุไม่ใช่เพราะคลังไม่มีของ แต่เพราะไม่มีใครรู้ว่าความต้องการเกิดขึ้นเมื่อไร วิธีที่พบบ่อยคือการเติมตามเส้นทางเดิน ทีมจัดส่งเดินตามเส้นทางที่กำหนด หรือพนักงานเห็นกล่องใกล้หมดแล้วโทรเรียกของ ทั้งสองวิธีต้องอาศัยการมีคนสังเกต และเมื่อจังหวะการผลิตเร็วขึ้นและมีการเปลี่ยนรุ่นบ่อยขึ้น จุดที่สังเกตได้ก็เลื่อนช้าลง จนสุดท้ายปรากฏเป็นการหยุดไลน์รอวัสดุ
การเรียกตามความต้องการกลับทิศทาง จากที่ทีมจัดส่งออกไปหาความต้องการ กลายเป็นสถานีเป็นฝ่ายเรียกเมื่อการใช้วัสดุถึงจุดที่กำหนด และความต้องการนั้นปรากฏบนบอร์ดจัดส่งทันที ทีมจัดส่งทำตามคิวและทุกการเรียก ทุกการส่งของมีเวลากำกับ ความต่างที่แท้จริงไม่ได้อยู่ที่ซอฟต์แวร์ แต่อยู่ที่ความต้องการถูกเดินตรวจหา หรือถูกเรียกขึ้นมาจากข้างล่าง
ตาราง: การเติมตามเส้นทางเดินเทียบกับการเรียกตามความต้องการ
| หัวข้อ | เติมตามเส้นทางเดิน | เรียกตามความต้องการ |
|---|---|---|
| วิธีพบความต้องการ | ทีมจัดส่งเดินตรวจตามเส้นทาง หรือพนักงานโทรเรียก | สถานีเรียก และความต้องการขึ้นบนบอร์ดจัดส่ง |
| ลำดับการทำ | ตามเส้นทาง ของด่วนอาจถูกเลื่อนไปท้าย | เวลาเรียกและระดับความสำคัญกำหนดลำดับ |
| บันทึกกระบวนการ | ส่วนใหญ่ส่งต่อด้วยวาจา ไม่มีเวลาส่งของ | การเรียก รับทราบ ส่งของ เซ็นรับ มีเวลากำกับ |
| สต็อกริมไลน์ | ต้องสำรองมากเพื่อกันหยุดไลน์ กินพื้นที่ | เติมตามการใช้จริง ตรวจสอบสต็อกได้ |
| ฐานสำหรับปรับปรุง | ต้องนึกย้อนสาเหตุของของขาด | สถิติการเรียกและการตอบสนองตามสถานี กะ รหัสวัสดุ |
แถวที่น่าสังเกตที่สุดคือบันทึกกระบวนการ หากไม่มีการบันทึก สต็อกริมไลน์จะป้องกันได้เพียงการสำรองมาก ซึ่งนอกจากกินพื้นที่แล้วยังบดบังจังหวะการใช้จริง
ห้าขั้นของการเรียกหนึ่งครั้ง
คุณค่าของระบบเรียกไม่ได้อยู่ที่ปุ่ม แต่อยู่ที่ว่ากระแสงานหลังการเรียกนั้นเดินครบหรือไม่ เมื่อแยกออกดู การเรียกหนึ่งครั้งมักมีห้าขั้น และแต่ละขั้นต้องมีตำแหน่งผู้รับผิดชอบกับจุดเวลา
- ออกการเรียก: สถานีเรียกผ่านปุ่ม แท็บเล็ต หรือเครื่องพกพา พร้อมรหัสวัสดุและจำนวนที่ต้องการ การเรียกรหัสเดิมซ้ำในช่วงเวลาสั้นควรถูกมองว่าเป็นการเรียกซ้ำ เพื่อไม่ให้บอร์ดล้น
- ยืนยันรับงาน: ทีมจัดส่งรับงานบนบอร์ดจัดส่ง การกดรับคือจุดเริ่มของเวลาตอบสนอง การเรียกที่ยังไม่ถูกกำหนดให้เรียงตามเวลารอหรือแจ้งเตือนเมื่อเกินกำหนด
- หยิบและจัดชุด: หยิบตามการตรวจความครบชุด ขั้นนี้หยุดของขาดได้ หากล็อตหนึ่งยังไม่ครบ ให้เติมให้ครบก่อนส่ง แทนที่จะไปพบของขาดที่สถานี
- จัดส่ง: ผู้จัดส่งยืนยันบนเครื่องพกพาหรือบอร์ดของไลน์ เวลาถูกบันทึก สถานีจึงเห็นว่าของกำลังมาและไม่เรียกซ้ำ
- เซ็นรับและตัดสต็อก: พนักงานริมไลน์เซ็นรับ สต็อกริมไลน์ถูกตัด และเมื่อต่ำกว่าจุดปลอดภัยจะเกิดการเรียกครั้งถัดไป ปิดวงการเติมที่ขับเคลื่อนด้วยการใช้จริง
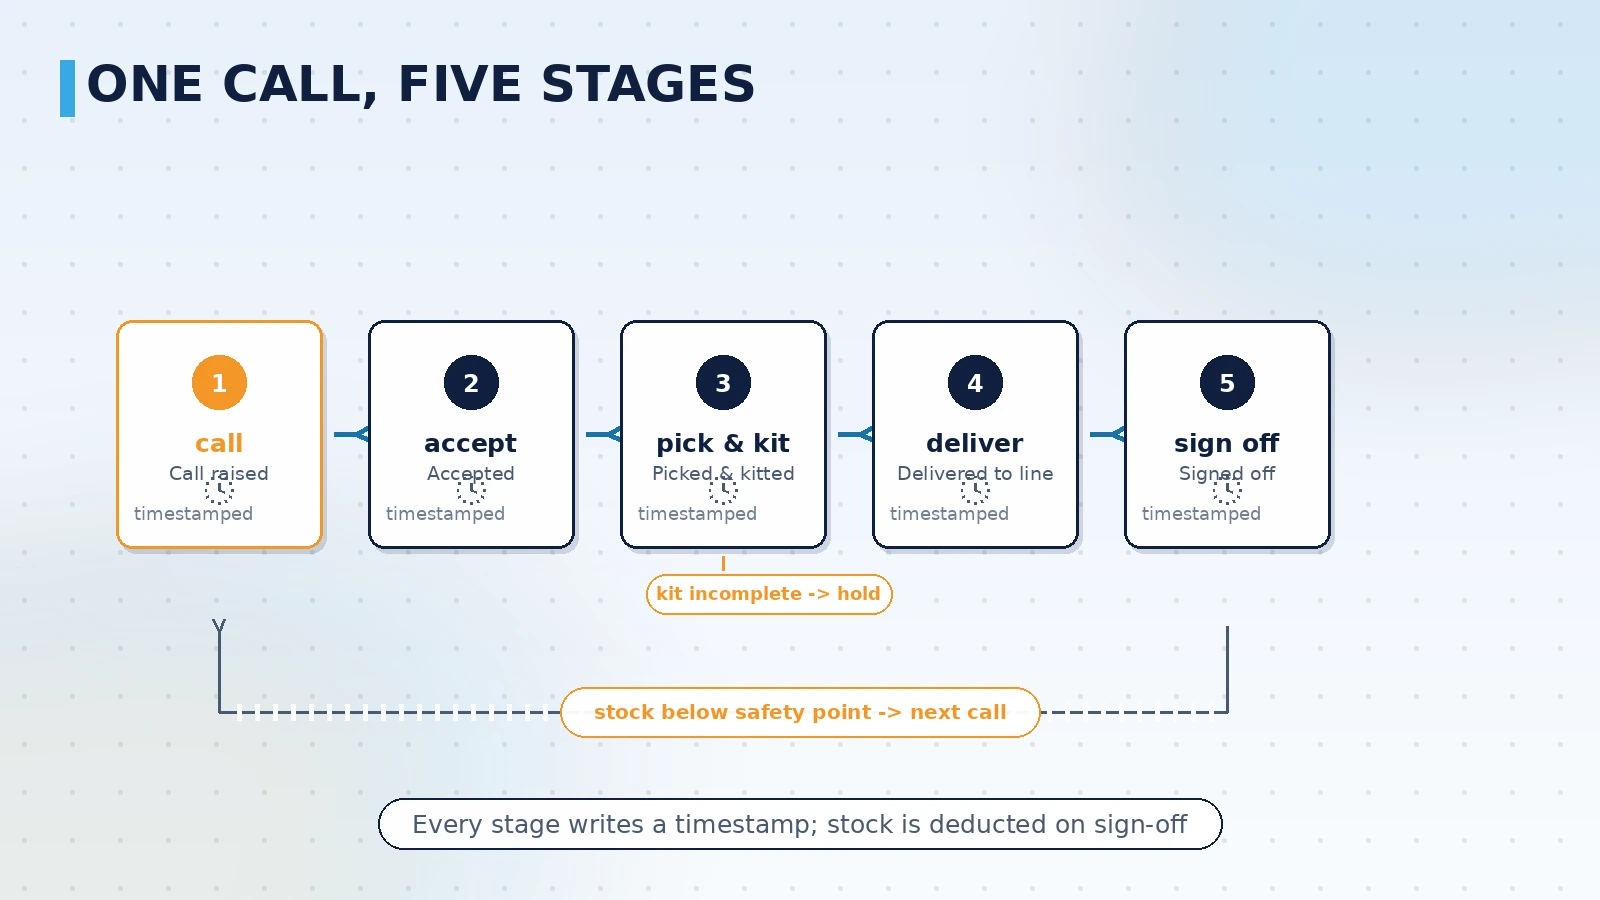
ขั้นที่ถูกละบ่อยที่สุดคือเซ็นรับและตัดสต็อก หากการเซ็นรับไม่เข้าระบบ ตัวเลขสต็อกริมไลน์จะค่อย ๆ ห่างจากความจริง และการตรวจความครบชุดก็หมดหลักฐาน
สี่การตั้งค่าที่กำหนดว่าระบบจะอยู่รอดไหม
ต่อปุ่มเรียกนั้นง่าย แต่ทำให้ทีมจัดส่งใช้ต่อเนื่องนั้นยาก หากสี่การตั้งค่าต่อไปนี้ไม่ชัด หน้างานมักกลับไปโทรเรียกวัสดุภายในไม่กี่เดือน
- ผูกการเรียกกับรหัสวัสดุและสถานี ไม่ใช่ใช้สัญญาณเดียวรวม: สัญญาณรวมบอกได้แค่ว่า "มีคนเรียก" แต่เมื่อมีรหัสและสถานี ทีมหยิบของไม่ต้องโทรกลับไปถามว่าต้องการอะไร
- ตั้งขีดจำกัดการตอบสนองแยกตามชนิดวัสดุ: วัสดุหนักที่ต้องใช้รถโฟล์คลิฟต์หรือ AGV กับวัสดุชิ้นเล็กที่หิ้วได้ ไม่ควรใช้ขีดจำกัดเดียวกัน เพราะการส่งสองแบบจะเบียดกัน
- ผูกการรับงานและการส่งของกับตำแหน่ง ไม่ใช่กับตัวบุคคล: ใช้ทีมจัดส่งและหัวหน้าทีมริมไลน์เป็นผู้รับผิดชอบ กระแสงานจะไม่ขาดเมื่อสลับกะหรือลาหยุด
- เชื่อมสต็อกริมไลน์และการตรวจความครบชุดกับการเรียก: การตัดสต็อก การตัดสินความครบชุด และการเกิดการเรียกครั้งถัดไป อยู่ในตรรกะเดียวกัน นั่นคือสิ่งที่ทำให้ตัวเลขสต็อกมีความหมายและใช้เป็นสัญญาณดึงได้
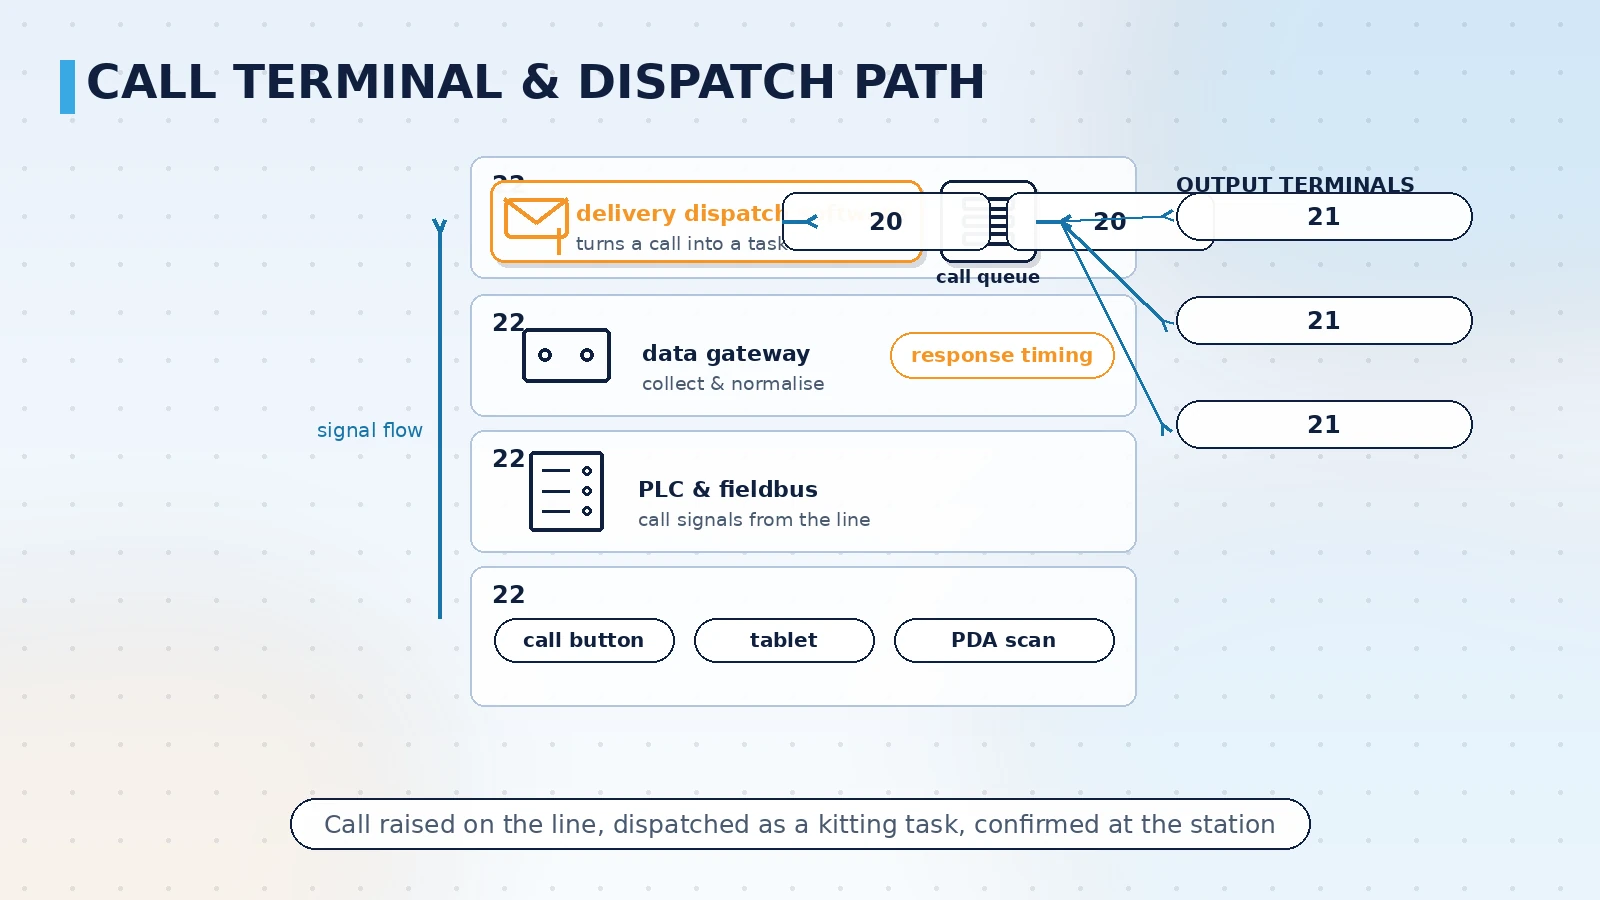
การตั้งค่าที่สี่ต้องเตรียมมากที่สุด เพราะต้องให้สต็อกริมไลน์เป็นข้อมูลที่เชื่อมกับการเรียก การส่งของ และการตัดสินความครบชุด ไม่ใช่บัญชีแยก วิธีที่พบบ่อยคือนำเครื่องเรียกเข้าผ่าน PLC หรือฟิลด์บัสสู่เกตเวย์เก็บข้อมูล แล้วให้ซอฟต์แวร์จัดส่งดูแลคิวการเรียกและส่งต่อไปยังบอร์ดและเครื่องพกพา วัสดุที่ต่ำกว่าจุดปลอดภัยจะเข้าคิวการเรียกครั้งถัดไปเอง การเติมจึงขับเคลื่อนด้วยการใช้จริง และทีมจัดส่งทำงานตามคิวที่เรียงแล้วแทนการถูกขัดจังหวะตลอดเวลา
การตรวจรับ: ทดสอบเส้นทางส่งของทั้งหมดก่อนส่งมอบ
ก่อนเริ่มใช้งาน ควรทดสอบเส้นทางส่งของทั้งหมดหนึ่งรอบในสภาพจริงหรือสภาพจำลอง เพื่อยืนยันว่าซอฟต์แวร์กับการแบ่งงานของทีมจริงสอดคล้องกัน
- การเรียกและการแจ้งเตือน: หลังสถานีเรียก บอร์ดจัดส่งและเครื่องพกพาได้รับภายในเวลาที่ตั้งไว้หรือไม่ ข้อมูลรหัสวัสดุและสถานีครบถ้วนหรือไม่
- การวัดเวลาตอบสนอง: เวลารับงานและเวลาส่งของถูกบันทึกอัตโนมัติหรือไม่ เรียกดูตามสถานีและรหัสวัสดุได้หรือไม่ แทนที่จะพึ่งการกรอกมือ
- กระทบยอดสต็อก: หลังเซ็นรับและตัดสต็อก ตัวเลขสต็อกริมไลน์ตรงกับความจริงหรือไม่ และเมื่อต่ำกว่าจุดปลอดภัยเกิดการเรียกครั้งถัดไปหรือไม่
- ตรวจความครบชุด: เมื่อล็อตหนึ่งไม่ครบ ระบบหยุดที่ขั้นหยิบและระบุส่วนที่ขาดหรือไม่ แทนที่จะปล่อยไปพบที่สถานี
- ซิงก์หลายอุปกรณ์: บอร์ดจัดส่ง บอร์ดริมไลน์ และเครื่องพกพาแสดงสถานะของการเรียกเดียวกันหรือไม่ เพื่อไม่ให้สองที่ขัดกัน
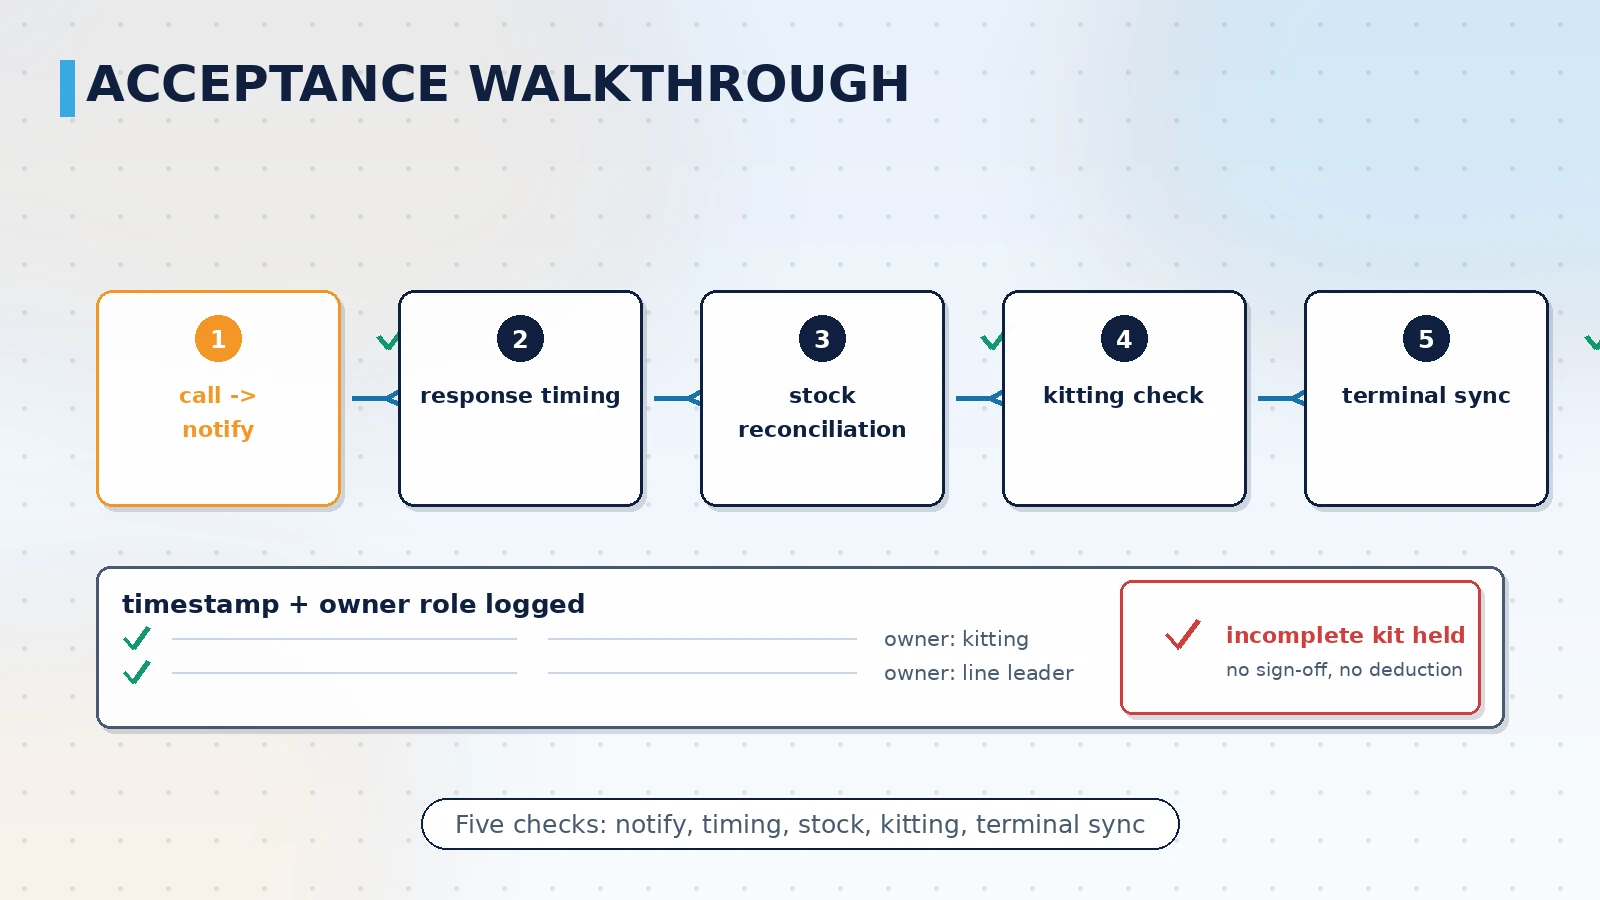
เมื่อรายการตรวจเหล่านี้ผ่าน ระบบเรียกวัสดุจึงถือว่าส่งมอบจริง ไม่ใช่เพียงปุ่มเรียก โครงการจัดส่งริมไลน์ของเรามักเดินตามลำดับนี้ ตกลงรหัสวัสดุและฐานสต็อกริมไลน์ กำหนดการผูกการเรียกและขีดจำกัดการตอบสนอง ติดตั้งการเชื่อมเครื่องเรียกและตั้งค่าบอร์ดจัดส่ง แล้วทดสอบรายการตรวจข้างต้นหนึ่งรอบ เราเคยส่งมอบระบบหน้างานที่ผสานไฟ LED และการเชื่อมต่ออุปกรณ์บนไลน์การผลิตแบบไม่ต่อเนื่อง (ชื่อเรียกสาธารณะ: กลุ่มเครื่องใช้ไฟฟ้าญี่ปุ่นแห่งหนึ่ง โรงงานเซี่ยงไฮ้) โดยรวมการเรียกที่สถานี การแสดงผลหน้างาน และการสื่อสารเครือข่ายไว้ในเส้นทางเดียวกัน และสามารถต่อยอดตามเงื่อนไขริมไลน์ของแต่ละโรงงาน
หากชนิดวัสดุริมไลน์มีมากและหมุนเร็ว ขั้นแรกของการตรวจรับคือจัดประเภทวัสดุและทำบัญชีสต็อกริมไลน์ กำหนดว่ารหัสใดควรอยู่ริมไลน์และรหัสใดควรส่งจากคลังกลางตามความต้องการ เมื่อเงื่อนไขเบื้องต้นชัดแล้ว การตั้งและตรวจสอบกติกาการเรียกจะเร็วขึ้นมาก
บทสรุป
ระบบเรียกวัสดุริมไลน์ไม่ใช่การเปลี่ยนโทรศัพท์เป็นปุ่ม แต่เป็นห่วงโซ่การเติมที่ขับเคลื่อนด้วยการใช้จริง การเรียกมีรหัสวัสดุและสถานีกำกับ ทีมจัดส่งรับงานและส่งของตามขีดจำกัดการตอบสนอง การเซ็นรับตัดสต็อกริมไลน์และเกิดการเรียกครั้งถัดไป ทุกขั้นมีจุดเวลาบันทึกไว้ ระบบจะอยู่รอดหรือไม่ขึ้นกับสี่ข้อ การเรียกผูกกับรหัสวัสดุและสถานีที่เฉพาะเจาะจง ขีดจำกัดการตอบสนองตั้งแยกตามชนิดวัสดุ ความรับผิดชอบผูกกับตำแหน่งงาน และสต็อกริมไลน์กับการตรวจความครบชุดเชื่อมกับการเรียก ทำสี่ข้อนี้ให้ชัด การเติมริมไลน์จะเปลี่ยนจากถูกพบตอนเดินตรวจเป็นการถูกกระตุ้นจากการใช้จริง และความต้องการไปถึงทีมจัดส่งก่อนที่ไลน์จะต้องหยุด
จองการสาธิตผลิตภัณฑ์
หากไลน์ประกอบหรือไลน์บรรจุของคุณกำลังพิจารณาการเรียกวัสดุริมไลน์และการจัดส่งครบชุด เราสามารถอธิบายการออกแบบการเรียกและวัดเวลาตอบสนองให้เหมาะกับประเภทวัสดุและโครงสร้างทีมของคุณ
ติดต่อเรา