ระบบเก็บข้อมูลเครื่องจักรดูแลอะไร
ระบบเก็บข้อมูลเครื่องจักรอ่านสถานะเครื่อง จำนวนชิ้นงาน โหลดสปินเดิล อะลาร์ม และค่ากระบวนการจาก PLC และ CNC โดยอัตโนมัติ แล้วรวมเป็นฐานข้อมูลที่ใช้เกณฑ์เดียวกัน ทำให้อัตราการใช้งานและสาเหตุการหยุดเครื่องไม่ต้องพึ่งการจดมือหรือความจำย้อนหลังอีกต่อไป
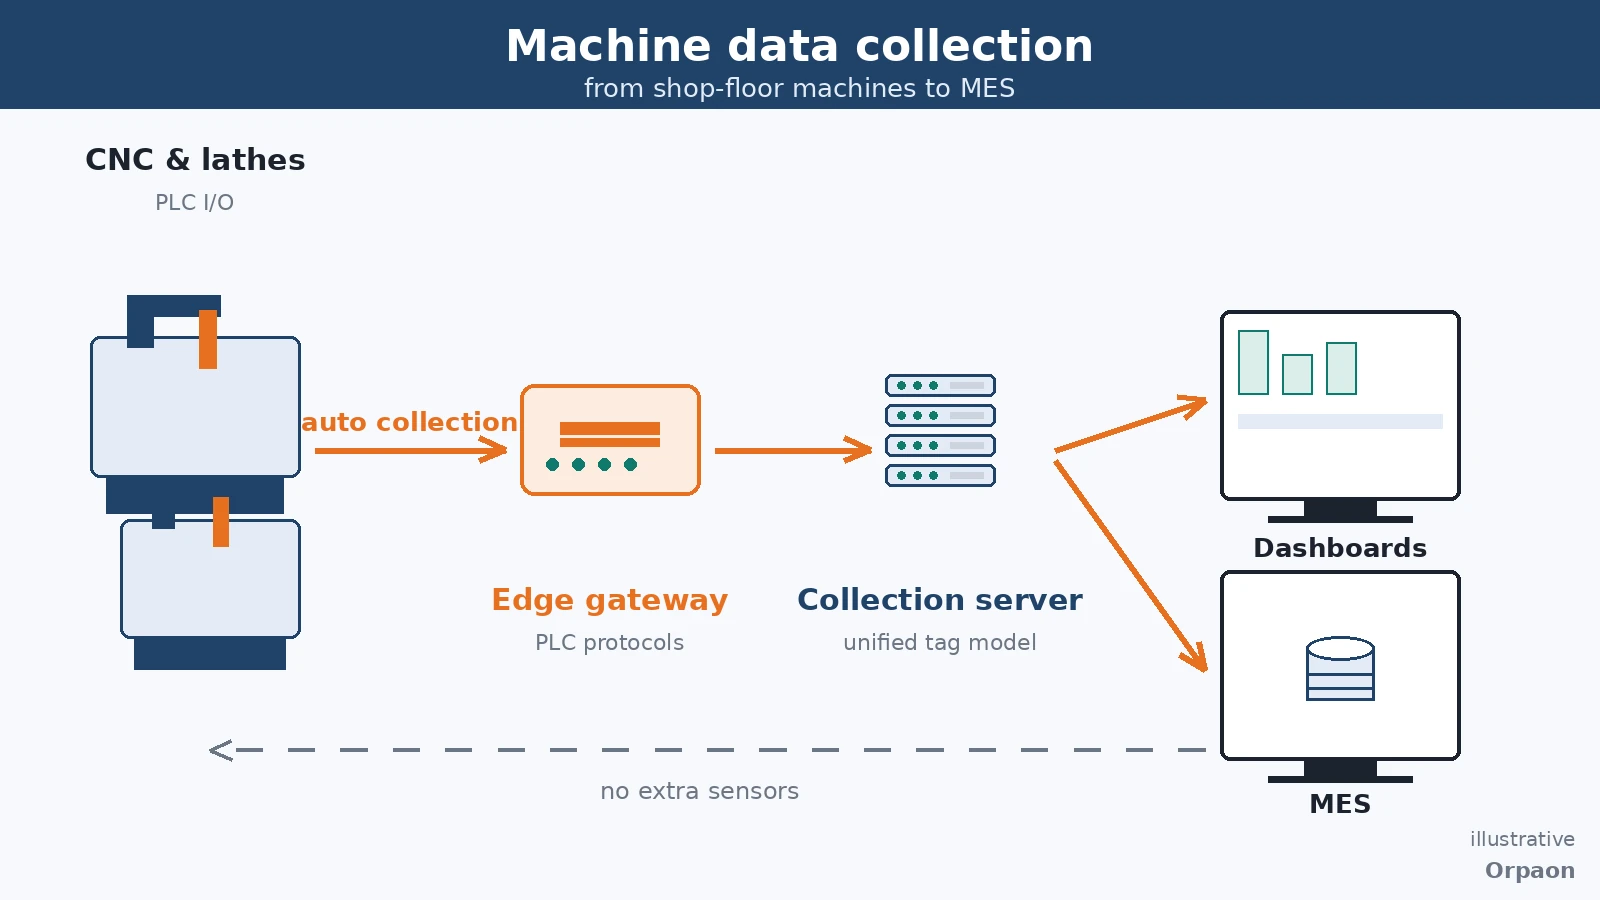
กำหนดขอบเขตการเก็บก่อน: ข้อมูลห้ากลุ่มคือเส้นฐาน
โรงงานหลายแห่งไม่ได้ขาดข้อมูล แต่ข้อมูลกระจัดกระจายตามเครื่องจักรแต่ละเครื่อง: เครื่องกลึงนี้มีตัวนับ เครื่องนั้นมีแต่อะลาร์ม เครื่องเฉพาะงานจากผู้ผลิตอื่นไม่เปิดพอร์ตใดเลย งานแรกของระบบเก็บข้อมูลเครื่องจักรคือกำหนดขอบเขตการเก็บเป็นพจนานุกรมข้อมูลที่ชัดเจน เพื่อรวมเครื่องจักรต่างยุคต่างแบรนด์เข้าสู่โมเดลเดียวกัน
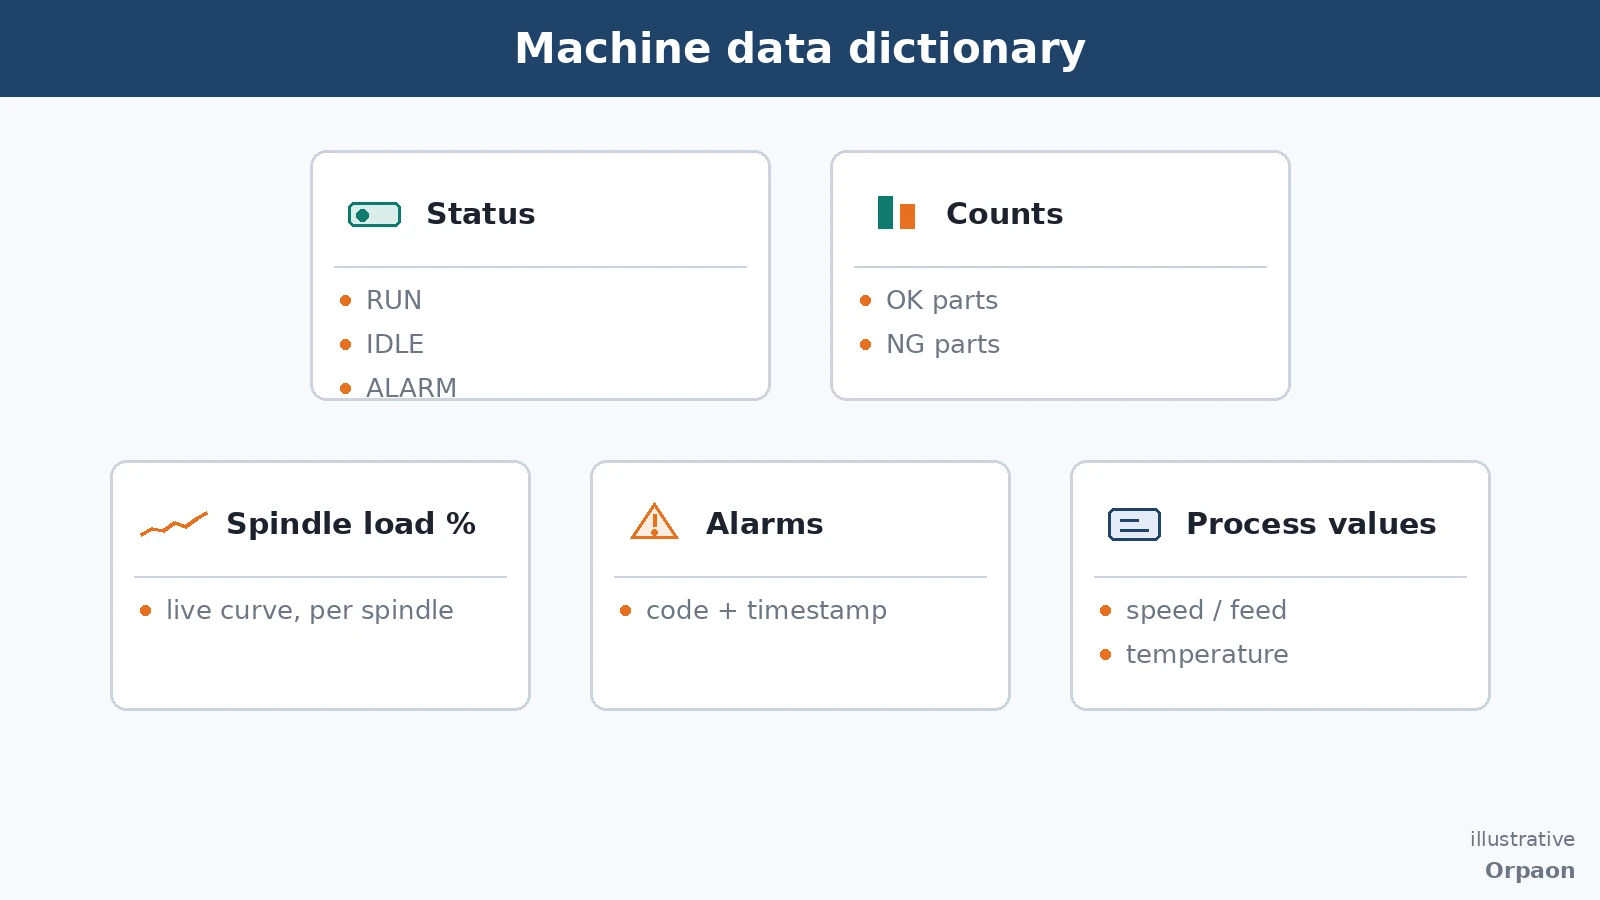
เทียบกับความต้องการทั่วไปของโรงงานกลึงและกัด ข้อมูลห้ากลุ่มนี้คือเส้นฐาน ขาดกลุ่มใดกลุ่มหนึ่ง เกณฑ์การสรุปผลด้านหลังก็จะขาดขาไปหนึ่งข้าง:
- สถานะ: กำลังทำงาน พักเครื่อง อะลาร์ม ปิดเครื่อง ตรวจจับอัตโนมัติ เป็นพื้นฐานของการคำนวณอัตราการใช้งาน
- จำนวน: นับชิ้นงานผ่านและไม่ผ่านจาก CNC หรือ PLC โดยตรง ไม่ให้คนบันทึกซ้ำ
- โหลด: โหลดสปินเดิลและโอเวอร์ไรด์อัตราป้อนเป็นปริมาณต่อเนื่อง ใช้จับภาวะ overload และแนวโน้มผิดปกติ
- อะลาร์ม: บันทึกรหัสคู่กับเวลาเริ่มและสิ้นสุด ใช้วิเคราะห์รูปแบบความเสียหาย
- ค่ากระบวนการ: รอบหมุน อัตราป้อน อุณหภูมิและค่าสำคัญ นำมาเทียบกับผลคุณภาพ
ทั้งห้ากลุ่มอ่านได้โดยตรงจากฝั่งเครื่องจักร เมื่อครอบคลุมโปรโตคอล PLC ของมากกว่า 20 แบรนด์ — Mitsubishi MELSEC ทุกรุ่นหลัก Siemens S7, Omron, Rockwell EtherNet/IP, Modbus RTU/TCP, PROFINET, OPC UA — จุดข้อมูลส่วนใหญ่ไม่ต้องเพิ่มเซนเซอร์ และไม่ต้องให้ผู้ปฏิบัติงานคีย์ตัวเลขซ้ำที่ปลายทาง ข้อมูลจะเกิดขึ้นอัตโนมัติหรือมาจากการเรียบเรียงย้อนหลัง ตัดสินกันตรงนี้
เกณฑ์ต้องมาก่อน: ข้อมูลเดียวกัน วิธีคำนวณต่างกัน คำตอบก็ต่างกัน
การเก็บข้อมูลเป็นเพียงก้าวแรก สิ่งที่กำหนดความน่าเชื่อถือของรายงานคือเกณฑ์การคำนวณ เวลาทำงานเท่ากัน แต่ถ้านับหรือไม่นับเวลาเปลี่ยนแม่พิมพ์และรอวัสดุ อัตราการใช้งานก็ต่างกันมาก การโยนเวลาหยุดจากอะลาร์มให้ฝ่ายเครื่องจักรหรือฝ่ายวัสดุ ทำให้ผู้รับผิดชอบต่างกันสิ้นเชิง เกณฑ์ต้องตกลงเป็นลายลักษณ์อักษรก่อน ระบบทำหน้าที่ตามกฎเท่านั้น
ชุดกฎที่ใช้กันทั่วไปเป็นดังนี้:
| รายการข้อมูล | วิธีบันทึก | การใช้งานหลัก |
|---|---|---|
| เวลาตามสถานะ | สุ่มวัดรายวินาที สรุปรายกะ | อัตราการใช้งาน การระบุสาเหตุการหยุด |
| จำนวนชิ้นงาน | อ่านจากตัวนับ NC/PLC แล้วตรวจทานปลายกะ | กระทบยอดผลผลิต อัตราชิ้นงานผ่าน |
| อะลาร์ม | บันทึกรหัสคู่กับเวลาเริ่มและสิ้นสุด | ความถี่และรูปแบบความเสียหาย |
| ค่ากระบวนการ | จัดเก็บอนุกรมเวลาตามรอบที่ตั้ง | วิเคราะห์สัมพันธ์กับผลคุณภาพ |
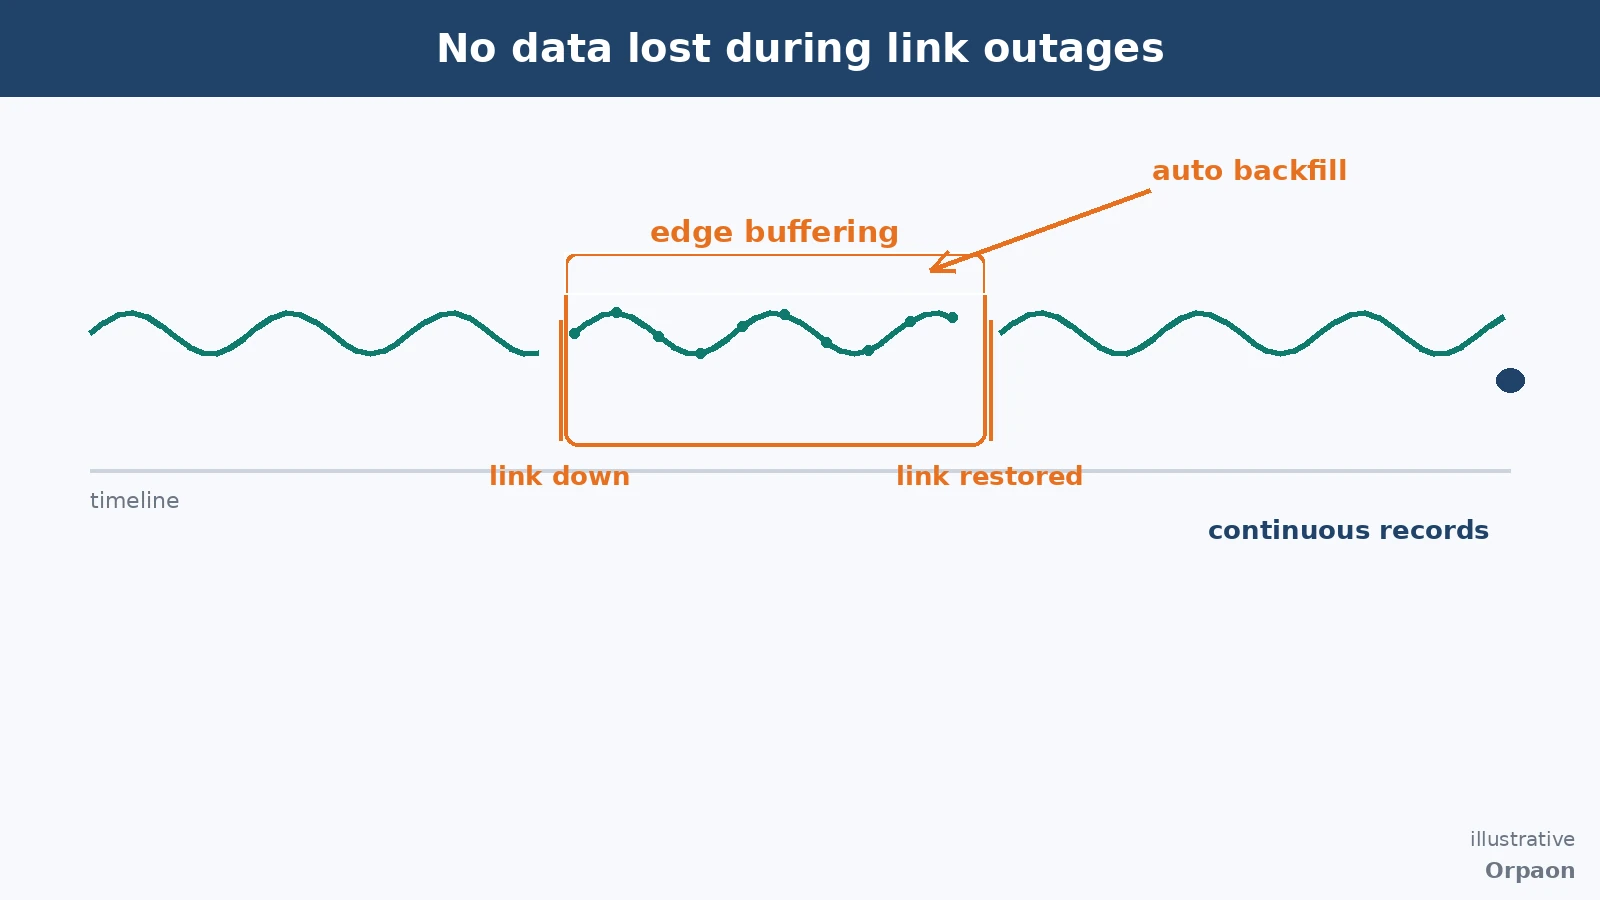
เส้นทางเก็บข้อมูลยังต้องทนต่อเครือข่ายขาด ความผันผวนของเครือข่ายในโรงงานเป็นเรื่องปกติ ระหว่างขาดการเชื่อมต่อข้อมูลถูกบัฟเฟอร์ที่ขอบ เมื่อกลับมาจะเติมข้อมูลอัตโนมัติ เส้นกราฟจึงไม่มีรู การบัฟเฟอร์และเติมข้อมูลเมื่อเครือข่ายขาดเป็นความสามารถที่เขียนลงข้อตกลงทางเทคนิคและส่งมอบตามเงื่อนไขการรับมอบได้ โครงการที่ส่งมอบแล้วมีบันทึกว่าเติมเส้นกราฟกระบวนการในช่วงที่การสื่อสารขาดหายโดยอัตโนมัติหลังกลับมา และผ่านการรับมอบ การส่งข้อมูลขึ้นใช้สองช่องทางคือ MQTT และ REST คู่กับความปลอดภัยระดับใบรับรอง ลดการเปิดพอร์ตตรงต่ออินเทอร์เน็ตสาธารณะ
ห้าขั้นตอนสู่การใช้งาน: จากตารางจุดข้อมูลถึงการส่งมอบรายกะ
การนำระบบเก็บข้อมูลเครื่องจักรไปใช้ไม่ใช่การติดตั้งครั้งเดียว แต่เป็นลำดับขั้นที่รับมอบได้ทีละเครื่อง เดินตามลำดับให้ถูก ทุกขั้นจะมีเกณฑ์ความเสร็จที่ชัดเจน:
- สำรวจจุดข้อมูล: จัดทำรายการพอร์ตและโปรโตคอลที่ใช้ได้ของแต่ละเครื่องตามทะเบียนอุปกรณ์ เชื่อมเครื่องหลักก่อนแล้วจึงขยาย
- ตรึงเกณฑ์: เขียนกฎการตรวจสถานะ การกำหนดเจ้าของจำนวนชิ้นงาน และการจัดหมวดอะลาร์ม เป็นเอกสารที่ทั้งสองฝ่ายยืนยัน
- สร้างช่องทาง: ติดตั้ง gateway และบริการเก็บข้อมูล ตั้งค่าบัฟเฟอร์ขอบและการส่งขึ้นสองช่องทาง ทดสอบการเติมข้อมูลทีละเครื่อง
- เชื่อมปลายทาง: ส่งข้อมูลให้แดชบอร์ด รายงาน และ MES รวมชื่อฟิลด์และหน่วยเข้าพจนานุกรมข้อมูล
- ทดรับมอบ: ทดลองรายกะ ตรวจรายงานเทียบกับเอกสารเกณฑ์ทีละรายการ จึงส่งมอบเข้าใช้งานจริง
ห้าขั้นตอนนี้ผ่านการตรวจสอบซ้ำในโครงการจริง ORPAON มุ่งเน้นการเปลี่ยนผ่านดิจิทัลของการผลิตตั้งแต่ปี 2009 การเก็บข้อมูลระดับโรงงานและการเชื่อมต่อหลายโปรโตคอลเป็นความสามารถที่มีบันทึกการส่งมอบแล้ว เอกสารเกณฑ์และพจนานุกรมข้อมูลส่งมอบพร้อมโครงการ เครื่องที่เพิ่มภายหลังเชื่อมเข้าโมเดลเดียวกัน
สรุป
คุณค่าของระบบเก็บข้อมูลเครื่องจักรไม่ได้อยู่ที่จำนวน gateway ที่ติดตั้ง แต่อยู่ที่เกณฑ์การคำนวณจะรับการตั้งคำถามได้หรือไม่: สถานะตัดสินอย่างไร จำนวนชิ้นงานเป็นของใคร เครือข่ายขาดแล้วทำอย่างไร ข้อมูลส่งให้ใคร เขียนสิ่งเหล่านี้ให้ชัดและดำเนินการทีละเครื่อง โรงงานจะมีฐานข้อมูลที่เชื่อถือได้และขยายต่อได้
นัดปรึกษาแนวทาง
กำลังพิจารณาแนวทางเก็บข้อมูลเครื่องจักรในโรงงานอยู่ใช่ไหม ร่วมนัดปรึกษาเพื่อสำรวจพอร์ตการเชื่อมต่ออุปกรณ์และเกณฑ์ข้อมูลถึงหน้างาน
ติดต่อเรา