ทำดิจิทัลระบบลีน ควรเริ่มจากงานใดก่อน
ขั้นแรกของการทำดิจิทัลระบบลีนไม่ใช่การเลือกซอฟต์แวร์ แต่คือการแยกงานที่ระบบควรรับไว้กับงานที่คนควรตัดสินใจ แล้วย้ายทีละกลุ่มตามลำดับที่ย้อนกลับได้ เกณฑ์ที่ใช้กันทั่วไปมีสามข้อ คืองานนั้นสร้างตัวเลขที่เปรียบเทียบได้หรือไม่ ต้องจำข้ามกะหรือไม่ และมีผลต่อการตัดสินใจขั้นถัดไปหรือไม่ หากเข้าเกณฑ์สองในสามข้อก็คุ้มที่จะเข้าระบบ การทำแทกต์ไทม์ สาเหตุการหยุด และการนับงานระหว่างทำให้ถูกก่อน จะได้รับการยอมรับจากทีมง่ายกว่าการเปิดหลายโมดูลพร้อมกัน
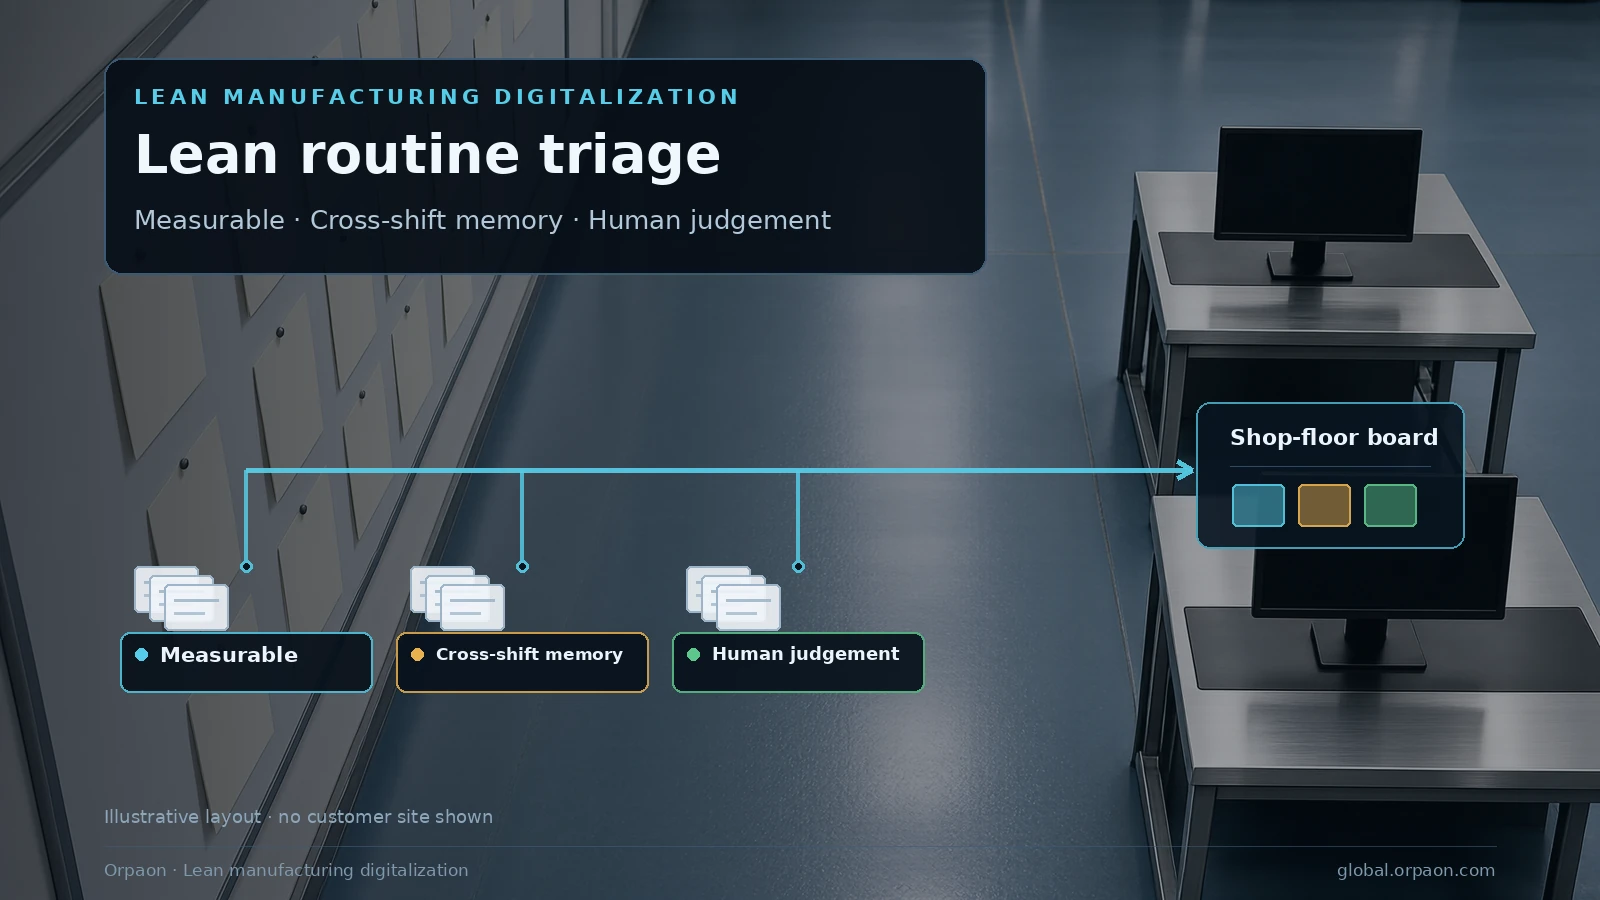
1. เริ่มจากแบ่งงานหน้างานออกเป็นสามกลุ่ม
ความสูญเปล่าในระบบลีนมักเกิดตรงรอยต่อระหว่างขั้นตอน และรอยต่อเหล่านี้ยังอาศัยการส่งต่อด้วยวาจากับบันทึกกระดาษ การทำดิจิทัลไม่ใช่การย้ายแบบฟอร์มกระดาษทั้งหมดขึ้นหน้าจอ แต่คือการตรึงรอยต่อที่มักก่อให้เกิดการถกเถียงให้กลายเป็นบันทึกที่ตรวจสอบได้ ถ้าไม่แยกให้ชัด ผลลัพธ์ที่พบบ่อยคือข้อมูลถูกเก็บทุกวัน แต่การประชุมก่อนกะยังกระทบยอดด้วยความจำ
- งานที่สร้างตัวเลขเปรียบเทียบได้: แทกต์ไทม์ ระยะเวลาหยุด จำนวนงานระหว่างทำ อัตราผ่านครั้งแรก เหมาะกับระบบ
- งานที่ต้องจำข้ามกะ: การจำแนกสาเหตุการหยุด รายการตรวจสอบการเปลี่ยนรุ่น สถานะข้อเสนอปรับปรุง เหมาะกับระบบ
- งานที่ต้องอาศัยการตัดสินใจหน้างาน: การยืนยันชิ้นแรก มาตรการแก้ไขของเสียเฉพาะกรณี ให้คนทำงาน ระบบทำหน้าที่เพียงบันทึก
- งานที่ใช้กะละครั้งเดียว: บันทึกประชุมก่อนกะ ลายมือชื่อส่งมอบ กระดานไวท์บอร์ดและบัตรกระดาษเพียงพอ
- งานที่ถูกกำหนดไว้ในมาตรฐานการทำงานแล้ว: ตรึงมาตรฐานให้คงที่ก่อน แล้วจึงทำดิจิทัล ถ้าสลับลำดับจะต้องแก้ฟิลด์ทุกเดือน
2. เงื่อนไขที่งานหนึ่งควรถูกย้ายเข้าระบบ
วิธีลีนเดียวกันให้ผลต่างกันในแต่ละโรงงาน เพราะภาระการบันทึกมากกว่าตัวเครื่องมือ ก่อนติดตั้งระบบให้คำนวณครั้งหนึ่งว่างานนั้นถูกถามซ้ำกี่ครั้งต่อสัปดาห์ และการตามสอบหนึ่งครั้งต้องเปิดบันทึกกี่แผ่น ระบบจะช่วยลดภาระก็ต่อเมื่อต้นทุนการตามสอบสูงกว่าต้นทุนการบันทึกอย่างชัดเจน
| งานหน้างาน | สัญญาณว่าควรเข้าระบบ | สัญญาณว่าควรอยู่บนกระดาษ |
|---|---|---|
| แทกต์และกำลังการผลิต | เปลี่ยนรุ่นบ่อยหลายชนิด การวางแผนอาศัยประสบการณ์ | ผลิตชนิดเดียวต่อเนื่อง แทกต์คงที่มาหลายปี |
| การหยุดและจำแนกสาเหตุ | ของเสียชนิดเดิมเกิดซ้ำทุกเดือนด้วยคำอธิบายต่างกัน | ของเสียเกิดน้อยและปิดจบหน้างาน |
| ข้อเสนอปรับปรุงและการปรับมาตรฐาน | ข้อเสนอจำนวนมาก เวอร์ชันไม่ตรงกับสถานี | หัวหน้าทีมติดตามข้อเสนอด้วยวาจา |
| ยืนยันชิ้นแรกและการเปลี่ยนรุ่น | เปลี่ยนรุ่นบ่อย รายการตรวจสอบตกหล่นง่าย | เปลี่ยนรุ่นน้อยกว่าสัปดาห์ละครั้ง |
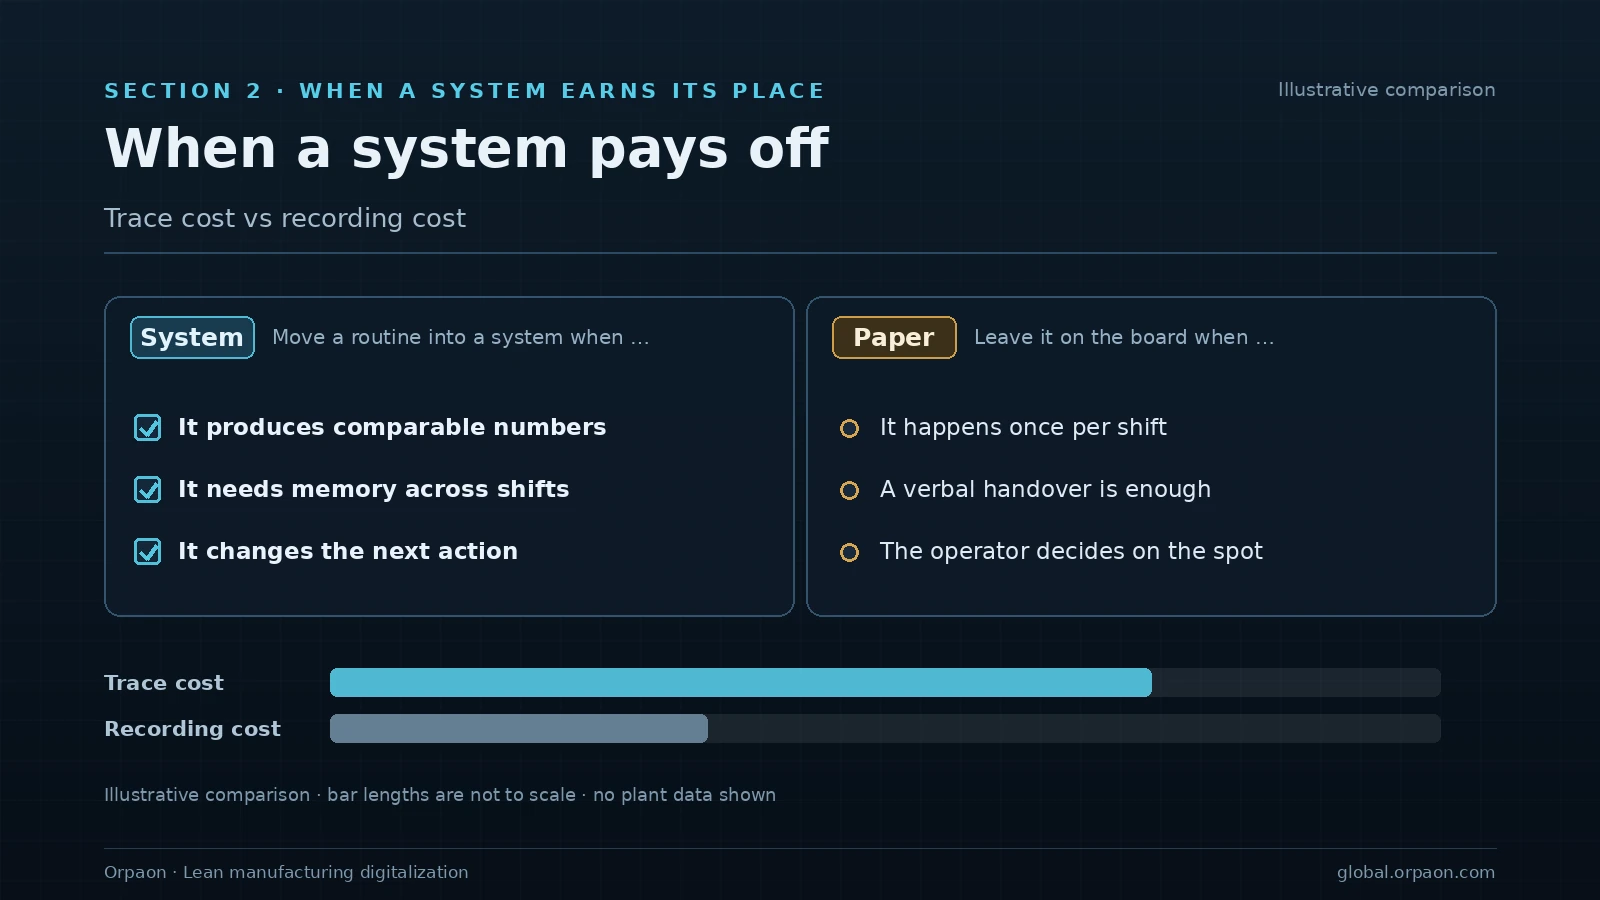
3. นิยาม: แทกต์ไทม์ งานระหว่างทำ และรหัสสาเหตุ
องค์ประกอบสามข้อของงานมาตรฐานคือแทกต์ไทม์ ลำดับการทำงาน และปริมาณงานคงค้างมาตรฐาน ซึ่งเป็นนิยามพื้นฐานของลีนตั้งแต่ระบบการผลิตโตโยต้า โครงการดิจิทัลมักติดขัดตรงที่คำสามคำนี้ถูกทำให้เป็นฟิลด์โดยไม่กำหนดสูตรให้ตรงกัน ตัวหารของแทกต์จะใช้เวลาผลิตตามแผนหรือเวลาในปฏิทิน ตัดสินว่าสองไลน์จะเทียบกันได้หรือไม่
การนับงานระหว่างทำเป็นประเด็นถกเถียงลำดับสอง นับตามสถานีทำให้เห็นการกอง ส่วนนับตามล็อตใช้คำนวณต้นทุน ทั้งสองวิธีใช้ร่วมในรายงานเดียวกันไม่ได้ รหัสสาเหตุก็ต้องจำกัดจำนวน ถ้ามีรายการมากเกินไปผู้บันทึกจะเลือกตามสะดวก ถ้าน้อยเกินไปก็ระบุสาเหตุไม่ได้ ISO 22400-2:2014 ให้กรอบนิยามสำหรับตัวชี้วัด เช่น อัตราการผลิตและอัตราการใช้เวลา ซึ่งใช้เทียบข้ามโรงงานได้ แต่แต่ละโรงงานยังต้องเขียนนิยามเฉพาะของตน
- ระบุตัวหารของแทกต์ให้ชัด ใช้เวลาผลิตตามแผนเป็นฐาน และระบุว่า หักเวลาพักและการเปลี่ยนรุ่นหรือไม่
- กำหนดเวลานับงานระหว่างทำให้คงที่ที่ต้นชั่วโมง เพื่อไม่ให้ความผันผวนในกะทำให้ตัวเลขคลาดเคลื่อน
- เก็บรหัสสาเหตุไว้ไม่เกินสิบห้ารายการ ส่วนที่เกินรวมไว้ในหมวดอื่นและทบทวนทุกเดือน
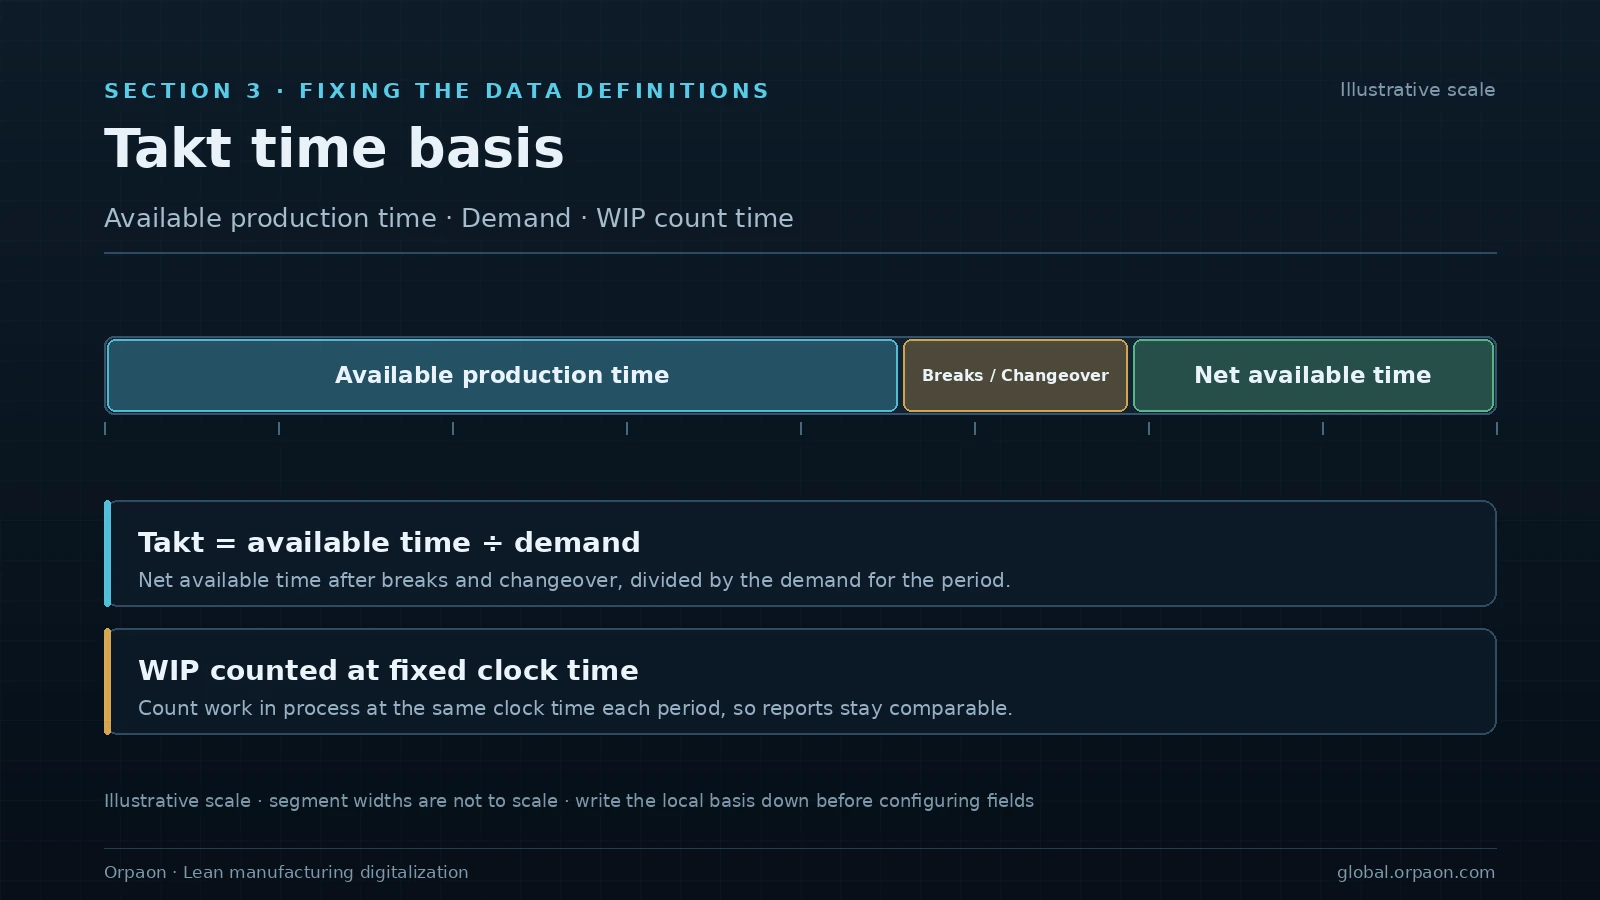
4. ลำดับการใช้งานและเงื่อนไขย้อนกลับ
การทำดิจิทัลระบบลีนเหมาะกับการเริ่มที่ไลน์ต้นแบบหนึ่งไลน์ วนรอบละสี่สัปดาห์ แต่ละรอบเพิ่มงานเพียงกลุ่มเดียว เหตุผลไม่ใช่ความระมัดระวัง แต่เพื่อให้ทีมมีเวลาตกลงนิยามให้ชัดขณะขอบเขตยังเล็ก ซึ่งถูกกว่าการแก้ฟิลด์หลังใช้งานทั้งโรงงานมาก
- สัปดาห์ที่หนึ่งถึงสี่: เก็บเฉพาะแทกต์และบันทึกการหยุด กระทบยอดกับการนับด้วยมือแบบขนาน
- รอบที่สอง: เพิ่มการจำแนกสาเหตุการหยุด โดยหัวหน้าทีมยืนยันหนึ่งครั้งต่อกะ
- รอบที่สาม: เพิ่มการติดตามสถานะข้อเสนอปรับปรุง ผูกกับหมายเลขเวอร์ชันมาตรฐานการทำงาน
- ขั้นขยายผล: คัดลอกไปไลน์ที่สองโดยไม่เปลี่ยนนิยามฟิลด์ ปรับเฉพาะค่าเกณฑ์และการตั้งกะ
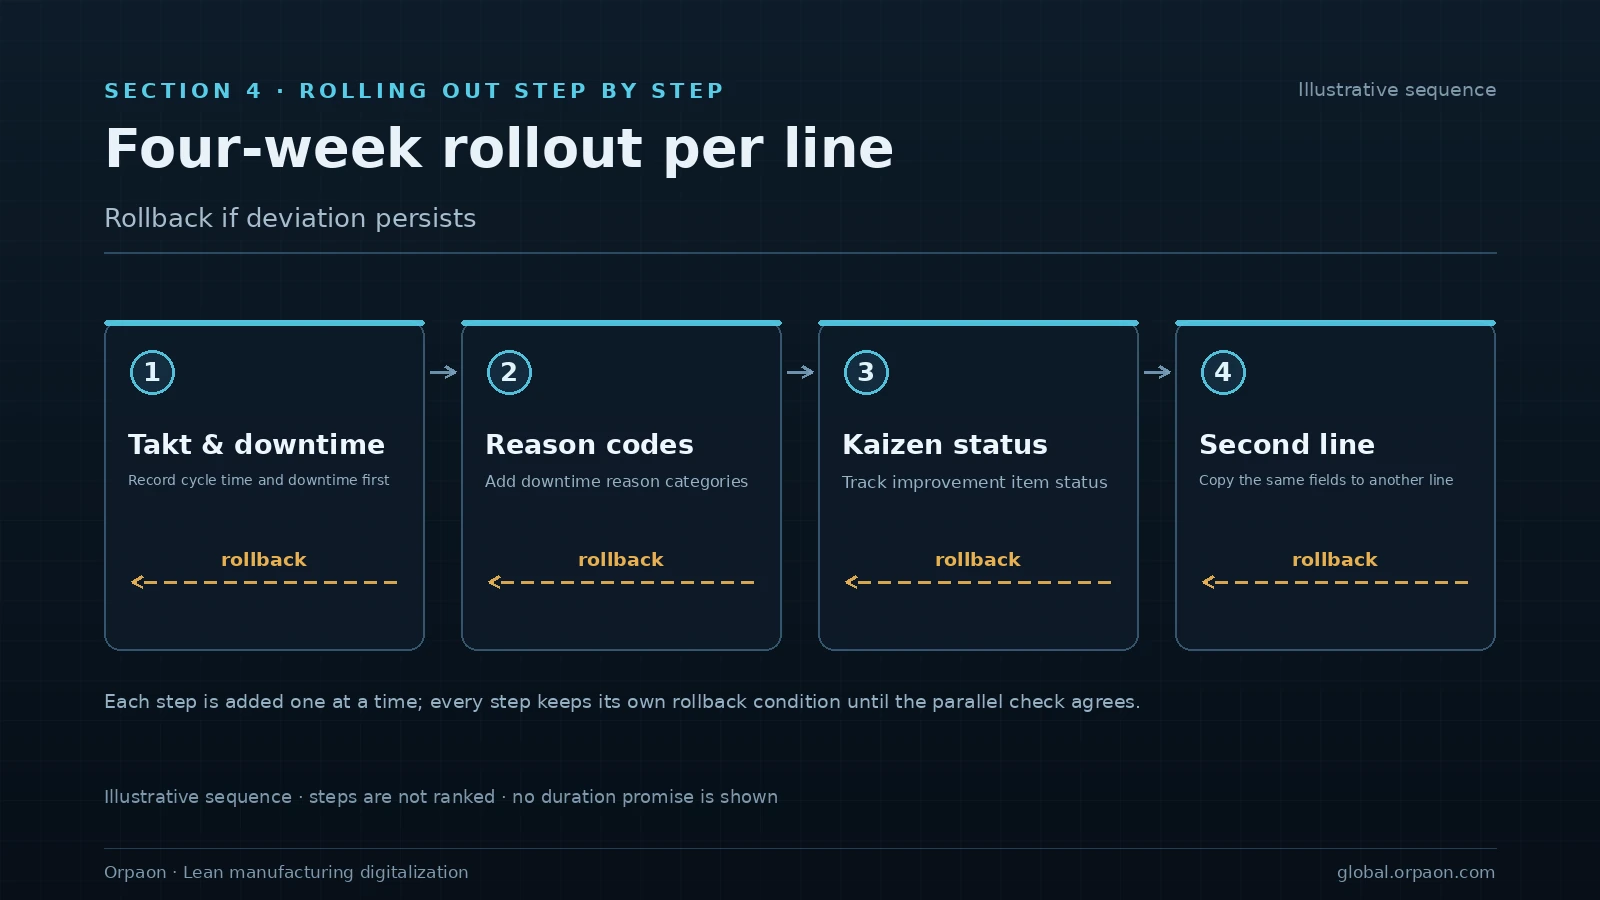
ทุกขั้นมีเงื่อนไขย้อนกลับกำกับ หากในช่วงขนานความต่างระหว่างการนับด้วยมือกับระบบเกินช่วงที่ตกลงกันอย่างต่อเนื่อง ให้หยุดใช้ฟิลด์นั้นแล้วแก้ไขนิยาม แทนที่จะเพิ่มโมดูล
สรุป
คุณค่าของการทำดิจิทัลระบบลีนไม่ได้อยู่ที่จำนวนโมดูล แต่อยู่ที่การเปลี่ยนรอยต่อซึ่งเคยอาศัยความจำเป็นบันทึกที่ค้นย้อนได้: การเปลี่ยนรุ่นครั้งนี้เกินเวลาเพราะอะไร งานระหว่างทำกองเพราะอะไร ข้อเสนอนี้เปิดค้างสามเดือนเพราะอะไร เมื่อแบ่งงาน กำหนดเกณฑ์ เขียนนิยาม และกำหนดเงื่อนไขย้อนกลับครบทั้งสี่เรื่อง ทีมจะใช้งานระบบด้วยตนเอง การพยากรณ์แทกต์และการจัดลำดับการผลิตอัตโนมัติยังเป็นแนวทางที่อยู่ระหว่างการศึกษา ดำเนินการในลักษณะการตรวจสอบร่วม ไม่ใช่คำมั่นเรื่องการส่งมอบ
นัดปรึกษาแนวทาง
เตรียมตารางแทกต์ บันทึกการหยุด และรายการเปลี่ยนรุ่นที่มีอยู่ เราจะเสนอลำดับความสำคัญในการเข้าระบบและร่างนิยามตามเงื่อนไขหน้างาน
ติดต่อเรา