digital twin โรงงาน: ความแม่นยำของโมเดลและเส้นทางข้อมูล
ระบบ digital twin ของโรงงานวางมุมมอง 3D ของอุปกรณ์ในโรงงานและข้อมูลสถานะแบบเรียลไทม์ไว้บนหน้าจอเดียวกัน: สิ่งที่เห็นไม่ใช่แค่แผนภาพ แต่คือเครื่องจักรกำลังทำงาน หยุด หรือแจ้งเตือนอยู่ในขณะนี้ ภารกิจแรกของมันคือตอบคำถามว่า “อุปกรณ์กระจายอยู่หลายโรงงานและหลายระบบ มองภาพรวมไม่ครบ” ไม่ใช่ทำโมเดลทุกชิ้นให้เหมือนภาพถ่าย การทำให้ digital twin ใช้งานได้จริงขึ้นอยู่กับสามเรื่อง: ตั้งระดับความแม่นยำของโมเดลให้พอดีกับคำถาม เชื่อมข้อมูลสถานะเข้าโมเดลอย่างเสถียร และทำให้กะทำงานได้ใช้มันจริงทุกวัน บทความนี้อธิบายระดับความแม่นยำของโมเดล แนวทางที่ข้อมูลเป็นตัวขับ เส้นทางข้อมูลจาก PLC ถึงฉาก 3D พร้อมงบประมาณความหน่วง กรณีใช้งานทั่วไปและขอบเขต ข้อจำกัดด้านประสิทธิภาพ ตลอดจนแนวทางการนำไปใช้เป็นระยะและจุดตรวจรับ
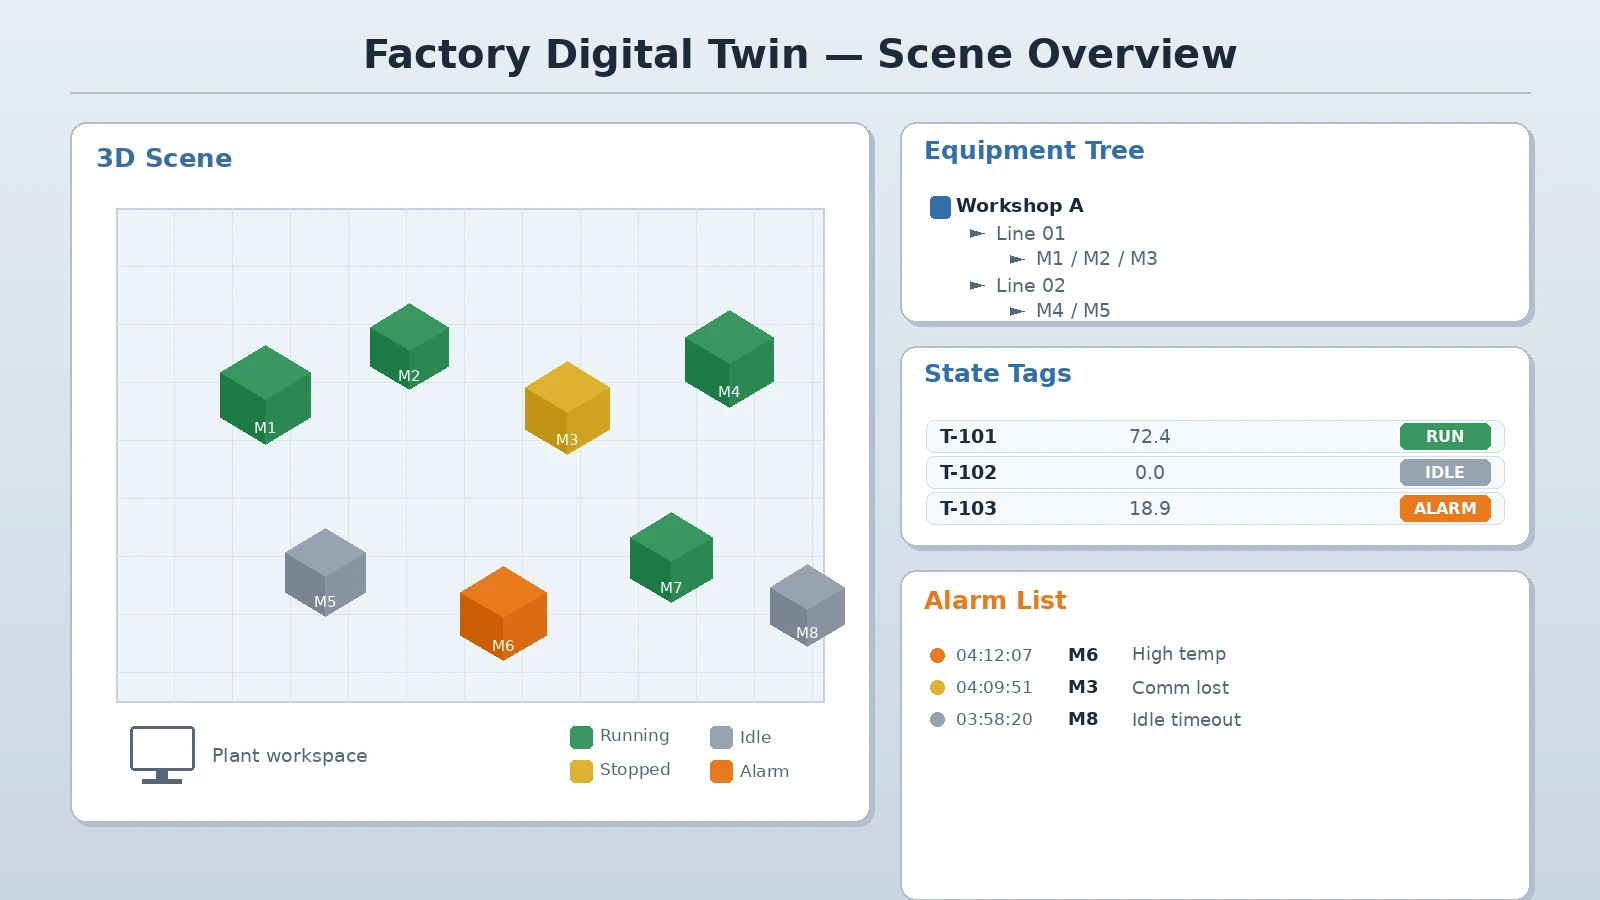
สามคำถามที่ digital twin ต้องตอบ
คุณค่าของ digital twin ไม่ได้อยู่ที่โมเดลสวยหรือไม่ แต่อยู่ที่การเปลี่ยน “อุปกรณ์นี้กำลังอยู่ในสถานะใด” ให้เป็นข้อมูลที่มองเห็นได้ทันทีและสืบย้อนถึงตำแหน่งได้ ควรกำหนดคำถามก่อน เพื่อให้ความแม่นยำของโมเดลและฟิลด์ข้อมูลมีที่มา
- อุปกรณ์นี้กำลังทำงาน รอ หยุด หรือแจ้งเตือน และรอบการผลิตกับปริมาณผลผลิตอยู่ในระดับใด
- การแจ้งเตือนเกิดที่อุปกรณ์ใด ขั้นตอนใด และส่งผลต่อขั้นตอนข้างเคียงหรือไม่
- ภาระกำลังการผลิตของโรงงานตอนนี้เป็นอย่างไร และอุปกรณ์ใดเป็นคอขวด
- สถานะเหล่านี้เมื่อแยกตามโรงงาน สายการผลิต อุปกรณ์ กะ ยังสอดคล้องกันหรือไม่
- สถานะบนโมเดลตรงกับหน้างานจริงหรือไม่ และความคลาดเคลื่อนมาจากใด
ข้อผิดพลาดที่พบบ่อยคือทำโมเดลให้ละเอียดมากก่อน แล้วค่อยคิดว่าจะเชื่อมข้อมูลอย่างไร ลำดับที่มั่นคงกว่าคือย้อนกลับ: กำหนดก่อนว่าต้องดูสถานะใด เก็บข้อมูลจากจุดใด แล้วจึงตัดสินใจว่าโมเดลควรละเอียดแค่ไหน
ขอบเขตความแม่นยำและกลยุทธ์การสร้างโมเดล
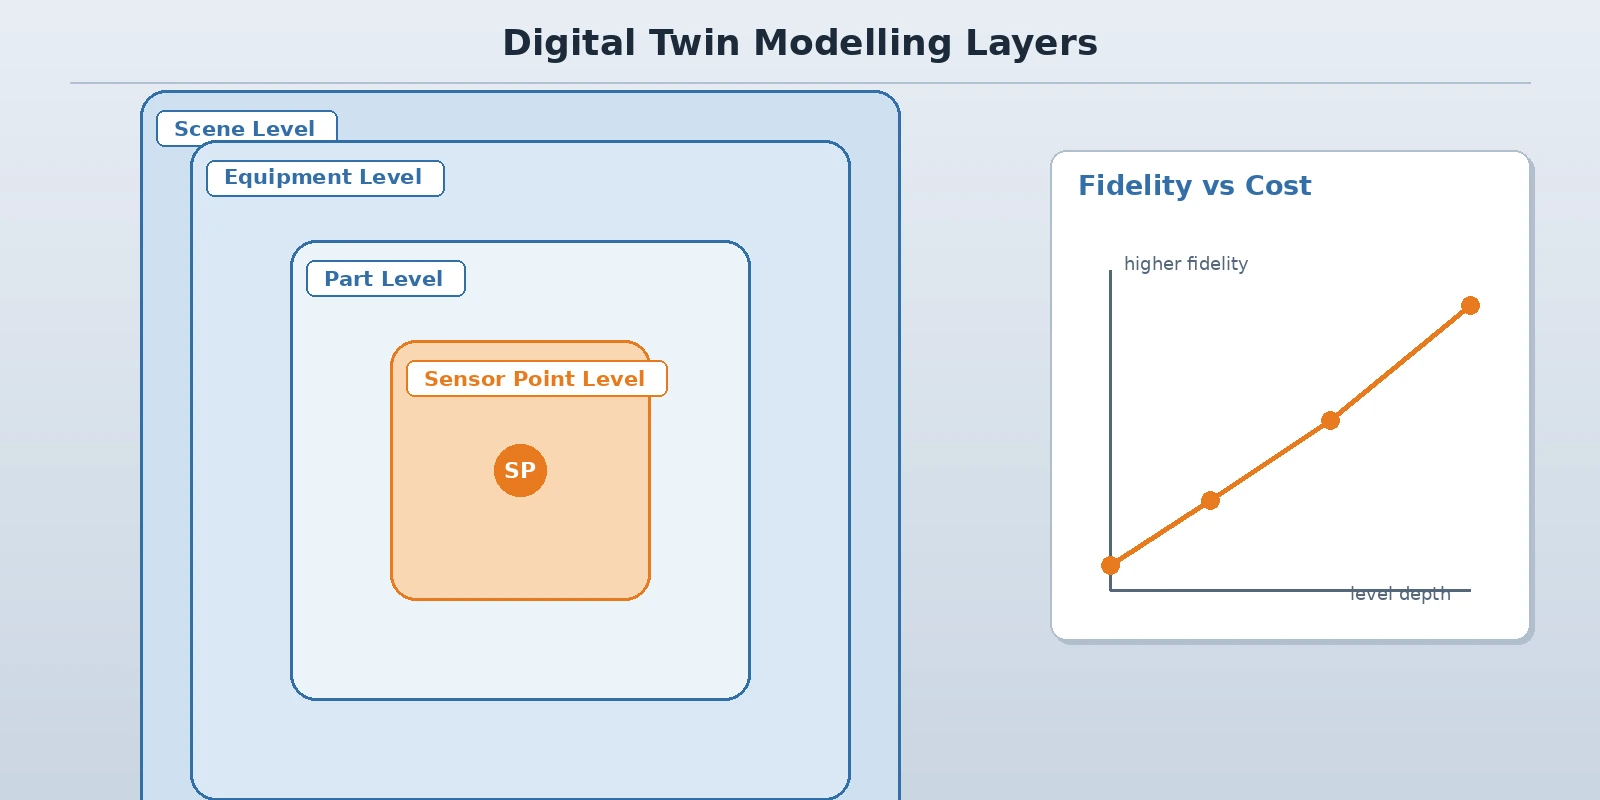
ไม่ใช่ digital twin ทุกตัวต้องละเอียดถึงระดับชิ้นส่วน ความแม่นยำของโมเดลต้องพอดีกับคำถามที่ต้องตอบ เพราะยิ่งแม่นยำสูง ภาระการสร้างโมเดล ค่าใช้จ่ายขณะรัน และภาระการบำรุงรักษาก็ยิ่งเพิ่มขึ้น
- ระดับฉาก: เปลือกโรงงานหรือโรงย่อย การวางสายการผลิต และตำแหน่งอุปกรณ์ ใช้สำหรับภาพรวมและการเยี่ยมชมรายงาน
- ระดับอุปกรณ์: รูปร่างและชิ้นส่วนเคลื่อนไหวหลักของเครื่องจักรหนึ่งเครื่อง ใช้ดูสถานะการทำงานและการส่งต่อขั้นตอน
- ระดับชิ้นส่วน: ชิ้นส่วนเคลื่อนไหวของกลไกสำคัญ ใช้แสดงจังหวะการเคลื่อนไหวและสถานะระดับสถานี
- ระดับจุดเซนเซอร์: ผูกจุดสถานะ ค่ามิเตอร์ และเครื่องหมายแจ้งเตือนเข้ากับโมเดล
- การแลกเปลี่ยนความแม่นยำ: จำกัดที่ระดับที่ช่วยตัดสินใจ ไม่ต้องเหมือนของจริงทั้งหมด พื้นผิวและลวดลายลดรายละเอียดได้มาก
แนวทางการสร้างโมเดลและข้อมูลเป็นตัวขับ
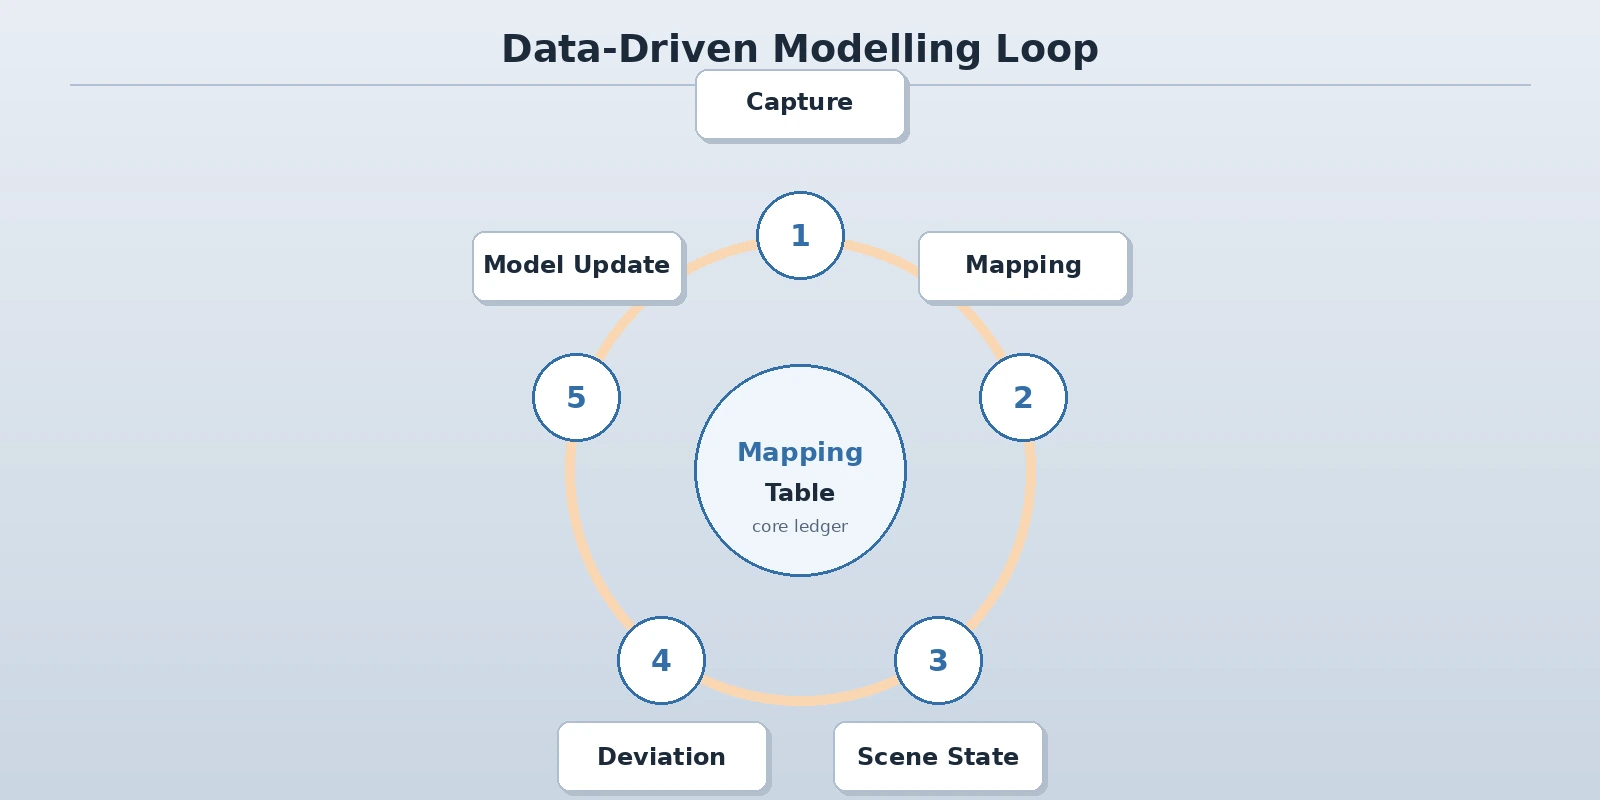
ต้องกำหนดแนวทางการสร้างโมเดลล่วงหน้า เพราะมันตัดสินว่าภายหลังแก้ได้หรือไม่และแก้หนึ่งครั้งใช้เวลานานเท่าใด พร้อมทั้งแยกให้ชัดว่าส่วนใดโมเดลมีอยู่เอง ส่วนใดข้อมูลเรียลไทม์เป็นตัวขับ เพื่อไม่ให้เข้าใจภาพนิ่งว่าเป็นสถานะเคลื่อนไหว
- การสร้าง 3D: สร้างฉากและโมเดลอุปกรณ์จากแบบ drawing จุดคลาวด์ หรือการสำรวจหน้างาน ระวังสัดส่วนกับขนาดจริง
- ลดน้ำหนักโมเดล: ลดและรวมโครงสร้างภายในที่ไม่กระทบการตัดสินใจ ควบคุมจำนวนเหลี่ยมและขนาดพื้นผิว
- ข้อมูลเป็นตัวขับ: สี ตำแหน่ง แอนิเมชัน และป้ายของอุปกรณ์ถูกขับด้วยข้อมูลเรียลไทม์ ส่วนรูปลักษณ์นิ่งสร้างเพียงครั้งเดียว
- ตารางจับคู่: ดูแลความสัมพันธ์ “หมายเลขอุปกรณ์ — โหนดโมเดล — จุดข้อมูล” ซึ่งเป็นทะเบียนหลักสำหรับการบำรุงรักษาภายหลัง
- กฎสถานะ: ตกลงว่าการทำงาน รอ หยุด แจ้งเตือน ใช้สีและรูปแบบใด ให้เหมือนกันทั้งโรงงาน
- เทียบความคลาดเคลื่อน: เชื่อมข้อมูลวัดกับค่าที่โมเดลคำนวณเพื่อเทียบความคลาดเคลื่อน ใช้หาสถานะที่ไม่ตรง
เส้นทางข้อมูล: จาก PLC ถึงฉาก 3D
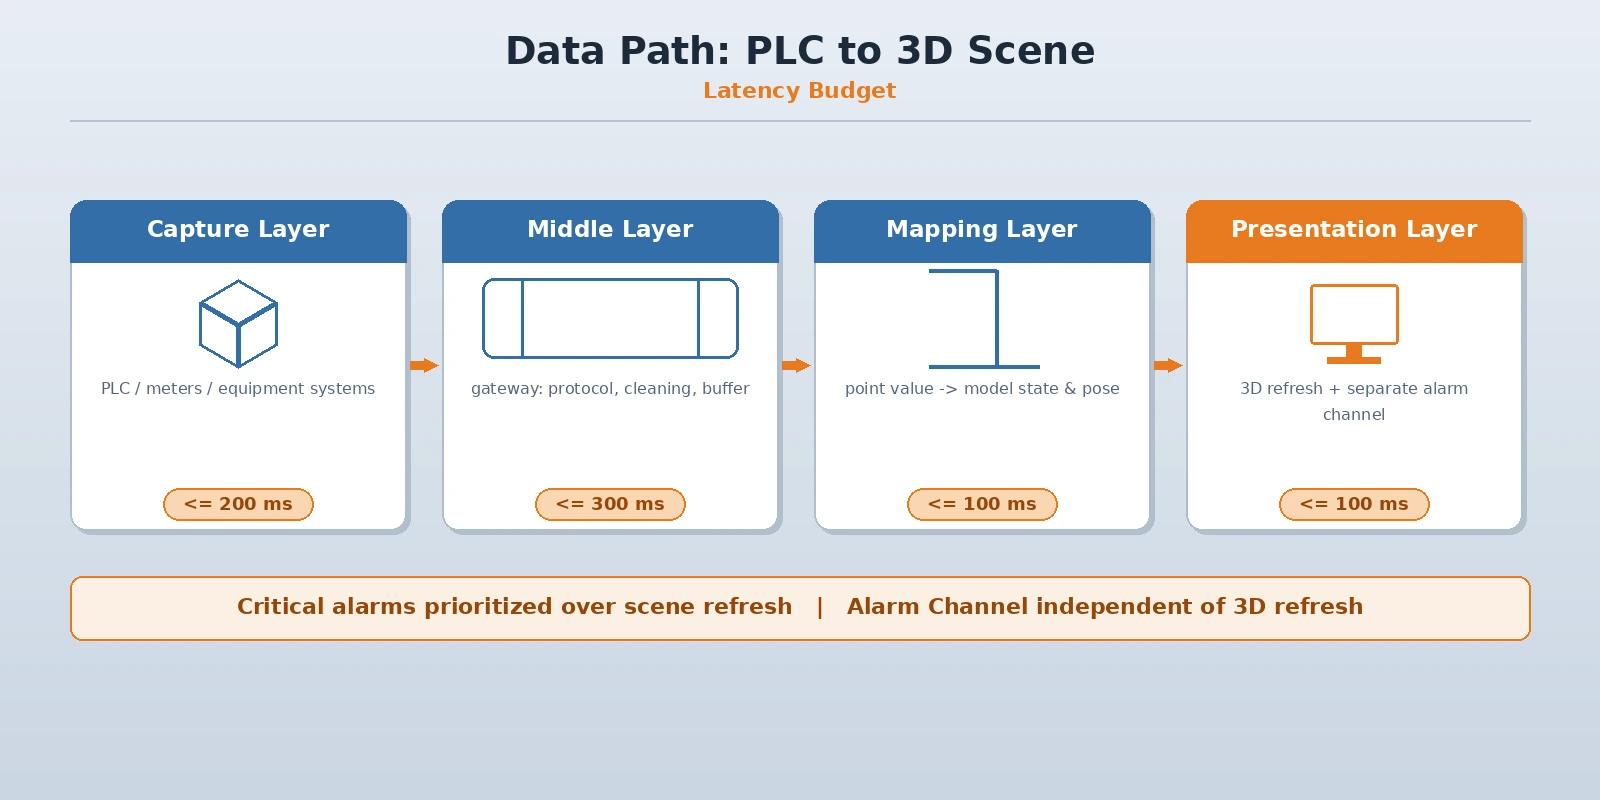
การรีเฟรชฉาก 3D ขึ้นอยู่กับว่าเส้นทางข้อมูลเสถียรหรือไม่ ต้องแยกข้อมูลสามประเภท “เก็บตามรอบ” “รายงานเมื่อเปลี่ยน” และ “ทริกเกอร์ตามเหตุการณ์” พร้อมกันงบประมาณความหน่วงให้แต่ละช่วง มิฉะนั้นภาพสวยแต่ไม่แม่นยำ
- ชั้นเก็บข้อมูล: อ่านสถานะ ตัวนับ พารามิเตอร์กระบวนการ และการแจ้งเตือนจาก PLC มิเตอร์ และระบบอุปกรณ์
- ชั้นกลาง: เกตเวย์หรือบริการเก็บข้อมูลทำการแปลงโปรโตคอล ทำความสะอาดข้อมูล และบัฟเฟอร์ชดเชยเมื่อเน็ตหลุด ไม่ให้ข้อมูลหาย
- ชั้นจับคู่: ตามตารางจับคู่แปลงค่าจุดเป็นสถานะและตำแหน่งของโมเดล จัดการช่วงวัดและหน่วย
- ชั้นแสดงผล: ฉาก 3D อัปเดตสี แอนิเมชัน และป้ายตามนโยบายรีเฟรช ส่วนการแจ้งเตือนไปตามช่องทางแจ้งเตือนแยก
- งบประมาณความหน่วง: กำหนดขีดจำกัดบนเป็นช่วง “เก็บ — ส่ง — ประมวลผล — เรนเดอร์” การแจ้งเตือนสำคัญให้ความสำคัญก่อนการรีเฟรชภาพ
| ประเภทข้อมูล | รอบทั่วไป | แนวทางจัดการที่แนะนำ |
|---|---|---|
| สถานะการทำงานและตัวนับ | วินาทีถึงนาที | รายงานเมื่อเปลี่ยน รีเฟรชภาพตามต้องการ |
| พารามิเตอร์กระบวนการและแนวโน้ม | วินาที | สุ่มตัวอย่างตามรอบ เกินขอบเขตให้แจ้งเตือน |
| การแจ้งเตือนและเหตุการณ์ | ทันที | ทริกเกอร์ตามเหตุการณ์ ช่องทางแจ้งเตือนแยก |
กรณีใช้งานทั่วไปและขอบเขต
Digital twin เหมาะกับการแก้ปัญหา “สถานะกระจัดกระจาย มองไม่ครบ อธิบายไม่ชัด” ไม่เหมาะใช้แทนตรรกะควบคุมหรือเป็นแหล่งข้อมูลเดียว นิยามวัตถุประสงค์ให้ชัดการลงทุนจึงจะคุ้มค่า
- มอนิเตอร์รวมศูนย์: รวมสถานะอุปกรณ์ของหลายโรงงาน หลายสายการผลิตไว้ในมุมมอง 3D เดียว แทนหน้าจอมอนิเตอร์ที่กระจัดกระจายหลายชุด
- ระบุตำแหน่งการแจ้งเตือน: เมื่อแจ้งเตือนก็ระบุตรงไปที่อุปกรณ์และขั้นตอนในฉาก ลดเวลาตัดสินใจ
- เยี่ยมชมและรายงาน: ใช้สถานะจริงแทนการสาธิตนิ่งเพื่อเยี่ยมชมและรายงาน ลดการเตรียมงาน
- ประสานงานซ่อมบำรุง: ฝ่ายซ่อมบำรุงและตรวจสอบหาอุปกรณ์และขั้นตอนข้างเคียงตามตำแหน่งบนโมเดล สื่อสารตรงกว่า
- สินทรัพย์ข้อมูล: สะสมสถานะอุปกรณ์และความสัมพันธ์ตำแหน่งเป็นสินทรัพย์ภาพสำหรับการวิเคราะห์และการจำลองในภายหลัง
- ขอบเขต: ตรรกะควบคุมยังเป็นของ PLC และชั้นควบคุมเดิม ระบบ twin อ่านสถานะเท่านั้น ไม่เขียนเข้าวงควบคุม
ขอบเขตของการทดสอบเสมือนและการตรวจสอบด้วยการจำลอง
การทดสอบเสมือนและการตรวจสอบด้วยการจำลองเป็นประโยชน์ที่มักถูกกล่าวถึงของ digital twin แต่ต้องการความแม่นยำของโมเดล จังหวะเวลา และอินเทอร์เฟซสูงกว่าการมอนิเตอร์มาก จึงเหมาะดำเนินการเป็นระยะแยกต่างหาก
- ต้องการความแม่นยำสูงกว่า: การจำลองต้องการจังหวะเวลาและจังหวะการเคลื่อนไหวของอุปกรณ์ที่แม่นยำ โมเดลระดับรูปลักษณ์อย่างเดียวรองรับไม่ได้
- จังหวะเวลาและอินเทอร์เฟซ: ต้องเชื่อมกับ PLC หรือสภาพแวดล้อมจำลองของโปรแกรมควบคุม อินเทอร์เฟซและจังหวะเวลาต้องนิยามแยก
- สิ่งที่ตรวจสอบ: ตรวจตรรกะและจังหวะเวลาก่อน แล้วจึงตรวจจังหวะและส่งต่อ ไม่ใช้โมเดลสำหรับมอนิเตอร์เป็นโมเดลจำลองโดยตรง
- ดำเนินการเป็นขั้น: ทำให้เส้นทางข้อมูลและตารางจับคู่เสถียรในกรณีมอนิเตอร์ก่อน แล้วประเมินว่าจะเข้าสู่การตรวจสอบด้วยการจำลองหรือไม่
การทดสอบเสมือนและการจำลองสายการผลิตดิจิทัลขณะนี้ถือว่าอยู่ระหว่างดำเนินการ สามารถร่วมตรวจสอบกับสายการผลิตและเงื่อนไขหน้างานเฉพาะได้ ไม่ถือเป็นความสามารถที่ส่งมอบแล้ว
ข้อจำกัดด้านประสิทธิภาพและการนำไปใช้
ฉาก 3D ไวต่อประสิทธิภาพของอุปกรณ์ปลายทาง ดังนั้นก่อนนำไปใช้ต้องกำหนดอุปกรณ์ที่ใช้ดูและเงื่อนไขเครือข่าย มิฉะนั้นจะเกิดอาการ “สาธิตลื่น หน้างานกระตุก”
- เงื่อนไขปลายทาง: จอใหญ่ สถานีงาน และมือถือมีความสามารถต่างกัน ความละเอียดและความแม่นยำของโมเดลต้องตั้งแยก
- จำนวนเหลี่ยมและพื้นผิว: ควบคุมจำนวนเหลี่ยมและพื้นผิวรวมของแต่ละฉาก หลีกเลี่ยงรายละเอียดมากเกินทำให้รีเฟรชช้า
- เครือข่ายและการติดตั้ง: เครือข่ายหน้างานและการติดตั้งรวมศูนย์มีผลต่อความเร็วโหลด จำเป็นก็ใช้แคชภายในเครื่อง
- การทำงานพร้อมกันและสิทธิ์: เปิดหลายปลายทางพร้อมกันต้องมีนโยบายการทำงานพร้อมกัน แยกสิทธิ์ใช้งานและสิทธิ์ดู
- ข้อมูลเติบโต: สถานะย้อนหลังและบันทึกการแจ้งเตือนจะเพิ่มขึ้นเรื่อย ๆ ต้องตกลงนโยบายเก็บรักษาล่วงหน้า
- การบำรุงรักษา: ใครดูแลโมเดลและตารางจับคู่ อัปเดตกี่ครั้ง ต้องกำหนดตั้งแต่ระยะนำไปใช้
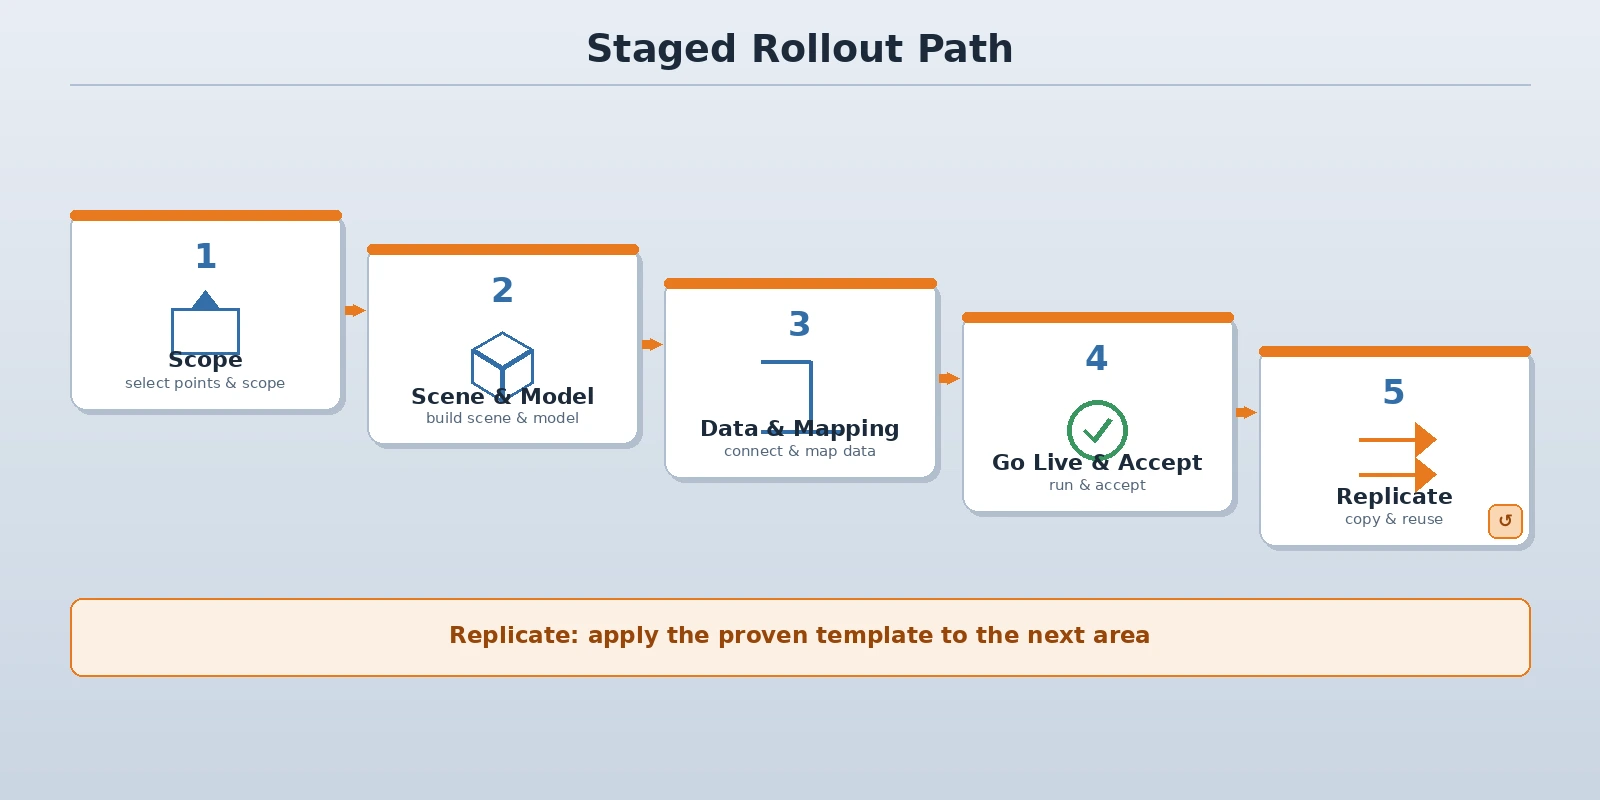
แนวทางการนำไปใช้เป็นระยะ
Digital twin ไม่ควรคลุมทั้งโรงงานในครั้งเดียว ควรทำหนึ่งโรงงานหรือหนึ่งสายการผลิตก่อน ให้โมเดล ตารางจับคู่ และนโยบายรีเฟรชทำงานได้ แล้วค่อยขยายไปพื้นที่ถัดไป ต้นทุนการแก้ไขงานจะต่ำที่สุด
- เลือกจุดและกำหนดขอบเขต: เลือกโรงงานหรือสายการผลิตที่อุปกรณ์กระจุกตัวและมีปัญหาสถานะชัดที่สุด กำหนดว่าต้องตอบคำถามใด
- สร้างฉากและโมเดล: สร้างฉาก 3D และโมเดลอุปกรณ์ตามระดับความแม่นยำที่กำหนด พร้อมจัดตารางจับคู่
- เชื่อมข้อมูลและปรับการจับคู่: เชื่อมเส้นทางเก็บข้อมูล จับค่าจุดกับโหนดโมเดล ตรวจทีละเครื่องว่าสถานะตรงกันหรือไม่
- ใช้งานจริงและตรวจรับ: ให้ฝ่ายมอนิเตอร์ ซ่อมบำรุง และเยี่ยมชมรายงานได้ใช้จริง ตรวจทีละข้อตามรายการตรวจรับ
- ขยายและสะสม: นำโมเดล ตารางจับคู่ และนโยบายรีเฟรชไปใช้ในพื้นที่ถัดไป สะสมเป็นสินทรัพย์ที่ใช้ซ้ำได้
บทสรุป
ส่วนที่ยากจริง ๆ ของระบบ digital twin ไม่ได้อยู่ที่โมเดลละเอียดแค่ไหน แต่อยู่ที่ความแม่นยำของโมเดลตรงกับคำถามที่ต้องตอบหรือไม่ เส้นทางข้อมูลเสถียรหรือไม่ และตารางจับคู่บำรุงรักษาได้หรือไม่ ควรเริ่มจากโรงงานหรือสายการผลิตที่มีสถานะกระจัดกระจายที่สุด กำหนดระดับความแม่นยำและตารางจับคู่ให้ชัดก่อน เชื่อมเส้นทางข้อมูล ตกลงนโยบายรีเฟรชและงบประมาณความหน่วง ให้กะทำงานได้ใช้มันมอนิเตอร์และตอบสนองการแจ้งเตือนจริง เมื่อพิสูจน์แล้วจึงขยายไปพื้นที่ถัดไป ในการเลือกควรตรวจห้าจุด: ความแม่นยำพอดีความต้องการ ตารางจับคู่บำรุงรักษาได้ เส้นทางข้อมูลเสถียร ความหน่วงควบคุมได้ และสิทธิ์ชัดเจน เพื่อไม่ให้ระบบกลายเป็นจอที่ดูอย่างเดียว ORPAON พัฒนาซอฟต์แวร์อุตสาหกรรมและระบบอัตโนมัติตั้งแต่ปี 2009 มีประสบการณ์หน้างานด้านการเก็บข้อมูลโรงงาน การแสดงผลการผลิตแบบภาพ และการมอนิเตอร์ระดับสูง ได้ติดตั้งจอแสดงผลการผลิตแบบภาพให้โรงงานแปรรูปอะลูมิเนียมแห่งหนึ่งในฉงชิ่ง ใช้มอนิเตอร์สถานะการผลิตของโรงงานแบบรวมศูนย์ ระบบทำงานตั้งแต่ออนไลน์ในปี 2020 บริษัทให้บริการออกแบบและพัฒนาระบบ digital twin และการแสดงผลแบบ 3D สำหรับอุตสาหกรรมยานยนต์ อิเล็กทรอนิกส์ เครื่องจักรกล และกระบวนการผลิต รองรับการเชื่อมต่อกับ PLC, SCADA และ MES วิศวกรสามารถติดต่อได้โดยตรง
ปรึกษาแนวทาง digital twin
บอกเราถึงผังโรงงาน ประเภทอุปกรณ์ และวิธีดูสถานะในปัจจุบัน เราสามารถเสนอความแม่นยำของโมเดล การออกแบบเส้นทางข้อมูล และแนวทางการนำไปใช้เป็นระยะตามเงื่อนไขหน้างาน วิศวกรสามารถติดต่อได้โดยตรง
จองเวลาปรึกษาแนวทาง
บอกเราถึงผังโรงงาน ประเภทอุปกรณ์ และวิธีดูสถานะในปัจจุบัน เราสามารถเสนอความแม่นยำของโมเดล การออกแบบเส้นทางข้อมูล และแนวทางการนำไปใช้เป็นระยะตามเงื่อนไขหน้างาน วิศวกรสามารถติดต่อได้โดยตรง
ติดต่อเรา