การมอนิเตอร์เครื่อง CNC: สัญญาณ การเชื่อมต่อ และนิยาม OEE
ระบบมอนิเตอร์เครื่อง CNC เก็บสถานะการทำงาน หมายเลขโปรแกรม โหลดสปินเดิล และรหัสสัญญาณเตือนจากตัวควบคุมโดยตรง บวกกับอายุเครื่องมือและจำนวนชิ้นงาน แล้วแปลงเป็นอัตราการเดินเครื่องและนิยาม OEE ที่เทียบกันได้ คำถามที่ต้องตอบไม่ใช่เครื่องเปิดอยู่หรือไม่ แต่เป็นเหตุใดเครื่องนี้จึงหยุด 97 นาทีในแปดชั่วโมงที่ผ่านมา และเวลานั้นอยู่ในสาเหตุใด เส้นทางเชื่อมต่อและนิยามต้องชัดก่อนเลือกแพลตฟอร์ม
เริ่มจากกำหนดสัญญาณที่จะเก็บ
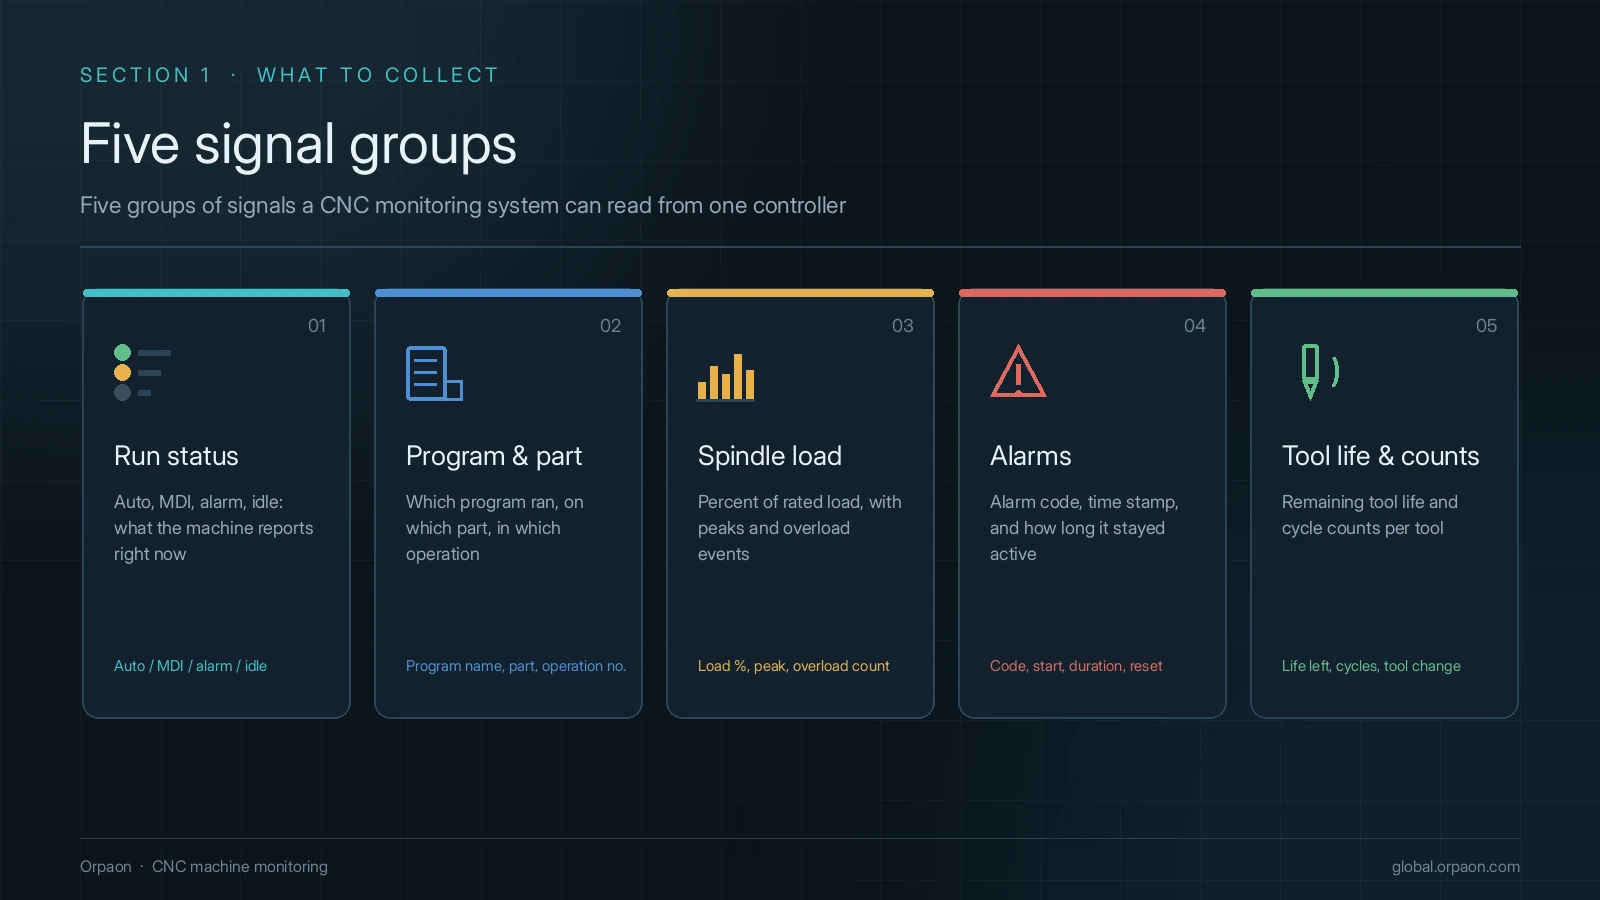
ขั้นแรกของการเชื่อมต่อเครื่องจักรไม่ใช่การเลือกแพลตฟอร์ม แต่คือการกำหนดรายการสัญญาณ ตัวควบคุมของศูนย์กัดมีฟิลด์ให้อ่านหลายร้อยรายการ แต่ที่ใช้วิเคราะห์จริงมีห้ากลุ่ม คือ กำลังตัดหรือไม่ ตัดชิ้นงานอะไร โหลดเท่าไร แจ้งเตือนที่จุดใด และเครื่องมือเหลือใช้ได้อีกนานเท่าไร เมื่อกำหนดห้ากลุ่มนี้แล้ว เปลี่ยนแพลตฟอร์มภายหลังข้อมูลก็ยังใช้ได้
- สถานะการทำงานและโหมด: อัตโนมัติ หยุดชั่วคราว หยุด แจ้งเตือน ตั้งเครื่อง ใช้แบ่งเวลา
- หมายเลขโปรแกรมที่ทำงานและรหัสชิ้นงาน: ผูกบันทึกการกัดเข้ากับโปรแกรมและล็อต
- โหลดสปินเดิล ตัวคูณป้อน และรอบสปินเดิล: แยกเดินเปล่า ตัดเบา และโหลดผิดปกติ
- หมายเลขและข้อความแจ้งเตือน: จัดกลุ่มสาเหตุเชิงกล ไฟฟ้า โปรแกรม และการปฏิบัติงาน
- อายุเครื่องมือ จำนวนเปลี่ยนเครื่องมือ และจำนวนชิ้นงาน: รองรับการจัดการเครื่องมือและการคำนวณแทกต์
เลือกหนึ่งในสามเส้นทางเชื่อมต่อ
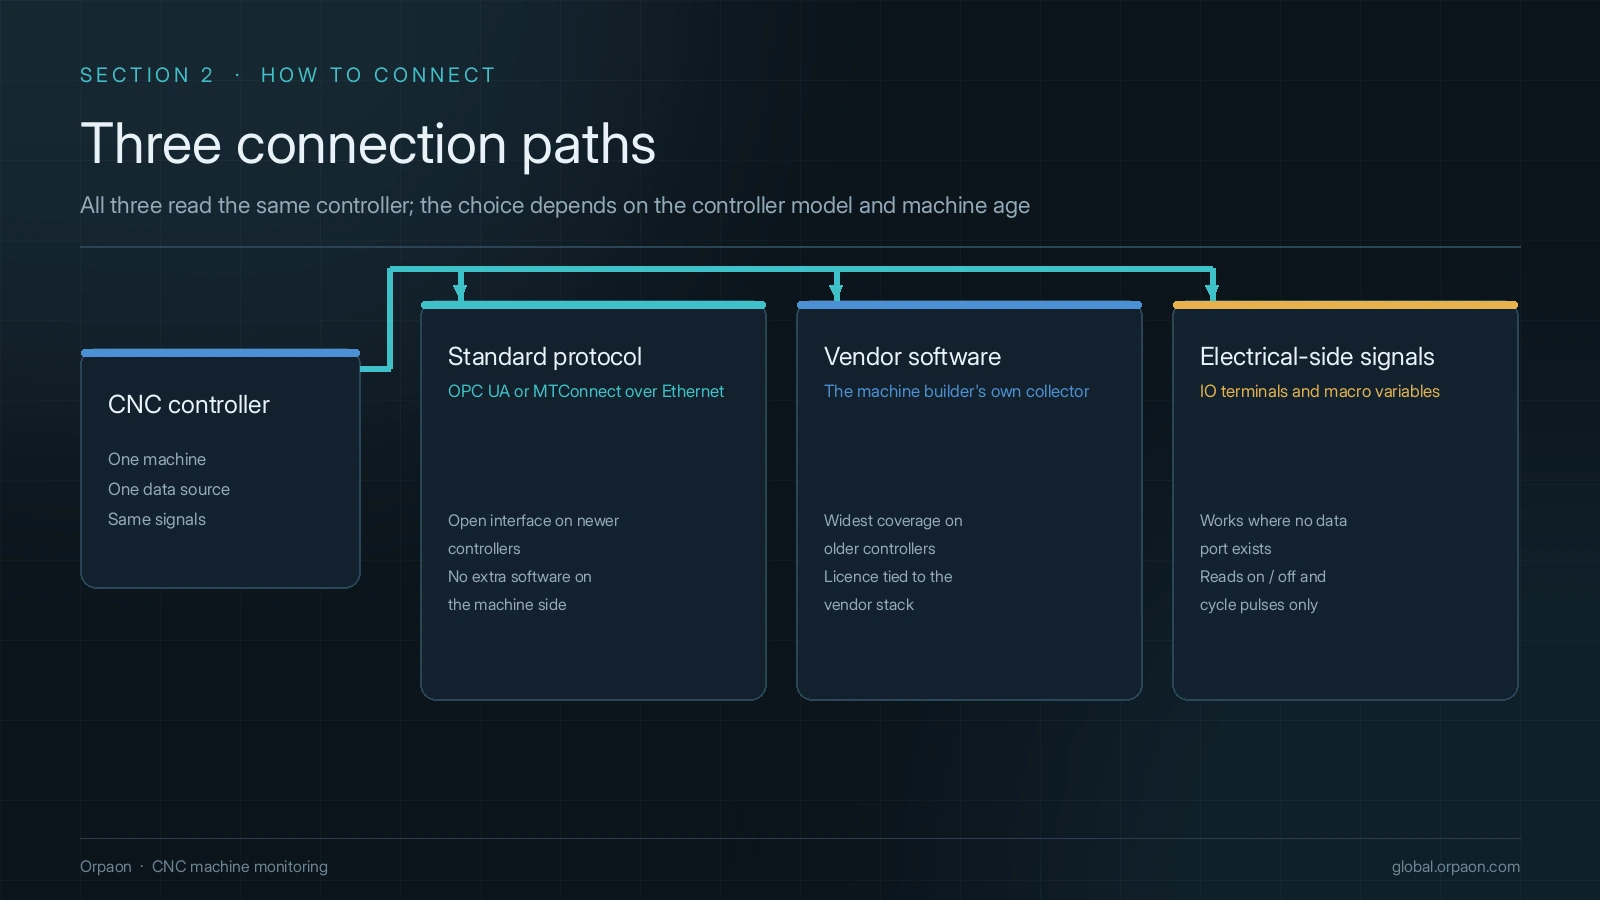
ในสายการผลิตเดียวกัน ตัวควบคุมมักมาจากต่างรุ่นกัน เส้นทางเชื่อมต่อขึ้นกับระดับการเปิดของตัวควบคุม ไม่ใช่สิ่งที่ซอฟต์แวร์อยากอ่าน สามชั้นเพียงพอสำหรับโรงงานส่วนใหญ่ คืออ่านได้ตรงด้วยโพรโทคอลมาตรฐาน ใช้ซอฟต์แวร์เก็บข้อมูลของผู้ผลิตเมื่อมีเพียงเครื่องมือนั้นที่อ่านได้ และดึงสัญญาณฝั่งไฟฟ้าเมื่อไม่มีทั้งสองอย่าง
| เส้นทางเชื่อมต่อ | เงื่อนไขที่เหมาะ | สิ่งที่ฝ่ายสั่งซื้อต้องเตรียม |
|---|---|---|
| อินเทอร์เฟซมาตรฐาน เช่น OPC UA หรือ MTConnect | ตัวควบคุมมีพอร์ตอีเทอร์เน็ตและเปิดโพรโทคอล | เอกสารโพรโทคอล แผน IP และพอร์ต สิทธิ์การเข้าถึง |
| ซอฟต์แวร์เก็บข้อมูลหรือ SDK ของผู้ผลิตตัวควบคุม | มีบริการข้อมูลอย่างเป็นทางการ | ใบอนุญาต รายการฟิลด์ที่อ่านได้ ความสัมพันธ์ของเวอร์ชัน |
| สัญญาณฝั่งไฟฟ้าและตัวแปรมาโคร | เครื่องรุ่นเก่าที่ไม่มีอินเทอร์เฟซเปิด | แบบไฟฟ้า ตารางจุด IO เอกสารที่อยู่ตัวแปรมาโคร |
ตกลงนิยามอัตราการเดินเครื่องและ OEE
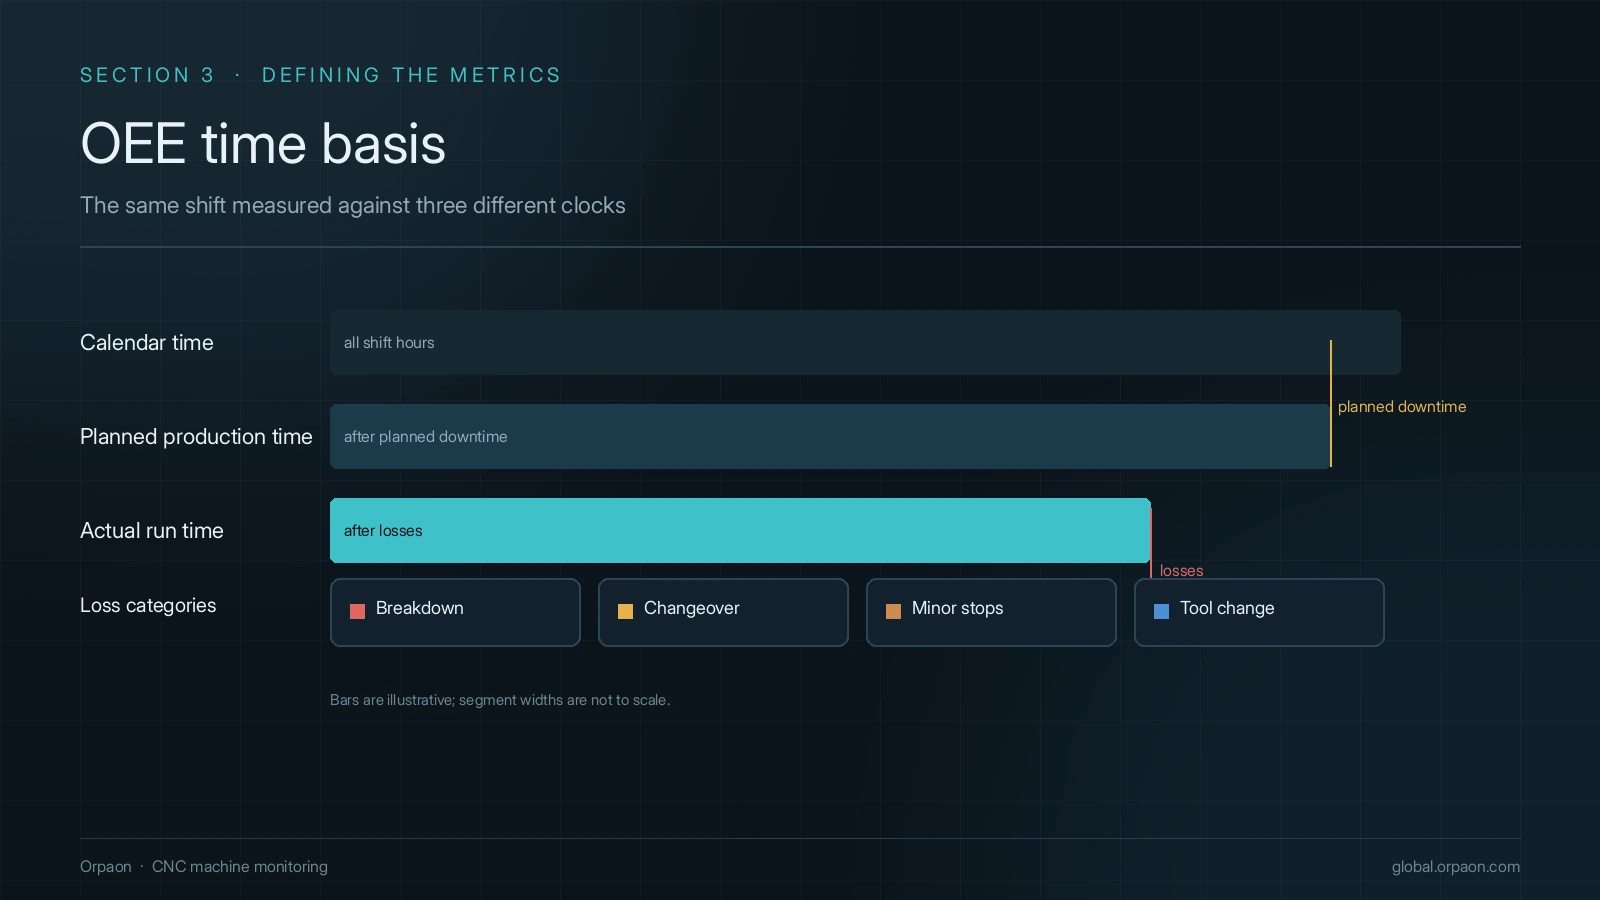
การที่โรงงานเดียวรายงานอัตราการเดินเครื่องสองค่าพบได้บ่อย และสาเหตุมักอยู่ที่นิยามไม่ใช่การเก็บข้อมูล องค์ประกอบสามตัวของ OEE ถูกนิยามไว้ใน ISO 22400-2:2014 แต่มาตรฐานไม่ได้กำหนดว่าการหยุดตามแผนนับเป็นความสูญเสียหรือไม่ เวลาตั้งเครื่องอยู่หมวดใด และการเปลี่ยนเครื่องมือนับเป็นการหยุดหรือไม่ โรงงานต้องเขียนกฎเหล่านี้เอง
ความสูญเสียหกประเภทมาจากวิธี TPM ที่นากาจิมะ เซอิอิจิ เสนอไว้ในปี 1988 เมื่อใช้ในโรงกลึงต้องแปลงเป็นชื่อที่หน้างานใช้จริง ทั้งเครื่องเสีย เปลี่ยนรุ่น เดินเปล่าและหยุดเล็กน้อย เปลี่ยนเครื่องมือ ลองตัด และแก้ไขงาน แต่ละรายการต้องจับคู่ให้ชัด ตกลงนิยามก่อนแล้วจึงทำระบบอัตโนมัติ มิฉะนั้นข้อมูลที่แม่นยำจะเพียงย้ายข้อโต้แย้งขึ้นจอ
- รวมเวลาอ้างอิงไว้ที่นาฬิกาของตัวควบคุมและเทียบเวลาเป็นระยะ ไม่แบ่งกะด้วยเวลาของเกตเวย์
- กำหนดกฎตัดสินสถานะแบบตายตัว หมายเลขแจ้งเตือนใดนับเป็นหยุดเพราะเครื่องเสีย ใดคือรอวัตถุดิบ ใดคือตั้งเครื่อง
- ให้หัวหน้ากะยืนยันการจัดกลุ่มความสูญเสียหนึ่งครั้ง แล้วทบทวนทุกเดือน เพื่อไม่ให้สาเหตุเดียวตกสองหมวด
ด่านตรวจรับก่อนเริ่มใช้งาน
โครงการมอนิเตอร์ในโรงกลึงที่ล้มเหลวมักไม่ได้ล้มเพราะเก็บข้อมูลไม่ได้ แต่ล้มเพราะไม่มีใครกล้าใช้ข้อมูลที่เก็บมา การทำสี่ข้อต่อไปนี้ให้แน่นตอนตรวจรับมีค่ามากกว่าการเชื่อมต่อเครื่องเพิ่มอีกสิบคเครื่อง
- สุ่มตรวจความครบถ้วน: สุ่มสามกะ เทียบนับมือกับตัวเลขของระบบทีละเครื่อง
- ทบทวนการตัดสินสถานะ: ดึงรายละเอียดการหยุดหนึ่งวันให้หัวหน้ากะยืนยันทีละรายการ
- เล่นซ้ำสัญญาณเตือน: ย้อนจากหมายเลขแจ้งเตือนไปยังโปรแกรม โหลด และบันทึกการปฏิบัติงานในขณะนั้น
- ขาดสัญญาณและส่งข้อมูลย้อนหลัง: ถอดสายแลนของเกตเวย์นานพอสมควร แล้วยืนยันว่าข้อมูลไม่หายช่วงและเวลาไม่กระโดด
สรุป
คุณค่าของการมอนิเตอร์เครื่องจักรไม่ได้อยู่ที่จำนวนหน้าจอ แต่อยู่ที่ข้อมูลตอบคำถามเฉพาะข้อได้หรือไม่ เครื่องนี้หยุดเพราะอะไร การเปลี่ยนรุ่นครั้งนี้เกินเวลาเพราะอะไร เครื่องมือนี้เสียก่อนกำหนดเพราะอะไร เมื่อกำหนดรายการสัญญาณ เส้นทางเชื่อมต่อ นิยาม และการตรวจรับครบทั้งสี่ข้อ คนหน้างานจึงจะใช้ระบบ การบำรุงรักษาเชิงพยากรณ์และการพยากรณ์อายุเครื่องมือเป็นแนวทางที่อยู่ระหว่างพัฒนา ทำได้ในรูปแบบการทดสอบร่วม ไม่ใช่คำมั่นในการส่งมอบ
ขอรับการวินิจฉัยหน้างาน
เตรียมรายการตัวควบคุมที่มีอยู่และตัวชี้วัดที่ต้องการดู เราจะเสนอเส้นทางเชื่อมต่อและรายการตรวจรับให้ตรงกับเงื่อนไขอินเทอร์เฟซจริง
ติดต่อเรา