ระบบกันข้อผิดพลาดการผสมทำงานอย่างไร
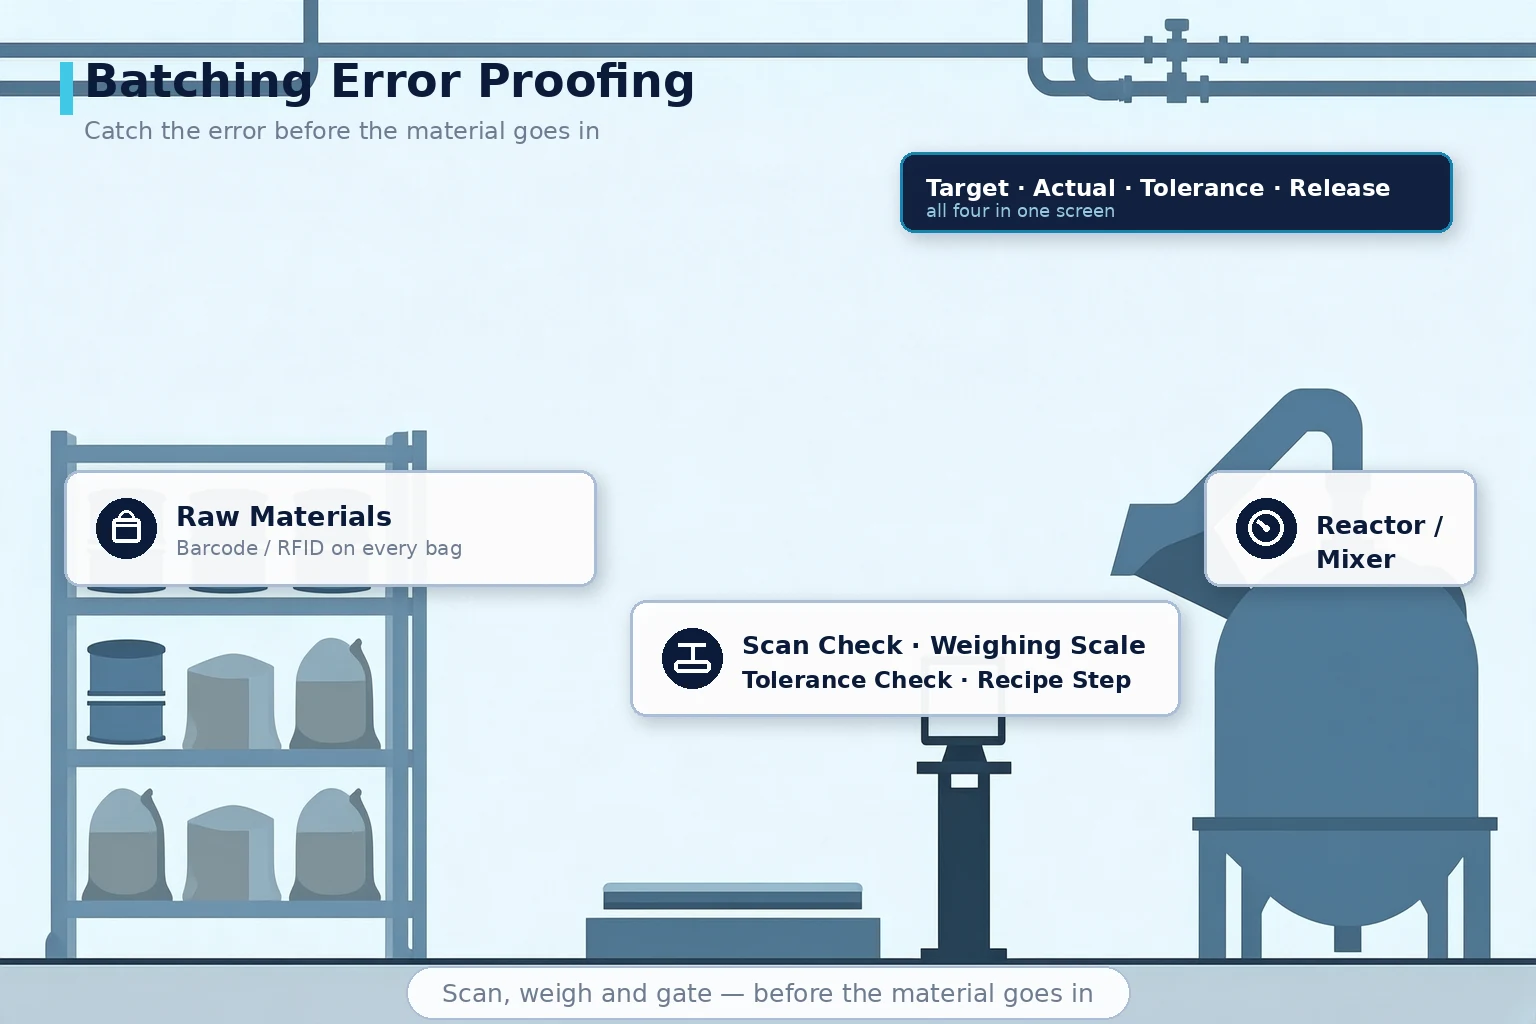
ระบบกันข้อผิดพลาดการผสมแก้ปัญหาที่ชัดเจนมาก: ในสองขั้นตอนที่ผิดพลาดได้ง่ายที่สุดคือการชั่งและการเติมวัตถุดิบ มันหยุดก่อนที่การกระทำจะเกิดขึ้นว่าวัตถุดิบถูกหรือไม่ น้ำหนักครบหรือไม่ ลำดับถูกหรือไม่ โดยใช้ข้อมูลแทนการเพิ่มคนตรวจซ้ำ แทนที่จะเพิ่มคน ระบบฝังจุดตรวจไว้ในกระบวนการ ค่าน้ำหนักดึงตรงจากเครื่องชั่ง วัตถุดิบและสูตรให้ระบบเป็นผู้ตรวจสอบ และทุกขั้นตอนถูกบันทึกไว้เพื่อการตรวจสอบย้อนกลับ บทความนี้เดินตามสี่เส้น ได้แก่ ข้อผิดพลาดเริ่มจากตรงไหน ตั้งด่านควบคุมอย่างไร การตรวจสอบย้อนกลับต้องเก็บอะไร และขอบเขตของระบบจะลากตรงไหน เพื่อให้แนวทางการออกแบบที่นำไปใช้ได้จริง
ข้อผิดพลาดการผสมมักเริ่มจากตรงไหน
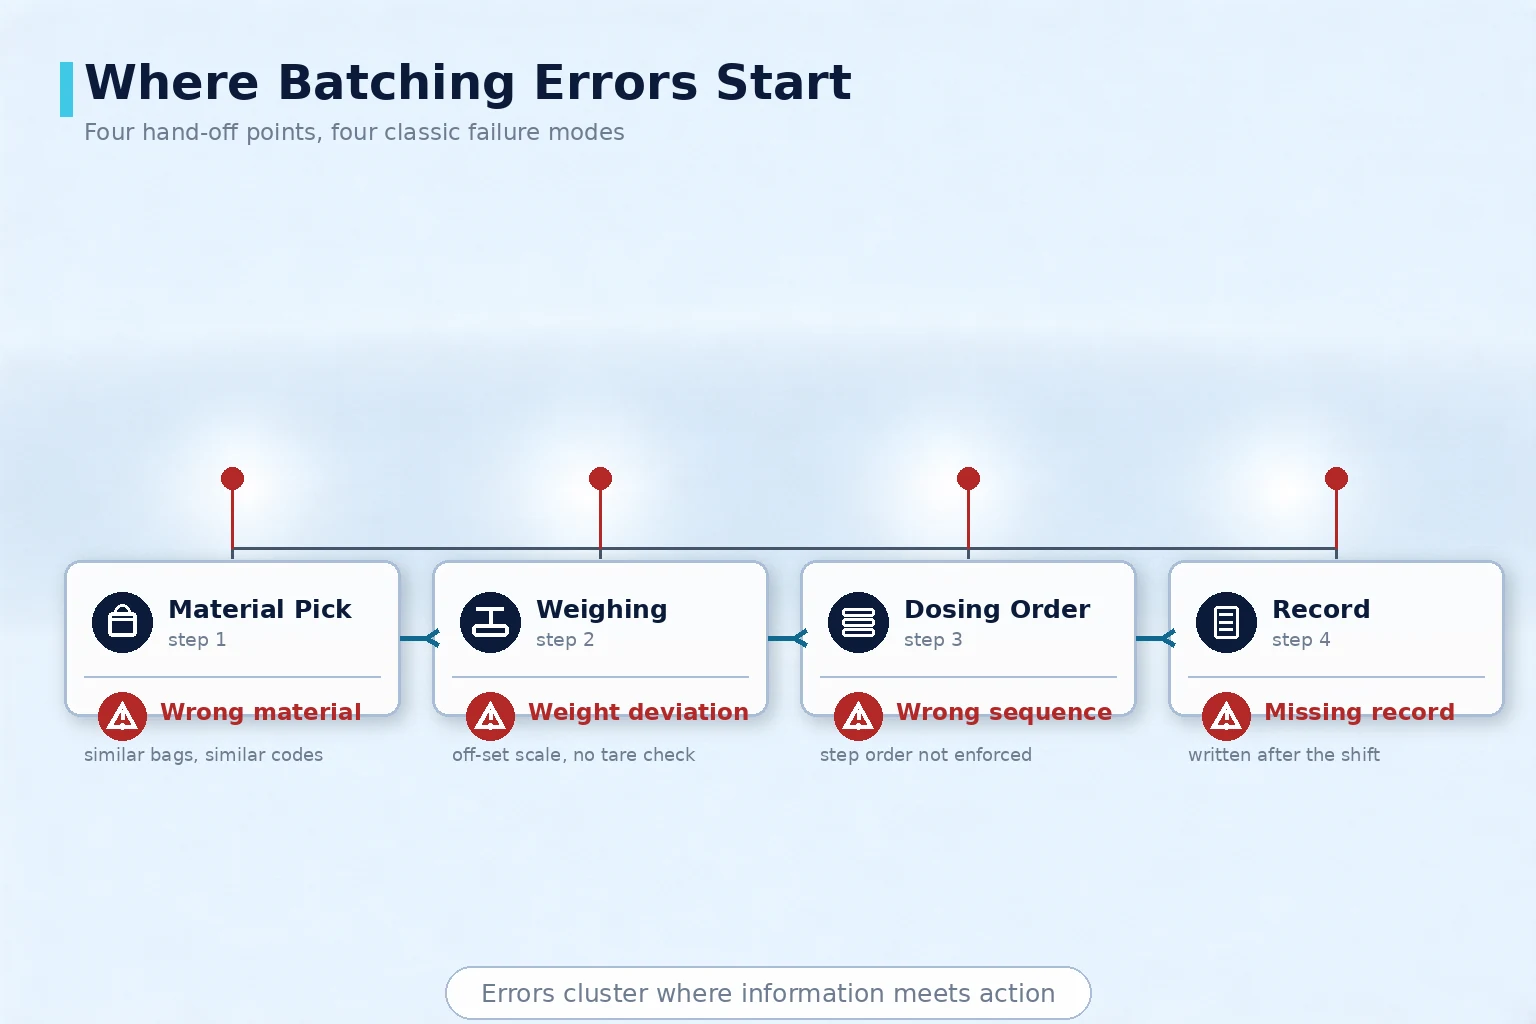
ข้อผิดพลาดการผสมไม่ค่อยเกิดจากสาเหตุเดียว มักปรากฏตรงจุดที่ข้อมูล การปฏิบัติงาน และบันทึกมาบรรจบกัน จุดเริ่มต้นที่พบบ่อยสี่ประการ:
- หยิบวัตถุดิบผิด: วัตถุดิบที่รูปร่างคล้ายกัน หรือผงกับของเหลวในซีรีส์เดียวกันแต่ต่างเกรด ต้องแยกด้วยตาและฉลาก จึงหยิบผิดได้ง่ายเมื่อเปลี่ยนกะหรือทำงานเร่ง
- ชั่งไม่แม่น: อ่านสเกลด้วยตาแล้วคัดลอกค่า หรือเครื่องชั่งไม่ได้สอบเทียบนาน ค่าเบี่ยงเบนมองไม่เห็นในครั้งเดียว และจะปรากฏตอนเป็นผลิตภัณฑ์สำเร็จรูป
- ลำดับสลับ: การผสมหลายขั้นมีเงื่อนไขก่อนหลัง การสลับลำดับเปลี่ยนผลปฏิกิริยาหรือผลการผสม ใบสั่งกระบวนการแบบกระดาษตรวจสอบตามเวลาจริงได้ยาก
- บันทึกไม่ครบ: ชั่งเท่าไร ใส่ถังไหน ใครทำ — บันทึกย้อนหลัง ทำให้เมื่อเกิดปัญหาคุณภาพสืบกลับไปยังล็อตที่เจาะจงไม่ได้
สี่ด่านควบคุม
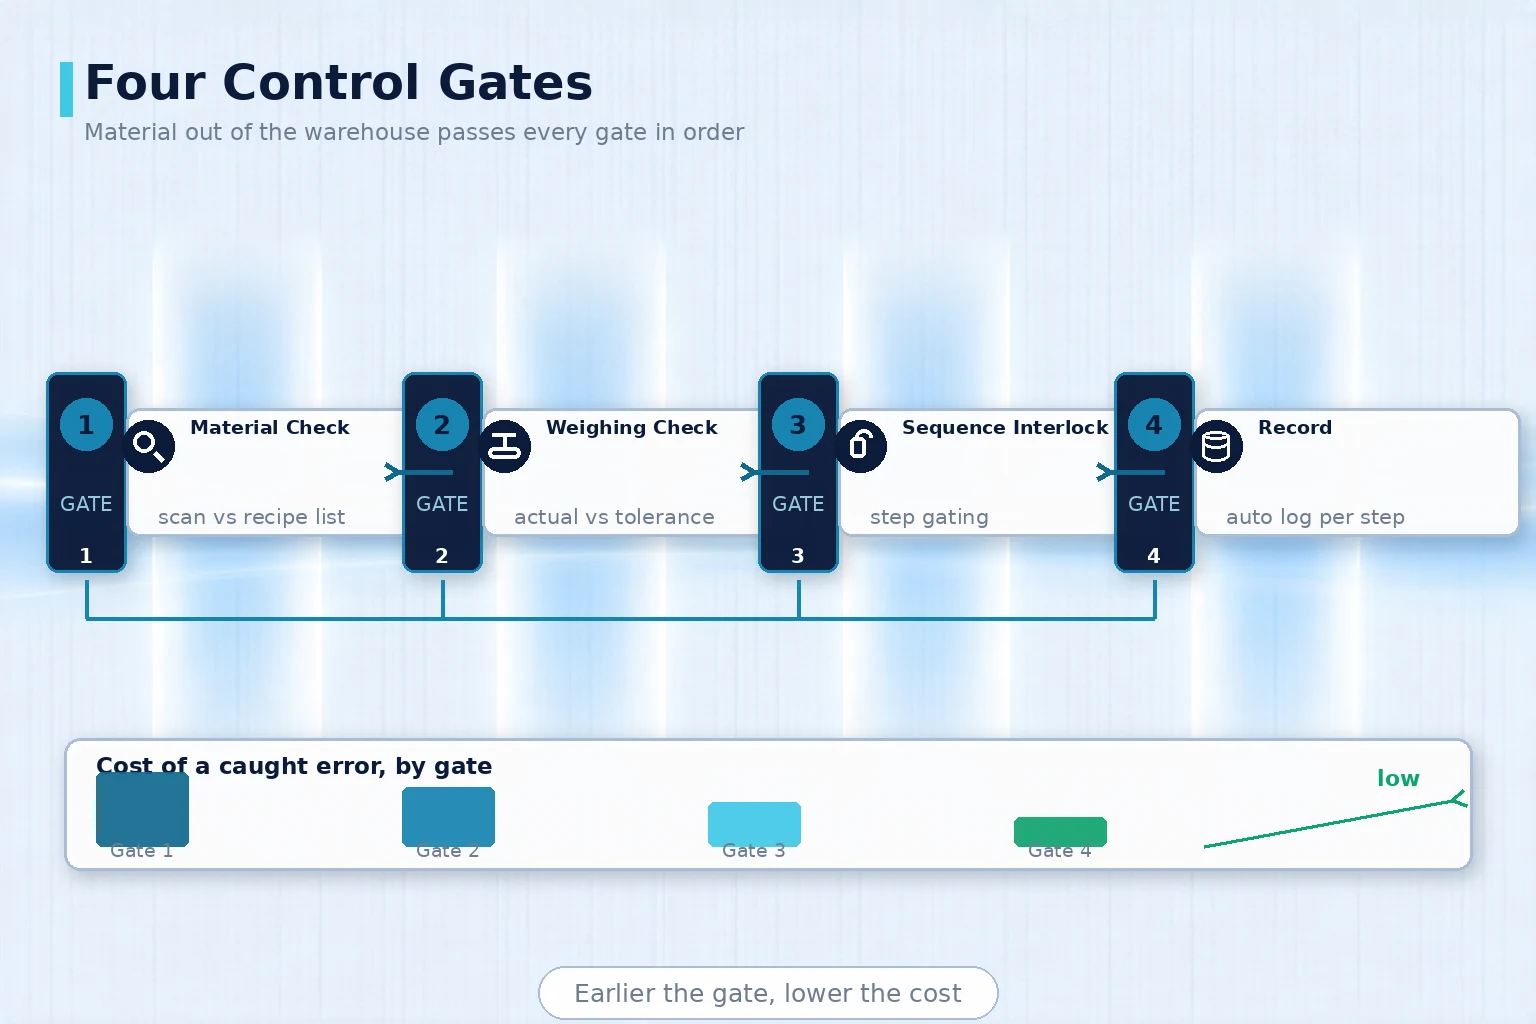
การกันข้อผิดพลาดไม่ได้พยายามครอบทุกอย่างในครั้งเดียว แต่ตั้งด่านตามลำดับ "ยิ่งหยุดเร็ว ต้นทุนยิ่งต่ำ" สี่ด่านแบ่งงานดังนี้:
| ด่าน | หยุดอะไร | ด้วยวิธีใด |
|---|---|---|
| ตรวจวัตถุดิบ | หยิบวัตถุดิบผิด หยิบล็อตผิด | สแกนบาร์โค้ดหรือ RFID เทียบกับรายการสูตร |
| ตรวจการชั่ง | น้ำหนักเกินค่าคลาดเคลื่อน ตัวเลขคัดลอกผิด | ดึงข้อมูลตรงจากเครื่องชั่งเทียบกับค่าคลาดเคลื่อนเป้าหมาย |
| ล็อกลำดับ | ลำดับกลับ บกพร่องการเติม | ขับด้วยขั้นตอนสูตร ขั้นก่อนยังไม่เสร็จก็ไม่เปิดขั้นถัดไป |
| บันทึก | ภายหลังตรวจสอบย้อนกลับไม่ได้ | บันทึกอัตโนมัติทุกขั้น ผูกผู้ปฏิบัติ เวลา และค่าจริง |
ขั้นตอนชั่ง: จากการตรวจซ้ำด้วยคนสู่การดึงตรงจากเครื่องชั่ง
การชั่งเป็นช่วงที่มีความคุ้มค่าสูงสุดในการกันข้อผิดพลาด การเปลี่ยนแหล่งข้อมูลจาก "คนมอง" เป็น "เครื่องส่งออก" คือจุดเริ่มต้นของช่วงนี้
- ดึงตรงจากเครื่อง: เครื่องชั่งส่งน้ำหนักเวลาจริงเข้าระบบผ่าน RS485, Modbus RTU/TCP หรือ OPC ไม่ต้องพึ่งการอ่านของคน
- ตรวจค่าคลาดเคลื่อน: วัตถุดิบแต่ละตัวมีค่าคลาดเคลื่อนบนและล่าง ค่าจริงจะยืนยันได้เมื่ออยู่ในช่วง เกินช่วงจะแจ้งทันทีไม่ใช่ค่อยพบภายหลัง
- เก็บบันทึกน้ำหนักภาชนะและการสอบเทียบ: น้ำหนักภาชนะ เวลาสอบเทียบ และบันทึกการสอบเทียบถูกเก็บพร้อมล็อต ตรวจพบการเลื่อนของเครื่องชั่งได้
- ชั่งหลายเครื่องพร้อมกัน: เมื่อหลายเครื่องชั่งพร้อมกัน ข้อมูลแต่ละเครื่องถูกดึงและตัดสินแยกกัน กันการปนวัตถุดิบและล็อต
วิธีตรวจสอบสูตรและวัตถุดิบ
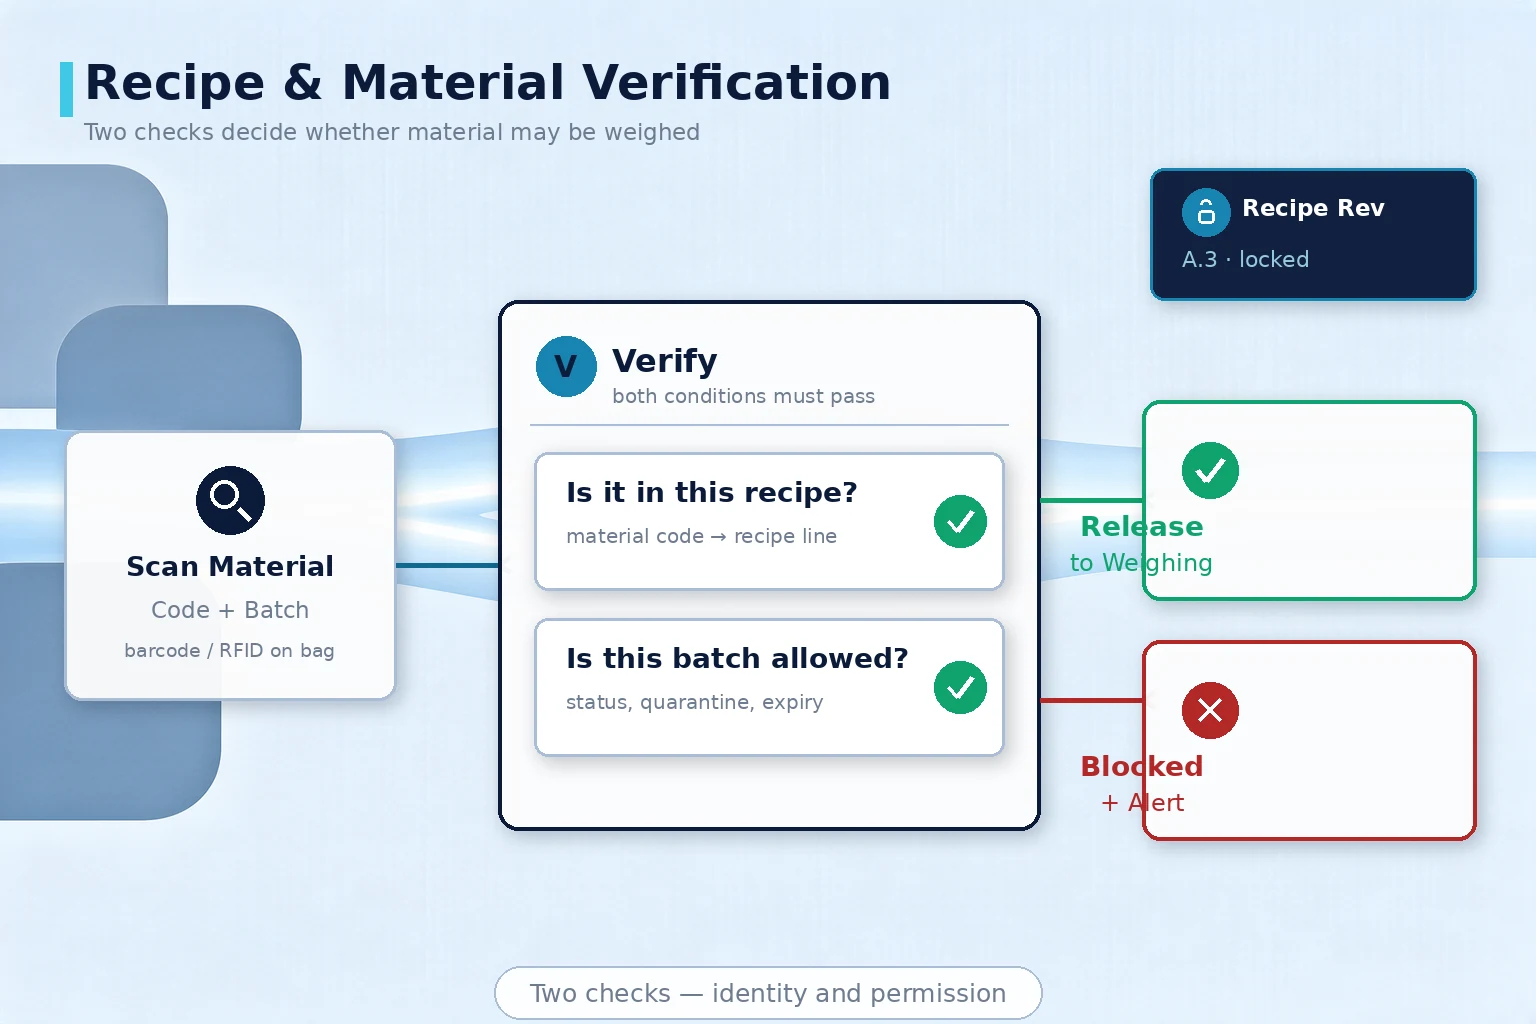
วิธีจัดการสูตรกำหนดเพดานของการกันข้อผิดพลาด สูตรไม่ใช่กระดาษ แต่เป็นชุดกฎที่ระบบอ่านและเทียบได้
- จัดการเวอร์ชันสูตร: เวอร์ชันต่างของผลิตภัณฑ์เดียวกันออกแยกกัน ตอนผลิตก็ล็อกเวอร์ชัน ไม่รับการแก้ไขตามอำเภอใจ
- ตรวจสอบวัตถุดิบสองชั้น: สแกนได้รหัสวัตถุดิบและล็อต ระบบตรวจพร้อมกันว่า "อยู่ในสูตรนี้หรือไม่" และ "เป็นล็อตที่อนุญาตหรือไม่"
- แยกสิทธิ์: การแก้สูตรและการปฏิบัติงานผลิตเป็นคนละบทบาท แก้สูตรต้องได้รับอนุมัติและมีร่องรอย กันการปรับตามอำเภอใจที่หน้างาน
- ติดตามการเปลี่ยนแปลง: บันทึกการเปลี่ยนสูตรผูกกับเวลาที่มีผล ทำให้รู้ว่าล็อตใดใช้เวอร์ชันใด
การตรวจสอบย้อนกลับและการตรวจสอบต้องเก็บอะไร
ความลึกของการตรวจสอบย้อนกลับกำหนดความเร็วในการจัดการเมื่อเกิดปัญหา สิ่งที่ต้องเก็บคือชุดข้อมูลขั้นต่ำที่จำลองหน้างานได้:
| รายการติดตาม | เนื้อหาที่บันทึก | ประโยชน์ |
|---|---|---|
| แหล่งวัตถุดิบ | รหัสวัตถุดิบ ล็อตผู้จัดส่ง เวลารับเข้า | ระบุขอบเขตผลกระทบของวัตถุดิบที่มีปัญหา |
| ผลการชั่ง | ค่าเป้าหมาย ค่าจริง ค่าคลาดเคลื่อน หมายเลขเครื่องชั่ง | ตัดสินว่าค่าเบี่ยงเบนอยู่ในเกณฑ์รับได้ |
| ข้อมูลการปฏิบัติ | ผู้ปฏิบัติ เวลา สถานี วิธียืนยัน | จำลองกระบวนการและขอบเขตความรับผิดชอบ |
| เวอร์ชันสูตร | หมายเลขสูตร เวอร์ชัน เวลาที่มีผล | ยืนยันกระบวนการที่ใช้กับล็อตนั้น |
ขอบเขตกับ MES และ ERP
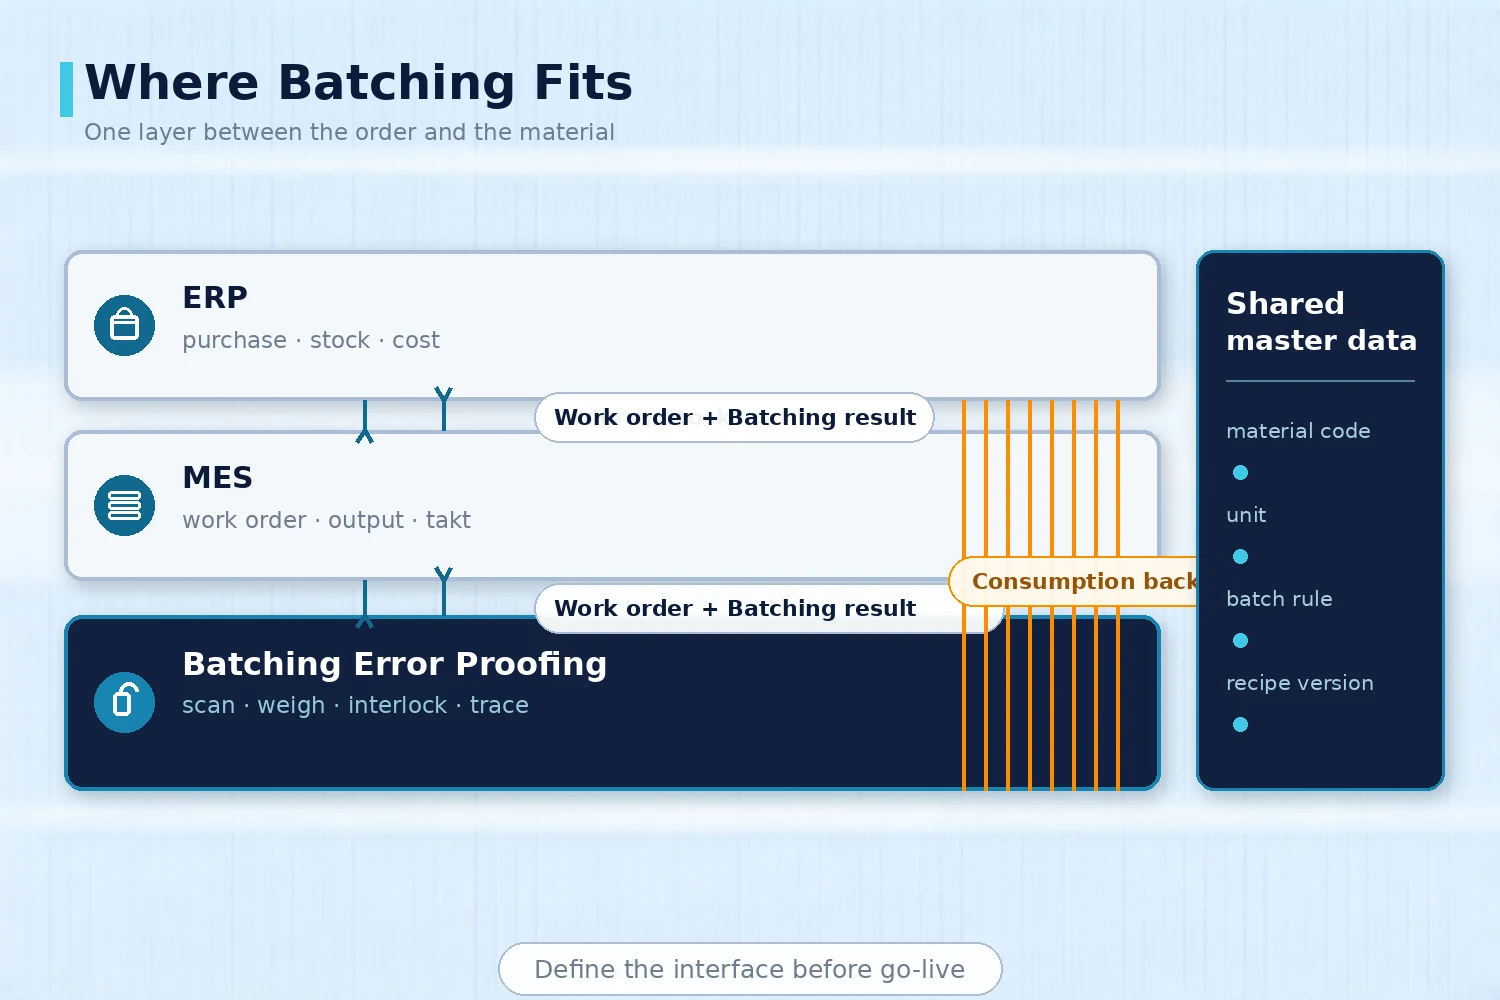
การกันข้อผิดพลาดการผสมไม่ใช่ระบบเดี่ยว มันแบ่งงานกับการจัดการการผลิตและชั้นงานทรัพยากรองค์กร ขอบเขตต้องตกลงกันล่วงหน้า
- กับ MES: กันข้อผิดพลาดครอบถึงการชั่งและการเติมวัตถุดิบ ส่วน MES ครอบถึงใบสั่งงาน การรายงานผล และจังหวะไลน์ อินเทอร์เฟซส่งผลการผสมจริงและผลล็อต
- กับ ERP: ERP ครอบถึงการจัดซื้อ สต็อก และบัญชีต้นทุน กันข้อผิดพลาดส่งปริมาณการใช้กลับเป็นหลักฐานการเบิกและการคิดต้นทุน
- นิยามอินเทอร์เฟซให้ชัด: ความถี่เท่าไร ฟิลด์ใด ฝ่ายใดเป็นตัวกระตุ้น เขียนในเอกสารอินเทอร์เฟซ กันความไม่ตรงกันหลังเปิดใช้งาน
- ข้อมูลหลักให้สอดคล้องกัน: รหัสวัตถุดิบ หน่วย กฎล็อต ให้สอดคล้องกันระหว่างระบบ เป็นเงื่อนไขให้อินเทอร์เฟซเทียบกันติด
ลำดับการนำไปใช้และข้อผิดพลาดที่พบบ่อย
ลำดับการนำไปใช้ควรเริ่มจากช่วงที่เจ็บที่สุด: ก่อนอื่นนำร่องกันข้อผิดพลาดการผสมในโรงงานหรือไลน์เดียว ให้การตรวจวัตถุดิบและการตรวจการชั่งทำงานได้ กลายเป็นแม่แบบที่ทำซ้ำได้ จากนั้นเติมการล็อกลำดับและการตรวจสอบย้อนกลับ สุดท้ายต่ออินเทอร์เฟซ MES และ ERP ข้อผิดพลาดที่พบบ่อยมีสามข้อ หนึ่งคือสร้างแพลตฟอร์มใหญ่ก่อนแล้วค่อยกลับมาเติมข้อมูลเครื่องชั่ง แหล่งข้อมูลไม่แม่นยำ ต่อให้ชั้นบนสวยแค่ไหนก็ไม่มีประโยชน์ สองคือตั้งค่าคลาดเคลื่อนกว้างเกินไป เท่ากับไม่มีการกันข้อผิดพลาด ค่าคลาดเคลื่อนควรกำหนดโดยกระบวนการ ไม่ใช่กรอกตามใจ สามคือมองการกันข้อผิดพลาดเป็นฟังก์ชันซอฟต์แวร์ มองข้ามการสอบเทียบเครื่องชั่งและวินัยการปฏิบัติที่หน้างาน ระบบแจ้งค่าเบี่ยงเบนแต่ไม่มีใครจัดการ แบบจำลองสากลสำหรับสูตรและการควบคุมแบบแบตช์อ้างอิงมาตรฐาน ISA-88 ได้ ส่วนข้อกำหนดการควบคุมกระบวนการและการตรวจสอบย้อนกลับของการจัดการคุณภาพอ้างอิง ISO 9001:2015 ทั้งสองใช้เป็นกรอบการออกแบบกลไกนี้ได้โดยตรง
การสร้างเองหรือจ้างภายนอกขึ้นกับพื้นฐานเครื่องชั่งและกำลังคนไอทีที่หน้างาน หากมีทีมเครื่องมือวัดและไฟฟ้าก็ทำการตรวจด้วยการสแกนและการดึงข้อมูลจากเครื่องชั่งเองได้ ส่วนการจัดการสูตร ตรรกะการล็อก และแพลตฟอร์มตรวจสอบย้อนกลับ มอบให้ทีมที่มีประสบการณ์ส่งมอบงานจัดการการผลิต เพียงตกลงขอบเขตตาม "ใครกำหนดกฎข้อมูล ใครบูรณาการ ใครดูแลการใช้งาน" ก็เพียงพอ
บทสรุป
แก่นของการกันข้อผิดพลาดการผสมไม่ใช่การเพิ่มขั้นอนุมัติ แต่คือการเลื่อนจุดตรวจไปก่อนการกระทำจะเกิดขึ้น: ตรวจวัตถุดิบด้วยการสแกน ดึงข้อมูลตรงจากเครื่องชั่ง ล็อกเวอร์ชันสูตร และบันทึกการตรวจสอบย้อนกลับอัตโนมัติ ทำสี่อย่างนี้ให้แน่นก่อน ข้อผิดพลาดจะถูกหยุดที่ต้นทาง จากนั้นทำให้อินเทอร์เฟซกับ MES และ ERP ชัดเจน ผลการผสมจริงจะไหลเข้าสู่การจัดการการผลิตและต้นทุนโดยตรง Shanghai Orpaon Intelligent มีประสบการณ์นำไปใช้หลายปีในด้านการชั่ง การผสม และการจัดการการผลิต เชิญนำกระบวนการผสมและข้อมูลเครื่องชั่งที่หน้างานมาหารือแนวทางกับเรา
ขอการวินิจฉัยที่หน้างาน
อยากรู้ว่าส่วนใดของการผสมทำให้เกิดข้อผิดพลาดมากที่สุด? นำกระบวนการผสม รายการเครื่องชั่ง และบันทึกล็อตล่าสุดมา เราจะจัดวิศวกรไปวินิจฉัยที่หน้างาน และเสนอการตั้งด่านควบคุมพร้อมลำดับความสำคัญในการนำไปใช้
ติดต่อเรา