ระบบจัดตารางการผลิต: เขียนเงื่อนไขให้ชัดก่อน
ระบบจัดตารางการผลิตไม่ได้เริ่มที่การเลือกขั้นตอนวิธี แต่เริ่มที่การแปลงเงื่อนไขจริงของโรงงานให้เป็นกฎที่โปรแกรมแก้โจทย์อ่านได้: เครื่องไหนทำขั้นตอนใดได้ เปลี่ยนรุ่นใช้เวลานานเท่าไร วัสดุพร้อมเมื่อใด และคำสั่งซื้อใดเลื่อนไม่ได้ เมื่อเงื่อนไขชัด ตารางที่ออกมาจะมีคนปฏิบัติตาม เมื่อเงื่อนไขคลุมเครือ โปรแกรมดีเพียงใดก็ได้ตารางที่ไม่มีใครยอมรับ ลำดับที่ใช้กันทั่วไปคือจัดตารางตามกำลังการผลิตจำกัดก่อน เทียบกับข้อมูลจริงทุกสัปดาห์ แล้วจึงเติมเป้าหมายการหาค่าเหมาะที่สุด
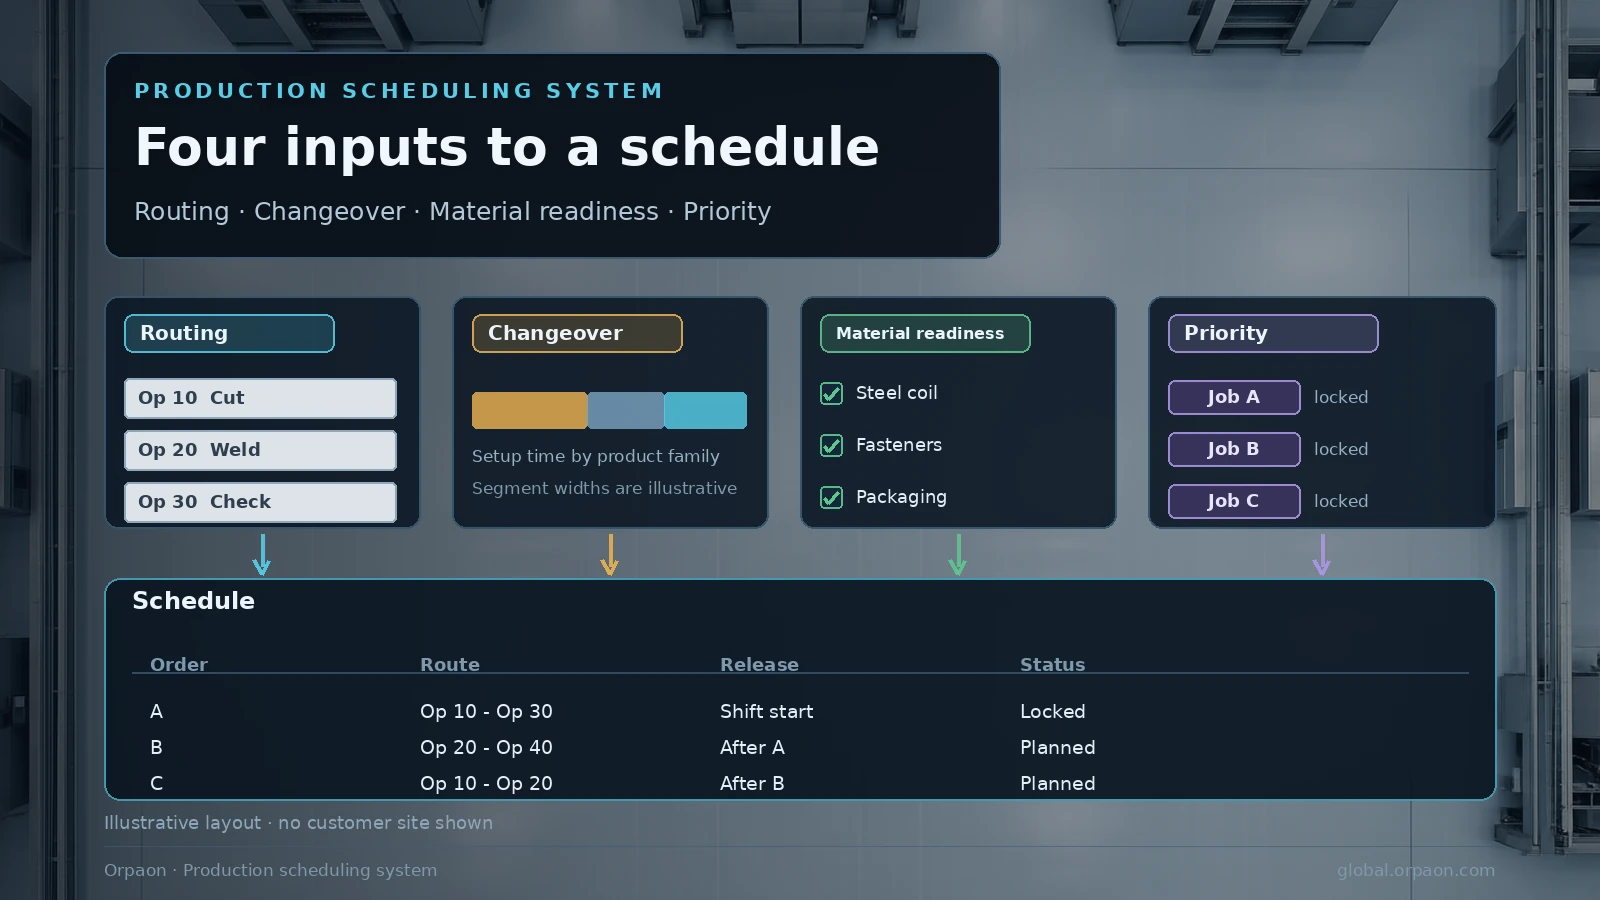
1. ตารางที่ใช้ไม่ได้ มักไม่ใช่ปัญหาของขั้นตอนวิธี
อาการซ้ำเดิม: ระบบออกตารางมา หัวหน้างานมองแวบเดียวแล้ววางไว้ข้าง ๆ จัดตามประสบการณ์ต่อไป เมื่อย้อนดู ปัญหาอยู่ที่ข้อมูลนำเข้าไม่ได้อยู่ที่โปรแกรมแก้โจทย์ เส้นทางกระบวนการขาดขั้นตอน เวลาติดตั้งเครื่องใช้ค่าเฉลี่ยเดียว และไม่เห็นสถานะความพร้อมของวัสดุ เมื่อทั้งสามอย่างเกิดพร้อมกัน ตารางที่ออกมาก็เป็นเพียงแบบฝึกคำนวณ
- เส้นทางกระบวนการไม่ครบ: ขั้นตอน กลุ่มเครื่องจักร และเวลามาตรฐานขาดหายหรือไม่ตรงกับหน้างาน ตารางจึงคำนวณบนข้อมูลสมมติ
- เวลาติดตั้งเครื่องบันทึกเป็นค่าคงที่: เครื่องเดียวกันเปลี่ยนรุ่นต่างกันใช้เวลาต่างกันมาก ตารางจึงต้องจัดใหม่บ่อยครั้ง
- ไม่เห็นความพร้อมของวัสดุ: จัดงานไว้วันหนึ่งแล้วพบว่าวัสดุหลักยังไม่เข้า ตารางพังทันทีในวันนั้น
- ยังไม่มีเกณฑ์ลำดับความสำคัญร่วม: กำหนดส่ง ระดับลูกค้า และขั้นตอนคอขวดถูกจัดลำดับต่างกันในแต่ละคน ผลลัพธ์จึงไม่ได้รับการยอมรับ
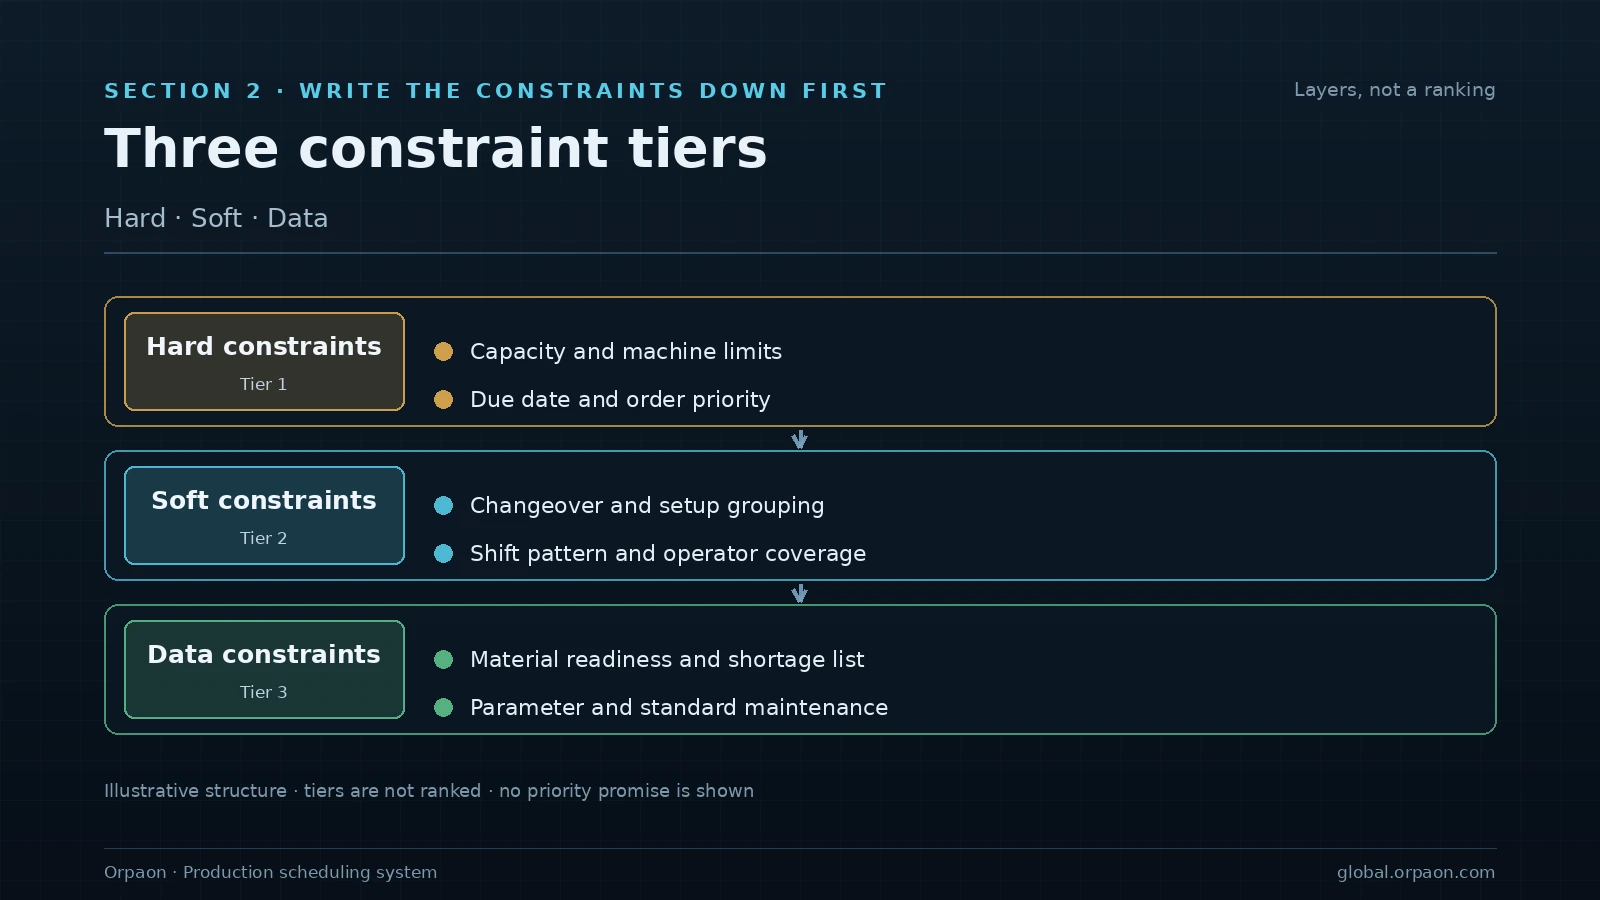
2. เขียนเงื่อนไขสามชั้นให้ชัด
ข้อมูลนำเข้าของการจัดตารางแบ่งเป็นสามชั้น คือเงื่อนไขตายตัวที่ละเมิดไม่ได้ เงื่อนไขยืดหยุ่นที่แลกเปลี่ยนกันได้ และเงื่อนไขด้านข้อมูลที่ชี้ว่าตารางน่าเชื่อถือหรือไม่ การแยกเขียนช่วยให้เมื่อมีข้อโต้แย้งเรื่องตาราง เราบอกได้เร็วว่าปัญหาอยู่ที่กฎ การแลกเปลี่ยน หรือข้อมูล
| ชั้นของเงื่อนไข | สิ่งที่ต้องเขียนให้ชัด | จุดที่มักขาด |
|---|---|---|
| ตายตัว ละเมิดไม่ได้ | ขีดความสามารถเครื่องจักรและเส้นทางกระบวนการ จำนวนแม่พิมพ์และจิ๊ก ข้อจำกัดกะและกำลังคน | ความสัมพันธ์ระหว่างเครื่องกับขั้นตอนอยู่ในความจำของช่างรุ่นพี่เท่านั้น |
| ยืดหยุ่น แลกเปลี่ยนได้ | เวลาติดตั้งเครื่อง ส่วนเผื่อกำหนดส่ง ลำดับความสำคัญลูกค้า | ใช้ค่าเฉลี่ยเดียวกับทุกรุ่นที่สลับกัน |
| ข้อมูล ชี้ความน่าเชื่อถือ | เวลามาตรฐาน เวลาที่วัสดุพร้อม จำนวนงานระหว่างทำ | บันทึกเวลาตามค่าทฤษฎี ไม่ปรับตามจังหวะจริง |
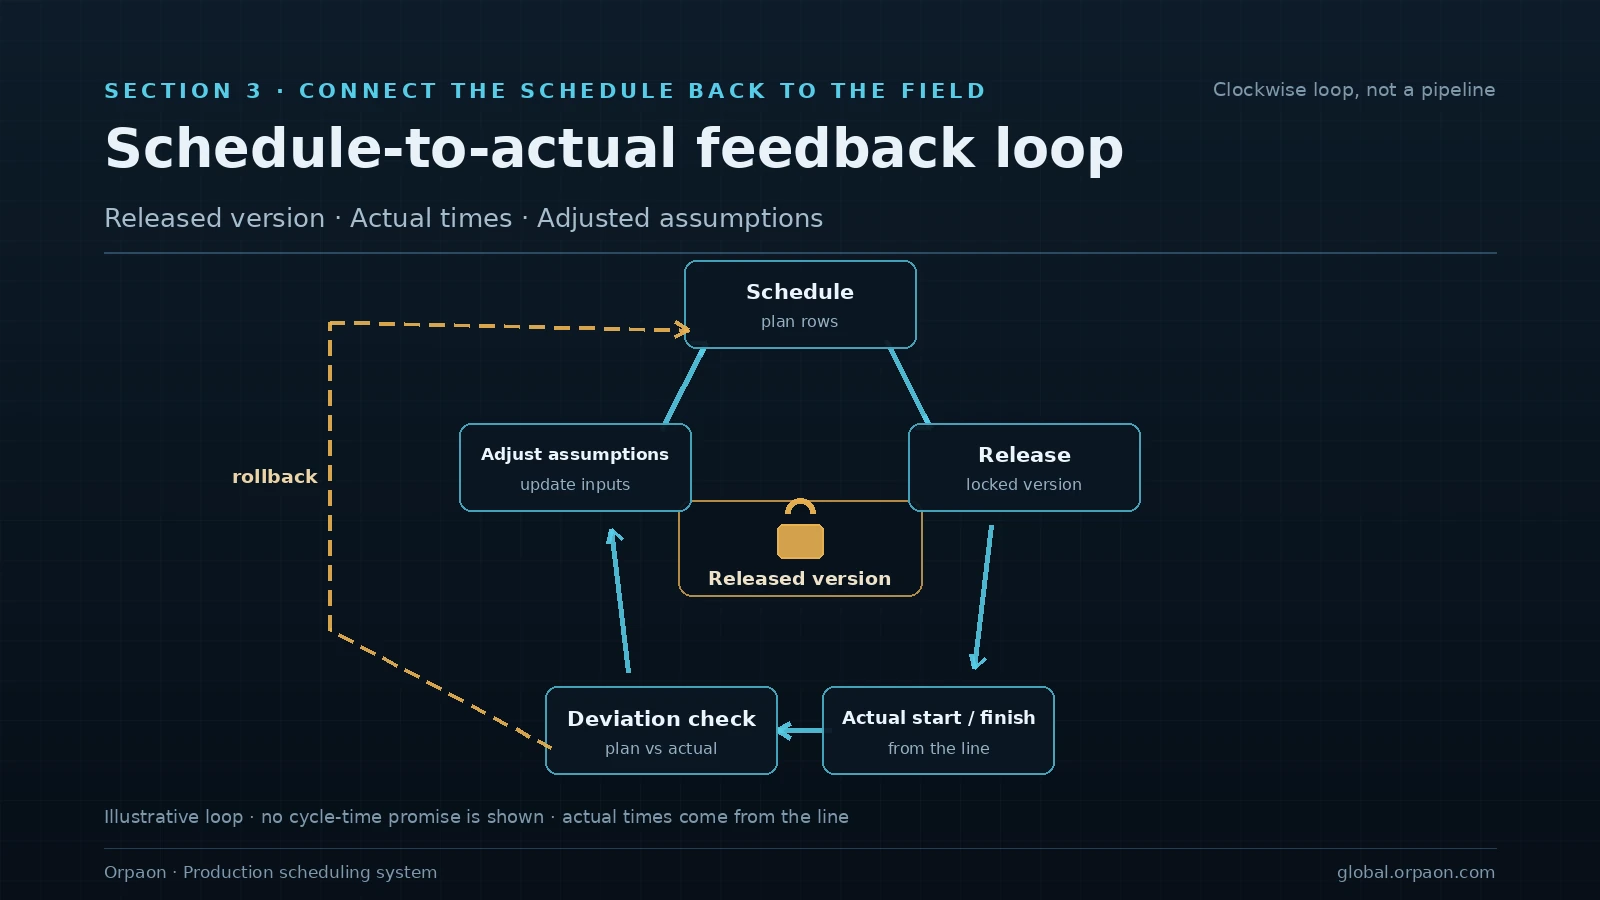
3. ตารางต้องรับข้อมูลจริงจากหน้างานกลับมา
การจัดตารางไม่ใช่การคำนวณครั้งเดียว หลังปล่อยงานแล้ว ข้อมูลเวลาเริ่ม เวลาจบ และเวลาหยุดจริงต้องถูกป้อนกลับ มิฉะนั้นรอบถัดไปยังคำนวณบนสมมติฐานเดิม และส่วนต่างจะบานปลายขึ้นทุกรอบ นี่คือเหตุผลที่การจัดตารางมักอยู่ในเส้นทางข้อมูลเดียวกับการเชื่อมต่อเครื่องจักรและ OEE เพราะการเก็บสถานะเป็นตัวกำหนดว่าตารางตรวจสอบได้หรือไม่
- ล็อกเวอร์ชันเมื่อปล่อยงาน: ทุกครั้งที่แก้ให้เหลือบันทึกหนึ่งรายการ เพื่อย้อนหาที่มาของส่วนต่างในภายหลัง
- ป้อนเวลาเริ่มและเวลาจบจริงกลับ: เมื่อส่วนต่างเกินเกณฑ์ที่ตกลงไว้ รอบถัดไปจะปรับสมมติฐานเรื่องเวลา
- เฝ้าดูเครื่องคอขวดแยกต่างหาก: เก็บข้อมูลการหยุดและการติดตั้งเครื่องที่ขั้นตอนคอขวดก่อน เพราะตารางไวต่อจุดนี้
4. เดินหน้าสามขั้น: ใช้งานได้ เทียบได้ ปรับให้เหมาะได้
โครงการจัดตารางมักเสียเวลาเพราะเวอร์ชันแรกอยากทำการหาค่าเหมาะที่สุด ลำดับที่มั่นคงกว่าคือทำให้ตารางใช้งานได้ก่อน แล้วเทียบตารางกับหน้างาน สุดท้ายจึงเติมเป้าหมายการหาค่าเหมาะที่สุด เพราะสองขั้นแรกยังไม่นิ่ง การเปรียบเทียบในขั้นที่สามก็ไม่มีฐานอ้างอิง
- ขั้นแรก: แทนการจัดด้วยมือด้วยการจัดตารางตามกำลังการผลิตจำกัด เป้าหมายคือตารางที่ใช้งานได้ ไม่ใช่คำตอบที่เหมาะที่สุด
- ขั้นที่สอง: เทียบตารางกับข้อมูลจริงทุกสัปดาห์ แล้วปรับเวลามาตรฐาน เวลาติดตั้งเครื่อง และระยะรอวัสดุ
- ขั้นที่สาม: เติมเป้าหมายอย่างจำนวนครั้งในการเปลี่ยนรุ่นและอัตราส่งตรงเวลา แล้วเปรียบเทียบทางเลือกเมื่อเงื่อนไขนิ่งแล้ว
ทุกขั้นมีเงื่อนไขการย้อนกลับ: หากอัตราการปฏิบัติตามตารางต่ำกว่าเกณฑ์ที่ตกลงติดต่อกันหลายสัปดาห์ ให้กลับไปจัดด้วยมือแบบขนาน แก้นิยามของเงื่อนไขให้เรียบร้อยก่อนแล้วจึงเดินต่อ ไม่ใช่เพิ่มขั้นตอนวิธีเข้าไป
สรุป
คุณค่าของระบบจัดตารางการผลิตไม่ได้อยู่ที่ความซับซ้อนของขั้นตอนวิธี แต่อยู่ที่ว่าทีมผลิตปฏิบัติตามตารางได้หรือไม่ และอธิบายส่วนต่างได้หรือไม่: ทำไมครั้งนี้ต้องแทรกงาน ทำไมเครื่องนี้เปลี่ยนรุ่นติดกันหลายครั้ง ทำไมล็อตนี้ยังล่าช้า สามชั้นของเงื่อนไข การป้อนข้อมูลจริงกลับ และการเดินสามขั้นพร้อมเงื่อนไขย้อนกลับ ต้องทำให้นิ่งก่อน การหาค่าเหมาะที่สุดจึงจะมีความหมาย การแทรกงานแบบพลวัตและการหาค่าเหมาะที่สุดหลายเป้าหมายเป็นแนวทางที่อยู่ระหว่างดำเนินการ ทำได้ในรูปแบบการตรวจสอบร่วม ไม่ใช่คำมั่นว่าจะส่งมอบ
นัดปรึกษาแนวทาง
นำเส้นทางกระบวนการ บันทึกการเปลี่ยนรุ่น และรายการกำหนดส่งปัจจุบันมาด้วย เราจะเสนอลำดับการดำเนินงานและร่างกฎตามเงื่อนไขจริงของโรงงาน
ติดต่อเรา