Приёмка линии визуального контроля
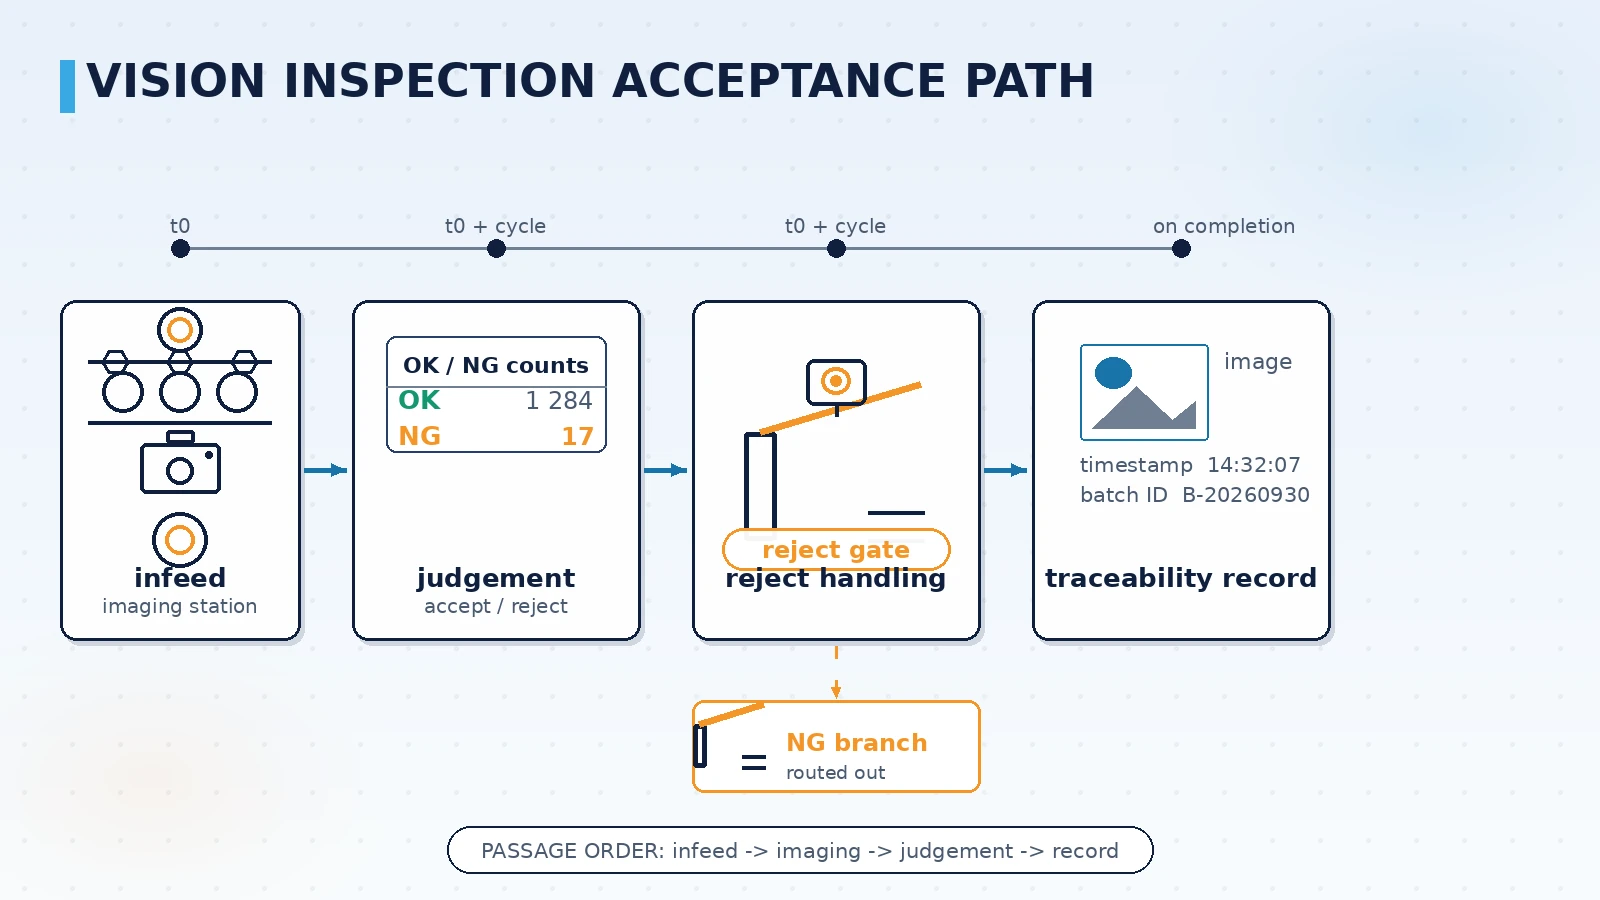
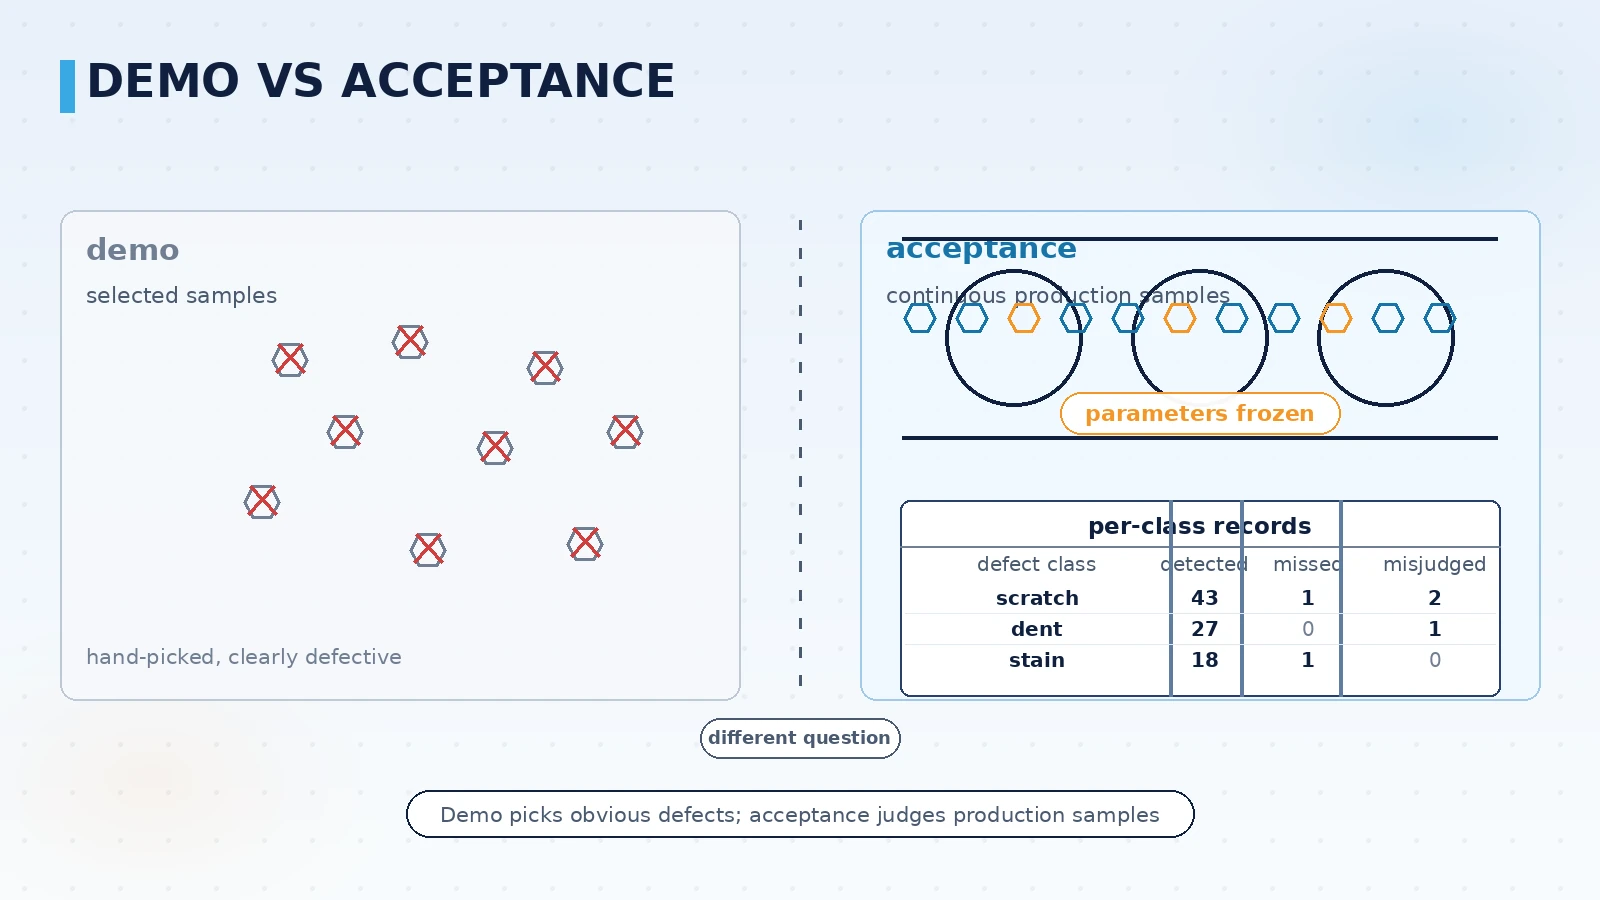
Приёмка линии визуального контроля — это не подсчёт того, сколько демонстрационных изображений алгоритм распознал верно. Это непрерывный прогон согласованного набора образцов дефектов в такт линии, поштучное сравнение решения системы с решением оператора по каждому классу дефектов и подтверждение того, что каждая деталь, признанная браком, имеет зафиксированное назначение. Демонстрация показывает возможности алгоритма на отобранных образцах, приёмка доказывает, что линия удерживает этот результат в условиях непрерывного производства, — это два разных вопроса.
1. Почему приёмку нельзя сводить к доле обнаружения
Доля обнаружения — удобный для отчёта показатель, но сам по себе он почти ничего не ограничивает. Один и тот же алгоритм даёт высокое значение на отобранном наборе образцов, а затем оно снижается, когда в непрерывном производстве появляются лёгкие дефекты, пограничные образцы и изменение формы из-за колебаний процесса. Важнее другое: доля обнаружения не отвечает на вопросы, какой класс дефектов пропущен, при каких условиях возникают ошибочные решения и куда в итоге попадает деталь, признанная браком.
Поэтому критерии приёмки обычно записывают как три пары сопоставлений. Таблица ниже раздельно сравнивает демонстрационный и приёмочный подход.
Таблица: демонстрационный и приёмочный подход
| Пункт | Демонстрационный подход | Приёмочный подход |
|---|---|---|
| Источник образцов | Отобранные типовые образцы дефектов | Образцы, взятые из непрерывного производства, включая пограничные и с лёгкими дефектами |
| Режим работы | Одиночный прогон, параметры настраиваются свободно | Непрерывный прогон в такт линии, параметры зафиксированы |
| Объект оценки | Результат по одному изображению | Весь путь каждой детали, от подачи до обработки |
| Форма вывода | Значение доли обнаружения или точности | Согласованность решений по каждому классу дефектов и запись назначения брака |
| Критерий зачёта | Впечатление на площадке демонстрации | Критерии приёмки, заранее письменно подтверждённые обеими сторонами |
Самая спорная строка ближе к концу проекта — последняя. Если критерии остаются устной договорённостью, в день приёмки возникает спор, считать ли конкретный случай пропуском; если критерии внесены в приёмочный документ, тот же разговор превращается в сверку данных.
2. Десять пунктов приёмочной проверки
Список ниже построен по пути линии контроля от формирования изображения до обработки. Каждый пункт можно измерить на площадке приёмки, и каждый оставляет запись.
- Стабильность изображения: отснять подряд несколько деталей одного изделия на одной позиции, подтвердить, что освещение и параметры камеры не смещаются, а яркость и резкость постоянны.
- Тактовая способность: выполнить непрерывный прогон в фактический такт линии и подтвердить, что время обработки одной детали всё время меньше такта, а не так, что среднее укладывается, а пики выходят за предел.
- Обнаружение и пропуски: прогнать согласованный набор образцов дефектов поштучно и записать отдельно количество и класс обнаруженных, пропущенных и ошибочно оценённых, не заменяя результат по классам одной итоговой цифрой.
- Ошибочные решения и ручная перепроверка: указать, какие классы требуют перепроверки оператором, оставляет ли это действие след в системе и записывается ли вывод обратно в метку.
- Обработка брака: подтвердить, отбраковывается деталь, маркируется или только помечается предупреждением, и соответствует ли действие обработки решению один к одному.
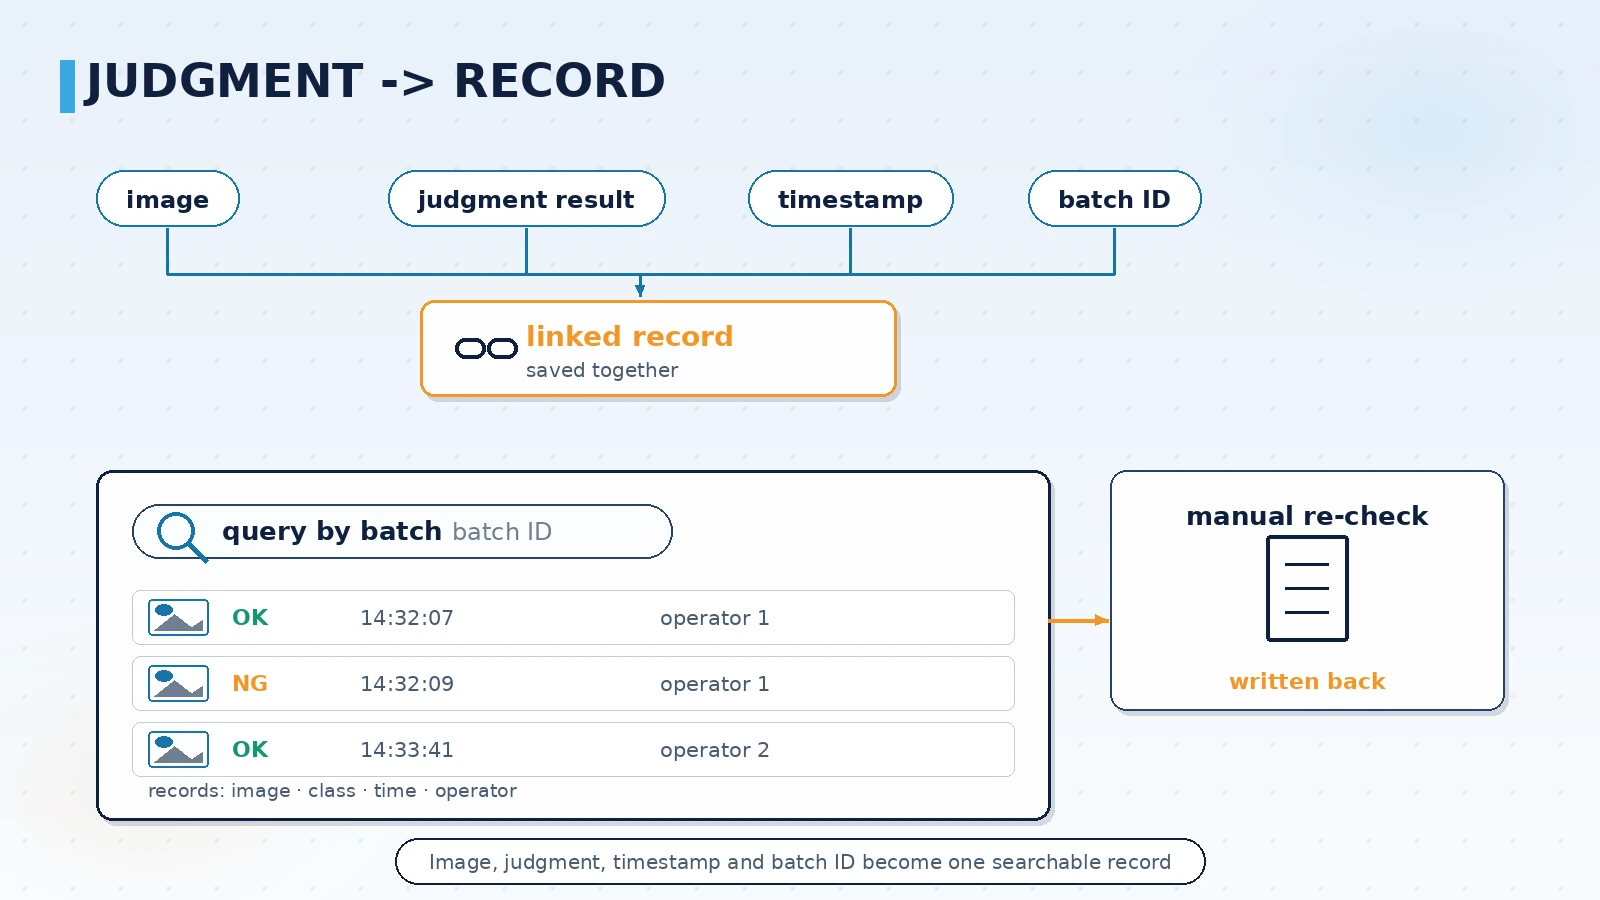
- Запись прослеживаемости: подтвердить, что изображение, решение, отметка времени и идентификатор детали или партии хранятся вместе и впоследствии возможен запрос по партии.
| Пункт проверки | Критерий | Способ получения данных | Ответственная сторона |
|---|---|---|---|
| Тактовая способность | Время обработки одной детали не превышает такт линии при непрерывном прогоне | Непрерывный журнал измерений | Линия и сторона системы |
| Обнаружение и пропуски | Статистика по классам дефектов достигает согласованного уровня | Поштучное сравнение с набором образцов | Качество и сторона системы |
| Контроль ошибочных решений | Классы и количество ошибочных решений в согласованном диапазоне | Свод по записям перепроверки | Служба качества |
| Обработка брака | Решение и действие обработки соответствуют один к одному | Записи отбраковки и маркировки | Линия |
| Полнота прослеживаемости | Изображения и решения доступны по запросу в разрезе партии | Выборочный запрос по номеру партии | Сторона системы |
Таблица: критерии приёмки, способ получения данных и ответственная сторона
3. От решения к обработке: как проверять прослеживаемость
Результаты контроля приобретают вес документа качества только после входа в цепь прослеживаемости. Проверка здесь состоит не в подсчёте изображений в базе, а в проходе по одной партии от начала до конца пути с проверкой того, оставляет ли каждый этап доступную для поиска запись.
- Связь изображения с деталью: изображение должно сопоставляться с конкретной деталью или идентификатором партии, а не только листаться в хронологическом порядке.
- Структурированное хранение решения: класс дефекта, время решения и версия рецепта контроля должны запрашиваться отдельно, чтобы после смены рецепта можно было вернуться к поведению того же класса дефектов.
- Фиксация действий обработки: отбраковка, маркировка и перепроверка имеют собственные отметки времени и оператора, чтобы не возникало пробела, когда система признала брак, а на площадке ничего не произошло.
- Прослеживаемость ручной перепроверки: вывод перепроверки должен записываться в ту же запись, а не оставаться в блокноте или в рации.
- Запрос по партии: номер партии служит входом, по которому извлекаются все записи контроля этой партии, — именно это чаще всего требуется при аудите и разборе претензий.
4. Порядок работ до приёмки
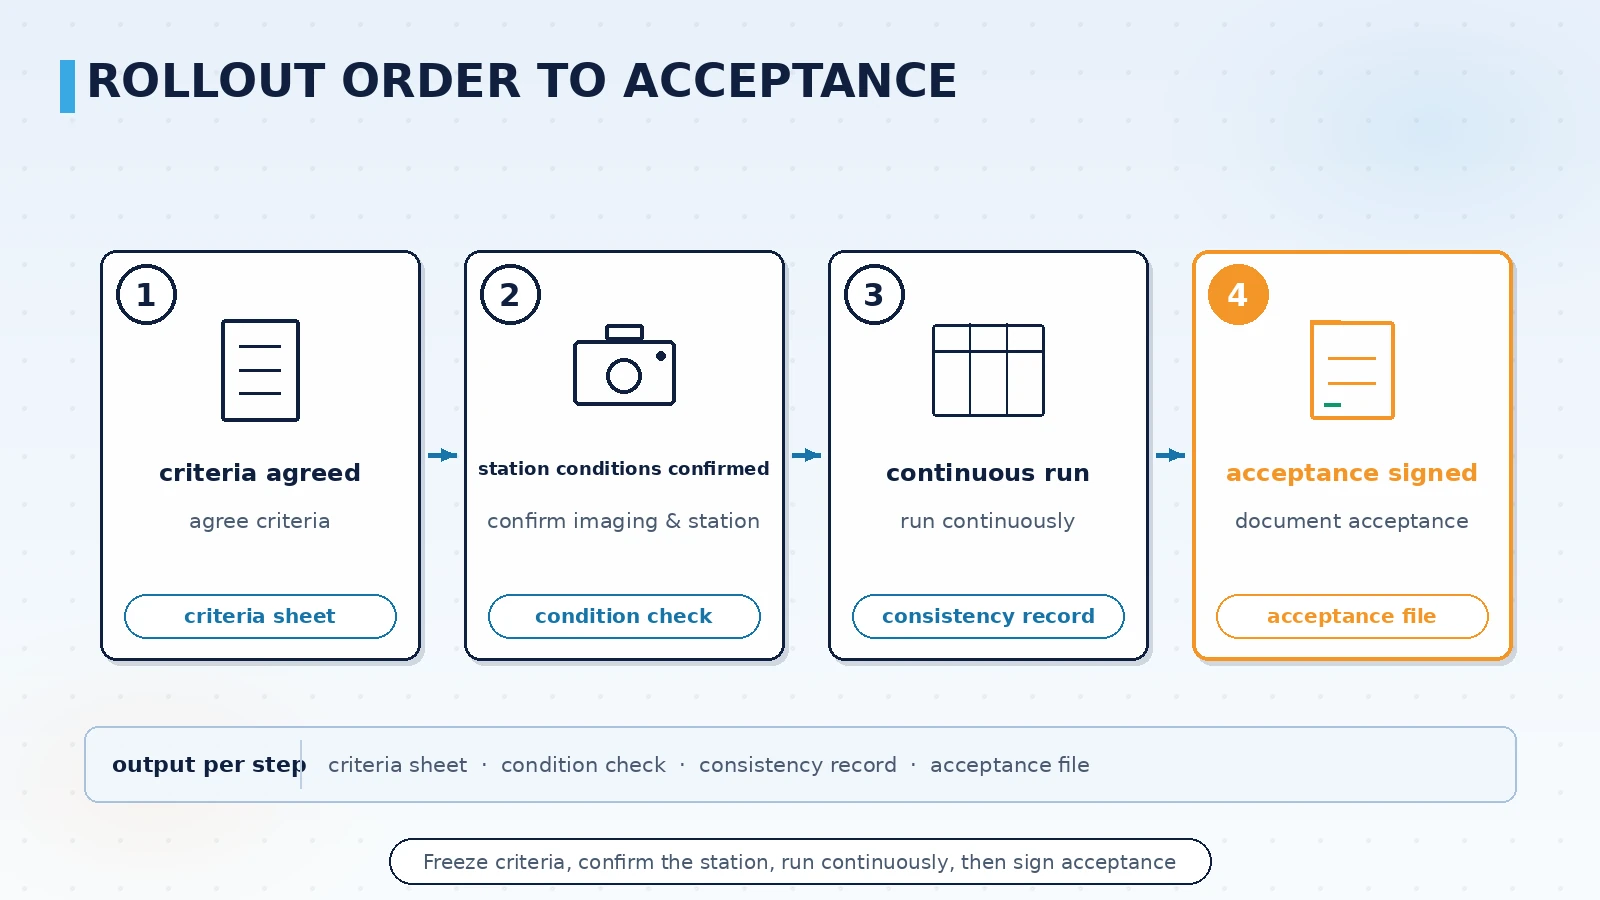
Если перевести эти требования в план проекта, линия контроля обычно проходит следующие этапы, и у каждого есть чёткий результат.
- Согласовать классы дефектов и критерии: сначала утвердить со службой качества классы дефектов, критерии приёмки и набор образцов, и лишь затем обсуждать параметры системы.
- Подтвердить условия съёмки и рабочей позиции: проверить пространство позиции, схему освещения, способ запуска и механизм отбраковки, поскольку эти условия определяют достижимость такта и стабильности.
- Непрерывный прогон и сверка данных: прогнать набор образцов непрерывно в такт линии, сравнить решения по классам и выпустить запись согласованности.
- Приёмочный документ и архив: собрать критерии, измеренные данные, совместно подтверждённый вывод и способ запроса прослеживаемости в приёмочный документ.
Такой проект линии контроля ведётся похоже на проекты со стороны оборудования: сначала подтверждаются критерии оценки, затем определяются аппаратная часть и условия позиции, после чего завершаются интеграция системы и настройка панели, и в конце выполняется измерение по списку проверки. Именно этот порядок мы используем в проектах машинного зрения: классификация дефектов и критерии оценки сначала оформляются документом, а условия съёмки и параметры алгоритма настраиваются под этот документ. Если результат нужно передавать в систему управления линией или на панель качества, данные контроля можно записывать через согласованный интерфейс для последующей прослеживаемости и сводной статистики. Направления, связанные с интеллектуальной оценкой, сейчас развиваются как наработка и пилотные проверки: совместная проверка возможна для конкретного класса дефектов, без предварительных обещаний по результату оценки.
Заключение
Приёмка линии визуального контроля сводится к доказательству двух вещей одновременно: можно ли доверять решению и есть ли у брака зафиксированное назначение. Доля обнаружения — лишь удобный для отчёта показатель. Надолго ли линия сохранит работоспособность, определяют согласованность по классам дефектов, механизм перепроверки при ошибочном решении, соответствие между решением и обработкой и возможность получить результат по партии. Внесите эти четыре пункта в приёмочный документ и измерьте их непрерывным прогоном и сверкой данных — тогда линию контроля действительно можно считать переданной.
Записаться на демонстрацию продукта
Если ваша линия рассматривает контроль внешних дефектов или измерения размеров в потоке, мы можем разобрать подход к критериям приёмки и записи данных с учётом ваших классов дефектов и условий рабочей позиции.
Связаться с нами