Мониторинг красильного производства: кривые, партии, цвет
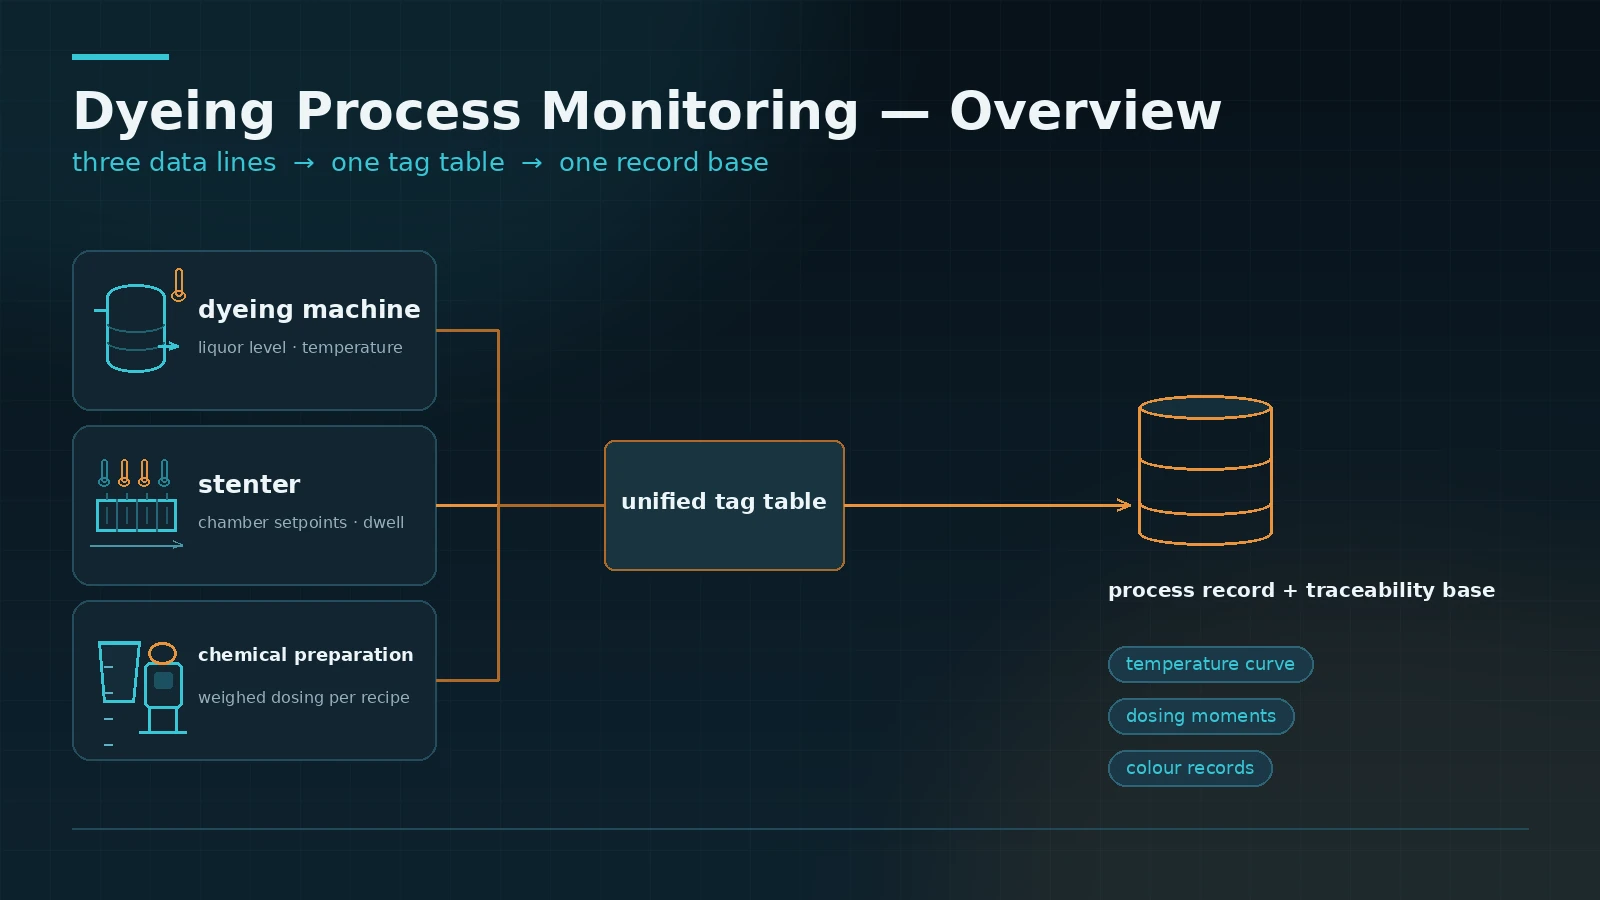
Система мониторинга красильного производства — это верхний уровень наблюдения и уровень данных красильного цеха: она записывает температурные кривые и моменты дозирования красильных машин, температуры зон и скорость полотна сушильно-ширильных машин, а также взвешивание растворов и цветовое отклонение на одной шкале времени, чтобы технологические условия каждой партии можно было затем просмотреть и сравнить. Сложность перекраса из-за отклонения цвета или спора о партии обычно не в отсутствии данных, а в том, что данные разбросаны по местным пультам, сменным журналам и лабораторным таблицам и не встречаются на одной шкале времени. В статье разобрано, что должен собирать каждый из трёх потоков, какие определения зафиксировать до пуска, как карты партий и номера крашения образуют цепочку прослеживаемости и каковы критерии приёмки при поэтапном внедрении.
1. Что охватывает система мониторинга красильного производства: три потока данных
Система мониторинга красильного производства — это верхний уровень наблюдения и уровень данных красильного цеха. Она записывает три группы параметров на одной шкале времени: красильная машина (номер партии, модуль ванны, кривая нагрева и охлаждения, моменты дозирования, pH), сушильно-ширильная машина (температура по зонам, скорость полотна, величина опережения, влажность отходящего воздуха) и участок приготовления растворов и лаборатория (взвешивание красителей и вспомогательных веществ, концентрация маточного раствора, цветовое отклонение лабораторных выкрасок). Когда эти три потока лежат на одной шкале времени, технологические условия одной партии можно восстановить полностью, а не собирать из сменных журналов.
Отличие от местного пульта управления — в сохранении и сопоставлении. Местный пульт обслуживает текущую смену, и после изменения уставки историю изменений трудно восстановить. Система мониторинга опрашивает сигналы с фиксированным циклом и архивирует значения, поэтому кривые одного артикула в разных сменах и на разных машинах можно накладывать друг на друга напрямую. Когда цвет приходится перекрашивать, возможность поднять исходную кривую нагрева и моменты дозирования — это совсем иная отправная точка, чем рукописная технологическая карта.
Интерфейсы на площадке редко бывают однородными. Более новые красильные и сушильно-ширильные машины обычно имеют порт Ethernet и работают по Modbus TCP или OPC UA (IEC 62541); старые машины часто располагают только последовательным портом RS485 с протоколом производителя или Modbus RTU; оборудование приготовления растворов и взвешивания обычно представлено весовым индикатором с последовательным интерфейсом. Система мониторинга должна поддерживать эти каналы в рамках одной таблицы тегов и хранить сырые значения, инженерные значения и биты состояния отдельно, чтобы изменение диапазона в одном месте не искажало исторические кривые.
2. Определения, которые нужно зафиксировать до пуска: модуль ванны, нагрев и единицы энергии
На двух красильных машинах разных поставщиков один и тот же модуль ванны может выражаться совершенно по-разному: уровень в миллиметрах, частота главного насоса или рассчитанное отношение. Если не согласовать эти определения до пуска, все последующие сравнения будут искажены. Подтверждайте по классам сигналов и записывайте выводы в документ об объёме работ.
| Класс сигнала | Что нужно подтвердить | Частая проблема |
|---|---|---|
| Кривая температуры | Место датчика (в растворе или на выходе теплообменника), цикл опроса, единица скорости нагрева | Записывается только заданное значение программы, а не измеренное, поэтому отклонение оценить нельзя |
| Модуль ванны и уровень | Тип и диапазон датчика уровня, источник массы полотна, является ли модуль расчётным или заданным | Масса полотна вводится вручную, и модуль не соответствует фактическому |
| Дозирование и приготовление | Момент подачи, единица количества (кг, л или процент), фиксируется ли концентрация маточного раствора | Хранится только идентификатор рецепта, поэтому после изменения версии условия не воспроизвести |
| Температура сушильно-ширильной машины | Число и положение датчиков по зонам, единица скорости полотна, определение опережения | По одному датчику на зону, поэтому источник различия цвета по сторонам не найти |
| Пар и вода | Тип расходомера, единица измерения (кг или кубические метры), распределение по партии или по смене | Смешение единиц (тонны и килограммы) не позволяет рассчитать удельный расход |
| Цветовое отклонение и контроль | Формула цветового различия и источник света (например, CIELAB ΔE*ab, D65), место измерения | Фиксируется только результат «годен/не годен» без числового значения, поэтому тренд не виден |
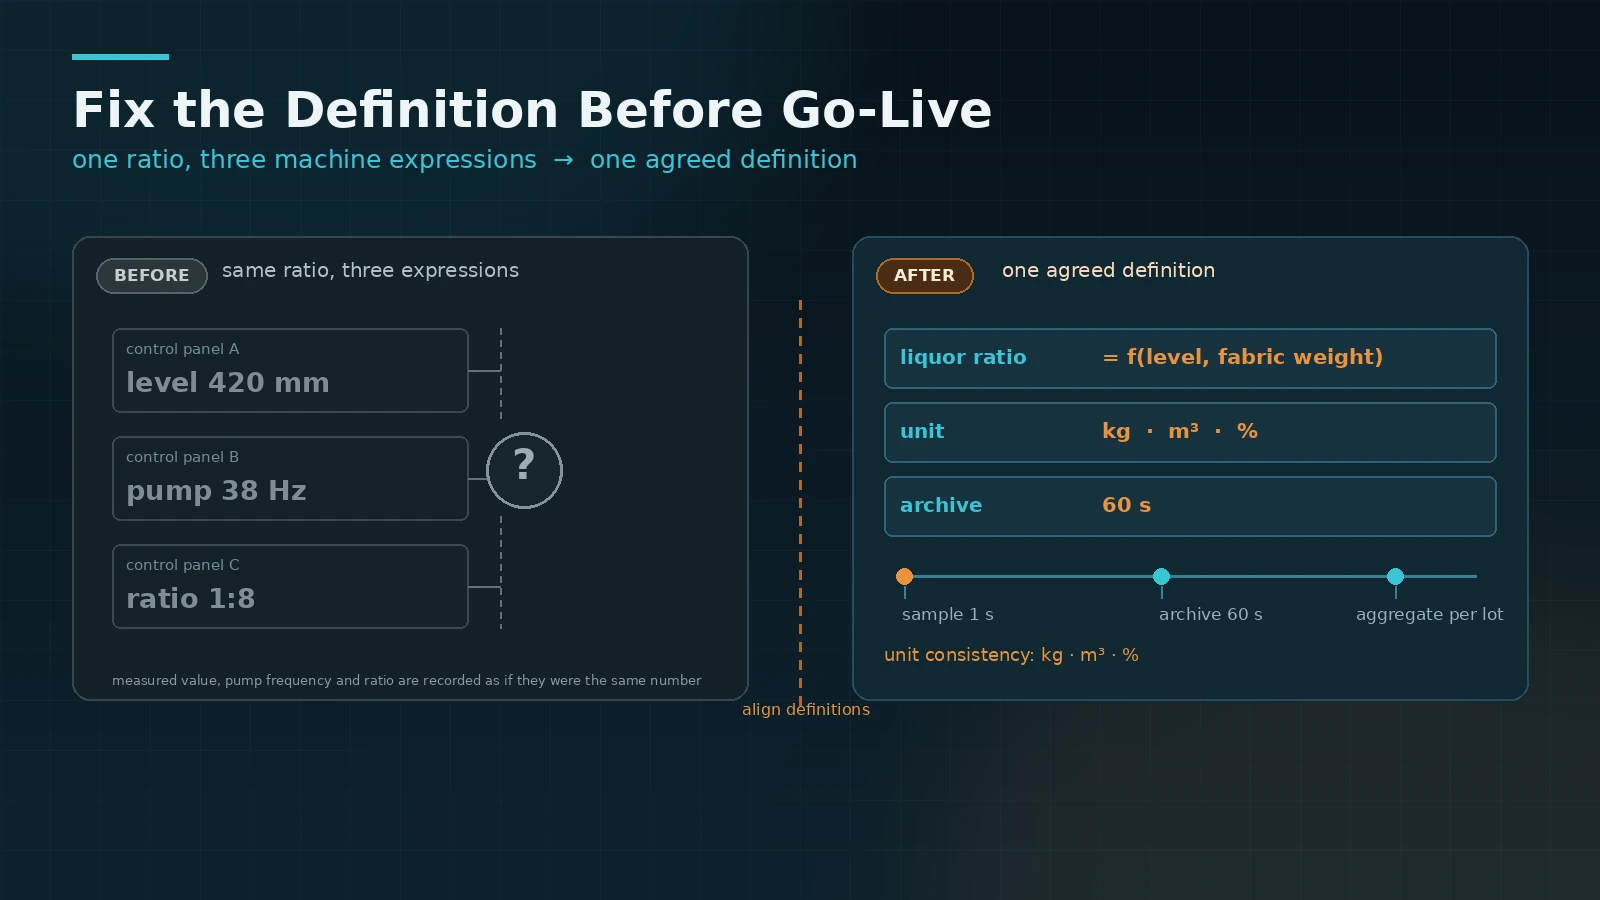
Стратегию опроса и архивирования определяют вместе с определениями. Температуру и давление обычно собирают посекундно и архивируют поминутно; дозирование и движение клапанов записывают по изменению; выпуск, пар, воду и электроэнергию агрегируют по партии или по смене. Стратегия архивирования должна отвечать на два вопроса: можно ли поднять полную кривую партии трёхмесячной давности и сколько места занимает одна партия. Первое определяет срок хранения, второе — бюджет на хранение и резервное копирование.
3. Как карты партий, номера партий крашения и записи цветового отклонения образуют цепочку прослеживаемости
Прослеживаемость в красильном производстве отличается от сборки: одна партия крашения может опираться на несколько партий суровой ткани, а полученное полотно затем делится между несколькими заказами. Цепочка должна работать в обе стороны: от заказа на готовую продукцию назад к партии крашения и партиям суровой ткани и от партии суровой ткани вперёд к заказам, в которые она вошла.
- Карта партии: при приёмке суровой ткани фиксируют номер партии, поставщика и метраж, затем при запуске привязывают номер карты к партии крашения. Если одна партия крашения опирается на несколько партий ткани, регистрируют все, а не только основную.
- Номер партии и кривая процесса: номер партии крашения — первичный ключ процесса. Кривые, записи дозирования, оператор и время привязаны к нему, а повторное использование номеров требует явного правила по циклу и освобождению.
- Записи цвета: значения лабораторной выкраски, межпартионных различий и финального контроля фиксируют по одной формуле и при одном источнике света с указанием места измерения, чтобы отделять колебания внутри партии от различий между партиями.
- Перекрас и исправление: перекрас должен создавать новую запись обработки со ссылкой на исходную партию, чтобы кривая после перекраса не перезаписывала первоначальную.
- Готовая продукция и заказы: результаты контроля привязывают к номеру заказа, номеру партии и метражу, чтобы при отгрузке от заказа можно было пройти ко всем задействованным партиям.
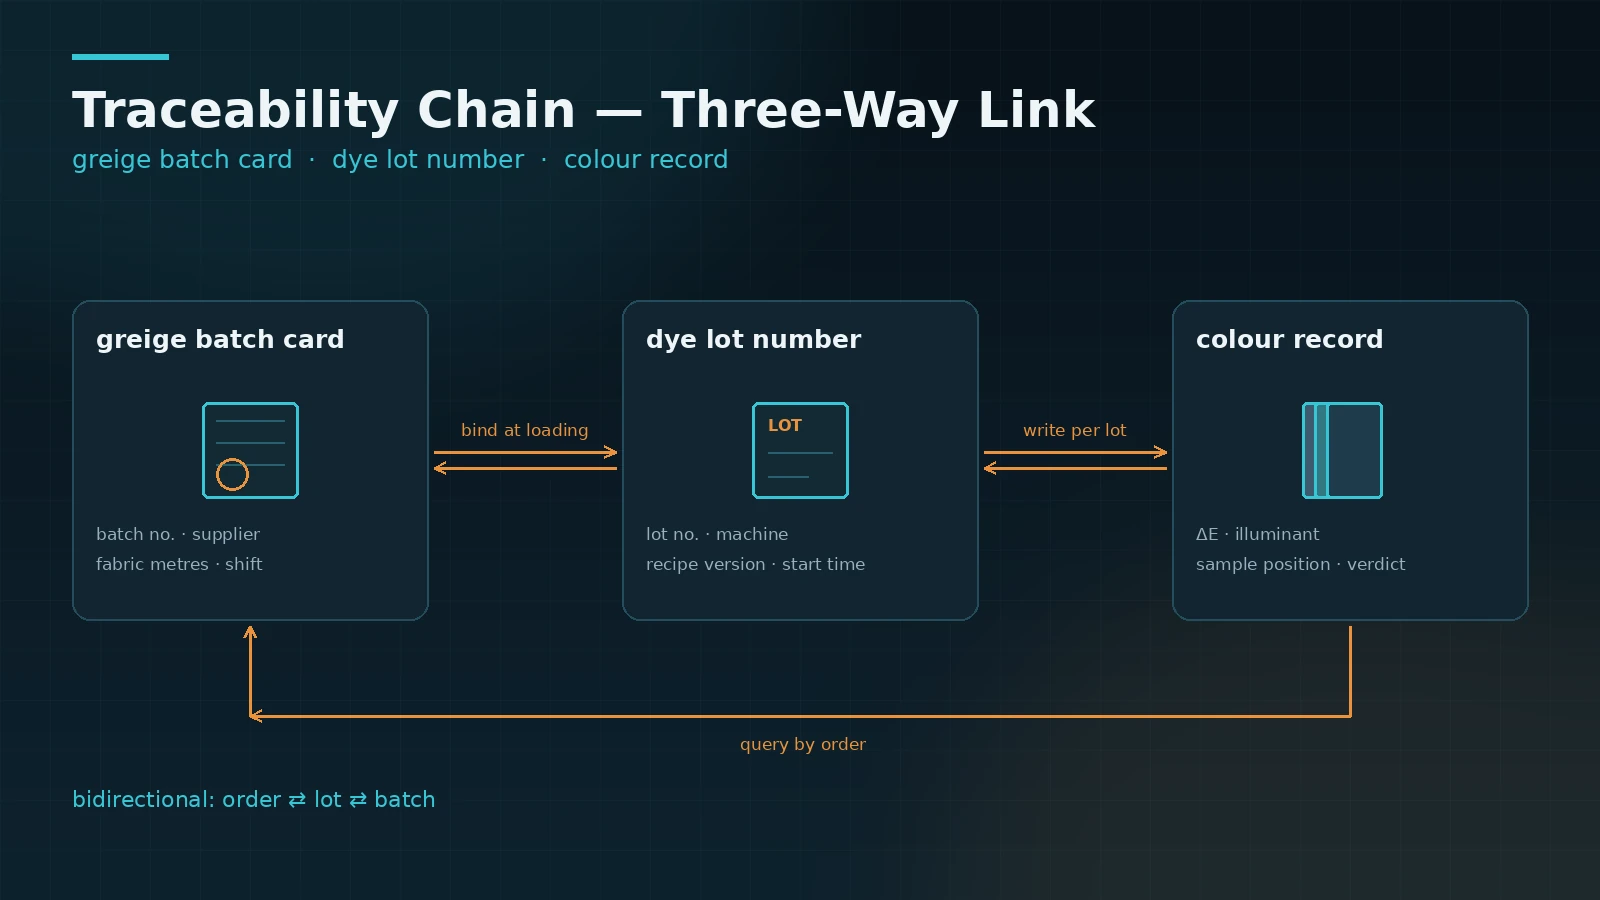
Чаще всего пропускают регистрацию нескольких партий ткани в одной партии крашения. При напряжённом графике вводят только основную партию, и остальные выпадают из цепочки. Если затем заказчик задаёт вопросы по всей отгрузке, остаётся лишь примерный интервал времени.
4. Поэтапное внедрение и критерии приёмки
В красильном цехе много моделей машин и плотная смена партий, поэтому подключить всё предприятие сразу обычно нереально. Более управляемый путь — взять одну линию или один цех, отладить кривые красильных машин и привязку партий, а затем расширяться на сушильно-ширильные машины и учёт энергоресурсов.
- Этап 1, одна машина и одна линия: цель — ключевые параметры архивируются непрерывно, а значения кривых совпадают с местным пультом. При приёмке проверяют несколько партий на полноту температуры, модуля ванны и моментов дозирования, а также на непрерывность отметок времени.
- Этап 2, прослеживаемость партий и цвета: карты партий, номера партий крашения и записи цвета начинают работать совместно, заказ можно проследить до партий, а по номеру партии поднять кривые и результаты контроля.
- Этап 3, энергоресурсы и несколько цехов: пар, вода и электроэнергия распределяются по партии или по смене, удельный расход попадает в регулярную отчётность, а проверенные таблицы тегов и шаблоны отчётов тиражируются на другие цеха.
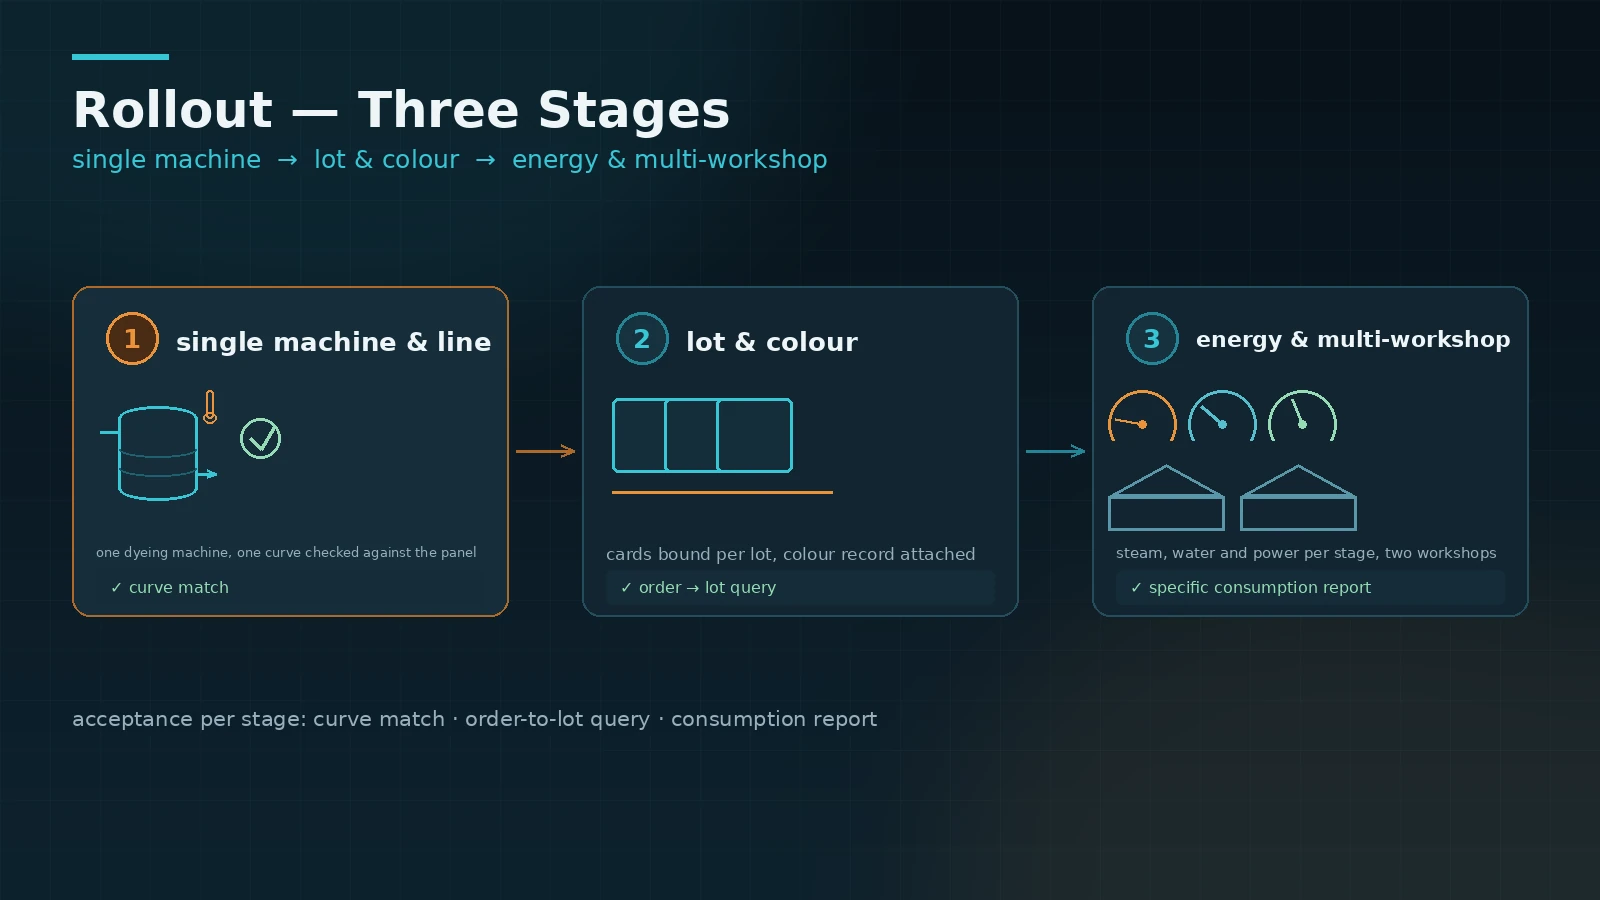
Критерий — не число подключённых тегов, а то, открывает ли цех кривые в системе первым, когда возникает проблема с цветом или перекрас. До этого момента рост числа соединений остаётся только подключением оборудования.
Заключение: сначала согласовать определения, потом считать машины
Ценность системы мониторинга красильного производства не в числе подключённых машин, а в том, были ли заранее зафиксированы определения температурной кривой, модуля ванны и расхода энергоресурсов и совпадают ли карты партий с номерами крашения, когда партию действительно начинают прослеживать. Когда эти три вещи держатся, цех при проблеме с цветом или перекрасе открывает кривые в системе первым; до этого дополнительные экраны лишь переносят местный пульт на другой дисплей. Для красильного предприятия отладить кривые и привязку партий в одном цехе, а затем расширяться на сушильно-ширильные машины и учёт энергоресурсов обычно управляемее, чем подключать всё предприятие сразу.
Записаться на обсуждение решения
Если ваша компания рассматривает систему мониторинга красильного производства или хочет сначала разобрать определения сигналов и требования к прослеживаемости партий на существующих красильных и сушильно-ширильных машинах, свяжитесь с нами, чтобы обсудить условия площадки и порядок работ. Мы предложим выполнимый подход с учётом типов машин, интерфейсов связи и требований к записям процесса.
Связаться с нами