Система SPC: контрольные карты и пригодность процесса
Система SPC статистического управления процессами наносит данные измерений каждой партии в порядке времени на контрольные карты, чтобы процесс подавал сигнал до того, как начнёт давать брак. Она отслеживает не «сколько брака уже произведено», а «начало ли распределение значений этого процесса смещаться, в какую сторону и с какой скоростью». Внедрение SPC сводится к трём вещам: стабильно собирать данные измерений, правильно выбрать контрольные карты и правила оповещения, связать пригодность процесса с действиями по оптимизации. В статье описаны пути сбора данных, выбор карт и правил оповещения, чтение индексов пригодности, реакция на сигналы и замкнутый цикл, границы с MES и контрольным оборудованием, а также поэтапное внедрение и точки приёмки.
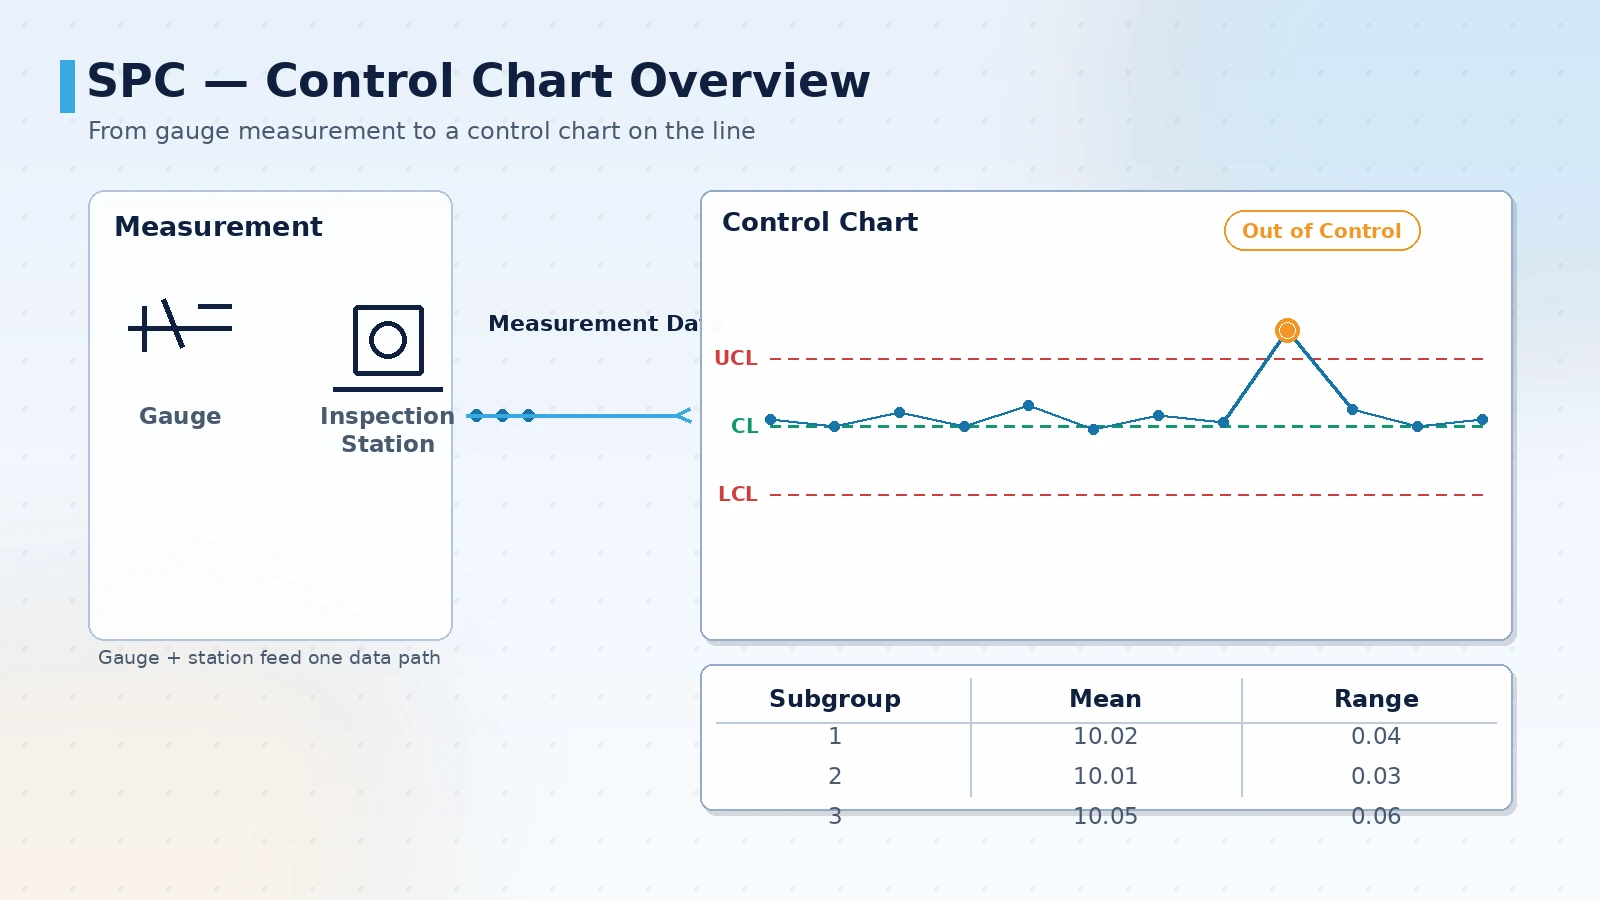
Три вопроса, на которые отвечает SPC
Ценность SPC не в красивой ломаной линии, а в том, что вариация процесса превращается в запись, по которой можно задать вопрос по каждой точке. Перед созданием системы определите вопросы, на которые нужно ответить, чтобы у каждого поля позже была причина существовать.
- Стабильно ли сегодня распределение значений этого процесса или уже начался дрейф либо тренд
- Вариация — это нормальная вариация процесса или уже сработало правило оповещения
- Когда сработало: кто, когда, по какому правилу обработал и каков результат
- Какова пригодность процесса (Cp/Cpk) и соответствует ли она требованиям заказчика
- Можно ли разложить эти выводы по процессам, продуктам, сменам и машинам
Частая ошибка — сначала купить инструмент отчётности и только потом думать, откуда берутся данные. Надёжный порядок обратный: сначала определить измеряемые характеристики и правила оповещения, затем сбор данных, и только потом графики и панели.
Откуда берутся данные измерений: уровни сбора
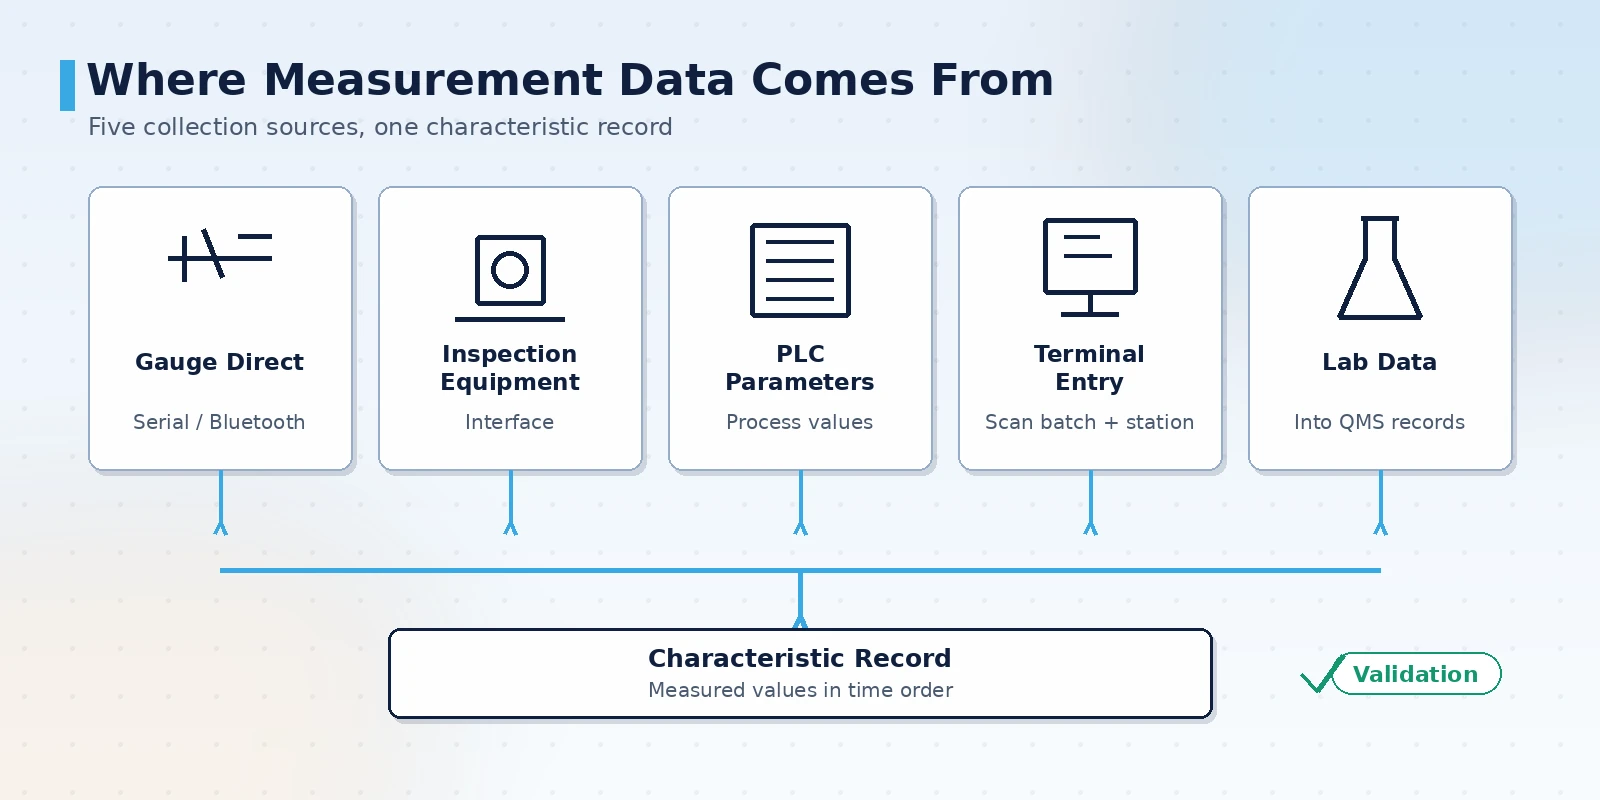
Основа SPC — «значения измерений одной характеристики в порядке времени». Условия на площадках сильно различаются, поэтому возможность автоматически и стабильно собирать данные определяет, имеет ли контрольная карта смысл. Обычный подход — сочетание нескольких способов: автоматический сбор охватывает загруженные позиции, ручной ввод закрывает то, где нет интерфейса.
- Подключение средств измерений: цифровые штангенциркули, микрометры и координатные машины записывают значения напрямую в систему через последовательный порт или Bluetooth, снижая ошибки переноса
- Подключение контрольного оборудования: оптические измерительные машины, посты визуального контроля и автоматические линии возвращают результаты измерений и вердикты через интерфейсы
- ПЛК и параметры процесса: для характеристик, отражаемых параметрами оборудования, значения процесса берутся из контроллера как вспомогательный контроль
- Ввод на посту контроля: входной, первый образец, обход и отгрузочный контроль вводятся на терминале, сканеры штрихкодов связывают партии и позиции
- Лабораторные данные: физико-химические и механические результаты объединяются в одну карточку характеристики через систему управления данными
- Проверка данных: при вводе проверяются верхний и нижний пределы и диапазон средства измерений, явно аномальные значения предлагается перепроверить на месте
Как выбрать контрольные карты и правила оповещения
Контрольная карта не одна; неверный выбор полностью лишает оповещение смысла. Выбор зависит от двух вещей: данные это переменные или атрибутивные, и каждая выборка это одна точка или подгруппа.
- Выход одной точки за предел: точка вне контрольного предела, обычно указывает на внезапную причину
- Несколько точек по одну сторону: несколько точек подряд по одну сторону от центральной линии, указывает на смещение среднего процесса
- Устойчивый тренд: несколько точек подряд монотонно вверх или вниз, указывает на системные причины, такие как износ инструмента и температурный дрейф
- Приближение к пределу: несколько точек подряд в зоне вблизи контрольного предела, предвестник смещения
- Периодичность и смешанный тип: точки в периодическом или регулярно смешанном расположении, указывают на периодические факторы, такие как смена смены и смена материала
| Тип данных | Типовые контрольные карты | Случай применения |
|---|---|---|
| Переменные, одна точка | Карта индивидуальных значений и скользящего размаха | Большое время на единицу, одно измерение за выборку |
| Переменные, подгруппа | Карта средних и размахов / средних и стандартных отклонений | Можно взять несколько образцов сразу, контроль стабильности процесса |
| Атрибутивные, число дефектных | Карта доли дефектных | Контроль партиями, наблюдение за долей брака |
| Атрибутивные, число дефектов | Карта числа дефектов | Наблюдение за числом дефектов на единицу продукции |
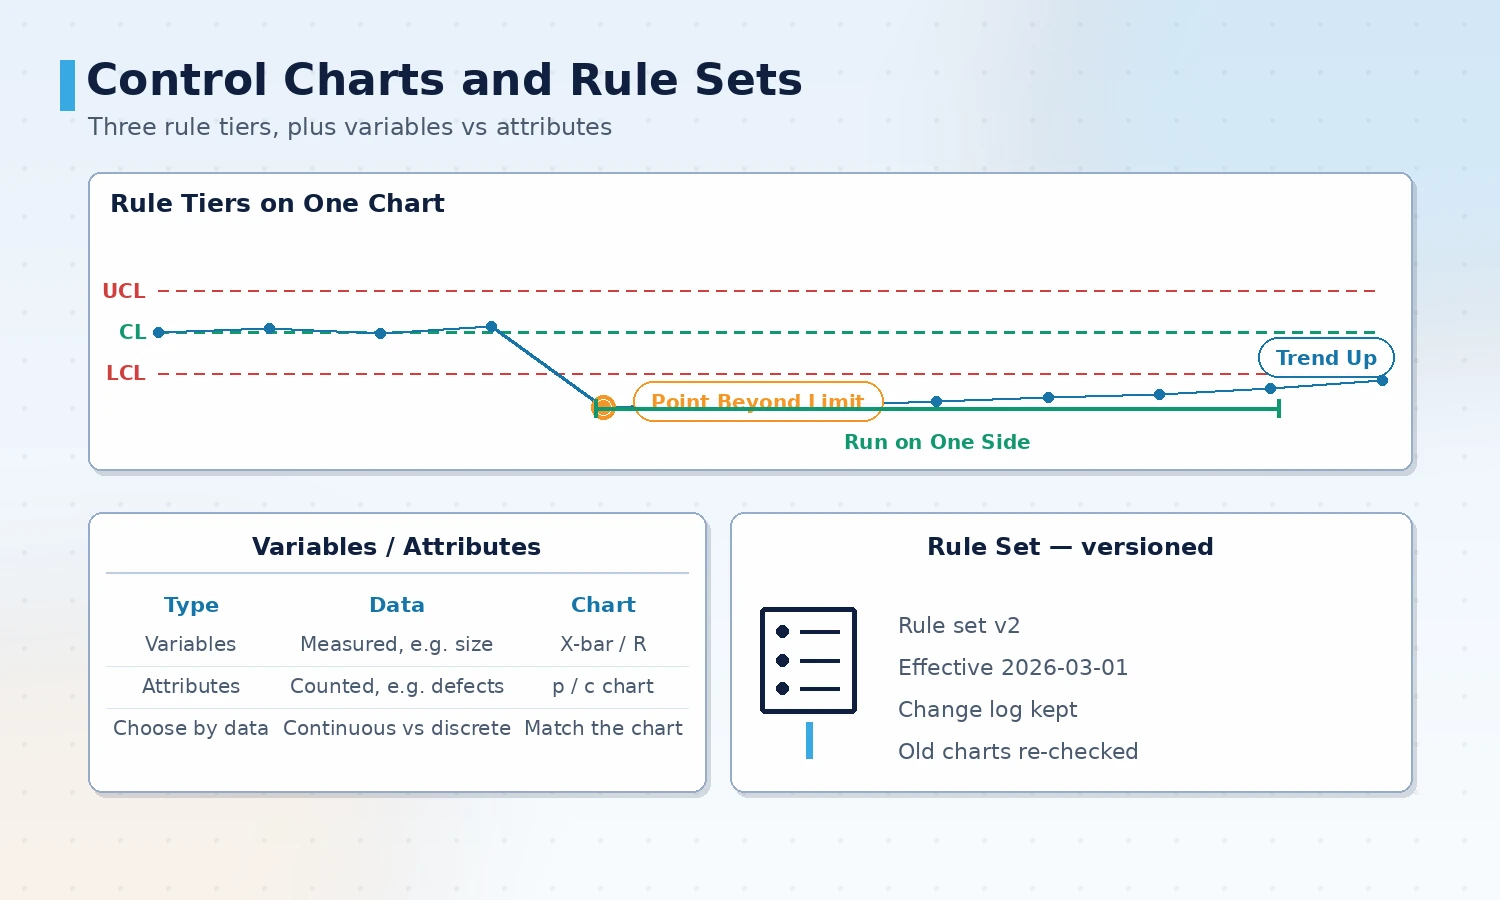
Правила оповещения нужно версионировать. При смене версии набора правил сопоставимость исторических сигналов меняется, поэтому изменения нужно фиксировать, а момент перехода отмечать в отчётах.
Правила оповещения переводят «что-то выглядит не так» в выполнимое условие. Обычный набор правил включает выход одной точки за предел, несколько точек подряд по одну сторону от центральной линии, несколько точек подряд вверх или вниз и точки в периодическом расположении. Правил не должно быть много: слишком чувствительный набор скрывает настоящие аномалии.
Как читать пригодность процесса: Cp и Cpk
Контрольная карта отвечает «стабильно ли», пригодность процесса отвечает «достаточно ли». Их нужно смотреть вместе: индекс пригодности, рассчитанный на нестабильном процессе, бессмыслен, потому что распределение постоянно меняется.
- Cp: учитывает только отношение ширины распределения к ширине допуска, отражает потенциал без смещения
- Cpk: учитывает и положение распределения, отражает фактический уровень, наиболее востребованный заказчиками показатель
- Односторонний допуск: при наличии только верхнего или только нижнего предела используют Cpu или Cpl, а не подгоняют Cpk
- Предусловие: сначала подтвердите управляемость процесса, затем считайте индекс пригодности; нестабильные данные требуют анализа причин
- Долгосрочно и краткосрочно: значения пригодности из разных временных окон несопоставимы напрямую, в отчёте нужно указывать интервал выборки
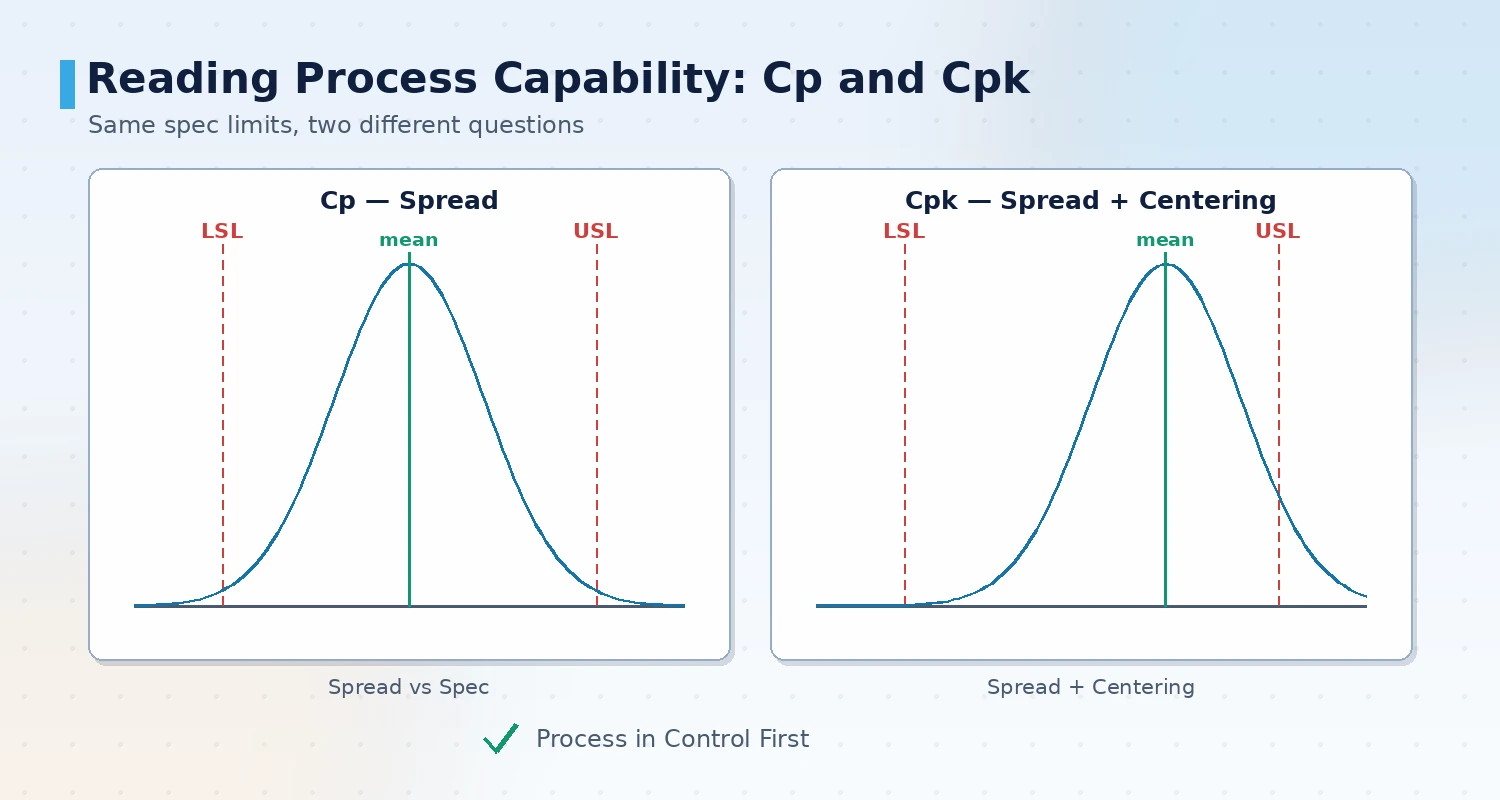
Перед расчётом определите источник допуска и измерительную систему. Объединение данных одной характеристики, измеренных разными средствами или разными контролёрами, завышает или размывает значение пригодности из-за погрешности измерения.
Реакция на сигналы и замкнутый цикл
Сигнал на контрольной карте — только начало; система работает, когда смена может отреагировать по правилу и оставить запись об обработке. Цепочка реакции должна быть короткой, ответственность ясной, иначе сигналы быстро игнорируются.
- Уровни сигналов: отделяйте жёсткие правила, такие как выход точки за предел, от мягких трендовых, не обращаясь с ними одинаково
- Путь уведомления: сигнал указывает процесс, характеристику, правило и текущее значение, чтобы responder мог оценить по прибытии
- Запись обработки: действие, причина, временные меры и постоянные контрмеры записываются в систему как прослеживаемая запись
- Связанная остановка: для безопасности или критичных характеристик можно настроить останов машины или блокировку потока при выходе за предел
- Проверка результата: после внедрения контрмеры проверьте, действительно ли фактически изменились карта и значение пригодности той же характеристики
- Поиск по истории: ищите прошлые сигналы по процессу, характеристике и времени, чтобы находить закономерности повторяющихся проблем
Границы с MES, контрольным оборудованием и панелями
SPC редко существует в одиночку; он разделяет работу с MES, контрольным оборудованием и панелями, и ясные границы исключают дублирование.
- С MES: MES управляет нарядами, партиями и исполнением производства; SPC берёт контекст партии и позиции из MES, не поддерживая его дважды
- С контрольным оборудованием: средства измерений и посты контроля выдают значения; SPC анализирует временной ряд, и стороны не записывают выводы друг друга
- С панелями: панели показывают текущее состояние и сигналы; SPC хранит исторический ряд и статистические выводы, слой отображения не дублирует исходные данные
- Единый источник данных: не храните значения одной характеристики в нескольких системах, выберите одно место как основной источник
Поэтапное внедрение
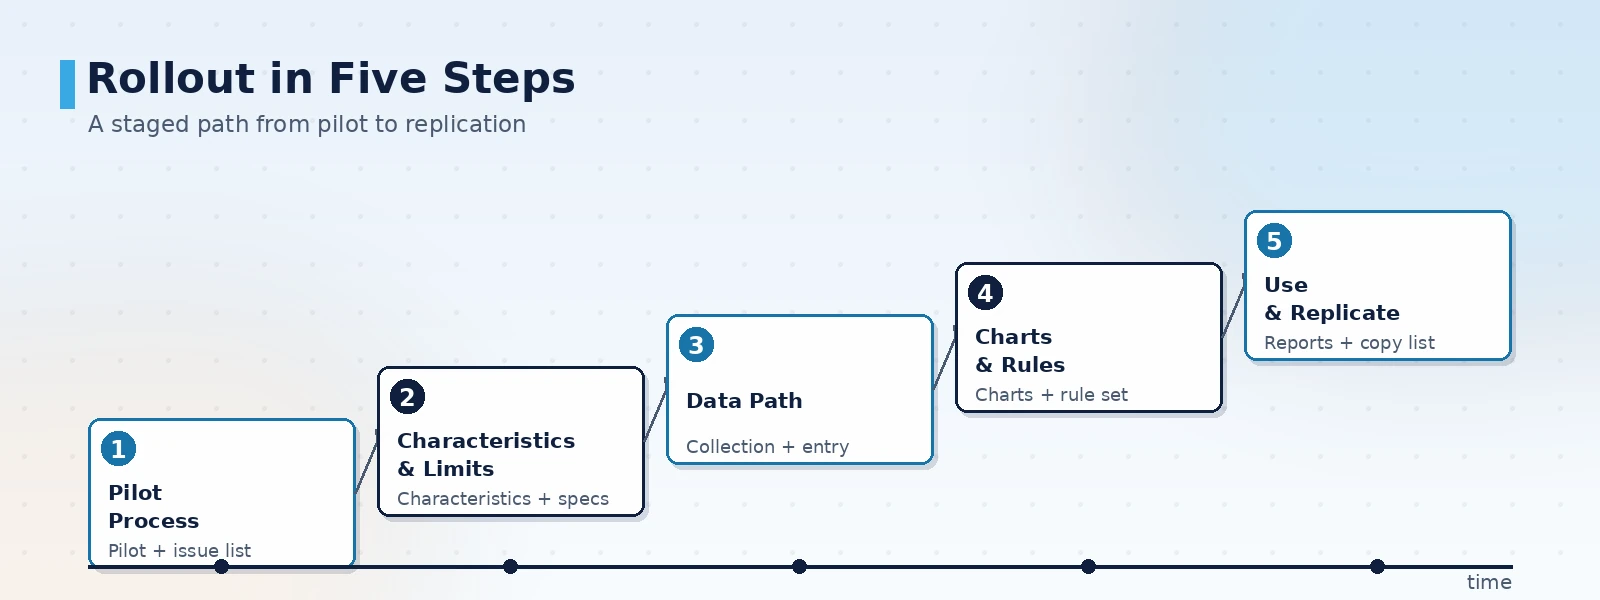
SPC не стоит охватывать весь завод сразу. Начните с одного критичного процесса, отладьте список характеристик, правила оповещения и шаблоны отчётов, затем тиражируйте на следующий процесс — так стоимость переделок минимальна.
- Выберите пилотный процесс: возьмите критичный процесс с большим влиянием на качество готовой продукции и доступными данными измерений, определите вопросы
- Определите характеристики и допуски: вместе с технологическими службами и службой качества перечислите ключевые характеристики, границы допуска и частоту выборки
- Постройте путь данных: определите, каким способом измерять каждую характеристику, дополните ввод вручную
- Настройте карты и правила: выберите карту по типу данных, задайте набор правил и назначьте ответственных за реакцию
- Используйте отчёты и тиражируйте: сначала выпустите отчёты по картам и пригодности, задействуйте их на совещании по качеству смены, затем расширяйте по выводам
Точки выбора площадки и приёмки при запуске
Приёмка важна не красотой графиков, а тем, совпадают ли цифры и сигналы с площадкой. Проверьте по пунктам ниже перед запуском, чтобы избежать системы, которую никто не смотрит.
- Характеристики и допуски прослеживаемы: у каждой характеристики есть документированный допуск, частота выборки и источник данных
- Точность сбора: автоматически собранные значения сверены с ручной перепроверкой, отклонение в допустимом диапазоне
- Правила объяснимы: каждое правило имеет ясный смысл и действие реакции, понятные смене
- Анализ пригодности корректен: сначала подтвердите управляемость, затем считайте пригодность; для односторонних допусков используйте соответствующий индекс
- Записи доступны: сигналы и записи об обработке находятся поиском по процессу, характеристике и времени как основа для повышения эффективности
ORPAON занимается промышленным программным обеспечением и системами автоматизации с 2009 года, имеет опыт проектов в сборе данных на площадке, управлении качеством и визуализации производства. Объём поставки охватывает сбор данных измерений, анализ данных о качестве и системы статистического управления процессами, компания предоставляет проектирование решений и разработку систем для механообработки, литья под давлением, штамповки, сборки и сборки электроники, инженеры общаются напрямую.
Заключение
Наиболее сложное в системе SPC — не сама контрольная карта, а надёжность данных измерений и определения правил оповещения. Рекомендуемый порядок: начать с одного критичного процесса, чётко определить список характеристик и допуски, построить путь сбора, настроить карты и правила, затем с помощью отчётов по картам и пригодности вести совещание по качеству смены и после подтверждения эффекта тиражировать на следующий процесс. При выборе проверьте пять пунктов: прослеживаемость характеристик, точность сбора, объяснимость правил, корректность анализа пригодности и доступность записей, чтобы сигналы вызывали доверие после запуска. ORPAON предоставляет проектирование решений и разработку систем сбора данных измерений, анализа данных о качестве и статистического управления процессами для механообработки, литья под давлением, штамповки и сборки электроники, поддерживает интеграцию с MES и контрольным оборудованием, инженеры общаются напрямую.
Обсудить решение SPC для управления процессом
Расскажите о критичных процессах, способах измерения и текущей практике контроля качества, и мы предложим способ сбора, проект контрольных карт и правил оповещения, а также рекомендации по анализу пригодности с учётом условий площадки, инженеры общаются напрямую.
Записаться на обсуждение решения
Расскажите о критичных процессах, способах измерения и текущей практике контроля качества, и мы предложим способ сбора, проект контрольных карт и правил оповещения, а также рекомендации по анализу пригодности с учётом условий площадки, инженеры общаются напрямую.
Связаться с нами