Табло производственного статуса: данные цеха как информация
Система табло производственного статуса — это система, которая сводит такт линии, выработку по сменам, состояние работы оборудования, причины простоев и долю годной продукции на большой экран цеха и экраны в начале линий. Ценность не в размере экрана, а в том, что человек в цехе поднимает голову и понимает, что делать дальше: какой участок отстаёт, какой станок остановлен, какая партия ждёт контроля.
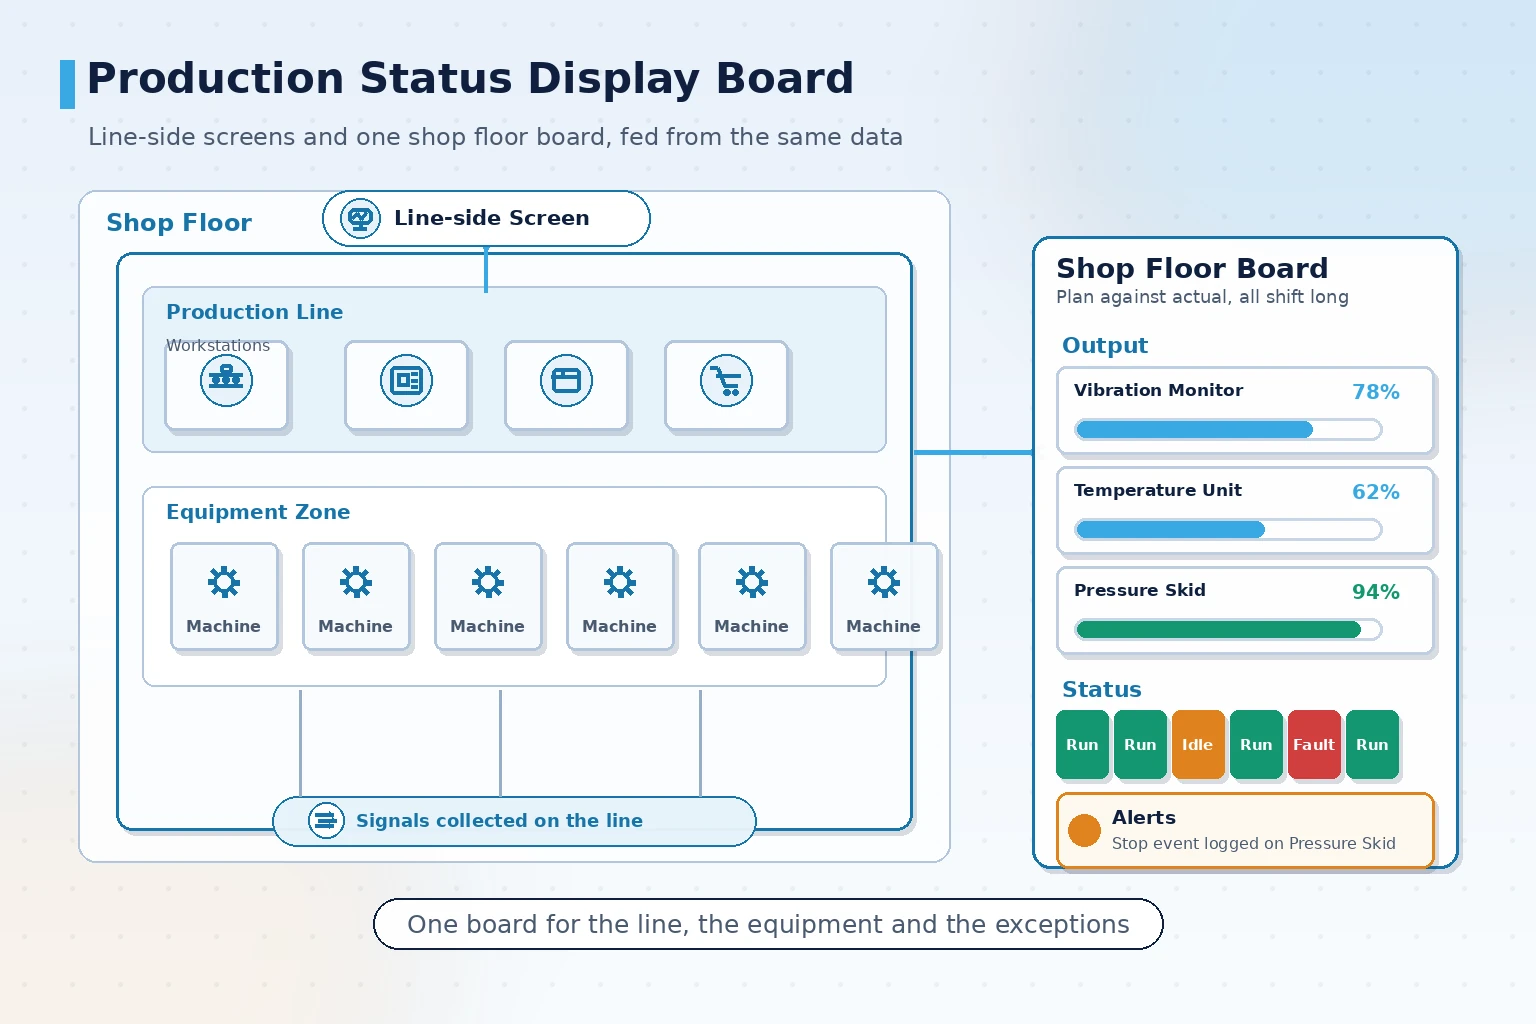
Чем табло отличается от простого вывода данных на большой экран
Часто встречающийся подход в цехе — скопировать таблицу на экран и поручить обновление цифр вручную по расписанию. Такой экран выглядит убедительно в первую неделю и превращается в украшение к третьей, потому что обновлять его перестают.
Настоящая система табло производственного статуса отличается в трёх местах: данные поступают автоматически, оценка выполняется внутри системы, а обновление не требует участия человека.
- Данные поступают автоматически: значения снимаются по циклу с ПЛК, приборов, сканеров штрихкода или интерфейса MES, без ручного ввода
- Оценка внутри системы: степень выполнения, отклонение и просрочка рассчитываются системой по правилам, а не определяются на глаз
- Обновление без человека: пересменка, ротация полей и всплытие тревог управляются правилами
Простая проверка: если вечером никто не трогал экран, а утром цифры верны, значит табло действительно работает.
Что должно показывать табло: поля выводятся из целей управления
Полей не должно быть как можно больше. Если с трёх метров информацию нужно прочитать за пять секунд, число полей придётся ограничить.
Обычный подход — сначала определить, какому управленческому действию служит экран, и лишь затем решать, что он показывает.
| Цель управления | Рекомендуемые поля | Периодичность обновления | Подача |
|---|---|---|---|
| Выполнение выработки смены | План, факт, степень выполнения, остаток времени | Уровень минут | Цифры и полоса прогресса |
| Состояние оборудования | Работа, ожидание, отказ, длительность простоя | Уровень секунд | Цветовые блоки состояний |
| Отслеживание причин простоев | Причина простоя, накопленное время, ответственная бригада | По событию | Рейтинг причин |
| Состояние качества | Доля годной продукции, партии в ожидании контроля, партии с отклонениями | По партии контроля | Цифры и цвет оповещения |
| Оповещения об отклонениях | Новые отклонения, позиции с просроченной реакцией | Реальное время | Бегущая строка или всплытие |
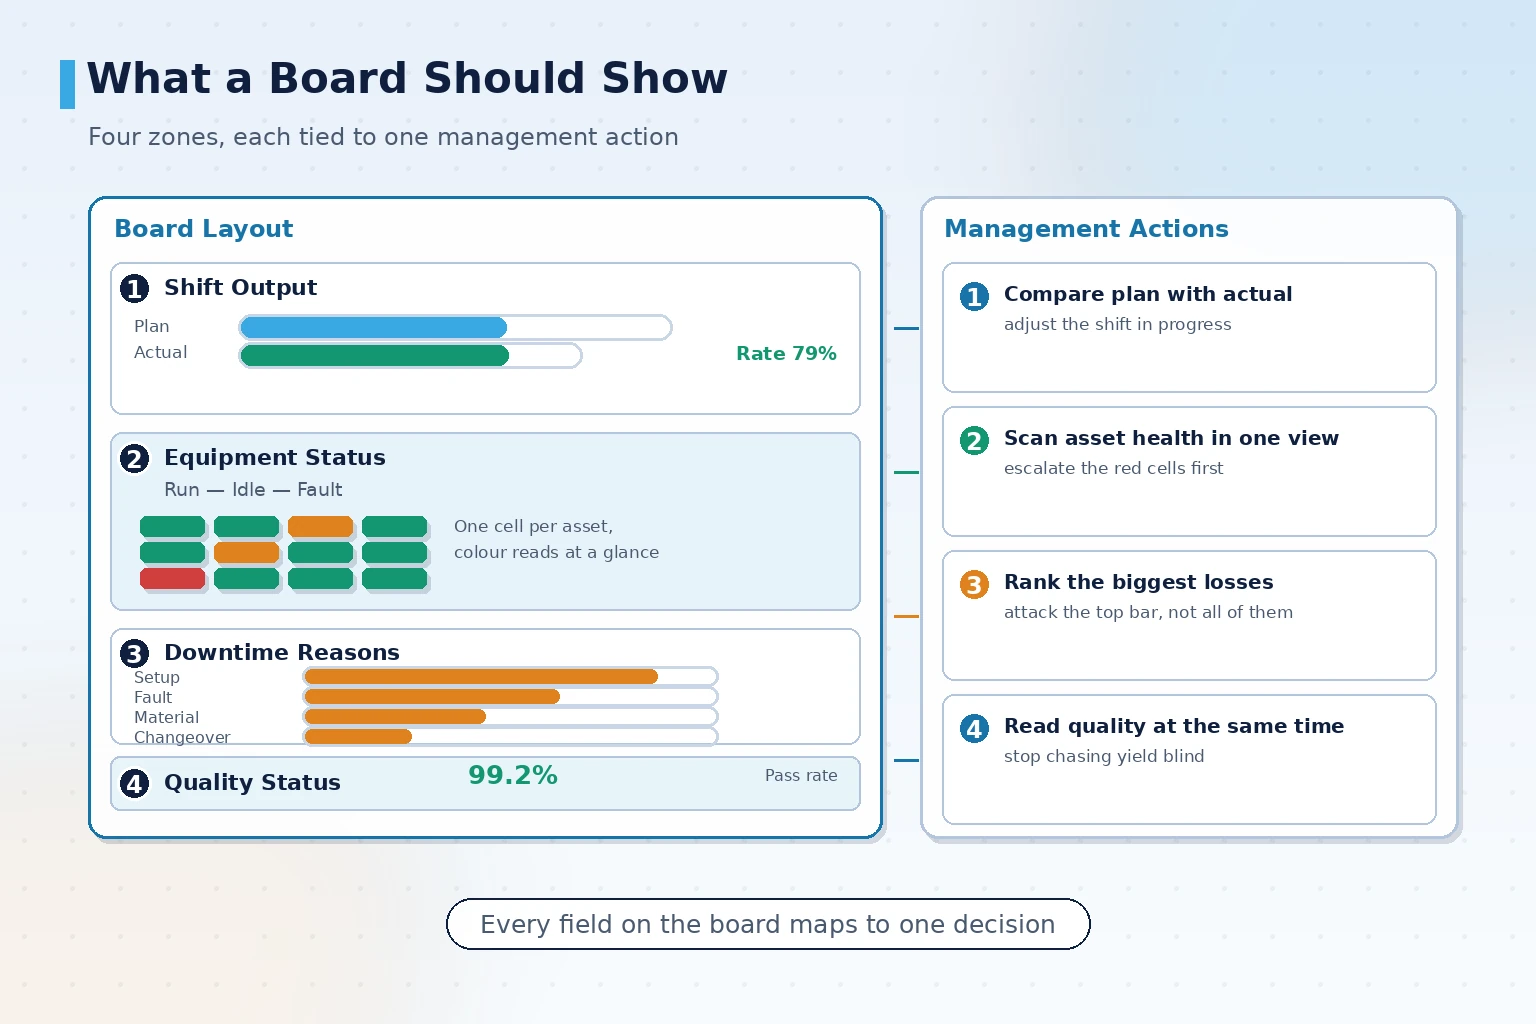
Практический вывод: не стоит нагружать один экран и рейтингом работы бригад, и наблюдением за состоянием в реальном времени. Первое читают раз в месяц, второе — ежесекундно, и при смешении обе аудитории не находят главного.
Откуда берутся данные: выбор между тремя путями сбора
Предел табло определяется способом сбора данных. Для одного и того же показателя выработки разные источники означают совершенно разные затраты и надёжность.
- Напрямую с ПЛК или контроллера оборудования: высокое быстродействие и наиболее достоверные поля, при условии что у оборудования есть рабочий порт связи и протокол поддаётся разбору
- С дополнительных устройств сбора, таких как счётчики электроэнергии или датчики счёта: подходит для старых станков без порта связи, затраты меньше, но доступны только грубые сигналы
- С интерфейса MES или ERP: уже упорядоченные данные уровня технологии и производственных заданий, при этом реальное время зависит от цикла обновления верхней системы
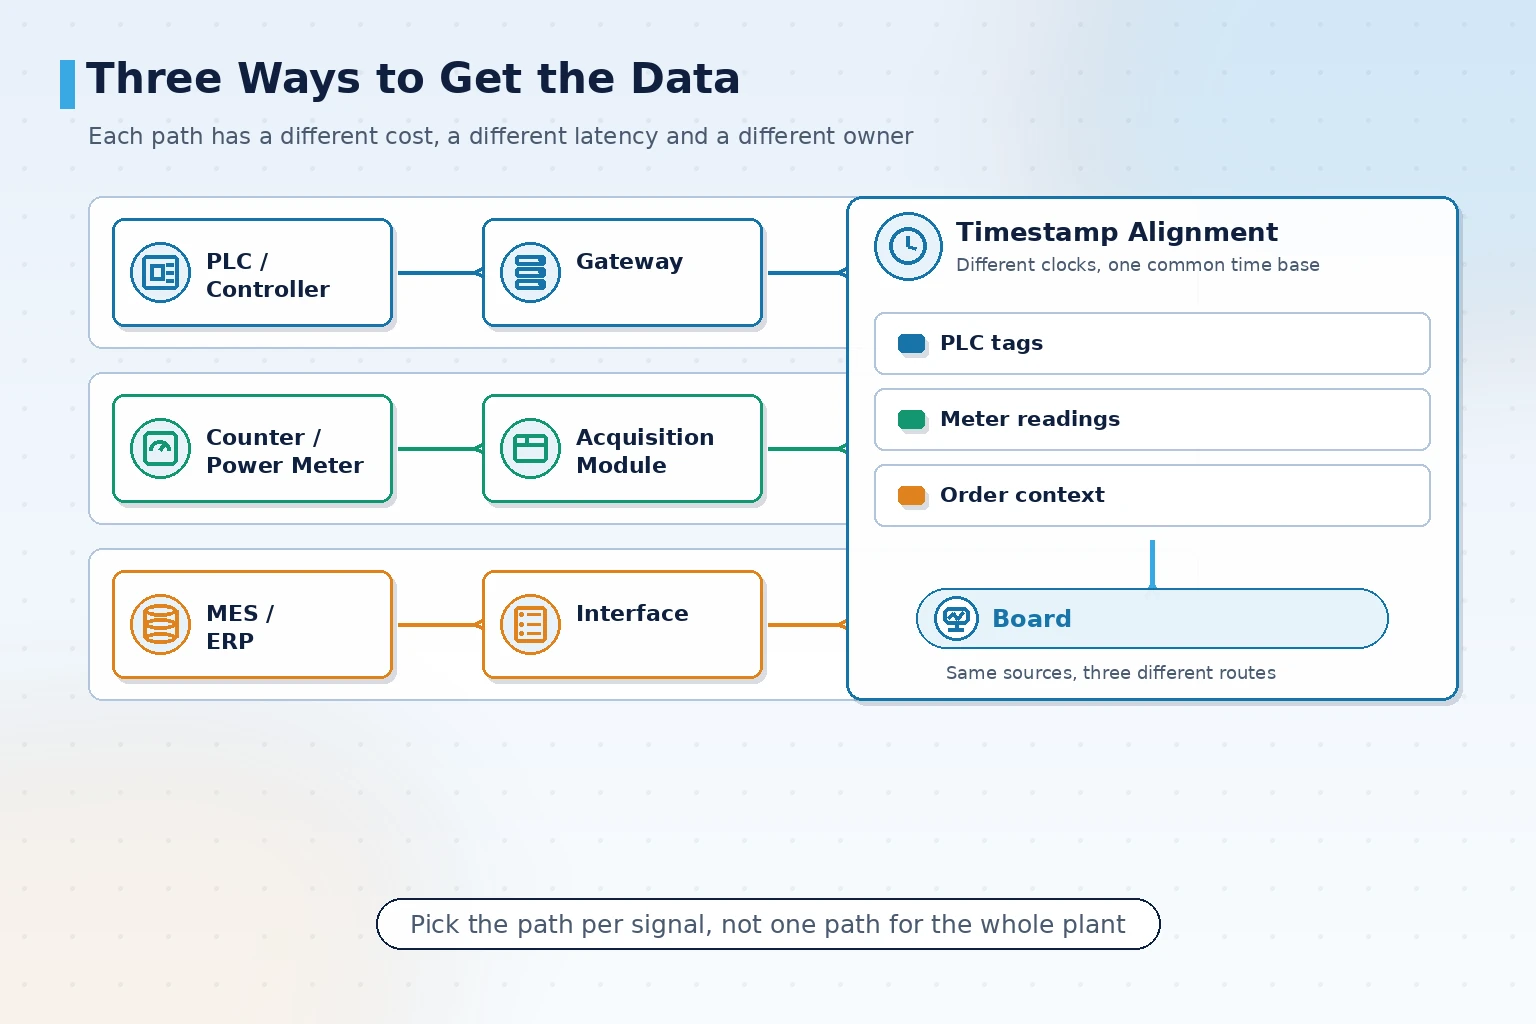
В реальных проектах эти три пути обычно смешивают: состояние оборудования — с ПЛК, выработка — со счётчика, план заданий — с MES. Ключ к смешанному сбору — согласование меток времени, иначе на экране появится выработка, которая уже пришла, против плана, который ещё не обновился.
Для старых станков без порта связи обычная практика — добавить устройство сбора, а не переделывать оборудование как таковое. Переделка станка означает остановку производства, разборку и повторную приёмку, а затраты и риски несоразмерны результату.
Периодичность обновления, пересменка и правила прокрутки тревог
Со временем табло перестают читать, и причина обычно не в сломанном экране, а в том, что правила показа не следуют ритму бригад.
Пересменка — момент, когда табло ошибается чаще всего. Если выработка и длительность простоев предыдущей смены не сброшены в момент передачи, новая бригада читает загрязнённые значения. Системе нужны правила сброса и накопления по фактическому графику смен завода, а также сохранение снимка предыдущей смены для последующего разбора.
Прокрутку тревог рекомендуется упорядочивать по приоритету, а не по времени возникновения. Новое отклонение высокого уровня должно всплывать немедленно и удерживаться, а уведомления низкого уровня могут попадать в очередь ротации. Если прокручивать всё вместе, важная информация вымывается.
Периодичность обновления тоже задаётся по полям: состояние оборудования — в секундах, выработка — в минутах, степень выполнения — по смене. Обновление всех полей с максимальной частотой только расходует полосу сбора и заставляет экран постоянно мерцать.
Экраны и условия площадки: размер, яркость и место установки
Одно и то же программное обеспечение на разных площадках может работать совершенно по-разному. Условия площадки — наиболее недооценённая часть проекта табло.
- Дистанция просмотра определяет размер: около трёх метров — небольшой экран уровня участка, от десяти метров — большой экран в проходе, высота текста вычисляется из дистанции просмотра
- Освещение определяет яркость: в цехах с прямым солнцем нужны яркие панели, иначе в полдень блики делают экран нечитаемым; в тёмных зонах следует избегать чрезмерной засветки
- Место установки определяет содержание: экраны в начале линий показывают такт и отклонения, большой экран в центре цеха — бригады и оборудование в целом, офисные экраны — тренды и отчёты
- В средах с пылью или масляным туманом нужно уточнить степень защиты панели и способ очистки
После установки важно и обслуживание: кто очищает панель, кто заменяет её при отказе, есть ли запасные части на площадке. Если это не согласовано при приёмке, после запуска такой угол обычно остаётся без ответственного.
Границы поставки и приёмка: что согласовать до начала
Споры в проектах табло сосредоточены вокруг двух вопросов: кто даёт это поле и верна ли эта цифра. Письменно закреплённые границы до приёмки снимают значительную часть последующих объяснений.
Перечень проверок при приёмке должен включать:
- Перечень полей проверяется построчно: источник, единица, база расчёта и период обновления каждого поля подтверждаются письменно
- Путь данных проверяется на практике: путь сбора разрывается один раз, подтверждается соответствие дозаполнения и восстановления фактическим данным
- Правила смен проверяются: сброс, накопление и хранение снимков проверяются по фактическому графику смен
- Правила тревог проверяются на практике: каждое правило срабатывает один раз, уровень, способ всплытия и время удержания подтверждаются
- Права и прослеживаемость: уровни учётных записей, журналы операций и записи изменений полей прослеживаются
- Читаемость на площадке: шрифт и цветовая схема читаются при фактической дистанции просмотра и освещении
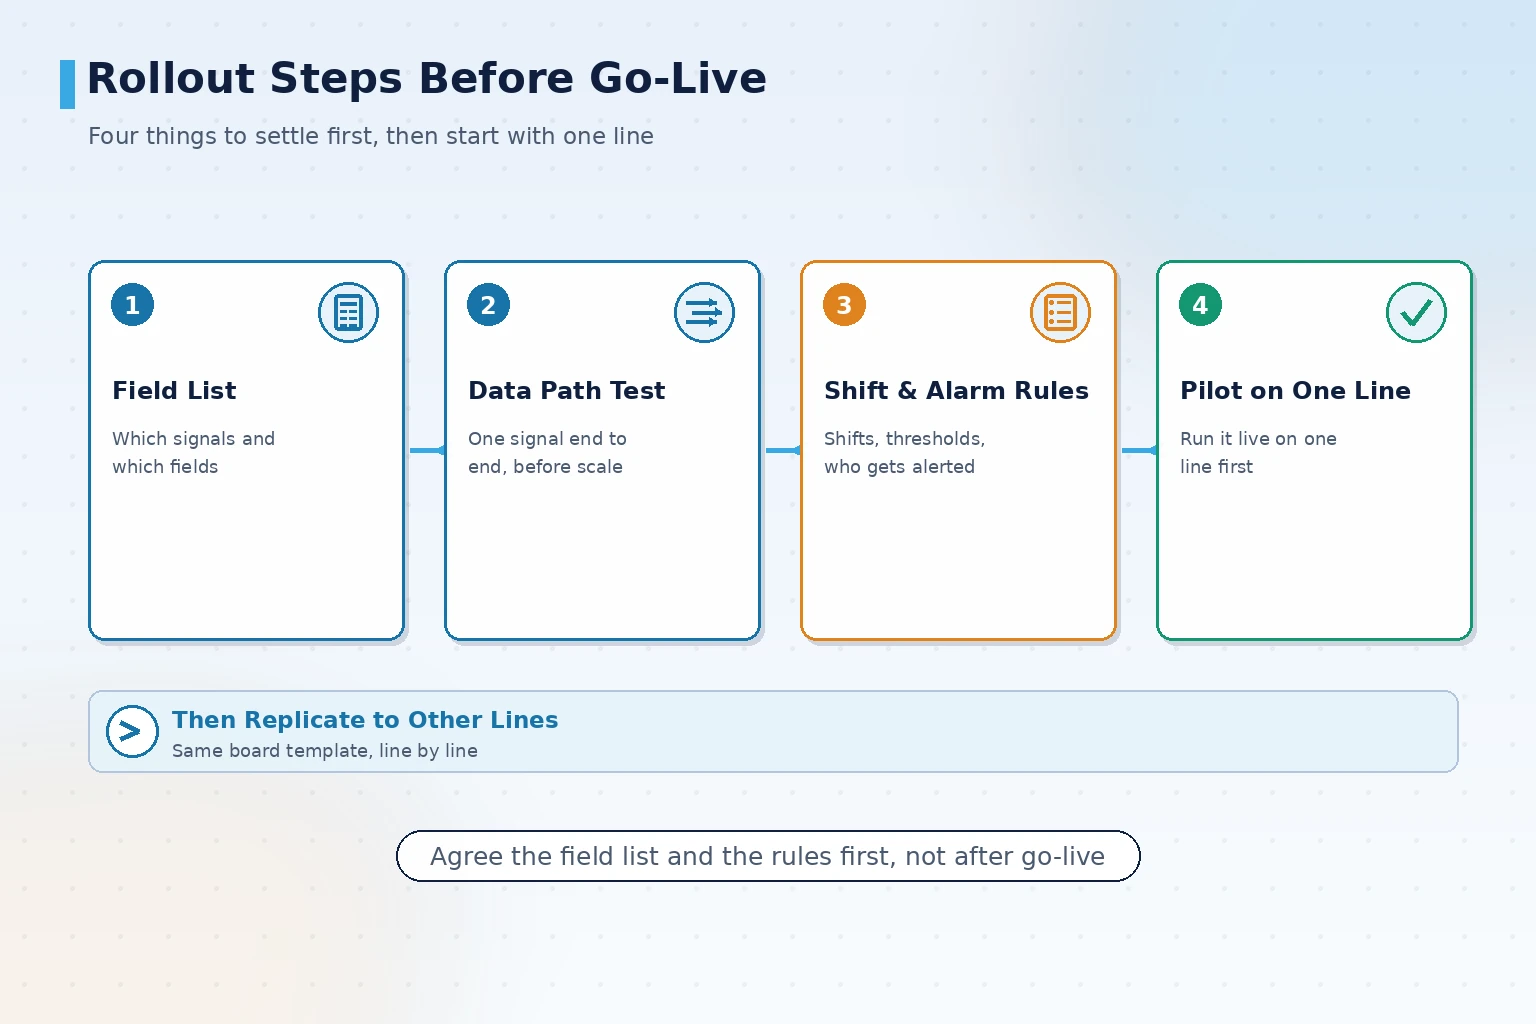
На этапе пилота стоит предусмотреть период параллельной работы: показания табло и прежние ручные записи сосуществуют, а старый способ отменяется после совпадения обоих значений.
Статус поставки обычно имеет три уровня: уже поставлено (работает на площадке), может быть поставлено (решение и материалы готовы к немедленному старту) и заказной пилот (проверяется под условия площадки). Для завода с несколькими линиями рекомендуется сначала пилот на одной линии или одном экране, затем стабилизация пути данных и правил обновления и только потом тиражирование на остальные линии, поскольку стоимость тиражирования табло связана с точками сбора, а не с программой.
К чему приходит табло: информация цеха без необходимости кричать
Система табло производственного статуса спрашивает не о том, нужен ли большой экран, а о том, как информация цеха передаётся сейчас, как быстро её видят и можно ли её проверить afterwards. Способ сбора определяет предел табло, правила смен и тревог определяют, будут ли его читать, а условия площадки — можно ли его разглядеть. Если эти три вещи согласованы, экран не превратится в непрочитанное украшение через полгода.
К чему приходит табло: информация цеха без необходимости кричать
Система табло производственного статуса спрашивает не о том, нужен ли большой экран, а о том, как информация цеха передаётся сейчас, как быстро её видят и можно ли её проверить после. Способ сбора определяет предел табло, правила смен и тревог определяют, будут ли его читать, а условия площадки — можно ли его разглядеть. Если эти три вещи согласованы, экран не превратится в непрочитанное украшение через полгода.
Запросить демонстрацию продукта
Если вы оцениваете, какие поля должно показывать табло в цехе и способно ли имеющееся оборудование дать данные, запросите демонстрацию продукта: мы предложим поля и путь сбора данных с учётом ваших линий и целей управления.
Связаться с нами