Мониторинг эффективности оборудования OEE
Система мониторинга эффективности оборудования OEE отвечает на три вопроса: сколько станок должен был работать, сколько он работал фактически и всё ли выпущенное за это время было годным. Система фиксирует состояние станков, причины простоев и данные о выпуске и качестве по единому согласованному стандарту, рассчитывает готовность, производительность и качество и разбивает эти числа по станкам, сменам и видам потерь. В статье описаны пути сбора состояний станков, правила отнесения простоев и потерь, качество данных и согласование времени, расчёт трёх коэффициентов, типовые представления анализа, поэтапное внедрение, а также пункты проверки при выборе пилотной линии и приёмке системы.
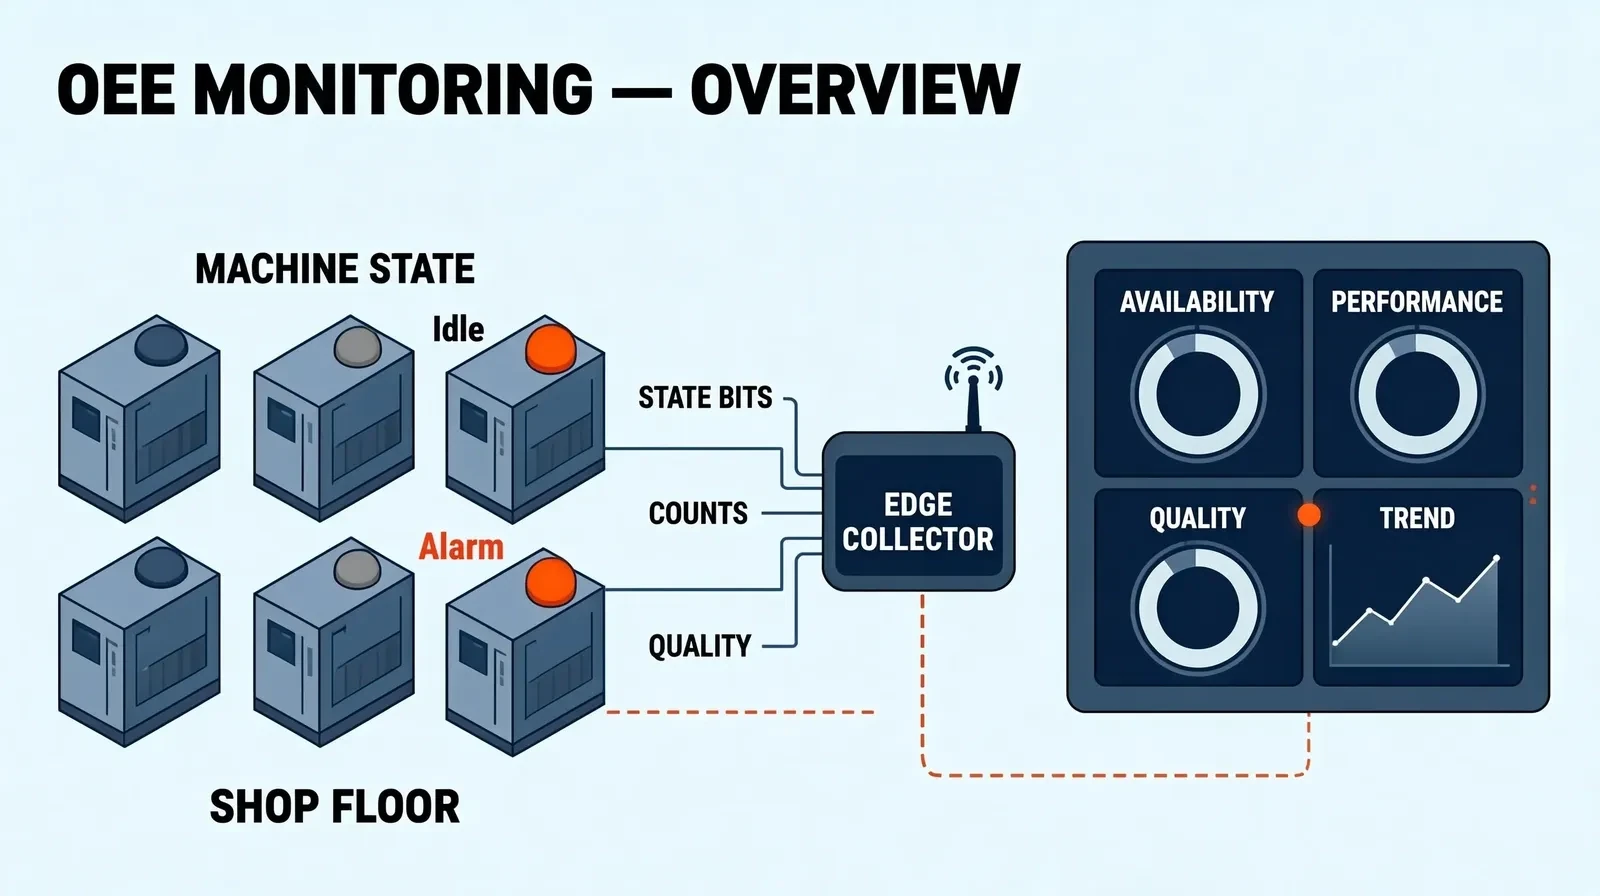
Три вопроса, на которые должен отвечать OEE
Ценность OEE не в итоговом проценте, а в том, что она превращает вопрос "где именно оборудование теряет время" в запись, которую можно разбирать строка за строкой. Определите вопросы, на которые должна отвечать система, до её создания, чтобы у каждого поля была причина существовать.
- Сколько планового времени производства действительно использовано для выпуска
- Где станок остановился на самом деле: поломка, переналадка, нехватка материала или ожидание
- Снизилась ли скорость, пока станок работал, и фиксируются ли короткие остановки и холостой ход
- Сколько изготовленного требует доработки или брака, на каком станке и в какой смене
- Можно ли разложить эти вопросы одновременно по станку, смене и изделию
Частая ошибка — сначала купить программу с панелями, а потом спросить, откуда возьмутся данные. Более надёжный порядок обратный: сначала согласовать определения, затем сбор данных, и только потом панели.
Откуда берётся состояние станка: уровни сбора
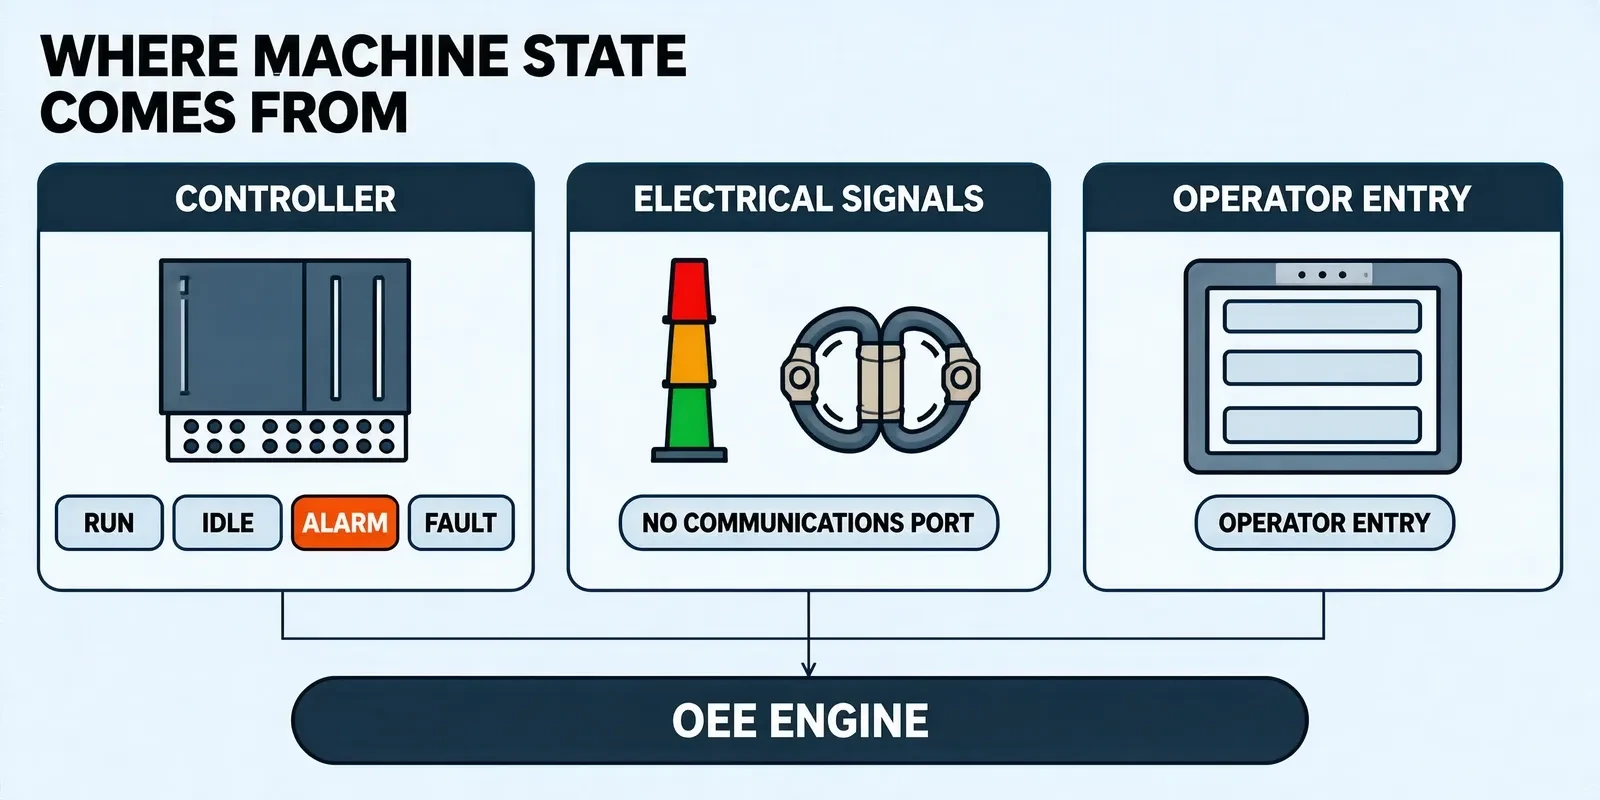
OEE опирается на запись того, как состояние станка меняется во времени. Условия на площадках сильно различаются, и то, какие сигналы даёт станок, определяет точность этой записи. На практике несколько способов сбора сочетают: автоматический сбор охватывает основные станки, а ручной ввод закрывает периоды без сигнала.
- Сигналы контроллера: чтение битов состояния работа, ожидание, авария и неисправность из ПЛК или контроллера станка; точность зависит от доступных точек
- Электрические сигналы: трансформаторы тока, трёхцветные лампы и контакты реле показывают, работает ли станок; подходит для старых станков без порта связи
- Счёт и такт: расчёт фактического количества и скорости по счётчику выпуска или тактовому сигналу, используется для производительности
- Технологические параметры: обороты шпинделя, давление и температура помогают подтвердить, что станок в состоянии эффективной обработки
- Данные о качестве: связь с постом контроля, системой машинного зрения или записями доработки даёт количество годных и дефектных
- Ручной ввод: для переналадки, ожидания и опытного выпуска без автоматического сигнала бригада выбирает код причины на терминале как запасной вариант
Отнесение простоев и потерь: сначала согласуйте определения
Таблица простоев кажется лишь способом разложить время, но на деле она определяет, можно ли применять эти данные OEE для повышения эффективности. Одинаковые двадцать минут, отнесённые к поломке или к переналадке, требуют совершенно разных действий. До начала согласуйте классификацию с технологической, ремонтной и производственной службами и оформите её как поддерживаемую таблицу кодов причин.
| Категория потерь | Типовой способ учёта времени | Точка отнесения |
|---|---|---|
| Поломки оборудования | Начало и конец аварии | Разделять внезапные отказы и медленные мелкие остановки, последние часто теряются |
| Переналадка и настройка | Начало и конец перехода наряда | Согласовать с системой нарядов, чтобы не считать дважды с ожиданием |
| Короткие остановки и холостой ход | Пороговые события или ручной счёт | Заранее определить, сколько считать за одну остановку и с какого момента учитывать |
| Потери скорости | Сравнение фактического и стандартного такта | Для стандартного такта указывать источник и версию |
| Брак и доработка | Результаты контроля и записи доработки | Определения годного и брака должны совпадать со службой качества |
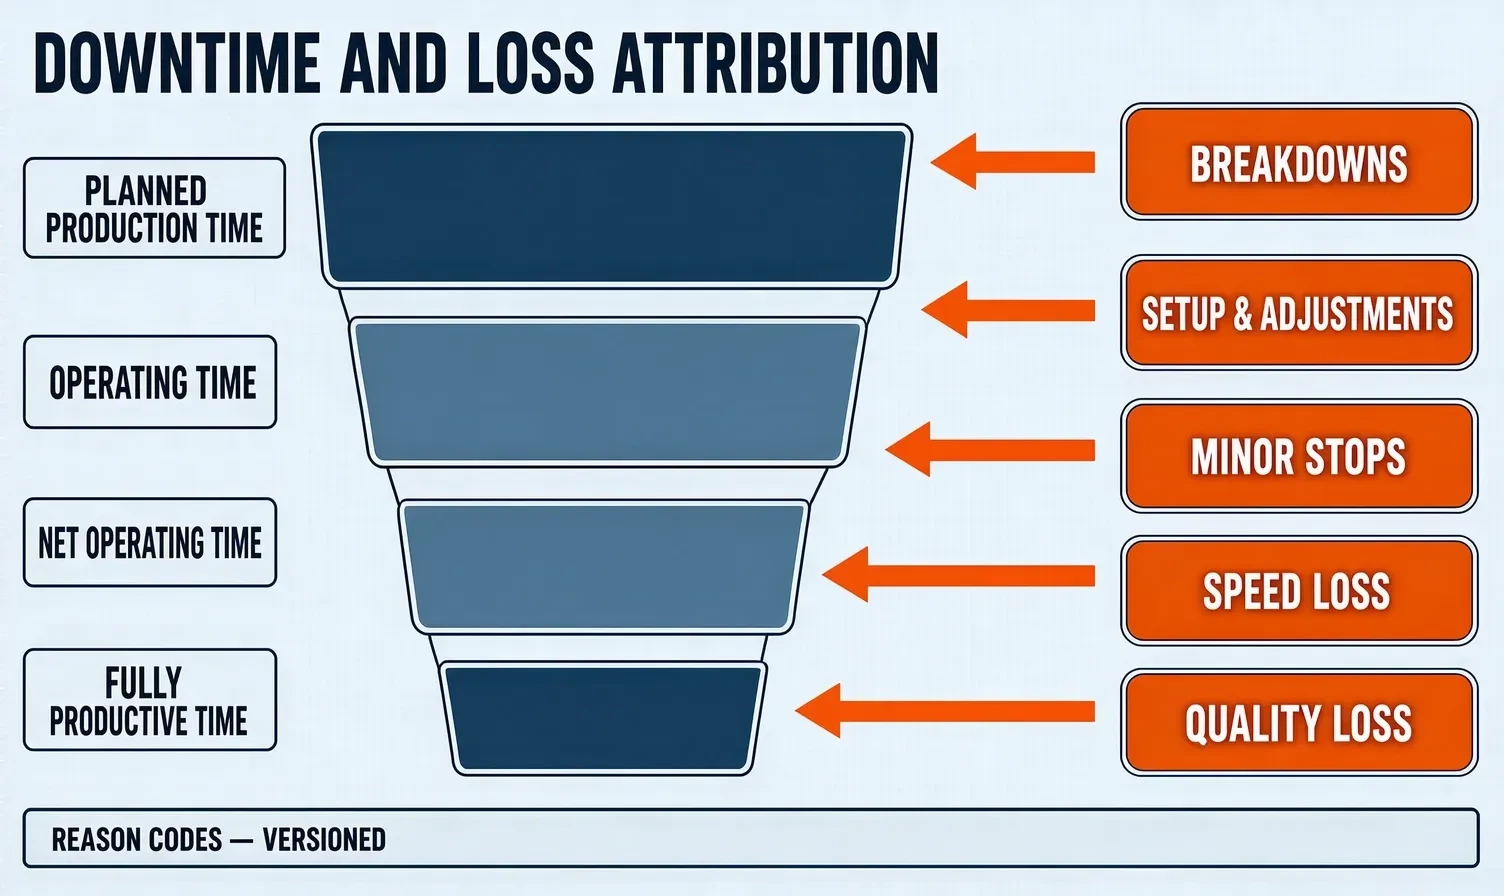
После согласования определения нужно версионировать. Изменение таблицы кодов причин влияет на сопоставимость исторических данных, поэтому изменения нужно фиксировать, а момент перехода показывать в отчётах.
Качество данных и согласование времени
В отчёте OEE чаще всего оспаривают не формулу, а сами данные. Расхождение часов между станками, потеря точек при обрыве сети и дрожание битов состояния смещают длительность простоев. Это инженерные задачи, и их можно закрыть по пунктам в проекте.
- Синхронизация часов: устройства сбора и сервер используют один источник времени, чтобы одно событие не попадало на разные секунды в разных системах
- Буферизация при обрыве: при потере сети устройство на периферии сначала пишет на диск и досылает после восстановления, чтобы не было пробелов
- Подавление дрожания: фильтр битов состояния по минимальной длительности, чтобы мгновенное дрожание не записывалось как несколько остановок
- Перекрёстная проверка: выпуск, тактовые сигналы и время работы проверяют друг друга, а явно противоречивые данные должны помечаться
- Трассировка изменений: ручной ввод и правки фиксируют оператора, время и причину, чтобы данные оставались проверяемыми
Как рассчитываются три коэффициента OEE
Стандартный метод делит OEE на три коэффициента, которые перемножаются; преимущество в том, что проблему в любом из них можно локализовать отдельно, а не говорить в целом о низкой эффективности.
- Готовность: фактическое время работы делить на плановое время производства; отражает потери от простоев
- Производительность: фактический выпуск делить на теоретический выпуск за время работы; отражает потери скорости
- Качество: количество годных делить на общий выпуск; отражает потери качества
- Произведение трёх: даёт значение OEE, и низкий коэффициент заслуживает отдельного разбора
Перед расчётом определите, как считается плановое время производства. Включает ли оно плановое обслуживание, планёрки и плановые остановки линии, от этого знаменатель меняется полностью, поэтому сравнение между цехами требует одного определения.
От данных к повышению эффективности: типовые представления анализа
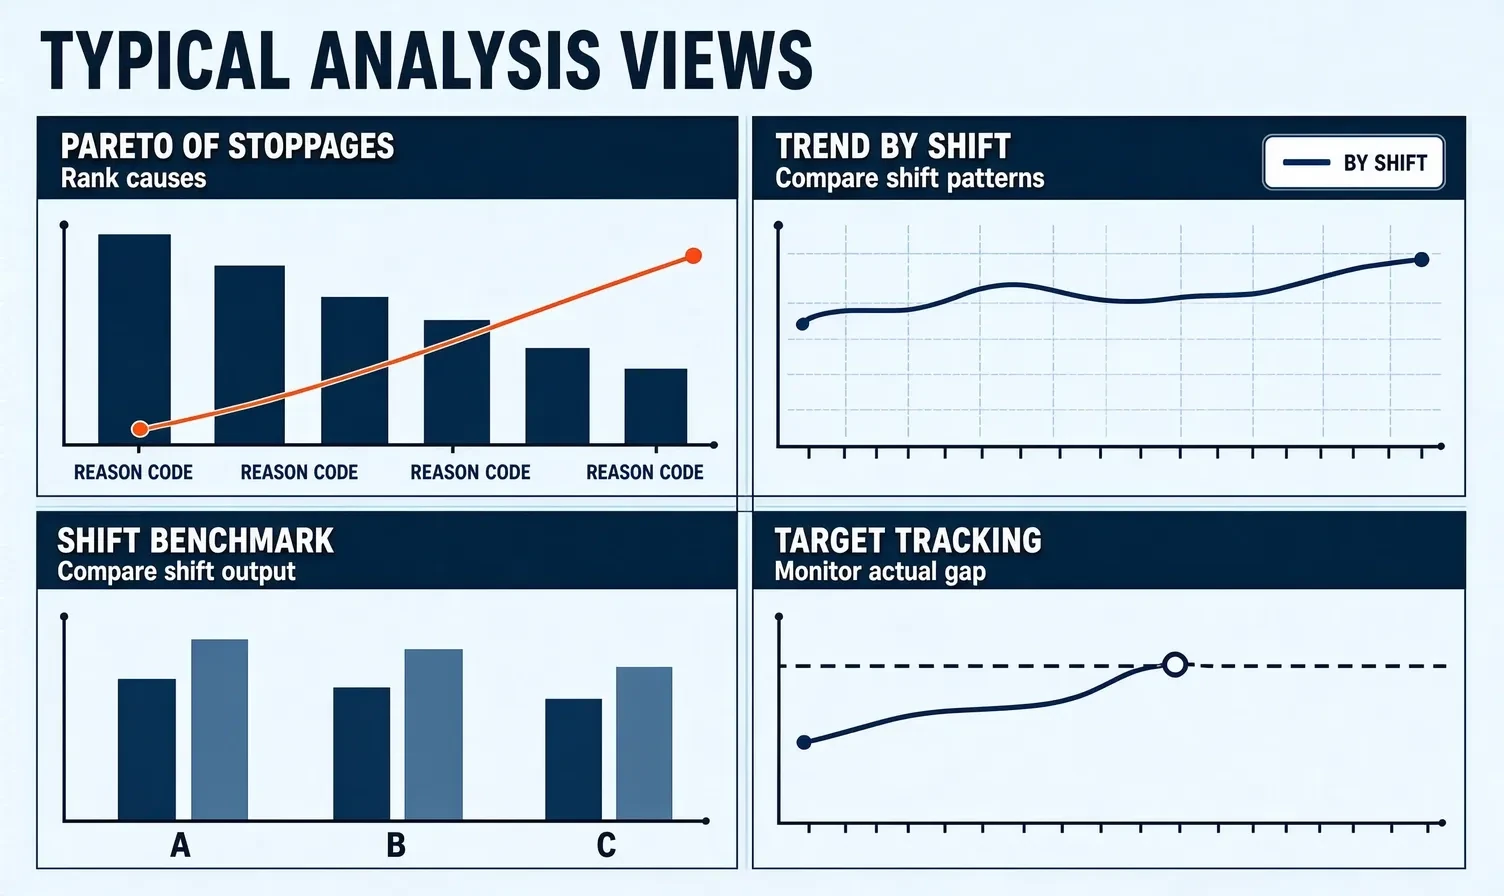
Сбор данных — только начало. Система действительно внедрена, когда производственная планёрка использует её для обсуждения проблем. Представлений немного, но каждое должно прямо указывать на одно мероприятие.
- Парето простоев: ранжировать простои за период по кодам причин и найти ведущие
- Кривые тренда: следить за OEE и каждым коэффициентом по дням или неделям, чтобы судить, держится ли повышение эффективности
- Сравнение смен и бригад: сопоставить данные одного станка по сменам, чтобы выявить вопросы работы и передачи смены
- Отслеживание цели: показывать цель и факт на одном экране, чтобы разрыв был очевиден
- Детализация до станка и линии: спуститься от цифры по цеху к конкретному станку и найти проблемный объект
- Сравнение до и после: зафиксировать момент внедрения меры и проверить эффект по данным с обеих сторон
Поэтапный план внедрения
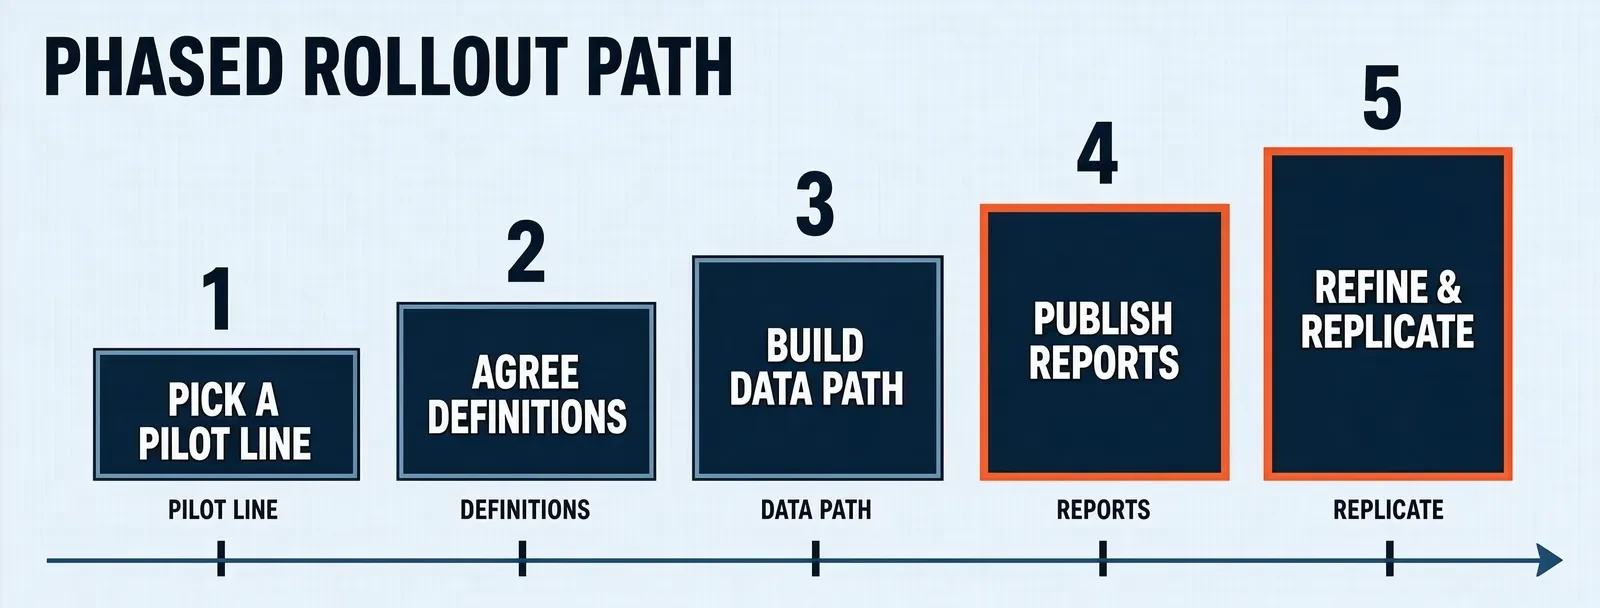
OEE не стоит разворачивать сразу на весь завод. Начните с одной линии, доведите определения, способы сбора и шаблоны отчётов до рабочего состояния, затем скопируйте на следующую линию — так стоимость переделок самая низкая.
- Выберите пилотную линию: возьмите линию с заметно колеблющимся состоянием станков и острой потребностью в повышении эффективности и укажите, на какие вопросы она должна отвечать
- Согласуйте определения и коды причин: вместе с технологической, ремонтной и производственной службами зафиксируйте классификацию времени, таблицу кодов причин и источник стандартного такта
- Постройте путь данных: определите, как для каждого станка снимать состояние и выпуск, и добавьте точки ручного ввода
- Выпустите отчёты и используйте их: начните с парето простоев и сравнения смен, чтобы планёрка действительно ими пользовалась
- Уточните и тиражируйте: скорректируйте определения и шаблоны по итогам опытной эксплуатации и перейдите к следующей линии или цеху
Пункты проверки при выборе площадки и приёмке
Суть приёмки не в том, красивы ли панели, а в том, совпадают ли цифры с площадкой. Проверьте по пунктам ниже до старта, чтобы избежать системы, которой никто не пользуется после запуска.
- Прослеживаемость определений: классификация времени, коды причин и стандартный такт имеют письменные определения с указанием источника и версии
- Точность сбора: автоматически собранные состояния сверены с фактическими простоями на площадке, и расхождение в допустимом диапазоне
- Пригодность ручного ввода: точка ввода на рабочем месте достаточно удобна, чтобы бригада заполняла её
- Согласование времени и буферизация: для обрыва сети, перезапуска и дрейфа часов есть определённый способ обработки
- Пригодность отчётов: хотя бы один отчёт можно использовать прямо на планёрке, а не только смотреть процент
Границы с MES и управлением энергоресурсами
OEE редко существует отдельно. Она делит работу с MES и управлением энергоресурсами, и согласование границ позволяет избежать двойного строительства.
- С MES: MES ведёт наряды, материалы и исполнение производства; OEE берёт контекст наряда и изделия из MES и не дублирует его
- С ремонтом: причины простоев связаны с ремонтными нарядами, поэтому останов по поломке может сразу создать заявку на ремонт
- С управлением энергоресурсами: OEE смотрит использование времени оборудования, а управление энергоресурсами — энергию на единицу продукции; обе используют одни данные о выпуске и времени работы
- Единый источник: не считайте время работы одного станка отдельно в нескольких системах; выберите одно место как основной источник
С 2009 года Shanghai Chengxuan Intelligent разрабатывает промышленное программное обеспечение и системы автоматизации, имеет проектный опыт в сборе данных с площадки, визуализации производства и управлении эффективностью. Объём поставки охватывает сбор данных оборудования, производственные панели и системы статистики эффективности, с проектированием решений и разработкой систем для механообработки, литья под давлением, штамповки, сборки и упаковки; инженеры доступны для прямого контакта.
Заключение
Самое сложное в системе OEE — не формула, а определения и качество данных. Практичный порядок: начать с одной линии, где состояние станков заметно колеблется, сначала согласовать классификацию времени и коды причин, затем построить путь данных и дополнить ручной ввод, и наконец вывести парето простоев и сравнение смен на производственную планёрку. Когда эффект подтверждён, скопировать на следующую линию. При выборе системы проверьте пять пунктов: прослеживаемость определений, точность сбора, пригодность ручного ввода, согласование времени и буферизацию, а также пригодность отчётов, чтобы цифрам доверяли после запуска. Shanghai Chengxuan Intelligent предлагает проектирование решений и разработку систем сбора данных оборудования, визуализации производства и статистики эффективности для механообработки, литья под давлением, штамповки и сборки, с поддержкой интеграции с MES и системами контроля; инженеры доступны для прямого контакта.
Обсудить решение по эффективности OEE
Сообщите число линий, типы станков и текущий способ учёта эффективности, и мы предложим способ сбора состояний, правила отнесения простоев и дизайн отчётов под условия площадки. Инженеры доступны для прямого контакта.
Связаться с нами