Система сбора данных с оборудования: состав и методика
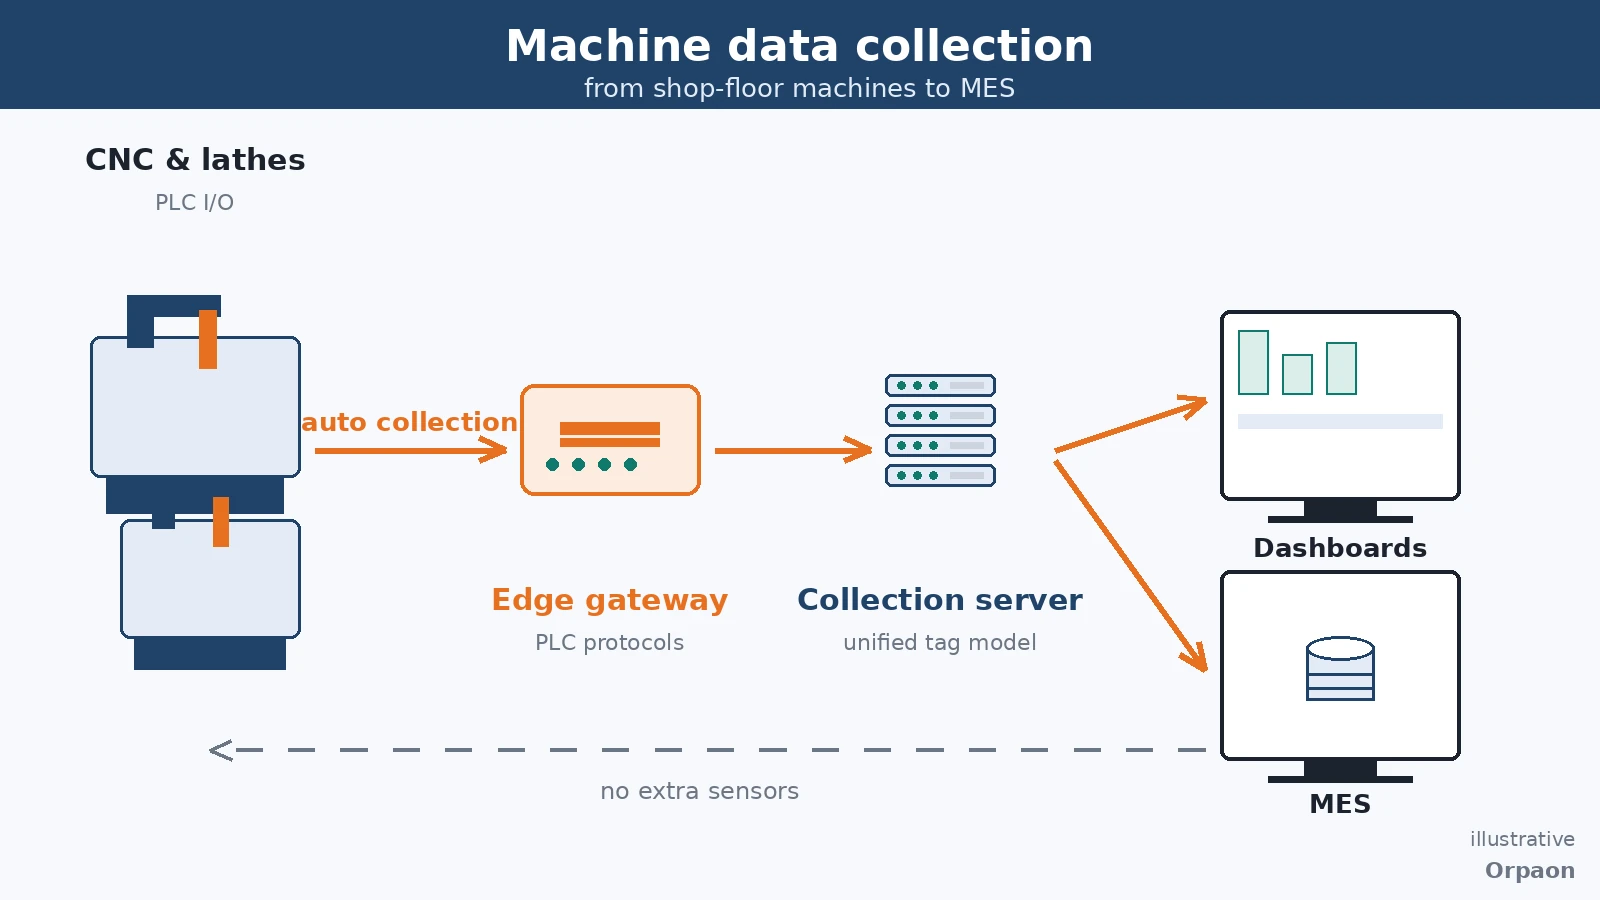
Система сбора данных с оборудования автоматически считывает состояния, счетчики деталей, нагрузку шпинделя, аварийные сигналы и технологические параметры из ПЛК и ЧПУ и сводит их в единое хранилище с одинаковой методикой расчета, чтобы коэффициент загрузки и причины простоя не зависели от ручных записей и воспоминаний задним числом.
Сначала определяем состав сбора: пять групп данных как минимум
В цехах редко бывает нехватка данных — они разбросаны по отдельным станкам. У этого станка есть счетчики, у того только аварии, а специализированная машина стороннего производителя не открывает ни одного интерфейса. Первая задача системы сбора — зафиксировать состав сбора как явный словарь данных, чтобы оборудование разных лет и брендов свелось в одну модель.
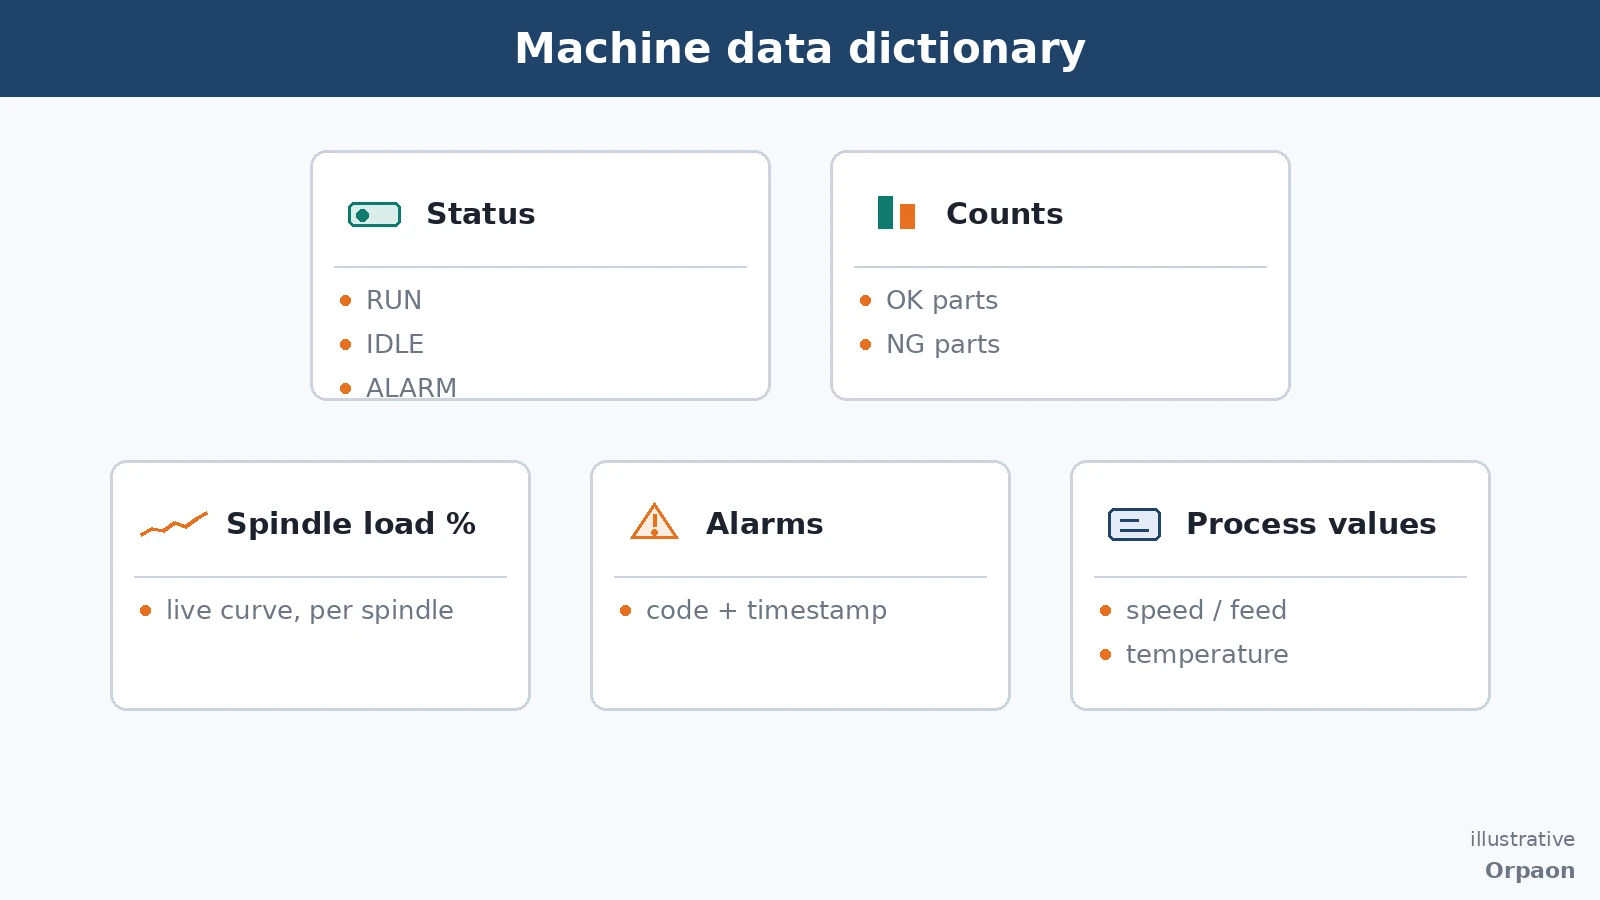
По отношению к типовым задачам механообрабатывающих цехов пять групп данных — обязательный минимум. Без одной из них у последующих методик расчета не хватает опоры:
- Состояния: работа, ожидание, авария, выключение определяются автоматически — основа расчета коэффициента загрузки
- Счетчики: количество годных и негодных деталей берется прямо из ЧПУ или ПЛК, без ручного повторного ввода
- Нагрузка: нагрузка шпинделя, коррекция подачи и другие непрерывные величины для выявления перегрузок и аномальных трендов
- Аварии: коды записываются вместе с моментами возникновения и устранения — для анализа повторяемости
- Технологические параметры: обороты, подача, температура и другие ключевые величины сопоставляются с результатами качества
Все пять групп читаются напрямую со стороны оборудования. Когда охвачены протоколы более чем 20 брендов ПЛК — семейства Mitsubishi MELSEC, Siemens S7, Omron, Rockwell EtherNet/IP, Modbus RTU/TCP, PROFINET, OPC UA — большинство точек не требует дополнительных датчиков, и оператору не приходится переписывать цифры на терминале. Данные рождаются автоматически или собираются задним числом — это решается именно здесь.
Методика вперед: одни и те же данные, разный расчет — разные выводы
Собрать данные — лишь первый шаг; достоверность отчетов определяет методика расчета. Одно и то же время работы дает заметно разный коэффициент загрузки в зависимости от того, учтены ли переналадки и ожидание материала. Отнесение аварийного простоя к оборудованию или к материалу меняет ответственного полностью. Правила фиксируются письменно заранее, а система лишь исполняет их без отклонений.
Типовой набор правил выглядит так:
| Показатель | Способ записи | Типовое применение |
|---|---|---|
| Время по состояниям | Сбор с дискретностью в секунды, итог по сменам | Коэффициент загрузки, отнесение причин простоя |
| Счетчики | Из счетчиков ЧПУ/ПЛК со сверкой в конце смены | Сверка выработки, доля годных |
| Аварии | Код с моментами начала и конца | Частота и характер отказов |
| Технологические параметры | Запись временных рядов с заданным циклом | Сопоставление с результатами качества |
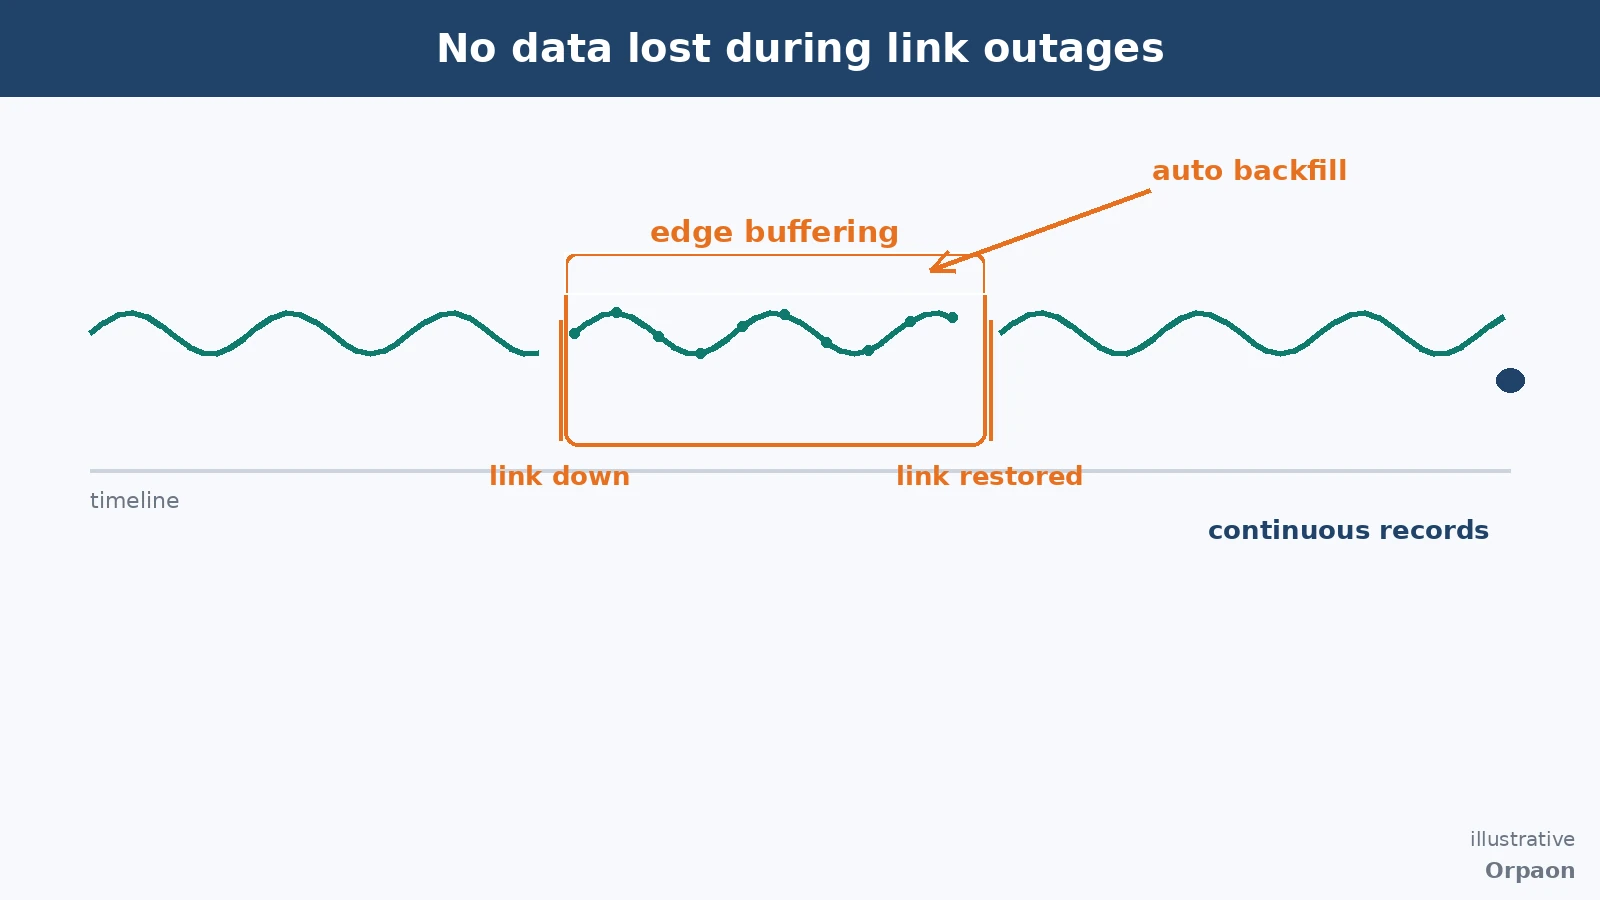
Сбор должен выдерживать и обрыв сети. Колебания цеховой сети — обычное дело: во время обрыва данные буферизуются на границе, после восстановления дозаполняются автоматически, и кривая остается без дыр. Буферизация и дозаполнение при обрыве — способность, которую можно включить в техническое соглашение и сдать по условиям приемки: в сданных проектах есть случай автоматического дозаполнения технологических кривых за период разрыва связи после восстановления с успешной приемкой. Данные идут вверх по двум каналам, MQTT и REST, с безопасностью на уровне сертификатов, без открытых портов напрямую в публичный интернет.
Пять шагов внедрения: от перечня точек до передачи сменам
Внедрение системы сбора данных — не разовая установка, а последовательность шагов, которые сдаются по станкам. При верном порядке у каждого шага есть ясный признак завершения:
- Инвентаризация точек: по перечню оборудования собрать доступные интерфейсы и протоколы каждого станка; сначала подключить ключевые станки, затем расширять
- Закрепить методику: правила определения состояний, отнесения счетчиков и классификации аварий оформить в документ, подтвержденный обеими сторонами
- Построить канал: развернуть шлюзы и службу сбора, настроить граничную буферизацию и двухканальную передачу вверх, проверить дозаполнение по каждому станку
- Подключить потребителей: передавать данные в панели, отчеты и MES; наименования полей и единицы свести в словарь данных
- Провести приемку: опытная эксплуатация по сменам, сверка отчетов с документом методики по каждому пункту, затем передача в рабочую эксплуатацию
Эти пять шагов многократно проверены в реальных проектах. ORPAON с 2009 года занимается цифровизацией производства; сбор данных на уровне цеха и подключение по многим протоколам — способности с уже сданными проектами. Документ методики и словарь данных передаются вместе с проектом, а новое оборудование подключается по той же модели.
Итог
Ценность системы сбора данных не в числе установленных шлюзов, а в том, выдерживает ли методика вопросы: как определяются состояния, кому отнесены счетчики, что происходит при обрыве сети и кому передаются данные. Запишите это явно и разворачивайте по станкам — тогда в цехе появится надежное и расширяемое основание данных.
Записаться на консультацию
Обдумываете сбор данных с оборудования в цехе? Запишитесь на консультацию — вместе рассмотрим интерфейсы станков и методику данных прямо на месте.
Связаться с нами