Цифровизация бережливого производства: с чего начать
Первый шаг цифровизации бережливого производства — не выбор программного обеспечения, а разделение работ, которые должна нести система, и работ, которые остаются за решением людей, с последующим переносом по одному в порядке, допускающем откат. Критериев обычно три: даёт ли работа сопоставимые числа, нужно ли помнить её между сменами и определяет ли она следующее действие. Если совпадают два из трёх, работу стоит переводить в систему. Точный такт, причины простоев и подсчёт незавершённого производства, сделанные раньше, принимаются бригадой гораздо легче, чем десяток модулей сразу.
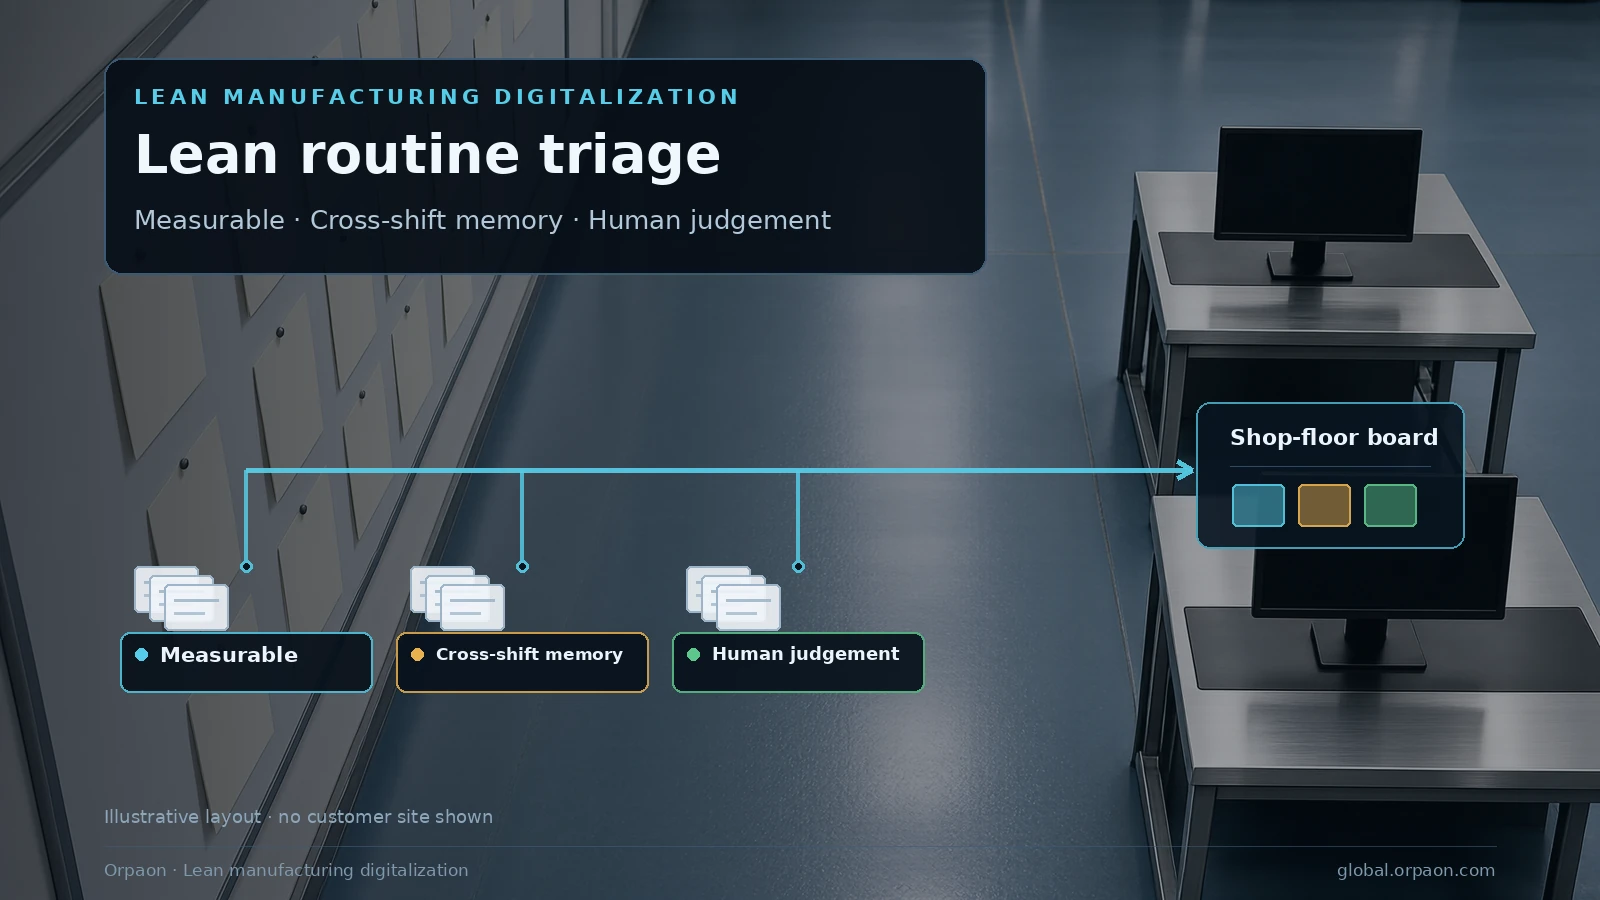
1. Сначала разделите работы участка на три группы
Потери в бережливом производстве чаще возникают на стыках операций, а эти стыки до сих пор держатся на устных передачах и бумажных журналах. Цифровизация нужна не для того, чтобы перенести все бумажные формы на экран, а чтобы закрепить спорные стыки в виде записей. Без такого разделения типичный результат выглядит так: данные собираются ежедневно, а планёрка по-прежнему сверяет цифры по памяти.
- Работы, дающие сопоставимые числа: такт, длительность простоев, объём незавершённого производства, доля годных с первого прохода. Их место в системе.
- Работы, которые нужно помнить между сменами: классификация причин простоя, чек-лист переналадки, статус предложений по оптимизации. Их место в системе.
- Работы, требующие решения на месте: подтверждение первой детали, меры по конкретному дефекту. Остаются за людьми, система лишь хранит запись.
- Работы, нужные раз в смену: протокол планёрки, подпись при передаче смены. Достаточно доски и бумажной карты.
- Работы, уже закреплённые в рабочем стандарте: сначала стабилизируйте стандарт, потом цифровизируйте. Обратный порядок означает ежемесячную переделку полей.
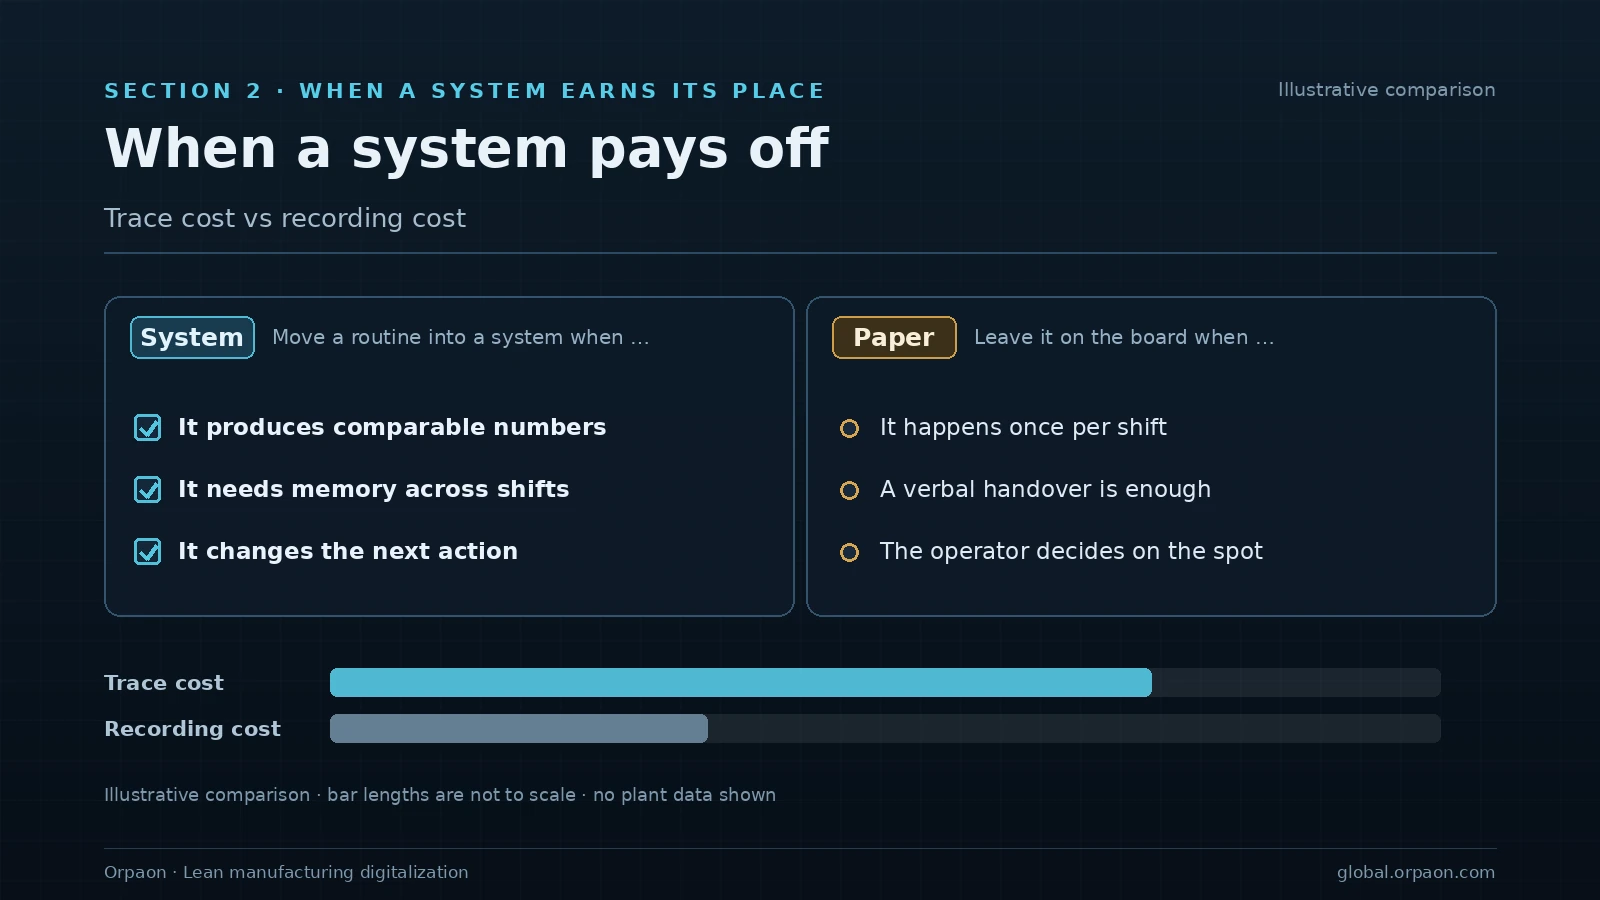
2. Когда работу стоит переносить в систему
Один и тот же бережливый метод даёт разный результат на двух заводах чаще из-за нагрузки на запись, чем из-за инструментов. Перед запуском посчитайте: сколько раз в неделю по этой работе задают вопросы и сколько записей нужно поднять для одной проверки. Система снижает нагрузку только тогда, когда стоимость поиска данных заметно выше стоимости их записи.
| Работа участка | Признак, что нужна система | Признак, что можно оставить на бумаге |
|---|---|---|
| Такт и отчёт по мощности | Частые переналадки, планирование по опыту | Одна номенклатура, такт стабилен годами |
| Простои и классификация причин | Один и тот же дефект повторяется ежемесячно с разными объяснениями | Простои редки и закрываются на месте |
| Предложения и обновление стандартов | Много предложений, версии не совпадают с рабочими местами | Предложения ведутся бригадиром устно |
| Первая деталь и переналадка | Много переналадок, пункты проверки пропускаются | Переналадка реже раза в неделю |
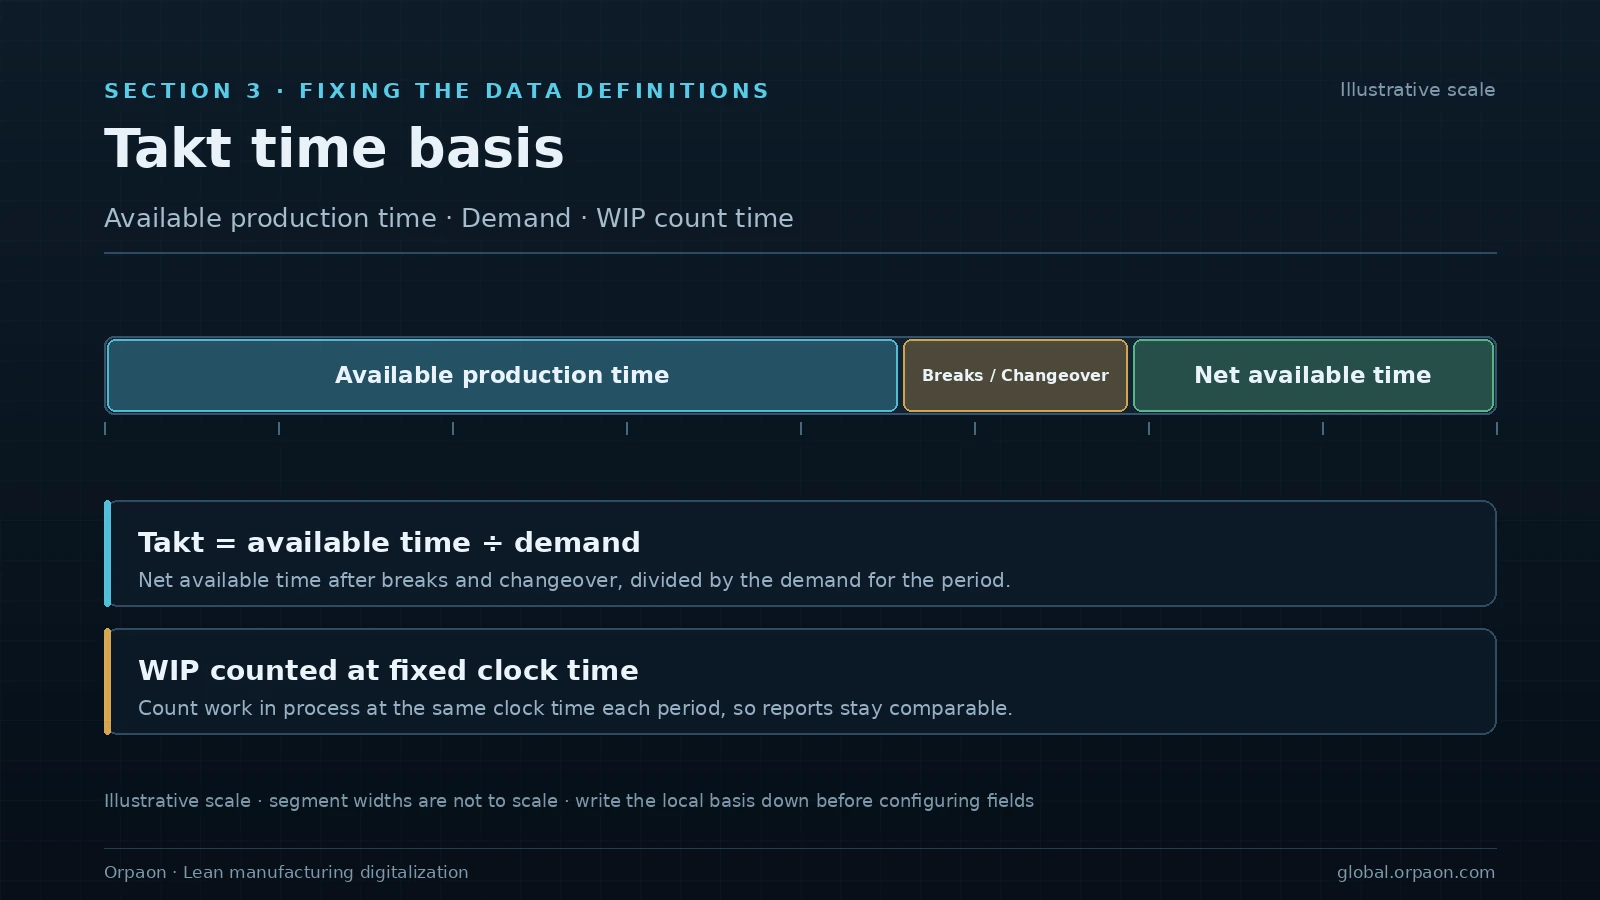
3. Определения: такт, незавершённое производство, коды причин
Три элемента стандартной работы — время такта, последовательность операций и нормативный задел на месте — базовая основа бережливого производства со времён производственной системы Toyota. Цифровые проекты спотыкаются там, где эти три слова превращаются в поля без согласованной формулы. От того, что стоит в знаменателе такта — плановое время производства или календарное время, — зависит, можно ли сравнивать две линии напрямую.
Подсчёт незавершённого производства — второй постоянный спор. Подсчёт по рабочим местам показывает накопления, подсчёт по партиям нужен для расчёта себестоимости. Совместить оба в одном отчёте нельзя. Коды причин простоя тоже требуют сдержанности: при слишком большом списке выбирают наугад, при слишком коротком причина не находится. ISO 22400-2:2014 задаёт рамку определений для показателей вроде темпа выпуска и коэффициента использования времени; она полезна при сравнении заводов, но локальное определение каждому участку всё равно придётся написать самому.
- Укажите знаменатель такта: плановое время производства, с явной оговоркой, вычитаются ли перерывы и переналадки.
- Зафиксируйте момент подсчёта незавершённого производства на начале часа, чтобы колебания внутри смены не сдвигали цифру.
- Держите коды причин простоя в пределах пятнадцати пунктов, остальное сведите в категорию «прочее» и пересматривайте ежемесячно.
4. Порядок внедрения и условия отката
Цифровизацию бережливого производства удобно вести на одной образцовой линии, циклами по четыре недели, добавляя за цикл одну группу работ. Причина не в осторожности: пока охват мал, команда успевает договориться об определениях, и это обходится дешевле, чем переделывать поля после запуска на всём заводе.
- С первой по четвёртую неделю: только такт и журнал простоев, со сверкой ручного подсчёта и системы.
- Второй цикл: добавляется классификация причин простоя, бригадир подтверждает её раз за смену.
- Третий цикл: добавляется отслеживание статуса предложений, привязанное к номеру версии рабочего стандарта.
- Этап расширения: перенос на вторую линию без изменения определений полей, настраиваются только пороги и параметры смен.
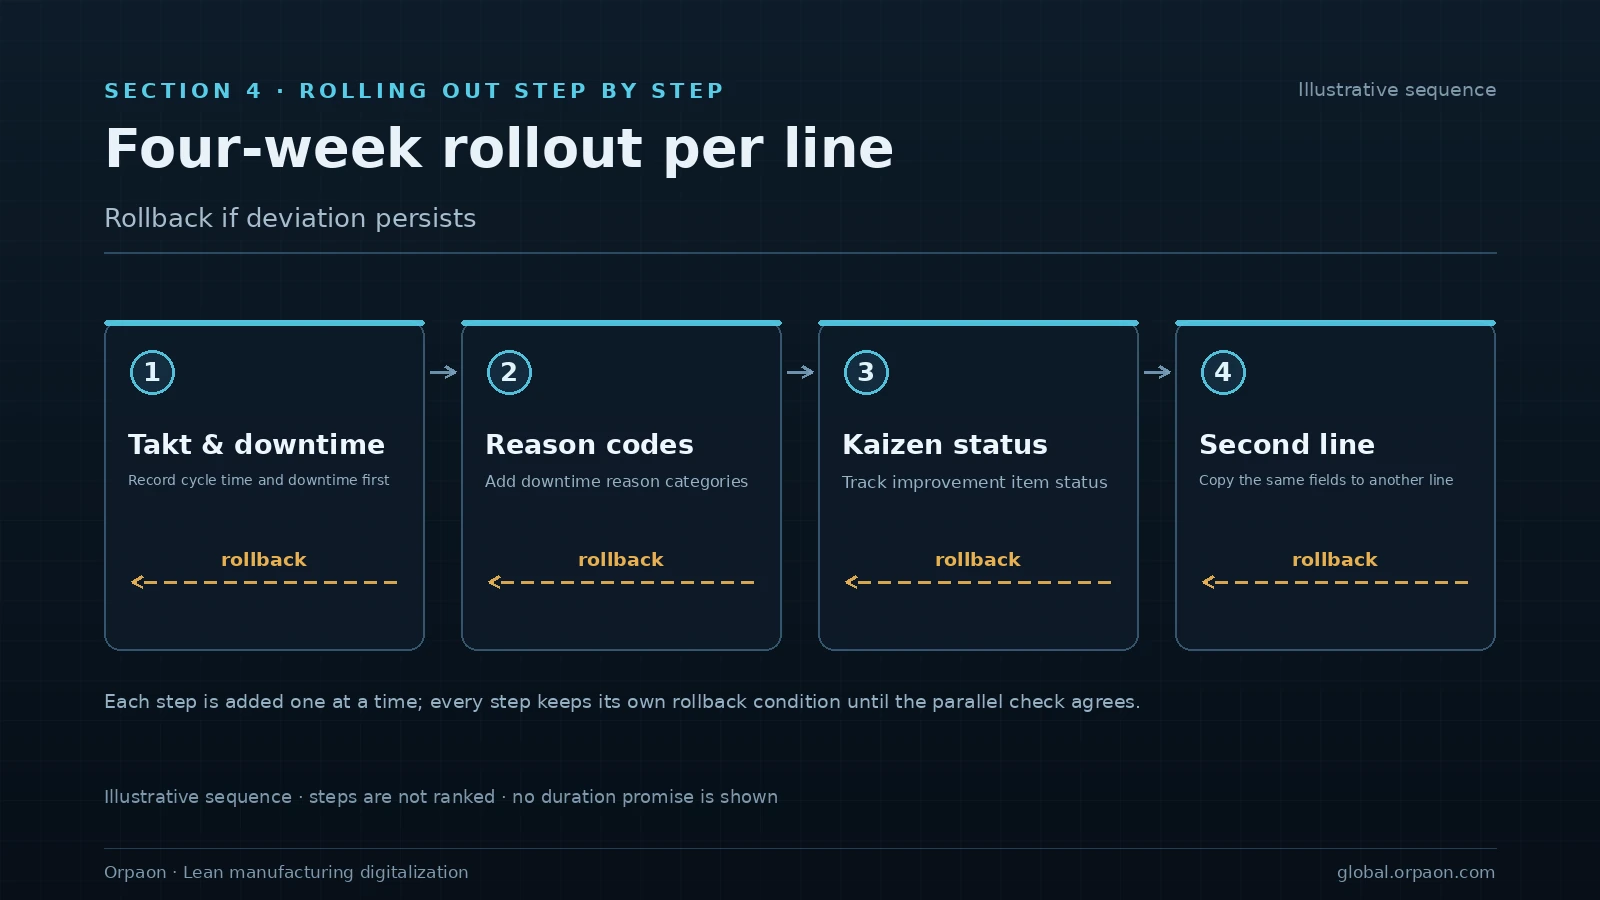
На каждом шаге остаётся условие отката: если за период параллельной работы расхождение ручного и системного подсчёта устойчиво выходит за согласованный диапазон, поле приостанавливают и правят определение, а не добавляют модули.
Итог
Ценность цифровизации бережливого производства не в числе модулей, а в превращении стыков, державшихся на памяти, в записи, по которым можно найти ответ: почему эта переналадка вышла за время, почему накопился этот задел, почему предложение открыто три месяца. Разделение работ, критерии перевода в систему, определения показателей и условия отката — если эти четыре вещи сделаны, бригада начнёт пользоваться системой сама. Прогноз такта и автоматическое планирование остаются направлением поиска и ведутся как совместная проверка, а не как обязательство по поставке.
Записаться на обсуждение решения
Подготовьте действующую таблицу такта, журнал простоев и список переналадок — мы предложим порядок перевода в систему и проект определений под условия участка.
Связаться с нами