Мониторинг станков с ЧПУ: сигналы, подключение и база OEE
Система мониторинга станков с ЧПУ собирает из контроллера режим работы, номер программы, нагрузку шпинделя и коды аварий, добавляет стойкость инструмента и счётчик деталей и переводит всё это в сопоставимую базу загрузки и OEE. Отвечать нужно не на вопрос, включён ли станок, а на вопрос, почему этот станок простоял 97 минут за последние восемь часов и к какой причине относится это время. Путь подключения и определения фиксируются до выбора платформы.
Сначала определить список сигналов
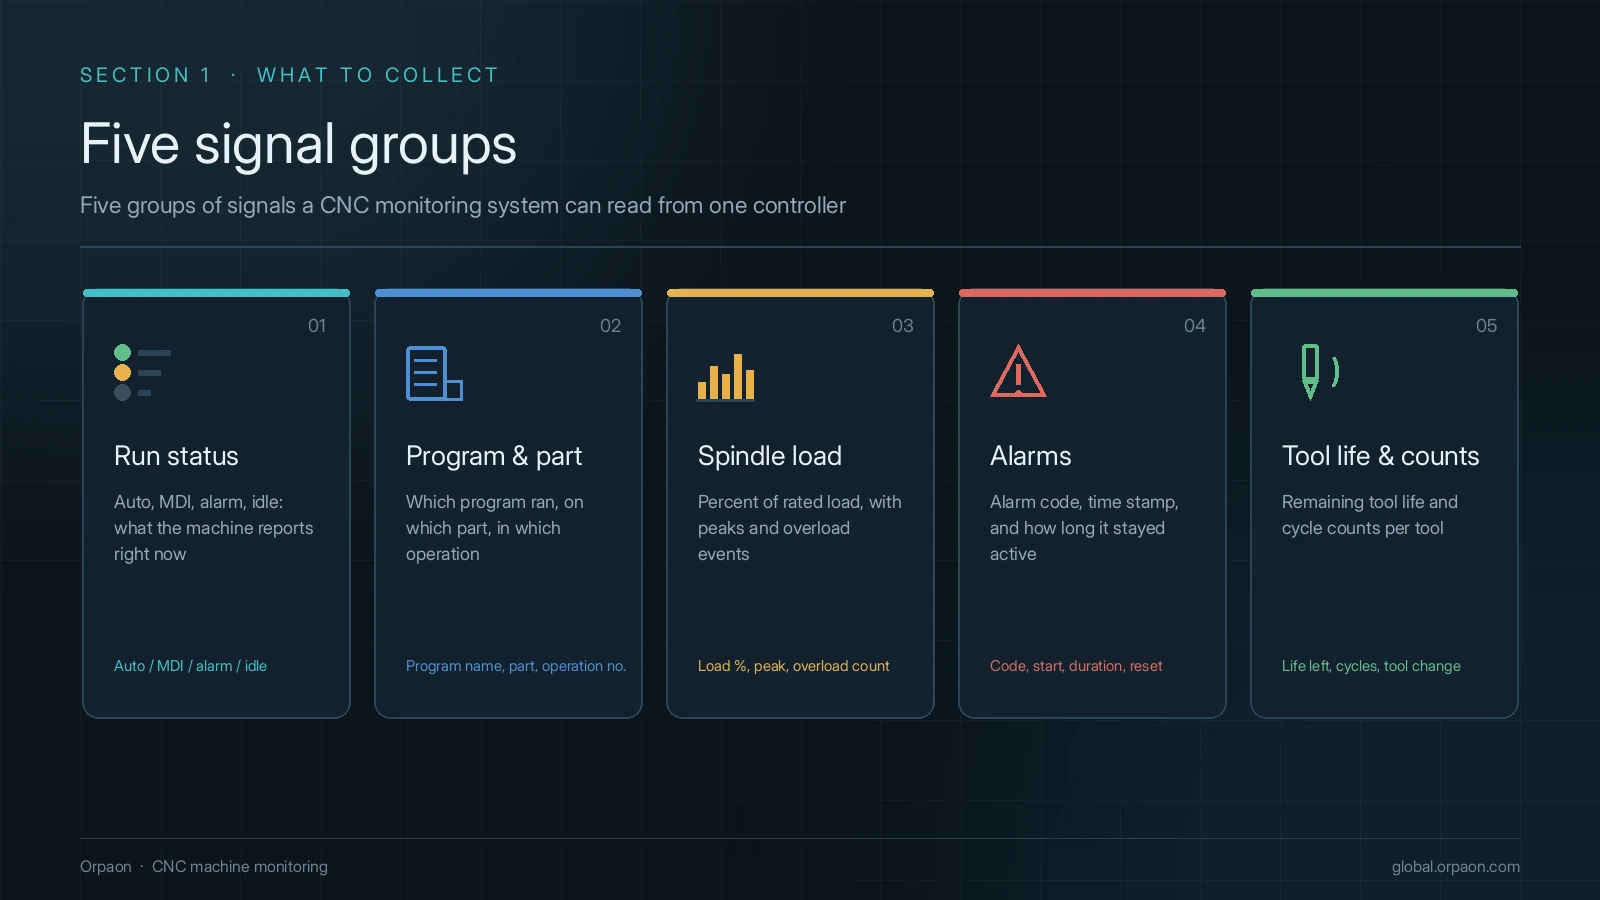
Первый шаг подключения станка — не выбор платформы, а фиксация списка сигналов. Контроллер обрабатывающего центра отдаёт сотни полей, но для анализа нужны пять групп: идёт ли обработка, что обрабатывается, какова нагрузка, где возникла авария и на сколько хватает инструмента. Если эти пять групп определены, замена платформы не обесценит данные.
- Режим работы и состояние: автоматический, пауза, останов, авария, наладка — основа деления времени
- Номер активной программы и номер детали: привязка записи к программе и партии
- Нагрузка шпинделя, коррекция подачи и частота вращения: различают холостой ход, лёгкое резание и аномальную нагрузку
- Номер и текст аварии: группировка причин на механические, электрические, программные и операторские
- Стойкость инструмента, число смен инструмента и счётчик деталей: основа учёта инструмента и расчёта такта
Три пути подключения
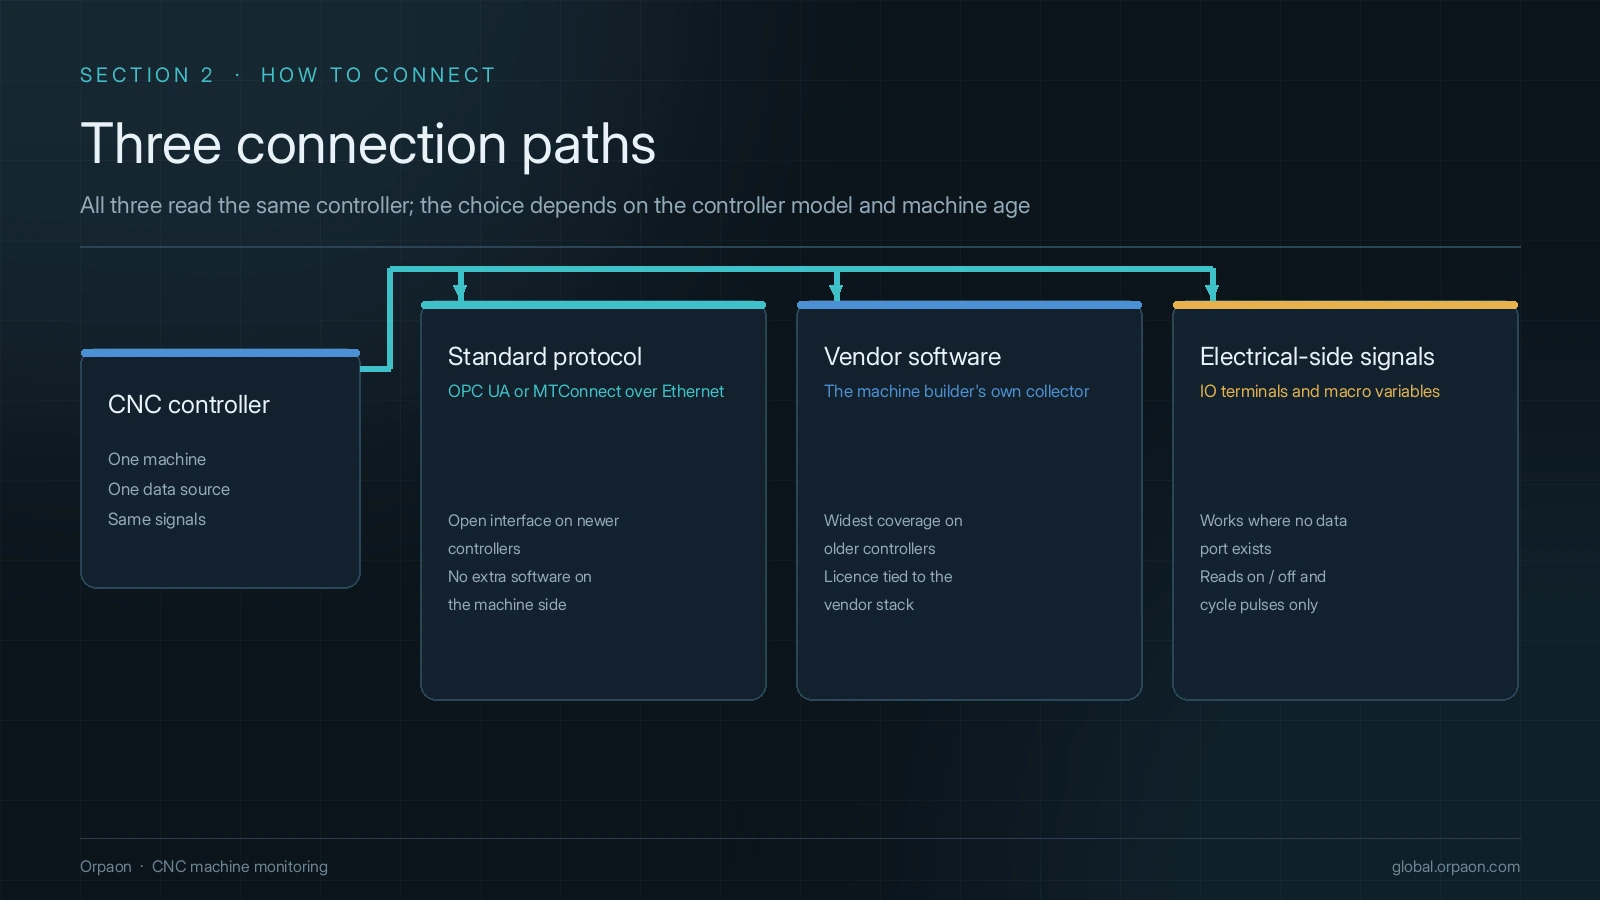
На одной линии контроллеры обычно разных поколений. Путь подключения зависит от того, насколько открыт контроллер, а не от пожеланий программы. Трёх уровней обычно достаточно: стандартный протокол, если данные читаются напрямую; официальное ПО поставщика, если читает только оно; сигналы с электрической стороны, если нет ни того, ни другого.
| Путь подключения | Когда подходит | Что предоставляет владелец станка |
|---|---|---|
| Стандартные интерфейсы, например OPC UA или MTConnect | У контроллера есть Ethernet и открытый протокол | Документация протокола, план IP и портов, права доступа |
| ПО сбора данных или SDK поставщика контроллера | Есть официальный сервис данных | Лицензия, перечень доступных полей, совместимость версий |
| Сигналы с электрической стороны и макропеременные | Старый контроллер без открытого интерфейса | Электрические схемы, таблица точек ввода-вывода, адреса макропеременных |
Согласовать базу загрузки и OEE
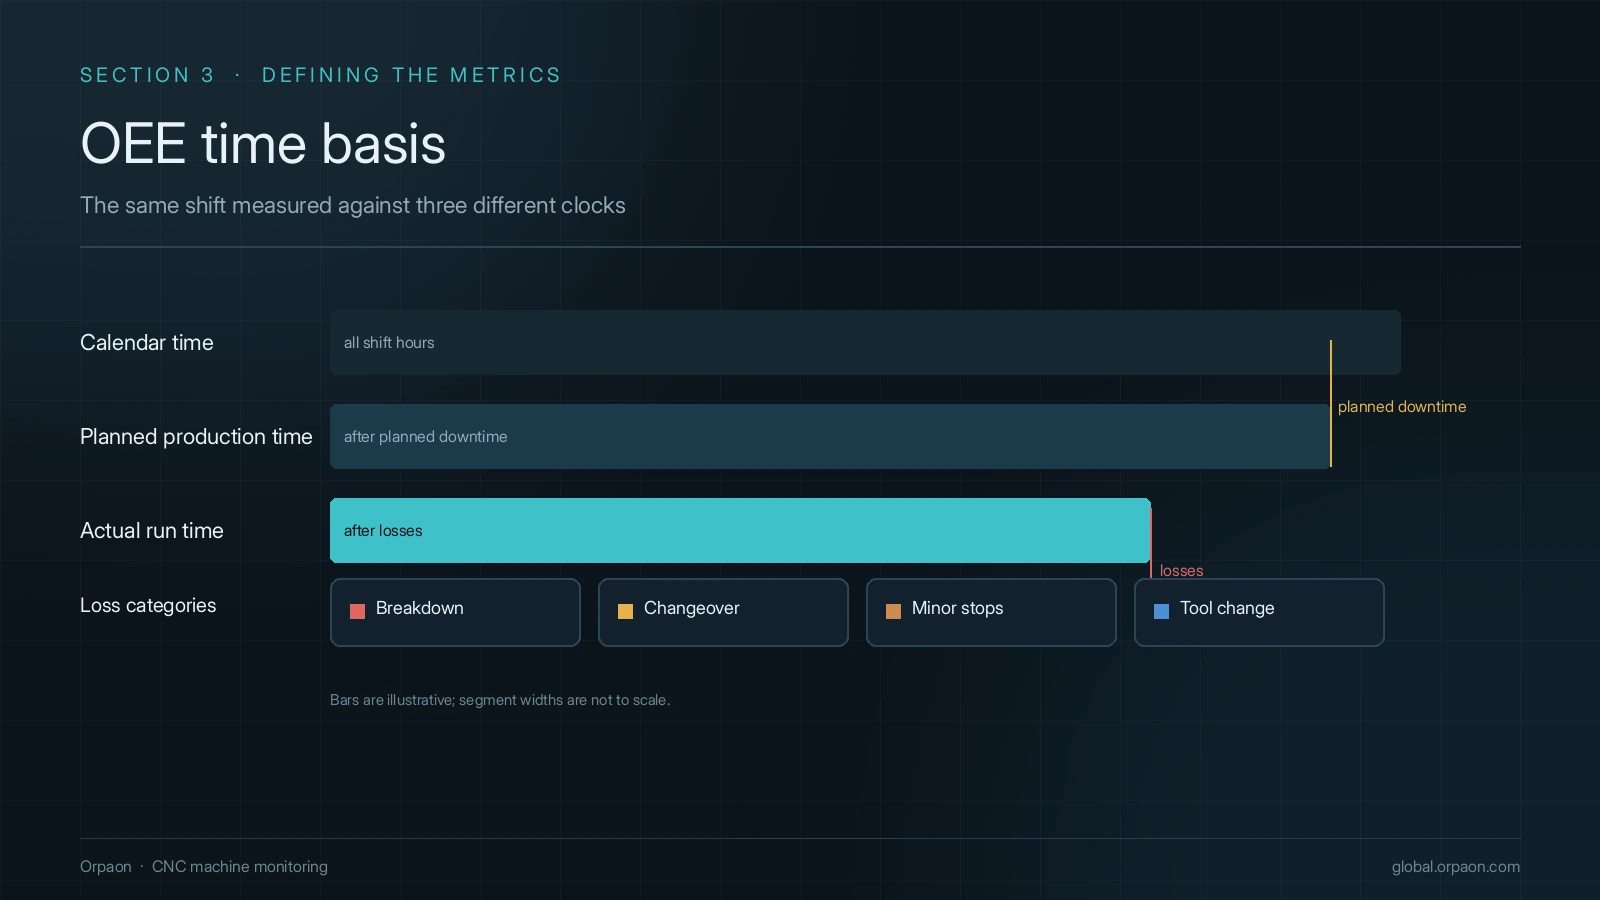
Два разных значения загрузки в одном цехе — обычное дело, и причина чаще в определении, а не в сборе данных. Три коэффициента OEE определены в ISO 22400-2:2014, но стандарт не решает, считать ли плановый простой потерей, куда относить наладку и является ли смена инструмента остановом. Цех должен зафиксировать это письменно.
Шесть крупных потерь взяты из метода TPM, опубликованного Сэйити Накадзимой в 1988 году, и на участке механообработки требуют местных названий: поломка, переналадка, холостой ход и мелкие остановы, смена инструмента, пробные проходы и доработка. Сначала договоритесь об определениях, потом автоматизируйте, иначе точные данные лишь перенесут спор на экран.
- Приведите все отметки времени к часам контроллера и синхронизируйте их, чтобы отчёты не делили смены по времени шлюза
- Зафиксируйте правила состояния: какие номера аварий считаются поломкой, какие ожиданием материала, какие наладкой
- Мастер смены один раз подтверждает отнесение потерь, далее пересмотр ежемесячно, чтобы одна причина не попадала в две категории
Приёмочные проверки до запуска
Проекты мониторинга на участке механообработки чаще проваливаются не из-за отсутствия данных, а из-за недоверия к собранным данным. Четыре проверки при приёмке ценнее, чем десять дополнительно подключённых станков.
- Выборочная проверка полноты: случайно выбрать три смены и сверить ручной подсчёт с системным по каждому станку
- Проверка статусов: выгрузить детализацию простоев за сутки и получить от мастера подтверждение по каждой строке
- Воспроизведение аварии: по номеру аварии поднять программу, нагрузку и записи оператора на тот момент
- Потеря связи и досылка: отключить кабель шлюза на достаточное время и убедиться, что после восстановления нет пропусков и скачков времени
Итог
Ценность мониторинга станков не в количестве экранов, а в том, отвечают ли данные на конкретный вопрос: почему станок стоял, почему переналадка вышла за норму, почему инструмент списан раньше срока. Список сигналов, путь подключения, определения и приёмка — без этих четырёх вещей систему не станут использовать. Предиктивное обслуживание и прогноз стойкости инструмента относятся к направлению в разработке и могут идти в формате совместной проверки, но не как обязательство по поставке.
Запросить диагностику на площадке
Подготовьте перечень контроллеров и показатели, которые нужно видеть, и мы предложим путь подключения и приёмочный чек-лист под ваши интерфейсы.
Связаться с нами