Планирование производства: сначала ограничения
Система планирования производства начинается не с выбора алгоритма, а с перевода реальных ограничений участка в правила, которые может прочитать решатель: какой станок выполняет какую операцию, сколько длится переналадка, когда материалы действительно готовы и какие заказы нельзя сдвигать. Понятные ограничения дают расписание, которое бригада выполняет; размытые дают таблицу, которую никто не принимает, каким бы хорошим ни был алгоритм. Обычный порядок: сначала планирование с ограничением по мощности, затем еженедельное сопоставление с фактом, и только потом цели оптимизации.
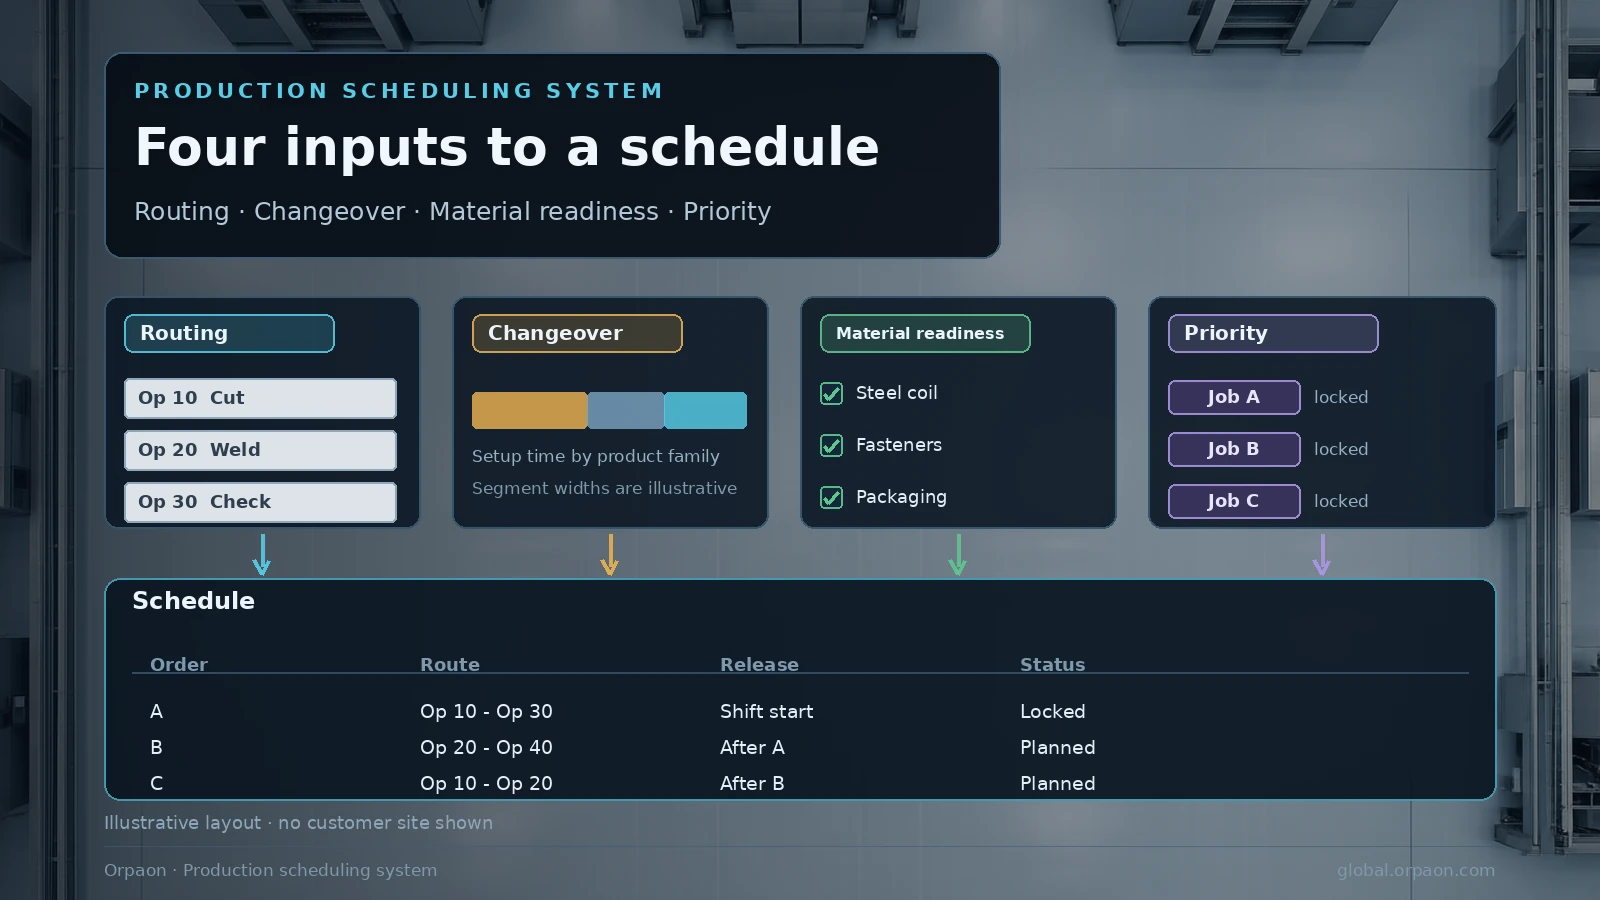
1. Если расписание не выполняется, причина обычно не в алгоритме
Картина повторяется: система выдаёт план, мастер смотрит на него, откладывает в сторону и продолжает расставлять работы по опыту. При разборе выясняется, что дело не в решателе, а во входных данных. В маршруте не хватает операций, время переналадки задано одним средним значением, готовность материалов не видна — при сочетании этих трёх условий любое расписание остаётся учебным расчётом.
- Маршрут обработки неполный: операции, группы оборудования и нормы времени отсутствуют или не соответствуют участку, поэтому расчёт идёт по предположениям
- Время переналадки внесено фиксированным числом: переход между изделиями на одном станке сильно различается, и план приходится пересобирать снова и снова
- Готовность материалов не видна: работа поставлена на дату, а ключевой материал ещё не пришёл, и план рушится в то же утро
- Приоритет не закреплён правилом: сроки поставки, класс клиента и операции-ограничители разные люди упорядочивают по-своему, поэтому результат не признают
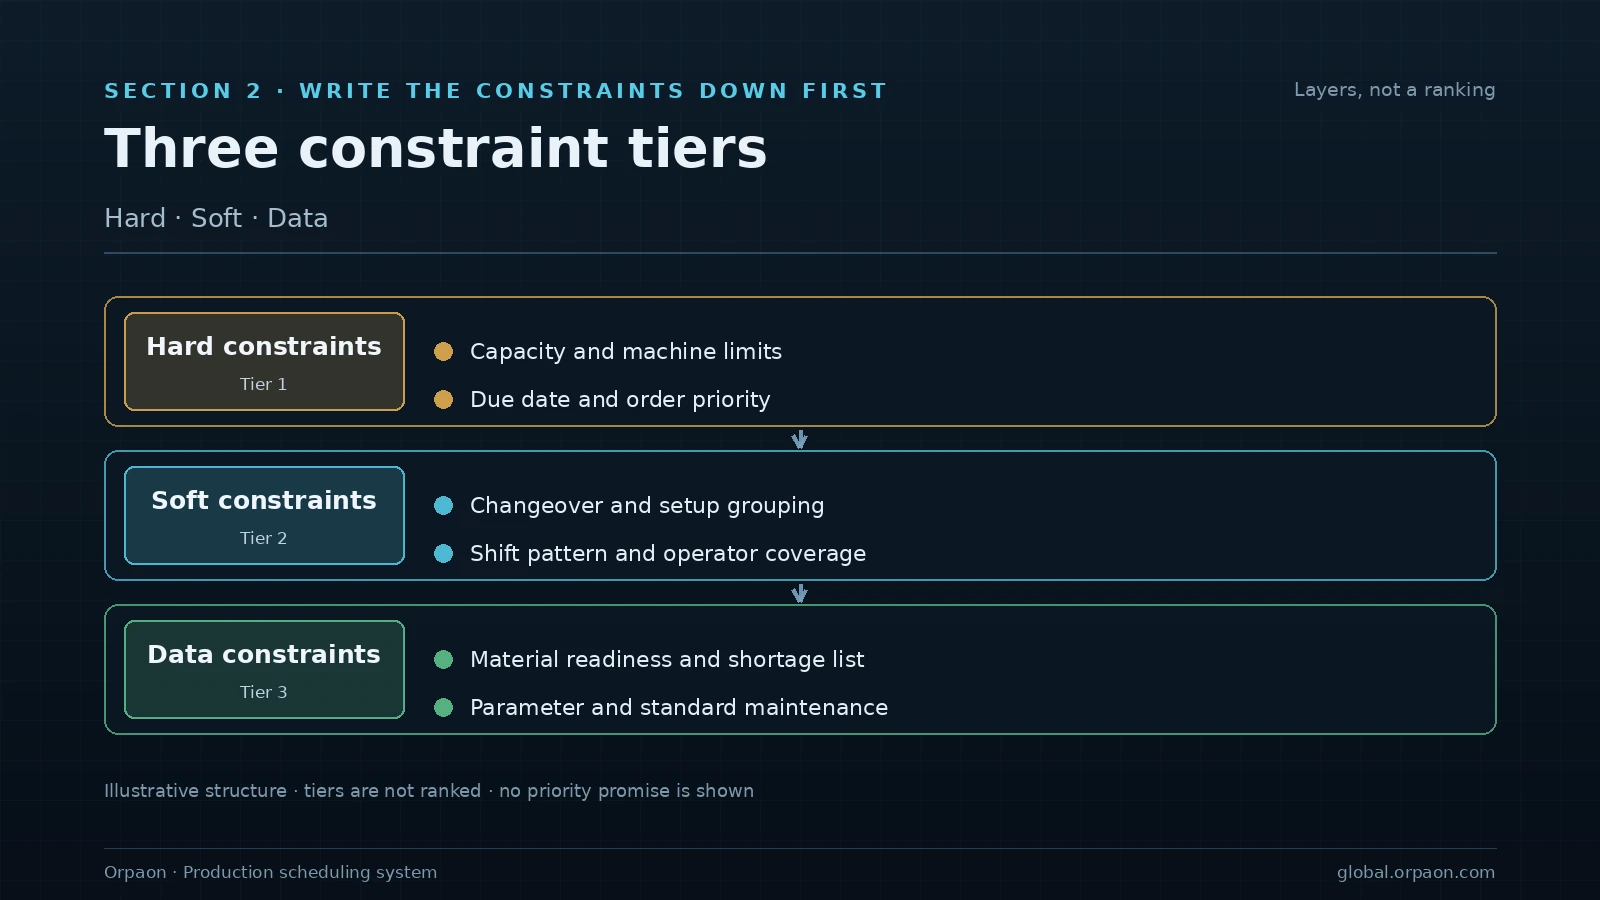
2. Сначала выпишите три уровня ограничений
Входные данные планирования делятся на три уровня: жёсткие ограничения, которые нельзя нарушать, мягкие, которыми можно торговать, и информационные, от которых зависит, можно ли верить плану. Раздельная запись позволяет быстро понять, в чём причина спора о расписании: в правиле, в компромиссе или в данных.
| Уровень ограничения | Что нужно описать | Что обычно отсутствует |
|---|---|---|
| Жёсткое, нарушать нельзя | Возможности станков и маршрут, число пресс-форм и приспособлений, лимит смен и людей | Связь станка с операцией хранится только в памяти опытного наладчика |
| Мягкое, можно торговать | Время переналадки, запас по сроку поставки, приоритет клиента | Одно среднее время переналадки на все сочетания изделий |
| Информационное, определяет доверие | Нормы времени, дата готовности материала, объём незавершённого производства | Норма времени взята теоретическая и не уточнена по фактическому темпу |
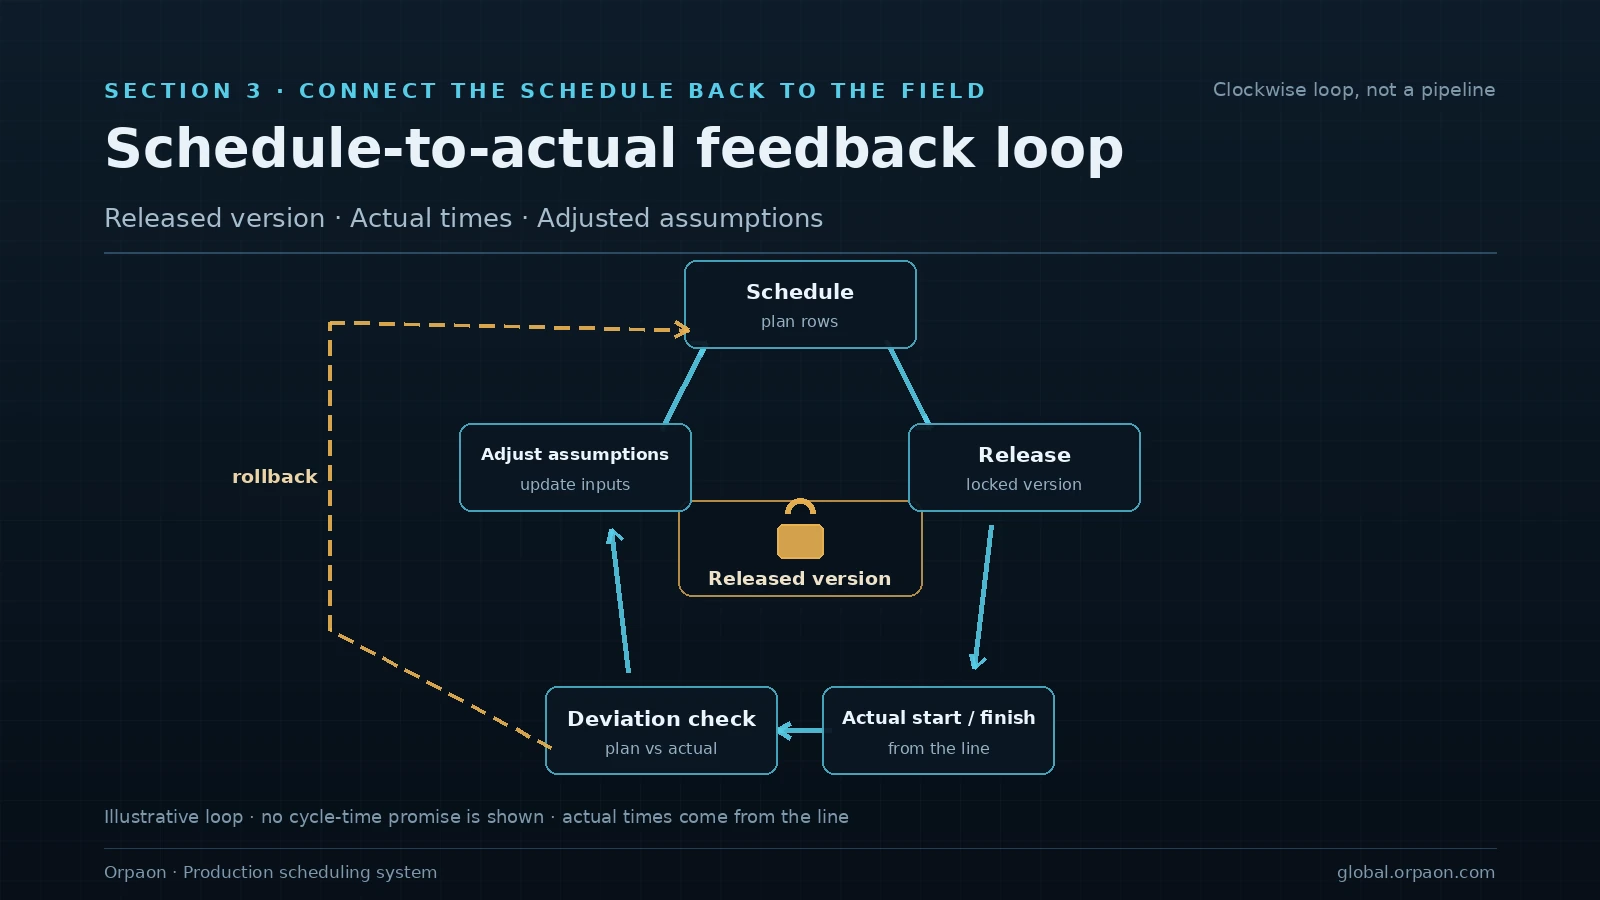
3. Расписание должно получать фактические данные с участка
Планирование — не разовый расчёт. После выдачи плана фактические начало, завершение и простои должны возвращаться в систему, иначе следующий расчёт идёт на прежних допущениях, и отклонение растёт от круга к кругу. Поэтому планирование обычно делят один информационный путь с подключением оборудования и OEE: сбор состояний определяет, можно ли проверить план.
- Версия фиксируется при выдаче: каждое изменение оставляет одну запись, чтобы позже найти источник отклонения
- Фактическое начало и завершение записываются обратно: при выходе отклонения за согласованный порог следующий расчёт уточняет допущения по времени
- Оборудование-ограничитель наблюдается отдельно: данные по простоям и переналадкам на этой операции собираются первыми, потому что расписание наиболее чувствительно именно там
4. Три шага: выполнимо, сопоставимо, оптимизируемо
Проекты планирования теряют время, когда первая версия сразу нацелена на оптимизацию. Надёжнее сделать план выполнимым, затем сопоставить его с участком и только после этого добавлять цели оптимизации: без первых двух шагов третьему не с чем сравнивать.
- Шаг первый: заменить ручную расстановку планированием с ограничением по мощности; цель — выполнимый план, а не оптимальное решение
- Шаг второй: еженедельно сопоставлять план с фактом и уточнять нормы времени, время переналадки и сроки готовности материалов
- Шаг третий: добавить цели оптимизации, например число переналадок и соблюдение сроков, и сравнивать варианты после стабилизации ограничений
На каждом шаге задаётся условие отката: если доля выполнения плана несколько недель подряд ниже согласованного уровня, нужно вернуться к ручной расстановке в параллельном режиме, исправить описание ограничений и только потом продолжать, а не добавлять алгоритмы.
Итог
Ценность системы планирования производства не в сложности алгоритма, а в том, выполняет ли бригада план и можно ли объяснить отклонения: почему в этот раз поставили внеочередной заказ, почему станок переналаживался несколько раз подряд, почему партия всё равно опоздала. Три уровня ограничений, возврат фактических данных и три шага с условиями отката должны быть сделаны прочно, иначе оптимизация теряет смысл. Динамическая вставка заказов и многокритериальная оптимизация остаются направлениями в работе: выполняются в формате совместной проверки, без обязательств по поставке.
Записаться на обсуждение решения
Возьмите текущий маршрут обработки, записи о переналадках и список сроков поставки — мы предложим порядок внедрения и черновик правил под ограничения вашего участка.
Связаться с нами