Xây dựng hệ thống lệnh sản xuất tại xưởng
Hệ thống lệnh sản xuất tại xưởng giải quyết một vấn đề trong một câu: mỗi lệnh phải có dấu vết từ khi phát hành đến khi đóng. Hệ thống nối phân công, thực thi, báo cáo và lưu trữ thành một vòng khép kín, thay thế phân công bằng lời và luân chuyển giấy tờ. Trường dữ liệu của lệnh, cách công nhân báo cáo sản lượng, và ranh giới giao tiếp với ERP, MES là ba điều cần chốt trước.
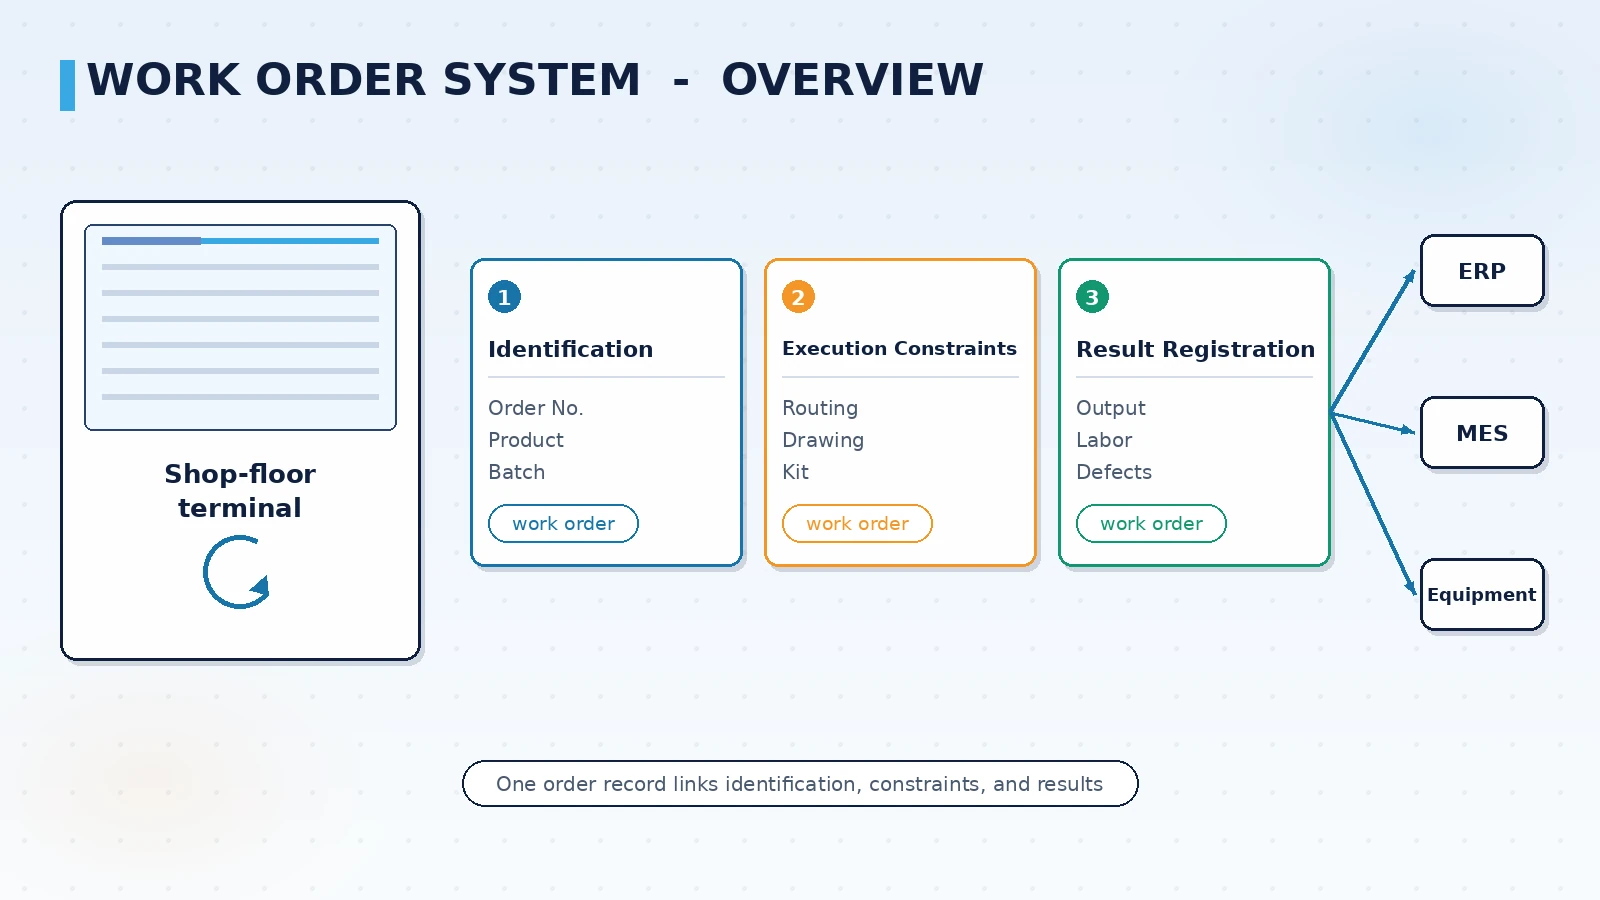
Hệ thống lệnh sản xuất quản lý những gì
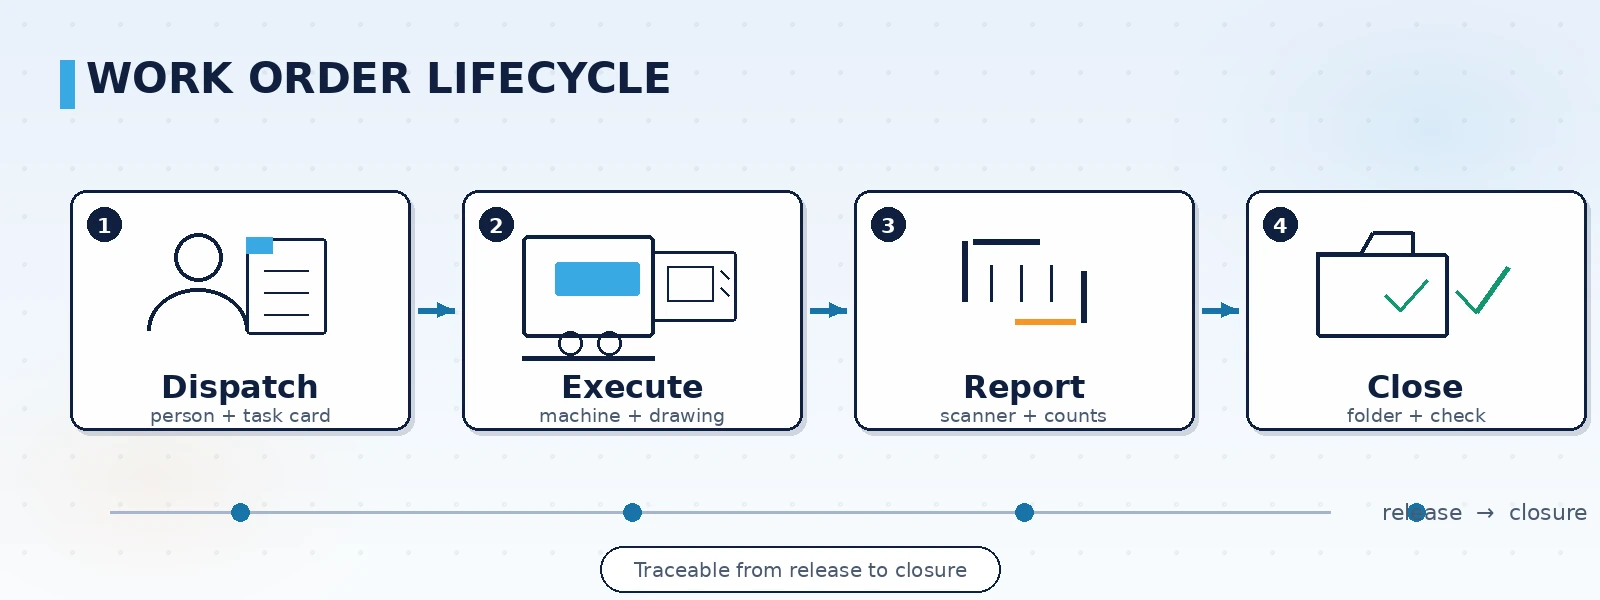
Hệ thống lệnh sản xuất không phải một bảng tính điện tử. Đó là một chuỗi thực thi. Ở luồng điển hình, bộ phận kế hoạch tách kế hoạch sản xuất thành các lệnh; mỗi lệnh mang theo quy trình công nghệ, vật tư và số lượng xuống tổ hoặc máy. Công nhân làm theo lệnh và báo cáo sản lượng bằng quét mã. Khi đủ số lượng hoặc quản đốc xác nhận, lệnh đóng lại và được lưu trữ. Nếu có vấn đề xảy ra ở giữa — thiếu vật tư, máy hỏng, cần thuê ngoài — dấu vết vẫn nằm trên cùng một lệnh.
- Phân công: giao lệnh cho tổ, máy hoặc người; theo lô hoặc từng lệnh
- Thực thi: xem yêu cầu công nghệ, phiên bản bản vẽ và tình trạng đủ vật tư
- Báo cáo: đăng ký sản lượng và giờ công, bằng quét mã hoặc thiết bị di động
- Lưu trữ: lưu lệnh đã đóng cùng nhật ký thao tác và xử lý ngoại lệ
Một lệnh sản xuất cần có những trường nào
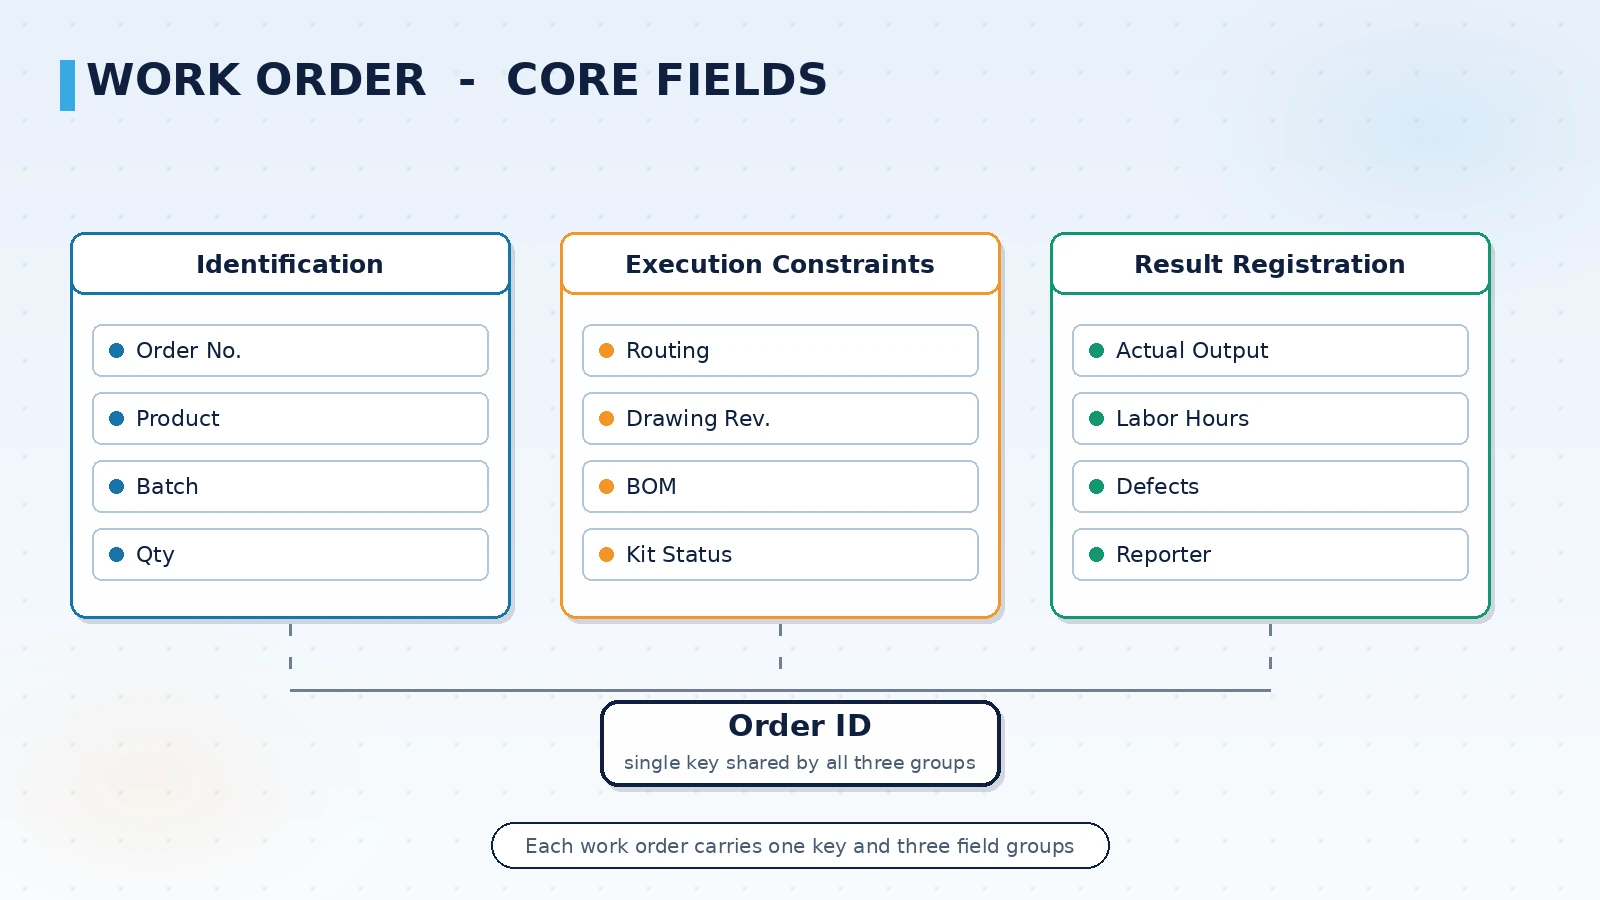
Các trường dữ liệu quyết định lệnh có hỗ trợ được thống kê và phân tích về sau hay không. Quá ít trường thì không giải thích được sự việc; quá nhiều thì gánh nặng nhập liệu tại xưởng tăng lên. Cách làm phổ biến là chia trường thành ba nhóm: nhận diện, ràng buộc thực thi, và đăng ký kết quả.
| Nhóm trường | Trường điển hình | Mục đích |
|---|---|---|
| Nhận diện | Số lệnh, sản phẩm, lô, số lượng kế hoạch | Định danh duy nhất để truy xuất và tìm kiếm |
| Ràng buộc thực thi | Quy trình công nghệ, phiên bản bản vẽ, định mức vật tư, trạng thái đủ hàng | Căn cứ thực thi, tránh sai phiên bản |
| Đăng ký kết quả | Sản lượng thực tế, giờ công, số lượng lỗi, người và thời điểm báo cáo | Hỗ trợ thống kê và tính hiệu suất |
Liên kết phiên bản bản vẽ là trường quan trọng nhất. Trong gia công cơ khí và gia công kim loại tấm, cùng một sản phẩm thường tồn tại nhiều phiên bản cùng lúc. Nếu lệnh không ràng buộc phiên bản, xưởng dễ gia công theo bản vẽ cũ. Ghi phiên bản vào lệnh và đối chiếu khi quét mã báo cáo sẽ giảm làm lại hàng loạt.
Chọn cách báo cáo như thế nào
Cách báo cáo quyết định trực tiếp việc xưởng có sẵn sàng dùng hay không. Lựa chọn phải khớp với điều kiện xưởng, không phải càng mới càng tốt.
- Báo cáo tại terminal: phù hợp dây chuyền máy cố định, công đoạn liên tục, công nhân quét tại terminal
- Báo cáo di động: phù hợp xưởng có công đoạn phân tán, người di chuyển nhiều, dùng máy tính bảng hoặc thiết bị cầm tay công nghiệp
- Báo cáo tự động: phù hợp công đoạn thiết bị cung cấp tín hiệu đếm và có thể thu thập dữ liệu, kích hoạt bằng dữ liệu máy
Các cách báo cáo có thể song song. Cùng một xưởng có thể dùng cách khác nhau theo công đoạn; điểm mấu chốt là dữ liệu báo cáo phải về cùng một lệnh sản xuất.
Tích hợp với những hệ thống nào
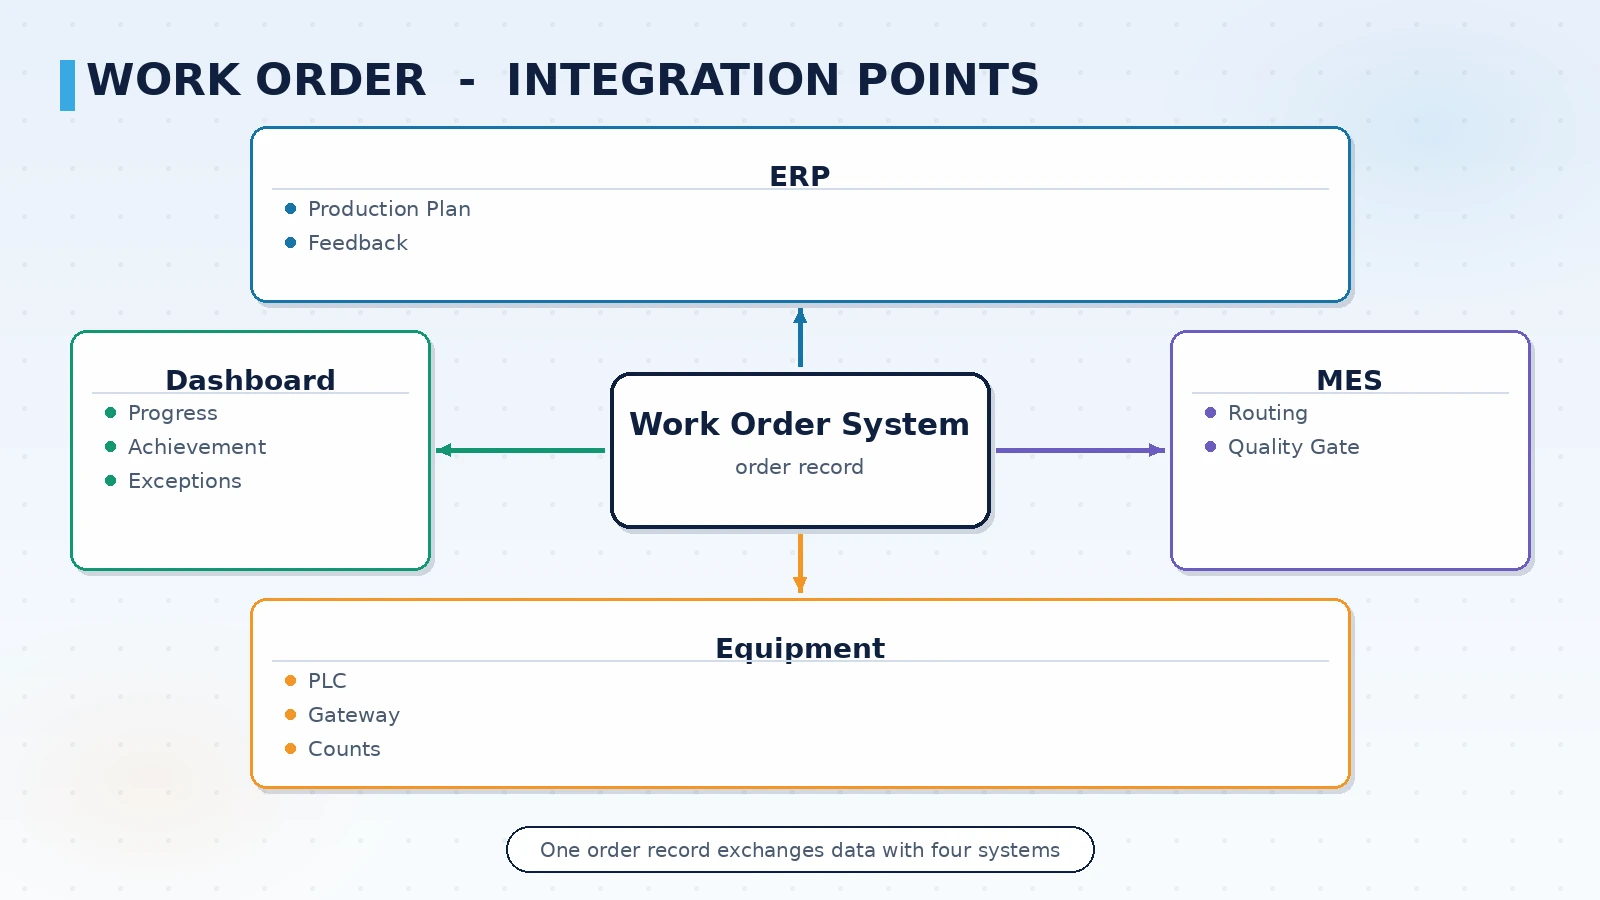
Hệ thống lệnh sản xuất ít khi tồn tại đơn lẻ. Nó nằm giữa tầng kế hoạch và tầng thực thi, kết nối lên ERP và xuống thiết bị cùng bảng hiển thị. Ranh giới giao tiếp có rõ ràng hay không quyết định việc go-live có phải làm lại nhiều lần hay không.
- Với ERP: nhận kế hoạch sản xuất và đơn hàng, ghi ngược sản lượng và giờ công, đồng bộ vật tư và lô hai chiều
- Với MES: lệnh là đối tượng cốt lõi của thực thi MES; quy trình công nghệ và quyết định cổng chất lượng xoay quanh lệnh
- Với tầng thiết bị: qua PLC hoặc cổng thu thập để lấy trạng thái máy và số đếm, tự động kích hoạt báo cáo
- Với bảng hiển thị: xuất tiến độ lệnh, tỷ lệ đạt và trạng thái ngoại lệ ra bảng tại xưởng
Ba điều cần làm rõ trước khi go-live
Khi hệ thống lệnh sản xuất thất bại, phần lớn không phải vấn đề phần mềm mà là những điểm này chưa rõ.
- Ai phân công và ai đóng lệnh: trách nhiệm không rõ khiến lệnh treo mãi ở trạng thái đang thực hiện, làm sai lệch thống kê
- Quy tắc báo cáo có thống nhất không: tính theo sản phẩm hay theo giờ, theo công đoạn hay cả lệnh; quy tắc không đồng nhất thì dữ liệu hiệu suất không so sánh được
- Ngoại lệ leo thang thế nào: đường xử lý và quy tắc quá hạn cho thiếu vật tư, hàng lỗi chất lượng và máy hỏng phải được viết trước
Khi ba điều này đã rõ, ranh giới hệ thống cũng rõ: nhận dữ liệu gì, quản lý hành động gì, và trả kết quả cho ai.
Chọn hệ thống lệnh sản xuất thế nào để ít phải làm lại
Giá trị của hệ thống lệnh sản xuất tại xưởng không nằm ở số lượng tính năng mà ở việc nó có bám theo luồng phân công và báo cáo thực tế của xưởng hay không. Nên rà soát luồng lệnh hiện tại trước, tìm công đoạn đứt gãy thông tin nghiêm trọng nhất, rồi quyết định xây mới hay mở rộng mô-đun lệnh trên MES sẵn có. ORPAON có hơn 15 năm kinh nghiệm trong lĩnh vực số hóa sản xuất, đã triển khai hơn 600 dự án và giải pháp, nắm rõ ranh giới tích hợp giữa hệ thống lệnh sản xuất với ERP, MES và tầng thiết bị.
Đặt lịch trao đổi giải pháp
Nếu quý công ty đang cân nhắc hệ thống lệnh sản xuất tại xưởng, hãy liên hệ để trao đổi giải pháp, bắt đầu từ việc làm rõ luồng lệnh hiện tại và ranh giới tích hợp hệ thống.
Liên hệ