Giám sát quá trình nhuộm: đường cong, lô và truy xuất
Hệ thống giám sát quá trình nhuộm là tầng giám sát và dữ liệu của xưởng nhuộm: hệ thống ghi đường cong nhiệt độ và cấp thuốc của máy nhuộm, nhiệt độ vùng và tốc độ vải của máy định hình, cùng khối lượng pha thuốc và sai lệch màu trên một trục thời gian, để điều kiện công nghệ của từng lô có thể được xem lại và so sánh. Phần khó của một lần xử lý lại do lệch màu hay một tranh chấp về lô thường không phải là thiếu dữ liệu, mà là dữ liệu nằm rải rác ở màn hình tại máy, sổ ghi ca và bảng tính phòng thí nghiệm, không gặp nhau trên một trục thời gian. Bài viết trình bày ba tuyến dữ liệu cần lấy gì, những định nghĩa phải chốt trước khi vận hành, cách phiếu lô và số lô nhuộm tạo thành chuỗi truy xuất, và điểm nghiệm thu khi triển khai theo giai đoạn.
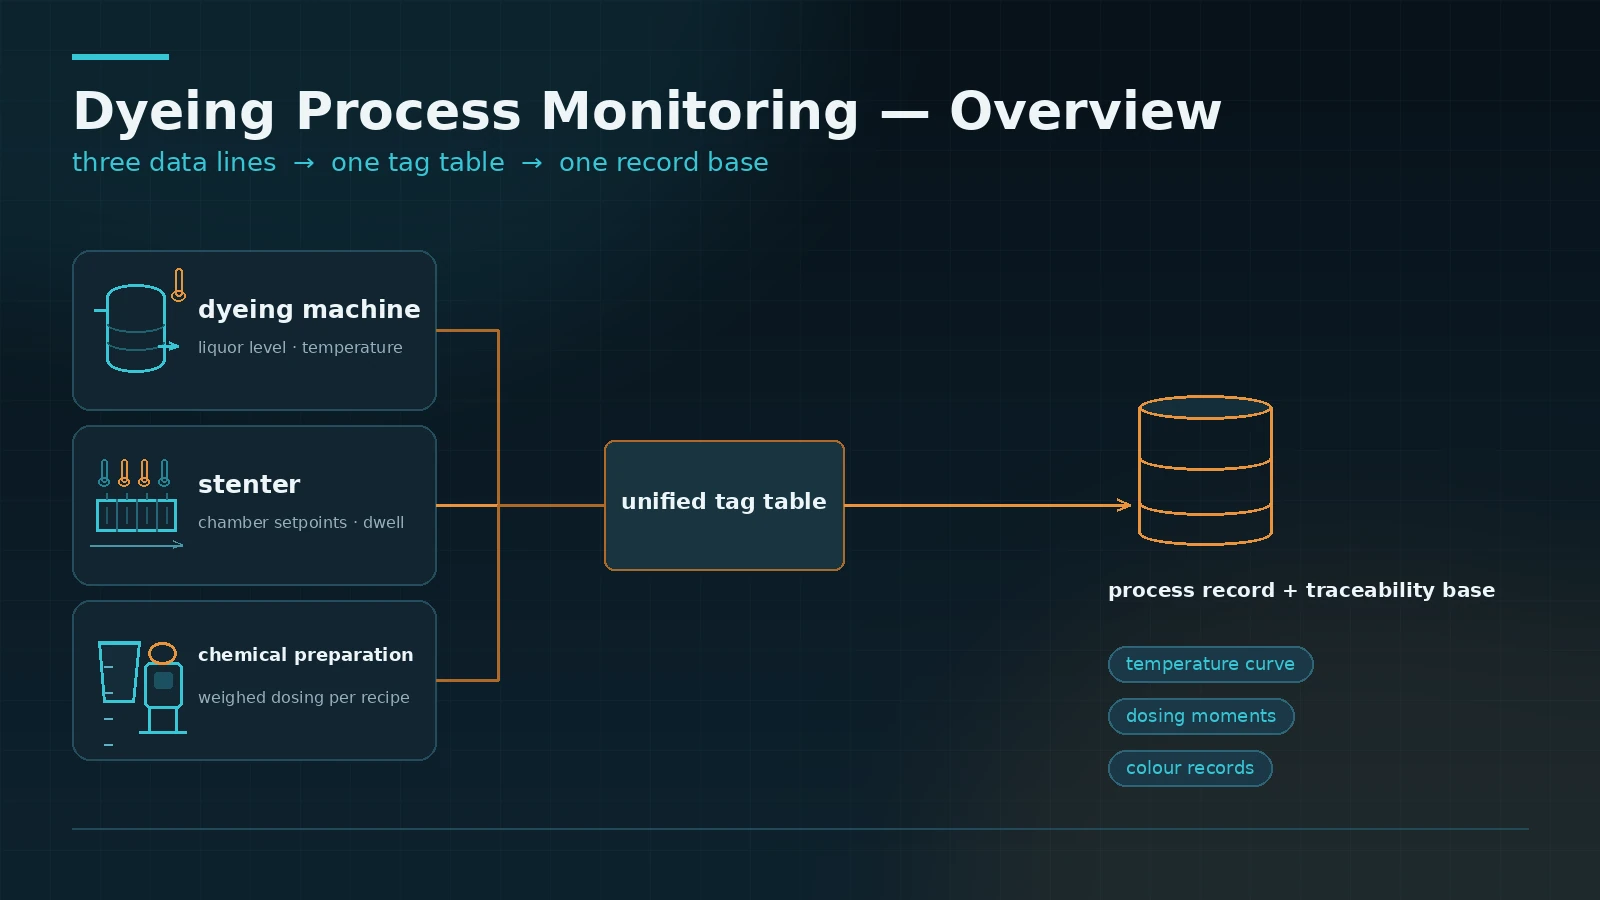
1. Hệ thống giám sát quá trình nhuộm bao gồm những gì: ba tuyến dữ liệu
Hệ thống giám sát quá trình nhuộm là tầng giám sát và dữ liệu của xưởng nhuộm. Hệ thống ghi nhận ba nhóm thông số trên cùng một trục thời gian: máy nhuộm (số lô, tỷ lệ dung dịch, đường cong gia nhiệt và làm nguội, thời điểm cấp thuốc, pH), máy định hình (nhiệt độ từng vùng, tốc độ vải, độ võng, độ ẩm khí thải) và khu pha thuốc - phòng thí nghiệm (khối lượng thuốc nhuộm và trợ chất, nồng độ dung dịch mẹ, sai lệch màu của mẫu thử). Khi ba tuyến này nằm trên cùng một trục thời gian, điều kiện công nghệ của một lô vải có thể được tái hiện đầy đủ, không phải ghép lại từ sổ ghi ca.
Khác biệt so với màn hình điều khiển tại máy nằm ở việc lưu trữ và so sánh. Màn hình tại máy phục vụ ca đang vận hành, và khi thông số đã bị thay đổi thì rất khó tra lại lịch sử thay đổi. Hệ thống giám sát lấy mẫu theo chu kỳ cố định và lưu trữ, nên đường cong của cùng một mã hàng ở các ca khác nhau và các máy khác nhau có thể chồng lên nhau để đối chiếu. Khi phải xử lý lại do lệch màu, việc gọi ra được đường cong gia nhiệt và thời điểm cấp thuốc ban đầu là một điểm xuất phát hoàn toàn khác so với chỉ còn một phiếu công nghệ viết tay.
Giao diện tại xưởng hiếm khi đồng nhất. Máy nhuộm và máy định hình đời mới thường có cổng Ethernet, chạy Modbus TCP hoặc OPC UA (IEC 62541); máy cũ thường chỉ có cổng nối tiếp RS485, chạy giao thức riêng của hãng hoặc Modbus RTU; thiết bị pha thuốc và cân thường dùng bộ chỉ thị cân nối tiếp. Hệ thống giám sát phải hỗ trợ các kênh này trong cùng một bảng điểm, đồng thời lưu riêng giá trị thô, giá trị kỹ thuật và bit trạng thái thiết bị, để việc đổi dải đo ở một chỗ không làm hỏng đường cong lịch sử.
2. Những định nghĩa phải chốt trước khi vận hành: tỷ lệ dung dịch, gia nhiệt và đơn vị năng lượng
Trên hai máy nhuộm của hai nhà cung cấp khác nhau, cùng một tỷ lệ dung dịch có thể được biểu diễn theo cách hoàn toàn khác: mức dung dịch tính bằng milimét, tần số bơm chính, hoặc tỷ lệ đã tính sẵn. Nếu không thống nhất các định nghĩa này trước khi chạy, mọi so sánh về sau đều bị lệch. Cần xác nhận theo từng nhóm tín hiệu và ghi kết luận vào văn bản phạm vi triển khai.
| Nhóm tín hiệu | Nội dung cần xác nhận | Vấn đề thường gặp |
|---|---|---|
| Đường cong nhiệt độ | Vị trí đầu đo (trong dung dịch hay sau bộ trao đổi nhiệt), chu kỳ lấy mẫu, đơn vị tốc độ gia nhiệt | Chỉ ghi giá trị đặt của chương trình, không ghi giá trị thực đo nên không đánh giá được độ lệch |
| Tỷ lệ dung dịch và mức dịch | Loại và dải đo của cảm biến mức, nguồn khối lượng vải, tỷ lệ là giá trị tính hay giá trị đặt | Khối lượng vải nhập tay nên tỷ lệ không khớp thực tế |
| Cấp thuốc và pha thuốc | Thời điểm cấp, đơn vị khối lượng (kg, L hoặc %), có ghi nồng độ dung dịch mẹ hay không | Chỉ lưu mã công thức nên khi sửa đổi không tái hiện được điều kiện lúc đó |
| Nhiệt độ máy định hình | Số lượng và vị trí đầu đo mỗi vùng, đơn vị tốc độ vải, định nghĩa độ võng | Mỗi vùng chỉ một điểm nên không truy được nguồn lệch màu hai bên |
| Hơi và nước | Loại đồng hồ đo, đơn vị đo (kg hay mét khối), phân bổ theo lô hay theo ca | Đơn vị lẫn lộn (tấn và kilôgam) khiến không tính được suất tiêu hao |
| Sai lệch màu và kiểm tra | Công thức sai lệch màu và nguồn sáng (ví dụ CIELAB ΔE*ab, D65), vị trí đo màu | Chỉ ghi đạt hay không đạt mà không có giá trị nên không thấy xu hướng |
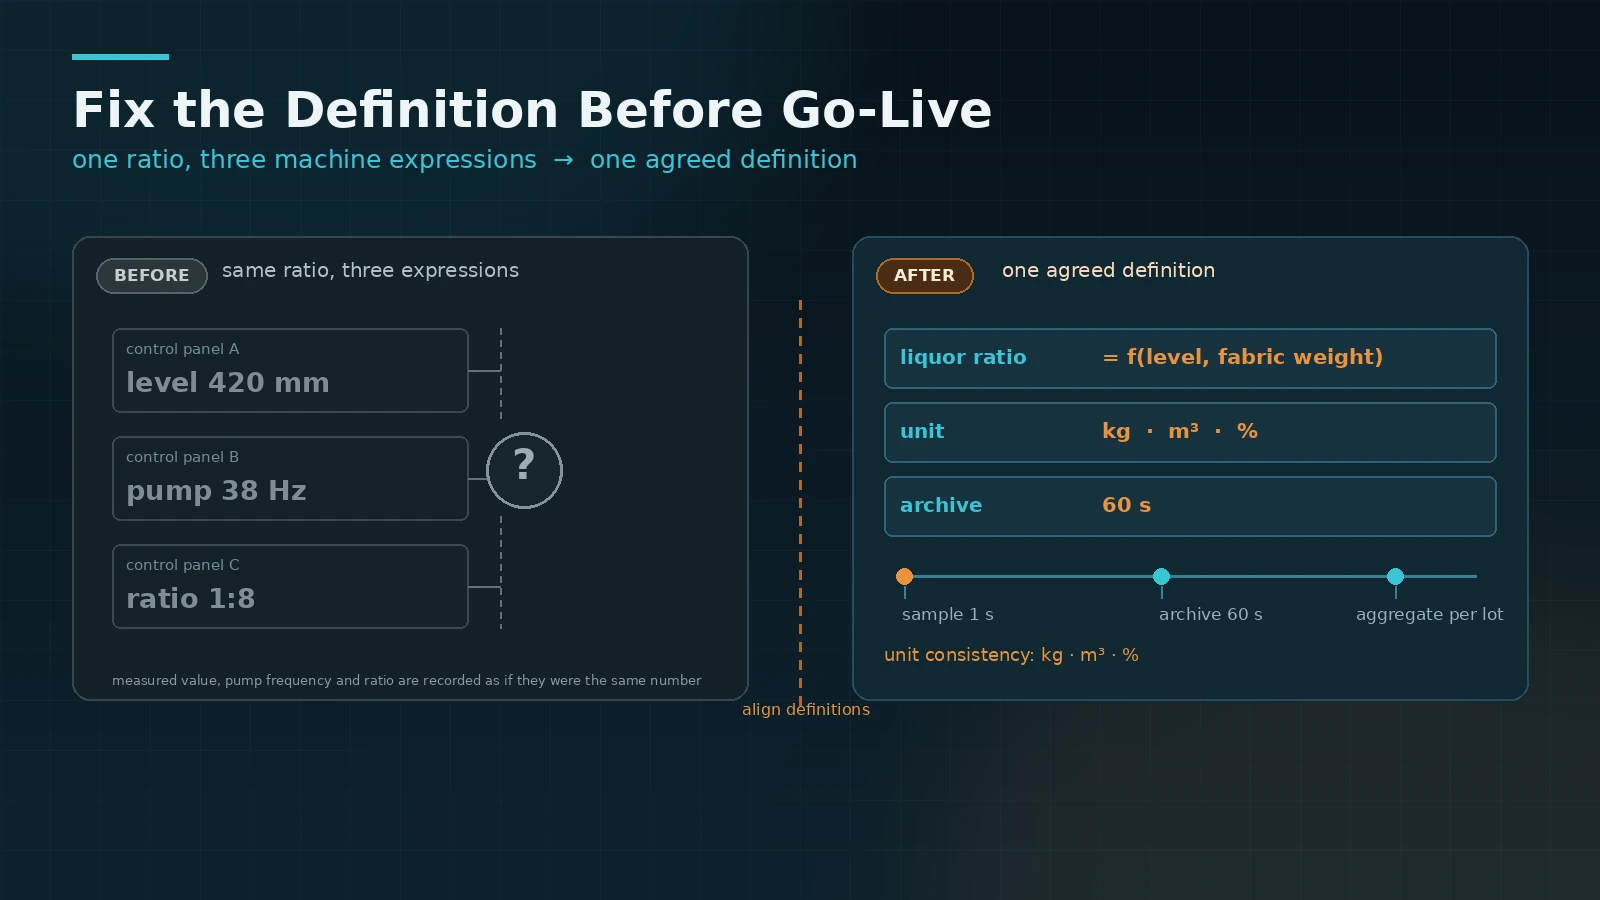
Chiến lược lấy mẫu và lưu trữ cần được chốt cùng lúc với các định nghĩa. Tín hiệu nhiệt độ và áp suất thường được thu theo giây và lưu theo phút; việc cấp thuốc và đóng mở van ghi theo thay đổi; sản lượng, hơi, nước, điện tổng hợp theo lô hoặc theo ca. Chiến lược lưu trữ phải trả lời được hai câu hỏi: có thể lấy lại đường cong đầy đủ của một lô từ ba tháng trước hay không, và một lô chiếm bao nhiêu dung lượng. Câu thứ nhất quyết định thời hạn lưu, câu thứ hai quyết định chi phí lưu trữ và sao lưu.
3. Phiếu lô, số lô nhuộm và hồ sơ sai lệch màu liên kết thành chuỗi truy xuất
Truy xuất trong nhuộm khác với lắp ráp: một lô nhuộm có thể lấy vải từ nhiều lô vải mộc, và tấm vải đó sau đó lại được chia cho nhiều đơn hàng. Chuỗi phải đi được hai chiều, từ đơn hàng thành phẩm về số lô nhuộm và các lô vải mộc, và từ lô vải mộc sang các đơn hàng đã dùng lô đó.
- Phiếu lô: ghi số lô, nhà cung cấp và số mét khi nhập vải mộc, sau đó gắn số phiếu với số lô nhuộm khi đưa vào sản xuất. Khi một lô nhuộm dùng nhiều lô vải, phải đăng ký tất cả chứ không chỉ lô chính.
- Số lô nhuộm và đường cong công nghệ: số lô nhuộm là khóa chính của quá trình nhuộm. Đường cong, hồ sơ cấp thuốc, người vận hành và thời gian đều gắn vào đây, và việc dùng lại số lô cần có quy tắc chu kỳ và thu hồi rõ ràng.
- Hồ sơ sai lệch màu: ghi giá trị mẫu thử, chênh lệch giữa các lô và kiểm tra cuối theo cùng công thức và nguồn sáng, kèm vị trí đo để phân biệt biến động trong lô và giữa các lô.
- Xử lý lại và sửa hàng: lần xử lý lại phải tạo hồ sơ xử lý mới gắn với số lô gốc, để đường cong sau xử lý không ghi đè lên hồ sơ ban đầu.
- Thành phẩm và đơn hàng: gắn kết quả kiểm tra với số đơn hàng, số lô và số mét, để khi xuất hàng có thể tra ngược từ đơn hàng ra toàn bộ số lô liên quan.
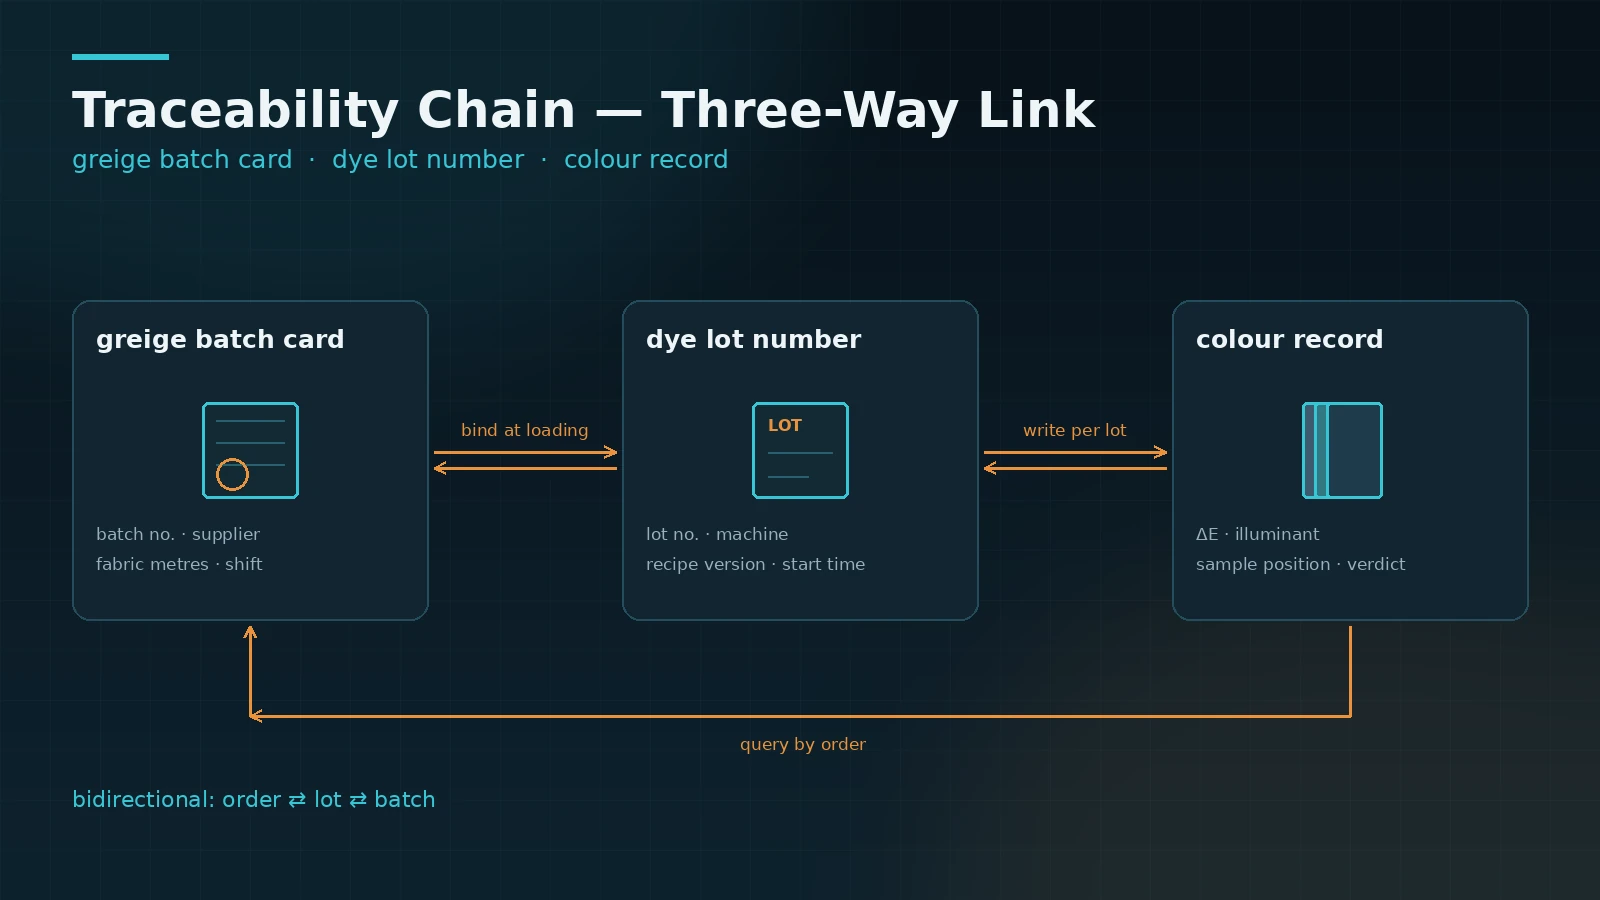
Mục dễ bị bỏ qua nhất là đăng ký nhiều lô vải cho một lô nhuộm. Khi tiến độ gấp, người ta chỉ nhập lô chính và các lô còn lại rơi khỏi chuỗi. Đến khi khách hàng đặt câu hỏi về cả lô hàng giao, thứ còn lại chỉ là một khoảng thời gian ước lượng.
4. Triển khai theo giai đoạn và các điểm nghiệm thu
Xưởng nhuộm có nhiều chủng loại máy và nhịp đổi lô dày, nên đấu nối toàn bộ nhà máy trong một lần hiếm khi khả thi. Cách kiểm soát tốt hơn là chọn một dây chuyền hoặc một phân xưởng, làm cho đường cong máy nhuộm và việc gắn số lô hoạt động được, rồi mở rộng sang máy định hình và đo năng lượng.
- Giai đoạn 1, một máy và một dây chuyền: mục tiêu là các thông số chính được lưu liên tục và giá trị đường cong khớp với màn hình tại máy. Khi nghiệm thu, lấy mẫu một số lô và kiểm tra tính đầy đủ của nhiệt độ, tỷ lệ dung dịch, thời điểm cấp thuốc cùng tính liên tục của dấu thời gian.
- Giai đoạn 2, truy xuất lô và màu: phiếu lô, số lô nhuộm và hồ sơ sai lệch màu bắt đầu liên động, có thể tra từ đơn hàng ra số lô và từ số lô gọi ra cả đường cong và kết quả kiểm tra.
- Giai đoạn 3, năng lượng và nhiều phân xưởng: hơi, nước, điện được phân bổ theo lô hoặc theo ca, suất tiêu hao vào báo cáo hằng ngày, bảng điểm và mẫu báo cáo đã kiểm chứng được nhân bản sang phân xưởng khác.
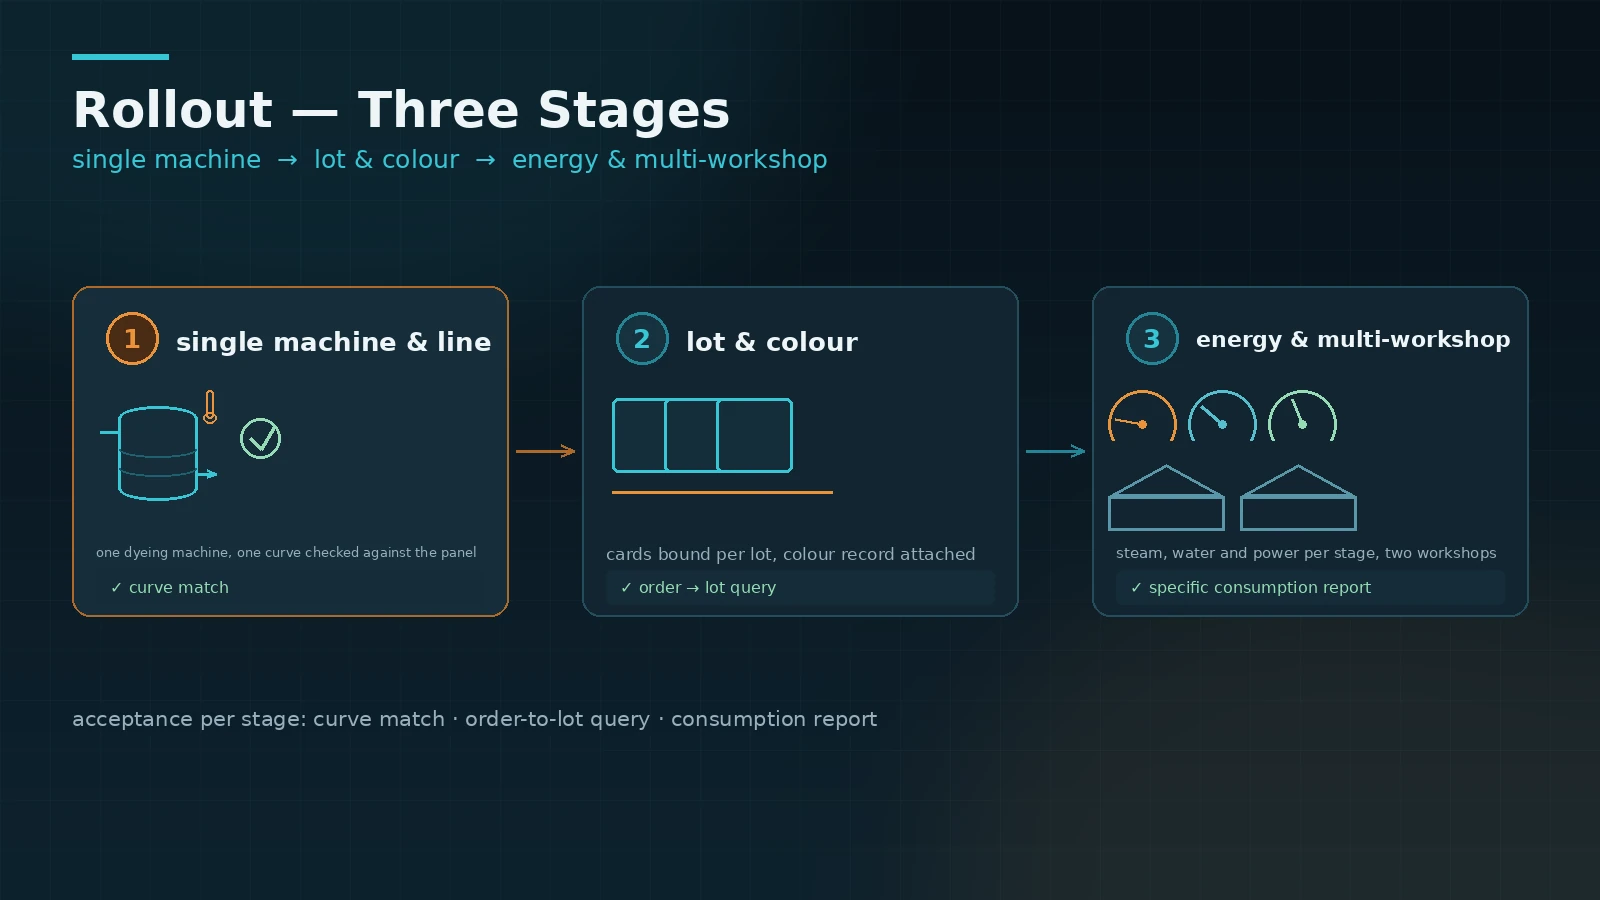
Tiêu chí đánh giá không phải số điểm đã đấu nối, mà là khi có lệch màu hoặc phải làm lại, xưởng có mở đường cong trong hệ thống trước hay không. Trước khi đạt được điều đó, đấu nối nhiều thêm cũng chỉ là kết nối thiết bị.
Kết luận: thống nhất định nghĩa trước khi đếm số máy
Giá trị của hệ thống giám sát quá trình nhuộm không nằm ở số máy nhuộm đã đấu nối, mà ở việc các định nghĩa về đường cong nhiệt độ, tỷ lệ dung dịch và năng lượng đã được chốt trước hay chưa, và phiếu lô với số lô nhuộm có khớp nhau khi thực sự truy xuất hay không. Khi ba việc này vững, xưởng sẽ mở đường cong trong hệ thống trước khi có sự cố lệch màu hoặc phải làm lại; trước đó, nhiều màn hình hơn cũng chỉ là chuyển màn hình tại máy sang một màn hình khác. Với doanh nghiệp nhuộm, làm cho đường cong và việc gắn số lô chạy được ở một phân xưởng rồi mở rộng sang máy định hình và đo năng lượng thường dễ kiểm soát hơn là đấu nối toàn nhà máy trong một lần.
Đặt lịch trao đổi giải pháp
Nếu quý công ty đang đánh giá hệ thống giám sát quá trình nhuộm, hoặc muốn rà soát trước các định nghĩa tín hiệu và yêu cầu truy xuất theo lô của máy nhuộm, máy định hình hiện có, hãy liên hệ để trao đổi về điều kiện hiện trường và thứ tự triển khai. Chúng tôi sẽ dựa trên loại máy, giao diện truyền thông và yêu cầu hồ sơ công nghệ để đề xuất cách làm khả thi.
Liên hệ