Hệ thống SPC: biểu đồ kiểm soát, quy tắc và năng lực
Hệ thống SPC kiểm soát quá trình thống kê có nhiệm vụ vẽ dữ liệu đo của từng lô lên biểu đồ kiểm soát theo thời gian, để quá trình phát ra tín hiệu trước khi bắt đầu sinh phế phẩm. Hệ thống không quản lý việc “đã tạo ra bao nhiêu phế phẩm”, mà quản lý việc “phân bố số liệu của quá trình này đã bắt đầu lệch chưa, lệch theo hướng nào và với tốc độ ra sao”. Để triển khai SPC, có ba điểm then chốt: thu thập dữ liệu đo một cách ổn định, chọn đúng biểu đồ kiểm soát và quy tắc cảnh báo, và gắn năng lực quá trình với hành động cải tiến. Bài viết trình bày các đường thu thập dữ liệu, cách chọn biểu đồ kiểm soát và quy tắc cảnh báo, cách đọc chỉ số năng lực quá trình, vòng xử lý và khép kín cảnh báo, ranh giới với MES và thiết bị kiểm tra, cùng lộ trình triển khai và các điểm nghiệm thu.
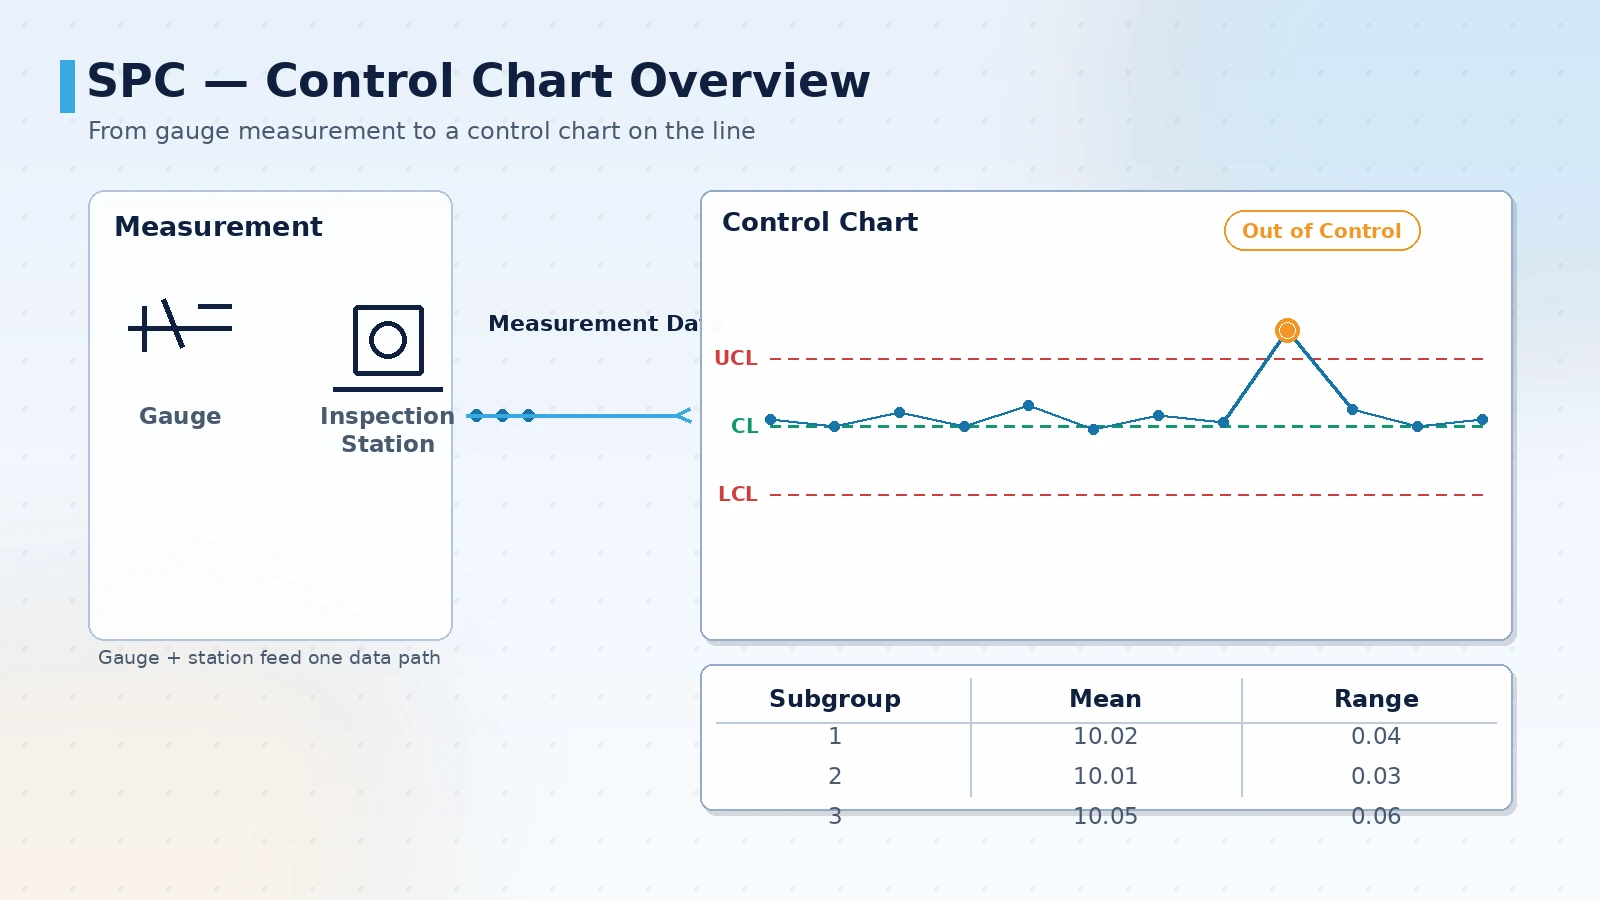
Ba câu hỏi mà SPC trả lời
Giá trị của SPC không nằm ở một biểu đồ đường đẹp, mà ở việc biến dao động của quá trình thành một hồ sơ có thể truy vấn từng điểm. Trước khi dựng hệ thống, hãy xác định rõ các câu hỏi cần trả lời, để mỗi trường dữ liệu sau này đều có lý do tồn tại.
- Phân bố số liệu của quá trình này hiện có ổn định không, hay đã bắt đầu trôi hoặc có xu hướng
- Dao động là dao động bình thường của quá trình, hay đã chạm quy tắc cảnh báo
- Khi chạm, ai xử lý, lúc nào, theo quy tắc nào và kết quả ra sao
- Năng lực quá trình (Cp/Cpk) là bao nhiêu, có đáp ứng quy cách khách hàng không
- Các kết luận này có thể tách theo quá trình, sản phẩm, ca và thiết bị không
Một sai lầm phổ biến là mua công cụ báo cáo trước rồi mới nghĩ dữ liệu đến từ đâu. Trình tự chắc chắn hơn là ngược lại: xác định đặc tính đo và quy tắc cảnh báo trước, rồi mới đến thu thập dữ liệu, và cuối cùng là biểu đồ và bảng điều khiển.
Dữ liệu đo đến từ đâu: các tầng thu thập
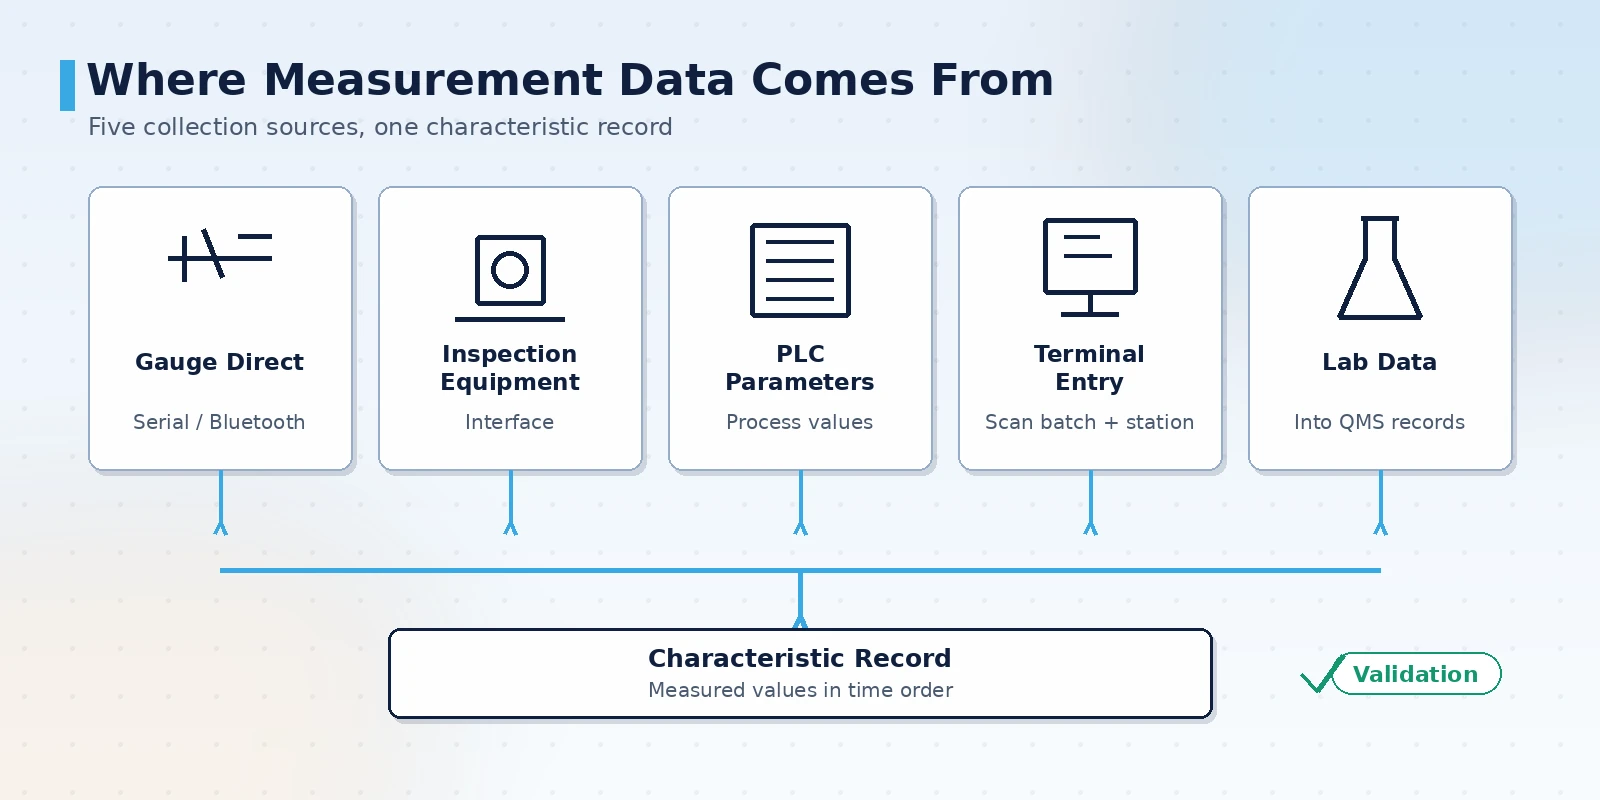
Nền tảng của SPC là “giá trị đo của cùng một đặc tính theo thời gian”. Điều kiện hiện trường rất khác nhau, nên việc dữ liệu có được thu thập tự động và ổn định hay không quyết định biểu đồ kiểm soát có ý nghĩa hay không. Cách làm phổ biến là kết hợp nhiều phương thức: thu thập tự động phủ các trạm có khối lượng lớn, nhập tay bù cho phần không có giao diện.
- Kết nối dụng cụ đo: thước kẹp số, panme, máy đo ba tọa độ ghi trực tiếp giá trị đo vào hệ thống qua cổng nối tiếp hoặc Bluetooth, giảm lỗi ghi chép
- Kết nối thiết bị kiểm tra: máy đo quang học, trạm kiểm tra thị giác, dây chuyền kiểm tra tự động trả kết quả đo và phán định qua giao diện
- PLC và tham số quá trình: với đặc tính thể hiện qua tham số thiết bị, lấy giá trị quá trình từ bộ điều khiển làm giám sát phụ trợ
- Nhập tại trạm kiểm tra: kiểm tra đầu vào, mẫu đầu tiên, tuần tra, xuất hàng được nhập tại thiết bị đầu cuối, kèm máy quét mã liên kết lô và trạm
- Dữ liệu phòng thí nghiệm: kết quả lý hóa, cơ lý được hợp nhất vào cùng hồ sơ đặc tính qua hệ thống quản lý dữ liệu
- Kiểm tra dữ liệu: khi nhập, kiểm tra giới hạn trên dưới và dải đo của dụng cụ, giá trị rõ ràng bất thường được nhắc kiểm tra lại tại chỗ
Cách chọn biểu đồ kiểm soát và quy tắc cảnh báo
Biểu đồ kiểm soát không chỉ có một loại, chọn sai sẽ khiến việc cảnh báo hoàn toàn mất tác dụng. Việc chọn phụ thuộc hai điểm: dữ liệu là giá trị đo hay giá trị đếm, và mỗi lần lấy mẫu là một điểm hay một nhóm mẫu.
- Điểm đơn vượt giới hạn: một điểm nằm ngoài giới hạn kiểm soát, thường chỉ nguyên nhân đột xuất
- Liên tiếp cùng phía: nhiều điểm liên tiếp cùng một phía đường tâm, cho thấy giá trị trung bình quá trình đã dịch chuyển
- Xu hướng liên tiếp: nhiều điểm liên tiếp tăng hoặc giảm đơn điệu, chỉ nguyên nhân hệ thống như mài mòn dao, trôi nhiệt
- Tiến gần giới hạn: nhiều điểm liên tiếp nằm ở vùng gần giới hạn kiểm soát, là tiền triệu của dịch chuyển
- Chu kỳ và hỗn hợp: điểm xếp theo chu kỳ hoặc hỗn hợp có quy luật, gợi ý yếu tố chu kỳ như đổi ca, đổi vật liệu
| Loại dữ liệu | Biểu đồ kiểm soát phổ biến | Trường hợp áp dụng |
|---|---|---|
| Giá trị đo, điểm đơn | Biểu đồ giá trị đơn và khoảng dịch chuyển | Chu kỳ mỗi chi tiết dài, mỗi lần chỉ lấy một giá trị đo |
| Giá trị đo, nhóm mẫu | Biểu đồ trung bình và khoảng / trung bình và độ lệch chuẩn | Có thể lấy nhiều mẫu một lần, giám sát độ ổn định của quá trình |
| Giá trị đếm, số phế phẩm | Biểu đồ tỷ lệ phế phẩm | Kiểm tra theo lô, theo dõi tỷ lệ phế phẩm |
| Giá trị đếm, số khuyết tật | Biểu đồ số khuyết tật | Theo dõi số khuyết tật trên mỗi đơn vị sản phẩm |
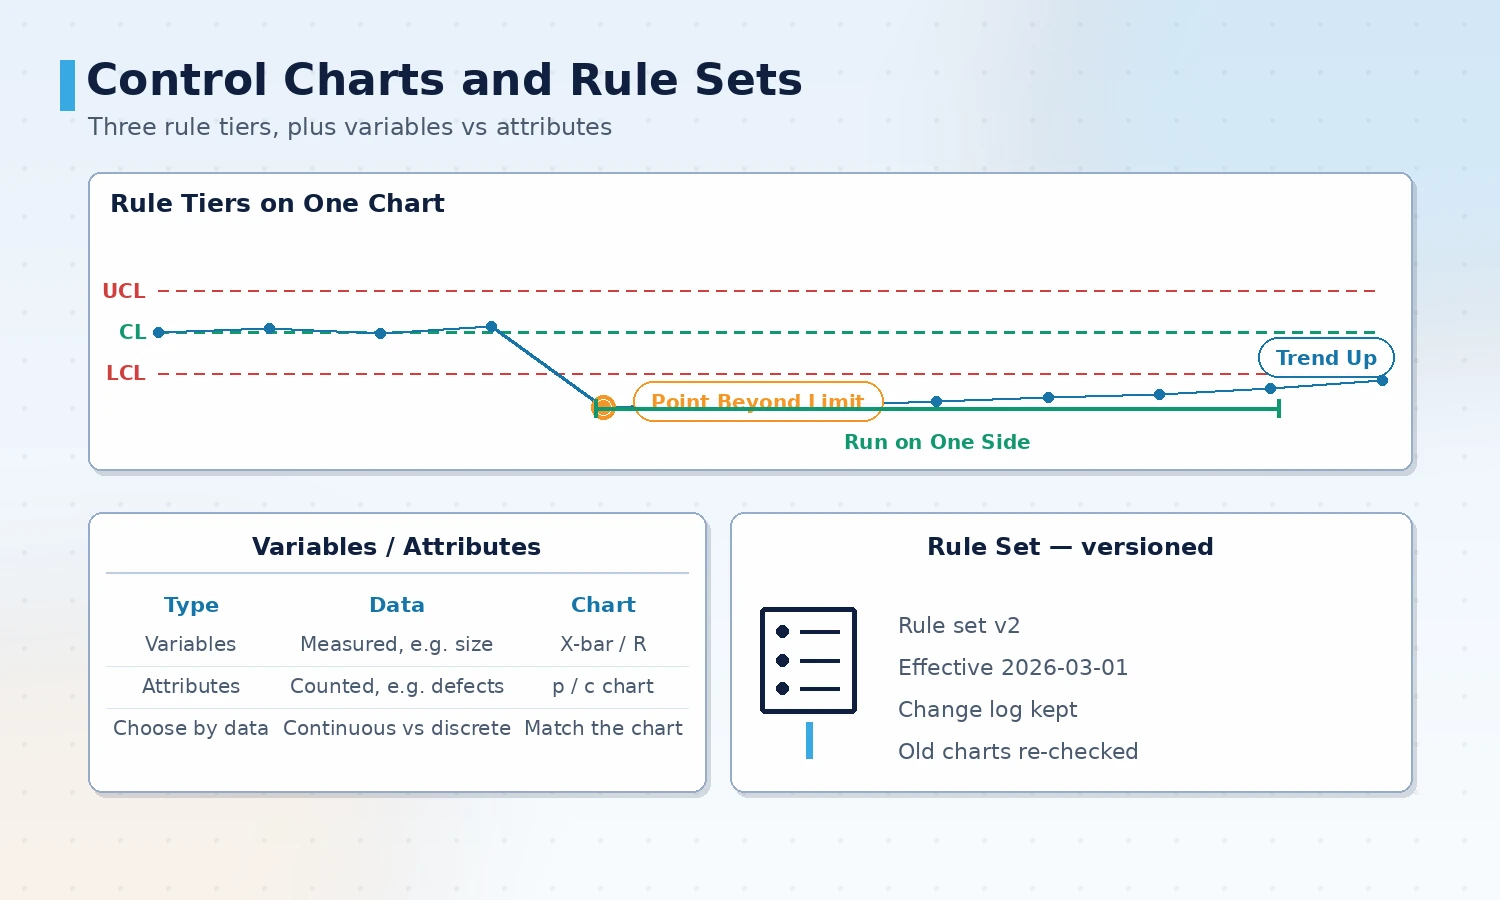
Quy tắc cảnh báo cần được đánh phiên bản. Khi bộ quy tắc đổi phiên bản, khả năng so sánh của cảnh báo lịch sử bị ảnh hưởng, nên thay đổi phải được ghi lại và thời điểm chuyển đổi được ghi rõ trên báo cáo.
Quy tắc cảnh báo chuyển “có gì đó không ổn” thành điều kiện có thể thực thi. Bộ quy tắc phổ biến gồm điểm đơn vượt giới hạn, nhiều điểm liên tiếp cùng một phía đường tâm, nhiều điểm liên tiếp tăng hoặc giảm, và điểm xếp theo chu kỳ. Quy tắc không phải càng nhiều càng tốt; quá nhạy sẽ nhấn chìm bất thường thật.
Cách đọc năng lực quá trình: Cp và Cpk
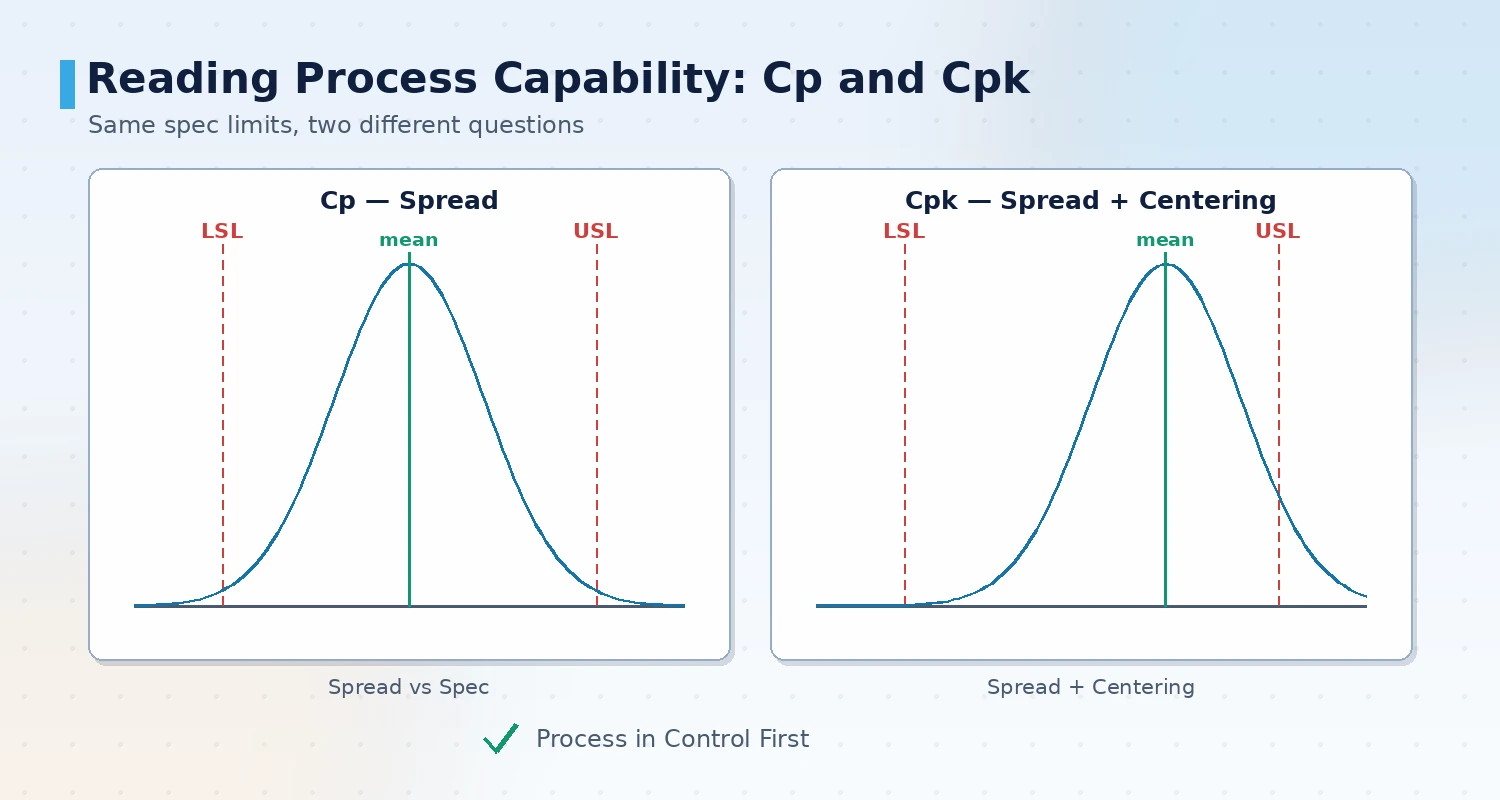
Biểu đồ kiểm soát trả lời “có ổn định không”, năng lực quá trình trả lời “có đủ không”. Hai điều này phải xem cùng nhau: chỉ số năng lực tính trên quá trình không ổn định là vô nghĩa vì phân bố thay đổi liên tục.
- Cp: chỉ xét tỷ số giữa độ rộng phân bố và độ rộng quy cách, phản ánh tiềm năng, không tính dịch chuyển
- Cpk: xét cả vị trí phân bố, phản ánh năng lực thực tế, là chỉ số khách hàng xem nhiều nhất
- Quy cách một phía: khi chỉ có giới hạn trên hoặc chỉ có giới hạn dưới thì dùng Cpu hoặc Cpl, không gượng áp Cpk
- Điều kiện tiên quyết: xác nhận quá trình trong trạng thái kiểm soát trước khi tính chỉ số năng lực; dữ liệu không ổn định phải phân tích nguyên nhân trước
- Dài hạn và ngắn hạn: giá trị năng lực tính trong các khoảng thời gian khác nhau không so sánh trực tiếp được, báo cáo phải ghi rõ khoảng lấy mẫu
Trước khi tính phải xác định nguồn quy cách và hệ thống đo. Dữ liệu của cùng một đặc tính do dụng cụ khác nhau hoặc người kiểm tra khác nhau đo mà gộp lại tính sẽ khiến giá trị năng lực bị phóng đại hoặc pha loãng bởi sai số đo.
Xử lý cảnh báo và khép kín
Cảnh báo trên biểu đồ chỉ là khởi đầu; hệ thống chỉ thực sự vào guồng khi ca sản xuất có thể xử lý theo quy tắc và để lại hồ sơ xử lý. Chuỗi phản hồi phải ngắn, trách nhiệm phải rõ, nếu không cảnh báo sẽ nhanh chóng bị bỏ qua.
- Phân tầng cảnh báo: tách phán định cứng như điểm đơn vượt giới hạn khỏi phán định mềm dạng xu hướng, tránh đối xử ngang nhau
- Đường thông báo: cảnh báo nêu quá trình, đặc tính, quy tắc và giá trị hiện tại, để người xử lý vừa đến hiện trường đã phán đoán được
- Hồ sơ xử lý: hành động xử lý, nguyên nhân, biện pháp tạm thời và đối sách lâu dài được ghi vào hệ thống, tạo hồ sơ truy vết được
- Dừng liên động: với đặc tính an toàn hoặc then chốt, có thể cấu hình dừng thiết bị hoặc chặn dòng chảy khi vượt giới hạn
- Xem lại hiệu quả: sau khi biện pháp cải tiến được thực hiện, xem lại biểu đồ kiểm soát và giá trị năng lực của cùng đặc tính có thật sự cải thiện không
- Tra cứu cảnh báo lịch sử: tìm cảnh báo cũ theo quá trình, đặc tính, thời gian để tìm quy luật của vấn đề lặp lại
Ranh giới với MES, thiết bị kiểm tra và bảng điều khiển
SPC hiếm khi tồn tại độc lập; nó chia việc với MES, thiết bị kiểm tra và bảng điều khiển, ranh giới rõ ràng sẽ tránh đầu tư trùng lặp.
- Với MES: MES quản lý lệnh sản xuất, lô và thực thi sản xuất; SPC lấy ngữ cảnh lô và trạm từ MES, không tự duy trì trùng
- Với thiết bị kiểm tra: dụng cụ và trạm kiểm tra tạo ra giá trị đo; SPC phân tích theo chuỗi thời gian, hai bên không ghi kết luận của nhau
- Với bảng điều khiển: bảng điều khiển hiển thị trạng thái hiện tại và cảnh báo; SPC lưu chuỗi lịch sử và kết luận thống kê, tầng hiển thị không lưu trùng dữ liệu gốc
- Nguồn dữ liệu duy nhất: không lưu giá trị đo của cùng một đặc tính ở nhiều hệ thống, chọn một nơi làm nguồn chuẩn
Lộ trình triển khai theo giai đoạn
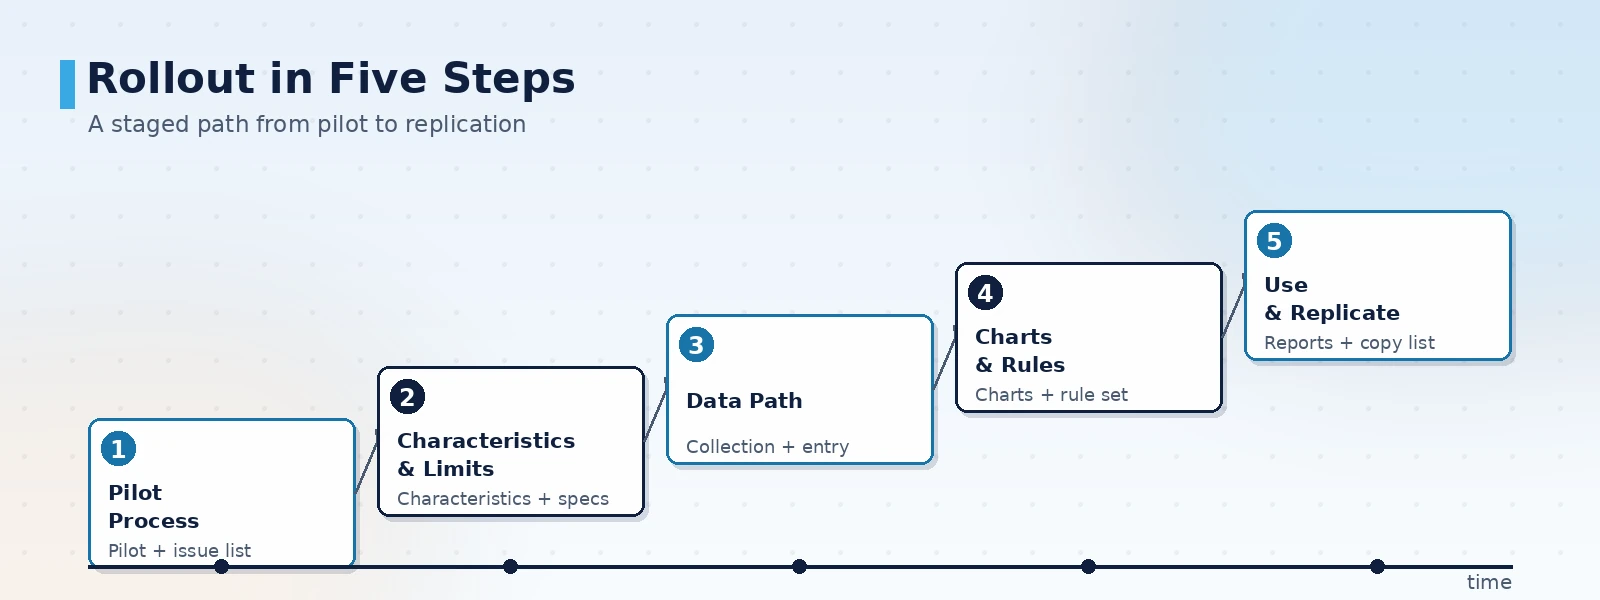
SPC không nên phủ toàn nhà máy một lần. Hãy làm một quá trình then chốt trước, cho danh mục đặc tính, quy tắc cảnh báo và mẫu báo cáo chạy thông suốt, rồi nhân rộng sang quá trình tiếp theo để chi phí làm lại thấp nhất.
- Chọn một quá trình thí điểm: chọn một quá trình then chốt ảnh hưởng lớn tới chất lượng thành phẩm và có dữ liệu đo, xác định rõ các câu hỏi cần trả lời
- Xác định đặc tính và quy cách: cùng bộ phận quá trình và chất lượng liệt kê đặc tính then chốt, giới hạn quy cách và tần suất lấy mẫu
- Xây dựng đường dữ liệu: xác định mỗi đặc tính dùng phương thức đo nào, bù thêm lối vào nhập tay
- Cấu hình biểu đồ và quy tắc: chọn biểu đồ theo loại dữ liệu, thiết lập bộ quy tắc cảnh báo và chỉ định người chịu trách nhiệm phản hồi
- Dùng báo cáo và nhân rộng: xuất biểu đồ kiểm soát và báo cáo năng lực trước, để họp chất lượng của ca thực sự dùng, rồi lan tỏa theo kết luận
Điểm chọn thí điểm và nghiệm thu khi lên hệ thống
Trọng tâm nghiệm thu không phải biểu đồ có đẹp không, mà là số liệu và cảnh báo có khớp với hiện trường không. Kiểm từng điểm dưới đây trước khi chạy để tránh hệ thống lên rồi không ai xem.
- Đặc tính và quy cách truy vết được: mỗi đặc tính có quy cách bằng văn bản, tần suất lấy mẫu và nguồn dữ liệu
- Độ chính xác thu thập: giá trị thu tự động đã được đối chiếu với kiểm tra lại thủ công, độ lệch trong phạm vi chấp nhận
- Quy tắc giải thích được: mỗi quy tắc cảnh báo có ý nghĩa và hành động phản hồi rõ ràng, ca sản xuất hiểu được
- Phân tích năng lực đúng: xác nhận trong kiểm soát rồi mới tính năng lực, quy cách một phía dùng chỉ số tương ứng
- Hồ sơ tra cứu được: cảnh báo và hồ sơ xử lý tìm được theo quá trình, đặc tính, thời gian, làm căn cứ cải tiến
ORPAON hoạt động trong lĩnh vực phần mềm công nghiệp và hệ thống tự động hóa từ năm 2009, có kinh nghiệm dự án về thu thập dữ liệu hiện trường, kiểm soát chất lượng và trực quan hóa sản xuất. Phạm vi bàn giao gồm thu thập dữ liệu đo, phân tích dữ liệu chất lượng và hệ thống kiểm soát quá trình thống kê, cung cấp thiết kế giải pháp và phát triển hệ thống cho gia công cơ khí, ép nhựa, dập, lắp ráp và lắp ráp điện tử, kỹ sư làm việc trực tiếp bằng tiếng Anh.
Kết luận
Điều thật sự khó của hệ thống SPC không nằm ở biểu đồ kiểm soát mà ở độ tin cậy của dữ liệu đo và định nghĩa của quy tắc cảnh báo. Trình tự triển khai nên bắt đầu từ một quá trình then chốt: xác định rõ danh mục đặc tính và quy cách, xây đường thu thập, cấu hình biểu đồ và quy tắc, cuối cùng dùng biểu đồ kiểm soát và báo cáo năng lực để vận hành họp chất lượng của ca, xác nhận hiệu quả rồi mới nhân rộng sang quá trình tiếp theo. Khi chọn giải pháp, hãy kiểm kỹ năm điểm: đặc tính truy vết được, thu thập chính xác, quy tắc giải thích được, phân tích năng lực đúng và hồ sơ tra cứu được, để tránh việc cảnh báo không được tin sau khi lên hệ thống. ORPAON cung cấp thiết kế giải pháp và phát triển hệ thống thu thập dữ liệu đo, phân tích dữ liệu chất lượng và kiểm soát quá trình thống kê cho gia công cơ khí, ép nhựa, dập và lắp ráp điện tử, hỗ trợ kết nối với MES và thiết bị kiểm tra, kỹ sư làm việc trực tiếp bằng tiếng Anh.
Trao đổi về giải pháp kiểm soát quá trình SPC
Hãy cho chúng tôi biết quá trình then chốt, phương thức đo và cách kiểm soát chất lượng hiện tại, chúng tôi có thể đề xuất phương thức thu thập, thiết kế biểu đồ kiểm soát và quy tắc cảnh báo, cùng khuyến nghị phân tích năng lực theo điều kiện hiện trường, kỹ sư làm việc trực tiếp bằng tiếng Anh.
Đặt lịch trao đổi giải pháp
Hãy cho chúng tôi biết quá trình then chốt, phương thức đo và cách kiểm soát chất lượng hiện tại, chúng tôi có thể đề xuất phương thức thu thập, thiết kế biểu đồ kiểm soát và quy tắc cảnh báo, cùng khuyến nghị phân tích năng lực theo điều kiện hiện trường, kỹ sư làm việc trực tiếp bằng tiếng Anh.
Liên hệ