Bảng trạng thái sản xuất trên sàn xưởng
Hệ thống bảng trạng thái sản xuất là hệ thống tập hợp nhịp chuyền, sản lượng theo ca, trạng thái vận hành thiết bị, lý do dừng máy và tỷ lệ đạt chất lượng lên màn hình lớn của xưởng và màn hình đầu chuyền. Giá trị không nằm ở kích thước màn hình, mà ở chỗ người tại hiện trường chỉ cần ngẩng lên là biết việc cần làm: công đoạn nào đang chậm, máy nào đã dừng, lô nào đang chờ kiểm.
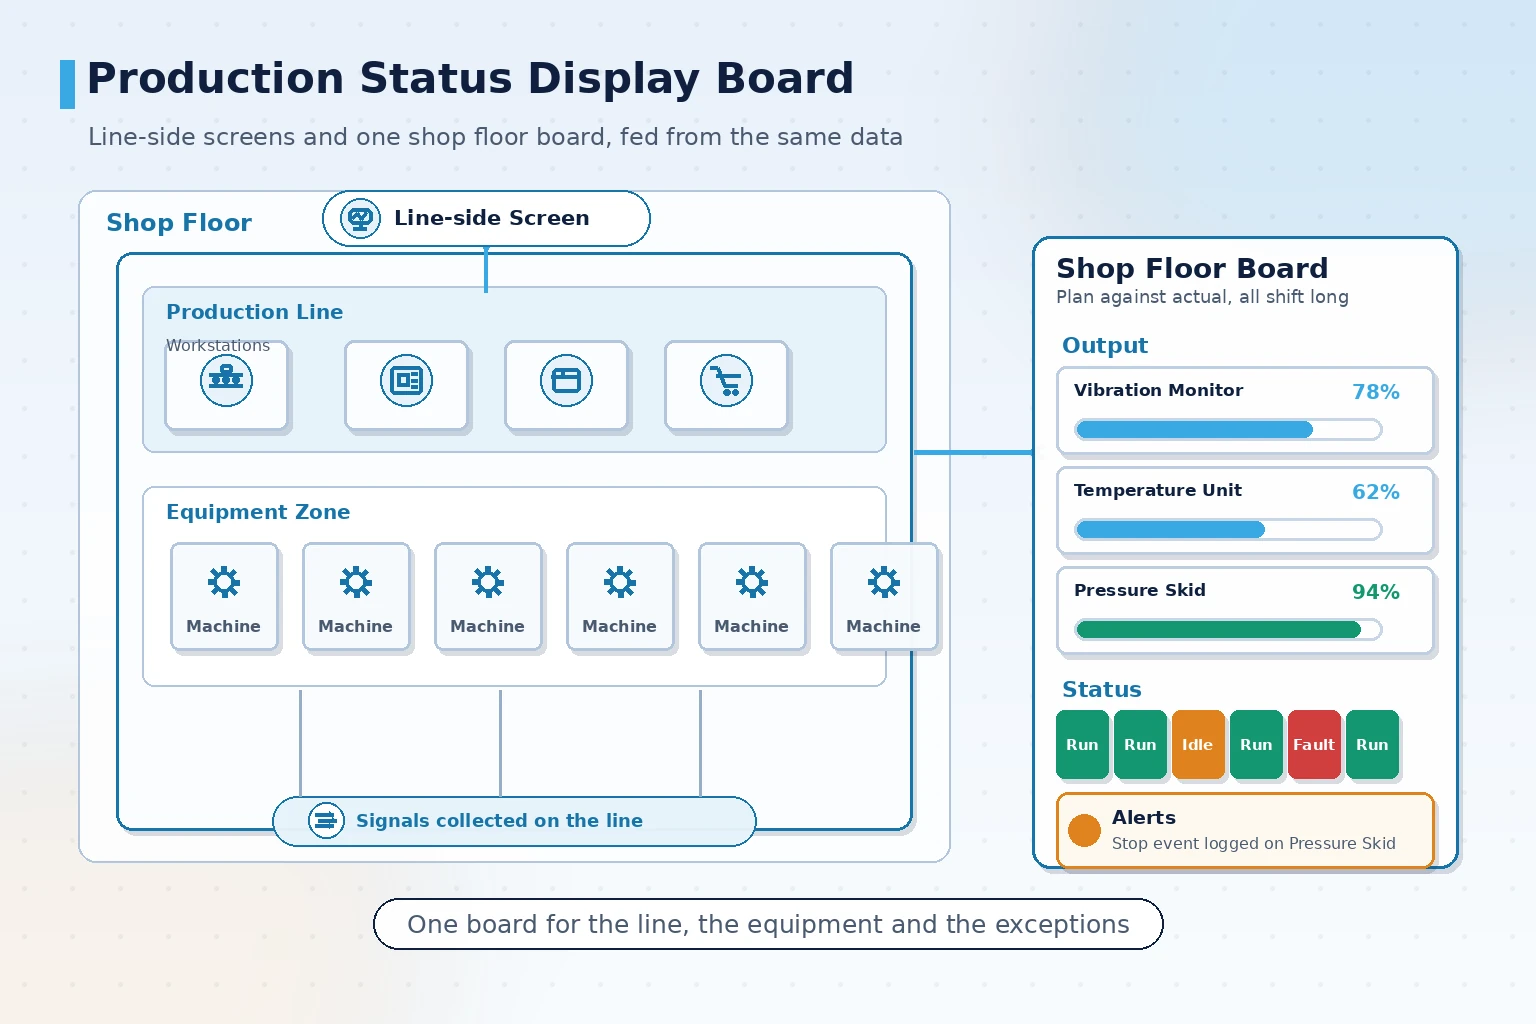
Bảng khác gì so với việc đưa dữ liệu lên màn hình lớn
Cách làm rất phổ biến trong xưởng là sao chép một bảng tính lên màn hình và để người phụ trách sửa số theo định kỳ. Màn hình kiểu này trông chỉn chu trong tuần đầu, đến tuần thứ ba thì thành đồ trang trí vì không còn ai cập nhật.
Một hệ thống bảng trạng thái sản xuất đúng nghĩa khác ở ba điểm: dữ liệu tự về, phán định do hệ thống làm, và việc làm mới không cần người can thiệp.
- Dữ liệu tự về: lấy theo chu kỳ từ PLC, đồng hồ đo, đầu đọc mã vạch hoặc giao diện MES, không phụ thuộc nhập tay
- Phán định nằm trong hệ thống: tỷ lệ đạt, độ lệch, quá hạn do hệ thống tính theo quy tắc, không dựa vào phán đoán bằng mắt
- Làm mới không cần người: chuyển ca, luân phiên trường hiển thị và bật cảnh báo đều do quy tắc điều khiển
Một cách kiểm tra đơn giản: nếu cuối ngày không ai sửa màn hình mà sáng hôm sau số liệu vẫn đúng, bảng đó mới thực sự đứng vững.
Bảng nên hiển thị gì: suy trường hiển thị từ mục tiêu quản lý
Trường hiển thị không phải càng nhiều càng tốt. Nếu người tại hiện trường phải đọc được từ khoảng cách ba mét trong năm giây, số trường phải được thu gọn.
Cách làm thường thấy là xác định trước màn hình này phục vụ hành động quản lý nào, rồi mới quyết định hiển thị gì.
| Mục tiêu quản lý | Trường hiển thị đề xuất | Nhịp làm mới | Cách thể hiện |
|---|---|---|---|
| Đạt sản lượng theo ca | Kế hoạch, thực tế, tỷ lệ đạt, thời gian còn lại | Cấp phút | Số liệu kèm thanh tiến độ |
| Trạng thái thiết bị | Đang chạy, chờ, lỗi, thời gian dừng | Cấp giây | Khối màu trạng thái |
| Truy vết lý do dừng | Lý do dừng, thời gian lũy kế, tổ phụ trách | Khi có sự kiện | Xếp hạng lý do |
| Trạng thái chất lượng | Tỷ lệ đạt, lô chờ kiểm, lô bất thường | Theo lô kiểm | Số liệu kèm màu nhắc |
| Nhắc bất thường | Bất thường mới, mục quá hạn xử lý | Thời gian thực | Thanh cuộn hoặc bật lên |
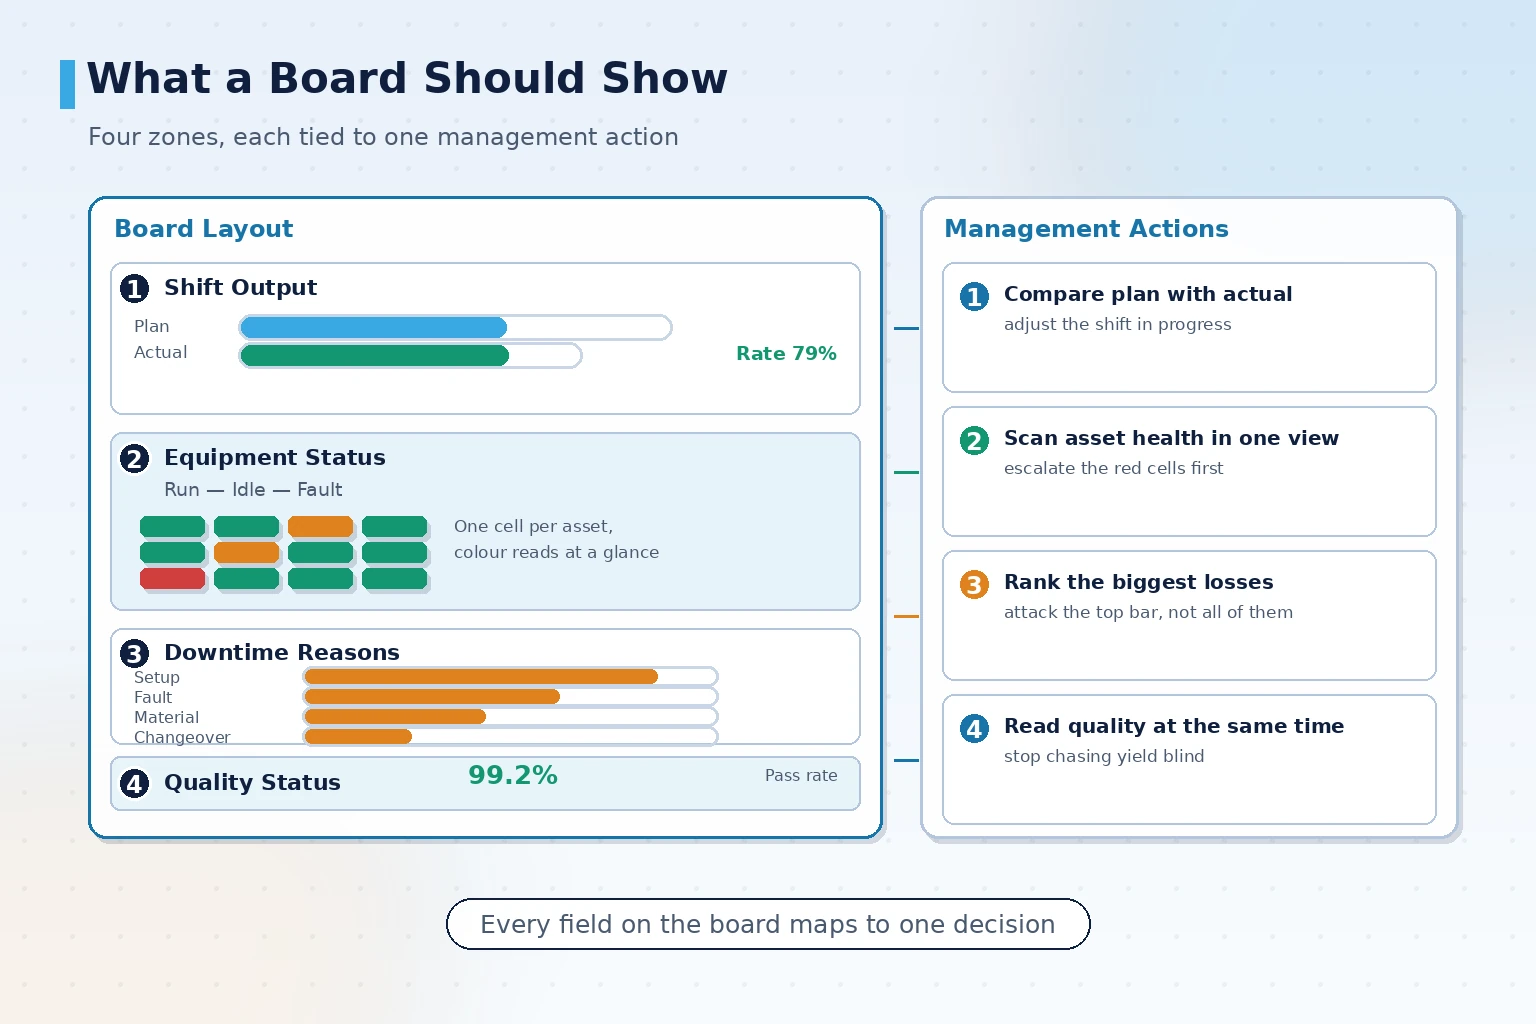
Một kinh nghiệm thực tế: không nên để cùng một màn hình vừa gánh xếp hạng hiệu suất theo tổ vừa gánh giám sát trạng thái thời gian thực. Loại trước đọc theo tháng, loại sau đọc theo giây, trộn lại thì cả hai nhóm người đọc đều không thấy điểm chính.
Dữ liệu đến từ đâu: chọn giữa ba đường lấy dữ liệu
Giới hạn của bảng do cách lấy dữ liệu quyết định. Cùng một chỉ số sản lượng, lấy từ nguồn khác nhau thì mức đầu tư và độ tin cậy khác rất xa.
- Lấy trực tiếp từ PLC hoặc bộ điều khiển thiết bị: thời gian thực ở mức cao, trường dữ liệu sát thực nhất, với điều kiện thiết bị có cổng truyền thông dùng được và giao thức phân tích được
- Lấy từ thiết bị thu thập gắn ngoài như đồng hồ điện, cảm biến đếm: phù hợp với máy cũ không có cổng truyền thông, đầu tư nhỏ hơn nhưng chỉ nhận được tín hiệu thô
- Lấy từ giao diện MES hoặc ERP: nhận dữ liệu đã được xử lý ở mức công nghệ và lệnh sản xuất, tính thời gian thực phụ thuộc chu kỳ làm mới của hệ thống cấp trên
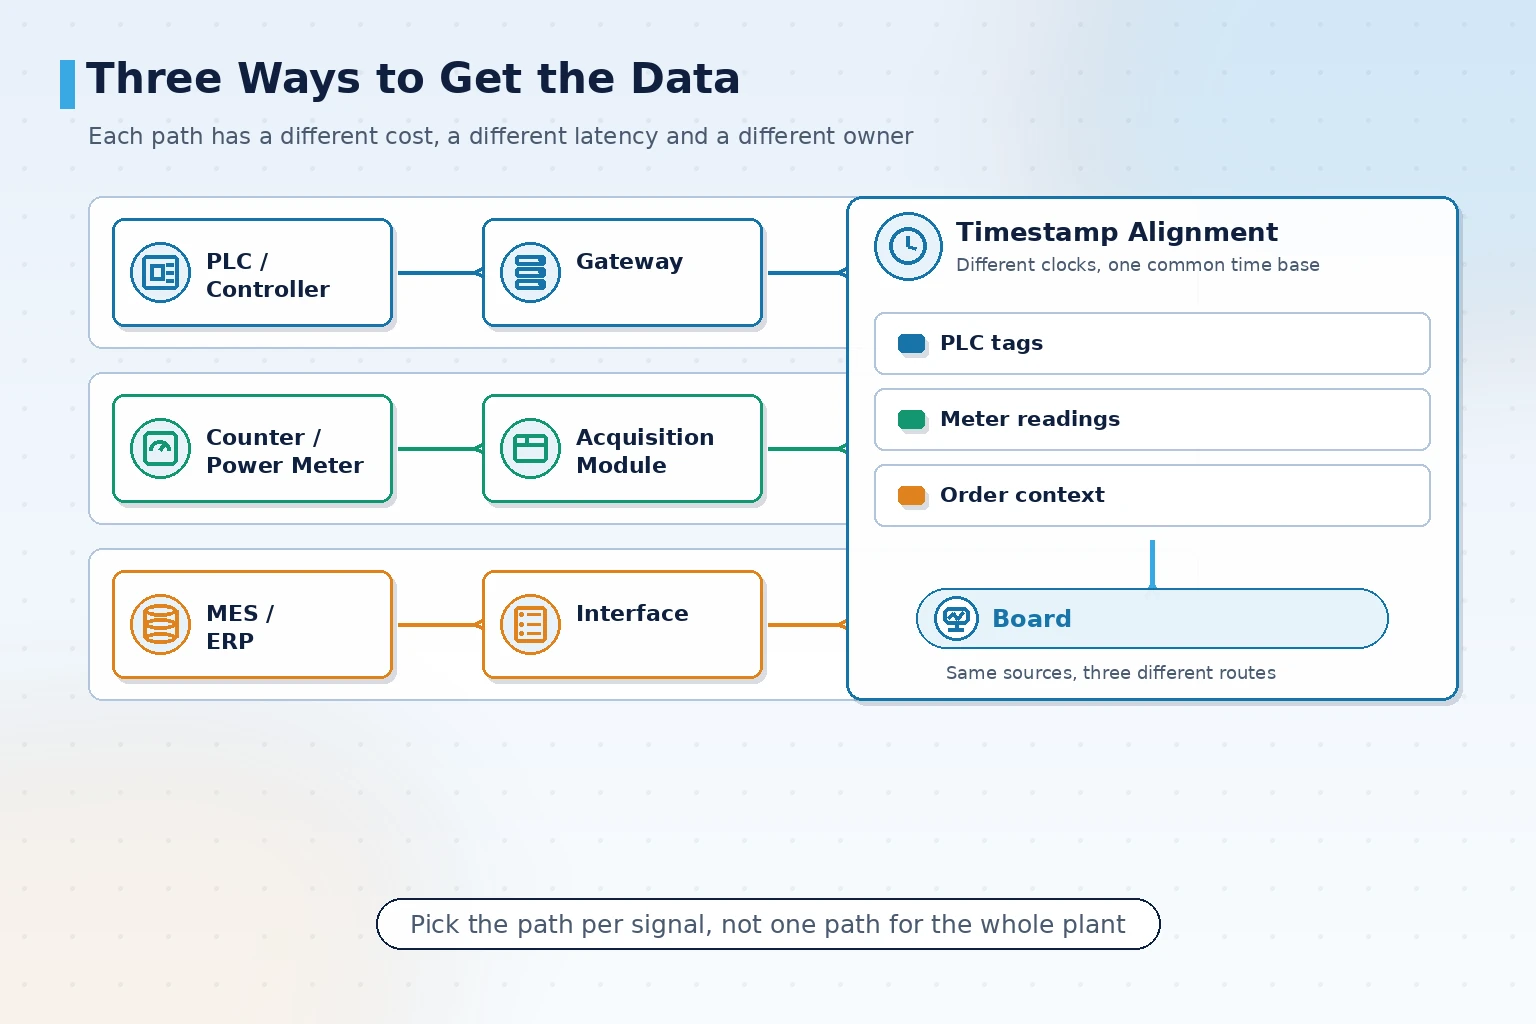
Trong dự án thực tế, ba cách này thường dùng xen kẽ: trạng thái thiết bị lấy từ PLC, sản lượng lấy từ bộ đếm, kế hoạch lệnh sản xuất lấy từ MES. Điểm then chốt khi trộn nguồn là đồng bộ mốc thời gian, nếu không sẽ xuất hiện tình trạng sản lượng đã về mà kế hoạch chưa cập nhật.
Với máy cũ không có cổng truyền thông, cách làm thường thấy là gắn thêm thiết bị thu thập thay vì cải tạo thân máy. Cải tạo thân máy thường kéo theo dừng sản xuất, tháo máy và nghiệm thu lại, đầu tư và rủi ro không tương xứng với lợi ích.
Nhịp làm mới, chuyển ca và quy tắc cuộn cảnh báo
Bảng dùng lâu sẽ không còn ai xem, và nguyên nhân thường không phải màn hình hỏng mà là quy tắc hiển thị không theo nhịp của tổ sản xuất.
Chuyển ca là thời điểm bảng dễ sai nhất. Nếu sản lượng và thời gian dừng của ca trước không được đặt lại đúng thời điểm bàn giao, tổ mới sẽ đọc phải số liệu đã bị nhiễm. Hệ thống cần cấu hình quy tắc đặt lại và lũy kế theo thời gian biểu ca thực tế của nhà máy, đồng thời giữ ảnh chụp lịch sử của ca trước để truy vết.
Cuộn cảnh báo nên xếp theo mức ưu tiên thay vì theo thời điểm phát sinh. Bất thường mới ở mức cao cần bật lên ngay và giữ lại, còn nhắc mức thấp có thể vào hàng đợi luân phiên. Cuộn tất cả cùng nhau chỉ khiến thông tin quan trọng bị cuốn trôi.
Nhịp làm mới cũng cần đặt riêng cho từng trường: trạng thái thiết bị theo giây, sản lượng theo phút, tỷ lệ đạt theo ca. Làm mới mọi trường ở cùng một nhịp cao vừa lãng phí băng thông thu thập vừa khiến màn hình rung liên tục.
Màn hình và điều kiện hiện trường: kích thước, độ sáng, vị trí
Cùng một phần mềm, lắp ở hiện trường khác nhau có thể cho hiệu quả rất khác. Điều kiện hiện trường là phần bị đánh giá thấp nhất trong các dự án bảng hiển thị.
- Khoảng cách quan sát quyết định kích thước: khoảng ba mét dùng màn hình nhỏ cấp công đoạn, từ mười mét trở lên dùng màn hình khổ lớn ở lối đi, chiều cao chữ suy ngược từ khoảng cách quan sát
- Ánh sáng môi trường quyết định độ sáng: xưởng có nắng chiếu trực tiếp cần tấm nền độ sáng cao, nếu không buổi trưa sẽ bị lóa không đọc được; môi trường tối thì tránh chói quá mức
- Vị trí lắp đặt quyết định nội dung: màn hình đầu chuyền hiển thị nhịp và bất thường, màn hình lớn giữa xưởng hiển thị tổng quan tổ và thiết bị, khu văn phòng xem xu hướng và báo cáo
- Môi trường bụi hoặc sương dầu cần xác nhận cấp bảo vệ của tấm nền và cách vệ sinh
Sau khi lắp còn phải tính đến khả năng bảo trì: ai vệ sinh, ai thay khi màn hình hỏng, có dự phòng sẵn không. Những việc này không được thống nhất khi nghiệm thu thì sau khi vận hành thường thành một góc không ai nhận.
Ranh giới bàn giao và nghiệm thu: những việc cần thống nhất trước khi bắt đầu
Tranh chấp trong dự án bảng hiển thị tập trung ở hai câu hỏi: trường này do ai cung cấp, và con số này có đúng không. Viết rõ ranh giới trước khi nghiệm thu giúp giảm rất nhiều giải thích về sau.
Danh mục nghiệm thu nên bao gồm:
- Danh mục trường kiểm từng mục: nguồn, đơn vị, cách tính và chu kỳ cập nhật của mỗi trường được xác nhận bằng văn bản
- Đường lấy dữ liệu đo thực tế: ngắt đường thu thập một lần, xác nhận dữ liệu bù và phục hồi khớp với thực tế
- Kiểm tra quy tắc ca: xác minh đặt lại, lũy kế và lưu ảnh chụp theo thời gian biểu ca thực tế
- Quy tắc bất thường đo thực tế: kích hoạt từng quy tắc một lần, xác nhận cấp, cách bật lên và thời gian giữ đúng theo thỏa thuận
- Phân quyền và dấu vết: xác nhận cấp tài khoản, nhật ký thao tác và bản ghi sửa trường có thể truy vết
- Khả năng đọc tại hiện trường: xác nhận chữ và bảng màu đọc được ở khoảng cách quan sát và ánh sáng thực tế
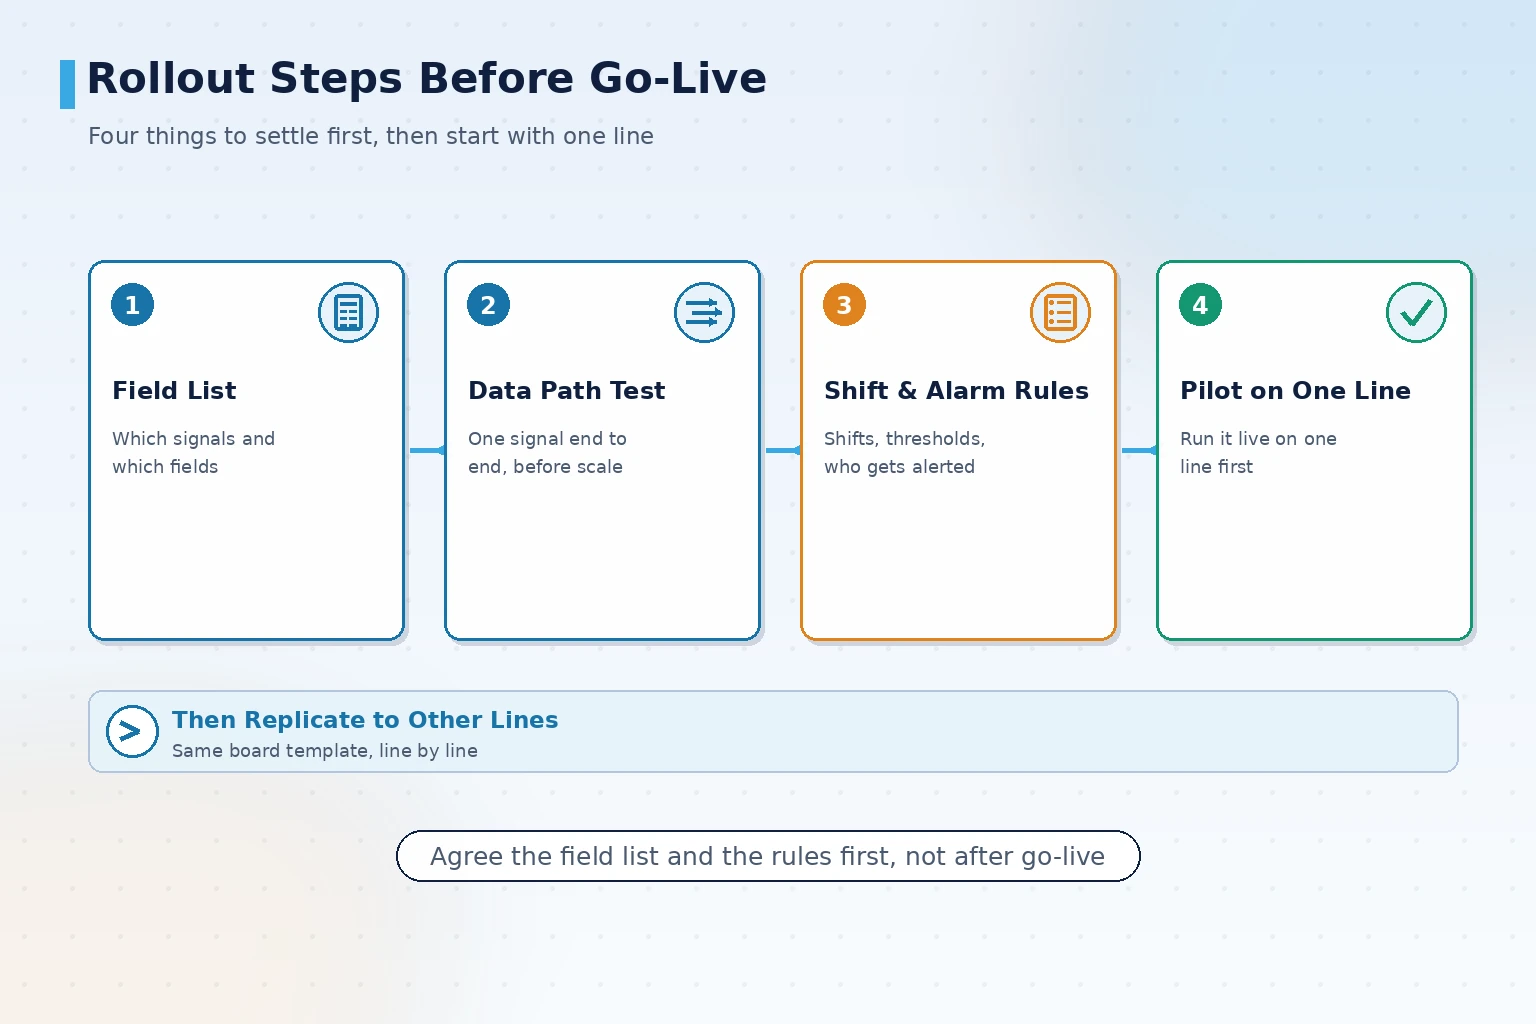
Trong giai đoạn thí điểm nên duy trì một thời gian chạy song song: số liệu trên bảng và ghi chép tay hiện tại cùng tồn tại, chỉ dừng cách làm cũ sau khi hai nguồn số khớp nhau.
Trạng thái bàn giao thường có ba mức: đã bàn giao (đang vận hành tại hiện trường), có thể bàn giao (phương án và hồ sơ sẵn sàng khởi động ngay) và thí điểm tùy chỉnh (kiểm chứng theo điều kiện hiện trường). Với nhà máy nhiều chuyền, nên thí điểm một chuyền hoặc một màn hình trước, ổn định đường lấy dữ liệu và quy tắc làm mới rồi nhân rộng ra các chuyền còn lại, vì chi phí nhân rộng của bảng nằm chủ yếu ở điểm thu thập chứ không ở phần mềm.
Điểm dừng của bảng: để thông tin hiện trường không còn phải gọi bằng miệng
Hệ thống bảng trạng thái sản xuất không đặt câu hỏi có nên mua một màn hình lớn hay không, mà hỏi thông tin hiện trường hiện đang truyền bằng cách nào, bao lâu thì thấy và sau đó có tra cứu được hay không. Cách lấy dữ liệu quyết định giới hạn của bảng, quy tắc ca và bất thường quyết định có ai xem hay không, điều kiện hiện trường quyết định có nhìn rõ được hay không. Ba việc này được chốt thì màn hình sẽ không trở thành đồ trang trí không ai xem sau nửa năm.
Điểm dừng của bảng: để thông tin hiện trường không còn phải gọi bằng miệng
Hệ thống bảng trạng thái sản xuất không đặt câu hỏi có nên mua một màn hình lớn hay không, mà hỏi thông tin hiện trường hiện đang truyền bằng cách nào, bao lâu thì thấy và sau đó có tra cứu được hay không. Cách lấy dữ liệu quyết định giới hạn của bảng, quy tắc ca và bất thường quyết định có ai xem hay không, điều kiện hiện trường quyết định có nhìn rõ được hay không. Ba việc này được chốt thì màn hình sẽ không trở thành đồ trang trí không ai xem sau nửa năm.
Đặt lịch trình diễn sản phẩm
Nếu bạn đang cân nhắc bảng hiển thị tại xưởng nên hiển thị những trường nào và thiết bị hiện có có lấy được dữ liệu hay không, hãy đặt một buổi trình diễn sản phẩm; chúng tôi sẽ đề xuất trường hiển thị và đường lấy dữ liệu theo chuyền và mục tiêu quản lý của bạn.
Liên hệ