Hệ thống theo dõi hiệu suất thiết bị OEE
Hệ thống theo dõi hiệu suất thiết bị OEE trả lời ba câu hỏi: máy lẽ ra phải chạy bao lâu, thực tế đã chạy bao lâu, và trong thời gian đó sản phẩm làm ra có phải đều là hàng tốt không. Hệ thống ghi lại trạng thái máy, lý do dừng máy cùng dữ liệu sản xuất và chất lượng theo một chuẩn đã thống nhất, tính mức sẵn sàng, hiệu suất và chất lượng, rồi tách các con số đó theo máy, theo ca và theo loại tổn thất. Bài viết trình bày các đường thu thập trạng thái máy, quy tắc quy kết thời gian dừng và tổn thất, chất lượng dữ liệu và đồng bộ thời gian, cách tính ba yếu tố, các góc phân tích thường dùng, lộ trình triển khai theo giai đoạn, cùng những điểm cần kiểm tra khi chọn dây chuyền thí điểm và nghiệm thu hệ thống.
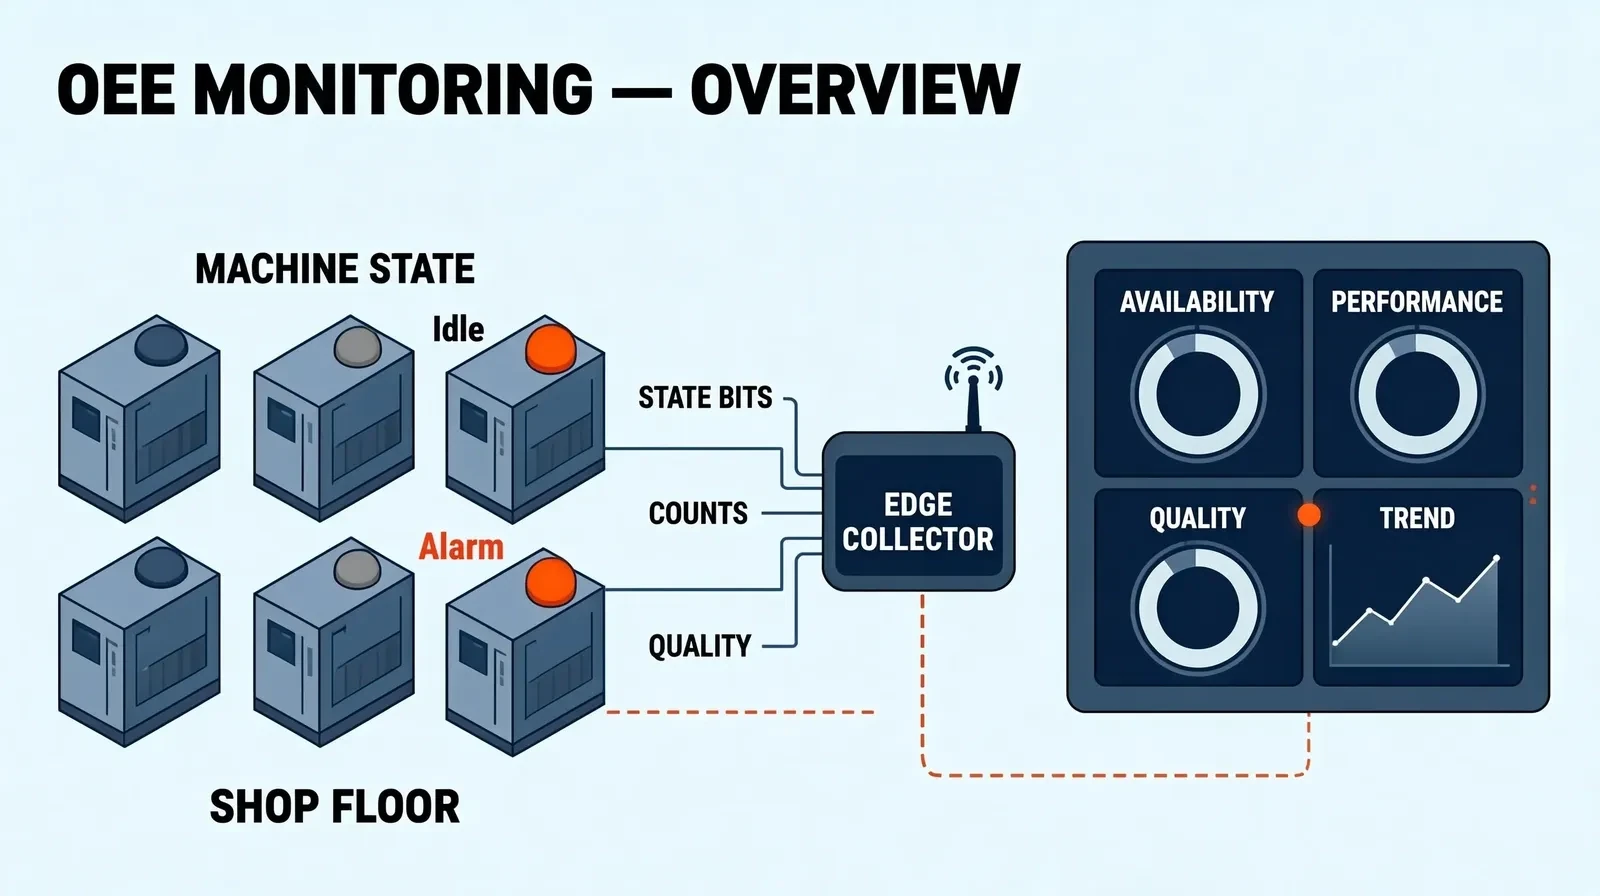
Ba câu hỏi mà OEE phải trả lời
Giá trị của OEE không nằm ở một con số phần trăm cuối cùng, mà ở chỗ biến "thiết bị đang mất thời gian ở đâu" thành hồ sơ có thể truy vấn từng dòng. Hãy xác định trước những câu hỏi hệ thống phải trả lời trước khi xây dựng, để mỗi trường dữ liệu đều có lý do tồn tại.
- Thời gian sản xuất kế hoạch có bao nhiêu thực sự được dùng để sản xuất
- Máy thực sự dừng ở đâu: hỏng hóc, đổi mã hàng, thiếu vật tư hay chờ đợi
- Máy vẫn chạy nhưng tốc độ có giảm không, và dừng ngắn cùng chạy không tải có được ghi lại không
- Trong số sản phẩm làm ra có bao nhiêu phải làm lại hoặc bỏ, ở máy nào và ca nào
- Những câu hỏi này có thể tách theo máy, theo ca và theo sản phẩm cùng lúc hay không
Một sai lầm phổ biến là mua phần mềm bảng điều khiển trước rồi mới hỏi dữ liệu đến từ đâu. Trình tự an toàn hơn là ngược lại: thống nhất định nghĩa trước, sau đó thu thập, và cuối cùng mới là bảng điều khiển.
Trạng thái máy đến từ đâu: các lớp thu thập
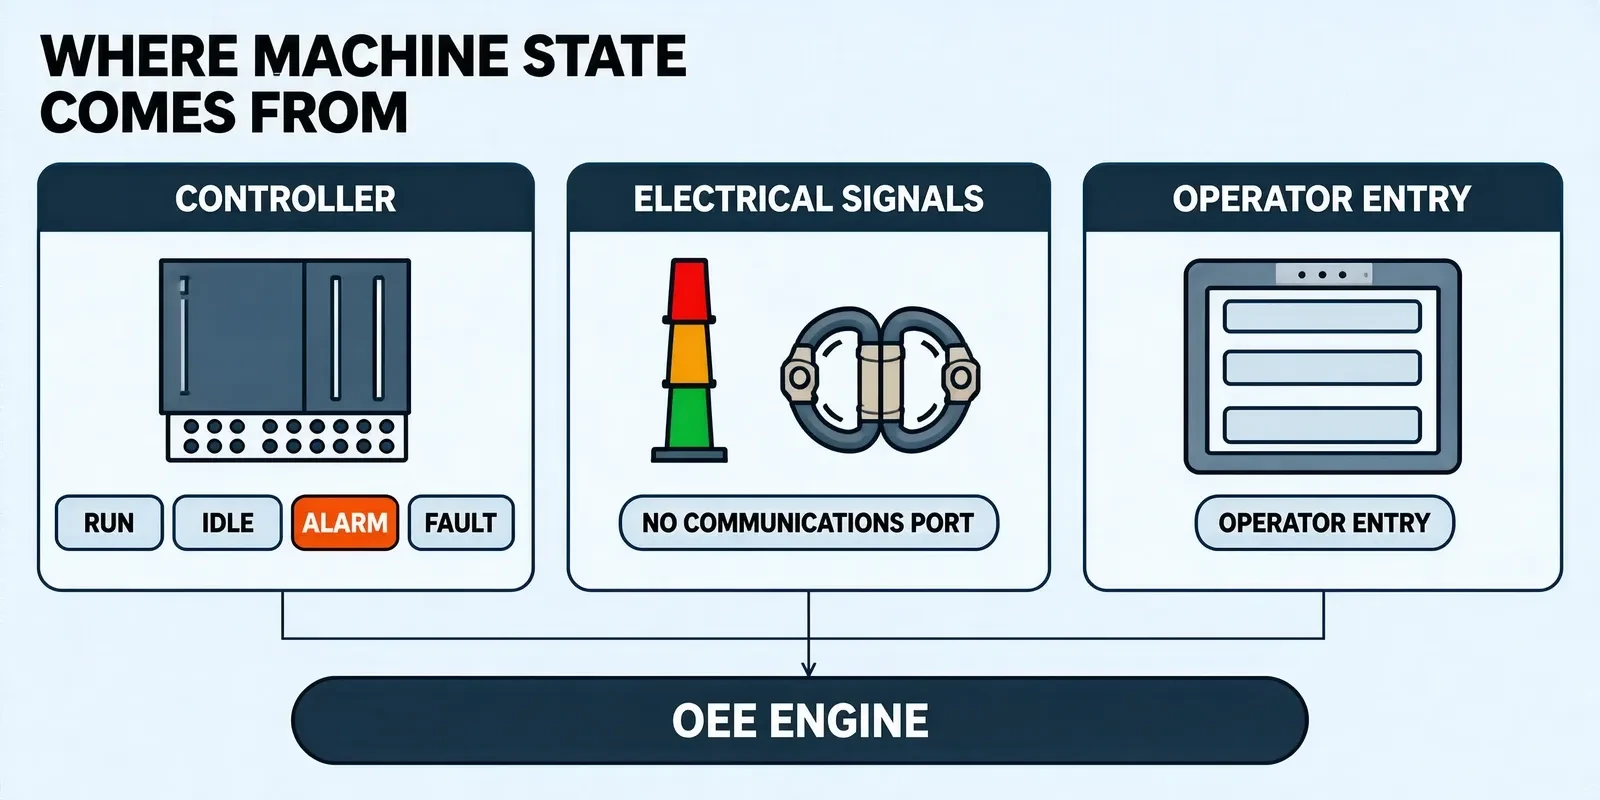
OEE dựa trên hồ sơ về việc trạng thái máy thay đổi theo thời gian như thế nào. Điều kiện hiện trường rất khác nhau, và việc một máy có thể cung cấp tín hiệu gì quyết định độ chính xác của hồ sơ đó. Trong thực tế nhiều cách thu thập được kết hợp: thu thập tự động phủ các máy chính, và nhập tay bù cho khoảng thời gian không có tín hiệu.
- Tín hiệu bộ điều khiển: đọc bit trạng thái chạy, chờ, báo động và sự cố từ PLC hoặc bộ điều khiển máy; độ chính xác phụ thuộc điểm mà máy mở ra
- Tín hiệu điện: dùng biến dòng, đèn ba màu hoặc tiếp điểm rơ le để xác định máy có đang chạy, phù hợp máy cũ không có cổng truyền thông
- Đếm và chu kỳ: tính số lượng thực tế và tốc độ từ bộ đếm sản lượng hoặc tín hiệu chu kỳ, dùng cho hiệu suất
- Tham số quá trình: tốc độ trục chính, áp suất và nhiệt độ giúp xác nhận máy đang ở trạng thái gia công hiệu quả
- Dữ liệu chất lượng: kết nối với trạm kiểm tra, hệ thống thị giác hoặc hồ sơ làm lại để có số lượng hàng tốt và hàng lỗi
- Nhập tay: với đổi mã hàng, chờ đợi và chạy thử không có tín hiệu tự động, tổ chọn mã lý do trên thiết bị đầu cuối làm phương án dự phòng
Quy kết thời gian dừng và tổn thất: thống nhất định nghĩa trước
Bảng phân loại thời gian dừng trông chỉ là cách sắp xếp thời gian, nhưng thực ra quyết định việc bộ OEE này có dùng được cho cải tiến hay không. Cùng hai mươi phút, nếu tính là hỏng hóc hay tính là đổi mã hàng thì hành động cải tiến cần làm hoàn toàn khác nhau. Trước khi bắt đầu, hãy thống nhất cách phân loại với ba bên quá trình, thiết bị và sản xuất, rồi viết thành bảng mã lý do có thể duy trì.
| Nhóm tổn thất | Cách tính thời gian thường dùng | Điểm quy kết |
|---|---|---|
| Hỏng hóc thiết bị | Thời điểm bắt đầu và kết thúc báo động | Phân biệt hỏng đột ngột và dừng nhỏ mạn tính, loại sau hay bị bỏ sót |
| Đổi mã hàng và điều chỉnh | Bắt đầu và kết thúc chuyển lệnh sản xuất | Khớp với hệ thống lệnh sản xuất để tránh tính trùng với chờ đợi |
| Dừng ngắn và chạy không tải | Sự kiện ngưỡng hoặc đếm tay | Phải quy định trước bao lâu tính một lần và từ khi nào bắt đầu tính |
| Tổn thất tốc độ | So sánh chu kỳ thực tế với chu kỳ chuẩn | Chu kỳ chuẩn phải ghi rõ nguồn và phiên bản |
| Hàng lỗi và làm lại | Kết quả kiểm tra và hồ sơ làm lại | Định nghĩa hàng tốt và phế phải khớp với bộ phận chất lượng |
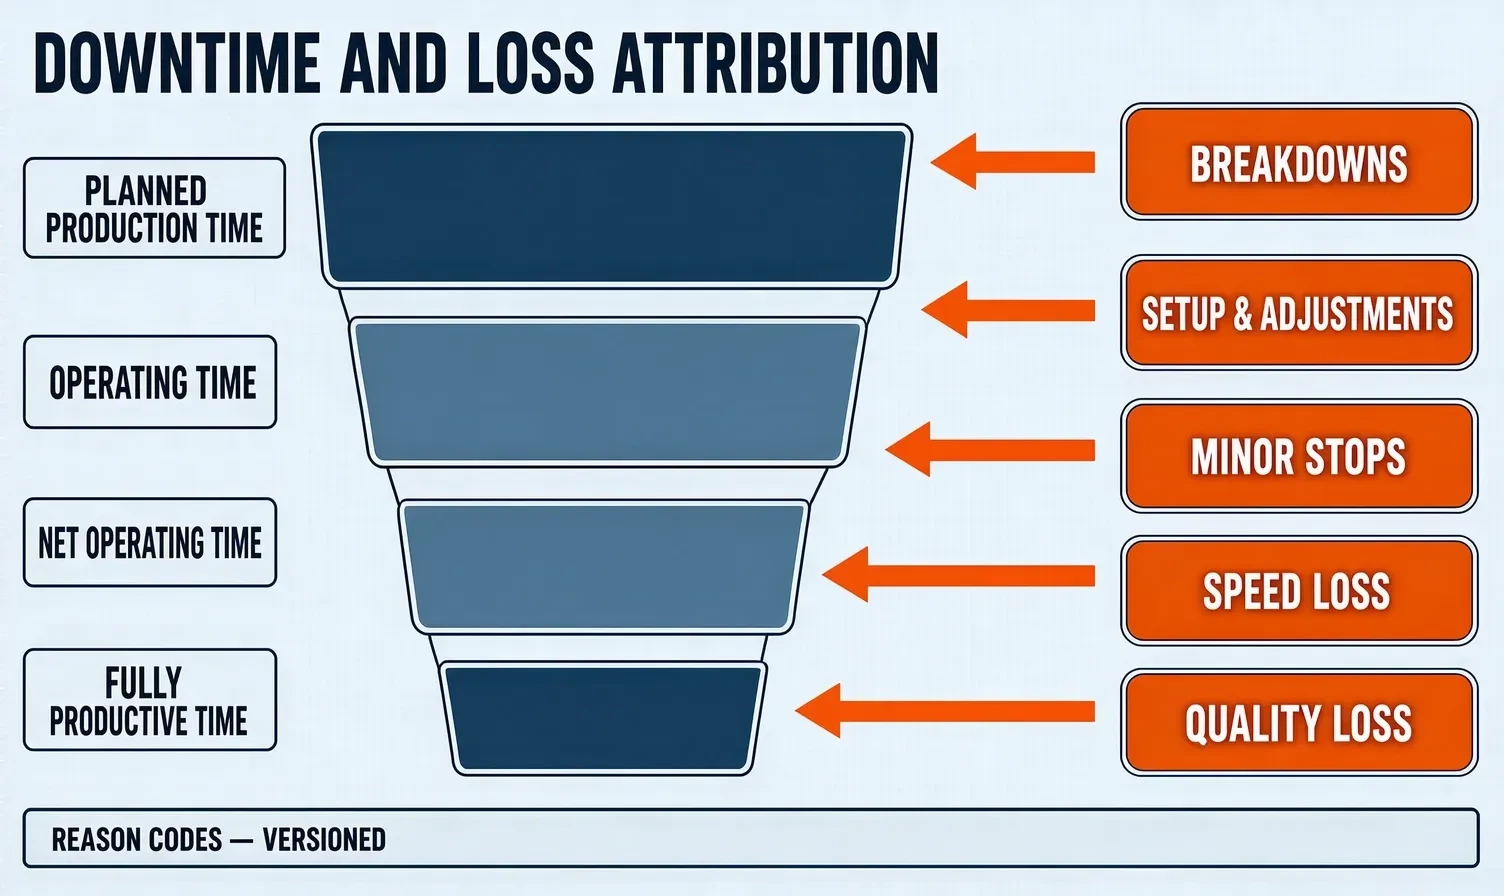
Định nghĩa một khi đã thống nhất thì cần quản lý phiên bản. Việc đổi bảng mã lý do ảnh hưởng khả năng so sánh của dữ liệu lịch sử, nên thay đổi phải được ghi lại và thời điểm chuyển đổi phải hiển thị trên báo cáo.
Chất lượng dữ liệu và đồng bộ thời gian
Phần bị nghi ngờ nhiều nhất trong báo cáo OEE không phải công thức mà chính là dữ liệu. Đồng hồ không khớp giữa các máy, mất điểm khi mạng đứt và bit trạng thái rung đều làm thời lượng dừng máy bị lệch. Đây là vấn đề kỹ thuật và có thể xử lý từng điểm trong thiết kế.
- Đồng bộ đồng hồ: thiết bị thu thập và máy chủ dùng một nguồn thời gian, để cùng một sự kiện không rơi vào giây khác nhau ở các hệ thống khác nhau
- Đệm khi mất mạng: khi mạng đứt thiết bị biên ghi ra đĩa trước và gửi bù sau khi khôi phục, tránh khoảng trống dữ liệu
- Loại rung trạng thái: lọc bit trạng thái theo thời lượng tối thiểu để rung tức thời không bị ghi thành nhiều lần dừng
- Đối chiếu chéo: sản lượng, tín hiệu chu kỳ và thời gian chạy kiểm chứng lẫn nhau, dữ liệu mâu thuẫn rõ ràng phải được đánh dấu
- Truy vết thay đổi: nhập tay và sửa đổi ghi lại người thao tác, thời gian và lý do, giữ dữ liệu có thể kiểm toán
Cách tính ba yếu tố OEE
Phương pháp chuẩn tách OEE thành ba yếu tố nhân với nhau, ưu điểm là vấn đề ở yếu tố nào cũng có thể được định vị riêng thay vì chỉ nói chung là hiệu suất thấp.
- Mức sẵn sàng: thời gian chạy thực tế chia thời gian sản xuất kế hoạch, phản ánh tổn thất dừng máy
- Hiệu suất: sản lượng thực tế chia sản lượng lý thuyết cho thời gian chạy đó, phản ánh tổn thất tốc độ
- Chất lượng: số hàng tốt chia tổng sản lượng, phản ánh tổn thất chất lượng
- Tích của ba yếu tố: cho ra giá trị OEE, và yếu tố nào thấp đều đáng được truy vết riêng
Trước khi tính phải xác định thời gian sản xuất kế hoạch được định nghĩa thế nào. Việc có bao gồm bảo dưỡng kế hoạch, giao ban và dừng dây theo kế hoạch hay không làm mẫu số khác hẳn, nên so sánh giữa các xưởng phải dùng cùng một định nghĩa.
Từ dữ liệu đến cải tiến: các góc phân tích thường dùng
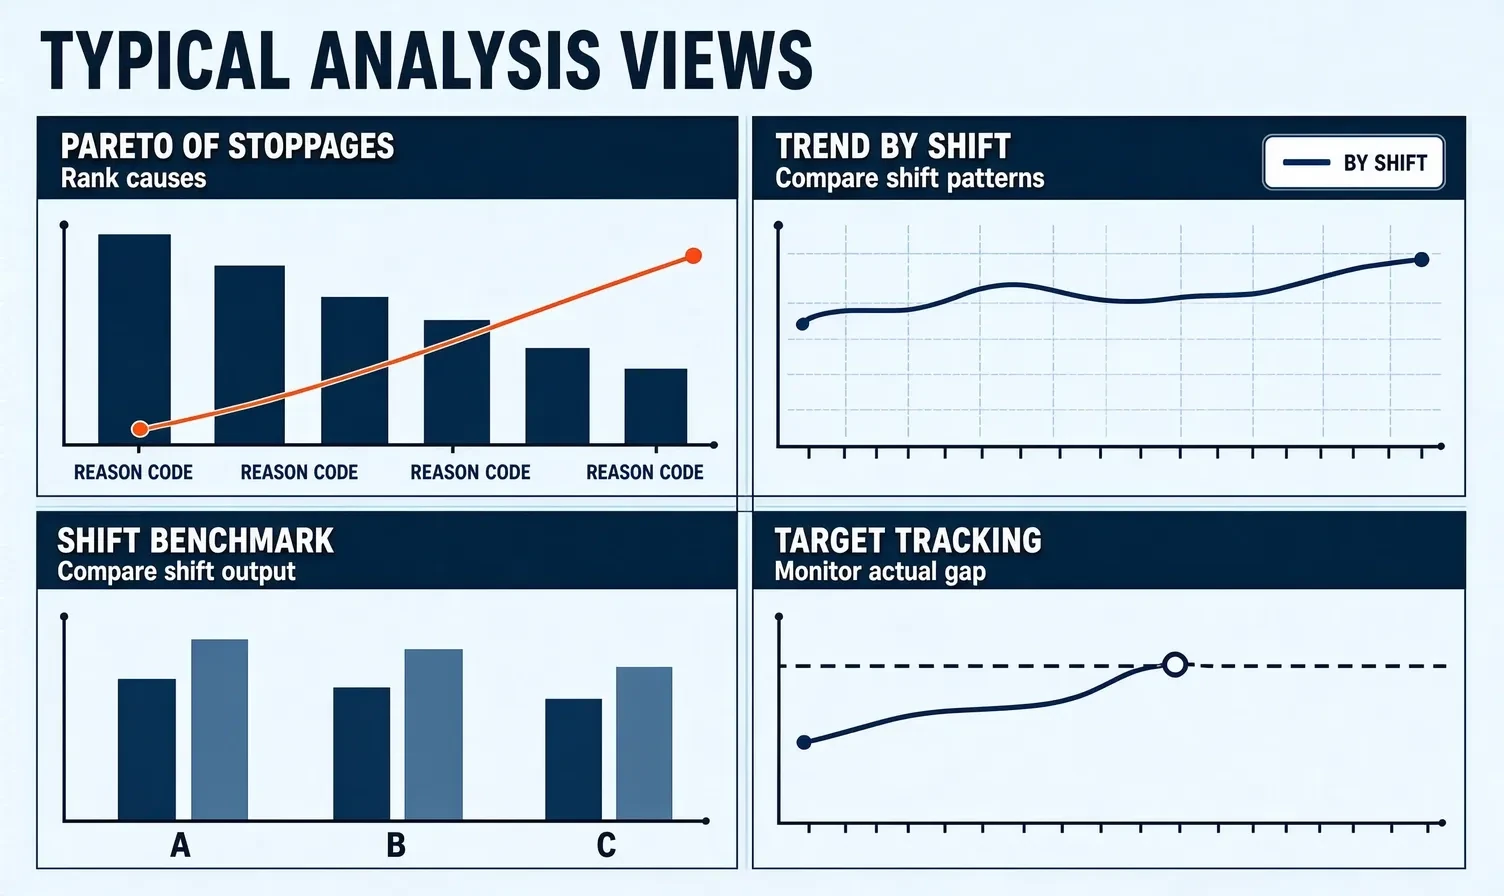
Thu thập dữ liệu chỉ là điểm khởi đầu. Hệ thống thực sự vào guồng khi giao ban hiện trường dùng nó để bàn vấn đề. Số góc nhìn không nhiều, nhưng mỗi góc phải trỏ thẳng tới một hành động cải tiến.
- Pareto dừng máy: xếp thời gian dừng trong một kỳ theo mã lý do và tìm các mục chiếm tỷ trọng cao
- Đường xu hướng: theo dõi OEE và từng yếu tố theo ngày hoặc theo tuần để xét cải tiến có giữ được không
- So sánh ca và tổ: đặt dữ liệu của cùng một máy ở các ca cạnh nhau để lộ vấn đề thao tác và bàn giao
- Theo dõi mục tiêu: hiển thị mục tiêu và thực tế trên cùng màn hình để thấy rõ khoảng cách
- Truy xuống máy và dây chuyền: từ con số cấp xưởng xuống máy cụ thể để định vị thiết bị có vấn đề
- So sánh trước và sau: ghi lại thời điểm biện pháp được áp dụng và kiểm chứng hiệu quả bằng dữ liệu hai bên
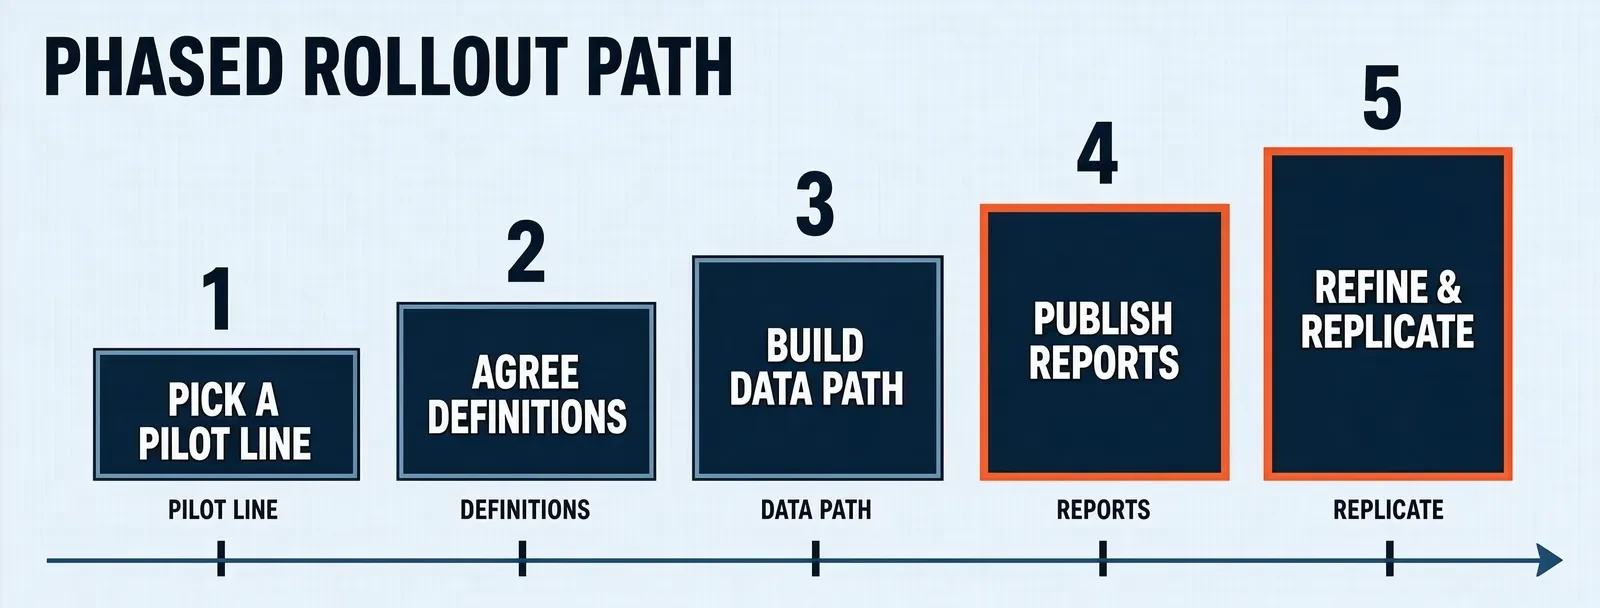
Lộ trình triển khai theo giai đoạn
OEE không nên phủ toàn nhà máy một lần. Hãy bắt đầu từ một dây chuyền, chạy thông định nghĩa, cách thu thập và mẫu báo cáo, rồi sao chép sang dây chuyền tiếp theo; chi phí làm lại thấp nhất theo cách đó.
- Chọn dây chuyền thí điểm: chọn dây có trạng thái máy dao động rõ và nhu cầu cải tiến cấp bách, nêu rõ cần trả lời những câu hỏi nào
- Thống nhất định nghĩa và mã lý do: cùng quá trình, thiết bị và sản xuất chốt phân loại thời gian, bảng mã lý do và nguồn chu kỳ chuẩn
- Xây đường dữ liệu: xác định mỗi máy lấy trạng thái và sản lượng bằng cách nào và bổ sung điểm nhập tay
- Phát hành báo cáo và dùng: bắt đầu với Pareto dừng máy và so sánh ca để giao ban thực sự dùng
- Chỉnh sửa và nhân rộng: điều chỉnh định nghĩa và mẫu theo phản hồi thử nghiệm rồi mở rộng sang dây hoặc xưởng tiếp theo
Điểm kiểm tra khi chọn điểm và nghiệm thu
Trọng tâm nghiệm thu không phải bảng điều khiển có đẹp không, mà là con số có khớp với hiện trường không. Kiểm tra từng điểm dưới đây trước khi bắt đầu để tránh hệ thống không ai dùng sau khi lên sóng.
- Định nghĩa có thể truy vết: phân loại thời gian, mã lý do và chu kỳ chuẩn có định nghĩa bằng văn bản và nêu được nguồn cùng phiên bản
- Độ chính xác thu thập: trạng thái thu tự động đã được đối chiếu với dừng máy thực tế tại hiện trường và sai lệch nằm trong mức chấp nhận được
- Nhập tay dùng được: điểm nhập tại trạm đủ thuận tiện để tổ chịu điền, nếu không dữ liệu sẽ ít ý nghĩa
- Đồng bộ thời gian và đệm: mạng đứt, khởi động lại và lệch đồng hồ đều có cách xử lý rõ ràng
- Báo cáo dùng được: ít nhất một báo cáo dùng trực tiếp được ở giao ban, chứ không chỉ hiển thị phần trăm
Ranh giới với MES và quản lý năng lượng
OEE hiếm khi đứng một mình. Nó chia việc với MES và quản lý năng lượng, và thống nhất ranh giới sẽ tránh xây trùng.
- Với MES: MES quản lý lệnh sản xuất, vật tư và thực thi sản xuất; OEE lấy bối cảnh lệnh sản xuất và sản phẩm từ MES để không duy trì lại
- Với bảo dưỡng: lý do dừng máy liên kết với lệnh bảo dưỡng, để dừng do hỏng có thể tạo yêu cầu sửa chữa trực tiếp
- Với quản lý năng lượng: OEE xem mức sử dụng thời gian thiết bị còn quản lý năng lượng xem năng lượng trên mỗi đơn vị sản phẩm; hai bên chia sẻ cùng dữ liệu sản lượng và thời gian chạy
- Một nguồn sự thật: không tính thời gian chạy của cùng một máy riêng rẽ ở nhiều hệ thống; chọn một nơi làm nguồn chính thức
Từ năm 2009, Shanghai Chengxuan Intelligent phát triển phần mềm công nghiệp và hệ thống tự động hóa, có thực tiễn dự án trong thu thập dữ liệu hiện trường, trực quan hóa sản xuất và quản lý hiệu suất. Phạm vi bàn giao gồm thu thập dữ liệu thiết bị, bảng thông tin sản xuất và hệ thống thống kê hiệu suất, với thiết kế giải pháp và phát triển hệ thống cho gia công, ép nhựa, dập, lắp ráp cuối và đóng gói, kỹ sư có thể trao đổi trực tiếp.
Kết luận
Phần khó nhất của hệ thống OEE không phải công thức mà là định nghĩa và chất lượng dữ liệu. Trình tự thực tế là bắt đầu từ một dây chuyền có trạng thái máy dao động rõ, thống nhất phân loại thời gian và mã lý do trước, tiếp đó xây đường dữ liệu và bù điểm nhập tay, cuối cùng đưa Pareto dừng máy và so sánh ca vào giao ban hiện trường. Khi hiệu quả được xác nhận thì sao chép sang dây chuyền tiếp theo. Khi chọn hệ thống, hãy kiểm tra năm điểm trọng tâm: định nghĩa có thể truy vết, độ chính xác thu thập, nhập tay dùng được, đồng bộ thời gian và đệm, cùng tính dùng được của báo cáo, để con số được tin sau khi lên sóng. Shanghai Chengxuan Intelligent cung cấp thiết kế giải pháp và phát triển hệ thống thu thập dữ liệu thiết bị, trực quan hóa sản xuất và thống kê hiệu suất cho gia công, ép nhựa, dập và lắp ráp cuối, hỗ trợ kết nối với MES và hệ thống kiểm tra, kỹ sư trao đổi trực tiếp.
Trao đổi phương án hiệu suất OEE
Cho chúng tôi biết số dây chuyền, loại thiết bị và cách thống kê hiện tại, chúng tôi có thể gợi ý cách thu thập trạng thái, quy tắc quy kết thời gian dừng và thiết kế báo cáo theo điều kiện hiện trường. Kỹ sư có thể trao đổi trực tiếp.
Liên hệ