Hệ thống thu thập dữ liệu máy quản gì
Hệ thống thu thập dữ liệu máy đọc tự động trạng thái thiết bị, số lượng sản phẩm, tải trục chính, cảnh báo và thông số công nghệ từ PLC và CNC, quy về một nền tảng dữ liệu có quy tắc thống nhất, để tỷ lệ khai thác và nguyên nhân dừng máy không còn dựa vào ghi chép tay và ký ức sau sự việc.
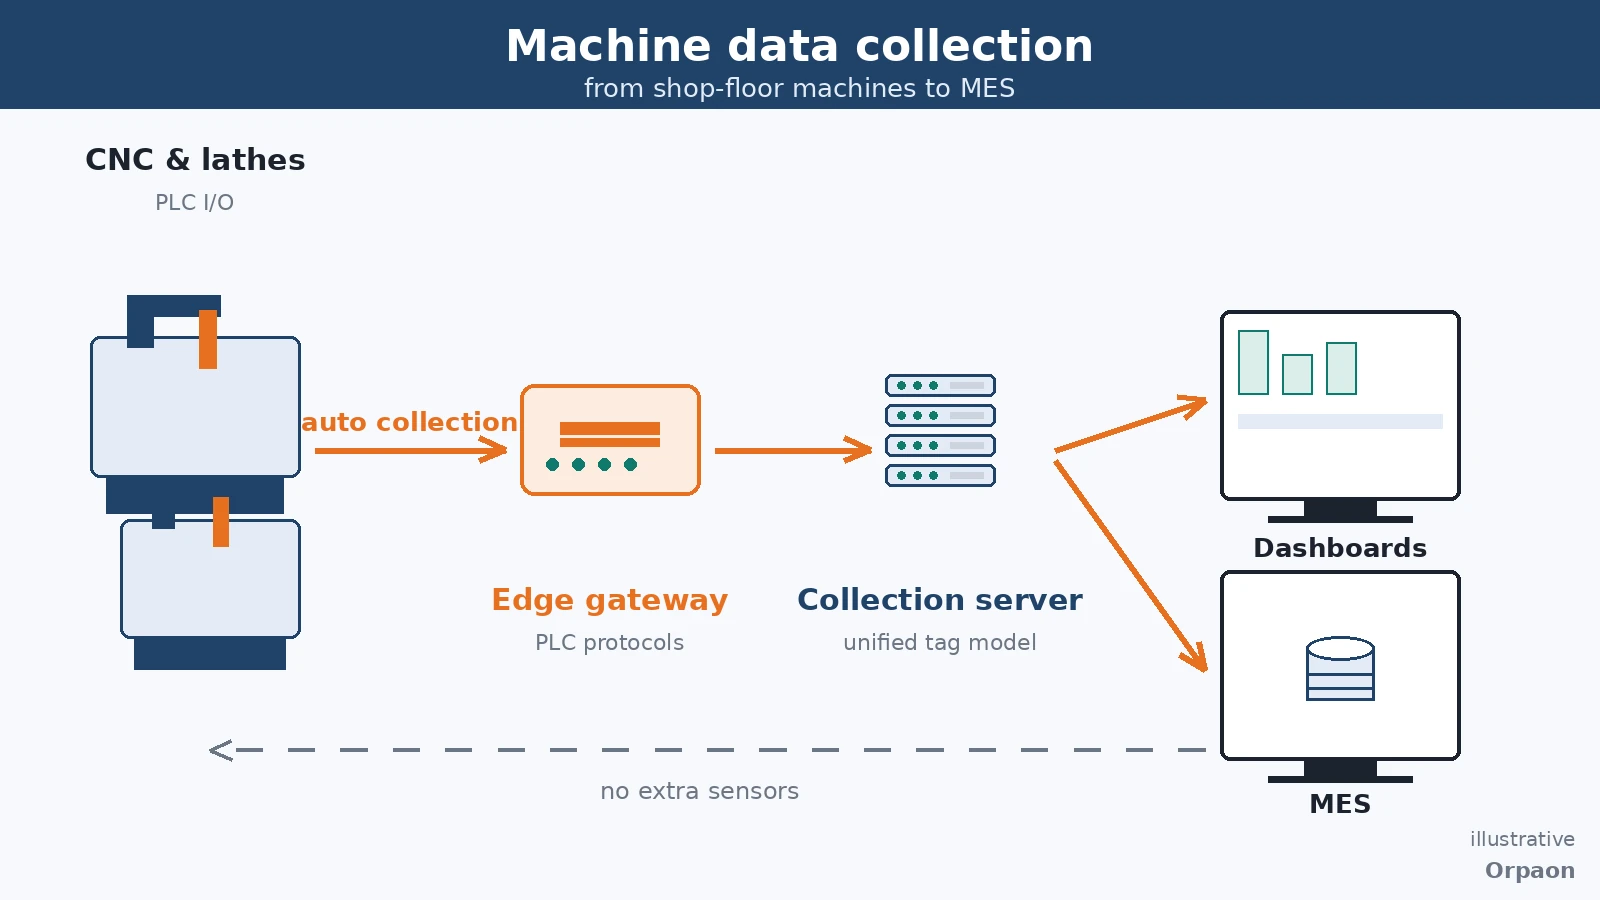
Xác định phạm vi thu thập trước: năm nhóm dữ liệu là mức tối thiểu
Nhiều xưởng không thiếu dữ liệu mà dữ liệu nằm rải rác theo từng thiết bị: máy tiện này có bộ đếm, máy kia chỉ có cảnh báo, máy chuyên dùng của bên thứ ba không mở cổng nào. Việc đầu tiên của hệ thống thu thập dữ liệu máy là định phạm vi thu thập thành một từ điển dữ liệu rõ ràng, để thiết bị khác năm sản xuất, khác thương hiệu quy về cùng một mô hình.
Đối chiếu với nhu cầu phổ biến của xưởng gia công cơ khí, năm nhóm dữ liệu sau là mức tối thiểu. Thiếu một nhóm, quy tắc thống kê phía sau sẽ thiếu một chân:
- Trạng thái: chạy, chờ, cảnh báo, tắt máy được tự động nhận diện — nền tảng để tính tỷ lệ khai thác
- Số lượng: đếm sản phẩm đạt và không đạt lấy trực tiếp từ CNC hoặc PLC, không do người nhập lại
- Tải: tải trục chính, hệ số ăn dao và các đại lượng liên tục, dùng để phát hiện quá tải và xu hướng bất thường
- Cảnh báo: mã cảnh báo được lưu kèm mốc thời gian bắt đầu và kết thúc, phục vụ phân tích mô hình hỏng hóc
- Thông số công nghệ: vòng quay, ăn dao, nhiệt độ và các đại lượng then chốt, đối chiếu với kết quả chất lượng
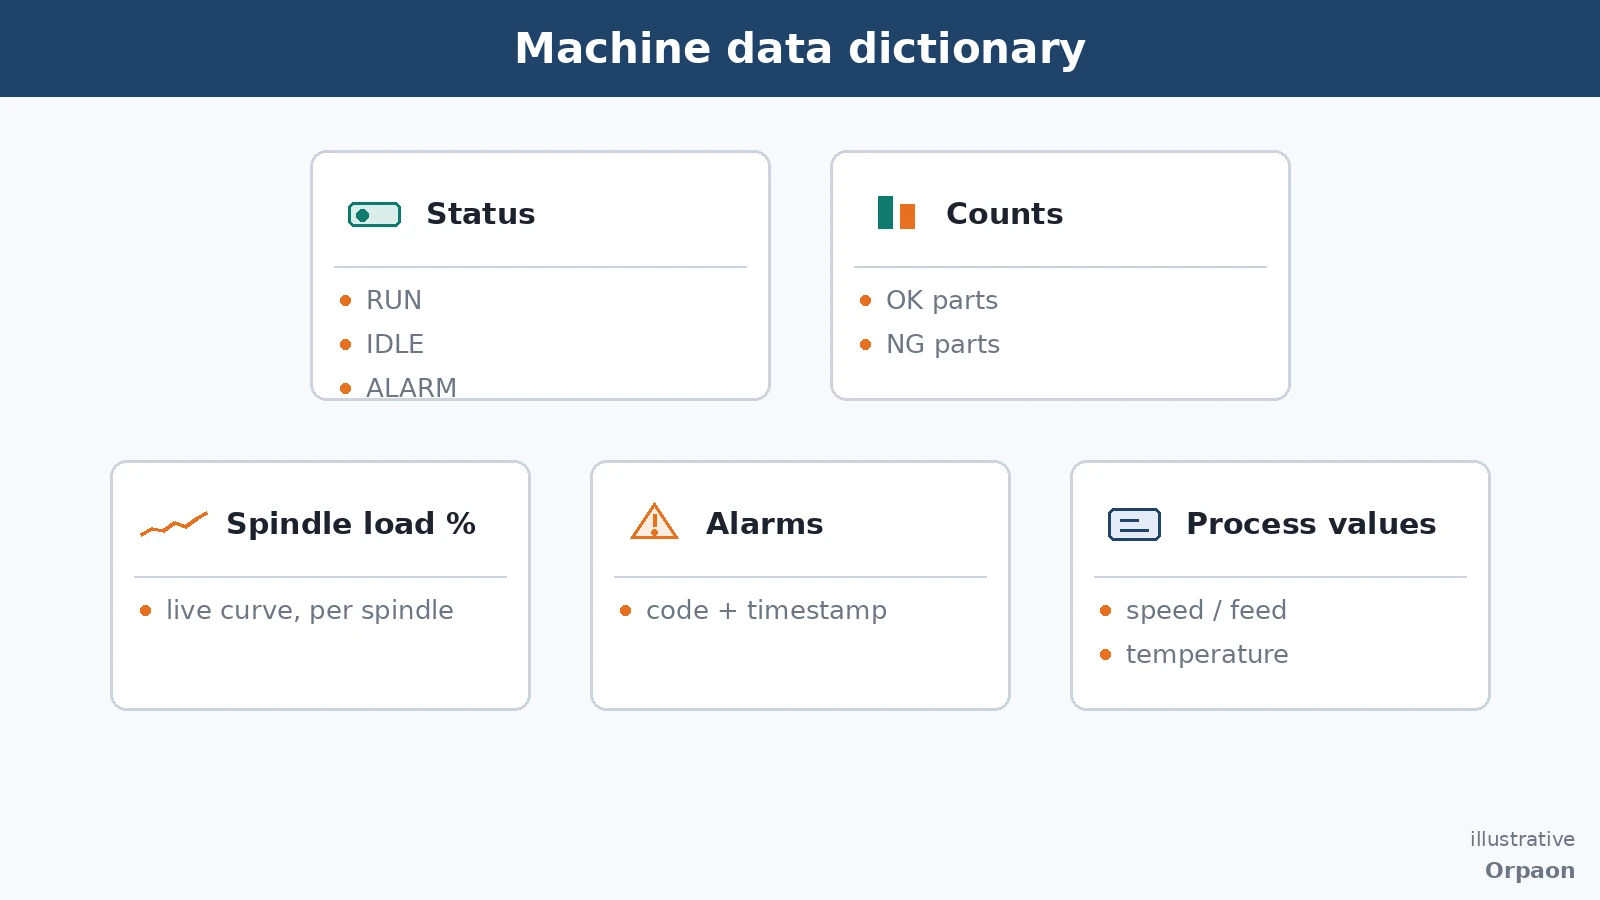
Cả năm nhóm đều đọc trực tiếp được từ phía thiết bị. Khi phủ được các giao thức của hơn 20 thương hiệu PLC — các dòng Mitsubishi MELSEC, Siemens S7, Omron, Rockwell EtherNet/IP, Modbus RTU/TCP, PROFINET, OPC UA — phần lớn điểm dữ liệu không cần thêm cảm biến, cũng không cần công nhân nhập lại số liệu ở thiết bị đầu cuối. Dữ liệu được sinh tự động hay được tổng hợp sau sự việc được quyết định ngay tại đây.
Quy tắc tính đi đầu: cùng một dữ liệu, cách tính khác cho kết luận khác
Thu được dữ liệu chỉ là bước đầu; thứ quyết định độ tin cậy của báo cáo là quy tắc tính. Cùng một thời gian chạy, có tính đổi khuôn và chờ vật liệu hay không, tỷ lệ khai thác chênh nhau đáng kể; dừng máy do cảnh báo quy cho thiết bị hay quy cho vật liệu, trách nhiệm thuộc về ai hoàn toàn khác nhau. Quy tắc phải được chốt thành văn bản trước, hệ thống chỉ có nhiệm vụ thực thi theo quy tắc.
Một bộ quy tắc thường dùng như sau:
| Hạng mục dữ liệu | Cách ghi nhận | Mục đích sử dụng |
|---|---|---|
| Thời gian trạng thái | Lấy mẫu theo giây, tổng hợp theo ca | Tỷ lệ khai thác, quy kết nguyên nhân dừng |
| Số lượng | Lấy từ bộ đếm NC/PLC, đối chiếu cuối ca | Đối soát sản lượng, tỷ lệ đạt |
| Cảnh báo | Lưu mã kèm thời điểm bắt đầu và kết thúc | Phân tích tần suất và mô hình hỏng hóc |
| Thông số công nghệ | Lưu chuỗi thời gian theo chu kỳ cài đặt | Phân tích tương quan với kết quả chất lượng |
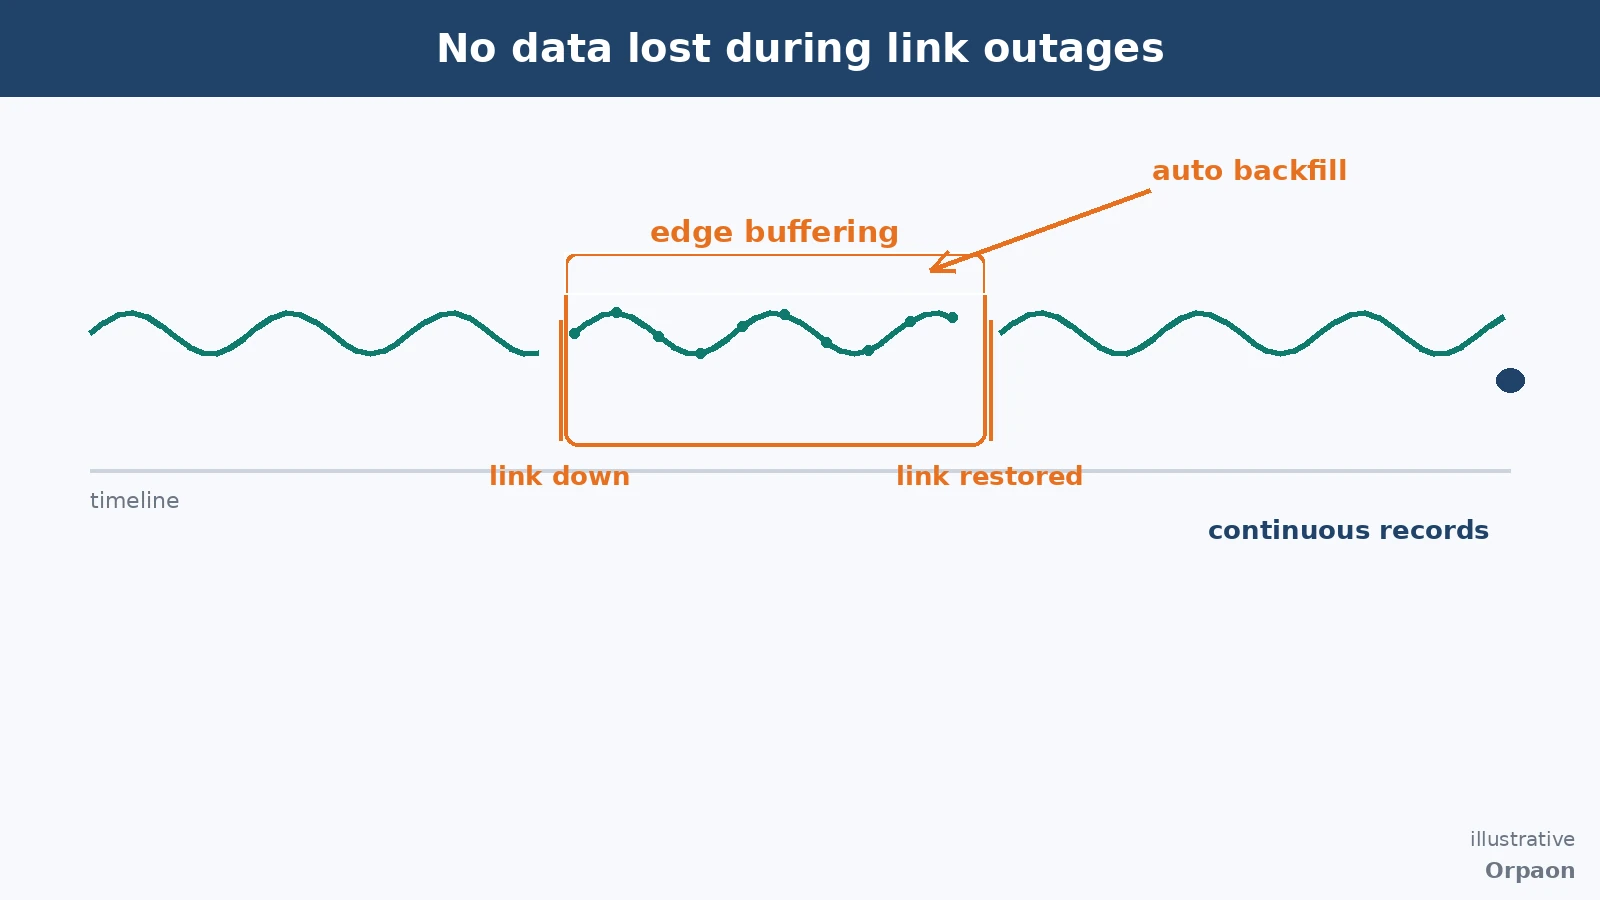
Đường truyền thu thập còn phải chịu được mất mạng. Dao động mạng trong xưởng là chuyện thường; trong thời gian mất kết nối, dữ liệu được lưu tạm ở biên và tự động điền lại sau khi khôi phục, đường dữ liệu mới không bị lỗ. Đệm biên khi mất mạng và điền lại là năng lực có thể ghi vào thỏa thuận kỹ thuật và bàn giao theo điều khoản nghiệm thu — các dự án đã giao có hồ sơ tự động điền lại đường cong công nghệ trong thời gian gián đoạn truyền thông sau khi khôi phục và đạt nghiệm thu. Dữ liệu đi lên theo hai kênh MQTT và REST, kèm bảo mật cấp chứng chỉ, tránh việc cổng trần tiếp trực tiếp với mạng công cộng.
Năm bước triển khai: từ bảng điểm dữ liệu đến bàn giao ca sản xuất
Triển khai hệ thống thu thập dữ liệu máy không phải là một lần lắp đặt, mà là chuỗi bước có thể nghiệm thu từng máy. Đi đúng trình tự, mỗi bước đều có tiêu chí hoàn thành rõ ràng:
- Kiểm kê điểm dữ liệu: theo danh mục thiết bị, rà cổng kết nối và giaoProtocol khả dụng của từng máy, nối máy chủ chốt trước rồi mở rộng
- Chốt quy tắc: viết quy tắc nhận diện trạng thái, quy kết số lượng, phân loại cảnh báo thành văn bản được hai bên xác nhận
- Dựng kênh truyền: triển khai gateway và dịch vụ thu thập, cấu hình đệm biên và hai kênh đi lên, kiểm chứng việc điền lại từng máy
- Nối hạ nguồn: cấp dữ liệu cho bảng điều khiển, báo cáo và MES; thống nhất tên trường và đơn vị vào từ điển dữ liệu
- Chạy nghiệm thu: vận hành thử theo ca, đối chiếu từng báo cáo với văn bản quy tắc rồi mới bàn giao chính thức
Năm bước này đã được kiểm chứng lặp lại qua các dự án đã giao. ORPAON chuyên về chuyển đổi số sản xuất từ năm 2009; thu thập dữ liệu cấp xưởng và kết nối đa giao thức là năng lực đã có hồ sơ bàn giao, văn bản quy tắc và từ điển dữ liệu được bàn giao cùng dự án, thiết bị mở rộng sau này kết nối theo cùng một mô hình.
Tóm lại
Giá trị của hệ thống thu thập dữ liệu máy không nằm ở số gateway đã lắp mà ở việc quy tắc tính có chịu được chất vấn hay không: trạng thái được nhận diện thế nào, số lượng quy về ai, mất mạng thì xử lý ra sao, dữ liệu cung cấp cho ai. Ghi rõ những điều này và triển khai từng máy, xưởng sẽ có một nền tảng dữ liệu đáng tin và có thể mở rộng.
Đặt lịch trao đổi giải pháp
Bạn đang cân nhắc phương án thu thập dữ liệu máy cho xưởng? Hãy đặt lịch trao đổi để cùng rà soát cổng kết nối thiết bị và quy tắc dữ liệu ngay tại hiện trường.
Liên hệ