Số hóa sản xuất tinh gọn nên bắt đầu từ đâu
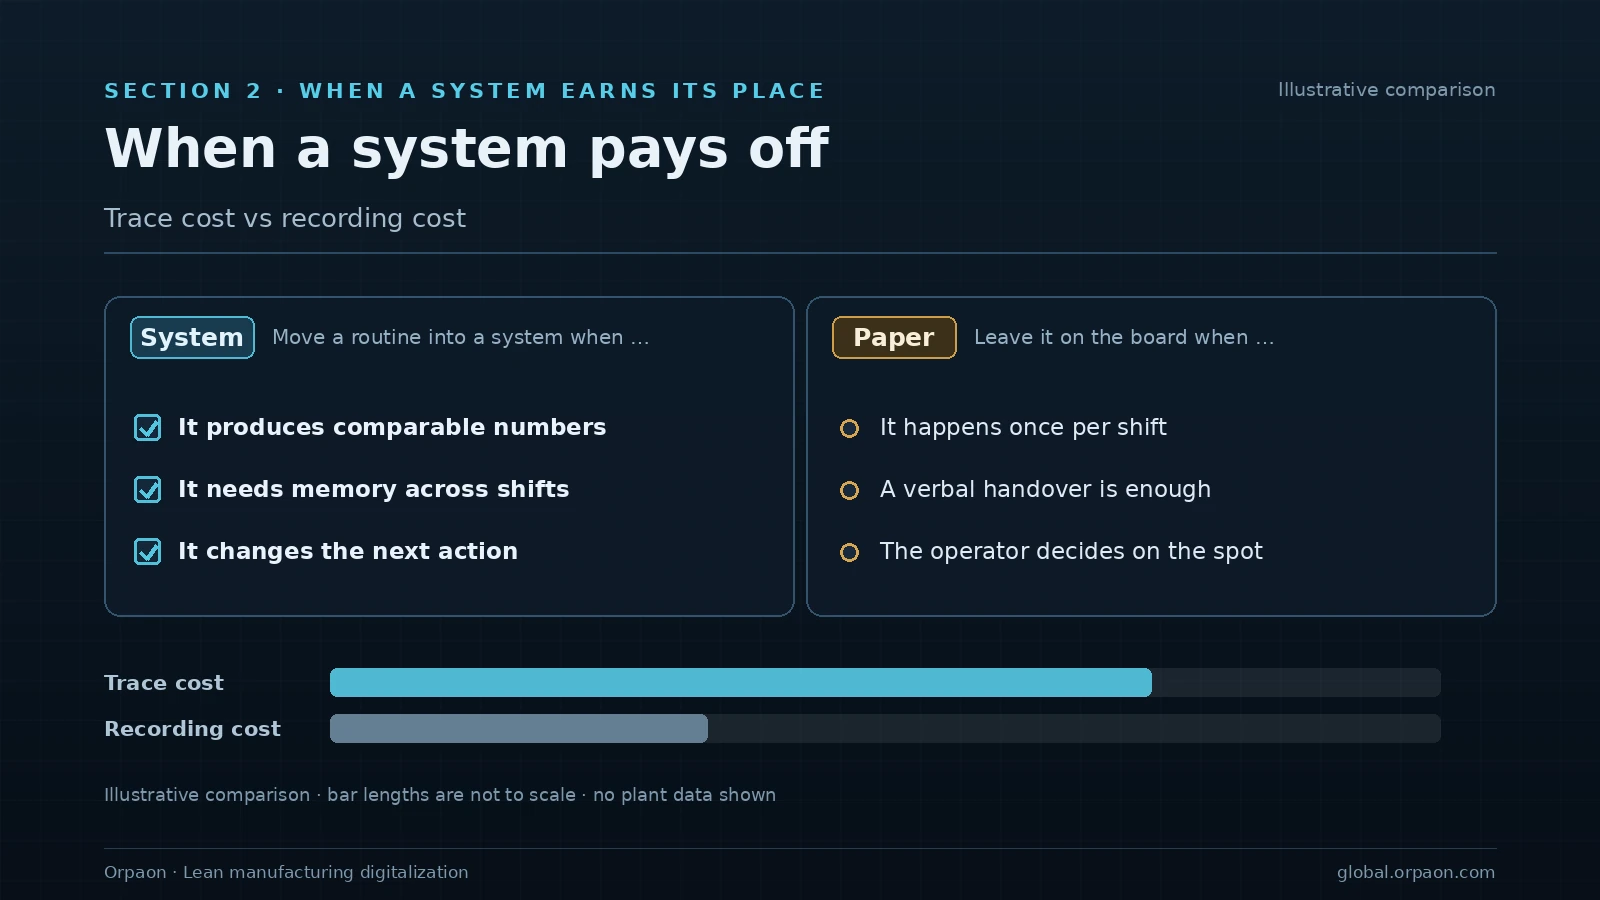
Bước đầu của số hóa sản xuất tinh gọn không phải chọn phần mềm, mà là tách công việc hệ thống nên gánh khỏi công việc con người nên phán đoán, rồi chuyển từng nhóm theo thứ tự có thể quay lui. Tiêu chí thường dùng gồm ba điểm: công việc đó có tạo ra số liệu so sánh được không, có cần ghi nhớ qua các ca không, có chi phối hành động tiếp theo không. Đạt hai trong ba điểm là đáng đưa lên hệ thống. Làm đúng nhịp sản xuất, lý do dừng và cách đếm hàng đang làm trước sẽ được tổ đội chấp nhận dễ hơn nhiều so với bật mười mô-đun cùng lúc.
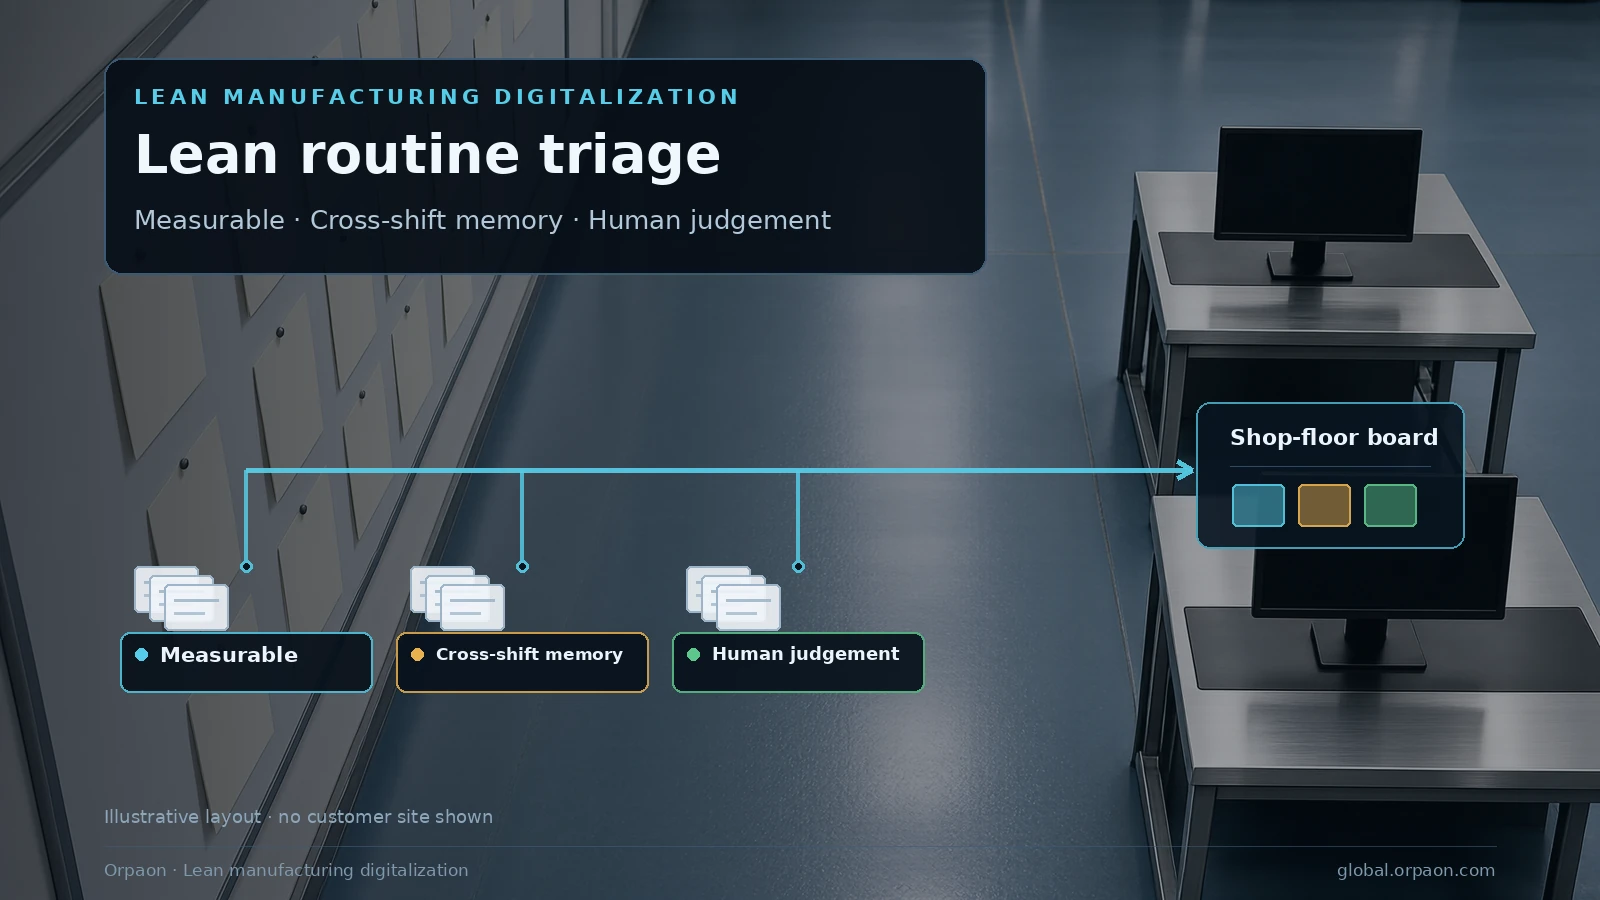
1. Trước tiên chia công việc tại xưởng thành ba nhóm
Lãng phí trong sản xuất tinh gọn thường nằm ở chỗ nối giữa các công đoạn, và những chỗ nối đó vẫn được duy trì bằng bàn giao miệng và sổ giấy. Số hóa không phải là đưa toàn bộ biểu mẫu giấy lên màn hình, mà là cố định những chỗ nối hay gây tranh cãi thành bản ghi. Nếu không phân biệt được điều này, kết quả thường thấy là dữ liệu được thu mỗi ngày nhưng buổi họp đầu ca vẫn đối chiếu bằng trí nhớ.
- Công việc tạo ra số liệu so sánh được: nhịp sản xuất, thời gian dừng, lượng hàng đang làm, tỷ lệ đạt ngay lần đầu. Phù hợp đưa lên hệ thống.
- Công việc cần ghi nhớ qua các ca: phân loại lý do dừng, danh mục kiểm tra đổi sản phẩm, trạng thái đề xuất cải tiến. Phù hợp đưa lên hệ thống.
- Công việc phụ thuộc phán đoán tại chỗ: xác nhận chiếc đầu tiên, biện pháp cho một lỗi cụ thể. Giữ cho con người, hệ thống chỉ lưu vết.
- Công việc mỗi ca chỉ dùng một lần: biên bản giao ca, chữ ký bàn giao. Bảng trắng và thẻ giấy là đủ.
- Công việc đã nằm trong tiêu chuẩn công việc: cố định tiêu chuẩn trước, rồi mới số hóa. Đảo thứ tự sẽ phải sửa trường dữ liệu hằng tháng.
2. Khi nào một công việc đáng đưa lên hệ thống
Cùng một phương pháp tinh gọn nhưng mức độ bám rễ khác nhau giữa các xưởng thường do gánh nặng ghi chép hơn là do công cụ. Trước khi đưa vào hệ thống, hãy tính một lần: công việc đó bị hỏi lại bao nhiêu lần mỗi tuần, một lần truy xuất phải lật bao nhiêu bản ghi. Hệ thống chỉ giảm gánh nặng khi chi phí truy xuất rõ ràng cao hơn chi phí ghi chép.
| Công việc tại xưởng | Dấu hiệu nên lên hệ thống | Dấu hiệu nên giữ trên giấy |
|---|---|---|
| Nhịp sản xuất và năng lực | Đổi sản phẩm nhiều, kế hoạch dựa vào kinh nghiệm | Một chủng loại, nhịp ổn định nhiều năm |
| Dừng máy và phân loại lý do | Cùng một lỗi lặp lại hằng tháng với cách giải thích khác nhau | Lỗi hiếm và xử lý ngay tại chỗ |
| Đề xuất cải tiến và cập nhật tiêu chuẩn | Số đề xuất nhiều, phiên bản không khớp với trạm | Đề xuất được tổ trưởng theo dõi miệng |
| Xác nhận chiếc đầu tiên và đổi sản phẩm | Số lần đổi nhiều, mục kiểm tra dễ bị bỏ sót | Mỗi tuần chưa tới một lần đổi |
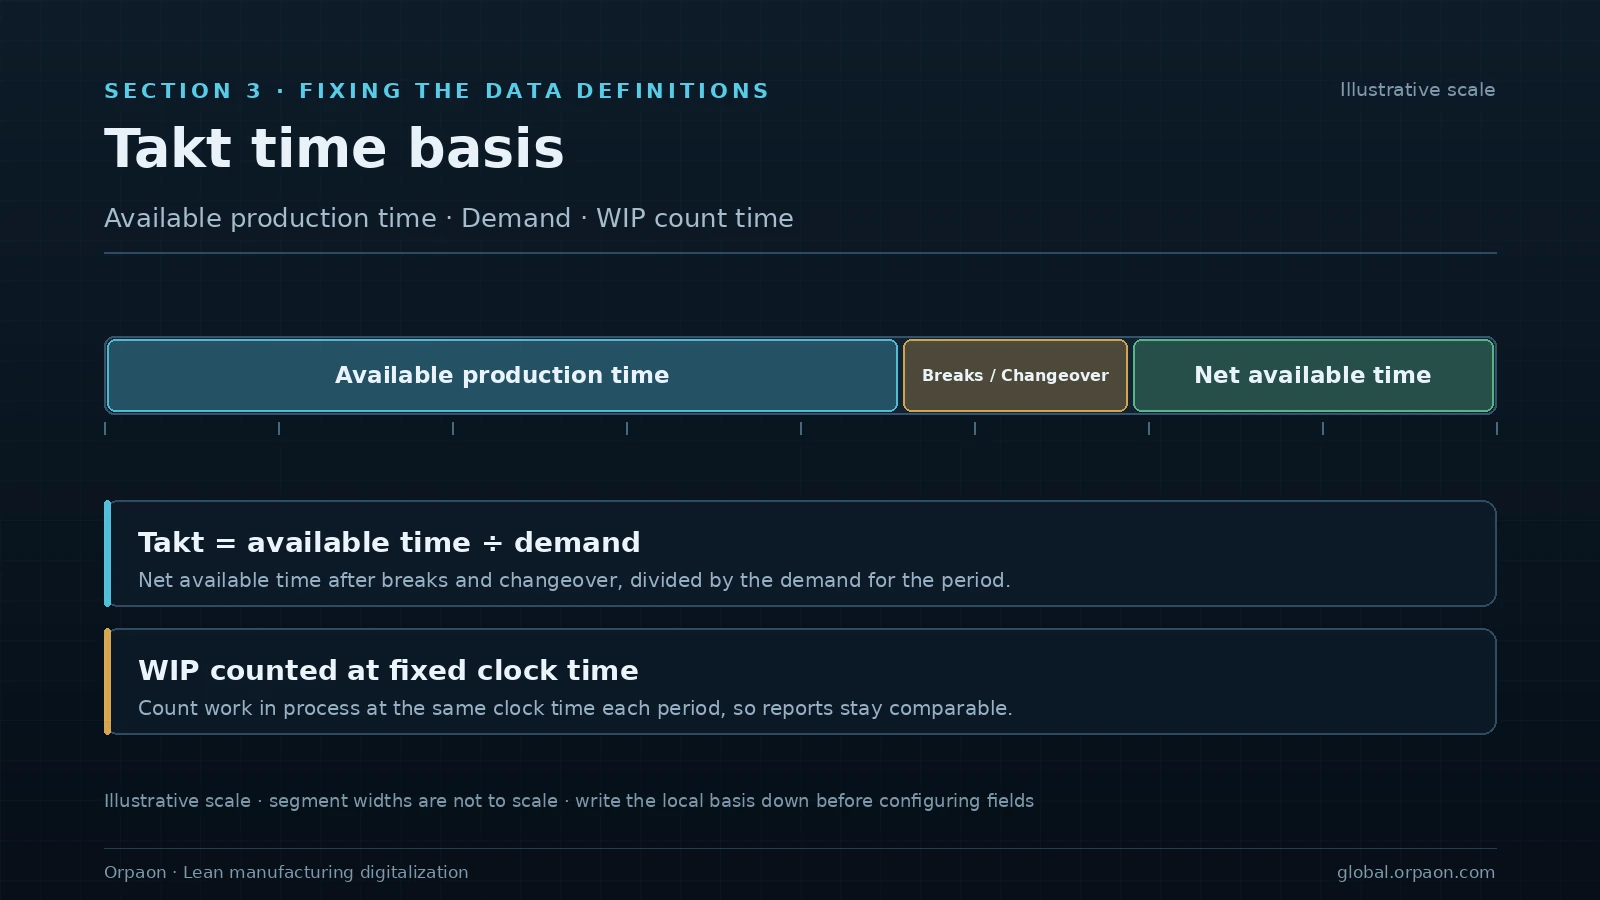
3. Định nghĩa: nhịp sản xuất, hàng đang làm, lý do dừng
Ba yếu tố của công việc tiêu chuẩn là thời gian nhịp, trình tự thao tác và lượng tồn chuẩn tại chỗ, đã là định nghĩa nền của sản xuất tinh gọn từ hệ thống sản xuất Toyota. Dự án số hóa thường vấp ở chỗ ba từ này được biến thành trường dữ liệu mà chưa thống nhất công thức. Mẫu số của nhịp lấy thời gian sản xuất kế hoạch hay thời gian lịch quyết định việc hai chuyền có so sánh ngang được hay không.
Cách đếm hàng đang làm là điểm tranh cãi thứ hai. Đếm theo trạm cho thấy chỗ ứ, đếm theo lô phục vụ tính giá thành. Hai cách không thể dùng chung một báo cáo. Mã lý do dừng cũng cần tiết chế: quá nhiều mục thì người ghi chọn đại, quá ít thì không định vị được nguyên nhân. ISO 22400-2:2014 đưa ra khung định nghĩa cho các chỉ tiêu như tỷ lệ sản lượng và hệ số sử dụng thời gian, dùng được khi đối chiếu giữa các nhà máy, nhưng mỗi xưởng vẫn phải viết định nghĩa riêng.
- Ghi rõ mẫu số của nhịp: tính theo thời gian sản xuất kế hoạch và nêu rõ có trừ giờ nghỉ và thời gian đổi sản phẩm hay không.
- Cố định thời điểm đếm hàng đang làm vào đầu giờ để biến động trong ca không làm sai lệch con số.
- Giữ mã lý do dừng trong mười lăm mục, phần còn lại gộp vào mục khác và rà soát hằng tháng.
4. Thứ tự triển khai và điều kiện quay lui
Số hóa tinh gọn phù hợp khi triển khai trên một chuyền mẫu, mỗi vòng bốn tuần, mỗi vòng chỉ thêm một nhóm công việc. Lý do không phải là thận trọng, mà để tổ đội có thời gian thống nhất định nghĩa khi phạm vi còn nhỏ, rẻ hơn nhiều so với việc sửa trường dữ liệu sau khi triển khai toàn nhà máy.
- Tuần một đến tuần bốn: chỉ ghi nhịp và thời gian dừng, đối chiếu song song với đếm tay.
- Vòng hai: thêm phân loại lý do dừng, tổ trưởng xác nhận một lần mỗi ca.
- Vòng ba: thêm theo dõi trạng thái đề xuất cải tiến, gắn với số phiên bản tiêu chuẩn công việc.
- Giai đoạn mở rộng: nhân bản sang chuyền thứ hai mà không đổi định nghĩa trường, chỉ chỉnh ngưỡng và thiết lập ca.
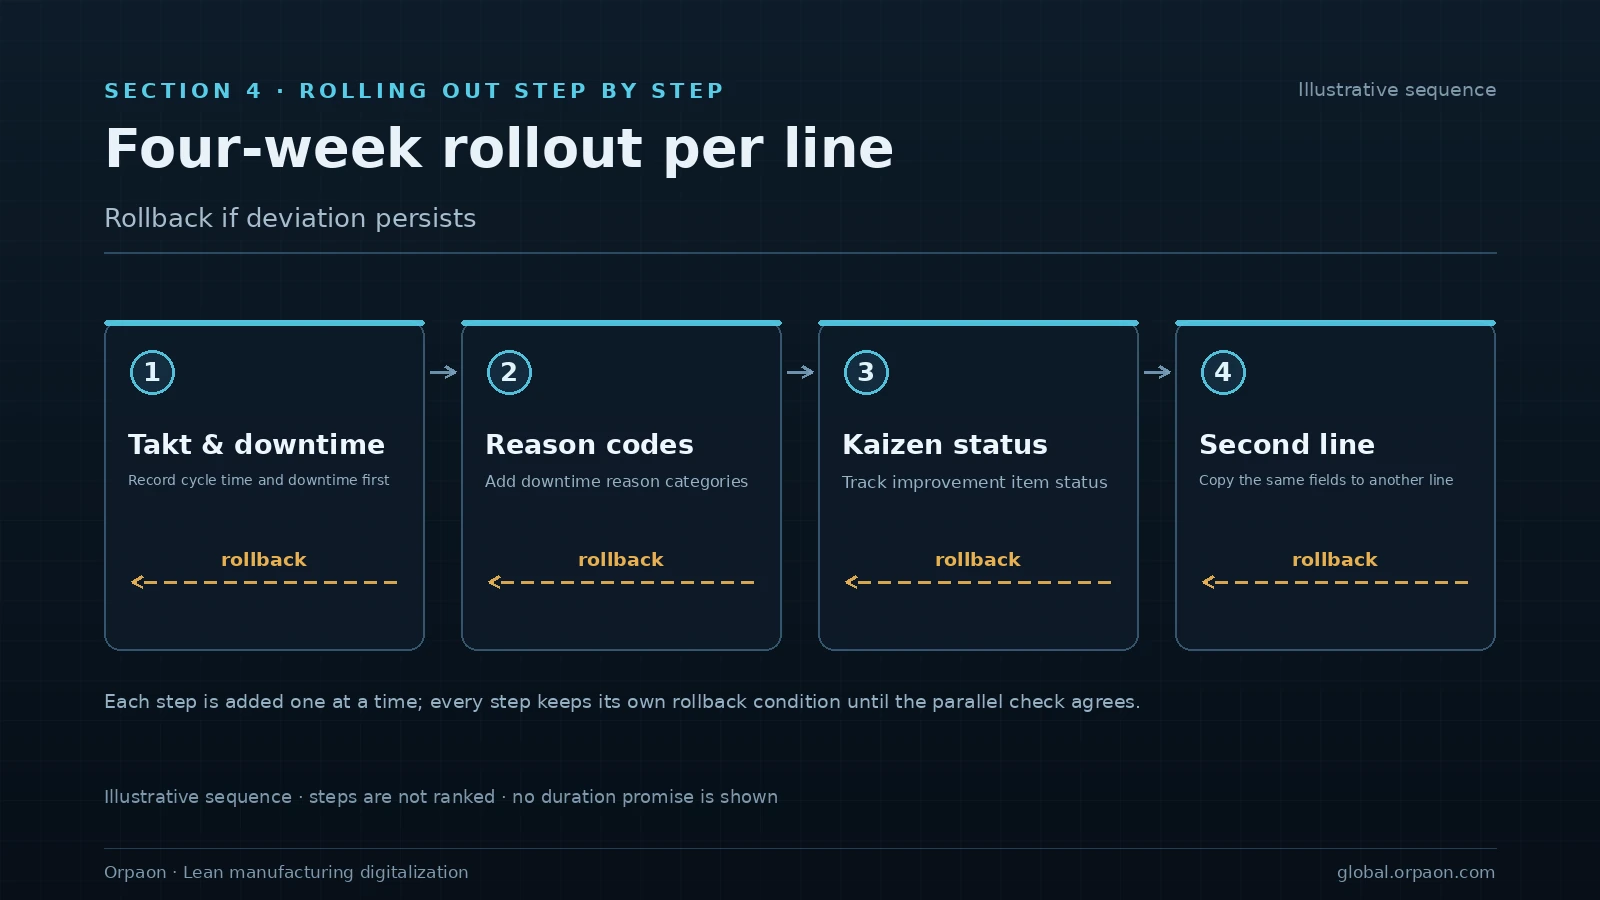
Mỗi bước đều giữ điều kiện quay lui: nếu trong giai đoạn song song, chênh lệch giữa đếm tay và hệ thống liên tục vượt ngưỡng đã thống nhất, hãy tạm dừng trường đó và sửa định nghĩa thay vì thêm mô-đun.
Tóm lại
Giá trị của số hóa sản xuất tinh gọn không nằm ở số mô-đun mà ở việc biến những chỗ nối vốn dựa vào trí nhớ thành bản ghi có thể tra cứu: lần đổi sản phẩm này vì sao quá giờ, lô hàng đang làm này vì sao ứ lại, đề xuất này vì sao ba tháng chưa khép. Phân loại công việc, tiêu chí lên hệ thống, định nghĩa số liệu và điều kiện quay lui, bốn việc này làm chắc thì tổ đội sẽ tự dùng hệ thống. Dự báo nhịp và xếp lịch tự động vẫn là hướng dò tìm, triển khai theo hình thức kiểm chứng chung, không phải cam kết bàn giao.
Đặt lịch trao đổi giải pháp
Hãy chuẩn bị bảng nhịp hiện tại, sổ ghi dừng máy và danh mục đổi sản phẩm; chúng tôi sẽ đề xuất thứ tự ưu tiên đưa lên hệ thống và bản nháp định nghĩa theo điều kiện tại xưởng.
Liên hệ