Giám sát máy CNC: tín hiệu, kết nối và chuẩn OEE
Hệ thống giám sát máy CNC thu thập trạng thái chạy, số chương trình, tải trục chính và mã cảnh báo từ chính bộ điều khiển, cộng thêm tuổi dao và số lượng gia công, rồi chuyển thành chuẩn vận hành và OEE so sánh được. Câu hỏi cần trả lời không phải máy có bật hay không, mà là vì sao máy này dừng 97 phút trong tám giờ qua và khoảng thời gian đó thuộc nguyên nhân nào. Đường kết nối và định nghĩa phải chốt trước khi chọn nền tảng.
Trước hết chốt danh sách tín hiệu
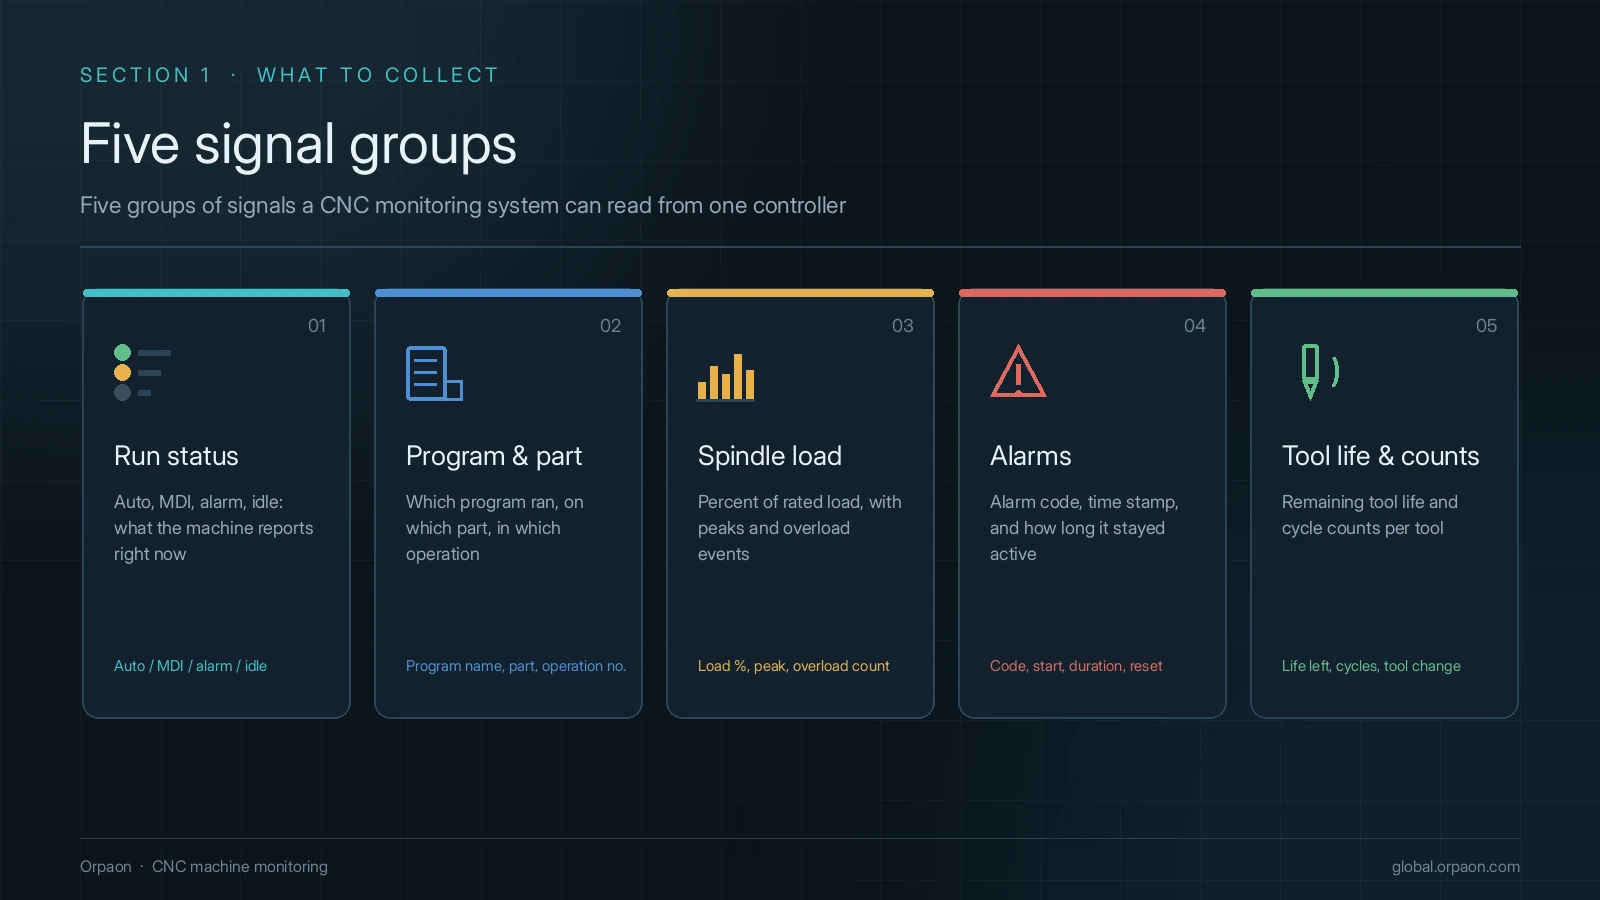
Bước đầu khi kết nối máy không phải chọn nền tảng mà là chốt danh sách tín hiệu. Bộ điều khiển trung tâm gia công mở hàng trăm trường, nhưng phân tích về sau chủ yếu dựa vào năm nhóm: máy có đang cắt hay không, cắt chi tiết nào, tải bao nhiêu, cảnh báo ở đâu, dao còn dùng được bao lâu. Chốt năm nhóm này thì sau đó đổi nền tảng dữ liệu vẫn dùng được.
- Trạng thái chạy và chế độ vận hành: tự động, tạm dừng, dừng, cảnh báo, chạy thử, dùng để chia thời gian
- Số chương trình đang chạy và mã phôi: gắn bản ghi với chương trình và lô cụ thể
- Tải trục chính, hệ số bù bước tiến và tốc độ trục chính: phân biệt chạy không tải, cắt nhẹ và tải bất thường
- Mã cảnh báo và nội dung cảnh báo: phân nhóm nguyên nhân cơ khí, điện, chương trình và thao tác
- Tuổi dao, số lần thay dao và số chi tiết: hỗ trợ quản lý dao và tính nhịp sản xuất
Chọn một trong ba đường kết nối
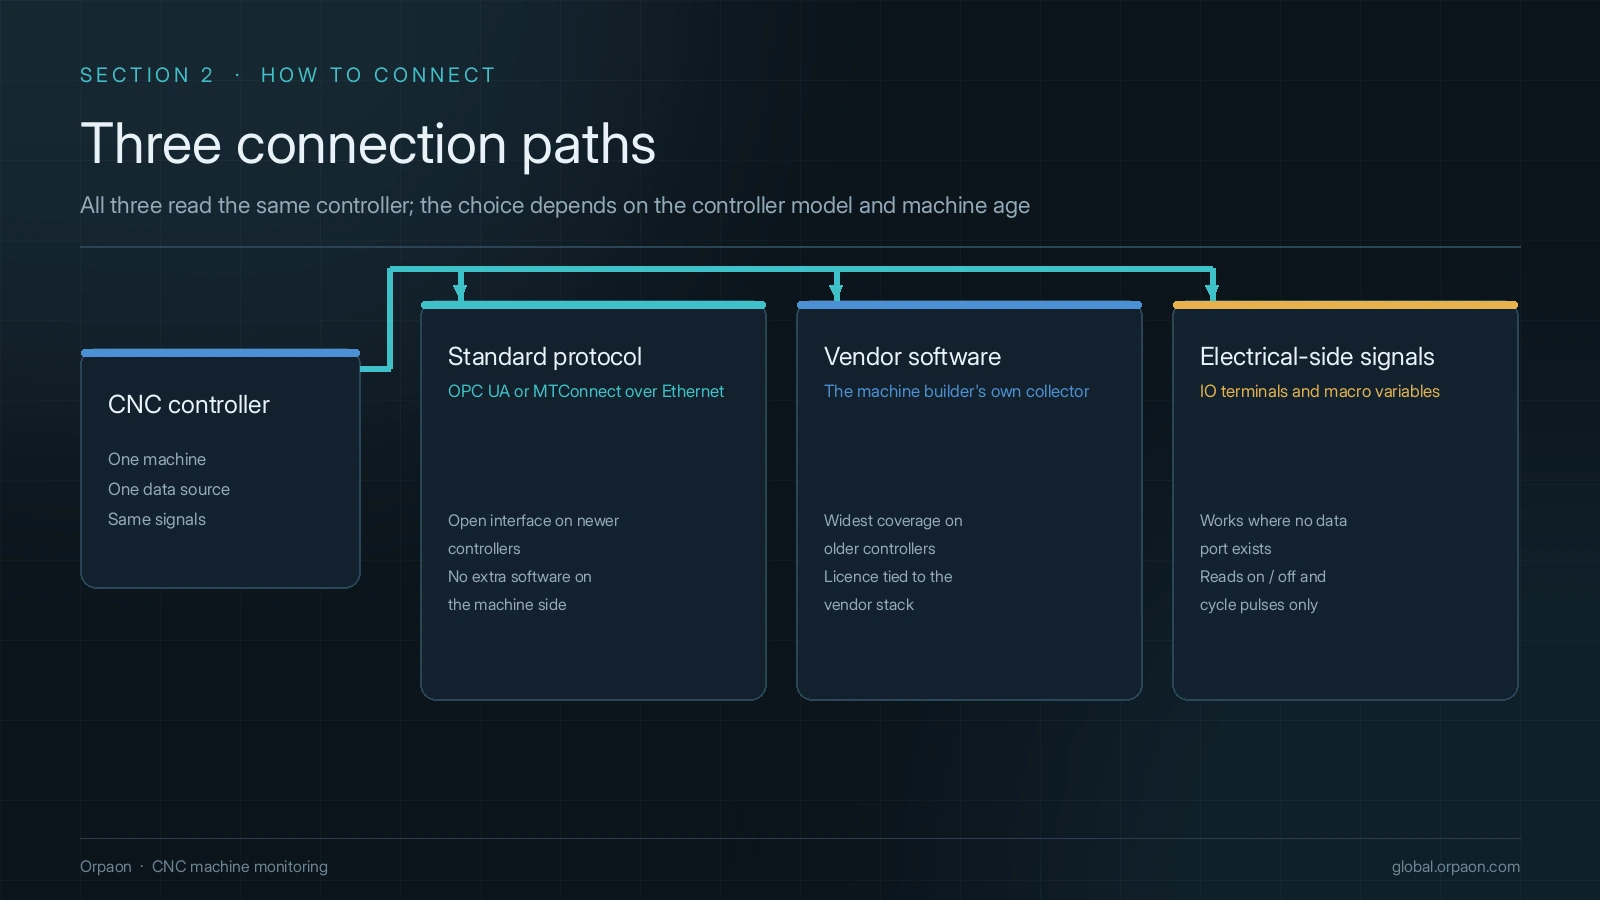
Trong cùng một dây chuyền, bộ điều khiển thường thuộc nhiều thế hệ. Đường kết nối phụ thuộc mức mở của bộ điều khiển chứ không phụ thuộc phần mềm muốn đọc gì. Ba lớp thường đủ cho phần lớn xưởng: đọc trực tiếp bằng giao thức chuẩn, dùng phần mềm thu thập chính hãng khi chỉ công cụ đó đọc được, và lấy tín hiệu phía điện khi cả hai đều không có.
| Đường kết nối | Điều kiện áp dụng | Bên đặt hàng cần cung cấp |
|---|---|---|
| Giao diện chuẩn như OPC UA, MTConnect | Bộ điều khiển có cổng Ethernet và mở giao thức | Tài liệu giao thức, quy hoạch IP và cổng, quyền truy cập |
| Phần mềm thu thập hoặc SDK của hãng | Bộ điều khiển có dịch vụ dữ liệu chính thức | Giấy phép, danh sách trường đọc được, quan hệ phiên bản |
| Tín hiệu phía điện và biến macro | Máy cũ không có giao diện mở | Bản vẽ điện, bảng điểm IO, tài liệu địa chỉ biến macro |
Thống nhất chuẩn vận hành và OEE
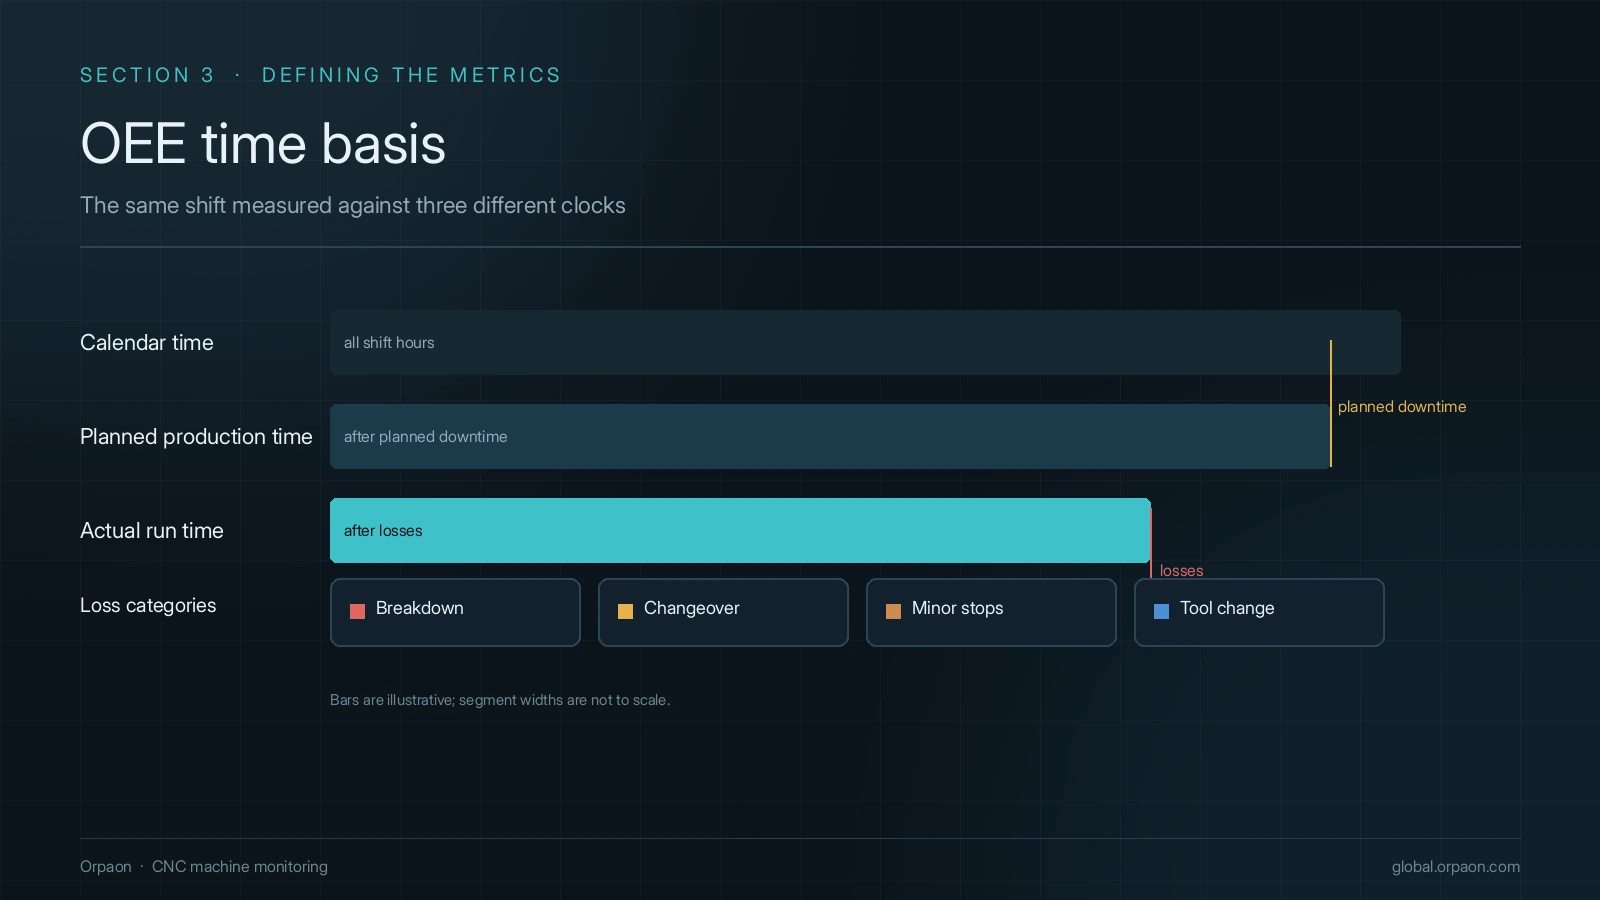
Một xưởng báo hai con số vận hành khác nhau là chuyện thường, nguyên nhân phần lớn nằm ở định nghĩa chứ không ở khâu thu thập. Ba yếu tố của OEE được định nghĩa trong ISO 22400-2:2014, nhưng tiêu chuẩn không quyết định dừng kế hoạch có tính là tổn thất hay không, thời gian chuyển đổi xếp vào đâu, thay dao có tính là dừng máy hay không. Xưởng phải tự viết thành văn bản.
Sáu tổn thất lớn xuất phát từ phương pháp TPM do Nakajima Seiichi công bố năm 1988, khi áp vào xưởng gia công cần Việt hóa theo cách gọi tại chỗ: hỏng máy, chuyển đổi sản phẩm, chạy không tải và dừng nhỏ, thay dao, cắt thử và làm lại đều phải gán tên cụ thể. Chốt định nghĩa trước rồi mới tự động hóa, nếu không dữ liệu chính xác chỉ chuyển tranh luận lên màn hình.
- Thống nhất mốc thời gian theo đồng hồ bộ điều khiển và đồng bộ định kỳ, không chia ca theo giờ của gateway
- Viết quy tắc xác định trạng thái cố định: mã cảnh báo nào là dừng do hỏng, mã nào là chờ vật tư, mã nào là chuyển đổi
- Trưởng ca xác nhận phân loại tổn thất một lần, sau đó rà soát hằng tháng để một nguyên nhân không rơi vào hai nhóm khác nhau
Các mốc nghiệm thu trước khi chạy chính thức
Dự án giám sát tại xưởng gia công thất bại thường không phải vì không thu được dữ liệu mà vì không ai dám dùng dữ liệu thu được. Làm chắc bốn việc dưới đây khi nghiệm thu có giá trị hơn việc kết nối thêm mười máy.
- Kiểm tra mẫu đầy đủ: chọn ngẫu nhiên ba ca, đối chiếu số đếm thủ công với số của hệ thống theo từng máy
- Rà soát xác định trạng thái: xuất chi tiết dừng máy một ngày và để trưởng ca xác nhận từng dòng phân loại
- Phát lại cảnh báo: tra mã cảnh báo về chương trình, tải và thao tác tại thời điểm đó, xác nhận định vị được bộ phận
- Mất mạng và bù dữ liệu: rút dây mạng của gateway đủ lâu, xác nhận sau khi khôi phục không mất đoạn và mốc thời gian không nhảy
Tóm lại
Giá trị của giám sát máy không nằm ở số màn hình mà ở việc dữ liệu có trả lời được một câu hỏi cụ thể: máy này dừng vì sao, lần chuyển đổi này vì sao quá giờ, dao này vì sao hỏng sớm. Chốt danh sách tín hiệu, đường kết nối, định nghĩa và nghiệm thu thì hệ thống mới có người dùng. Bảo trì dự đoán và dự báo tuổi dao thuộc hướng đang phát triển, có thể triển khai theo hình thức kiểm chứng chung, không phải cam kết bàn giao.
Đăng ký chẩn đoán tại nhà máy
Chuẩn bị danh sách bộ điều khiển hiện có và các chỉ số muốn xem, chúng tôi đề xuất đường kết nối và danh mục nghiệm thu theo điều kiện giao diện thực tế.
Liên hệ